Português (Brasil)



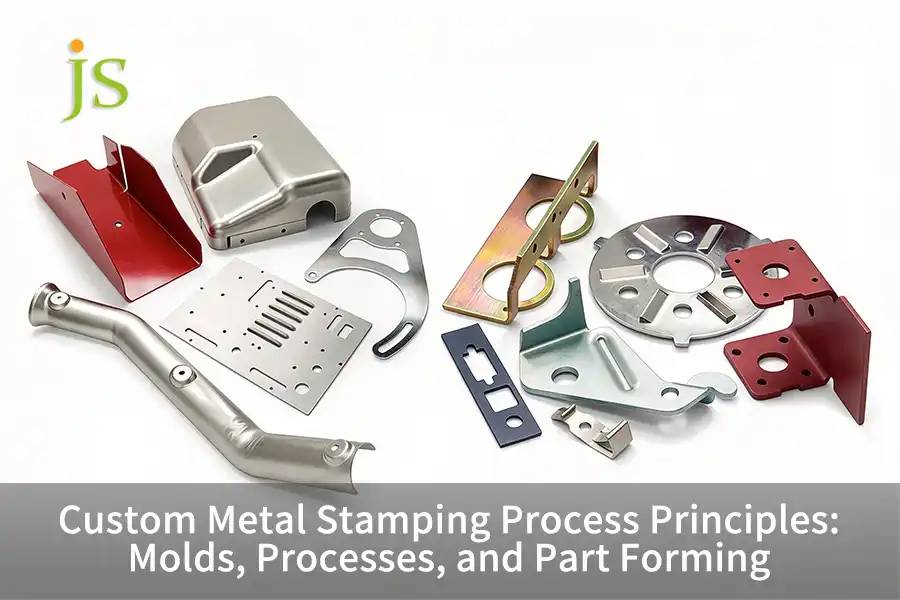

A estampagem de metal personalizada é um processo de conformação a frio que utiliza matrizes especiais para moldar chapas metálicas planas em peças tridimensionais complexas. Este processo aplica pressão que excede o limite de elasticidade do material, utilizando matrizes especializadas, permitindo cisalhamento, dobramento e estampagem profunda. operações com tolerâncias controladas dentro de ±0,02 mm Este método é adequado para produção de alto volume e alta precisão nas indústrias automotiva, eletrônica e médica.
Resumo das respostas principais
A estampagem de metal personalizada permite alcançar tolerâncias em nível de mícron Combinando folgas de matriz de precisão, transferência progressiva multiestação e deformação plástica a frio controlável, possibilitando assim a produção em massa em altíssima velocidade.
|
dimensões de estampagem |
Principais mecanismos de engenharia e parâmetros de controle |
Padrões de fabricação industrial e limites de produção |
|---|---|---|
|
ferramenta |
As matrizes superior e inferior encaixam-se, folga de corte unilateral. 5%–10% t Tolerância de ajuste do pino guia ≤0,003 mm, dureza da pastilha 58–62 HRC (dureza Rockwell C). |
A área polida é controlada para ser ≥50%, eliminando rebarbas excessivas e suportando cargas de impacto na ordem de milhões. |
|
processo |
Nivelamento da bobina → Alimentação servo → Correção do pino guia (tolerância de posicionamento) ±0,01 mm ) → Corte/conformação → Separação de tiras |
Operar a uma velocidade de 200 a 800 SPM elimina erros cumulativos de tom e permite a automação completa. |
|
Formando peças |
Cisalhamento, flexão em V/U ( R/t≥1,0 , compensação de sobrecurvatura de 1°-5° de retorno elástico), estampagem profunda progressiva em múltiplos estágios ( LDR 1.8-2.1 , onde LDR = taxa de estampagem final, a razão entre o diâmetro máximo do tarugo e o diâmetro do copo) |
As tolerâncias dimensionais estão em conformidade com DIN 6930-2 f (±0,02 mm), e a taxa de utilização do material é de 75% a 90%. |
Fonte de dados: DIN 6930-2:2011 Peças de aço estampadas de precisão – Tolerâncias e condições técnicas de entrega.
O que é uma matriz de estampagem de metal? Como ela corta o metal?
Matrizes de estampagem de metal São componentes de aço ferramenta de precisão que cortam chapas metálicas finas dentro de uma folga calibrada. de 5% a 10% de A espessura do material é controlada por cisalhamento mecânico.
Compatibilidade dos componentes principais e dos moldes
Os componentes principais da matriz incluem bases superior e inferior, pilares guia com rolamentos de esferas e buchas (tolerância de ajuste ≤0,003 mm), placa extratora, punção e insertos da matriz (AISI D2/DC53, dureza 58–62 HRC). As bases superior e inferior da matriz suportam a pressão, e os pilares guia... evitar força excêntrica ; a placa extratora elimina o acúmulo de material durante o processo de retração do punção O punção e a matriz são feitos de aço ferramenta de alta dureza, garantindo uma vida útil de milhões de golpes.
Máquinas de estampagem e controle de folga
O processo de estampagem é dividido em quatro etapas: deformação elástica, cisalhamento plástico (faixa brilhante ≥50%), propagação de trincas e fratura, e rebarbas nas extremidades.
A folga de um lado é c = (5%–10%) × t; Uma folga muito pequena causará desalinhamento das rachaduras superior e inferior e lascamento das bordas; uma folga muito grande causará colapso de cantos e rebarbas ásperas O molde utiliza as arestas de corte superior e inferior para "pressionar" o metal dentro de uma folga específica, e essa folga determina a suavidade das bordas.
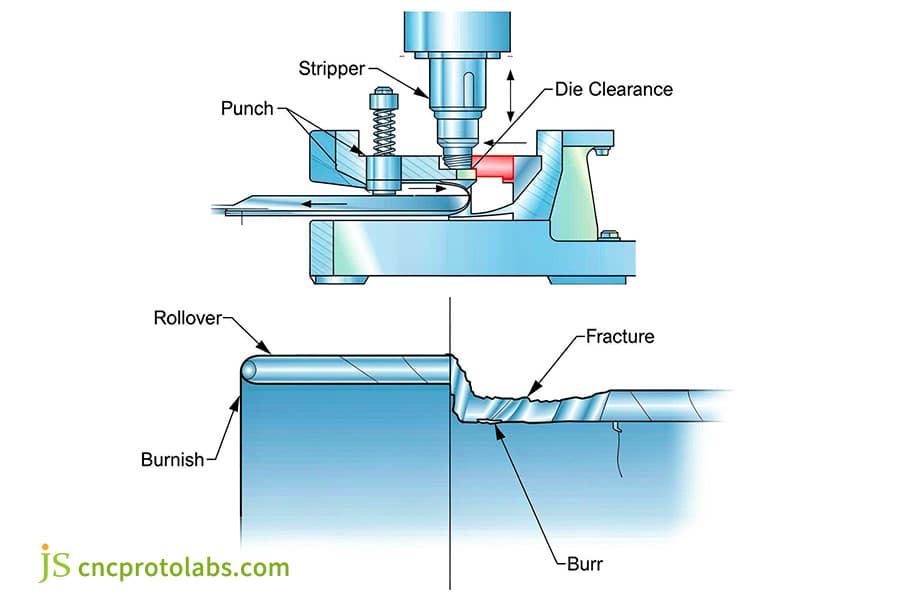
Figura 1: Diagrama esquemático de uma matriz de estampagem de metal para corte de chapa metálica fina, mostrando o punção e a folga.
Quais são as etapas principais no processo de estampagem de metal?
Os processos de estampagem de metal seguem cinco etapas sistemáticas: Desenrolamento e nivelamento automatizados, alimentação por rolos servo, estampagem progressiva, inspeção visual online e acabamento superficial secundário. Em sistemas de estampagem progressiva modernos, o material em bobina passa progressivamente por estações guia monitoradas por sensores. que garantem uma precisão de posicionamento de ±0,01 mm. Em seguida, uma prensa mecânica de alta velocidade realiza ciclos progressivos de cisalhamento e deformação a frio a uma taxa de 200 a 800 vezes por minuto.
Desdobramento e nivelamento:
O material da bobina é nivelado por uma máquina de nivelamento para eliminar a tensão residual de laminação e garantir que a planicidade da chapa seja ≤0,20 mm/m antes de entrar na matriz. Esta etapa é crucial para prevenindo erros cumulativos de alimentação e estabelecendo as bases para estampagem de alta precisão. É especialmente eficaz na prevenção de bloqueios de alimentação durante o processamento de tiras ultrafinas.
Alimentação por rolo servo:
Os rolos servo CNC alimentam o material em intervalos predefinidos, alcançando sincronização em nível de milissegundos com o ângulo de rotação do virabrequim da prensa. garantindo uma precisão de alimentação de ±0,01 mm Este processo também está equipado com sensores fotoelétricos para detectar alimentação dupla e evitar danos ao molde causados pela sobreposição de material.
Distintivo de piloto:
Os furos-guia são pré-perfurados na borda da tira; os pinos-guia cônicos são ajustados com precisão e travados na posição antes do fechamento da matriz. reduzindo a tolerância de posicionamento para ±0,01 mm Isso elimina completamente os erros acumulados e garante que o desvio da característica na estação final permaneça dentro de 0,02 mm.
Execução de usinagem em múltiplas estações:
Esta prensa de estampagem opera a uma alta velocidade de 200 a 800 golpes por minuto, executando sequencialmente operações como: aparar sobras, fazer relevo, dobrar e estampar. Em comparação com as prensas de estampagem mecânicas tradicionais, as modernas prensas de estampagem servo apresentam uma repetibilidade do ponto morto inferior 30% superior e uma amplitude de ajuste de curso significativamente maior, permitindo atender a diferentes requisitos de altura de conformação.
Corte e inspeção de peças:
As peças acabadas são separadas da correia transportadora e suas dimensões críticas são inspecionadas por um sistema de visão CCD de alta velocidade para garantir a precisão. uma taxa de aprovação de qualidade de 100% As peças defeituosas são automaticamente ejetadas para um recipiente de sucata por ar comprimido, alcançando assim uma produção totalmente automatizada e sem supervisão.
|
escopo |
prensa mecânica tradicional |
prensa servo moderna |
Prensa hidráulica de alta velocidade |
Prensa de transferência |
|---|---|---|---|---|
|
Curva de tonelagem |
Fixado em uma posição próxima ao ponto morto inferior. |
Ajustável durante toda a viagem. |
Tonelagem constante disponível |
tonelagem alta fixa |
|
Repetibilidade de ponto morto inferior |
±0,1 mm |
±0,02 mm |
±0,05 mm |
±0,1 mm |
|
Ajuste do itinerário |
Não |
Sim, programável. |
Sim, através de interruptores de limite. |
Não |
|
Velocidade máxima |
200-400 |
200-800 |
50-150 |
15-40 |
|
Tempo de troca de molde (minutos) |
30-60 |
10-20 |
20-40 |
60-120 |
Fonte de dados: Banco de dados de processos internos da JS Precision (2023), baseado em mais de 150 projetos de estampagem.
Carimbar é como uma linha de montagem em miniatura , onde tiras de metal se movem passo a passo, e a máquina de estampagem as molda em sequência para finalmente obter o produto acabado.
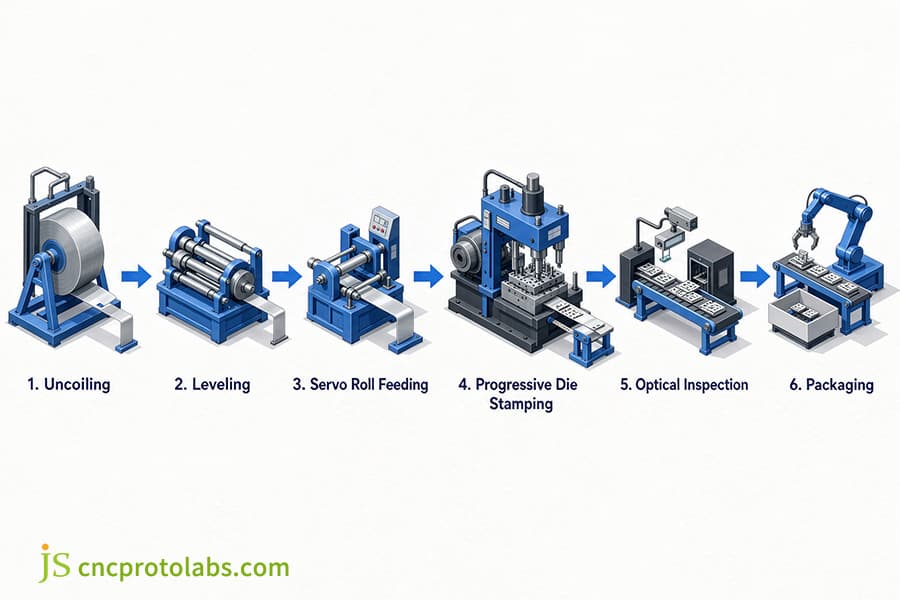
Figura 2: Fluxograma mostrando as etapas do processo de estampagem de metal, desde o desenrolamento até a embalagem na fábrica.
Como a conformação de peças transforma uma fina chapa metálica em uma forma geométrica tridimensional?
As peças estampadas atingem formas 3D complexas através de tensões localizadas, que excedem o limite de escoamento, mas são inferiores à resistência à tração máxima.
Tosquia
A tensão de cisalhamento pura predomina, com uma folga de 5% a 10% t, uma faixa brilhante de ≥50% e a aresta de corte. Requer retificação de 0,02 a 0,05 mm a cada 100.000 a 200.000 ciclos.
Curva de contorno
O lado externo está sob tensão e o lado interno está sob compressão. O coeficiente K é 0,33–0,50 (Coeficiente K = a razão entre a posição do eixo neutro e a espessura da chapa durante a flexão), e R/t ≥ 1,0 Para evitar rachaduras, o ângulo de retorno elástico é de 1° a 5°, sendo necessária a compensação de sobrecurvatura ou o tratamento de indentação.
desenho escuro contínuo
LDR 1,8–2,1, pressão na superfície do anel de fixação 1,5–3,0 MPa, resistente a rugas. A JS Precision utiliza um processo de estampagem profunda escalonada para a produção em massa de carcaças de conectores. Reduzir o processo de estampagem profunda do aço inoxidável SUS304 de 4 etapas para 2 etapas, ao mesmo tempo que se atinge uma taxa de utilização de material de 85%. Definir claramente as condições de contorno entre a estampagem de chapas metálicas e o embutimento profundo durante a fase de planejamento do processo pode evitar O desperdício de custos causado por uma seleção inadequada.
|
Material |
Resistência à tração (MPa) |
Limite de escoamento (MPa) |
Alongamento (%) |
Raio de curvatura mínimo recomendado (R/t) |
Compensação de rebote (°) |
|---|---|---|---|---|---|
|
Bronze fosforoso C5191 |
390-510 |
250-350 |
15-25 |
0,8 |
2-3 |
|
Liga de alumínio 5052-H32 |
210-260 |
130-180 |
7-12 |
1.0 |
3-5 |
|
aço inoxidável SUS304 |
520-720 |
210-310 |
40-50 |
1.0 |
4-6 |
|
Aço laminado a frio DC01 |
270-410 |
140-280 |
28-35 |
0,5 |
1-2 |
|
Latão C2600 |
300-420 |
150-250 |
35-45 |
0,6 |
1,5-2,5 |
Fonte de dados: ASTM B103/B103M-19 Especificações padrão para chapas, folhas, tiras e barras laminadas de bronze fosforoso.
O processo de moldagem causa deformação permanente no material da chapa, mas não o rasga; o molde deve ser deliberadamente curvado em alguns graus a mais para contrabalançar o retorno elástico.
Quais são as vantagens da aplicação progressiva de matrizes em comparação com outros métodos de estampagem?
A estampagem progressiva integra múltiplos processos em uma matriz de estações de alimentação contínua de bobinas, oferecendo desempenho superior em comparação com matrizes compostas e prensas de esteira. produção de alta velocidade e alto volume Matrizes compostas são usadas para estampagem e punção em uma única passagem, produzindo peças planas; enquanto matrizes progressivas podem produzir peças complexas de alta precisão, com uma produção anual de [inserir valor]. mais de 100.000 peças, Abrangendo áreas como chicotes elétricos de transmissão automotiva, capas de proteção para sensores médicos e conectores microeletrônicos, com desvio de transferência zero entre estações.
- Dado progressivo: Alimentação contínua por rolos, série de transportadores, 200–800 SPM, Produção anual ≥50.000 peças, precisão de passo ±0,01 mm.
- Molde composto: Corte e puncionamento concêntricos de estação única, coaxialidade ±0,01 mm , incapaz de realizar processamento de curvatura tridimensional.
- Molde para esteira transportadora: Após a conclusão do corte na primeira estação, a peça é transportada por um braço robótico. a uma velocidade de 15–40 SPM , que é adequado para peças estampadas de grandes dimensões.
As aplicações de estampagem de metal incluem chicotes elétricos para sistemas de transmissão automotiva, blindagem de sensores médicos e conectores microeletrônicos. Exemplos incluem barramentos de cobre estanhado de 1,20 mm (±0,03 mm) e blindagem de níquel-prata de 0,20 mm (coplanaridade ≤0,05 mm). As matrizes progressivas oferecem as vantagens de alta velocidade e alta consistência, tornando-as ideais para produção em grande volume.
Matrizes progressivas são como linhas de produção automatizadas em miniatura dentro de um molde, onde materiais laminados são alimentados em velocidades extremamente altas e as peças acabadas são ejetadas também em velocidades extremamente altas.
Se você estiver avaliando rotas de processo e planos de redução de custos para um projeto específico, pode consultar o guia da JS Precision. Guia completo para serviços de estampagem de metais de precisão "para comparar as curvas de vida útil da matriz e os pontos de corte econômicos gerais para diferentes lotes."
Perguntas frequentes
P1: Qual é o raio de curvatura mínimo necessário para estampagem de metal personalizada?
Para aço de baixo carbono e latão semi-duro, um raio de curvatura (R) ≥ 1,0 × t pode evitar fissuras no arco externo; para ligas de alumínio endurecidas ou aço inoxidável, um raio ≥ 1,5-2,5 × t É necessário; quando o eixo de curvatura é paralelo ao padrão de laminação, o raio deve ser aumentado em 20% a 30% para evitar fissuras intergranulares.
Q2: Como os engenheiros podem evitar a formação de rebarbas em peças metálicas estampadas?
A chave para evitar rebarbas é ajustar a folga de punção unilateral. de 5% a 10% da espessura do material e mantenha a aresta de corte afiada. Se o desgaste da aresta de corte for superior a 0,05 mm, ocorrerão fissuras, desalinhamento e rebarbas excessivas. Nesse caso, a aresta de corte do núcleo da matriz deve ser reafiada.
Q3: Qual é a diferença entre estampagem progressiva e estampagem por transferência?
Matrizes progressivas conectam peças a uma velocidade de 200 a 800 vezes por minuto através de suportes laterais , adequadas para peças de precisão de pequeno e médio porte; as matrizes de transferência utilizam braços robóticos para transferir as peças após a punção na primeira estação e são projetadas especificamente para peças grandes estampadas em profundidade.
Q4: Quais aços-ferramenta são normalmente usados para matrizes de estampagem de metal?
Para produção de médio volume, selecione Aço para matrizes de trabalho a frio AISI D2/DC53 (58-62HRC); para aço inoxidável estampado ou produção de mais de 3 milhões de peças estampadas por ano, insira carboneto de tungstênio com dureza de 88-92HRA em peças vulneráveis.
Q5: Como o retorno elástico afeta as tolerâncias das peças estampadas?
O retorno da mola se refere a A alteração dimensional causada pela recuperação elástica de um material após a remoção da carga. O ângulo de retorno elástico de ligas de alta resistência varia de 2° a 8°. Engenheiros utilizam simulação, cálculo e ângulos de curvatura predefinidos, estampagem na superfície inferior ou nervuras de reforço para contrabalançar o retorno elástico.
Q6: Qual é o limite típico de volume de produção para que a estampagem personalizada seja lucrativa?
O custo de desenvolvimento de matrizes progressivas varia de De US$ 5.000 a US$ 50.000, Com benefícios econômicos que dependem do volume de produção. Os custos podem ser reduzidos se a produção anual atingir 10.000 a 50.000 peças ou mais. Para produção piloto de menos de 1.000 peças, recomenda-se o corte a laser e a dobra CNC.
Q7: Quais são as tolerâncias dimensionais padrão que podem ser alcançadas na estampagem de metal personalizada?
De acordo com a norma DIN 6930-2 f, a tolerância da matriz progressiva de precisão é de ±0,02 mm e o ângulo de dobra é ±0,5°-1,0° A tecnologia de corte fino pode melhorar a suavidade da tira. mais de 90% e a tolerância de espaçamento entre os furos é de ±0,01 mm.
Q8: Como a espessura da chapa metálica afeta a tonelagem necessária para uma prensa de estampagem?
A tonelagem é diretamente proporcional à espessura do material t, ao perímetro de cisalhamento L e à resistência ao cisalhamento τ. (P=L×t×τ) A tonelagem aumenta gradualmente com o aumento da espessura, e uma margem de 20% a 30% deve ser reservada na seleção para evitar o travamento da máquina.
Resumo
Os processos de estampagem de metal personalizados alcançam um equilíbrio. entre repetibilidade dimensional, integridade mecânica e produção em massa com custo-benefício otimizado por meio de projeto de matrizes sincronizado, fluxos de trabalho automatizados e processos de conformação controlados. O controle preciso da folga, do passo e do retorno elástico garante tolerâncias exatas.
Para uma compreensão mais aprofundada da seleção de processos, consulte nosso guia comparativo "Estampagem Contínua vs. Estampagem por Transferência: Um Guia de Comparação de DFM e Custos", que compara as curvas de vida útil da matriz, os limites de interferência de recursos e os pontos de equilíbrio das duas principais soluções de conformação para produção em massa.
Isenção de responsabilidade
O conteúdo desta página tem caráter meramente informativo. JS Serviços de Precisão Não fazemos nenhuma declaração ou garantia, expressa ou implícita, quanto à precisão, integridade ou validade das informações. É responsabilidade do comprador determinar os requisitos técnicos específicos e Solicite um orçamento formal de peças. Entre em contato conosco para obter mais informações.
Recurso