Italiano




La stampatura personalizzata dei metalli è un processo di formatura a freddo che utilizza stampi specializzati per modellare lamiere piane in parti tridimensionali complesse. Questo processo applica una pressione superiore al limite di snervamento del materiale utilizzando stampi specializzati, consentendo il taglio, la piegatura e l'imbutitura profonda. operazioni con tolleranze controllate entro ±0,02 mm Questo metodo è adatto per produzione ad alto volume e alta precisione nei settori automobilistico, elettronico e medicale.
Riepilogo delle risposte principali
La stampatura personalizzata dei metalli consente di ottenere tolleranze a livello di micron combinando tolleranze di precisione degli stampi, trasferimento progressivo multi-stazione e deformazione plastica a freddo controllabile, è possibile realizzare una produzione di massa ad altissima velocità.
|
dimensioni di stampaggio |
Principali meccanismi ingegneristici e parametri di controllo |
Standard di produzione industriale e limiti di produzione |
|---|---|---|
|
attrezzo |
Le matrici superiore e inferiore si incastrano, spazio di taglio su un solo lato 5%–10% t , tolleranza di accoppiamento del perno guida ≤0,003 mm, durezza dell'inserto 58–62 HRC (durezza Rockwell C). |
L'area lucidata è controllata in modo da essere ≥50%, eliminare le bave eccessive e resistendo a carichi di impatto dell'ordine del milione. |
|
processo |
Livellamento della bobina → Alimentazione servoassistita → Correzione del perno guida (tolleranza di posizionamento) ±0,01 mm ) → Taglio/formatura → Separazione delle strisce |
Operando a una velocità di 200-800 SPM si eliminano gli errori di passo cumulativi e si raggiunge la completa automazione. |
|
Forma delle parti |
Taglio, piegatura V/U ( R/t≥1,0 , compensazione della sovraflessione di ritorno elastico di 1°-5°), stampaggio profondo progressivo multistadio ( LDR 1,8-2,1 , dove LDR = rapporto di imbutitura finale, ovvero il rapporto tra il diametro massimo del billetta e il diametro della coppa) |
Le tolleranze dimensionali sono conformi a DIN 6930-2 f (±0,02 mm) e il tasso di utilizzo del materiale è del 75%-90%. |
Fonte dei dati: DIN 6930-2:2011 Componenti in acciaio stampato di precisione – Tolleranze e condizioni tecniche di fornitura.
Cos'è una matrice per stampaggio metalli? Come taglia il metallo?
Matrici per stampaggio metalli sono componenti in acciaio per utensili di precisione che tagliano lamiere sottili all'interno di uno spazio calibrato del 5%–10% di lo spessore del materiale controllando il taglio meccanico.
Compatibilità dei componenti principali e degli stampi
I componenti principali dello stampo includono basi dello stampo superiore e inferiore, pilastri di guida con cuscinetti a sfera e boccole (tolleranza di accoppiamento ≤0,003 mm), piastra di estrazione, punzone e inserti dello stampo (AISI D2/DC53, durezza 58–62 HRC). Le basi dello stampo superiore e inferiore sopportano la pressione e i pilastri di guida prevenire la forza eccentrica ; la piastra di rimozione elimina l'accumulo di materiale durante il processo di retrazione del punzone Il punzone e la matrice sono realizzati in acciaio per utensili ad alta durezza, garantendo una durata di milioni di cicli.
Macchinari per stampaggio e controllo del gioco
Il processo di stampaggio è suddiviso in quattro fasi: deformazione elastica, taglio plastico (banda brillante ≥50%), propagazione della cricca e frattura, e bave terminali.
Il gioco su un lato è c = (5%–10%) × t; uno spazio troppo piccolo causerà il disallineamento delle crepe superiori e inferiori e la scheggiatura dei bordi; uno spazio troppo grande causerà crollo degli angoli e sbavature ruvide Lo stampo utilizza i bordi taglienti superiore e inferiore per "pressare" il metallo entro uno spazio specifico, e tale spazio determina la levigatezza dei bordi.
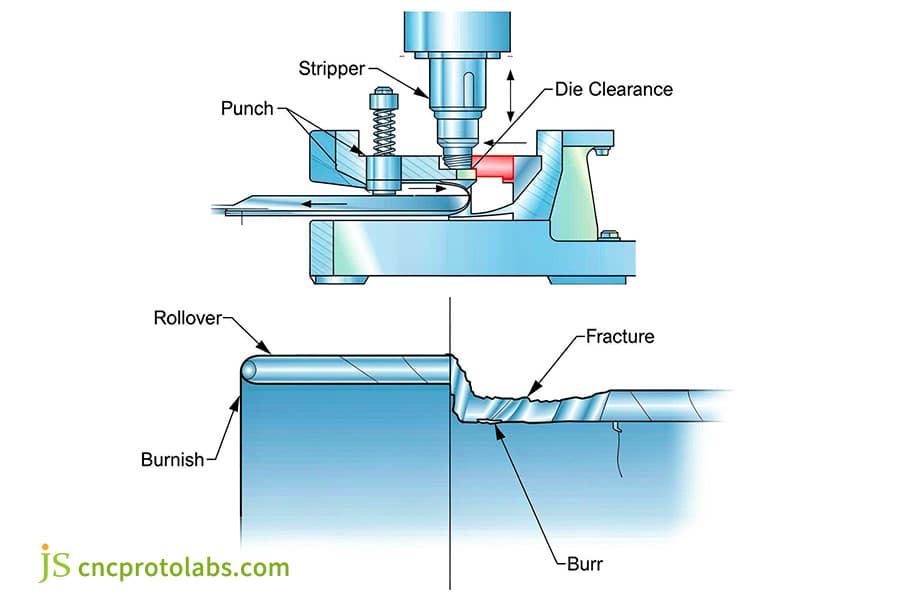
Figura 1: Schema di un processo di stampaggio di lamiere sottili, che mostra il punzone e il gioco.
Quali sono le fasi principali del processo di stampaggio dei metalli?
I processi di stampaggio dei metalli seguono cinque fasi sistematiche: Svolgimento e livellamento automatizzati, alimentazione a rulli servoassistiti, stampaggio progressivo, ispezione visiva in linea e finitura superficiale secondaria. Nei moderni sistemi di stampaggio progressivo, il materiale in bobina passa progressivamente attraverso stazioni di guida monitorate da sensori. che garantiscono una precisione di posizionamento di ±0,01 mm. Successivamente, una pressa meccanica ad alta velocità esegue cicli progressivi di taglio e deformazione a freddo a una velocità di Da 200 a 800 volte al minuto.
Apertura e livellamento:
Il materiale della bobina viene livellato da una macchina livellatrice per eliminare le tensioni di laminazione residue e garantire che la planarità della lamiera sia ≤0,20 mm/m prima di entrare nella matrice. Questo passaggio è cruciale per prevenire errori di alimentazione cumulativi e gettare le basi per una stampa di alta precisione È particolarmente efficace nel prevenire blocchi di alimentazione durante la lavorazione di strisce ultrasottili.
Alimentazione servorulli:
I rulli servoassistiti CNC alimentano il materiale a intervalli preimpostati, ottenendo una sincronizzazione a livello di millisecondi con l'angolo di rotazione dell'albero motore della pressa, garantendo una precisione di alimentazione entro ±0,01 mm Questo processo è inoltre dotato di sensori fotoelettrici per rilevare il doppio caricamento e prevenire danni allo stampo causati dalla sovrapposizione del materiale.
Distintivo da pilota:
I fori guida sono preforati sul bordo della striscia; i perni guida conici sono regolati con precisione e bloccati in posizione prima della chiusura dello stampo, riducendo la tolleranza di posizionamento a ±0,01 mm Ciò elimina completamente gli errori accumulati e garantisce che la deviazione della caratteristica nella stazione finale rimanga entro 0,02 mm.
Esecuzione di lavorazioni multistazione:
Questa pressa per stampaggio funziona ad un'alta velocità da 200 a 800 colpi al minuto, eseguendo in sequenza operazioni quali: rifilatura, goffratura, piegatura e stampaggio di scarti Rispetto alle tradizionali presse meccaniche per stampaggio, le moderne presse servoassistite presentano una ripetibilità del punto morto inferiore migliorata del 30% e un intervallo di regolazione della corsa notevolmente ampliato, consentendo loro di soddisfare diverse esigenze di altezza di formatura.
Taglio e ispezione dei pezzi:
I pezzi finiti vengono separati dal nastro trasportatore e le loro dimensioni critiche vengono ispezionate da un sistema di visione CCD ad alta velocità per garantire un tasso di superamento del controllo qualità del 100% I pezzi difettosi vengono espulsi automaticamente in un contenitore per gli scarti tramite aria compressa, realizzando così una produzione completamente automatizzata e senza presidio.
|
ambito |
pressa meccanica tradizionale |
Pressa servoassistita moderna |
pressa idraulica ad alta velocità |
Trasferimento stampa |
|---|---|---|---|---|
|
Curva di tonnellaggio |
Fissato in una posizione prossima al punto morto inferiore |
Regolabile durante l'intero viaggio |
Disponibilità di tonnellaggio costante |
tonnellaggio fisso elevato |
|
Ripetibilità del punto morto inferiore |
±0,1 mm |
±0,02 mm |
±0,05 mm |
±0,1 mm |
|
Adattabilità dell'itinerario |
NO |
Sì, è programmabile. |
Sì, tramite interruttori di fine corsa. |
NO |
|
Velocità massima |
200-400 |
200-800 |
50-150 |
15-40 |
|
Tempo di cambio stampo (minuti) |
30-60 |
10-20 |
20-40 |
60-120 |
Fonte dei dati: database interno dei processi di JS Precision (2023), basato su oltre 150 progetti di stampaggio.
La timbratura è come una catena di montaggio in miniatura dove le strisce di metallo si muovono passo dopo passo e la macchina per stampaggio le modella in sequenza per ottenere infine il prodotto finito.
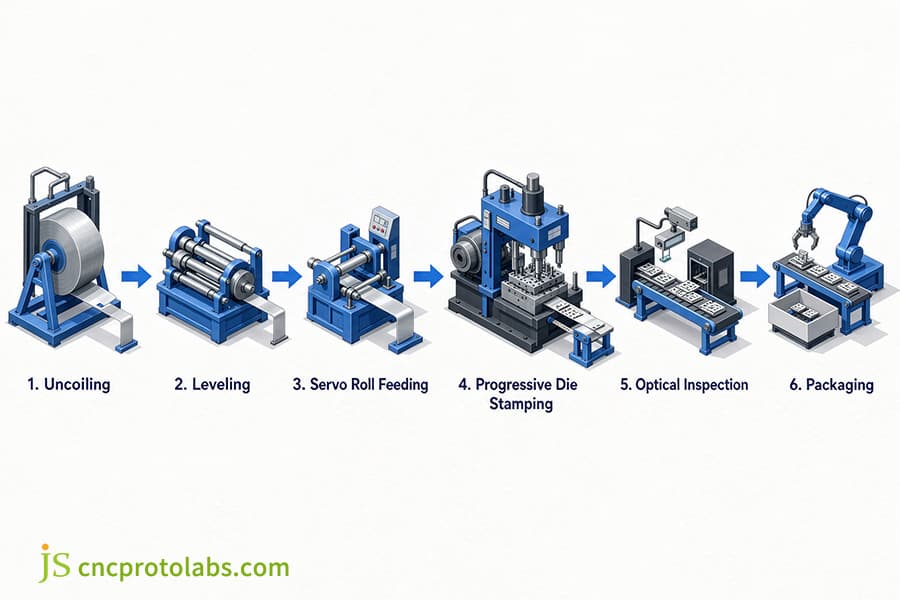
Figura 2: Diagramma di flusso che illustra le fasi del processo di stampaggio dei metalli, dallo svolgimento del materiale al confezionamento in fabbrica.
In che modo la formatura di componenti trasforma una sottile lamiera metallica in una forma geometrica tridimensionale?
I pezzi stampati raggiungono forme tridimensionali complesse grazie a sollecitazioni localizzate, che superano il limite di snervamento ma sono inferiori al carico di rottura.
Tosatura
Predomina lo sforzo di taglio puro, con un gioco del 5%–10% t, una banda luminosa di ≥50% e il bordo tagliente richiede una riaffilatura di 0,02–0,05 mm ogni 100.000–200.000 corse.
Curva di contorno
Il lato esterno è sottoposto a tensione e il lato interno a compressione. Il coefficiente K è 0,33–0,50 (coefficiente K = il rapporto tra la posizione dell'asse neutro e lo spessore della lamiera durante la flessione) e R/t ≥ 1,0 Per prevenire le crepe, l'angolo di ritorno elastico è compreso tra 1° e 5°, ed è necessaria una compensazione della sovraflessione o un trattamento di indentazione.
Disegno scuro continuo
LDR 1,8–2,1, pressione sulla superficie dell'anello di serraggio 1,5–3,0 MPa, resistente alle pieghe. JS Precision utilizza un processo di imbutitura profonda a gradini per la produzione in serie di alloggiamenti per connettori, riduzione del processo di imbutitura profonda dell'acciaio inossidabile SUS304 da 4 fasi a 2 fasi, pur raggiungendo un tasso di utilizzo del materiale dell'85%. Definire chiaramente le condizioni al contorno tra stampaggio della lamiera e imbutitura profonda durante la fase di pianificazione del processo può evitare sprechi di costi causati da una selezione errata.
|
Materiale |
Resistenza alla trazione (MPa) |
Resistenza allo snervamento (MPa) |
Allungamento (%) |
Raggio di curvatura minimo consigliato (R/t) |
Compensazione del rimbalzo (°) |
|---|---|---|---|---|---|
|
Bronzo fosforoso C5191 |
390-510 |
250-350 |
15-25 |
0,8 |
2-3 |
|
Lega di alluminio 5052-H32 |
210-260 |
130-180 |
7-12 |
1.0 |
3-5 |
|
acciaio inossidabile SUS304 |
520-720 |
210-310 |
40-50 |
1.0 |
4-6 |
|
acciaio laminato a freddo DC01 |
270-410 |
140-280 |
28-35 |
0,5 |
1-2 |
|
Ottone C2600 |
300-420 |
150-250 |
35-45 |
0,6 |
1,5-2,5 |
Fonte dei dati: ASTM B103/B103M-19 Specifiche standard per lastre, fogli, nastri e barre laminate in bronzo fosforoso.
Il processo di stampaggio provoca una deformazione permanente del materiale in lamiera, ma non lo lacera; lo stampo deve essere deliberatamente sovrapiegato di qualche grado per contrastare il ritorno elastico.
Quali sono i vantaggi dell'applicazione progressiva dello stampo rispetto ad altri metodi di stampaggio?
La stampatura progressiva integra molteplici processi in una serie continua di stazioni di alimentazione della bobina, offrendo prestazioni superiori rispetto agli stampi composti e alle presse a nastro trasportatore. produzione ad alta velocità e ad alto volume Gli stampi composti vengono utilizzati per la tranciatura e la punzonatura in un'unica passata, producendo pezzi piatti; mentre gli stampi progressivi possono produrre pezzi complessi e di alta precisione, con una produzione annua oltre 100.000 pezzi, Coprendo settori quali i cablaggi per la trasmissione di potenza automobilistica, le schermature per sensori medicali e i connettori microelettronici, con deviazione di trasferimento pari a zero tra le stazioni.
- Dado progressivo: Alimentazione continua a rulli, serie di portautensili, 200–800 SPM, produzione annua ≥50.000 pezzi, precisione del passo ±0,01 mm.
- Stampo composito: tranciatura e punzonatura concentriche a stazione singola, coassialità ±0,01 mm , impossibilitato a eseguire lavorazioni di piegatura tridimensionale.
- Stampo per trasportatore: Dopo che la tranciatura è stata completata nella prima stazione, il pezzo viene trasportato da un braccio robotico ad una velocità di 15–40 SPM , che è adatto per pezzi di grandi dimensioni stampati a freddo.
Le applicazioni di stampaggio dei metalli includono: Cablaggi per la trasmissione di potenza in ambito automobilistico, schermatura per sensori medicali e connettori microelettronici. Tra gli esempi si annoverano le barre collettrici in rame stagnato da 1,20 mm (±0,03 mm) e la schermatura in alpacca da 0,20 mm (coplanarità ≤0,05 mm). Gli stampi progressivi offrono i vantaggi di un'elevata velocità e di un'elevata uniformità, risultando ideali per la produzione di grandi volumi.
Gli stampi progressivi sono come delle mini linee di produzione automatizzate all'interno di uno stampo, dove i materiali laminati vengono alimentati a velocità estremamente elevate e i pezzi finiti vengono espulsi a velocità altrettanto elevate.
Se stai valutando percorsi di processo e piani di riduzione dei costi per un progetto specifico, puoi fare riferimento a JS Precision "Guida completa ai servizi di stampaggio di precisione dei metalli "per confrontare le curve di durata degli stampi e i punti di interruzione economica complessivi per lotti diversi."
Domande frequenti
D1: Qual è il raggio di curvatura minimo richiesto per la stampatura personalizzata dei metalli?
Per l'acciaio a basso tenore di carbonio e l'ottone semiduro, un raggio di curvatura (R) ≥ 1,0 × t può prevenire la fessurazione dell'arco esterno; per le leghe di alluminio temprate o l'acciaio inossidabile, un raggio ≥ 1,5-2,5 × t è necessario; quando l'asse di piegatura è parallelo al modello di laminazione, il raggio deve essere aumentato del 20%-30% per prevenire la formazione di cricche intergranulari.
D2: Come possono gli ingegneri prevenire la formazione di bave sui pezzi metallici stampati?
La chiave per prevenire le bave è impostare la distanza di punzonatura su un solo lato dal 5% al 10% dello spessore del materiale e mantenete il tagliente affilato. Se il tagliente si usura di oltre 0,05 mm, si formeranno crepe, disallineamenti e bave eccessive. In questo caso, il tagliente del nucleo della filiera dovrà essere riaffilato.
D3: Qual è la differenza tra stampaggio progressivo e stampaggio a trasferimento?
Gli stampi progressivi collegano le parti ad una velocità di 200-800 volte al minuto tramite staffe laterali , adatti per pezzi di precisione di piccole e medie dimensioni; gli stampi di trasferimento utilizzano bracci robotici per trasferire i pezzi dopo la punzonatura nella prima stazione e sono progettati specificamente per pezzi di grandi dimensioni stampati a freddo.
D4: Quali acciai per utensili vengono tipicamente utilizzati per gli stampi per la tranciatura dei metalli?
Per la produzione di medio volume, selezionare Acciaio per stampi per lavorazione a freddo AISI D2/DC53 (58-62HRC); per acciaio inossidabile stampato o per la produzione di oltre 3 milioni di pezzi stampati all'anno, inserire carburo di tungsteno con una durezza di 88-92HRA nelle parti vulnerabili.
D5: In che modo il ritorno elastico influisce sulle tolleranze dei pezzi stampati?
Il ritorno elastico si riferisce a la variazione dimensionale causata dal recupero elastico di un materiale dopo lo scarico. L'angolo di ritorno elastico delle leghe ad alta resistenza è compreso tra 2° e 8°. Gli ingegneri utilizzano simulazioni, calcoli e angoli di piegatura preimpostati, goffratura della superficie inferiore o nervature di rinforzo per contrastare con forza il ritorno elastico.
D6: Qual è la soglia tipica di volume di produzione affinché la stampa personalizzata risulti redditizia?
Il costo di sviluppo degli stampi progressivi varia da Da 5.000 a 50.000 dollari, con vantaggi economici che dipendono dal volume di produzione. I costi possono essere ridotti se la produzione annua raggiunge o supera le 10.000-50.000 unità. Per la produzione pilota di meno di 1.000 pezzi, si consigliano il taglio laser e la piegatura CNC.
D7: Quali sono le tolleranze dimensionali standard che si possono ottenere nella stampatura personalizzata dei metalli?
Secondo lo standard DIN 6930-2 f, la tolleranza dello stampo progressivo di precisione è ±0,02 mm e l'angolo di piegatura è ±0,5°-1,0° ; la tecnologia di tranciatura fine può migliorare la levigatezza del nastro per oltre il 90% e la tolleranza di spaziatura dei fori è di ±0,01 mm.
D8: In che modo lo spessore della lamiera influisce sul tonnellaggio richiesto da una pressa per stampaggio?
Il tonnellaggio è direttamente proporzionale allo spessore del materiale t, al perimetro di taglio L e alla resistenza al taglio τ. (P=L×t×τ) ; il tonnellaggio aumenta gradualmente con l'aumento dello spessore, ed è opportuno riservare un margine del 20%-30% in fase di selezione per evitare che la macchina si inceppi.
Riepilogo
I processi di stampaggio dei metalli personalizzati raggiungono un equilibrio tra ripetibilità dimensionale, integrità meccanica e produzione di massa economicamente vantaggiosa grazie a progettazione di stampi sincronizzata, flussi di lavoro automatizzati e processi di formatura controllati. Il controllo preciso del gioco, del passo e del ritorno elastico garantisce tolleranze accurate.
Per una comprensione più approfondita della selezione del processo, si prega di consultare la nostra guida "Stampaggio continuo vs. stampaggio a trasferimento: una guida comparativa su progettazione, costi e caratteristiche", che confronta le curve di durata dello stampo, i limiti di interferenza delle caratteristiche e i punti di pareggio delle due principali soluzioni di formatura per la produzione di massa.
Disclaimer
Il contenuto di questa pagina è fornito a solo scopo informativo. JS Servizi di precisione non rilascia alcuna dichiarazione o garanzia, esplicita o implicita, in merito all'accuratezza, alla completezza o alla validità delle informazioni. È responsabilità dell'acquirente determinare i requisiti tecnici specifici e Richiedi un preventivo formale per i ricambi Vi preghiamo di contattarci per ulteriori informazioni.
Risorsa