Français




L'emboutissage de métaux sur mesure est un procédé de formage à froid qui utilise des matrices spéciales pour transformer des tôles plates en pièces tridimensionnelles complexes. Ce procédé applique une pression supérieure à la limite d'élasticité du matériau grâce à des matrices spécifiques, permettant ainsi le cisaillement, le pliage et l'emboutissage profond. opérations avec des tolérances contrôlées à ±0,02 mm Cette méthode convient à production à grand volume et de haute précision dans les secteurs de l'automobile, de l'électronique et du médical.
Résumé des réponses principales
L'emboutissage métallique personnalisé permet tolérances de l'ordre du micron en combinant des jeux de matrice précis, un transfert progressif multi-stations et une déformation plastique à froid contrôlable, permettant ainsi une production de masse ultra-rapide.
|
dimensions d'estampage |
Principaux mécanismes d'ingénierie et paramètres de contrôle |
normes de fabrication industrielle et limites de production |
|---|---|---|
|
outil |
Les matrices supérieure et inférieure s'emboîtent, jeu de coupe unilatéral 5 % à 10 % t , tolérance d'ajustement du guide-tige ≤0,003 mm, dureté de l'insert 58–62 HRC (dureté Rockwell C). |
La surface polie est contrôlée pour être ≥50%, éliminer les bavures excessives et résistant à des charges de course de l'ordre du million. |
|
processus |
Nivellement de la bobine → Alimentation servo → Correction de la goupille de guidage (tolérance de positionnement) ±0,01 mm ) → Découpe/formage → Séparation en bandes |
Un fonctionnement à une cadence de 200 à 800 SPM élimine les erreurs de hauteur cumulées et permet une automatisation complète. |
|
Pièces en formation |
Cisaillement, pliage en V/U ( R/t≥1,0 , compensation de surflexion de 1° à 5° de retour élastique), emboutissage profond progressif multi-étapes ( LDR 1.8-2.1 , où LDR = rapport d'étirage ultime, le rapport du diamètre maximal de la billette au diamètre de la coupelle) |
Les tolérances dimensionnelles sont conformes à DIN 6930-2 f (±0,02 mm), et le taux d'utilisation du matériau est de 75 % à 90 %. |
Source des données : DIN 6930-2:2011 Pièces en acier embouti de précision – Tolérances et conditions techniques de livraison.
Qu'est-ce qu'une matrice d'emboutissage de métal ? Comment découpe-t-elle le métal ?
matrices d'emboutissage de métaux Ce sont des composants en acier à outils de précision qui découpent des tôles métalliques minces dans un espace calibré. de 5 à 10 % de l'épaisseur du matériau par contrôle du cisaillement mécanique.
Compatibilité des composants principaux et des moules
Les principaux composants de la matrice comprennent les bases supérieure et inférieure, les piliers de guidage à billes et les bagues (tolérance d'ajustement ≤ 0,003 mm), la plaque d'éjection, le poinçon et les inserts de matrice (AISI D2/DC53, dureté 58–62 HRC). Les bases supérieure et inférieure supportent la pression, et les piliers de guidage… empêcher la force excentrée ; la plaque de décapage élimine l'accumulation de matière pendant le processus de rétraction du poinçon ; le poinçon et la matrice sont fabriqués en acier à outils à haute dureté, garantissant une durée de vie de plusieurs millions de coups.
Machines d'emboutissage et contrôle du jeu
Le processus d'estampage est divisé en quatre étapes : déformation élastique, cisaillement plastique (bande brillante ≥50%), propagation de la fissure et rupture, et bavures d'extrémité.
Le dégagement d'un côté est c = (5%–10%) × t ; Un jeu trop faible entraînera un désalignement des fissures supérieures et inférieures et un écaillage des bords ; un jeu trop important entraînera affaissement des coins et bavures rugueuses Le moule utilise les arêtes de coupe supérieures et inférieures pour « presser » le métal dans un jeu spécifique, et ce jeu détermine la régularité des bords.
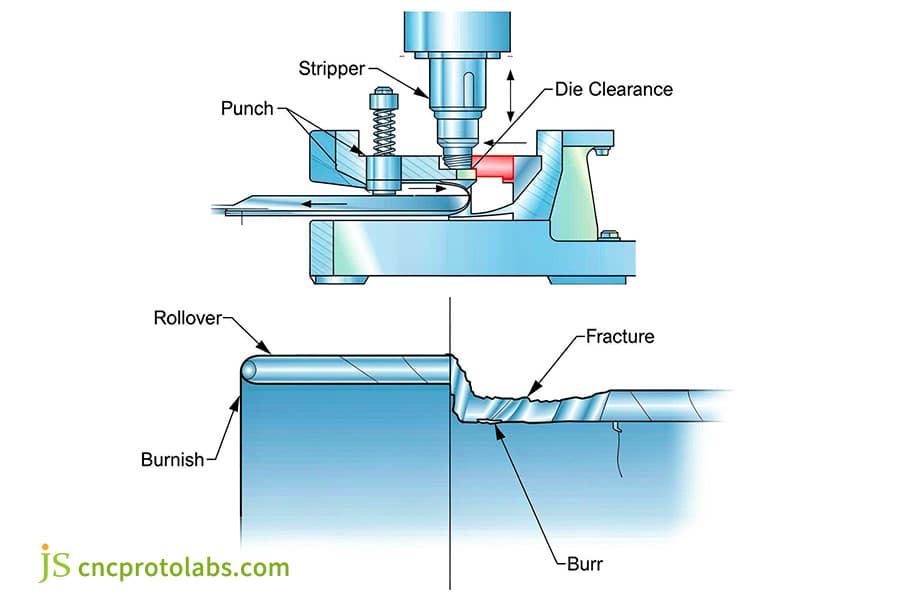
Figure 1 : Schéma de la découpe par estampage de tôle mince, montrant le poinçon et le jeu.
Quelles sont les étapes clés du processus d'emboutissage des métaux ?
Les procédés d'emboutissage des métaux suivent cinq étapes systématiques : Déroulage et nivellement automatisés, alimentation par rouleaux servo-motorisés, estampage progressif, contrôle visuel en ligne et finition de surface secondaire. Dans les systèmes d'estampage progressif modernes, le matériau en bobine passe progressivement à travers des stations de guidage contrôlées par capteurs. qui garantissent une précision de positionnement de ±0,01 mm. Par la suite, une presse mécanique à grande vitesse effectue des cycles de cisaillement progressif et de déformation à froid à une vitesse de 200 à 800 fois par minute.
Déploiement et nivellement :
Le matériau en bobine est nivelé par une machine de nivellement afin d'éliminer les contraintes de laminage résiduelles et de garantir que la planéité de la tôle est ≤ 0,20 mm/m avant son entrée dans la filière. Cette étape est cruciale pour prévenir les erreurs d'alimentation cumulatives et jeter les bases d'un estampage de haute précision ; il est particulièrement efficace pour prévenir les blocages d'alimentation lors du traitement de bandes ultra-minces.
Alimentation par rouleau servo :
Les rouleaux servo CNC alimentent le matériau à intervalles prédéfinis, assurant une synchronisation à la milliseconde près avec l'angle de rotation du vilebrequin de la presse. garantir une précision d'alimentation de ±0,01 mm Ce procédé est également équipé de capteurs photoélectriques pour détecter la double alimentation et éviter les dommages causés aux moules par le chevauchement des matériaux.
Insigne de pilote :
Des trous de guidage sont pré-percés sur le bord de la bande ; des broches de guidage coniques sont ajustées avec précision et verrouillées en position avant la fermeture de la matrice. réduire la tolérance de positionnement à ±0,01 mm Cela élimine complètement les erreurs accumulées et garantit que l'écart de la caractéristique à la station finale reste inférieur à 0,02 mm.
Exécution d'usinage multi-stations :
Cette presse à emboutir fonctionne à une vitesse élevée de 200 à 800 coups par minute, effectuant séquentiellement des opérations telles que : découpage, gaufrage, pliage et estampage de chutes Comparées aux presses à emboutir mécaniques traditionnelles, les presses à emboutir servo modernes ont amélioré la répétabilité du point mort bas de 30 % et ont considérablement augmenté la plage de réglage de la course, ce qui leur permet de répondre à différentes exigences de hauteur de formage.
Découpe et contrôle des pièces :
Les pièces finies sont séparées du convoyeur et leurs dimensions critiques sont contrôlées par un système de vision CCD haute vitesse afin de garantir un taux de réussite de qualité de 100 % Les pièces défectueuses sont automatiquement éjectées dans un bac à rebuts par air comprimé, permettant ainsi une production entièrement automatisée et sans surveillance.
|
portée |
Presse mécanique traditionnelle |
presse servo moderne |
Presse hydraulique à grande vitesse |
Presse de transfert |
|---|---|---|---|---|
|
courbe de tonnage |
Fixé dans une position proche du point mort bas |
Réglable tout au long du voyage |
tonnage constant disponible |
tonnage élevé fixe |
|
Répétabilité du point mort inférieur |
±0,1 mm |
±0,02 mm |
±0,05 mm |
±0,1 mm |
|
Flexibilité de l'itinéraire |
Non |
Oui, programmable. |
Oui, via des interrupteurs de fin de course. |
Non |
|
vitesse maximale |
200-400 |
200-800 |
50-150 |
15-40 |
|
Temps de changement de moule (minutes) |
30-60 |
10-20 |
20-40 |
60-120 |
Source des données : base de données de processus interne JS Precision (2023), basée sur plus de 150 projets d'emboutissage.
L'estampage, c'est comme une chaîne de montage miniature , où des bandes de métal se déplacent étape par étape, et la machine à estamper les façonne en séquence pour finalement obtenir le produit fini.
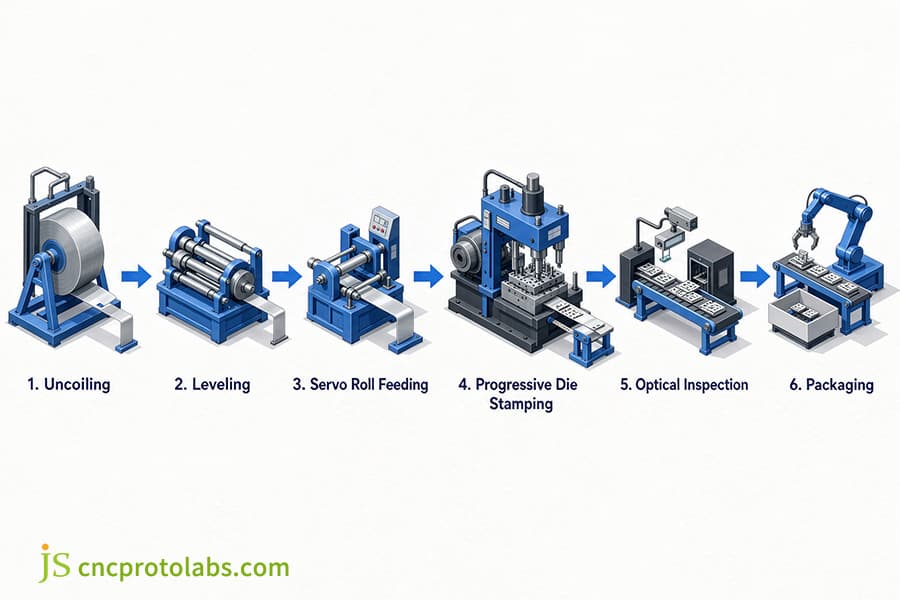
Figure 2 : Organigramme montrant les étapes du processus d'emboutissage du métal, du déroulage à l'emballage en usine.
Comment le formage de pièces transforme-t-il une fine feuille de métal en une forme géométrique tridimensionnelle ?
Les pièces embouties permettent d'obtenir des formes 3D complexes grâce à une contrainte localisée, qui dépasse la limite d'élasticité mais est inférieure à la résistance à la traction ultime.
Tonte
La contrainte de cisaillement pur domine, avec un jeu de 5 à 10 % t, une bande brillante de ≥ 50 % et le bord de coupe nécessite un réaffûtage de 0,02 à 0,05 mm tous les 100 000 à 200 000 coups.
Courbe de contour
La face extérieure est soumise à une tension, et la face intérieure à une compression. Le coefficient K est 0,33–0,50 (Coefficient K = le rapport entre la position de l'axe neutre et l'épaisseur de la tôle pendant le pliage), et R/t ≥ 1,0 pour éviter les fissures ; l'angle de retour élastique est de 1° à 5°, et une compensation de surflexion ou un traitement d'indentation est nécessaire.
dessin continu à l'obscurité
LDR 1,8–2,1, pression sur la surface de la bague de serrage 1,5–3,0 MPa, résistant au froissement. JS Precision utilise un procédé d'emboutissage profond par étapes pour la production en série de boîtiers de connecteurs. réduire le processus d'emboutissage profond de l'acier inoxydable SUS304 de 4 étapes à 2 étapes, tout en atteignant un taux d'utilisation des matériaux de 85 %. Définir clairement les limites entre l'emboutissage de la tôle et l'emboutissage profond dès la phase de planification du processus permet d'éviter Gaspillage de coûts dû à une mauvaise sélection.
|
Matériel |
Résistance à la traction (MPa) |
Limite d'élasticité (MPa) |
Allongement (%) |
Rayon de courbure minimal recommandé (R/t) |
Compensation du rebond (°) |
|---|---|---|---|---|---|
|
Bronze phosphoreux C5191 |
390-510 |
250-350 |
15-25 |
0,8 |
2-3 |
|
Alliage d'aluminium 5052-H32 |
210-260 |
130-180 |
7-12 |
1.0 |
3-5 |
|
acier inoxydable SUS304 |
520-720 |
210-310 |
40-50 |
1.0 |
4-6 |
|
acier laminé à froid DC01 |
270-410 |
140-280 |
28-35 |
0,5 |
1-2 |
|
Laiton C2600 |
300-420 |
150-250 |
35-45 |
0,6 |
1,5-2,5 |
Source des données : ASTM B103/B103M-19 Spécifications standard des plaques, tôles, bandes et barres laminées en bronze phosphoreux.
Le procédé de moulage provoque une déformation permanente du matériau en feuille, mais ne le déchire pas ; le moule doit être délibérément sur-cintré de quelques degrés pour contrer le retour élastique.
Quels sont les avantages de l'application progressive de matrices par rapport aux autres méthodes d'emboutissage ?
L'emboutissage progressif intègre plusieurs procédés dans un système d'alimentation en bobine continue, offrant des performances supérieures aux matrices composites et aux presses à convoyeur. production à grande vitesse et à grand volume Les matrices composées sont utilisées pour le découpage et le poinçonnage en une seule passe, produisant des pièces plates ; tandis que les matrices progressives peuvent produire des pièces complexes de haute précision, avec une production annuelle de dépassant les 100 000 pièces, couvrant des domaines tels que les faisceaux de câbles de transmission automobile, les revêtements de blindage de capteurs médicaux et les connecteurs microélectroniques, avec une déviation de transfert nulle entre les stations.
- Dé progressif : Alimentation continue par rouleaux, série de porte-rouleaux, 200–800 SPM, Production annuelle ≥ 50 000 pièces, précision du pas ±0,01 mm.
- Moule composite : découpage et poinçonnage concentriques à poste unique, coaxialité ±0,01 mm , incapable d'effectuer un traitement de pliage tridimensionnel.
- Moule de convoyeur : Une fois le découpage terminé au premier poste, la pièce est acheminée par un bras robotisé. à une vitesse de 15 à 40 SPM , qui convient aux grandes pièces embouties.
Les applications d'emboutissage de métaux comprennent Faisceaux de câbles pour groupes motopropulseurs automobiles, blindage de capteurs médicaux et connecteurs microélectroniques. On peut citer comme exemples les barres omnibus en cuivre étamé de 1,20 mm (±0,03 mm) et le blindage en maillechort de 0,20 mm (coplanarité ≤0,05 mm). Les filières progressives offrent l'avantage d'une vitesse et d'une régularité élevées, ce qui les rend idéales pour la production en grande série.
Les matrices progressives sont comme des lignes de production automatisées miniatures à l'intérieur d'un moule, où des matériaux laminés sont introduits à des vitesses extrêmement élevées et des pièces finies sont éjectées à des vitesses extrêmement élevées.
Si vous évaluez les itinéraires de processus et les plans de réduction des coûts pour un projet spécifique, vous pouvez vous référer à JS Precision. Guide complet des services d'emboutissage de précision des métaux " pour comparer les courbes de durée de vie des matrices et les seuils de rentabilité globaux pour différents lots.
Foire aux questions
Q1 : Quel est le rayon de courbure minimal requis pour l'emboutissage de métaux sur mesure ?
Pour l'acier à faible teneur en carbone et le laiton semi-dur, un rayon de courbure (R) ≥ 1,0 × t peut empêcher la fissuration de l'arc extérieur ; pour les alliages d'aluminium trempés ou l'acier inoxydable, un rayon ≥ 1,5-2,5 × t est nécessaire ; lorsque l'axe de pliage est parallèle au motif de laminage, le rayon doit être augmenté de 20 à 30 % pour éviter la fissuration intergranulaire.
Q2 : Comment les ingénieurs peuvent-ils empêcher la formation de bavures sur les pièces métalliques estampées ?
Pour éviter les bavures, il est essentiel de bien régler l'écart de poinçonnage unilatéral. à 5 % à 10 % de l'épaisseur du matériau Veillez à ce que le tranchant reste affûté. Une usure supérieure à 0,05 mm peut entraîner des fissures, un désalignement et des bavures excessives. Dans ce cas, le tranchant du noyau de la matrice doit être réaffûté.
Q3 : Quelle est la différence entre l'emboutissage progressif et l'emboutissage par transfert ?
Les matrices progressives relient les pièces à une vitesse de 200 à 800 fois par minute via des supports latéraux , adaptés aux pièces de précision de petite et moyenne taille ; les matrices de transfert utilisent des bras robotisés pour transférer les pièces après le poinçonnage à la première station et sont conçues spécifiquement pour les grandes pièces embouties en profondeur.
Q4 : Quels aciers à outils sont généralement utilisés pour les matrices d'emboutissage de métaux ?
Pour une production en volume moyen, sélectionnez Acier à outils pour travail à froid AISI D2/DC53 (58-62HRC); pour l'acier inoxydable estampé ou pour la production de plus de 3 millions de pièces estampées par an, insérer du carbure de tungstène d'une dureté de 88-92HRA dans les parties vulnérables.
Q5 : Comment le retour élastique affecte-t-il les tolérances des pièces estampées ?
Le retour en force fait référence à la modification dimensionnelle causée par la récupération élastique d'un matériau après déchargement. L'angle de retour élastique des alliages à haute résistance est de 2° à 8°. Les ingénieurs utilisent la simulation, le calcul et des angles de pliage prédéfinis, le gaufrage de la surface inférieure ou des nervures de renforcement pour contrer efficacement le retour élastique.
Q6 : Quel est le seuil de volume de production typique pour que l'estampage personnalisé soit rentable ?
Le coût de développement des matrices progressives varie de De 5 000 $ à 50 000 $, Les avantages économiques dépendent du volume de production. Les coûts peuvent être réduits si la production annuelle atteint 10 000 à 50 000 pièces, voire plus. Pour une production pilote de moins de 1 000 pièces, la découpe laser et le pliage CNC sont recommandés.
Q7 : Quelles sont les tolérances dimensionnelles standard qui peuvent être obtenues dans l'emboutissage de métaux sur mesure ?
Selon la norme DIN 6930-2 f, la tolérance d'une matrice progressive de précision est de ±0,02 mm et l'angle de pliage est de ±0,5°-1,0° ; la technologie de découpe fine peut améliorer la régularité de la bande à plus de 90% et la tolérance d'espacement des trous est de ±0,01 mm.
Q8 : Comment l'épaisseur de la tôle affecte-t-elle les besoins en tonnage d'une presse à emboutir ?
Le tonnage est directement proportionnel à l'épaisseur du matériau t, au périmètre de cisaillement L et à la résistance au cisaillement τ (P=L×t×τ) ; le tonnage augmente progressivement avec l'épaisseur, et une marge de 20 à 30 % doit être prévue lors de la sélection afin d'éviter le blocage de la machine.
Résumé
Les procédés d'emboutissage de métaux personnalisés permettent d'atteindre un équilibre entre la répétabilité dimensionnelle, l'intégrité mécanique et la production de masse rentable grâce à une conception synchronisée des matrices, des flux de travail automatisés et des procédés de formage contrôlés Un contrôle précis du jeu, du pas et du retour élastique garantit des tolérances précises.
Pour une compréhension plus approfondie du choix du procédé, veuillez vous référer à notre « Estampage continu vs. estampage par transfert : un guide comparatif de la conception pour la fabrication et des coûts », qui compare les courbes de durée de vie des matrices, les limites d'interférence des caractéristiques et les points d'équilibre des deux principales solutions de formage pour la production de masse.
Clause de non-responsabilité
Le contenu de cette page est fourni à titre informatif uniquement. JS Services de précision ne fait aucune déclaration ni ne donne aucune garantie, expresse ou implicite, quant à l'exactitude, l'exhaustivité ou la validité des informations. Il incombe à l'acheteur de déterminer les exigences techniques spécifiques et demander un devis formel pour les pièces Veuillez nous contacter pour plus d'informations.
Ressource