中文 (简体)



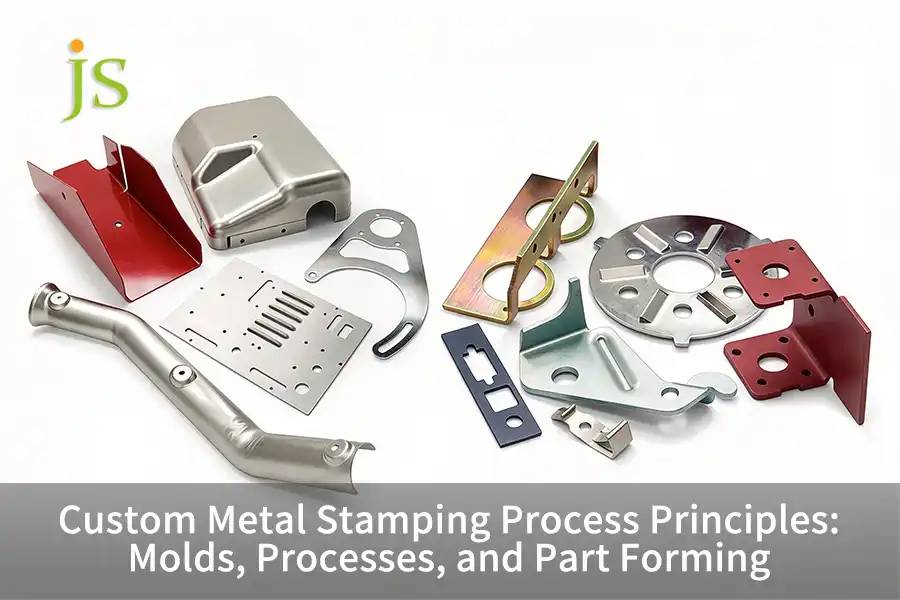

定制金属冲压是一种冷成型工艺,它使用专用模具将扁平金属板材加工成复杂的三维零件。该工艺利用专用模具施加超过材料屈服强度的压力,从而实现剪切、弯曲和深拉延等成型工艺。 操作公差控制在±0.02毫米以内 这种方法适用于 大批量、高精度生产 在汽车、电子和医疗行业。
核心答案总结
定制金属冲压工艺可实现 微米级公差 通过结合精密模具间隙、多工位连续过渡和可控冷塑性变形,从而实现超高速批量生产。
|
冲压尺寸 |
关键工程机制和控制参数 |
工业制造标准和生产限制 |
|---|---|---|
|
工具 |
上下模具配合,单侧切削间隙 5%–10% t 导柱配合公差≤0.003毫米,嵌件硬度58-62 HRC(洛氏C硬度)。 |
抛光面积控制在50%以上, 去除多余的毛刺 并能承受百万级冲击载荷。 |
|
过程 |
线圈调平 → 伺服送料 → 导销校正(定位公差) ±0.01 毫米 )→切割/成型→带材分离 |
以每分钟 200-800 次的速度运行,可以消除累积的音调误差,实现完全自动化。 |
|
零件形成 |
剪切,V/U形弯曲( R/t≥1.0 (过弯补偿1°-5°回弹),多级渐进式深拉延( 光敏电阻 1.8-2.1 其中 LDR = 极限拉深比,即坯料最大直径与杯口直径之比) |
尺寸公差符合 DIN 6930-2 f(±0.02 mm),材料利用率为 75%-90%。 |
数据来源: DIN 6930-2:2011 精密冲压钢零件——公差和技术交付条件。
什么是金属冲压模具?它是如何切割金属的?
金属冲压模具 是精密工具钢部件,用于在校准间隙内切割薄金属板。 5%–10% 通过控制机械剪切来调节材料厚度。
核心部件和模具的兼容性
模具的核心部件包括上下模座、滚珠轴承导柱和衬套(配合公差≤0.003 mm)、脱料板、冲头和模具镶件(AISI D2/DC53,硬度58–62 HRC)。上下模座承受压力,导柱…… 防止偏心力 脱脂板 消除冲头回缩过程中的材料堆积 冲头和模具采用高硬度工具钢制成,保证了数百万次冲程的使用寿命。
冲压机械和间隙控制
冲压过程分为四个阶段:弹性变形、塑性剪切(亮带≥50%)、裂纹扩展和断裂、端部毛刺。
一侧的间隙为 c = (5%–10%) × t; 间隙过小会导致上下裂纹错位和边缘崩裂;间隙过大会导致 边角塌陷和粗糙毛刺 模具利用上下切削刃将金属“压入”特定的间隙内,该间隙决定了边缘的平滑度。
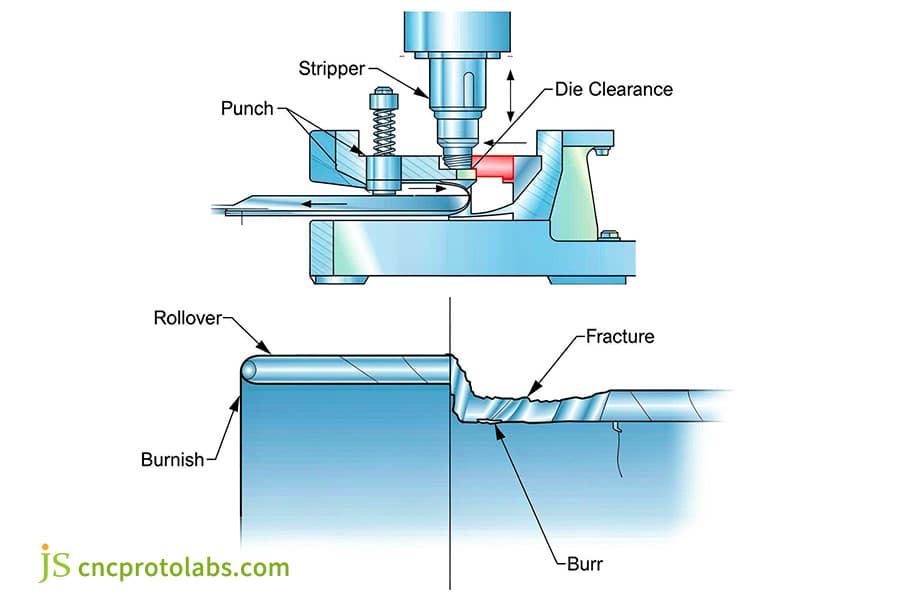
图 1:金属冲压模切薄金属板的示意图,显示了冲头和间隙。
金属冲压工艺的关键步骤是什么?
金属冲压工艺如下 五个系统步骤: 自动开卷和矫平、伺服辊送料、级进模冲压、在线视觉检测和二次表面处理。在现代级进模系统中,卷材依次通过传感器监控的导向工位。 确保定位精度为±0.01毫米。 随后,高速机械压力机以一定的速率进行渐进式剪切和冷变形循环。 200 至 800 每分钟次数。
展开和找平:
卷材经矫平机矫平,以消除残余轧制应力,并确保片材在进入模具前平整度≤0.20 mm/m。这一步骤至关重要。 防止累积性进给误差,为高精度冲压奠定基础 它在加工超薄条时,能有效防止进料堵塞。
伺服辊送料:
CNC伺服辊按预设间隔输送材料,与压力机曲轴的旋转角度实现毫秒级同步。 确保进给精度在±0.01毫米以内 该工艺还配备了光电传感器,用于检测双料送料,防止因材料重叠而造成的模具损坏。
飞行员徽章:
在带材边缘预先冲压出导向孔;在模具闭合之前,对锥形导向销进行精细调整并锁定到位。 将定位公差降低至±0.01毫米 这样就完全消除了累积误差,并确保最终工位的特征偏差保持在 0.02 毫米以内。
多工位加工执行:
这台冲压机以每分钟 200 至 800 次的高速运转,依次执行以下操作: 边角料修整、压花、弯曲和冲压 与传统的机械冲压机相比,现代伺服冲压机的下死点重复精度提高了30%,行程调节范围也显著提高,使其能够满足不同的成型高度要求。
零件切割和检验:
成品零件从传送带上分离出来,并通过高速CCD视觉系统检测其关键尺寸,以确保其质量。 100% 的质量合格率 . 缺陷零件通过压缩空气自动弹出到废料箱,从而实现全自动、无人值守生产。
|
范围 |
传统机械压力机 |
现代伺服压力机 |
高速液压机 |
转印机 |
|---|---|---|---|---|
|
吨位曲线 |
固定在接近下死点的位置 |
整个旅程中均可调节。 |
恒定吨位可用 |
固定高吨位 |
|
降低死点重复性 |
±0.1 毫米 |
±0.02 毫米 |
±0.05 毫米 |
±0.1 毫米 |
|
行程调整能力 |
不 |
是的,可编程。 |
是的,通过限位开关。 |
不 |
|
最高速度 |
200-400 |
200-800 |
50-150 |
15-40 |
|
模具更换时间(分钟) |
30-60 |
10-20 |
20-40 |
60-120 |
数据来源:JS Precision 内部工艺数据库(2023 年),基于 150 多个冲压项目。
盖章就像 微型装配线 其中金属条逐级移动,冲压机按顺序将其成型,最终得到成品。
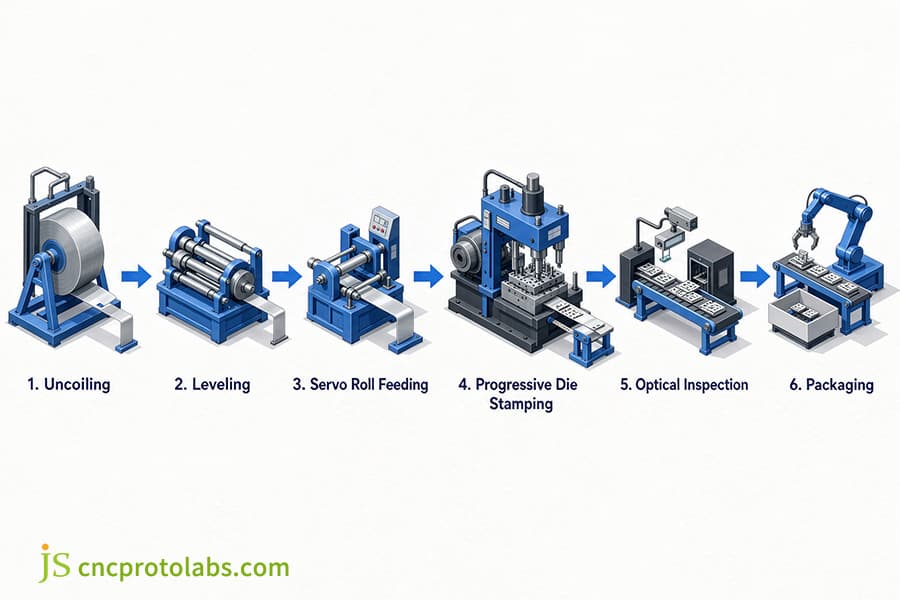
图 2:流程图显示了金属冲压工艺步骤,从开卷到工厂包装。
零件成形是如何将薄金属片变成三维几何形状的?
冲压件通过局部应力实现复杂的 3D 形状,这种应力超过了屈服强度,但低于极限抗拉强度。
剪毛
纯剪切应力占主导地位,间隙为 5%–10% t,亮带面积 ≥50%,切削刃 每经过 100,000 至 200,000 次冲程,需要重新研磨 0.02 至 0.05 毫米。
等高线
外侧受拉,内侧受压。K系数为 0.33–0.50 (K系数=弯曲过程中中性轴位置与板材厚度的比值), R/t ≥ 1.0 为防止开裂;回弹角度为 1°–5°,需要进行过弯补偿或压痕处理。
连续的暗色绘画
线性动态范围 (LDR) 1.8–2.1,夹紧环表面压力 1.5–3.0 MPa,抗皱。JS Precision 采用阶梯式深拉延工艺批量生产连接器外壳。 将SUS304不锈钢的深拉延工艺从4步简化为2步, 同时实现 85% 的材料利用率。在工艺规划阶段明确定义钣金冲压和深拉延之间的边界条件可以避免这种情况。 选择不当造成的成本浪费。
|
材料 |
抗拉强度(兆帕) |
屈服强度(兆帕) |
伸长率(%) |
建议最小弯曲半径(R/t) |
反弹补偿(°) |
|---|---|---|---|---|---|
|
C5191 磷青铜 |
390-510 |
250-350 |
15-25 |
0.8 |
2-3 |
|
5052-H32铝合金 |
210-260 |
130-180 |
7-12 |
1.0 |
3-5 |
|
SUS304不锈钢 |
520-720 |
210-310 |
40-50 |
1.0 |
4-6 |
|
DC01冷轧钢 |
270-410 |
140-280 |
28-35 |
0.5 |
1-2 |
|
黄铜 C2600 |
300-420 |
150-250 |
35-45 |
0.6 |
1.5-2.5 |
数据来源: ASTM B103/B103M-19 磷青铜板材、薄板、带材和轧制棒材标准规范。
成型过程会导致片材发生永久变形,但不会撕裂片材;模具必须故意过度弯曲几度以抵消回弹。
与其他冲压方法相比,级进模应用有哪些优势?
级进模冲压将多个工艺集成到一个连续的卷料送料站阵列中,与复合模和传送冲压机相比,性能更优。 高速、大批量生产 复合模具用于一次冲裁和冲孔,生产平面零件;而级进模具可以生产复杂、高精度的零件,年产量可达数亿美元。 超过10万件, 涵盖汽车动力总成线束、医疗传感器屏蔽罩和微电子连接器等领域,各工位之间的传输偏差为零。
- 渐进式模具: 连续辊送料,载体系列 200–800 SPM, 年产量≥50,000件,螺距精度 ±0.01 毫米。
- 复合模具: 单工位同心落料和冲孔,同轴性 ±0.01毫米 无法进行三维弯曲加工。
- 传送带模具: 第一工位完成落料后,零件由机械臂输送。 速度为每分钟 15–40 次 适用于大型深拉零件。
金属冲压应用包括 汽车动力总成线束、医疗传感器屏蔽罩和微电子连接器。 例如,1.20 mm 镀锡铜母线(±0.03 mm)和 0.20 mm 镍银屏蔽层(共面性 ≤0.05 mm)。级进模具有速度快、一致性高的优点,是批量生产的理想选择。
级进模就像模具内的微型自动化生产线,轧制材料以极高的速度送入,成品零件以极高的速度弹出。
如果您正在评估特定项目的工艺路线和成本削减计划,您可以参考 JS Precision 的 精密金属冲压服务完全指南 比较不同批次的模具寿命曲线和整体经济临界点。
常见问题解答
问题1:定制金属冲压所需的最小弯曲半径是多少?
对于低碳钢和半硬黄铜,弯曲半径(R)≥ 1.0 × t 可以防止外弧开裂;对于硬化铝合金或不锈钢, 半径 ≥ 1.5-2.5 × t 需要注意的是,当弯曲轴线与轧制图案平行时,半径必须增加 20%-30%,以防止晶间开裂。
Q2:工程师如何防止冲压金属零件上形成毛刺?
防止毛刺的关键在于设置单侧冲孔间隙。 材料厚度的 5% 至 10%。 并保持刀刃锋利。如果刀刃磨损超过 0.05 毫米,会导致裂纹、错位和毛刺过多。在这种情况下,必须重新研磨模芯刀刃。
Q3:连续模冲压和传递模冲压有什么区别?
级进模连接零件 通过侧括号以每分钟 200-800 次的速度传输 适用于中小型精密零件;传送模具使用机械臂在第一工位冲压后传送零件,专为大型深拉延零件而设计。
Q4:金属冲压模具通常使用哪些工具钢?
对于中等产量生产,请选择 AISI D2/DC53 冷作模具钢 (58-62HRC);对于冲压不锈钢或年产量超过 300 万件的冲压件,在易损件中插入硬度为 88-92HRA 的碳化钨。
Q5:回弹如何影响冲压件的公差?
Springback 指的是 材料卸载后弹性恢复引起的尺寸变化。 高强度合金的回弹角为 2° 至 8°。工程师们通过模拟、计算和预设弯曲角度、底部表面压花或加强筋等方式来强制抵消回弹。
Q6:定制冲压要实现盈利,通常需要达到多大的生产量门槛?
级进模的开发成本范围为 5000美元至50000美元 经济效益取决于产量。如果年产量达到 1 万至 5 万件或更多,则可以降低成本。对于少于 1000 件的试生产,建议采用激光切割和数控折弯。
Q7:定制金属冲压可以达到的标准尺寸公差是多少?
根据DIN 6930-2 f标准,精密级进模的公差为±0.02mm,弯曲角度为 ±0.5°-1.0° 精细冲裁技术可以提高带材的平滑度。 超过90% 孔间距公差为±0.01mm。
Q8:钣金厚度如何影响冲压机的吨位要求?
吨位与材料厚度 t、剪切周长 L 和剪切强度 τ 成正比。 (P=L×t×τ) 随着厚度的增加,吨位也逐渐增加,选择吨位时应预留 20%-30% 的余量,以防止机器卡料。
概括
定制金属冲压工艺实现了平衡 通过同步模具设计、自动化工作流程和可控成型工艺,在尺寸重复性、机械完整性和成本效益高的批量生产之间取得平衡。 精确控制间隙、螺距和回弹,确保公差准确。
为了更深入地了解工艺选择,请参阅我们的《连续模冲压与传递冲压:面向制造的设计与成本比较指南》,其中比较了两种主流批量生产成形解决方案的模具寿命曲线、特征干涉极限和盈亏平衡点。