<頭>
|
スチールグレード
|
硬度 (HRC)
|
耐食性
|
アプリケーション シナリオ
|
典型的なキャビティ寿命 (ショット)
|
<本体>
|
S136
|
52–54
|
素晴らしい
|
医療、光学、高光沢部品
|
1,000,000+
|
|
718H
|
48–52
|
良い
|
自動車構造部品
|
800,000+
|
|
NAK80
|
38–42
|
中程度
|
プロトタイプ、少量生産
|
200,000 以上
|
|
H13
|
46–50
|
まあまあ
|
ホット ランナー マニホールド、高温モールド
|
500,000+
|
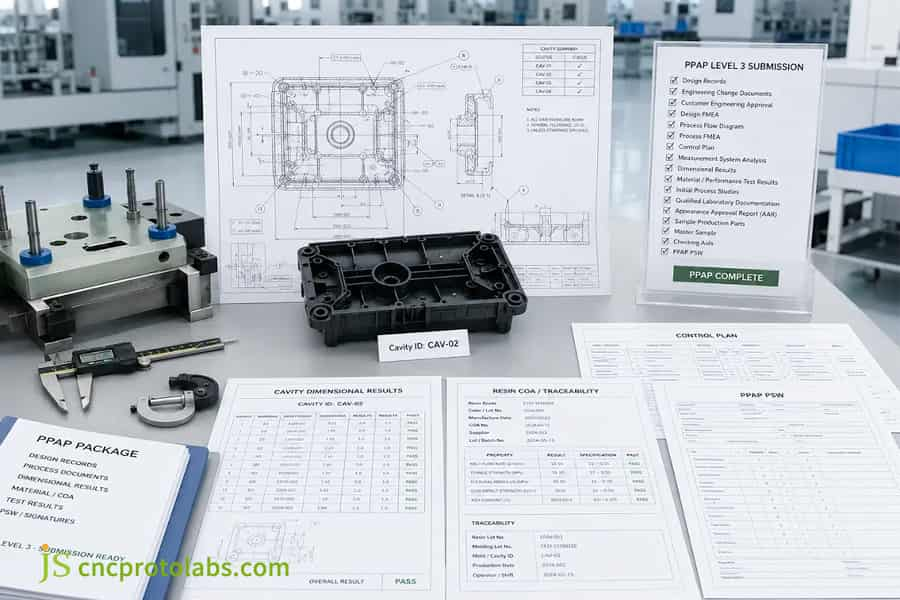
レベル 3 PPAP 基準を満たす自動車金型メーカーをお探しですか?金型開発費用のお見積りは無料です。 JS Precision は、PPAP を使用した金型ツーリングの完全な検証ソリューションと明確な見積もりを提供します。
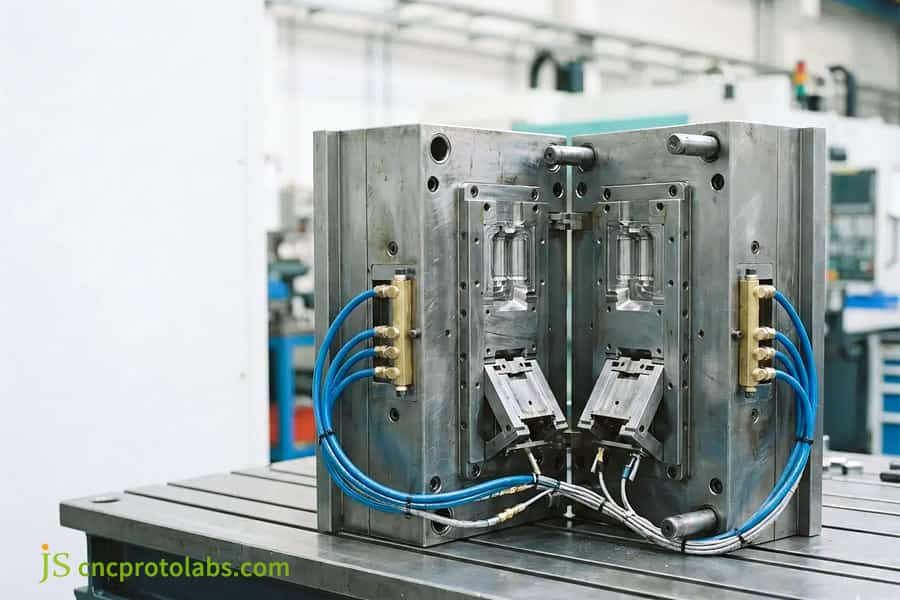
図 2: PPAP レベル 3 提出チェックリストを使用した精密射出成形ツール。
IATF 16949 は自動車射出成形サービスをどのように標準化していますか?
主要な国際規格 IATF 16949 は、受入材料の品質管理 (IQC)、射出成形プロセスの品質管理 (IPQC) から出荷製品の品質管理 (OQA) に至る総合的なリスク防止メカニズム (PFMEA) を確立しており、自動車プラスチック部品の製造の一貫性とトレーサビリティを保証します。
IATF 16949 と ISO 9001 の主な違い:
- 高度な製品品質計画 (APQP): 射出成形プロセスの前に、収縮、亀裂、バリなどの射出成形の欠陥を事前に特定します。
- 継続的な PFMEA 更新: 試作成形中に異常が観察されると、プロセスの故障モード分析が即座に更新されます
- 統計的プロセス管理 (SPC): X バーと R 管理図を使用して、射出圧力、樹脂温度、保持時間の変化を監視します。
フルプロセスのトレーサビリティ メカニズム:
PPAP 射出成形では、厳密なバッチ追跡によってトレーサビリティが確保されます。
- トレーサビリティ ID: 固有のトレーサビリティ番号がすべての製造バッチに与えられます。
- 原材料のバッチ番号のバインド: このシステムを使用すると、射出成形されたすべての部品を原材料のバッチ番号だけでなく、それを製造した正確な生産チームまで正確に追跡できます。
- 設備履歴のリンク: 射出成形機の番号、金型番号、プロセス パラメータのバージョンなど、すべてのプロセス段階の詳細な記録が保存されます。
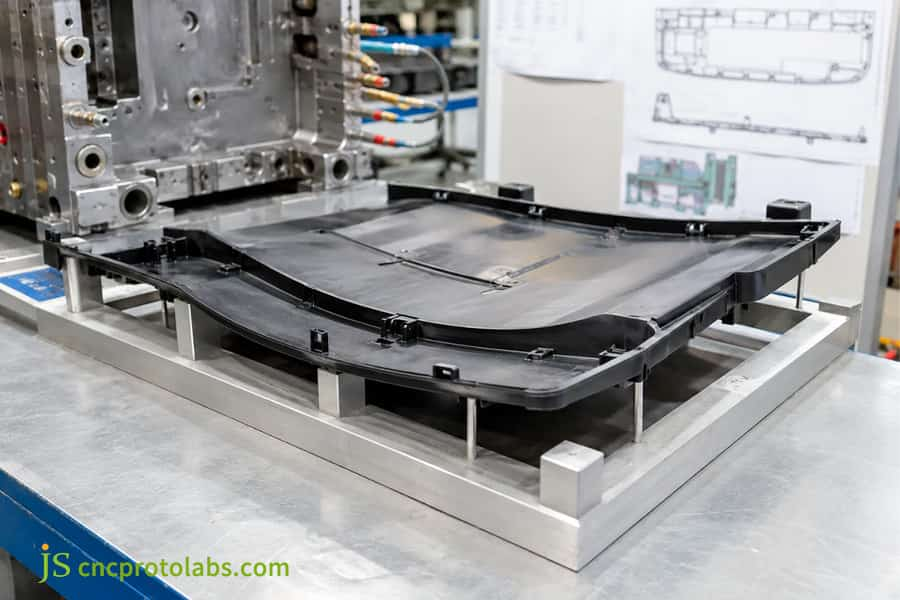
図 3: IATF 16949 品質基準を満たす自動車用精密金型ツール。
自動車用プラスチックの Cpk と Ppk を計算および確認する方法
PPAP 射出成形の工程能力の検証には、初期工程能力指数 (Ppk) 1.67 と長期工程能力指数 (Cpk) 1.33 が必要です。データ収集は、定常状態の射出成形機から採取された少なくとも 300 個の連続サンプルに対して 100% CMM スキャンを実行することによって実行されます。
Ppk と Cpk の計算式:
Ppk = min((USL - μ) / (3σ), (μ - LSL) / (3σ))
Cpk = (1 - k) × Cp、k はオフセット係数、Cp = (USL - LSL) / (6σ)
- Ppk (プロセス パフォーマンス インデックス): このインデックスは、パイロット生産段階 (連続 300 ユニット) でプロセスの能力を判断するために使用され、値 1.67 を取得する必要があります。
- Cpk (工程能力指数): この指数は、長期間安定した生産の能力を判断するためのもので、1.33 が必要です。
- 判断ロジック: 簡単に言うと、Ppk > 1.67 は、プロセスが現在顧客の要件に準拠していることを意味します。 1.33≤Ppk≤1.67 は、改善が必要ではあるものの、 プロセスが許容できることを意味します。 Ppk < 1.33 は、プロセスが受け入れ基準を満たしていないことを意味します。
寸法変動解析
自動車用プラスチック射出成形部品の場合:
- 一般公差 (±0.10mm): 寸法の変動は、通常、結晶化度、収縮率、環境温度と湿度の変化の相互作用によって発生します。
- ファイングレードの臨界公差 (±0.03 mm): CTQ 機能 (クランプフィッティング寸法、シール溝公差) では、複数のキャビティからデータを動的に取得する必要があります。
- 工程能力分析レポート: Minitab を使用して、完全に準拠した工程能力分析レポートを作成します。
複雑な射出成形部品の高精度のプロセス能力評価が必要ですか?無料の Cpk/Ppk データ評価サポートを利用して、PPAP 射出成形レポートが最初の試行で確実に合格するようにしてください。
PPAP レポートでの寸法不適合のトラブルシューティング方法
自動車用射出成形金型ツールでは、PPAP レポートの寸法偏差と反りを解決するには、モールドフロー解析による水冷バランスの最適化、保圧曲線の調整、8D レポートと DOE の使用が必要です。 (実験計画法) 金型鋼溶接または CNC 精密修理を修正します。
エンジニアリングレベルの修正ロジック
自動車部品 (ヘッドライト ベース、ダッシュボード ブラケット、ジャンクション ボックス カバーなど) の T1 試作金型 FAI レポートの逸脱に関連する問題点:
- 原因と結果の分析 (石川図): これは、人、機械、材料、方法、環境、測定という 6 つのカテゴリを検討することで、問題を引き起こす主な理由を理解するのに役立ちます。
- グラスファイバー配向解析: この解析により、パーツの不均一な収縮とグラスファイバーの配置による変形を特定できます。
- DOE (実験計画法): 保持圧力と金型温度 のさまざまな組み合わせを試して、最適なプロセス パラメーターを見つけます。
3 段階の金型修正方法
自動車射出成形サービス:
- 射出成形金型の温度と水の循環を最適化する: 金型キャビティの温度領域のバランスをとり、不均一な熱応力を排除します。
- 保持圧力と保持時間を変更する: 最初に圧力を 100MPa まで加圧し、その後 60MPa まで下げます。
- 金型キャビティのマイクロスチール強化: 自動車用射出成形金型のキャビティに CNC 溶接または EDM 修正を実装します。修正量は± 0.005 mm 以内に制御されます。
次元管理の目標
CAPA 是正措置を通じて、準拠した自動車プラスチック部品を顧客に提供します。
- 一般的な寸法: ±0.10 mm 以内に制御されます。
- 臨界嵌合公差: ±0.03mm ~ ±0.05mm の範囲内で安定
- 反り: < 0.1 mm。
ケーススタディ: JS Precision がどのようにして EV プラスチック部品の PPAP レベル 3 承認を取得したか
JS Precision は、Cpk 0.92 が低く、±0.05 mm を超えるスナップフィット寸法という Tier 1 顧客の問題を解決しました。 JS Precision は金型フローの最適化と高精度 CNC 補正を実施した後、12 日以内で PPAP レベル 3 射出成形パッケージの認定を取得しました。
お客様の課題:
Tier 1 自動車サプライヤーは、新しい EV 用の PBT+20%GF バッテリー ブラケットと固定部品を製造する必要がありました。この部品には 12 個の重要なスナップフィット構造が組み込まれています。これらの機能の微細公差は ±0.05 mm ~ ±0.03 mm 以内に制御され、一般公差は ±0.12 mm ~ ±0.15 mm 以内に制御されます。PPAP レベル 3 射出成形の納期は 15 営業日以内に必要でした。以前のサプライヤーの金型キャビティの充填が不均一だったため、スナップフィット寸法が変動し、Cpk 0.92 レベルで ±0.08 mm の公差を超えていました
。
JS プレシジョン ソリューション
PPAP を使用した金型ツールの場合、JS Precision は以下を実装します。
<オル>
DFM とモールド フローの最適化: 結晶形成中の残留応力と収縮反りを最小限に抑えるために、Moldflow を利用して冷却水チャネルの最適なゲート位置とレイアウトを特定しました。
精密金型加工: 低速ワイヤ EDM と高精度 CNC 加工の組み合わせにより、金型キャビティ鋼の必要寸法と実際の寸法との偏差は0.005mm 以内に抑えられました。これにより、射出成形に十分な収縮許容値が得られました。
科学的な射出成形と DOE テスト: 一貫したパラメータの射出成形プロセスを開発するために、多段階の保持圧力と微細な温度制御 (最大 ±1℃ のみ) の方法を適用しました。
完全自動計量と MSA: 射出成形金型のスナップフィットを含むフルサイズの測定は、 キーエンスの画像測定器 とツァイス CMM によって実行されました。測定システムは非常に正確であるため、ゲージ R&R は 7.2% となりました。
失敗から学んだ教訓
2 回目の T1 成形試験では、PBT 材料が短時間しか乾燥されなかったため、 引張強度が 10% 低下し、PPAP レポートの材料性能 が JS Precision の不合格となりました。そこで JS Precision は、温度と露点の記録によってリアルタイムで監視される、 材料の不適切な乾燥による性能欠陥を回避する、厳密に制御された除湿および乾燥 SOP を考案しました。
<ブロック引用>
AIAG PPAP による: インデックス > 1.67 は、プロセスが現在顧客の要件を満たしていることを意味します。生産の開始と管理計画の実装は、承認後に行うことができます。
たとえば、PBT+20%GF バッテリー ブラケット プロジェクトの開発における JS Precision は、PPAP 承認プロセスの主要基準として連続 300 個の生産サンプルの Ppk データを適用して検証しました。真実はすべての CTQ 特性の工程能力指数が 1.67 を超えていることです。金型とプロセスの安定した生産能力は統計的に証明されています。
最終結果
- 初期工程能力: 初期 Ppk は0.92 (Cpk) から 1.75 (Ppk) に向上し、顧客の許容基準である 1.67 以上を大幅に上回りました。
- 臨界嵌合公差: ±0.08 mm を超える値から ±0.03 mm 以内の安定した制御値に収束しました。
- 一般的な寸法公差: ±0.12 ~ 0.15 mm から ±0.10 mm まで締め付けられます。
- PPAP レベル 3 の納品: 前のサプライヤーによる未承認からJS Precision による承認済みの納品まで12 日以内
自動車射出成形でも同様の PPAP 承認の課題に直面していますか? JS Precision が PPAP 最適化を備えた金型ツールを通じて、どのようにして 0.3% のスクラップ率と 12 日間の短納期を達成したかについては、完全なケーススタディをご覧ください。
PPAP を使用した自動車用プラスチック射出成形のコストの内訳はどのくらいですか?
自動車射出成形サービスの価格は、コストの 40% ~ 60% を占める金型の製造、約 20% ~ 30% の材料と射出成形プロセス、および PPAP で構成されています。 10%~15% かかる計量および品質検査証明書。
単位合計コストの計算式:
総単価 = 部品単価 + (工具総コスト / 推定総生産数量) + (PPAP 検査および認証料金 / 最初のバッチ納品数量)
PPAP 射出成形のコストは次のように分類されます:
- 部品単価: 金型に投入されるエンジニアリング プラスチック (PA66、PBT、または PC/ABS) の量が、成形サイクルの長さと射出成形機の時間料金に加えて、部品単価の見積もりの主な要素となります。
- 成形コスト: これらは、使用するキャビティの数、金型用鋼の種類 (例: S136 ではなく NAK80)、金型の公差精度 (例: 標準グレードとファイングレード)、およびホット ランナー システム構成によって異なります。
- PPAP 認定料金: これには、CMM フルサイズ スキャンの料金、引張/難燃性に関するサードパーティのテスト費用、および IMDS 登録に関連する料金が含まれます。
さまざまな公差グレードによるコストへの影響
自動車用プラスチック部品の場合:
- 一般公差 ±0.10 ~ ±0.15 mm: これは金型加工コストのベンチマーク公差であり、追加費用はかかりません。
- 微細公差 ±0.025~±0.05 mm: 金型鋼キャビティ部品にはCNC 高精度仕上げと EDM 修正が必要で、価格が 15~25% 上昇します
- PPAP レベル 3 認証: 部品は CMM フルサイズ スキャンで完全に測定され、MSA 分析も行われる必要があります。 認定には 1,500 ~ 5,000 の範囲の 1 回限りの料金がかかります
段階的な価格設定の最適化
JS Precision は、段階的な価格設定と金型寿命の約束を通じて、お客様の総調達コストの最適化を支援します。
- 金型寿命への取り組み: S136 鋼金型の最小寿命は 100 万サイクルで、金型ごとのコストを大幅に削減できます。
- 一括割引: 年間生産量が 500,000 ユニットを超える場合、単一ピースの加工料金が 10 ~ 20% 削減されます。
- PPAP バンドル価格: 金型の製造と PPAP の入手にかかるコストは製品価格に含まれているため、隠れたコストや追加コストは発生しません。
自動車射出成形部品の透明性の高い、隠れた料金なしの見積もりをご希望ですか?プロジェクトの総コストを無料で見積もります。 JS Precision は、自動車射出成形サービス プロセス全体にわたるコストの内訳を含む詳細な見積もりを提供します。
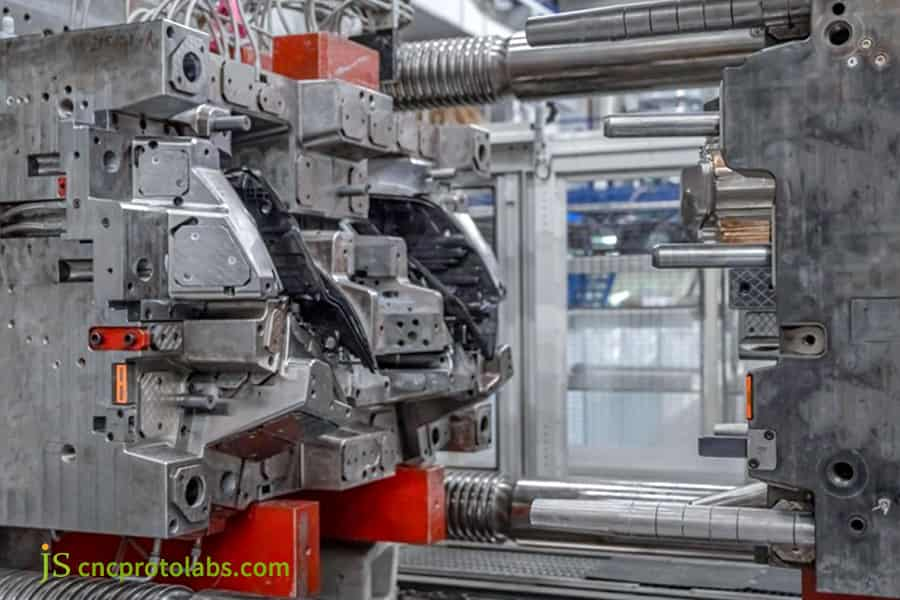
図 4: 生産中の自動車用プラスチック射出成形コンポーネントの拡大図。
自動車用プラスチック射出成形サービスで JS Precision と提携する理由
自動車射出成形サービスに JS Precision を選択するということは、IATF 16949 認定、Zeiss CMM 計測機能、15 年以上の経験を備えた専門家を選択することを意味し、DFM から PPAP 発行まで包括的な保証を提供します。
JS Precision の 4 つの主要な利点
自動車用プラスチック部品の製造において:
- 物理的な設備と高度な生産設備: 当社の施設には、30 台を超える 80T ~ 1200T の精密射出成形機と最先端の金型加工ワークショップが備えられています。
- 総合的な品質管理: IATF 16949 射出成形サービスに準拠しています。さらに、独立した CMM 校正および測定ラボがあることで、倉庫からの原材料の追跡がはるかに簡単になり、製品の納品を完了するまでのすべてのステップが記録に残されます。
- 98% 以上の PPAP 初回合格率: 経験豊富なエンジニアで構成される品質チームが APQP プロセスを綿密にフォローし、お客様の繰り返しの監査コストを最小限に抑えます
- 国際的な迅速なサービス: 両方の言語に堪能な専門のエンジニアリング チームにより、 24 時間以内で DFM 評価を提供できるだけでなく、試作金型を作成し、10 ~ 15 日でレベル 3 のドキュメントを納品することもできます。
クライアントのメリット:
JS Precision と連携することで、お客様のプロジェクトに次のサービスが提供されます。 初回試行での PPAP レベル 3 合格、Ppk≥1.67 の工程能力保証、完全に署名された初回製品検査レポート、および各バッチの CMM による寸法測定表。
プラットフォーム仲介業者による通信の問題、対応の遅れ、販売後の補償などのリスクの代わりに、私たちは自社の工場の運営を通じて直接のみ取り組んで、工場内での独占的なエンジニアリング サービスと透明性のある責任の割り当てを提供します。
よくある質問
Q1: PPAP レベル 3 とは何ですか?また、それが自動車射出成形の標準である理由は何ですか?
PPAP レベル 3 では、事前調査ワークシート、設計記録、全寸法検査レポート/全寸法レポート検査、PFMEA、管理計画、Ppk レポートなど、ここにリストされている 18 個の文書をすべて送信する必要があります。これはおそらく自動車のサプライ チェーンで最も広く使用されている規格であり、金型や射出成形プロセスに不安定性がないことを完全に確認できます。
Q2: JS Precision が成形コンポーネントに対して提供できる PPAP 提出レベルはどれですか?
JS Precision は、提出レベルのレベル 1 からレベル 5 まで、射出成形用の PPAP レベル 3 の完全なドキュメントのセットを提供できます。品質部門は、完全な CMM スキャン、IMDS 登録、Gage R&R 分析も含むレポートを作成し、自動車のサプライ チェーンとスムーズに統合します。
Q3: プラスチック部品の完全なレベル 3 PPAP レポートを作成するにはどれくらい時間がかかりますか?
JS Precision は、金型が製造され、T1 トライアルが実施されてから約 3 ~ 5 営業日 でレベル 3 PPAP を完了します。連続200~1,000個の試作サンプルの寸法測定、MinitabによるPpk分析、使用材料の確認を行います。 JS Precision は 72 時間以内に初期データを提供できます。
Q4: Cpk と自動車 PPAP レポートの Ppk の違いは何ですか?
パイロット生産のプロセス能力は、テスト サンプルとして 300 個の連続アイテムを取得する Ppk によって評価され、要件は最低 1.67 であることです。長期安定生産の工程能力は Cpk で表され、最低 1.33 である必要があります。JS Precision はループ射出成形パラメータ制御を閉じて、限界寸法の 1.6Ppk に達するという要件を満たします。
Q5: JS Precision は、PPAP テスト中に許容範囲外の寸法をどのように処理しますか?
寸法の偏差が存在することが結果で示された場合、直ちに 8D 問題解決を開始します。次に、Moldflow を使用して収縮を検証し、保持圧力と冷却パラメータの両方を再調整します。生産ラインパラメータの変更が基準に達しない場合、当社の金型工房はCNC/EDM精密作業または微細加工溶接作業を実行し、すべてのサイズが仕様を満たすまで再サンプリングが行われます。
Q6: JS Precision が PPAP コンポーネント用に加工する自動車グレードの樹脂は何ですか?
当社は、PA66+GF30、PBT+GF20、PC/ABS POM PPS、PEEK などの最高級の自動車用エンジニアリング プラスチックを加工してきました。当社が使用するすべての材料には、独自の CoA、UL94 難燃性テスト、および RoHS/REACH レポートが付属しています。また、IMDS 登録のサポートも提供しています。
Q7: PPAP レベル 3 の完全なドキュメント パッケージの費用はいくらですか?
PPAP 認証は、通常総コストの約 10 ~ 15% を占めるため、プロジェクトの中でも費用がかかる部分であり、その金額は外注される CMM 測定ポイントとテスト項目の数によって異なります。 JS Precision が作成した見積書には金型、部品ユニットの価格、PPAP 認証が含まれており、すべて曖昧さなく項目別に記載されています。見積もりが必要な場合は、図面をアップロードしてください。
Q8: JS Precision に見積もりと PPAP 評価をリクエストするにはどうすればよいですか?
まず、公差をマークした 3D モデル (STEP/IGES) および 2D 図面 (PDF) を JS Precision に提供します。エンジニアリングおよびテクニカル サポートは製品の製造可能性を評価する無料の分析 (DFM) を行い、詳細かつ非常に正確な見積もりも作成します。通常は一晩で完成します。
概要
PPAP 認証の取得は、準拠した徹底した自動車生産品質保証のために不可欠です。 JS Precision に IATF 16949 QMS を統合した後のランナー レイアウトや CMM 寸法測定から Ppk スキル評価に至るまで、試作成形を通じてあらゆる欠陥の防止に成功していれば、非常に複雑な射出成形製品の自動車 OEM 承認 PSW (PSQ / PSC) の承認を取得することが保証されます。
自動車部品の量産承認プロセスを加速する準備はできていますか? JS Precision はワンストップの自動車射出成形サービスを提供し、プロフェッショナルな DFM 評価と準拠した PPAP レベル 3 ソリューションを最短 24 時間で提供します。ここをクリックしてCAD 図面をアップロードし、無料の DFM 評価と詳細な見積もりを今すぐ入手してください。

免責事項
このページの内容は情報提供のみを目的としています。 JS Precision Services については、情報の正確性、完全性、有効性について、明示的か黙示的かを問わず、いかなる表明や保証もありません。特定の技術要件を特定し、正式な部品見積をリクエストするのは購入者の責任です。詳細については、お問い合わせください。
JS プレシジョン チーム
カスタム製造ソリューション。 1,000 社以上の顧客にサービスを提供してきた 15 年以上の経験を持つ当社は、高精度のCNC 加工、板金製造、3D プリント、射出成形、および金属スタンピング。 300,000 個を超える精密部品の納入に成功し、すべてのカスタム プロジェクトにわたって 99.2% の期日通り納入率を維持しています。
当社の施設には 100 台を超える最先端の 5 軸マシニング センターが備えられており、ISO 9001:2015 認証を取得しています。当社は、150 か国の B2B クライアントに、高速、効率的、高品質の製造ソリューションを提供しています。少量のプロトタイピングが必要な場合でも、大規模なカスタマイズが必要な場合でも、当社は最短 24 時間のリードタイムでプロジェクトをサポートします。比類のない効率、品質、プロフェッショナリズムを実現するには、JS Precision をお選びください。
詳細を確認するか、RFQ を送信するには、当社の Web サイトにアクセスしてください: www.cncprotolabs.com
リソース

JSプレシジョン
ラピッドプロトタイピングとラピッドマニュファクチャリングのエキスパート
CNC機械加工、3Dプリント、ウレタン鋳造、ラピッドツーリング、射出成形、金属鋳造、板金、押出成形を専門としています。
 日本語