 Português (Brasil)




Corte a laser em acrílico Cria bordas polidas a chama e gravações de alto contraste vaporizando polimetilmetacrilato (PMMA) com um laser de CO₂ de 10,6 m. O sucesso do processo depende da escolha da resina correta, do uso de baixa pressão de ar comprimido (0,2–0,5 bar) e da aplicação de afundamento focal dinâmico. Recomenda-se o uso de acrílico fundido (GS) para gravações foscas, enquanto o acrílico extrudado (XT) proporciona uma espessura mais uniforme.
Esta diretriz estabelece padrões de desempenho para espessuras de chapa de 1 mm a 25 mm, com o objetivo de evitar a cristalização das bordas, o afilamento do corte e o craqueamento térmico.
Linha de base dos parâmetros do processo
Ponto-chave: O corte a laser de CO₂ em acrílicos industriais funciona decompondo o polímero. O acrílico fundido produz marcas brancas foscas de alto contraste, enquanto chapas acrílicas extrudadas Fornecer tolerâncias de espessura mecânica precisas (±5%).
|
Processo |
Resina recomendada |
Parâmetros principais |
Qualidade das bordas e do acabamento |
|
Corte de perfil |
Fundido (GS) / Extrudado (XT) |
10–12 W/mm, 5–20 kHz, 0,2–0,5 bar |
Polido a chama (Ra ≤0,8 μm), conicidade ≤1,5° |
|
Gravação de superfície |
Acrílico fundido (GS) |
300–500 mm/s, 15%–30% de potência, 1,5–2,5 bar |
Branco fosco e nítido, sem nenhum resíduo. |
Qual é a melhor opção para corte e gravação a laser: acrílico fundido ou extrudado?
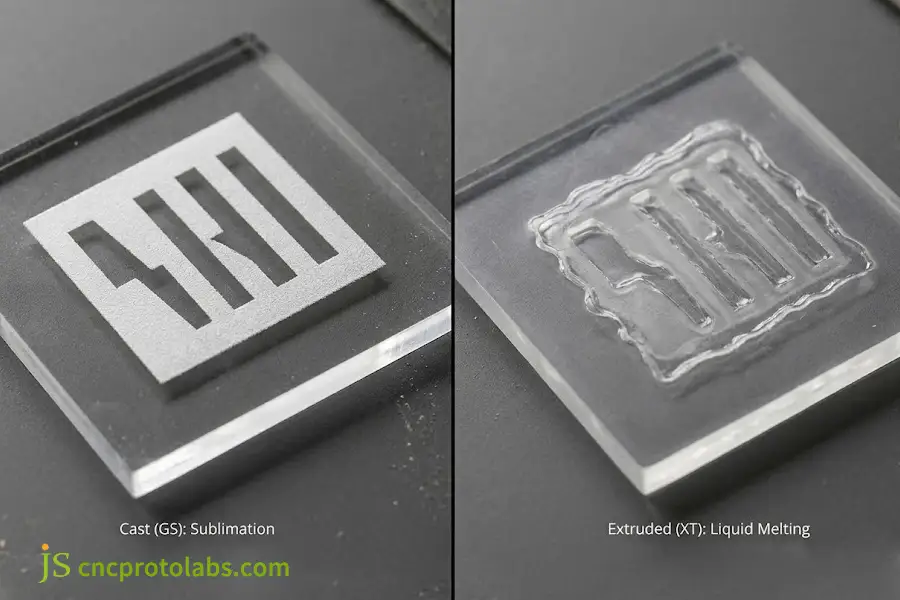
Ao avaliar corte a laser de acrílico fundido versus extrudadoO acrílico fundido (GS) é mais facilmente utilizado para gravação a laser em acrílico, pois a energia do laser pode despolimerizar as cadeias reticuladas de alto peso molecular, conferindo-lhe uma aparência branca fosca e brilhante. Já o acrílico extrudado (XT) pode ser cortado com configurações de potência de laser relativamente baixas, com espessura mais precisa (tolerância de ±5%), tornando-o ideal para montagens de precisão dimensional.
Química de Materiais e Ruptura Térmica
O processo de fabricação controla diretamente como o acrílico reage ao calor do laser:
- Acrílico fundido (GS): Fabricado em processos em lote com molde de vidro, o peso molecular é próximo de 10⁶ g/mol. O feixe de laser provoca a sublimação do polímero em vapores de monômero sem passar por uma etapa de fusão. A Tg é de 105 °C e a despolimerização térmica ocorre em temperaturas de 160 °C a 200 °C sem carbonização. As partículas condensadas formadas criam um traço branco fosco brilhante com bom contraste.
- Acrílico extrudado (XT): Fabricado em processos contínuos com baixo peso molecular, igual a 10⁵ g/mol. O plástico derrete e se transforma em estado líquido antes de vaporizar. As bordas ficam lisas e transparentes quando cortadas, mas a gravação produz marcas superficiais e pegajosas.
Critérios para a seleção prática de materiais
Selecione a classe do material com base nos requisitos funcionais do componente final:
- Para painéis de gravação e exibição: Escolha acrílico fundido se a necessidade for de letras brancas, troféus ou gráficos com iluminação traseira.
- Para Enclausuramentos de Chapas Intertravadas: Escolher acrílico extrudado se houver necessidade de uma espessura de ranhura precisa dentro de ±5%.
- Componentes de encaixe por pressão: Não escolha acrílico fundido quando a dimensão da ranhura for crítica, pois ela pode variar em até ±15% por folha.
- Aplicações sujeitas à exposição a produtos químicos: A resina acrílica fundida é preferida devido à sua natureza reticulada.
Ao planejar montagens com múltiplos termoplásticos, é necessário revisar... Materiais que podem ser cortados a laser Ajuda a prevenir problemas de encaixe térmico entre diferentes peças.
Selecione acrílico fundido quando houver necessidade de alto contraste e texto branco, e utilize acrílico extrudado quando o corte de componentes precisar ser preciso e repetido.
Quais são as configurações recomendadas para corte a laser em acrílico e os limites de espessura?
O corte a laser em acrílico normalmente requer uma potência mínima de 10 W para cada 1 mm de espessura do material, quando se utiliza uma fonte de laser de CO₂ operando a 5.000–20.000 Hz. Equipamentos industriais padrão podem cortar acrílico com até 25 mm de espessura em uma única passada. Para obter alta qualidade óptica nas bordas, é necessário selecionar uma distância focal adequada (entre 2,0" e 4,0") e posicionar o ponto de foco do feixe dentro do material.
Absorção Óptica e Dinâmica de Corte
Em aplicações industriais, lasers de CO₂ Lasers que produzem comprimentos de onda de 10,6 μm são utilizados porque os acrílicos os absorvem com uma eficiência superior a 92%. Lasers de diodo não conseguem cortar plásticos transparentes devido à passagem da luz visível através da matriz sem qualquer efeito de aquecimento. Lasers de fibra que operam em 1,06 μm também não conseguem cortar PMMA transparente e, portanto, a óptica de CO₂ continua sendo a referência para a indústria.
Todos os cortes de perfil devem ser concluídos em uma única passada. Passar mais de uma vez pela mesma fenda leva a três falhas imediatas:
- O calor excessivo faz com que o material fundido entre em ebulição, deixando bolhas de ar presas dentro da borda.
- A descoloração da superfície ocorre devido à queima e oxidação da resina.
- Listras horizontais irregulares aparecem ao longo das bordas do corte, com uma rugosidade superior a 1,6 μm.
Matriz de espessura e parâmetros do material
Os engenheiros podem se referir a tabela de espessura para corte a laser em acrílico Abaixo, as configurações básicas da máquina para diferentes medidores:
|
Espessura da chapa (mm) |
Potência de CO₂ recomendada (W) |
Velocidade de deslocamento (mm/s) |
Frequência de pulso (Hz) |
Seleção de lentes (polegadas) |
Deslocamento do ponto focal (mm) |
|
1,0 – 3,0 mm |
30 – 50 W |
25 – 45 mm/s |
5.000 – 10.000 Hz |
Lente padrão de 2,0" |
Foco de superfície (0,0 mm) |
|
4,0 – 6,0 mm |
60 – 80 W |
12 – 20 mm/s |
10.000 Hz |
Lente de 2,0" ou 2,5" |
-1,0 mm (Subsuperfície) |
|
8,0 – 10,0 mm |
100 – 130 W |
6 – 10 mm/s |
10.000 – 15.000 Hz |
2,5" de alta resolução |
-3,0 mm (1/3 da profundidade do material) |
|
12,0 – 15,0 mm |
150 – 180 W |
3 – 5 mm/s |
15.000 – 20.000 Hz |
Cintura alongada de 3,0 polegadas |
-4,5 mm (1/3 da profundidade do material) |
|
20,0 – 25,0 mm |
250 – 350 W |
1,0 – 2,0 mm/s |
20.000 Hz |
Lente colimada de 4,0" |
-10,0 mm (1/2 da profundidade do material) |
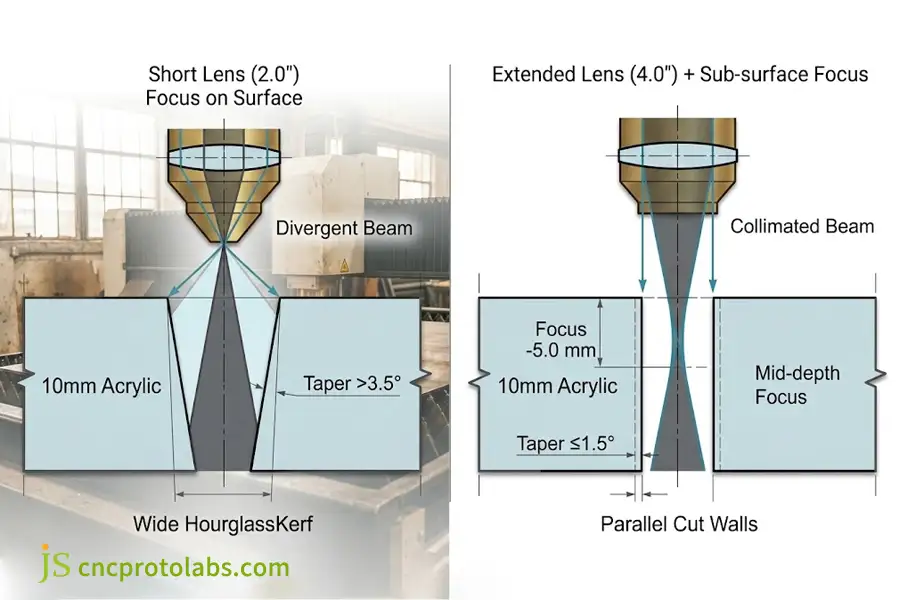
Ponto-chave: A velocidade mínima de corte diminui com o aumento da espessura do material e, para placas espessas, é necessário um comprimento focal adicional (até 4,0") e uma profundidade adicional de rebaixamento focal subsuperficial (até metade da espessura do material) para compensar a divergência do feixe e manter o ângulo de inclinação vertical da borda abaixo de ±1,5°.
Controlando a conicidade do corte em chapas grossas
O feixe de laser é focalizado em um pequeno ponto que então diverge do centro. Ao focalizar com uma lente curta de 2,0" em material acrílico espesso, um corte em forma de V Com um ângulo de inclinação superior a 3,5°, o resultado será um formato de ampulheta. Isso causa aberturas de corte mais largas na parte superior em comparação com a saída mais estreita na parte inferior.
Para manter as arestas em esquadro e o ângulo de inclinação dentro de ±1,5°:
- Mude para uma ótica de maior alcance: Use uma lente de 2,5" a 4,0" em uma película com espessura superior a 8 mm para ampliar a profundidade de foco efetiva.
- Afunde o foco do feixe: Localize o ponto focal a uma profundidade de 1/3 a 1/2 no material, em vez de focalizá-lo na superfície do material.
- Entrada de calor equilibrada: A redução do foco distribui a potência uniformemente entre a entrada superior e a saída inferior do corte.
- Ajustar a frequência do pulso: Ao cortar placas espessas, ajuste a frequência para 20.000 Hz para que os pulsos adjacentes se sobreponham completamente, o que ajuda a evitar bordas irregulares.
Todas as configurações de máquinas de corte devem estar em conformidade com ISO 11553-1 Segurança de máquinas para processamento a laser Diretrizes para o local de trabalho.
Para cortar chapas mais grossas, use uma lente mais longa e afunde o foco dentro do material para que as bordas permaneçam perpendiculares.
Como otimizar a qualidade da borda do corte a laser em acrílico e evitar o craquelamento térmico?
A pressão do ar comprimido e a taxa de resfriamento térmico determinam a otimização da qualidade da borda de corte a laser em acrílico. Alta pressão de ar resfria rapidamente o PMMA fundido durante o corte a laser, resultando em estrias brancas foscas e microfissuras, enquanto uma pressão moderada de ar comprimido (0,2-0,5 bar) permite que as bordas vaporizadas se autorrecuperem e alcancem uma superfície polida a chama. As tensões térmicas residuais precisam ser dissipadas por meio de recozimento a 80 °C antes que ocorra o craqueamento das bordas inchadas pelo solvente.
Ajuste do sistema de assistência de ar para bordas nítidas
Quando o ar é comprimido a alta pressão, a qualidade do corte se deteriora. O aumento do fluxo de ar congela rapidamente a camada limite aquecida e causa ondulações, deixando a borda esbranquiçada e fosca. No processo de usinagem a laser de acrílico, não precisamos da remoção de cavacos, mas sim da remoção do vapor sem perturbar a camada limite aquecida.
Reduzindo a pressão do ar para entre 0,02 e 0,05 MPa (0,2–0,5 bar) Resolve esse problema. O feixe de luz dispersará esses gases inflamáveis sem danificar a borda quente do acrílico, proporcionando um longo tempo de "fluidez" na superfície para que ela se autonivele por tensão superficial, resultando em um brilho polido e transparente com rugosidade superficial Ra de 0,8 μm. Nitrogênio puro e limpo, sem oxigênio, reduz o amarelamento dos prismas de grau óptico.
Estresse térmico e fissuração por solvente
O processo de corte a laser resulta em gradientes térmicos extremos, superiores a 300 °C/mm. Com o rápido resfriamento da borda de corte, esta se contrai muito mais rapidamente em comparação com o núcleo interno quente do material, retendo assim entre 20 e 35 MPa de tensão de tração.
Se um adesivo ou álcool entrar em contato com uma borda não recozida do plástico, este se quebrará imediatamente em fissuras semelhantes a teias de aranha. Essa quebra é conhecida como craqueamento por solvente. As moléculas do solvente conseguem se difundir nos microvazios das cadeias poliméricas tensionadas, reduzindo a energia necessária para a propagação da fissura.
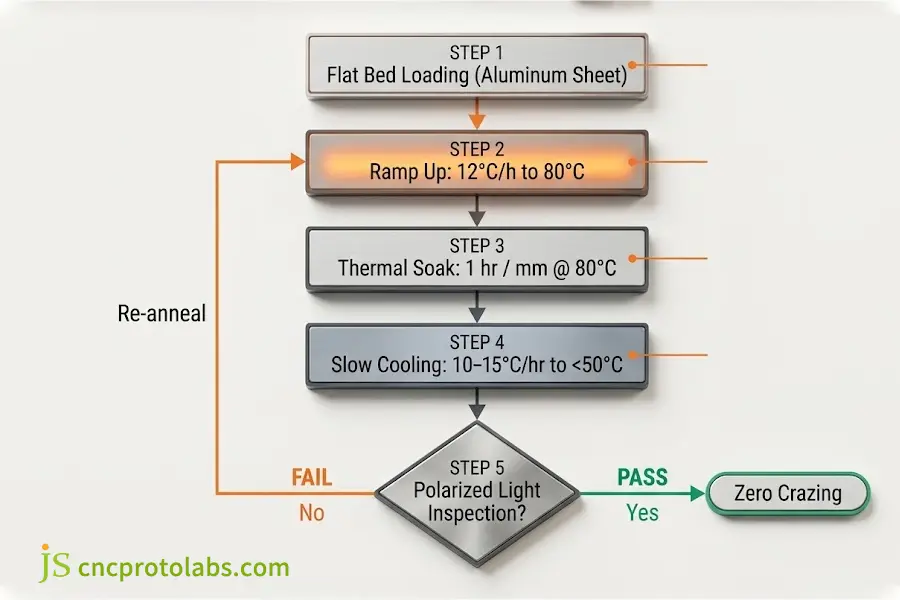
Evite o aparecimento de fissuras nas peças submetendo-as a um processo de recozimento em um forno de circulação de ar:
- Carregamento do forno: Coloque as peças na posição horizontal sobre as folhas de alumínio.
- Aquecimento controlado: Aqueça o forno a 80°C com uma taxa de aquecimento de 12°C/hora.
- Imersão térmica: 80°C durante 1 hora por milímetro de espessura da seção (por exemplo, 6 horas para uma placa de 6 mm).
- Resfriamento lento: Reduza a temperatura a uma taxa de 10–15°C/h até que ela caia abaixo de 50°C.
- Inspeção de estresse: Verifique o alívio da tensão residual através de filtros de polarização cruzada para garantir que as franjas de birrefringência do arco-íris tenham desaparecido completamente.
Para peças complexas com cavidades cegas profundas ou pontos de montagem sensíveis, usinagem CNC de acrílico Oferece uma alternativa de corte a frio que elimina completamente o estresse térmico.
Certifique-se de que a assistência de ar esteja no nível mais baixo possível para obter bordas nítidas. Asse a 80°C. se a peça for colada ou limpa com álcool (inibe a formação de microfissuras).
Quais controles técnicos garantem alta precisão no corte a laser de acrílico para aplicações industriais?
Nos processos de fabricação da JS Precision, utiliza-se um suporte ativo em forma de colmeia e filtragem de exaustão a vácuo, além da correta configurações de gravação a laser em acrílico Manter a precisão dimensional e a qualidade da superfície dentro de ±0,1 mm.
Compensação de kerf para ajuste de precisão
O laser remove um pequeno canal de material chamado kerf, que se estende entre 0,20 mm e 0,40 mm de largura em acrílicoCortar seguindo as linhas do desenho sem ajustes resulta em peças menores do que o necessário. Recortes internos, como orifícios para visualização da tela, ficarão maiores do que o necessário, enquanto as dimensões externas ficarão menores do que o especificado.
Agarrando-se firmemente Tolerâncias de ±0,1 mm requer dois ajustes:
- Meça a largura real do corte em amostras de chapas para o lote específico.
- Aplique um deslocamento de contorno externo no software CAM igual à metade da largura de corte medida (0,10–0,20 mm).
- Inverta as regras de deslocamento para furos internos, deslocando os caminhos dos vetores para dentro, a fim de preservar os diâmetros dos furos.
Prevenção de cicatrizes pós-respingos na região posterior
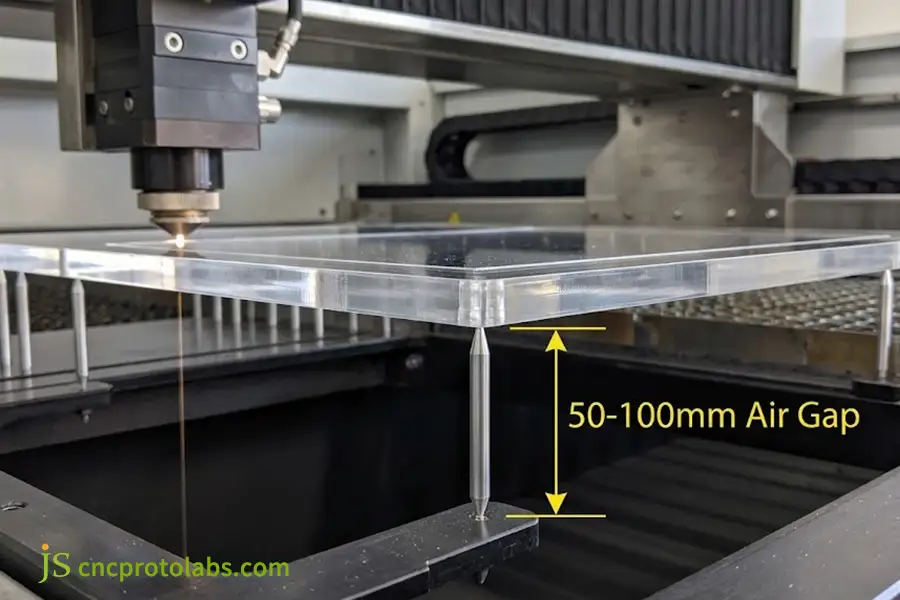
As reflexões ocorrem ao cortar acrílico com uma mesa metálica plana, pois o feixe de luz faz com que a energia seja refletida pela mesa metálica e queime a parte de trás da folha transparente. Esse problema leva a pitting leitoso da parte traseira da janela do visor óptico.
Para manter ambas as superfícies limpas:
- Apoie a chapa em pinos estreitos de alumínio anodizado ou em ripas com bordas afiadas.
- Eleve a folha até 50-100 mm acima do nível do fundo de coleta.
- Permita que o feixe de saída passe sem causar danos à câmara de exaustão inferior.
- As pontas dos pinos devem ser limpo periodicamente Para evitar o acúmulo de resíduos de resina química que podem transferir calor de volta para a chapa.
Resolução de gravação e evacuação de fumos
Para obter gravações de superfície com qualidade óptica e faces impecáveis, é necessário equilibrar o espaçamento entre as linhas do feixe, a velocidade de varredura e o fluxo de ar a vácuo:
- Resolução de digitalização (300–500 DPI): Mantém o espaçamento entre linhas entre 0,050 mm e 0,085 mm. Um espaçamento entre linhas mais estreito concentra muito calor, o que derrete a resina, enquanto um espaçamento maior deixa linhas de varredura visíveis.
- Velocidade bidirecional (300–500 mm/s): Evita o acúmulo de calor próximo às bordas dos gráficos e evita queimadura de borda perimetral.
- Pressão de exaustão (≥1.200 Pa): A pressão estática descendente garante a remoção de voláteis como vapor de monômero antes que a condensação possa ocorrer nas superfícies das janelas ópticas.
- Compatível com diversos materiais: Ao integrar janelas de exibição transparentes em conjuntos totalmente de plástico, consulte as diretrizes para Plástico cortado a laser Garante um encaixe consistente em diversos tipos de plásticos de engenharia.
Ajuste o deslocamento dos cortes no computador e levante o material usando pinos para evitar que o calor refletido na parte inferior danifique o material.
Perguntas frequentes
É possível cortar acrílico a laser?
Sim, o acrílico (polimetilmetacrilato, PMMA) é considerado o material termoplástico mais adequado para laser. O comprimento de onda de 10,6 μm feixe de laser de CO₂ Interage muito bem com o PMMA, permitindo um corte limpo através da dissociação das ligações da cadeia molecular do polímero, sem carbonização. Ao contrário do PVC, o corte a laser do acrílico não produz gases corrosivos, como o gás cloro.
Qual a espessura máxima que o acrílico pode atingir no corte a laser?
Máquinas a laser de CO₂ de alta potência podem realizar cortes em uma única passada em chapas acrílicas de até 25 mm (1") de espessura com verticalidade satisfatória nas bordas. Máquinas industriais processam facilmente chapas com espessura entre 3 mm e 10 mm. Máquinas com maior capacidade de potência (150 W a 300 W) podem cortar chapas de até 30 mm de espessura, mas os ângulos de inclinação ultrapassam 2° e a transparência óptica na borda inferior diminui consideravelmente.
Por que o acrílico cortado a laser fica branco (fosco)?
O aspecto fosco do acrílico cortado a laser resulta da dispersão de microvazios causada pelo resfriamento rápido ou pela baixa qualidade dos materiais utilizados. A pressão do ar comprimido utilizada é muito alta e resfria a borda quente rapidamente, antes que o autonivelamento necessário para a formação de um polimento óptico seja alcançado. Além disso, o uso excessivo de calor durante o corte do acrílico extrudado cria bolhas que se solidificam novamente. Isso pode ser evitado com o uso de baixa pressão, entre 0,2 e 0,5 bar.
Acrílico fundido ou extrudado para gravação a laser?
Sim, O acrílico fundido é o material ideal para gravação a laser.Quando gravado a laser, o acrílico fundido não derrete, mas sublima do estado sólido para o gasoso, produzindo uma marca branca brilhante e profunda, com alto contraste. A gravação a laser em acrílico extrudado derrete, deixando uma marca rasa, irregular e transparente, com quase nenhum contraste, que exige preenchimento com tinta após a gravação.
Quais são as precauções de segurança necessárias ao cortar acrílico a laser?
O corte a laser de PMMA gera vapores voláteis de metacrilato de metila, que representam riscos respiratórios e de incêndio. Os operadores devem manter a velocidade do ar de exaustão acima de 15 m/s no coletor e equipar as máquinas com sensores de detecção de chama imediatos. O corte de acrílico nunca deve ser deixado sem supervisão. As proteções ópticas devem estar em conformidade com as normas. Normas ANSI Z136 ou EN 207 Para radiação infravermelha de 10.600 nm, os extintores de incêndio devem ser mantidos ao alcance das mãos.
Conclusão
O corte limpo de acrílico requer o equilíbrio entre a química da resina, a óptica e a pressão correta do gás auxiliar. Reduza a assistência de ar de corte para 0,2 a 0,5 bar, selecione a distância focal adequada e elimine a tensão interna com um Ciclo de recozimento a 80°C E você sempre pode produzir peças transparentes que não craquelam em contato com solventes.
Quando os requisitos dos componentes ultrapassam o que o processamento por feixe térmico pode alcançar, métodos de fabricação alternativos oferecem soluções de engenharia comprovadas. Se o seu projeto envolver interfaces de encaixe por pressão apertadas ou layouts de chapas complexos, consulte padrões estabelecidos. Padrões de largura de corte e tolerância para corte a laser Para calcular as tolerâncias de deslocamento exatas. Para materiais plásticos extra-espessos (>25 mm) onde zonas afetadas pelo calor ou conicidade vertical da borda não são toleráveis, revise Comparação entre corte a laser e corte a jato de água Avaliar o corte abrasivo a frio como uma alternativa sem geração de calor.
Aviso de Engenharia e Qualidade: Os valores de referência, as métricas de rugosidade (Ra) e as tolerâncias térmicas neste guia refletem testes padronizados em condições controladas de fábrica. A conformidade dimensional final depende do controle térmico ambiente, da qualidade da chapa e da geometria específica do projeto.

Recurso

