 Deutsch




Acryl-Laserschneiden Durch das Verdampfen von Polymethylmethacrylat (PMMA) mit einem 10,6 m CO₂-Laser lassen sich flammpolierte Kanten und kontrastreiche Gravuren erzeugen. Für eine erfolgreiche Bearbeitung ist die Wahl des richtigen Harztyps, ein niedriger Luftunterstützungsdruck (0,2–0,5 bar) und die Anwendung einer dynamischen Fokussierung entscheidend. Gegossenes Acryl (GS) eignet sich für matte Gravuren, während extrudiertes Acryl (XT) eine gleichmäßigere Dicke ermöglicht.
Diese Richtlinie legt Leistungsstandards für Blechdicken von 1 mm bis 25 mm fest, um Kantenkristallisation, Schnittfugenverjüngung und thermische Rissbildung zu vermeiden.
Prozessparameter-Basislinie
Wichtigste Erkenntnis: Das CO₂-Laserschneiden von industriellem Acryl funktioniert durch die Zersetzung des Polymers. Gegossenes Acryl erzeugt kontrastreiche, mattweiße Schnitte, während extrudierte Acrylplatten Präzise mechanische Dickentoleranzen (±5%) gewährleisten.
|
Verfahren |
Empfohlenes Harz |
Kernparameter |
Kanten- und Oberflächenqualität |
|
Profilschneiden |
Gegossen (GS) / Extrudiert (XT) |
10–12 W/mm, 5–20 kHz, 0,2–0,5 bar |
Flammenpoliert (Ra ≤0,8 μm), Verjüngung ≤1,5° |
|
Oberflächengravur |
Gegossenes Acryl (GS) |
300–500 mm/s, 15–30 % Leistung, 1,5–2,5 bar |
Strahlend weißes, staubfreies Glas. |
Ist gegossenes oder extrudiertes Acryl besser für Laserschneiden und Gravieren geeignet?
Bei der Bewertung Laserschneiden von gegossenem vs. extrudiertem AcrylGegossenes Acrylglas (GS) eignet sich aufgrund seiner Fähigkeit, die hochmolekularen, vernetzten Polymerketten zu depolymerisieren und dem Material ein glänzendes, mattweißes Aussehen zu verleihen, besser für die Acrylglas-Lasergravur. Extrudiertes Acrylglas (XT) hingegen lässt sich mit relativ niedrigen Laserleistungen und präziserer Dickengenauigkeit (Toleranz ±5 %) schneiden und ist daher ideal für … Maßgenaue BaugruppenDie
Materialchemie und thermischer Durchschlag
Der Herstellungsprozess hat direkten Einfluss darauf, wie Acryl mit Laserhitze umgeht:
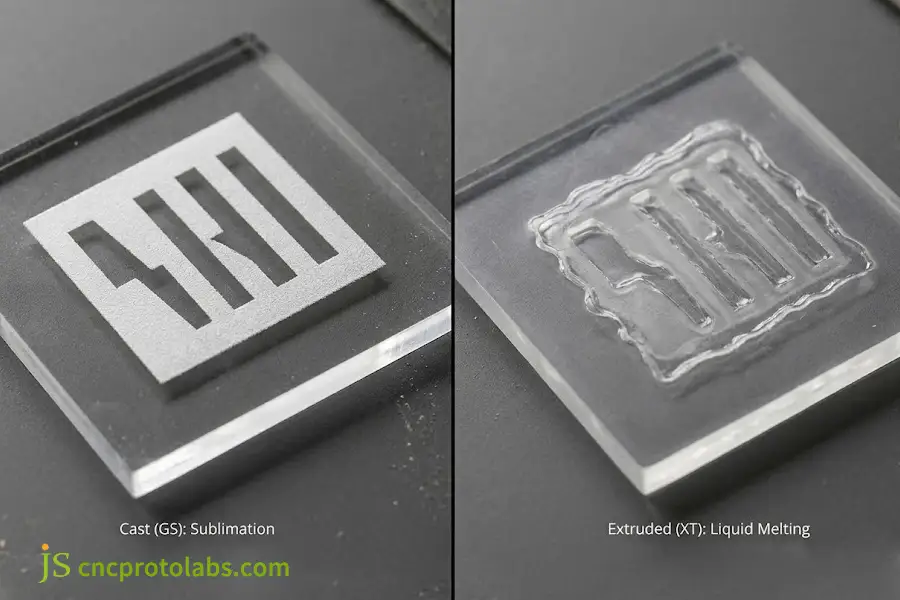
- Gegossenes Acryl (GS): Hergestellt im Batch-Verfahren mit Glasform, liegt das Molekulargewicht bei etwa 10⁶ g/mol. Der Laserstrahl bewirkt die Sublimation des Polymers zu Monomerdämpfen ohne Schmelzphase. Die Glasübergangstemperatur (Tg) beträgt 105 °C, und die thermische Entkopplung erfolgt bei Temperaturen zwischen 160 °C und 200 °C ohne Verkohlung. Die entstehenden Kondensationspartikel bilden eine helle, mattweiße Spur mit gutem Kontrast.
- Extrudiertes Acryl (XT): Hergestellt in kontinuierlichen Prozessen mit niedrigerem Molekulargewicht von 10⁵ g/mol. Der Kunststoff schmilzt vor dem Verdampfen. Die Schnittkanten sind glatt und transparent, beim Gravieren entstehen jedoch klebrige, flache Spuren.
Kriterien für die praktische Materialauswahl
Wählen Sie die Materialgüte entsprechend den funktionalen Anforderungen des Endprodukts:
- Für Gravur- und Anzeigetafeln: Wählen Sie gegossenes Acrylglas, wenn weiße Schriftzüge, Trophäen oder hinterleuchtete Grafiken benötigt werden.
- Für ineinandergreifende Blechgehäuse: Wählen extrudiertes Acryl wenn eine präzise Schlitzdicke innerhalb von ±5% erforderlich ist.
- Presspassungskomponenten: Bei kritischen Anforderungen an die Schlitzabmessungen sollte man kein gegossenes Acrylglas wählen, da diese von Platte zu Platte um bis zu ±15 % variieren können.
- Anwendungsbereiche, die dem Risiko einer Chemikalienexposition unterliegen: Gegossenes Acryl wird aufgrund seiner vernetzten Struktur bevorzugt.
Bei der Planung von Baugruppen mit mehreren Thermoplasten ist eine Überprüfung erforderlich. Materialien, die man laserschneiden kann Hilft dabei, thermische Passungsprobleme zwischen verschiedenen Teilen zu vermeiden.
Wählen Sie gegossenes Acrylglas, wenn ein hoher Kontrast und weißer Text erforderlich sind, und verwenden Sie extrudiertes Acrylglas, wenn Bauteile präzise und wiederholt zusammengeschnitten werden müssen.
Welche Einstellungen und Dickengrenzen werden für das Laserschneiden von Acryl empfohlen?
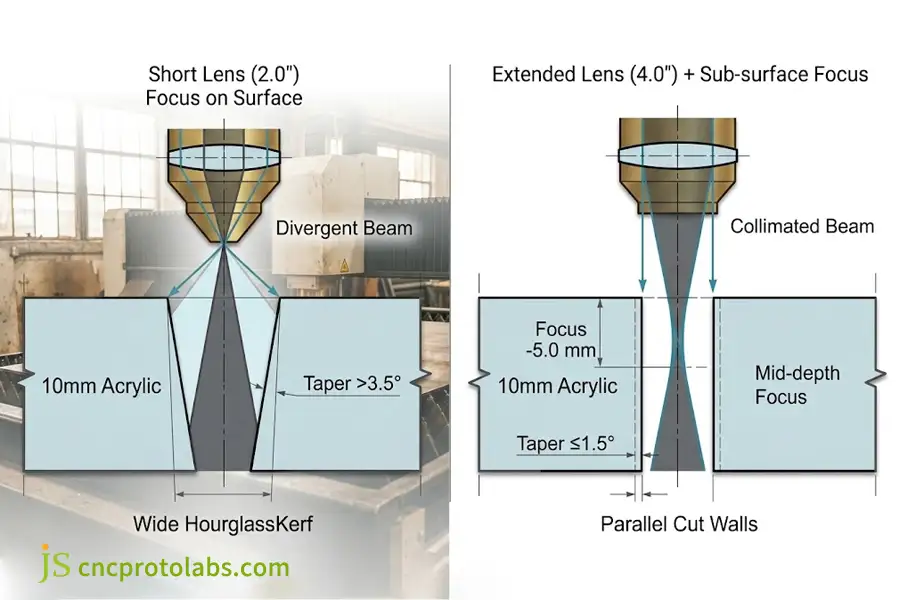
Das Laserschneiden von Acryl erfordert typischerweise eine Mindestleistung von 10 W pro Millimeter Materialstärke bei Verwendung einer CO₂-Laserquelle mit einer Frequenz von 5.000–20.000 Hz. Standardmäßige Industrieanlagen können Acryl bis zu einer Dicke von 25 mm in einem Arbeitsgang schneiden. Für eine hohe optische Schnittkantenqualität ist die Wahl einer geeigneten Brennweite (zwischen 2,0" und 4,0") und die Positionierung des Fokuspunktes im Material entscheidend.
Optische Absorption und Schneiddynamik
In industriellen Anwendungen, CO₂-Laser Laser mit einer Wellenlänge von 10,6 μm werden eingesetzt, da Acrylglas diese mit einer Effizienz von über 92 % absorbiert. Diodenlaser können transparente Kunststoffe nicht schneiden, da sichtbares Licht die Matrix ohne Erwärmung durchdringt. Auch Faserlaser mit einer Wellenlänge von 1,06 μm sind nicht in der Lage, transparentes PMMA zu schneiden. Daher bleiben CO₂-Optiken der Standard für die Industrie.
Alle Profilschnitte müssen in einem einzigen Arbeitsgang ausgeführt werden. Das mehrmalige Durchfahren derselben Schnittfuge führt zu drei sofortigen Fehlern:
- Überschüssige Hitze bewirkt, dass das geschmolzene Material siedet und zurückbleibt. eingeschlossene Luftblasen innerhalb der Kante.
- Die Verfärbung der Oberfläche entsteht durch Versengen und Oxidation des Harzes.
- An den Schnittkanten sind gezackte, horizontale Streifen mit einer Rauheit von über 1,6 μm zu erkennen.
Materialdicke und Parametermatrix
Ingenieure beziehen sich möglicherweise auf die Acryl-Laserschneid-Dickentabelle Nachfolgend die grundlegenden Maschineneinstellungen für verschiedene Messgeräte:
|
Blechdicke (mm) |
Empfohlene CO₂-Leistung (W) |
Reisegeschwindigkeit (mm/s) |
Pulsfrequenz (Hz) |
Objektivauswahl (Zoll) |
Fokuspunktversatz (mm) |
|
1,0 – 3,0 mm |
30 – 50 W |
25 – 45 mm/s |
5.000 – 10.000 Hz |
2,0"-Standardobjektiv |
Oberflächenfokus (0,0 mm) |
|
4,0 – 6,0 mm |
60 – 80 W |
12 – 20 mm/s |
10.000 Hz |
2,0"- oder 2,5"-Objektiv |
-1,0 mm (Untergrund) |
|
8,0 – 10,0 mm |
100 – 130 W |
6 – 10 mm/s |
10.000 – 15.000 Hz |
2,5"-Hochauflösung |
-3,0 mm (1/3 Materialtiefe) |
|
12,0 – 15,0 mm |
150 – 180 W |
3 – 5 mm/s |
15.000 – 20.000 Hz |
3,0" verlängerter Bund |
-4,5 mm (1/3 Materialtiefe) |
|
20,0 – 25,0 mm |
250 – 350 W |
1,0 – 2,0 mm/s |
20.000 Hz |
4,0"-Kollimationslinse |
-10,0 mm (1/2 Materialtiefe) |
Wichtigste Erkenntnis: Die Mindestschnittgeschwindigkeit nimmt mit zunehmender Materialdicke ab, und für dicke Platten sind eine zusätzliche Brennweite (bis zu 4,0") und eine zusätzliche Tiefe der Fokussierung unter der Oberfläche (bis zur Hälfte der Materialdicke) erforderlich, um die Strahldivergenz auszugleichen und die vertikale Kantenverjüngung unter ±1,5° zu halten.
Kontrolle der Schnittfugenverjüngung bei dicken Blechen
Der Laserstrahl wird auf einen kleinen Punkt fokussiert, der sich dann vom Zentrum ausbreitet. Durch Fokussierung mit einer kurzen 2,0-Zoll-Linse in dickem Acrylmaterial wird ein V-förmiger Schnitt Bei einer Verjüngung von mehr als 3,5° ergibt sich eine größere Schnittfuge. Die sanduhrförmige Gestalt des Strahls führt zu breiteren Schnittfugenöffnungen an der Oberseite im Vergleich zum schmaleren Austritt an der Unterseite.
Um die Kanten rechtwinklig zu halten und die Verjüngung innerhalb von ±1,5° zu gewährleisten:
- Wechseln Sie zu längeren Optiken: Um die effektive Schärfentiefe zu erhöhen, verwenden Sie ein Objektiv mit einem Durchmesser von 2,5 bis 4,0 Zoll bei einem Filmmaterial mit einer Dicke von mehr als 8 mm.
- Den Strahl fokussieren: Der Fokuspunkt sollte sich 1/3 bis 1/2 tief im Material befinden, anstatt auf die Oberfläche des Materials zu fokussieren.
- Ausgewogene Wärmezufuhr: Durch das Absenken des Fokus wird die Kraft gleichmäßig zwischen dem oberen Eintrittspunkt und dem unteren Austrittspunkt des Schnitts verteilt.
- Pulsfrequenz anpassen: Stellen Sie die Frequenz beim Schneiden dicker Platten auf 20.000 Hz ein, damit sich benachbarte Impulse vollständig überlappen. Dies hilft, ausgefranste Kanten zu vermeiden.
Alle Schneidemaschinenkonfigurationen müssen den folgenden Anforderungen entsprechen: ISO 11553-1 Sicherheit von Maschinen für die Laserbearbeitung Richtlinien für den Arbeitsplatz.
Um dickere Platten zu schneiden, verwenden Sie ein längeres Objektiv und fokussieren Sie so tief in das Material hinein, dass die Kanten senkrecht bleiben.
Wie lässt sich die Qualität von Acryl-Laserschneidkanten optimieren und thermische Rissbildung verhindern?
Der Luftunterstützungsdruck und die thermische Abkühlrate bestimmen die optimale Qualität der Acrylglas-Laserschnittkante. Hoher Luftdruck kühlt das geschmolzene PMMA während des Laserschneidens schnell ab, was zu weißen, frostigen Streifen und Mikrorissen führt. Ein geringer Luftunterstützungsdruck (0,2–0,5 bar) hingegen ermöglicht das Selbstheilen der verdampften Kanten und führt zu einer flammpolierten Oberfläche. Restliche thermische Spannungen müssen durch Tempern bei 80 °C abgebaut werden, bevor es zu Rissbildung an den durch Lösungsmittel gequollenen Kanten kommen kann.
Luftansaug-Tuning für klare Kanten
Wird die Luft stark komprimiert, verschlechtert sich die Schnittqualität. Der erhöhte Luftstrom lässt die erhitzte Grenzschicht schnell erstarren und verursacht Wellenbildung, wodurch die Schnittkante weißlich und rau wird. Beim Laserbearbeiten von Acryl ist daher keine Späneabfuhr erforderlich, sondern lediglich eine Dampfabfuhr, ohne die erhitzte Grenzschicht zu beeinträchtigen.
Den Luftdruck auf zwischen 0,02 und 0,05 MPa (0,2–0,5 bar) Dieses Problem wird dadurch gelöst. Der Lichtstrahl bläst die brennbaren Gase weg, ohne die heiße Acrylkante zu beschädigen. Dadurch hat die Oberfläche lange Zeit, sich durch Oberflächenspannung selbst zu nivellieren und einen klaren, flammpolierten Glanz mit einer Oberflächenrauheit von Ra 0,8 μm zu erzielen. Reiner Stickstoff ohne Sauerstoff zur Oxidation reduziert die Vergilbung optischer Prismen.
Thermische Spannungen und Lösungsmittelrisse
Beim Laserschneiden entstehen extreme Temperaturgradienten von über 300 °C/mm. Durch die schnelle Abkühlung der Schnittkante zieht sich diese im Vergleich zum heißen inneren Materialkern deutlich schneller zusammen und behält dadurch eine Zugspannung zwischen 20 und 35 MPa bei.
Wenn Klebstoff oder Alkohol mit einer nicht getemperten Kante in Kontakt kommt, zerbricht der Kunststoff sofort in spinnennetzartige Risse. Dieses Bruchphänomen wird als Lösungsmittelrissbildung bezeichnet. Die Lösungsmittelmoleküle können in die Mikroporen der beanspruchten Polymerketten diffundieren und so die für das Risswachstum benötigte Energie reduzieren.
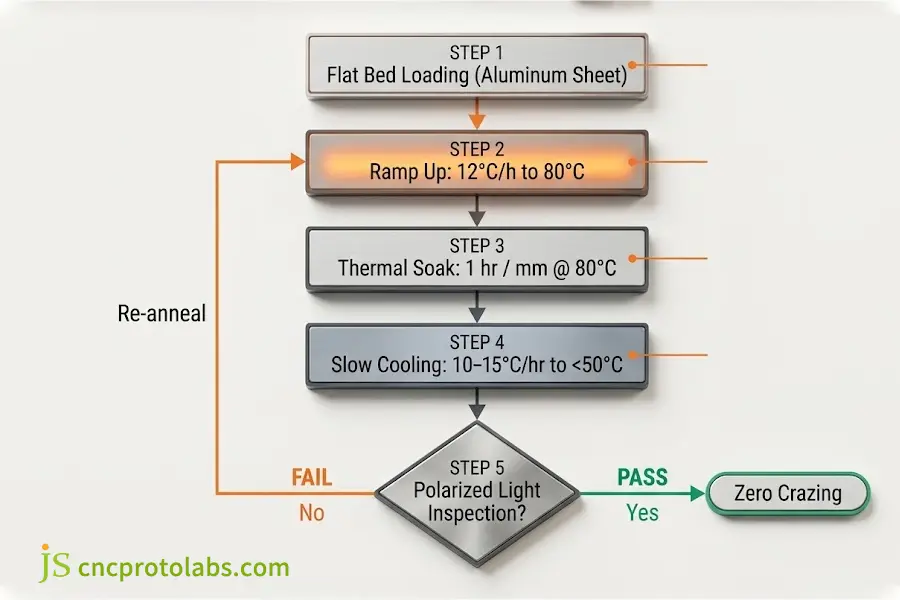
Die Rissbildung an den Teilen lässt sich durch einen Glühprozess in einem Umluftofen verhindern:
- Ofenbeladung: Legen Sie die Teile flach auf die Aluminiumbleche.
- Geregelte Heizung: Heizen Sie den Backofen mit einer Heizrate von 12 °C/Stunde auf 80 °C vor.
- Thermalbad: 80 °C für 1 Stunde pro Millimeter Plattendicke (z. B. 6 Stunden für eine 6 mm dicke Platte).
- Langsame Abkühlung: Die Temperatur sollte mit einer Rate von 10–15 °C/h gesenkt werden, bis sie unter 50 °C fällt.
- Spannungsprüfung: Überprüfen Sie die Restspannungsentlastung mithilfe von kreuzpolarisierten Filtern, um sicherzustellen, dass die Regenbogen-Doppelbrechungsstreifen vollständig verschwunden sind.
Für komplexe Bauteile mit tiefen Sacklöchern oder empfindlichen Montagepunkten, Acryl-CNC-Bearbeitung bietet eine Kaltschneidealternative, die thermische Belastungen vollständig umgeht.
Für kristallklare Kanten sollte die Luftunterstützung so gering wie möglich sein. Bei 80 °C backen wenn das Teil geklebt oder mit Alkohol gereinigt wird (verhindert die Bildung feiner Spannungsrisse).
Welche technischen Kontrollmechanismen gewährleisten hohe Präzision beim Acryl-Laserschneiden für industrielle Anwendungen?
In den Fertigungsprozessen von JS Precision werden eine aktive Wabenbettunterstützung und eine Vakuumabluftfiltration sowie die korrekte Acryl-Lasergravureinstellungen Die Maßgenauigkeit und Oberflächenqualität müssen innerhalb von ±0,1 mm liegen.
Schnittfugenkompensation für präzise Passform
Der Laser entfernt einen kleinen Materialkanal, den sogenannten Schnittspalt, der sich über folgende Bereiche erstreckt: 0,20 mm und 0,40 mm breit auf AcrylDas Zuschneiden entlang der Zeichnungslinien ohne Anpassung führt zu zu kleinen Teilen. Innenausschnitte, wie z. B. Sichtfenster, werden zu groß, während die Außenmaße zu klein ausfallen.
Festhalten Toleranzen von ±0,1 mm erfordert zwei Anpassungen:
- Messen Sie die tatsächliche Schnittfugenbreite an Probeschnitten der jeweiligen Blechcharge.
- Wenden Sie in der CAM-Software einen äußeren Konturversatz an, der der Hälfte der gemessenen Schnittfuge (0,10–0,20 mm) entspricht.
- Die Regeln für den Versatz von Innenlöchern werden umgekehrt, indem die Vektorpfade nach innen versetzt werden, um die Lochdurchmesser beizubehalten.
Vorbeugung von Flashback-Narben am Rücken
Die Reflexionen treten beim Schneiden von Acrylglas mit einem flachen Metalltisch auf, da der Strahl Energie vom Metalltisch reflektiert und die Rückseite der transparenten Platte verbrennt. Dieses Problem führt zu milchige Grübchen der Rückseite des optischen Anzeigefensters.
Um beide Oberflächen sauber zu halten:
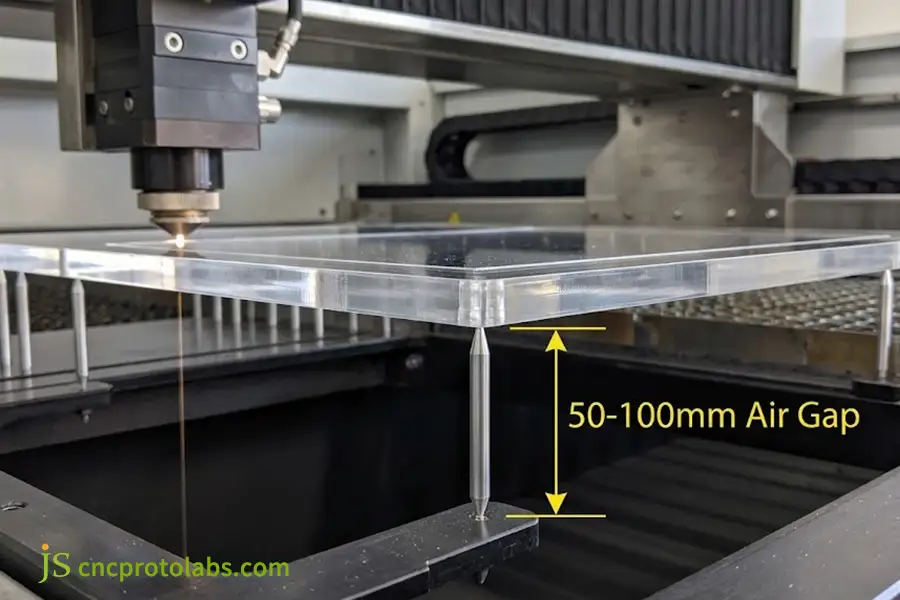
- Legen Sie das Blech auf schmale, eloxierte Aluminiumstifte oder messerscharfe Lamellen.
- Heben Sie das Blech bis zu 50-100 mm über den Auffangboden an.
- Der austretende Strahl soll ungehindert in die untere Abgaskammer gelangen können.
- Nadelspitzen sollten wird regelmäßig gereinigt um die Ansammlung von chemischen Harzrückständen zu vermeiden, die Wärme zurück in das Blech leiten könnten.
Gravurauflösung und Rauchabsaugung
Um Oberflächengravuren in optischer Qualität und makellose Flächen zu erzielen, ist ein ausgewogenes Verhältnis zwischen Strahllinienabstand, Scangeschwindigkeit und Vakuumluftstrom erforderlich:
- Scanauflösung (300–500 DPI): Hält den Linienabstand im Bereich von 0,050 mm bis 0,085 mm. Ein zu geringer Linienabstand führt zu einer zu starken Wärmekonzentration, die das Harz zum Schmelzen bringt, während ein zu großer Linienabstand sichtbare Scanlinien hinterlässt.
- Bidirektionale Geschwindigkeit (300–500 mm/s): Vermeidet Wärmeansammlungen in der Nähe von Grafikgrenzen und vermeidet RandbrandDie
- Abgasdruck (≥1.200 Pa): Der statische Druck im Abwärtsstrom gewährleistet die Entfernung flüchtiger Bestandteile als Monomerdampf, bevor es zu Kondensation auf den Oberflächen der optischen Fenster kommen kann.
- Passform für verschiedene Materialien: Bei der Integration von transparenten Sichtfenstern in Vollkunststoffkonstruktionen sollten die entsprechenden Richtlinien konsultiert werden. lasergeschnittener Kunststoff gewährleistet eine gleichbleibende Passform bei verschiedenen technischen Kunststoffen.
Versetzen Sie die Schnitte an Ihrem Computer und heben Sie das Material mit Stecknadeln an, um zu verhindern, dass Wärmereflexionen von der Unterseite das Material beschädigen.
Häufig gestellte Fragen
Kann man Acrylglas mit einem Laser schneiden?
Ja, Acryl (Polymethylmethacrylat, PMMA) gilt als der laserfreundlichste thermoplastische Werkstoff. Die Wellenlänge beträgt 10,6 μm. CO₂-Laserstrahl Acryl interagiert sehr gut mit PMMA und ermöglicht durch die Dissoziation der Molekülketten des Polymers ein sauberes Schneiden ohne Karbonisierung. Im Gegensatz zu PVC entstehen beim Laserschneiden von Acryl keine korrosiven Gase wie beispielsweise Chlorgas.
Wie dick kann man Acrylglas per Laser schneiden?
Hochleistungs-CO₂-Lasermaschinen ermöglichen ein einstufiges Schneiden von Acrylglasplatten bis zu einer Dicke von 25 mm (1 Zoll) mit zufriedenstellender Kantenvertikalität. Industriemaschinen verarbeiten Plattendicken von 3 mm bis 10 mm problemlos. Maschinen mit höherer Leistung (150 W bis 300 W) können Platten bis zu 30 mm Dicke schneiden, allerdings überschreiten die Verjüngungswinkel 2°, und die optische Transparenz an der Unterkante nimmt deutlich ab.
Warum wird lasergeschnittenes Acryl weiß (matt)?
Das matte Aussehen von lasergeschnittenem Acrylglas entsteht durch Mikroporen, die durch schnelles Abkühlen oder minderwertiges Material verursacht werden. Der verwendete Druckluftdruck ist zu hoch und kühlt die heiße Schneide zu schnell ab, bevor die für eine optische Politur notwendige Selbstnivellierung erreicht ist. Zudem führt zu viel Hitze beim Schneiden von extrudiertem Acrylglas zur Bildung von wieder erstarrten Blasen. Dies lässt sich durch einen niedrigen Druck von 0,2 bis 0,5 bar vermeiden.
Gegossenes oder extrudiertes Acryl für die Lasergravur?
Ja, Gegossenes Acrylglas ist das ideale Material für die Lasergravur.Beim Lasergravieren schmilzt gegossenes Acrylglas nicht, sondern sublimiert vom festen in den gasförmigen Zustand und erzeugt so eine tiefe, helle, kontrastreiche Markierung. Extrudiertes Acrylglas hingegen schmilzt beim Lasergravieren und hinterlässt eine flache, unebene, transparente Markierung mit kaum Kontrast, die nach dem Ätzen mit Farbe aufgefüllt werden muss.
Welche Sicherheitsvorkehrungen sind beim Laserschneiden von Acrylglas erforderlich?
Beim Laserschneiden von PMMA entstehen flüchtige Methylmethacrylat-Dämpfe, die Atemwegs- und Brandgefahren bergen. Die Bediener müssen die Abluftgeschwindigkeit am Verteiler auf über 15 m/s halten und die Maschinen mit Flammenmeldern ausstatten. Acrylglas darf beim Schneiden niemals unbeaufsichtigt bleiben. Optische Schutzgehäuse müssen den geltenden Vorschriften entsprechen. ANSI Z136- oder EN 207-Normen für Infrarotstrahlung mit einer Wellenlänge von 10.600 nm sollten Feuerlöscher in unmittelbarer Nähe bereitgehalten werden.
Abschluss
Sauberes Acrylschneiden erfordert ein optimales Zusammenspiel von Harzchemie, Optik und dem richtigen Hilfsgasdruck. Reduzieren Sie den Hilfsgasdruck auf 0,2–0,5 bar, wählen Sie die richtige Brennweite und beseitigen Sie innere Spannungen. 80°C-Glühzyklus Und man kann immer klare Teile herstellen, die unter dem Einfluss von Lösungsmitteln keine Risse bekommen.
Wenn die Anforderungen an Bauteile die Möglichkeiten der thermischen Strahlbearbeitung übersteigen, bieten alternative Fertigungsverfahren bewährte technische Lösungen. Bei Konstruktionen mit engen Presspassungen oder komplexen Blechlayouts sollten Sie standardisierte Verfahren heranziehen. Laserschneid-Schnittfugen- und Toleranznormen Um die genauen Versatzzugaben zu berechnen. Bei besonders dickem Kunststoffmaterial (>25 mm), bei dem Wärmeeinflusszonen oder vertikale Kantenverjüngungen nicht toleriert werden können, ist Folgendes zu beachten: Vergleich Laserschneiden vs. Wasserstrahlschneiden Bewertung des Kaltabrasivschneidens als thermisch null-Erzeugende Alternative.
Technischer und Qualitätshinweis: Die in diesem Leitfaden angegebenen Basiswerte, Rauheitskennwerte (Ra) und thermischen Toleranzen basieren auf standardisierten Prüfungen unter kontrollierten Fertigungsbedingungen. Die endgültige Maßgenauigkeit hängt von der Temperaturregelung, der Blechqualität und der konstruktionsspezifischen Geometrie ab.

Ressource

