 Français




Découpe laser acrylique Ce procédé permet de créer des bords polis à la flamme et une gravure à contraste élevé en vaporisant du polyméthacrylate de méthyle (PMMA) à l'aide d'un laser CO₂ de 10,6 µm. La réussite du procédé repose sur le choix de la résine appropriée, l'utilisation d'une faible pression d'air d'assistance (0,2 à 0,5 bar) et l'application d'un enfonçage focal dynamique. L'acrylique coulé (GS) est recommandé pour la gravure dépolie, tandis que l'acrylique extrudé (XT) offre une épaisseur plus uniforme.
Cette directive établit des normes de performance pour les épaisseurs de tôle de 1 mm à 25 mm, dans le but d'éviter la cristallisation des bords, le rétrécissement de la saignée et le craquelage thermique.
Référence des paramètres de processus
Point clé : La découpe au laser CO₂ des acryliques industriels fonctionne par décomposition du polymère. L’acrylique coulé produit des marques blanches mates à fort contraste, tandis que feuilles acryliques extrudées fournir des tolérances d'épaisseur mécanique précises (±5%).
|
Processus |
Résine recommandée |
Paramètres principaux |
Qualité des bords et des finitions |
|
Découpe de profil |
Coulée (GS) / Extrudée (XT) |
10–12 W/mm, 5–20 kHz, 0,2–0,5 bar |
Poli à la flamme (Ra ≤ 0,8 μm), conicité ≤ 1,5° |
|
Gravure de surface |
Acrylique coulé (GS) |
300–500 mm/s, puissance de 15 % à 30 %, pression de 1,5 à 2,5 bar |
Blanc givré éclatant, zéro débris |
L'acrylique coulé ou extrudé est-il préférable pour la découpe et la gravure laser ?
Lors de l'évaluation découpe laser acrylique coulée vs extrudéeL'acrylique coulé (GS) est plus facilement utilisable pour la gravure laser acrylique car l'énergie laser peut dépolymériser les chaînes réticulées de haut poids moléculaire et lui conférer un aspect blanc brillant et givré. En revanche, l'acrylique extrudé (XT) peut être découpé à des puissances laser relativement faibles, avec une épaisseur plus précise (tolérance ±5 %), ce qui le rend idéal pour… assemblages de précision dimensionnelle.
Chimie des matériaux et dégradation thermique
Le processus de fabrication détermine directement la façon dont l'acrylique réagit à la chaleur du laser :
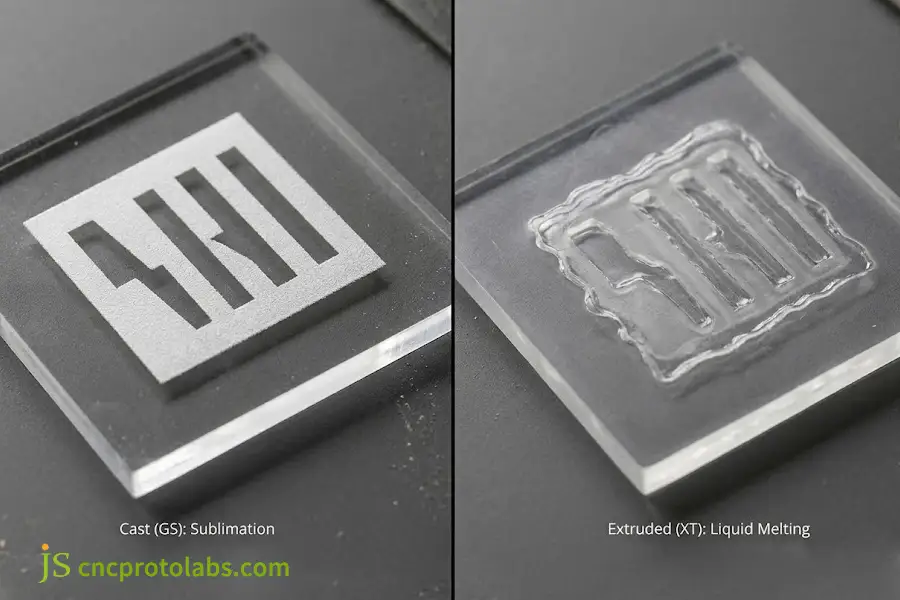
- Acrylique coulé (GS) : Fabriqué par lots dans un moule en verre, ce polymère présente une masse moléculaire proche de 10⁶ g/mol. Le faisceau laser provoque sa sublimation en vapeurs de monomères sans fusion préalable. Sa température de transition vitreuse (Tg) est de 105 °C et la séparation thermique s'effectue entre 160 °C et 200 °C sans carbonisation. Les particules condensées ainsi formées laissent une trace blanche givrée brillante offrant un bon contraste.
- Acrylique extrudé (XT) : Fabriqué en continu avec un faible poids moléculaire (10⁵ g/mol), ce plastique fond à l'état liquide avant de se vaporiser. Les bords sont lisses et transparents à la découpe, mais la gravure laisse des marques superficielles et collantes.
Critères de sélection pratique des matériaux
Choisir la nuance de matériau en fonction des exigences fonctionnelles du composant final :
- Pour la gravure et les panneaux d'affichage : Choisissez l'acrylique coulé si vous avez besoin de lettrage blanc, de trophées ou de graphismes rétroéclairés.
- Pour les enceintes à panneaux emboîtables : Choisir acrylique extrudé s'il est nécessaire d'avoir une épaisseur de fente précise à ±5%.
- Composants à ajustement serré : Ne choisissez pas l'acrylique coulé lorsque la dimension de la fente est critique car elle peut varier jusqu'à ±15 % par feuille.
- Applications soumises à une exposition chimique : L'acrylique coulé est préféré en raison de sa nature réticulée.
Lors de la planification d'assemblages comportant plusieurs thermoplastiques, il convient d'examiner matériaux que vous pouvez découper au laser permet d'éviter les problèmes d'ajustement thermique entre les différentes pièces.
Choisissez l'acrylique coulé lorsqu'un contraste élevé et un texte blanc sont nécessaires, utilisez l'acrylique extrudé pour la découpe de composants qui doivent s'emboîter parfaitement et de manière répétée.
Quels sont les paramètres de découpe laser acrylique recommandés et les limites d'épaisseur ?
La découpe laser de l'acrylique nécessite généralement une puissance minimale de 10 W par millimètre d'épaisseur avec une source laser CO₂ fonctionnant à une fréquence de 5 000 à 20 000 Hz. Les équipements industriels standard permettent de découper de l'acrylique jusqu'à 25 mm d'épaisseur en une seule passe. Pour obtenir une excellente qualité de coupe, il est nécessaire de choisir une focale adaptée (entre 50 et 100 mm) et de positionner le point focal du faisceau à l'intérieur du matériau.
Absorption optique et dynamique de coupe
Dans les applications industrielles, Lasers CO₂ Les lasers produisant des longueurs d'onde de 10,6 μm sont utilisés car les acryliques les absorbent avec une efficacité supérieure à 92 %. Les lasers à diodes ne peuvent pas découper les plastiques transparents, car la lumière visible traverse la matrice sans produire d'échauffement. Les lasers à fibre fonctionnant à 1,06 μm sont également incapables de découper le PMMA transparent ; par conséquent, les lasers CO₂ restent la référence dans l'industrie.
Toutes les découpes de profil doivent être réalisées en une seule passe. Le passage répété dans la même rainure entraîne trois défaillances immédiates :
- La chaleur excessive provoque l'ébullition du matériau en fusion, laissant bulles d'air emprisonnées à l'intérieur du bord.
- La décoloration de la surface est due à la combustion et à l'oxydation de la résine.
- Des stries horizontales irrégulières apparaissent le long des bords de la coupe avec une rugosité supérieure à 1,6 μm.
Matrice d'épaisseur et de paramètres du matériau
Les ingénieurs peuvent se référer à Tableau des épaisseurs pour la découpe laser acrylique Vous trouverez ci-dessous les paramètres de base des machines pour différentes jauges :
|
Épaisseur de la feuille (mm) |
Puissance CO₂ recommandée (W) |
Vitesse de déplacement (mm/s) |
Fréquence d'impulsion (Hz) |
Sélection de l'objectif (pouces) |
Décalage du point focal (mm) |
|
1,0 – 3,0 mm |
30 – 50 W |
25 – 45 mm/s |
5 000 – 10 000 Hz |
Objectif standard 2,0" |
Mise au point de surface (0,0 mm) |
|
4,0 – 6,0 mm |
60 – 80 W |
12 – 20 mm/s |
10 000 Hz |
Objectif de 2,0" ou 2,5". |
-1,0 mm (sous-surface) |
|
8,0 – 10,0 mm |
100 – 130 W |
6 – 10 mm/s |
10 000 – 15 000 Hz |
2,5 pouces haute résolution |
-3,0 mm (1/3 de l'épaisseur du matériau) |
|
12,0 – 15,0 mm |
150 – 180 W |
3 – 5 mm/s |
15 000 – 20 000 Hz |
Tour de taille allongé de 3 pouces |
-4,5 mm (1/3 de l'épaisseur du matériau) |
|
20,0 – 25,0 mm |
250 – 350 W |
1,0 – 2,0 mm/s |
20 000 Hz |
Lentille collimatée de 4 pouces |
-10,0 mm (1/2 profondeur du matériau) |
Points clés à retenir : La vitesse de coupe minimale diminue avec l'augmentation de l'épaisseur du matériau, et pour les plaques lourdes, une longueur focale supplémentaire (jusqu'à 4,0") et une profondeur supplémentaire d'enfoncement focal sous la surface (jusqu'à la moitié de l'épaisseur du matériau) sont nécessaires pour compenser la divergence du faisceau et maintenir la conicité du bord vertical en dessous de ±1,5°.
Contrôle de la conicité de la coupe sur les tôles épaisses
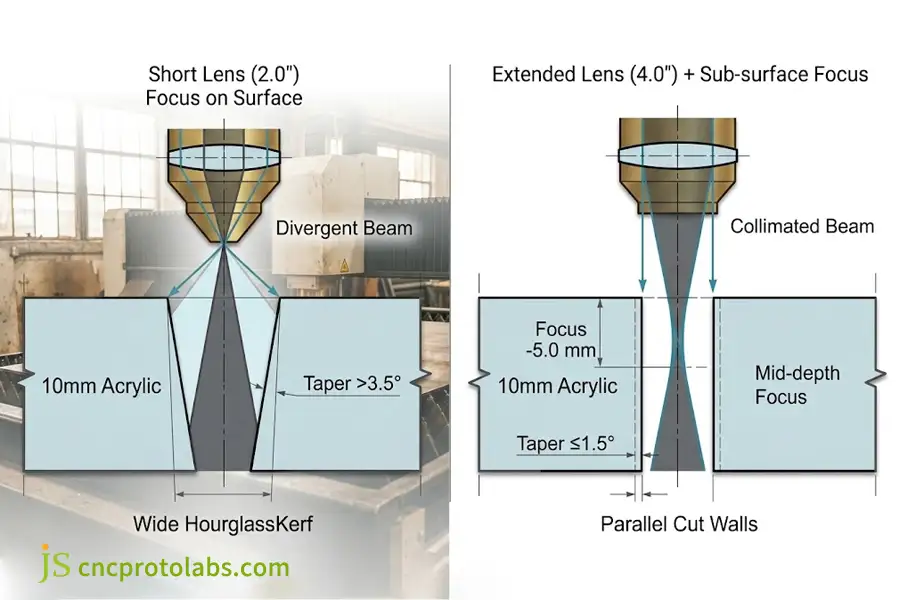
Le faisceau laser est focalisé en un petit point qui diverge ensuite du centre. En focalisant le faisceau à l'aide d'une courte lentille de 2 pouces dans un matériau acrylique épais, un entaille en forme de V Un angle de conicité supérieur à 3,5° sera obtenu. La forme en sablier du faisceau entraîne des ouvertures de coupe plus larges sur la face supérieure que sur la face inférieure, où l'ouverture est plus étroite.
Pour conserver des bords droits et maintenir la conicité à ±1,5° :
- Passer à des optiques plus longues : Utilisez une lentille de 2,5" à 4,0" sur un support d'une épaisseur supérieure à 8 mm pour augmenter la profondeur de champ effective.
- Concentrez le faisceau : Placez le point de focalisation à une profondeur de 1/3 à 1/2 dans le matériau au lieu de le focaliser sur la surface du matériau.
- Apport de chaleur équilibré : En enfonçant le foyer, on répartit la puissance uniformément entre l'entrée supérieure et la sortie inférieure de la coupe.
- Réglage de la fréquence d'impulsion : Réglez la fréquence à 20 000 Hz lors de la découpe de plaques épaisses afin que les impulsions adjacentes se chevauchent complètement, ce qui permet d’éviter les bords festonnés.
Tous les équipements de découpe doivent être conformes aux normes ISO 11553-1 Sécurité des machines pour le traitement laser Règles de conduite en milieu de travail.
Pour découper des feuilles plus épaisses, utilisez un objectif plus long et ajustez la mise au point à l'intérieur du matériau afin que les bords restent perpendiculaires.
Comment optimiser la qualité des bords de découpe laser de l'acrylique et prévenir le craquelage thermique ?
La pression d'air d'assistance et la vitesse de refroidissement thermique déterminent l'optimisation de la qualité des bords découpés au laser dans l'acrylique. Une pression d'air élevée refroidit rapidement le PMMA fondu pendant la découpe laser, ce qui entraîne l'apparition de stries blanches et de microfissures. En revanche, une pression d'air modérée (0,2 à 0,5 bar) permet aux bords vaporisés de s'auto-réparer et d'obtenir une surface polie à la flamme. Les contraintes thermiques résiduelles doivent être évacuées par un recuit à 80 °C avant que des craquelures ne se forment sur les bords gonflés par le solvant.
Réglage par assistance pneumatique pour des bords nets
Lorsque l'air est comprimé à haute pression, la qualité de la découpe se détériore. L'augmentation du débit d'air solidifie rapidement la couche limite chauffée et y provoque des ondulations, rendant le bord blanchâtre et givré. Lors du traitement laser de l'acrylique, il n'est pas nécessaire d'évacuer les copeaux, mais plutôt de retirer les vapeurs sans perturber la couche limite chauffée.
Amener la pression de l'air à entre 0,02 et 0,05 MPa (0,2–0,5 bar) Ce procédé résout ce problème. Le faisceau lumineux chasse les gaz inflammables sans abîmer le bord chaud de l'acrylique, lui laissant ainsi un temps de repos suffisant pour s'auto-niveler par tension superficielle et obtenir une finition brillante, polie à la flamme, avec une rugosité de surface Ra de 0,8 μm. L'azote pur, exempt d'oxygène, réduit le jaunissement des prismes de qualité optique.
Contraintes thermiques et fissuration par solvant
Le procédé de découpe laser engendre des gradients thermiques extrêmes, supérieurs à 300 °C/mm. Le refroidissement rapide du bord de coupe provoque une contraction beaucoup plus rapide que celle du cœur chaud du matériau, conservant ainsi une contrainte de traction de 20 à 35 MPa.
Si un liant ou de l'alcool entre en contact avec un bord non recuit, le plastique se fissure immédiatement en formant un réseau de microfissures. Ce phénomène est appelé fissuration par solvant. Les molécules de solvant diffusent dans les micro-vides des chaînes polymères contraintes, réduisant ainsi l'énergie nécessaire à la propagation de la fissure.
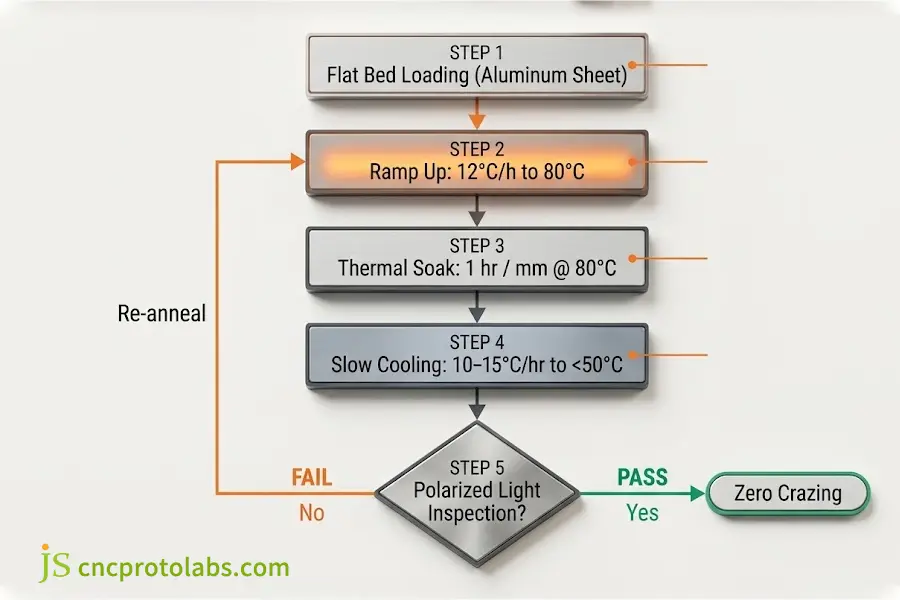
Pour éviter la fissuration des pièces, il est conseillé de les soumettre à un processus de recuit dans un four à air pulsé :
- Chargement du four : Disposez les pièces à plat sur des feuilles d'aluminium.
- Chauffage contrôlé : Préchauffer le four à 80°C avec une vitesse de chauffe de 12°C/heure.
- Trempage thermique : 80°C pendant 1 heure par millimètre d'épaisseur de section (par exemple 6 heures pour une plaque de 6 mm).
- Refroidissement lent : Réduisez la température à raison de 10 à 15 °C/h jusqu'à ce qu'elle descende en dessous de 50 °C.
- Inspection des contraintes : Vérifiez la relaxation des contraintes résiduelles à l'aide de filtres à polarisation croisée pour vous assurer que les franges de biréfringence arc-en-ciel ont complètement disparu.
Pour les pièces complexes comportant des cavités profondes ou des points d'assemblage sensibles, Usinage CNC acrylique propose une alternative de découpe à froid qui évite totalement les contraintes thermiques.
Veillez à ce que l'assistance d'air soit aussi faible que possible pour obtenir des bords parfaitement nets. Faites-le cuire au four à 80°C si la pièce doit être collée ou nettoyée à l'alcool (inhibe la formation de fines fissures de contrainte).
Quels contrôles techniques garantissent une haute précision dans la découpe laser de l'acrylique pour les applications industrielles ?
Dans les procédés de fabrication de JS Precision, on utilise un support de lit alvéolaire actif et une filtration des gaz d'échappement sous vide, ainsi que les éléments appropriés. paramètres de gravure laser acrylique maintenir la précision dimensionnelle et la qualité de surface à ±0,1 mm.
Compensation de la largeur de coupe pour un ajustement précis
Le laser enlève une petite rainure de matière appelée trait de scie, qui s'étend entre Largeurs de 0,20 mm et 0,40 mm sur acryliqueDécouper en suivant les lignes de dessin sans ajustement laisse des pièces trop petites. Les découpes internes, comme les ouvertures pour l'écran, seront trop grandes, tandis que les dimensions externes seront trop petites.
S'accrocher Tolérances de ±0,1 mm nécessite deux ajustements :
- Mesurer la largeur réelle de la saignée sur des échantillons de découpe pour le lot de feuilles spécifique.
- Appliquez un décalage de contour extérieur dans le logiciel CAM égal à la moitié de la largeur de coupe mesurée (0,10–0,20 mm).
- Règles de décalage inversées pour les trous internes : les trajectoires vectorielles sont décalées vers l’intérieur afin de préserver les diamètres des trous.
Prévention des cicatrices rétrogrades
Les réflexions se produisent lors de la découpe d'acrylique avec une table métallique plane, car le faisceau réfléchit l'énergie par la table et brûle la face arrière de la feuille transparente. Ce problème entraîne : piqûres laiteuses de la face arrière de la fenêtre d'affichage optique.
Pour garder les deux surfaces propres :
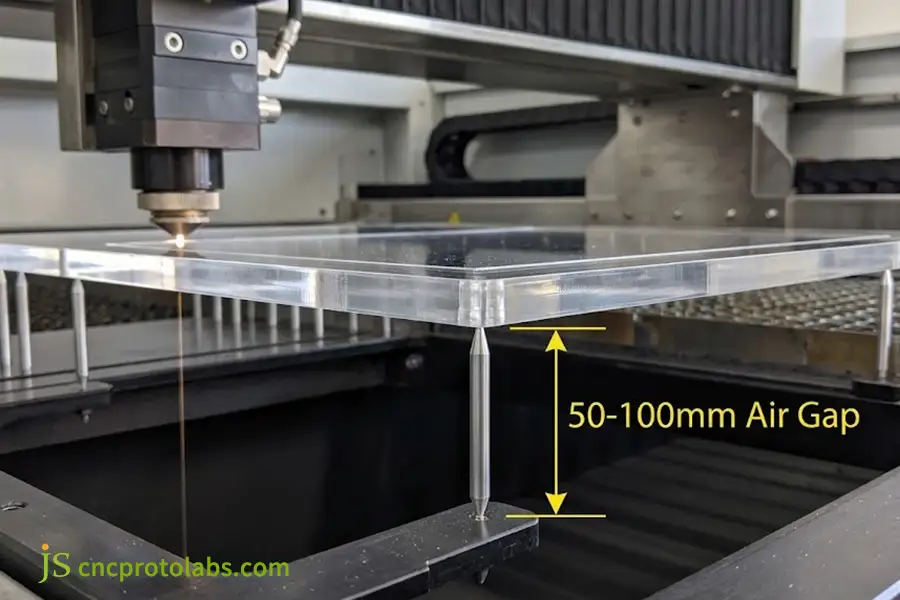
- Posez la feuille sur des tiges étroites en aluminium anodisé ou sur des lattes à bords tranchants.
- Soulevez la feuille de 50 à 100 mm au-dessus du sol de collecte.
- Laisser le faisceau de sortie traverser sans danger la chambre d'échappement inférieure.
- Les pointes des épingles doivent être nettoyé périodiquement pour éviter l'accumulation de résidus de résine chimique susceptibles de retransmettre la chaleur à l'intérieur de la feuille.
Résolution de gravure et évacuation des fumées
Pour obtenir une gravure de surface de qualité optique et des faces impeccables, il est nécessaire d'équilibrer le pas de la ligne de faisceau, la vitesse de balayage et le débit d'air sous vide :
- Résolution de numérisation (300–500 DPI) : Maintient le pas de ligne dans une plage de 0,050 mm à 0,085 mm. Un pas de ligne trop étroit concentre trop de chaleur et fait fondre la résine, tandis qu'un pas de ligne plus large laisse apparaître des lignes de balayage visibles.
- Vitesse bidirectionnelle (300–500 mm/s) : Évite l'accumulation de chaleur près des bords graphiques et évite brûlure du périmètre.
- Pression d'échappement (≥1 200 Pa) : La pression statique du courant descendant assure l'élimination des composés volatils sous forme de vapeur de monomère avant que la condensation puisse se produire sur les surfaces des fenêtres optiques.
- Compatibilité multi-matériaux : Lors de l'intégration de vitres transparentes dans des assemblages entièrement en plastique, consultez les directives pour plastique découpé au laser assure un ajustement uniforme sur différents plastiques techniques.
Décalez vos découpes sur votre ordinateur et soulevez le matériau à l'aide d'épingles afin d'éviter que les réflexions de chaleur sur la face inférieure n'endommagent votre matériau.
FAQ
Peut-on découper de l'acrylique au laser ?
Oui, l'acrylique (polyméthacrylate de méthyle, PMMA) est considéré comme le matériau thermoplastique le plus compatible avec les lasers. La longueur d'onde de 10,6 μm. faisceau laser CO₂ L'interaction avec le PMMA est excellente, permettant une découpe nette grâce à la dissociation des liaisons moléculaires du polymère, sans carbonisation. Contrairement au PVC, la découpe laser de l'acrylique ne produit aucun gaz corrosif, comme le chlore.
Quelle épaisseur maximale peut-on découper de l'acrylique au laser ?
Les machines laser CO₂ haute puissance permettent de réaliser des découpes en une seule passe sur des plaques acryliques jusqu'à 25 mm d'épaisseur, avec une verticalité des bords satisfaisante. Les machines industrielles traitent aisément des plaques d'une épaisseur de 3 à 10 mm. Les machines plus puissantes (150 à 300 W) peuvent découper des plaques jusqu'à 30 mm d'épaisseur, mais les angles de conicité dépassent 2° et la transparence optique du bord inférieur diminue considérablement.
Pourquoi l'acrylique découpé au laser devient-il blanc (givré) ?
L'aspect givré de l'acrylique découpé au laser est dû à la diffusion de micro-vides causée par un refroidissement rapide ou par la mauvaise qualité des matériaux utilisés. La pression d'air comprimé est trop élevée et refroidit rapidement le bord chaud avant que l'auto-nivellement nécessaire à un polissage optique ne soit possible. Par ailleurs, une chaleur excessive lors de la découpe d'acrylique extrudé provoque la resolidification de bulles. Ce problème peut être évité en utilisant une faible pression, entre 0,2 et 0,5 bar.
Acrylique coulé ou extrudé pour la gravure laser ?
Oui, L'acrylique coulé est le matériau idéal pour la gravure laser.Lors de la gravure laser, l'acrylique coulé ne fond pas, mais se sublime, passant de l'état solide à l'état gazeux, ce qui produit une marque d'un blanc profond, éclatant et contrasté. La gravure laser de l'acrylique extrudé entraîne la fonte de ce matériau, laissant une marque transparente, superficielle et irrégulière, quasiment sans contraste, qui nécessite un remplissage à la peinture après la gravure.
Quelles sont les précautions de sécurité requises lors de la découpe laser de l'acrylique ?
La découpe laser du PMMA génère des vapeurs volatiles de méthacrylate de méthyle, présentant des risques respiratoires et d'incendie. Les opérateurs doivent maintenir la vitesse de l'air d'échappement au-dessus de 15 m/s au niveau du collecteur et équiper les machines de détecteurs de flamme à détection immédiate. La découpe d'acrylique ne doit jamais être laissée sans surveillance. Les enceintes de protection optique doivent être conformes aux normes en vigueur. normes ANSI Z136 ou EN 207 pour le rayonnement infrarouge de 10 600 nm, et les extincteurs doivent être gardés à portée de main.
Conclusion
La découpe nette de l'acrylique repose sur un équilibre entre la chimie de la résine, l'optique et la pression adéquate du gaz d'assistance. Réduisez la pression d'air d'assistance à 0,2–0,5 bar, sélectionnez la distance focale appropriée et éliminez les contraintes internes à l'aide d'un… cycle de recuit à 80 °C et vous pouvez toujours produire des pièces transparentes qui ne se fissureront pas sous l'effet des solvants.
Lorsque les exigences des composants dépassent les capacités du traitement par faisceau thermique, des méthodes de fabrication alternatives offrent des solutions d'ingénierie éprouvées. Si votre conception implique des interfaces à ajustement serré ou des agencements de tôles complexes, référez-vous aux méthodes normalisées. normes de largeur de coupe et de tolérance de la découpe laser pour calculer les tolérances de décalage exactes. Pour les barres de plastique extra-épaisses (> 25 mm) où les zones affectées thermiquement ou le biseau vertical des bords ne sont pas tolérés, consultez Comparaison entre la découpe laser et la découpe au jet d'eau Évaluer la découpe abrasive à froid comme alternative à température nulle.
Avis relatif à l'ingénierie et à la qualité : Les valeurs de référence, les indices de rugosité (Ra) et les tolérances thermiques présentés dans ce guide sont issus d'essais normalisés réalisés dans des conditions d'atelier contrôlées. La conformité dimensionnelle finale dépend du contrôle de l'environnement thermique, de la qualité de la tôle et de la géométrie spécifique à la conception.

Ressource

