 العربية




قطع الأكريليك بالليزر تُنتج هذه التقنية حوافًا مصقولة باللهب ونقوشًا عالية التباين عن طريق تبخير بولي ميثيل ميثاكريلات (PMMA) باستخدام ليزر ثاني أكسيد الكربون بطول 10.6 متر. تتطلب المعالجة الناجحة اختيار نوع الراتنج المناسب، واستخدام ضغط هواء منخفض (0.2-0.5 بار)، وتطبيق تقنية الغمر البؤري الديناميكي. يُنصح باستخدام الأكريليك المصبوب (GS) للنقش المصنفر، بينما يُعطي الأكريليك المبثوق (XT) سُمكًا أكثر تجانسًا.
تحدد هذه الإرشادات معايير الأداء لسمك الصفائح من 1 مم إلى 25 مم، بهدف تجنب تبلور الحواف، وتناقص عرض القطع، والتشقق الحراري.
خط الأساس لمعلمات العملية
الخلاصة الرئيسية: تعمل تقنية القطع بالليزر CO₂ للأكريليك الصناعي عن طريق تفكيك البوليمر. ينتج عن صب الأكريليك علامات بيضاء مصنفرة عالية التباين، بينما ألواح أكريليك مقذوفة توفير تفاوتات دقيقة في السماكة الميكانيكية (±5%).
|
عملية |
الراتنج الموصى به |
المعايير الأساسية |
جودة الحواف والتشطيب |
|
قطع البروفايل |
مصبوب (GS) / مقذوف (XT) |
10-12 واط/مم، 5-20 كيلوهرتز، 0.2-0.5 بار |
مصقول باللهب (Ra ≤ 0.8 ميكرومتر)، مدبب ≤ 1.5 درجة |
|
نقش السطح |
أكريليك مصبوب (GS) |
300-500 مم/ث، 15%-30% طاقة، 1.5-2.5 بار |
أبيض ناصع غير لامع، خالٍ من الشوائب |
هل الأكريليك المصبوب أم المبثوق أفضل للقطع والنقش بالليزر؟
عند التقييم القطع بالليزر للأكريليك المصبوب مقابل الأكريليك المبثوقيُعدّ الأكريليك المصبوب (GS) أكثر ملاءمةً للاستخدام في النقش بالليزر، لأن طاقة الليزر قادرة على تفكيك السلاسل المتشابكة ذات الوزن الجزيئي العالي، مما يمنحه مظهرًا أبيض لامعًا. في المقابل، يمكن قطع الأكريليك المبثوق (XT) باستخدام إعدادات طاقة ليزر منخفضة نسبيًا، مع دقة أعلى في السُمك (تفاوت ±5%)، مما يجعله مثاليًا لـ تجميعات دقيقة الأبعاد.
الكيمياء المادية والتحلل الحراري
تتحكم عملية التصنيع بشكل مباشر في كيفية تعامل الأكريليك مع حرارة الليزر:
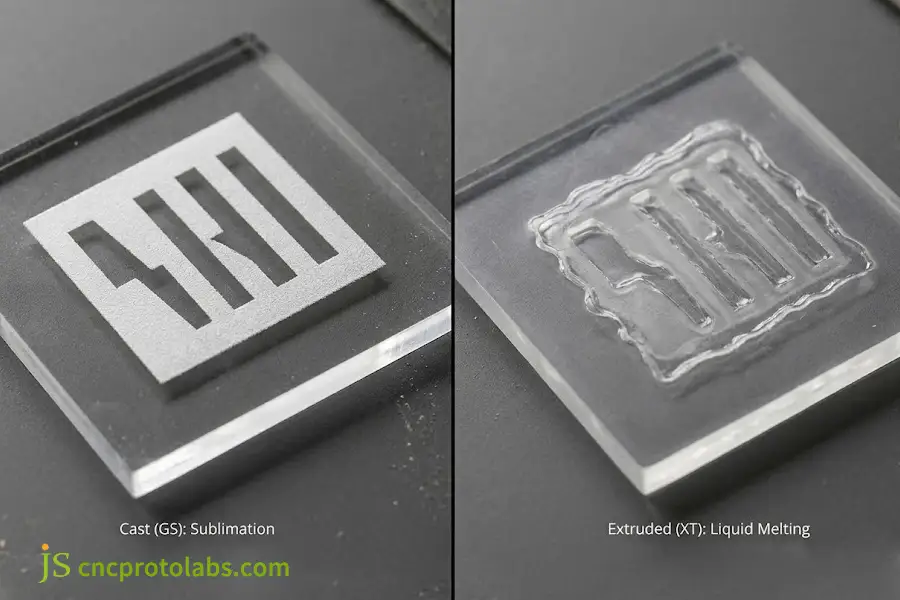
- أكريليك مصبوب (GS): يُصنّع هذا المنتج على دفعات باستخدام قوالب زجاجية، ويبلغ وزنه الجزيئي حوالي 10⁶ غ/مول. يعمل شعاع الليزر على تحويل البوليمر إلى أبخرة مونومر دون المرور بمرحلة انصهار. تبلغ درجة حرارة التحول الزجاجي (Tg) 105 درجة مئوية، ويحدث التفكك الحراري عند درجات حرارة تتراوح بين 160 و200 درجة مئوية دون احتراق. تُشكّل الجزيئات المكثفة المتكونة أثرًا أبيضًا لامعًا غير لامع ذي تباين جيد.
- الأكريليك المبثوق (XT): يُصنع هذا المنتج بعمليات مستمرة باستخدام أوزان جزيئية منخفضة، تساوي 10⁵ غ/مول. ينصهر البلاستيك ويتحول إلى الحالة السائلة قبل أن يتبخر. تصبح الحواف ناعمة وشفافة عند القطع، لكن النقش ينتج عنه علامات لزجة سطحية.
معايير الاختيار العملي للمواد
قم بمطابقة درجة المادة بناءً على المتطلبات الوظيفية للمكون النهائي:
- للنقش ولوحات العرض: اختر الأكريليك المصبوب إذا كان المطلوب هو كتابة حروف بيضاء أو جوائز أو رسومات بإضاءة خلفية.
- بالنسبة لأغلفة الألواح المتشابكة: يختار أكريليك مقذوف إذا كانت هناك حاجة إلى سمك فتحة دقيق في حدود ±5%.
- مكونات التثبيت بالضغط: لا تختار الأكريليك المصبوب عندما يكون حجم الفتحة بالغ الأهمية لأنه قد يختلف بنسبة تصل إلى ±15٪ لكل ورقة.
- التطبيقات المعرضة للتعرض للمواد الكيميائية: يفضل استخدام الأكريليك المصبوب نظراً لطبيعته المتشابكة.
عند التخطيط لعمليات التجميع باستخدام أنواع متعددة من اللدائن الحرارية، يجب مراجعة مواد يمكنك قصها بالليزر يساعد على منع مشاكل التوافق الحراري بين الأجزاء المختلفة.
اختر الأكريليك المصبوب حيثما تكون هناك حاجة إلى تباين عالٍ ونص أبيض، واستخدم الأكريليك المبثوق عند قطع المكونات التي تحتاج إلى أن تتناسب بشكل وثيق ومتكرر.
ما هي إعدادات القطع بالليزر الموصى بها للأكريليك وحدود السماكة؟
تتطلب عملية قطع الأكريليك بالليزر عادةً طاقة لا تقل عن 10 واط لكل 1 مم من سُمك المادة عند استخدام مصدر ليزر ثاني أكسيد الكربون يعمل بتردد يتراوح بين 5000 و20000 هرتز. يمكن للمعدات الصناعية القياسية قطع الأكريليك بسُمك يصل إلى 25 مم في تمريرة واحدة. وللحصول على جودة بصرية عالية للحواف، يجب اختيار بُعد بؤري مناسب للعدسة (بين 2.0 بوصة و4.0 بوصة) وتحديد موضع نقطة تركيز الشعاع داخل المادة.
الامتصاص البصري وديناميكيات القطع
في التطبيقات الصناعية، ليزر ثاني أكسيد الكربون تُستخدم أشعة الليزر التي تُنتج أطوال موجية تبلغ 10.6 ميكرومتر لأن الأكريليك يمتصها بكفاءة تزيد عن 92%. لا تستطيع أشعة الليزر الثنائية قطع البلاستيك الشفاف بسبب مرور الضوء المرئي عبر المادة دون أي تأثير حراري. كما أن أشعة الليزر الليفية التي تعمل عند 1.06 ميكرومتر غير قادرة على قطع مادة PMMA الشفافة، ولذلك تبقى بصريات ثاني أكسيد الكربون هي المعيار في الصناعات.
يجب إتمام جميع عمليات القطع الجانبية في تمريرة واحدة. يؤدي المرور عبر نفس الشق أكثر من مرة إلى ثلاثة أعطال فورية:
- تتسبب الحرارة الزائدة في غليان المادة المنصهرة، تاركةً فقاعة هواء محصورة داخل الحافة.
- يحدث تغير لون السطح بسبب احتراق الراتنج وتأكسده.
- تظهر خطوط أفقية متعرجة على طول حواف القطع مع خشونة تزيد عن 1.6 ميكرومتر.
مصفوفة سُمك المادة والمعلمات
قد يلجأ المهندسون إلى مخطط سماكة قطع الأكريليك بالليزر فيما يلي إعدادات الجهاز الأساسية لمختلف المقاييس:
|
سُمك الصفيحة (مم) |
الطاقة الموصى بها لثاني أكسيد الكربون (واط) |
سرعة الحركة (مم/ث) |
تردد النبض (هرتز) |
اختيار العدسة (بالبوصة) |
إزاحة نقطة التركيز (مم) |
|
1.0 – 3.0 مم |
30 – 50 واط |
25 – 45 مم/ث |
5000 – 10000 هرتز |
عدسة قياسية 2.0 بوصة |
التركيز السطحي (0.0 مم) |
|
4.0 – 6.0 مم |
60 – 80 واط |
12 – 20 مم/ث |
10000 هرتز |
عدسة 2.0 بوصة أو 2.5 بوصة |
-1.0 مم (تحت السطح) |
|
8.0 – 10.0 مم |
100 – 130 واط |
6 – 10 مم/ث |
10000 – 15000 هرتز |
شاشة عالية الدقة 2.5 بوصة |
-3.0 مم (ثلث عمق المادة) |
|
12.0 – 15.0 مم |
150 – 180 واط |
3 – 5 مم/ث |
15000 – 20000 هرتز |
خصر ممتد 3.0 بوصة |
-4.5 مم (ثلث عمق المادة) |
|
20.0 – 25.0 مم |
250 – 350 واط |
1.0 – 2.0 مم/ث |
20000 هرتز |
عدسة متوازية 4.0 بوصة |
-10.0 مم (نصف عمق المادة) |
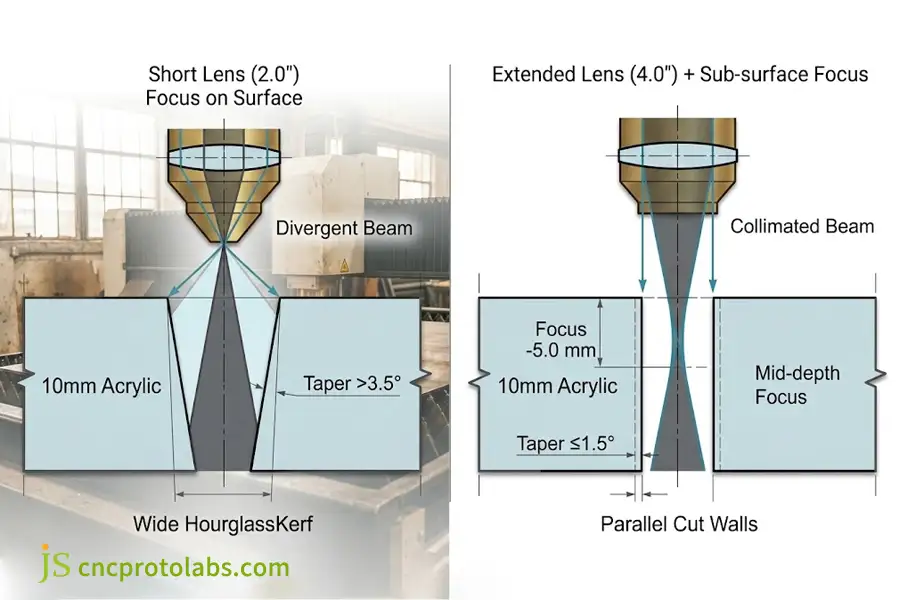
الخلاصة الرئيسية: تنخفض سرعة القطع الدنيا مع زيادة سمك المادة، وبالنسبة للألواح الثقيلة، يلزم طول بؤري إضافي (يصل إلى 4.0 بوصة) وعمق إضافي لغوص البؤرة تحت السطح (يصل إلى نصف سمك المادة) للتعويض عن تباعد الشعاع والحفاظ على التناقص الرأسي للحافة أقل من ±1.5 درجة.
التحكم في عرض القطع على الألواح السميكة
يتم تركيز شعاع الليزر على بقعة صغيرة تتباعد بعد ذلك من المركز. من خلال التركيز باستخدام عدسة قصيرة بطول 2.0 بوصة في مادة أكريليك سميكة، شق على شكل حرف V ينتج عن ذلك ميل يزيد عن 3.5 درجة. يتسبب شكل الساعة الرملية للشعاع في فتحات قطع أوسع في الجانب العلوي مقارنةً بفتحة الخروج الأضيق في الجانب السفلي.
للحفاظ على استقامة الحواف والحفاظ على التناقص ضمن نطاق ±1.5 درجة:
- التبديل إلى العدسات ذات البؤرة الأطول: استخدم عدسة بقياس 2.5 بوصة إلى 4.0 بوصة على ورق سميك يزيد عن 8 مم لتوسيع عمق التركيز الفعال.
- تركيز شعاع الإغراق: حدد نقطة التركيز على عمق يتراوح بين ثلث ونصف داخل المادة بدلاً من تركيزها على سطح المادة.
- موازنة مدخلات الحرارة: يؤدي غمر البؤرة إلى توزيع الطاقة بالتساوي بين المدخل العلوي والمخرج السفلي للقطع.
- ضبط تردد النبض: اضبط التردد على 20000 هرتز عند قطع الألواح السميكة بحيث تتداخل النبضات المتجاورة بشكل كامل، مما يساعد على تجنب الحواف المتعرجة.
يجب أن تتوافق جميع تجهيزات آلات القطع مع ISO 11553-1 سلامة الآلات المستخدمة في معالجة الليزر إرشادات مكان العمل.
لقص الألواح السميكة، استخدم عدسة أطول وقم بضبط التركيز داخل المادة بحيث تبقى الحواف عمودية.
كيفية تحسين جودة حواف القطع بالليزر للأكريليك ومنع التشققات الحرارية؟
يُحدد ضغط الهواء المُساعد ومعدل التبريد الحراري جودة حواف القطع بالليزر للأكريليك. يؤدي الضغط العالي للهواء إلى تبريد مادة PMMA المنصهرة بسرعة أثناء القطع بالليزر، مما ينتج عنه خطوط بيضاء متجمدة وتشققات دقيقة، بينما يسمح ضغط الهواء المُساعد المعتدل (0.2-0.5 بار) للحواف المُتبخرة بالترميم الذاتي والحصول على سطح مصقول باللهب. تتطلب الإجهادات الحرارية المتبقية التخلص منها عن طريق التلدين عند 80 درجة مئوية قبل حدوث تشققات في الحواف المتورمة بالمذيب.
ضبط مساعد الهواء للحصول على حواف واضحة
عند ضغط الهواء إلى ضغط عالٍ، تتدهور جودة القطع. يؤدي تدفق الهواء المتزايد إلى تجميد الطبقة الحدية الساخنة بسرعة، مما يُسبب تموجات فيها، ويجعل الحافة بيضاء ومتجمدة. في عملية معالجة الأكريليك بالليزر، لا نحتاج إلى إزالة الرقائق، بل إلى إزالة البخار دون التأثير على الطبقة الحدية الساخنة.
خفض ضغط الهواء إلى ما بين 0.02 و 0.05 ميجا باسكال (0.2–0.5 بار) يحل هذا المشكلة. يعمل تيار الضوء على تبديد هذه الغازات القابلة للاشتعال دون خدش حافة الأكريليك الساخنة، مما يمنحها وقتًا كافيًا لتسوية سطحها ذاتيًا بفعل التوتر السطحي، وصولًا إلى لمعانٍ صافٍ مصقول باللهب مع خشونة سطحية Ra 0.8 ميكرومتر. يقلل استخدام النيتروجين النقي الخالي من الأكسجين، والذي يمنع الأكسدة، من اصفرار الموشورات البصرية.
الإجهاد الحراري والتشقق الناتج عن المذيبات
تُنتج عملية القطع بالليزر تدرجات حرارية شديدة تتجاوز 300 درجة مئوية/مم. ومع التبريد السريع للحافة المقطوعة، فإنها تنكمش بسرعة أكبر بكثير مقارنةً باللب الداخلي الساخن، مما يحافظ على إجهاد شد يتراوح بين 20 و35 ميجا باسكال.
إذا لامس الكحول أو مادة لاصقة حافة غير مُعالجة حراريًا، فسيتشقق البلاستيك فورًا إلى شقوق دقيقة تشبه خيوط العنكبوت. يُعرف هذا النوع من التشققات باسم التشققات الناتجة عن المذيب. تستطيع جزيئات المذيب الانتشار في الفراغات الدقيقة لسلاسل البوليمر المُجهدة، مما يقلل الطاقة اللازمة لنمو الشق.
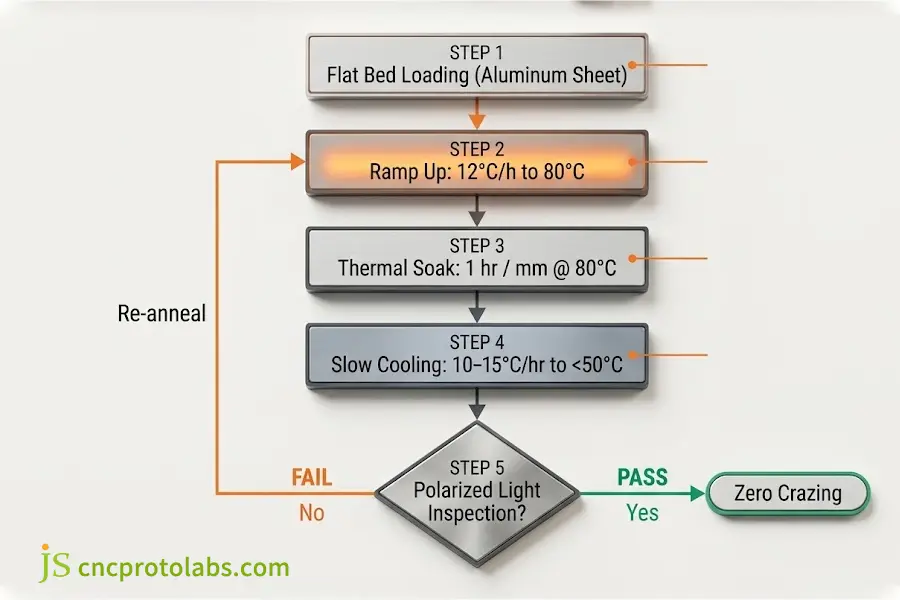
منع تشقق الأجزاء عن طريق إخضاعها لعملية تلدين في فرن ذي هواء متداول:
- جارٍ تحميل الفرن: ضع القطع في وضع مسطح على صفائح الألومنيوم.
- التدفئة المتحكم بها: قم بتسخين الفرن حتى 80 درجة مئوية بمعدل تسخين 12 درجة مئوية في الساعة.
- النقع الحراري: 80 درجة مئوية لمدة ساعة واحدة لكل مليمتر من سمك المقطع (على سبيل المثال، 6 ساعات للوحة 6 مم).
- التهدئة البطيئة: اخفض درجة الحرارة بمعدل 10-15 درجة مئوية في الساعة، حتى تنخفض درجة الحرارة إلى أقل من 50 درجة مئوية.
- فحص الإجهاد: تحقق من تخفيف الإجهاد المتبقي من خلال المرشحات المستقطبة المتقاطعة للتأكد من اختفاء أهداب الانكسار المزدوج قوس قزح تمامًا.
بالنسبة للأجزاء المعقدة ذات الجيوب العمياء العميقة أو نقاط التجميع الحساسة، تصنيع الأكريليك باستخدام الحاسوب يقدم بديلاً للقطع البارد يتجاوز الإجهاد الحراري تماماً.
تأكد من أن مستوى مساعدة الهواء منخفض قدر الإمكان للحصول على حواف واضحة تمامًا. اخبزها على درجة حرارة 80 درجة مئوية إذا كان سيتم لصق الجزء أو تنظيفه بالكحول (يمنع تشكل الشقوق الدقيقة الناتجة عن الإجهاد).
ما هي الضوابط التقنية التي تضمن دقة عالية في قطع الأكريليك بالليزر للتطبيقات الصناعية؟
في عمليات التصنيع لدى شركة JS Precision، يتم استخدام دعامة سرير قرص العسل النشطة ونظام ترشيح العادم بالتفريغ بالإضافة إلى المكونات الصحيحة. إعدادات النقش بالليزر على الأكريليك الحفاظ على دقة الأبعاد وجودة السطح في حدود ±0.1 مم.
تعويض عرض القطع لضمان التركيب الدقيق
يزيل الليزر قناة صغيرة من المادة تسمى "كيرف"، والتي تمتد بين بعرض 0.20 مم و 0.40 مم على الأكريليكيؤدي القص على طول خطوط الرسم دون تعديل إلى صغر حجم الأجزاء. ستكون الفتحات الداخلية، مثل فتحات عرض الشاشة، أكبر من اللازم، بينما ستكون الأبعاد الخارجية أصغر من اللازم.
تمسك جيداً تفاوتات ±0.1 مم يتطلب الأمر تعديلين:
- قم بقياس عرض الشق الفعلي على عينات القطع الخاصة بدفعة الصفائح المحددة.
- قم بتطبيق إزاحة محيطية خارجية في برنامج CAM تساوي نصف عرض القطع المقاس (0.10-0.20 مم).
- عكس قواعد الإزاحة للثقوب الداخلية عن طريق إزاحة مسارات المتجهات إلى الداخل للحفاظ على أقطار الثقوب.
الوقاية من ندبات الارتجاع الخلفي
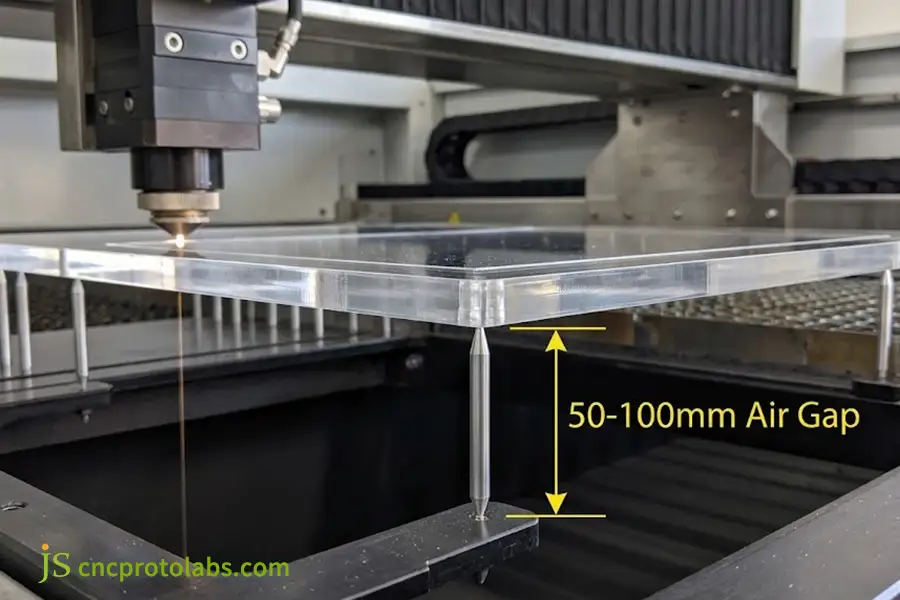
تحدث الانعكاسات عند قطع الأكريليك باستخدام طاولة معدنية مسطحة، حيث يتسبب الشعاع في انعكاس الطاقة من الطاولة المعدنية وحرق الجانب الخلفي للورقة الشفافة. وتؤدي هذه المشكلة إلى حفر حليبية من الجهة الخلفية لنافذة العرض البصرية.
للحفاظ على نظافة كلا السطحين:
- ضع الصفيحة على دبابيس ألومنيوم مؤكسدة ضيقة أو شرائح ذات حواف حادة.
- ارفع الغطاء حتى ارتفاع 50-100 ملم فوق أرضية التجميع.
- اسمح لشعاع الخروج بالمرور دون أن يسبب أي ضرر إلى حجرة العادم السفلية.
- يجب أن تكون رؤوس الدبابيس يتم تنظيفها بشكل دوري لتجنب تراكم بقايا الراتنج الكيميائي التي قد تنقل الحرارة مرة أخرى إلى الصفيحة.
دقة النقش وإخلاء الأبخرة
يتطلب تحقيق نقش سطحي بجودة بصرية وأسطح خالية من العيوب موازنة بين تباعد خط الشعاع وسرعة المسح وتدفق الهواء الفراغي:
- دقة المسح الضوئي (300-500 نقطة في البوصة): يحافظ على تباعد الخطوط ضمن نطاق 0.050 مم إلى 0.085 مم. يؤدي تباعد الخطوط الأضيق إلى تركيز حرارة زائدة تُذيب الراتنج، بينما يترك تباعد الخطوط الأوسع خطوط مسح مرئية.
- سرعة ثنائية الاتجاه (300-500 مم/ث): يتجنب تراكم الحرارة بالقرب من حدود الرسومات ويتجنب حرق حافة المحيط.
- ضغط العادم (≥1200 باسكال): يضمن الضغط الساكن للتيار السفلي إزالة المواد المتطايرة على شكل بخار أحادي قبل حدوث التكثيف على أسطح النوافذ البصرية.
- ملاءمة متعددة المواد: عند دمج نوافذ العرض الشفافة في التجميعات البلاستيكية الكاملة، يُرجى الرجوع إلى الإرشادات الخاصة بـ البلاستيك المقطوع بالليزر يضمن ملاءمة متسقة عبر مختلف أنواع البلاستيك الهندسي.
قم بتعديل القطع في جهاز الكمبيوتر الخاص بك وارفع المادة باستخدام الدبابيس لمنع انعكاسات الحرارة من الجانب السفلي من إتلاف المادة.
الأسئلة الشائعة
هل يمكنك قص الأكريليك بالليزر؟
نعم، يُعتبر الأكريليك (بولي ميثيل ميثاكريلات، PMMA) أكثر المواد البلاستيكية الحرارية ملاءمةً لليزر. طول الموجة 10.6 ميكرومتر شعاع ليزر ثاني أكسيد الكربون يتفاعل بشكل ممتاز مع بولي ميثيل ميثاكريلات (PMMA)، مما يسمح بقطع نظيف عبر تفكك الروابط الجزيئية للبوليمر دون حدوث تفحم. وعلى عكس البولي فينيل كلوريد (PVC)، لا ينتج عن القطع بالليزر للأكريليك أي غازات أكالة، مثل غاز الكلور.
ما هو أقصى سمك يمكن قطعه بالليزر للأكريليك؟
تستطيع آلات الليزر CO₂ عالية الطاقة إجراء قطع أحادي المرور على ألواح الأكريليك بسماكة تصل إلى 25 مم (1 بوصة) مع استقامة حواف مرضية. وتتعامل الآلات الصناعية بسهولة مع ألواح بسماكة تتراوح من 3 مم إلى 10 مم. أما الآلات ذات القدرات العالية (من 150 واط إلى 300 واط) فتستطيع قطع ألواح بسماكة تصل إلى 30 مم، ولكن زوايا التناقص تتجاوز درجتين، كما تنخفض الشفافية البصرية عند الحافة السفلية بشكل ملحوظ.
لماذا يتحول لون الأكريليك المقطوع بالليزر إلى اللون الأبيض (الثلجي)؟
ينتج المظهر غير اللامع للأكريليك المقطوع بالليزر عن تشتت الفراغات الدقيقة الناتج عن التبريد السريع أو رداءة جودة المواد المستخدمة. يكون ضغط الهواء المستخدم مرتفعًا جدًا، مما يؤدي إلى تبريد الحافة الساخنة بسرعة قبل الوصول إلى التسوية الذاتية اللازمة للحصول على لمعان بصري. ثانيًا، يؤدي استخدام حرارة عالية جدًا أثناء قطع الأكريليك المبثوق إلى تكوّن فقاعات متصلبة مرة أخرى. يمكن تجنب ذلك باستخدام ضغط منخفض يتراوح بين 0.2 و 0.5 بار.
هل يُستخدم الأكريليك المصبوب أم المبثوق للنقش بالليزر؟
نعم، يُعد الأكريليك المصبوب المادة المثالية للنقش بالليزر.عند نقش الأكريليك المصبوب بالليزر، لا ينصهر، بل يتسامى من الحالة الصلبة إلى الحالة الغازية، مما ينتج عنه علامة بيضاء ناصعة وعميقة ذات تباين واضح. أما نقش الأكريليك المبثوق بالليزر فيؤدي إلى انصهاره، تاركًا علامة شفافة غير متساوية ضحلة تكاد تخلو من التباين، وتتطلب إعادة طلائها بعد النقش.
ما هي احتياطات السلامة المطلوبة عند استخدام الليزر لقطع الأكريليك؟
يُنتج قطع مادة PMMA بالليزر أبخرة ميثيل ميثاكريلات متطايرة، تُشكل مخاطر تنفسية وخطر نشوب حرائق. يجب على المشغلين الحفاظ على سرعة هواء العادم أعلى من 15 م/ث عند المجمع، وتزويد الآلات بأجهزة استشعار فورية للكشف عن اللهب. لا ينبغي ترك عملية قطع الأكريليك دون مراقبة مطلقًا. يجب أن تتوافق الحاويات البصرية الواقية مع المعايير التالية: معايير ANSI Z136 أو EN 207 بالنسبة للأشعة تحت الحمراء بطول موجة 10600 نانومتر، يجب الاحتفاظ بطفايات الحريق في متناول اليد.
خاتمة
يتطلب القطع النظيف للأكريليك توازناً بين التركيب الكيميائي للراتنج، والبصريات، وضغط غاز المساعدة المناسب. قلل ضغط هواء المساعدة للقطع إلى 0.2-0.5 بار، واختر المسافة البؤرية المناسبة، وتخلص من الإجهاد الداخلي باستخدام... دورة تلدين عند 80 درجة مئوية ويمكنك دائمًا إنتاج أجزاء شفافة لا تتشقق تحت تأثير المذيب.
عندما تتجاوز متطلبات المكونات ما يمكن تحقيقه من خلال المعالجة الحرارية بالشعاع، توفر طرق التصنيع البديلة حلولاً هندسية مجربة. إذا كان تصميمك يتضمن وصلات ضغط دقيقة أو تخطيطات صفائح معقدة، فارجع إلى المعايير القياسية. معايير عرض القطع بالليزر والتفاوتات المسموح بها لحساب بدلات الإزاحة بدقة. بالنسبة للمواد البلاستيكية السميكة جدًا (>25 مم) حيث لا يمكن تحمل المناطق المتأثرة بالحرارة أو التناقص الرأسي للحافة، يُرجى مراجعة مقارنة بين القطع بالليزر والقطع بالماء لتقييم القطع الكاشط البارد كبديل خالٍ من الحرارة.
إشعار هندسي وعالي الجودة: تعكس القيم الأساسية ومقاييس الخشونة (Ra) والتفاوتات الحرارية الواردة في هذا الدليل اختبارات موحدة في ظروف مصنع مضبوطة. ويعتمد التطابق النهائي للأبعاد على التحكم في درجة الحرارة المحيطة وجودة صفائح الخشب والهندسة الخاصة بالتصميم.

مورد

