 Italiano




Taglio laser dell'acrilico Crea bordi lucidati a fiamma e incisioni ad alto contrasto vaporizzando il polimetilmetacrilato (PMMA) con un laser a CO2 da 10,6 m. Per una lavorazione di successo è necessario scegliere il tipo di resina corretto, utilizzare una bassa pressione di assistenza dell'aria (0,2-0,5 bar) e applicare una focalizzazione dinamica. L'acrilico colato (GS) è consigliato per incisioni satinate, mentre l'acrilico estruso (XT) offre uno spessore più uniforme.
Questa linea guida definisce gli standard di prestazione per spessori di lamiera da 1 mm a 25 mm, con lo scopo di evitare la cristallizzazione dei bordi, la rastrematura del taglio e la formazione di cricche termiche.
Parametri di riferimento del processo
Punto chiave: il taglio laser a CO₂ degli acrilici industriali funziona decomponendo il polimero. L'acrilico colato produce segni bianchi satinati ad alto contrasto, mentre lastre acriliche estruse fornire tolleranze precise sullo spessore meccanico (±5%).
|
Processo |
Resina consigliata |
Parametri chiave |
Qualità dei bordi e della finitura |
|
Taglio del profilo |
Fusione (GS) / Estrusione (XT) |
10–12 W/mm, 5–20 kHz, 0,2–0,5 bar |
Lucidato a fiamma (Ra ≤0,8 μm), conicità ≤1,5° |
|
Incisione superficiale |
Acrilico colato (GS) |
300–500 mm/s, potenza 15%–30%, 1,5–2,5 bar |
Bianco brinato croccante, zero detriti |
Per il taglio e l'incisione laser è meglio l'acrilico colato o estruso?
Quando si valuta taglio laser di acrilico fuso o estruso, l'acrilico colato (GS) è più facilmente utilizzabile per l'incisione laser acrilica perché l'energia laser può depolimerizzare le catene reticolate ad alto peso molecolare e conferirgli un aspetto bianco brillante e satinato. Mentre l'acrilico estruso (XT) può essere tagliato con impostazioni di potenza laser relativamente basse, con uno spessore più preciso (tolleranza ±5%) che lo rende ideale per assiemi di precisione dimensionale.
Chimica dei materiali e decomposizione termica
Il processo di produzione controlla direttamente il modo in cui l'acrilico gestisce il calore del laser:
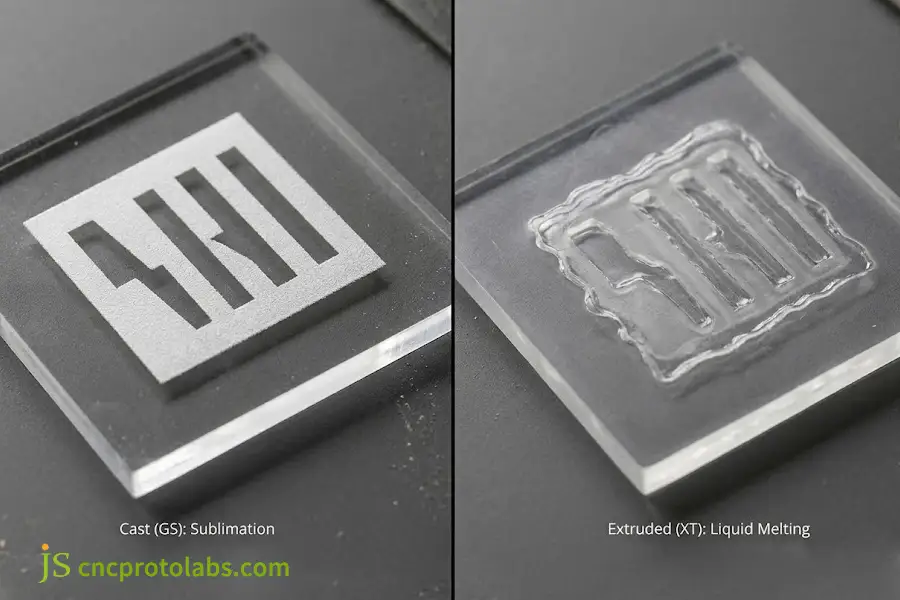
- Acrilico colato (GS): Prodotto in processi discontinui con stampo in vetro, il peso molecolare è prossimo a 10⁶ g/mol. Il raggio laser provoca la sublimazione del polimero in vapori di monomero senza passare attraverso una fase di fusione. La temperatura di transizione vetrosa (Tg) è di 105 °C e la denaturazione termica avviene a temperature comprese tra 160 °C e 200 °C senza carbonizzazione. Le particelle condensate che si formano creano una traccia bianco satinato brillante con un buon contrasto.
- Acrilico estruso (XT): Prodotto con processi continui a basso peso molecolare, pari a 10⁵ g/mol. La plastica fonde allo stato liquido prima di vaporizzarsi. I bordi diventano lisci e trasparenti una volta tagliati, ma l'incisione produce segni gommosi e superficiali.
Criteri per la selezione pratica dei materiali
Selezionare il tipo di materiale in base ai requisiti funzionali del componente finale:
- Per pannelli di incisione e display: Scegli l'acrilico colato se devi realizzare scritte bianche, trofei o grafiche retroilluminate.
- Per recinzioni con pannelli ad incastro: Scegliere acrilico estruso se è necessario uno spessore preciso della fessura entro ±5%.
- Componenti a incastro: Non scegliete l'acrilico colato quando la dimensione della fessura è critica, poiché può variare fino a ±15% per foglio.
- Applicazioni soggette a esposizione chimica: L'acrilico colato è preferibile per la sua natura reticolata.
Quando si pianificano assemblaggi con più termoplastici, è necessario rivedere materiali che puoi tagliare al laser Contribuisce a prevenire problemi di accoppiamento termico tra le diverse parti.
Scegli l'acrilico colato quando è necessario un contrasto elevato e testo bianco, usa l'acrilico estruso quando devi tagliare componenti che si adattano perfettamente e in modo ripetuto.
Quali sono le impostazioni e i limiti di spessore consigliati per il taglio laser dell'acrilico?
Il taglio laser dell'acrilico richiede in genere una potenza minima di 10 W per ogni mm di spessore del materiale, utilizzando una sorgente laser a CO₂ con frequenza operativa compresa tra 5.000 e 20.000 Hz. Le apparecchiature industriali standard possono tagliare acrilico fino a 25 mm di spessore in un'unica passata. Per ottenere un'elevata qualità del bordo ottico è necessario selezionare una lunghezza focale della lente appropriata (tra 2,0" e 4,0") e posizionare il punto focale del raggio all'interno del materiale.
Assorbimento ottico e dinamica di taglio
Nelle applicazioni industriali, laser a CO₂ I laser a diodi che producono lunghezze d'onda di 10,6 μm vengono utilizzati perché i materiali acrilici le assorbono con un'efficienza superiore al 92%. I laser a diodi non possono tagliare le plastiche trasparenti a causa del passaggio della luce visibile attraverso la matrice senza alcun effetto termico. Anche i laser a fibra che operano a 1,06 μm non sono in grado di tagliare il PMMA trasparente, pertanto l'ottica a CO₂ rimane il punto di riferimento per l'industria.
Tutti i tagli di profilo devono essere completati in un'unica passata. Il passaggio più di una volta attraverso lo stesso solco di taglio comporta tre guasti immediati:
- Il calore eccessivo fa bollire il materiale fuso, lasciandolo bolle d'aria intrappolate all'interno del bordo.
- Lo scolorimento della superficie si verifica a causa della bruciatura e dell'ossidazione della resina.
- Lungo i bordi del taglio compaiono delle striature orizzontali frastagliate con una rugosità superiore a 1,6 μm.
Matrice di spessore e parametri del materiale
Gli ingegneri possono fare riferimento a Tabella degli spessori per il taglio laser dell'acrilico Di seguito sono riportate le impostazioni di base della macchina per diversi calibri:
|
Spessore della lamiera (mm) |
Potenza di CO₂ consigliata (W) |
Velocità di spostamento (mm/s) |
Frequenza degli impulsi (Hz) |
Selezione obiettivo (pollici) |
Offset del punto focale (mm) |
|
1,0 – 3,0 mm |
30 – 50 W |
25 – 45 mm/s |
5.000 – 10.000 Hz |
Obiettivo standard da 2,0" |
Messa a fuoco superficiale (0,0 mm) |
|
4,0 – 6,0 mm |
60 – 80 W |
12 – 20 mm/s |
10.000 Hz |
Obiettivo da 2,0" o 2,5" |
-1,0 mm (sottosuperficiale) |
|
8,0 – 10,0 mm |
100 – 130 W |
6 – 10 mm/s |
10.000 – 15.000 Hz |
2,5" ad alta risoluzione |
-3,0 mm (1/3 della profondità del materiale) |
|
12,0 – 15,0 mm |
150 – 180 W |
3 – 5 mm/s |
15.000 – 20.000 Hz |
Vita allungata di 3,0" |
-4,5 mm (1/3 della profondità del materiale) |
|
20,0 – 25,0 mm |
250 – 350 W |
1,0 – 2,0 mm/s |
20.000 Hz |
Obiettivo collimato da 4,0" |
-10,0 mm (1/2 profondità del materiale) |
Punto chiave: La velocità di taglio minima diminuisce con l'aumentare dello spessore del materiale e, per lastre pesanti, sono necessarie una lunghezza focale maggiore (fino a 4,0") e una maggiore profondità di scavo focale sottosuperficiale (fino a metà dello spessore del materiale) per compensare la divergenza del fascio e mantenere la rastrematura verticale del bordo al di sotto di ±1,5°.
Controllo della rastrematura del taglio su lamiere spesse
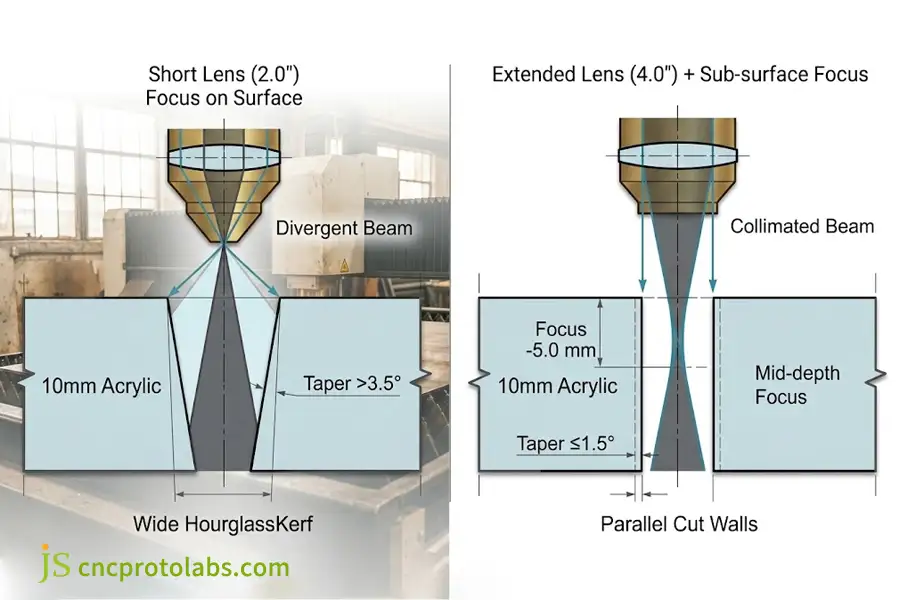
Il raggio laser viene focalizzato su un piccolo punto che poi diverge dal centro. Focalizzando con una corta lente da 2,0" in materiale acrilico spesso, un Taglio a V con una rastrematura superiore a 3,5°. La forma a clessidra del fascio provoca aperture di taglio più ampie sul lato superiore rispetto all'uscita più stretta sul lato inferiore.
Per mantenere i bordi squadrati e la rastrematura entro ±1,5°:
- Passa a ottiche più lunghe: Utilizza un obiettivo da 2,5" a 4,0" su supporti con spessore superiore a 8 mm per ampliare la profondità di campo effettiva.
- Affonda il fascio di luce: Posiziona il punto focale a una profondità compresa tra 1/3 e 1/2 dello spessore del materiale, anziché focalizzarlo sulla superficie.
- Bilanciare l'apporto di calore: Abbassando il punto focale, la potenza viene distribuita uniformemente tra il punto di ingresso superiore e quello di uscita inferiore del taglio.
- Regolare la frequenza degli impulsi: Imposta la frequenza a 20.000 Hz quando tagli lastre spesse, in modo che gli impulsi adiacenti si sovrappongano completamente, evitando così bordi ondulati.
Tutte le configurazioni delle macchine da taglio devono essere conformi a Norma ISO 11553-1 Sicurezza delle macchine per la lavorazione laser linee guida per il luogo di lavoro.
Per tagliare fogli più spessi, usa un obiettivo con una lunghezza focale maggiore e fai in modo che la messa a fuoco sia all'interno del materiale, così che i bordi rimangano perpendicolari.
Come ottimizzare la qualità del bordo di taglio laser dell'acrilico e prevenire le screpolature termiche?
La pressione dell'aria compressa e la velocità di raffreddamento termico determinano l'ottimizzazione della qualità del bordo di taglio laser dell'acrilico. Un'elevata pressione dell'aria raffredda rapidamente il PMMA fuso durante il taglio laser, provocando striature bianche opache e microfratture, mentre una pressione dell'aria compressa moderata (0,2-0,5 bar) permette ai bordi vaporizzati di autoripararsi e di ottenere una superficie lucidata a fiamma. Le tensioni termiche residue devono essere eliminate tramite ricottura a 80 °C prima che si verifichi la formazione di crepe sui bordi gonfi di solvente.
Regolazione Air Assist per bordi netti
Quando l'aria viene compressa ad alta pressione, la qualità del taglio si deteriora. L'aumento del flusso d'aria congela rapidamente lo strato limite riscaldato e provoca la formazione di increspature, rendendo il bordo biancastro e opaco. Nel processo di lavorazione laser dell'acrilico, non è necessaria la rimozione dei trucioli, bensì l'eliminazione del vapore senza disturbare lo strato limite riscaldato.
Portando la pressione dell'aria tra 0,02 e 0,05 MPa (0,2–0,5 bar) Risolve questo problema. Il flusso di luce allontanerà questi gas infiammabili senza graffiare il bordo acrilico caldo, garantendo un lungo "tempo di fluidità" superficiale per autolivellarsi per tensione superficiale fino a ottenere una lucentezza trasparente e lucidata a fiamma con una rugosità superficiale Ra di 0,8 μm. L'azoto puro e pulito, privo di ossigeno per l'ossidazione, riduce l'ingiallimento dei prismi di qualità ottica.
Stress termico e fessurazione da solvente
Il processo di taglio laser genera gradienti termici estremi, superiori a 300 °C/mm. Il rapido raffreddamento del bordo tagliato provoca una contrazione molto più veloce rispetto al nucleo interno caldo del materiale, mantenendo così una resistenza alla trazione compresa tra 20 e 35 MPa.
Se un materiale incollato o alcol entra in contatto con un bordo non ricotto, la plastica si frantuma immediatamente formando crepe a ragnatela. Questa rottura è nota come fessurazione da solvente. Le molecole di solvente sono in grado di diffondersi nei microvuoti delle catene polimeriche sottoposte a stress, riducendo l'energia necessaria alla propagazione della fessura.
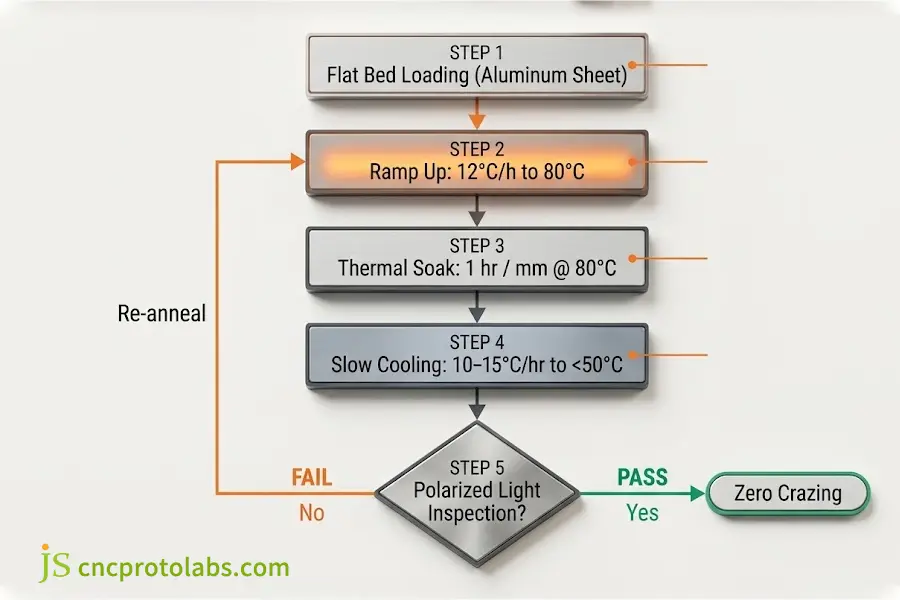
Prevenire la formazione di crepe sui pezzi sottoponendoli a un processo di ricottura in un forno a circolazione d'aria:
- Caricamento del forno: Posizionare i componenti in piano su fogli di alluminio.
- Riscaldamento controllato: Preriscaldare il forno a 80 °C con una velocità di riscaldamento di 12 °C/ora.
- Bagno termale: 80 °C per 1 ora per millimetro di spessore della sezione (ad esempio, 6 ore per una piastra da 6 mm).
- Defaticamento lento: Ridurre la temperatura di 10–15 °C/ora, fino a quando non scende al di sotto dei 50 °C.
- Ispezione stressante: Verificare la riduzione dello stress residuo attraverso filtri a polarizzazione incrociata per accertarsi che le frange di birifrangenza arcobaleno siano completamente scomparse.
Per parti complesse con cavità cieche profonde o punti di assemblaggio sensibili, Lavorazione CNC dell'acrilico Offre un'alternativa al taglio a freddo che evita completamente lo stress termico.
Assicurati che l'assistenza dell'aria sia al minimo possibile per ottenere bordi nitidissimi. Cuocere a 80°C se il pezzo verrà incollato o pulito con alcol (inibisce la formazione di microfratture da stress).
Quali controlli tecnici garantiscono un'elevata precisione nel taglio laser dell'acrilico per applicazioni industriali?
Nei processi di produzione di JS Precision, utilizzando un supporto attivo del letto a nido d'ape e la filtrazione dell'aria di scarico sottovuoto, nonché il corretto impostazioni per incisione laser su acrilico Mantenere la precisione dimensionale e la qualità della superficie entro ±0,1 mm.
Compensazione del taglio per un montaggio preciso
Il laser rimuove un piccolo canale di materiale chiamato kerf, che si estende tra Larghezza 0,20 mm e 0,40 mm su acrilicoTagliare lungo le linee di disegno senza apportare modifiche produce pezzi sottodimensionati. I ritagli interni, come ad esempio i fori per la visualizzazione del display, risulteranno sovradimensionati, mentre le dimensioni esterne risulteranno inferiori a quelle effettive.
tenendo stretto Tolleranze di ±0,1 mm richiede due regolazioni:
- Misurare la larghezza effettiva del taglio su campioni prelevati dal lotto di fogli specifico.
- Applicare un offset del contorno esterno nel software CAM pari alla metà della larghezza del taglio misurata (0,10–0,20 mm).
- Inverti le regole di offset per i fori interni spostando i percorsi vettoriali verso l'interno per preservare i diametri dei fori.
Prevenire le cicatrici da flashback sulla schiena
I riflessi si verificano quando si taglia l'acrilico con un tavolo metallico piatto poiché il raggio farà sì che l'energia si rifletta dal tavolo metallico e bruci il lato posteriore del foglio trasparente. Questo problema porta a punteggiatura lattiginosa della parte posteriore della finestra di visualizzazione ottica.
Per mantenere pulite entrambe le superfici:
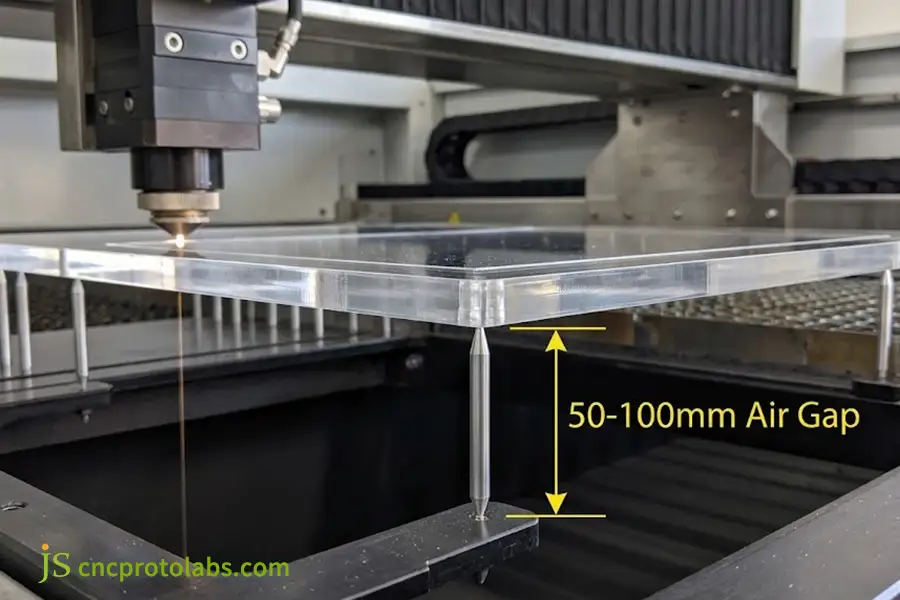
- Appoggiare il foglio su sottili perni in alluminio anodizzato o su listelli a lama di coltello.
- Sollevare il telo di 50-100 mm rispetto al piano di raccolta.
- Consentire al fascio di uscita di attraversare la camera di scarico inferiore senza causare danni.
- Le punte degli spilli dovrebbero essere pulito periodicamente per evitare l'accumulo di residui di resina chimica che potrebbero trasferire calore al foglio.
Risoluzione di incisione e aspirazione dei fumi
Per ottenere un'incisione superficiale di qualità ottica e superfici impeccabili è necessario bilanciare l'inclinazione del fascio, la velocità di scansione e il flusso d'aria di aspirazione:
- Risoluzione di scansione (300–500 DPI): Mantiene il passo delle linee entro un intervallo compreso tra 0,050 mm e 0,085 mm. Un passo delle linee più stretto concentra troppo calore, fondendo la resina, mentre un passo più ampio lascia linee di scansione visibili.
- Velocità bidirezionale (300–500 mm/s): Evita l'accumulo di calore vicino ai bordi della grafica ed evita bruciatura del bordo perimetrale.
- Pressione di scarico (≥1.200 Pa): la pressione statica discendente garantisce la rimozione dei composti volatili sotto forma di vapore monomerico prima che possa verificarsi la condensazione sulle superfici delle finestre ottiche.
- Compatibilità con materiali diversi: Quando si integrano finestre di visualizzazione trasparenti in assemblaggi interamente in plastica, consultare le linee guida per plastica tagliata al laser garantisce un adattamento uniforme su diverse materie plastiche tecniche.
Sfalsate i tagli sul computer e sollevate il materiale utilizzando degli spilli per evitare che i riflessi di calore sul lato inferiore danneggino il materiale.
FAQ
È possibile tagliare l'acrilico con il laser?
Sì, l'acrilico (polimetilmetacrilato, PMMA) è considerato il materiale termoplastico più adatto al laser. La lunghezza d'onda di 10,6 μm raggio laser a CO₂ Interagisce molto bene con il PMMA, consentendo un taglio netto attraverso la dissociazione dei legami molecolari del polimero senza carbonizzazione. A differenza del PVC, il taglio laser dell'acrilico non produce gas corrosivi, come il cloro.
Qual è lo spessore massimo del acrilico che si può tagliare con il laser?
Le macchine laser a CO₂ ad alta potenza possono eseguire tagli in un'unica passata su lastre acriliche fino a 25 mm (1") di spessore con una verticalità del bordo soddisfacente. Le macchine industriali gestiscono facilmente lastre con spessore da 3 mm a 10 mm. Le macchine con maggiore potenza (da 150 W a 300 W) possono tagliare lastre fino a 30 mm di spessore, ma gli angoli di rastrematura superano i 2° e la trasparenza ottica sul bordo inferiore diminuisce considerevolmente.
Perché l'acrilico tagliato al laser diventa bianco (opaco)?
L'aspetto satinato dell'acrilico tagliato al laser è dovuto alla dispersione di microvuoti causata dal raffreddamento rapido o dalla scarsa qualità dei materiali utilizzati. La pressione dell'aria compressa utilizzata è troppo elevata e raffredda rapidamente il bordo caldo prima che si verifichi l'autolivellamento necessario per ottenere una lucidatura ottica. In secondo luogo, l'utilizzo di un calore eccessivo durante il taglio dell'acrilico estruso crea bolle d'aria solidificate. Questo inconveniente può essere evitato utilizzando una bassa pressione, compresa tra 0,2 e 0,5 bar.
Acrilico colato o estruso per incisione laser?
SÌ, L'acrilico colato è il materiale ideale per l'incisione laser.Quando inciso al laser, l'acrilico colato non si scioglie, ma sublima passando dallo stato solido a quello gassoso, producendo un segno bianco intenso e brillante, ben contrastato. L'incisione laser dell'acrilico estruso, invece, lo scioglie, lasciando un segno trasparente superficiale e irregolare, quasi privo di contrasto, che richiede una successiva verniciatura.
Quali precauzioni di sicurezza sono necessarie quando si taglia l'acrilico con il laser?
Il taglio laser del PMMA genera vapori volatili di metacrilato di metile, che presentano rischi respiratori e di incendio. Gli operatori devono mantenere la velocità dell'aria di scarico superiore a 15 m/s al collettore e dotare le macchine di sensori di rilevamento immediato della fiamma. Il taglio dell'acrilico non deve mai essere lasciato incustodito. Gli involucri ottici di protezione devono essere conformi a Norme ANSI Z136 o EN 207 per le radiazioni infrarosse a 10.600 nm, e gli estintori devono essere tenuti a portata di mano.
Conclusione
Il taglio pulito dell'acrilico è un equilibrio tra la chimica della resina, l'ottica e la giusta pressione del gas di assistenza. Riduci l'assistenza dell'aria di taglio a 0,2–0,5 bar, seleziona la giusta distanza focale ed elimina le tensioni interne con un ciclo di ricottura a 80 °C e si possono sempre produrre pezzi trasparenti che non si screpolano a contatto con il solvente.
Quando i requisiti dei componenti superano ciò che la lavorazione a fascio termico può realizzare, i metodi di fabbricazione alternativi offrono soluzioni ingegneristiche collaudate. Se il tuo progetto prevede interfacce a pressione strette o layout di fogli complessi, fai riferimento a standardizzati Standard di tolleranza e spessore del taglio laser per calcolare le tolleranze di offset esatte. Per le materie plastiche extra-spesse (>25 mm) dove le zone termicamente alterate o la rastrematura del bordo verticale non possono essere tollerate, rivedere Confronto tra taglio laser e taglio a getto d'acqua valutare il taglio abrasivo a freddo come alternativa a zero emissioni termiche.
Avviso tecnico e di qualità: I valori di riferimento, i parametri di rugosità (Ra) e le tolleranze termiche riportati in questa guida riflettono test standardizzati condotti in condizioni controllate di officina. La conformità dimensionale finale dipende dal controllo termico ambientale, dalla qualità della lamiera e dalla geometria specifica del progetto.

Risorsa

