 中文 (简体)




亚克力激光切割 使用10.6微米CO₂激光器汽化聚甲基丙烯酸甲酯(PMMA),可形成火焰抛光边缘和高对比度雕刻。成功加工的关键在于选择合适的树脂等级,使用较低的辅助气压(0.2-0.5巴),并应用动态聚焦下沉技术。建议使用浇铸丙烯酸树脂(GS)进行磨砂雕刻,而挤出丙烯酸树脂(XT)则能提供更均匀的厚度。
本指南规定了厚度为 1 毫米至 25 毫米的板材的性能标准,目的是避免边缘结晶、切缝锥化和热裂纹。
过程参数基线
要点:二氧化碳激光切割工业丙烯酸树脂的原理是分解聚合物。浇铸丙烯酸树脂会产生高对比度的磨砂白色痕迹,而 挤压亚克力板 提供精确的机械厚度公差(±5%)。
|
过程 |
推荐树脂 |
核心参数 |
边缘和表面处理质量 |
|
轮廓切割 |
铸造(GS)/挤压(XT) |
10–12 W/mm,5–20 kHz,0.2–0.5 bar |
火焰抛光(Ra ≤0.8 μm),锥度≤1.5° |
|
表面雕刻 |
浇铸丙烯酸(GS) |
速度 300–500 毫米/秒,功率 15%–30%,压力 1.5–2.5 巴 |
洁白如雪,零杂质 |
浇铸亚克力和挤出亚克力哪种更适合激光切割和雕刻?
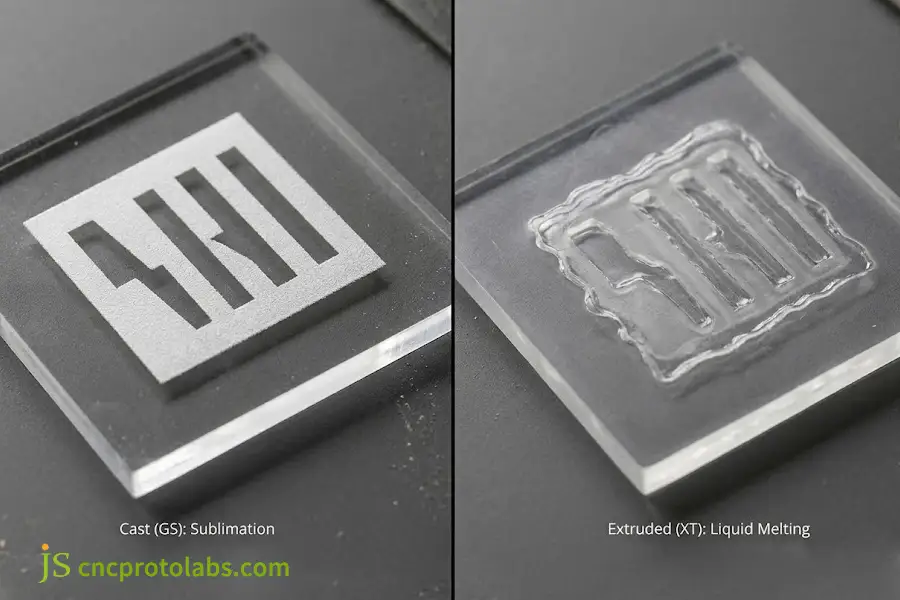
评估时 浇铸型与挤出型亚克力激光切割浇铸亚克力(GS)更适合用于亚克力激光雕刻,因为激光能量可以使其高分子量交联链解聚,呈现出光泽的磨砂白色外观。而挤出亚克力(XT)可以在相对较低的激光功率下进行切割,且厚度精度更高(公差±5%),使其成为理想的选择。 尺寸精密装配。
材料化学与热分解
制造工艺直接控制着亚克力材料对激光热量的处理方式:
- 浇铸丙烯酸树脂(GS): 采用玻璃模具分批生产工艺,分子量接近10⁶ g/mol。激光束使聚合物升华成单体蒸汽,无需经历熔融阶段。玻璃化转变温度(Tg)为105°C,在160°C至200°C的温度范围内发生热解聚,且不发生炭化。形成的冷凝颗粒形成具有良好对比度的明亮磨砂白色痕迹。
- 挤出亚克力(XT): 采用连续工艺生产,分子量较低,为 10⁵ g/mol。塑料在汽化前会熔化成液态。切割后边缘光滑透明,但雕刻会产生粘稠的浅痕。
材料实际选择标准
根据最终部件的功能要求选择合适的材料等级:
- 用于雕刻和展示面板: 如果要求制作白色字母、奖杯或背光图形,请选择浇铸亚克力。
- 用于互锁式板材外壳: 选择 挤压亚克力 如果需要将槽厚度精确控制在±5%以内。
- 压入配合组件: 如果槽口尺寸至关重要,请勿选择浇铸亚克力板,因为每张板材的尺寸可能存在高达±15%的偏差。
- 易受化学品接触的应用: 由于其交联特性,浇铸丙烯酸树脂是更受欢迎的材料。
在规划包含多种热塑性塑料的装配体时,需要进行审查。 可以用激光切割的材料 有助于防止不同部件之间的热配合问题。
需要高对比度和白色文字的地方选择浇铸亚克力,需要紧密贴合和反复切割的部件时使用挤压亚克力。
亚克力激光切割的推荐设置和厚度限制是什么?
使用工作频率为 5,000–20,000 Hz 的 CO₂ 激光器进行亚克力激光切割时,通常每毫米材料厚度需要至少 10 W 的功率。标准工业设备一次即可切割厚度达 25 毫米的亚克力。为了获得高光学边缘质量,需要选择合适的焦距(2.0 英寸至 4.0 英寸之间)并将光束焦点定位在材料内部。
光吸收和切割动力学
在工业应用中, 二氧化碳激光器 由于丙烯酸树脂对10.6微米波长的光吸收率超过92%,因此采用10.6微米波长的激光器。二极管激光器无法切割透明塑料,因为可见光会穿过塑料基质而不产生任何加热效应。工作波长为1.06微米的光纤激光器也无法切割透明的PMMA,因此,CO₂激光器仍然是工业领域的标准配置。
所有轮廓切割必须一次完成。多次切割同一切口会导致以下三种立即失效:
- 过热会导致熔融物质沸腾,留下 被困的气泡 在边缘内侧。
- 表面变色是由于树脂灼烧和氧化造成的。
- 切口边缘出现锯齿状水平条纹,粗糙度超过 1.6 μm。
材料厚度和参数矩阵
工程师可能会提到 亚克力激光切割厚度图表 以下是不同量规的基准机器设置:
|
板材厚度(毫米) |
推荐二氧化碳功率(瓦) |
行进速度(毫米/秒) |
脉冲频率(赫兹) |
镜头选择(英寸) |
焦点偏移量(毫米) |
|
1.0 – 3.0 毫米 |
30 – 50 瓦 |
25 – 45 毫米/秒 |
5,000 – 10,000 赫兹 |
2.0英寸标准镜头 |
表面聚焦(0.0 毫米) |
|
4.0 – 6.0 毫米 |
60-80瓦 |
12 – 20 毫米/秒 |
10,000 赫兹 |
2.0英寸或2.5英寸镜头 |
-1.0 毫米(表面下) |
|
8.0 – 10.0 毫米 |
100 – 130 瓦 |
6 – 10 毫米/秒 |
10,000 – 15,000 赫兹 |
2.5英寸高分辨率 |
-3.0 毫米(1/3 材料厚度) |
|
12.0 – 15.0 毫米 |
150 – 180 瓦 |
3 – 5 毫米/秒 |
15,000 – 20,000 赫兹 |
3.0英寸加长腰围 |
-4.5 毫米(1/3 材料厚度) |
|
20.0 – 25.0 毫米 |
250 – 350 瓦 |
1.0 – 2.0 毫米/秒 |
20,000 赫兹 |
4.0英寸准直透镜 |
-10.0 毫米(1/2 材料深度) |
要点总结: 最小切割速度随着材料厚度的增加而降低,对于厚板,需要额外的焦距(高达 4.0 英寸)和额外的表面下焦点下沉深度(高达材料厚度的 1/2),以补偿光束发散并保持垂直边缘锥度低于 ±1.5°。
控制厚板切缝锥度
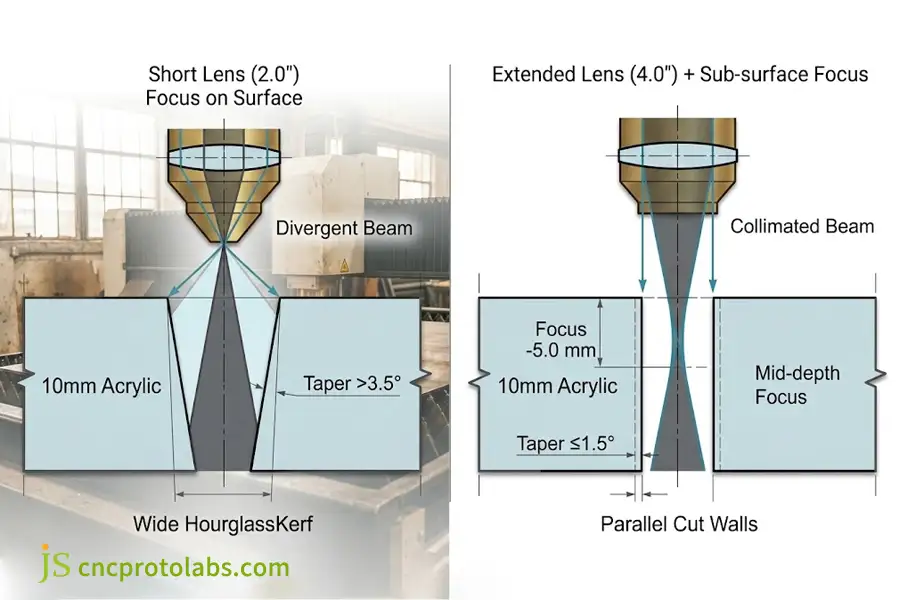
激光束聚焦成一个小光斑,然后从中心发散。通过使用一个安装在厚丙烯酸材料上的短2.0英寸透镜进行聚焦, V形切口 锥度大于 3.5° 会导致切割面倾斜。光束的沙漏形形状会导致顶部切口比底部切口更宽。
为了保持边缘方正,并将锥度控制在±1.5°以内:
- 换用更长的光学镜头: 在厚度大于 8 毫米的底片上使用 2.5 英寸至 4.0 英寸的镜头,可以扩大有效景深。
- 降低光束焦点: 将焦点置于材料内部 1/3 到 1/2 处,而不是聚焦在材料表面。
- 平衡热输入: 降低焦点可以使动力均匀地分配到切口的顶部入口和底部出口。
- 调整脉冲频率: 切割厚板时,将频率设置为 20,000 Hz,使相邻脉冲完全重叠,这样有助于避免出现扇贝状边缘。
所有切割机械的安装都必须符合以下规定: ISO 11553-1 激光加工机械安全 工作场所准则。
要切割较厚的板材,请使用长焦镜头并将焦点移到材料内部,使边缘保持垂直。
如何优化亚克力激光切割边缘质量并防止热裂纹?
空气辅助压力和热冷却速率决定了丙烯酸激光切割边缘质量的优化。高气压会在激光切割过程中迅速冷却熔融的PMMA,导致出现白色霜状条纹和微裂纹;而适度的空气辅助压力(0.2-0.5 bar)则能使汽化的边缘自愈,并获得火焰抛光般的表面。残余热应力需要通过在80°C下进行退火处理来消除,否则溶剂溶胀的边缘会发生龟裂。
空气辅助调校实现清晰边缘
当空气被压缩到高压时,切割质量会下降。增加的气流会迅速冻结加热的边界层,并导致其出现波纹,使边缘呈现白色霜状。在亚克力激光加工过程中,我们不需要清除切屑,而只需要在不扰动加热边界层的前提下去除蒸汽即可。
将气压调整到两者之间 0.02 和 0.05 兆帕(0.2–0.5 巴) 解决了这个问题。光束会将这些易燃气体吹走,而不会刮擦高温亚克力边缘,因此亚克力边缘有较长的“流动时间”,可以利用表面张力自流平,形成清澈、火焰抛光般的光泽,表面粗糙度 Ra 为 0.8 μm。使用纯净的氮气(不含氧气)进行氧化,可减少光学级棱镜的泛黄。
热应力和溶剂龟裂
激光切割过程会产生超过 300°C/mm 的极端热梯度。由于切割边缘冷却迅速,其收缩速度比高温的内部材料核心快得多,因此能够保持 20 至 35 MPa 的拉应力。
如果粘合剂或酒精接触到未退火的边缘,塑料会立即碎裂成蛛网状裂纹。这种断裂现象称为溶剂龟裂。溶剂分子能够扩散到受力聚合物链的微孔中,从而降低裂纹扩展所需的能量。
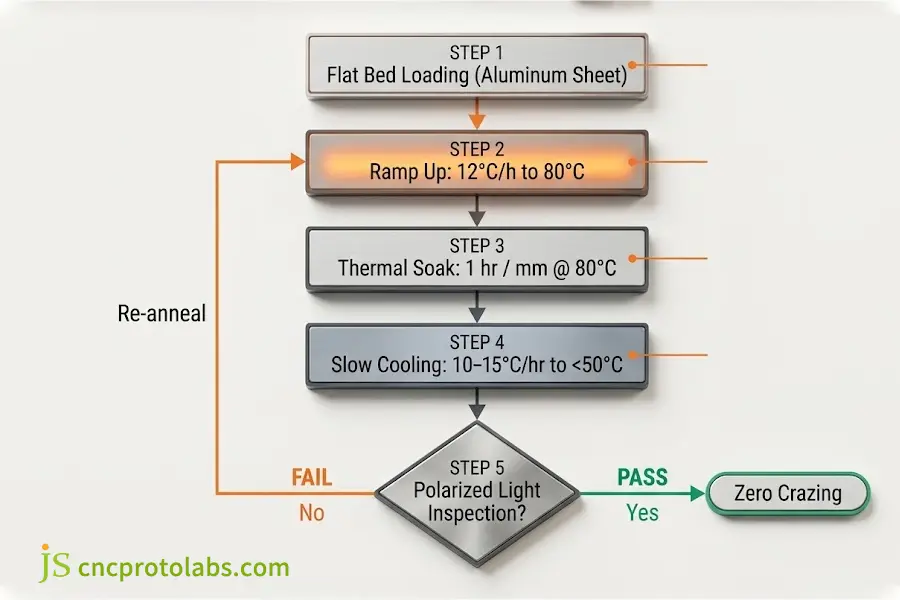
将零件放入循环空气烘箱中进行退火处理,可防止零件出现龟裂:
- 烤箱装载: 将零件平放在铝板上。
- 可控加热: 将烤箱以每小时 12°C 的升温速率加热至 80°C。
- 热浸: 80°C,每毫米截面厚度加热 1 小时(例如,6 毫米厚的板材加热 6 小时)。
- 缓慢冷却: 以每小时 10–15°C 的速度降低温度,直至温度降至 50°C 以下。
- 应力检测: 通过交叉偏振滤光片检查残余应力消除情况,确保彩虹双折射条纹完全消失。
对于具有深盲孔或敏感装配点的复杂零件, 亚克力CNC加工 提供了一种完全避免热应力的冷切替代方案。
确保辅助气流尽可能低,以获得晶莹剔透的边缘。 在80°C下烘烤 如果零件要用胶水粘合或用酒精清洁(抑制细微应力裂纹的形成)。
哪些技术控制措施可确保工业应用中亚克力激光切割的高精度?
在JS Precision的制造过程中,采用主动式蜂窝床支撑和真空排气过滤,以及正确的 亚克力激光雕刻设置 尺寸精度和表面质量保持在±0.1mm以内。
精密配合的切缝补偿
激光会去除一条称为切缝的细小材料通道,该通道跨越…… 亚克力材质,宽度分别为 0.20 毫米和 0.40 毫米沿图纸线切割而不进行调整会导致零件尺寸偏小。内部开口(例如显示屏观察孔)最终会过大,而外部尺寸则会偏小。
紧紧抓住 ±0.1毫米公差 需要进行两项调整:
- 测量特定批次板材样品切割后的实际切缝宽度。
- 在 CAM 软件中应用外轮廓偏移,偏移量等于测量切缝宽度的一半(0.10–0.20 毫米)。
- 通过向内偏移矢量路径来保持孔径不变,从而实现内孔的反向偏移规则。
预防背部疤痕复发
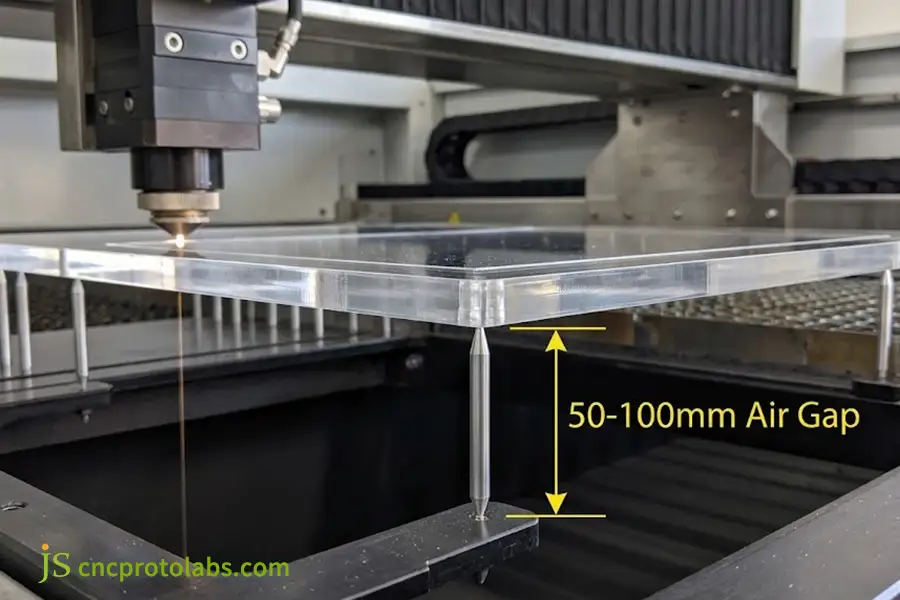
当使用平面金属台切割亚克力板时,由于光束能量会从金属台面反射并烧灼透明板的背面,因此会产生反射现象。这个问题会导致…… 乳白色凹坑 光学显示窗口的背面。
保持两个表面清洁:
- 将板材放在窄阳极氧化铝销钉或刀刃状板条上。
- 将床单抬高至离收集地面 50-100 毫米。
- 允许出口光束无害地穿过进入下方的排气室。
- 针尖应该 定期清洁 避免化学树脂残留物积聚,以免热量传递回板材中。
雕刻分辨率和烟雾排放
要实现光学级表面雕刻和无瑕疵表面,需要平衡光束线间距、扫描速度和真空气流:
- 扫描分辨率(300–500 DPI): 将线间距保持在 0.050 毫米至 0.085 毫米范围内。线间距过窄会导致热量过于集中,从而熔化树脂;而线间距过宽则会留下可见的扫描线。
- 双向速度(300–500 毫米/秒): 避免图形边界附近积聚热量,并避免 周界边缘烧灼。
- 排气压力(≥1,200 Pa):下吸式静压确保在光学窗口表面发生冷凝之前,将挥发性物质以单体蒸汽的形式去除。
- 多材质适配: 在将透明显示窗口集成到全塑料组件中时,请参考以下指南: 激光切割塑料 确保与各种工程塑料的一致性。
在电脑上偏移切割位置,并用大头针将材料抬起,以防止底部的热反射损坏材料。
常见问题解答
可以用激光切割亚克力吗?
是的,丙烯酸酯(聚甲基丙烯酸甲酯,PMMA)被认为是激光适用性最佳的热塑性材料。波长为10.6微米。 二氧化碳激光束 它与PMMA的相互作用非常好,能够通过聚合物分子链的断裂实现干净利落的切割,而不会发生碳化。与PVC不同,激光切割亚克力不会产生任何腐蚀性气体,例如氯气。
激光切割亚克力板的最大厚度是多少?
高功率二氧化碳激光切割机可以一次性切割厚度达 25 毫米(1 英寸)的亚克力板,并获得令人满意的边缘垂直度。工业级机器可以轻松处理厚度为 3 毫米至 10 毫米的板材。功率更高的机器(150 瓦至 300 瓦)可以切割厚度达 30 毫米的板材,但锥角会超过 2°,并且底部边缘的光学透明度会显著降低。
为什么激光切割的亚克力会变白(起霜)?
激光切割亚克力表面呈现磨砂质感,是由于快速冷却或材料质量差导致微孔散射造成的。辅助气压过高,导致热边缘在形成光学抛光所需的自流平之前快速冷却。其次,切割挤出亚克力时使用过高的温度会产生重新凝固的气泡。可以通过将压力控制在0.2至0.5巴来避免这种情况。
用于激光雕刻的亚克力材料是浇铸型还是挤压型?
是的, 浇铸亚克力是激光雕刻的理想材料。激光雕刻时,浇铸亚克力不会熔化,而是从固态升华成气态,形成深邃明亮的白色对比鲜明的痕迹。而激光雕刻挤压成型的亚克力则会熔化,留下浅而凹凸不平的透明痕迹,几乎没有对比度,需要在雕刻后进行填充。
激光切割亚克力时需要采取哪些安全预防措施?
激光切割PMMA会产生挥发性甲基丙烯酸甲酯蒸汽,存在呼吸道感染和火灾风险。操作人员应保持歧管处的排气速度高于15米/秒,并为机器配备即时火焰探测传感器。切割亚克力时切勿无人看管。光学防护罩必须符合相关规定。 ANSI Z136 或 EN 207 标准 对于 10,600 纳米红外辐射,灭火器应放在触手可及的地方。
结论
干净利落地切割亚克力板,关键在于树脂化学性质、光学特性以及合适的辅助气压之间的平衡。将切割辅助气压降低至 0.2–0.5 巴,选择合适的焦距,并通过……消除内部应力。 80°C退火循环 而且你总能生产出在溶剂作用下不会开裂的透明零件。
当零部件的要求超出热束加工能力时,其他制造方法可提供成熟的工程解决方案。如果您的设计涉及紧密的压入配合接口或复杂的板材布局,请参考标准化流程。 激光切割缝隙和公差标准 计算精确的偏移量。对于超厚塑料材料(>25 毫米),如果不能容忍热影响区或垂直边缘锥度,请进行审查。 激光切割与水刀切割的比较 评估冷磨料切削作为一种零热替代方案的可行性。
工程与质量通知: 本指南中的基准值、粗糙度指标 (Ra) 和热容差均反映了在受控车间条件下进行的标准化测试结果。最终尺寸一致性取决于热环境控制、板材质量和特定设计的几何形状。

资源

