 Русский




Лазерная резка акрила Для создания полированных пламенем кромок и высококонтрастной гравировки используется испарение полиметилметакрилата (ПММА) с помощью CO2-лазера с длиной волны 10,6 м. Для успешной обработки необходимо выбрать правильный сорт смолы, использовать низкое давление воздуха (0,2–0,5 бар) и применять динамическое фокусное погружение. Для матовой гравировки рекомендуется использовать литой акрил (GS), а экструдированный акрил (XT) обеспечивает более равномерную толщину.
Данное руководство устанавливает стандарты качества для листового металла толщиной от 1 до 25 мм с целью предотвращения кристаллизации кромок, сужения пропила и термического растрескивания.
Базовый уровень параметров процесса
Главный вывод: лазерная резка промышленного акрила с помощью CO₂-лазера происходит за счет разложения полимера. Литой акрил дает высококонтрастные матовые белые полосы, в то время как экструдированные акриловые листы обеспечивают точные допуски по механической толщине (±5%).
|
Процесс |
Рекомендуемая смола |
Основные параметры |
Качество кромки и отделки |
|
Профильная резка |
Литье (GS) / Экструдирование (XT) |
10–12 Вт/мм, 5–20 кГц, 0,2–0,5 бар |
Полировка пламенем (Ra ≤0,8 мкм), конусность ≤1,5° |
|
Гравюра на поверхности |
Литой акрил (GS) |
300–500 мм/с, мощность 15%–30%, бар 1,5–2,5 бар |
Чистый, матовый белый цвет, без мусора. |
Какой материал лучше подходит для лазерной резки и гравировки: литой или экструдированный акрил?
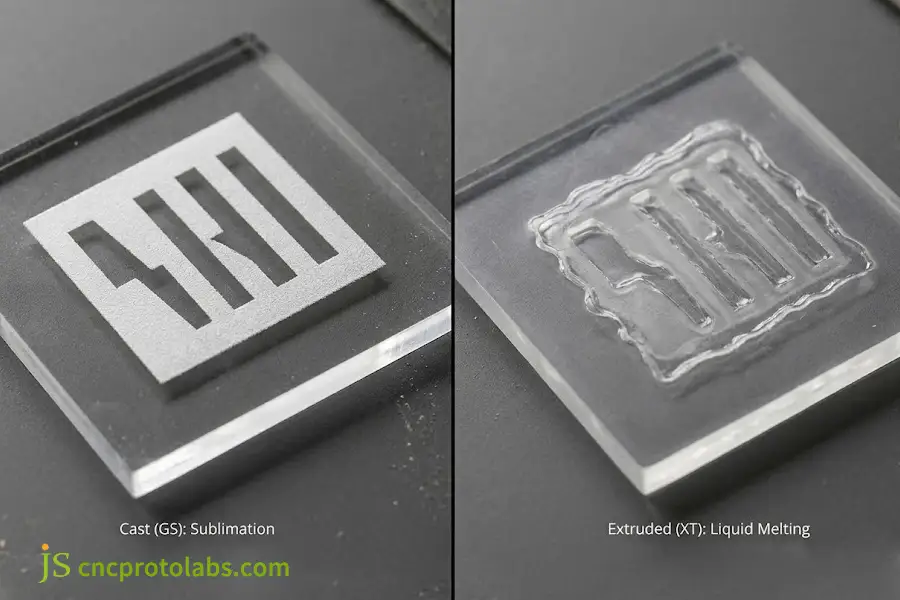
При оценке лазерная резка литого и экструдированного акрилаЛитой акрил (GS) легче использовать для лазерной гравировки, поскольку энергия лазера может деполимеризовать высокомолекулярные сшитые цепи и придать ему блестящий, матово-белый вид. В то время как экструдированный акрил (XT) можно резать при относительно низких значениях мощности лазера, с более точной толщиной (допуск ±5%), что делает его идеальным для сборочные узлы с высокой точностью размеров.
Химия материалов и термический прорыв
Технологический процесс производства напрямую контролирует, как акрил реагирует на лазерное излучение:
- Литой акрил (GS): Производится в периодическом режиме с использованием стеклянной формы, молекулярная масса составляет около 10⁶ г/моль. Лазерный луч вызывает сублимацию полимера до паров мономера без прохождения стадии плавления. Температура стеклования (Tg) составляет 105°C, а термическое расщепление происходит при температурах от 160°C до 200°C без обугливания. Образовавшиеся конденсированные частицы создают яркий матовый белый след с хорошим контрастом.
- Экструдированный акрил (XT): Изготавливается непрерывным методом с более низкой молекулярной массой, равной 10⁵ г/моль. Пластик плавится до жидкого состояния, а затем испаряется. Края становятся гладкими и прозрачными при резке, но при гравировке образуются липкие, неглубокие следы.
Критерии практического выбора материалов
Выберите марку материала в соответствии с функциональными требованиями конечного компонента:
- Для гравировки и изготовления демонстрационных панелей: Если требуется нанесение белых надписей, трофеев или графики с подсветкой, выбирайте литой акрил.
- Для корпусов из листового металла с замковым соединением: Выбирать экструдированный акрил если требуется точная толщина паза в пределах ±5%.
- Компоненты с запрессованной посадкой: Не следует выбирать литой акрил, если размеры паза имеют решающее значение, поскольку они могут варьироваться до ±15% от размера листа.
- Области применения, подверженные воздействию химических веществ: Литой акрил предпочтительнее из-за его сшитой структуры.
При планировании сборок с использованием нескольких термопластов необходимо провести анализ... материалы, которые можно резать лазером помогает предотвратить проблемы с термической подгонкой различных деталей.
Для создания высококонтрастного и белого текста выбирайте литой акрил, а для деталей, требующих плотной и многократной резки, используйте экструдированный акрил.
Какие рекомендуемые параметры лазерной резки акрила и ограничения по толщине?
Для лазерной резки акрила обычно требуется минимальная мощность 10 Вт на каждый 1 мм толщины материала при использовании CO₂-лазера, работающего на частоте 5000–20000 Гц. Стандартное промышленное оборудование может резать акрил толщиной до 25 мм за один проход. Для достижения высокого качества оптической кромки необходимо выбрать соответствующее фокусное расстояние линзы (от 2,0 до 4,0 дюймов) и расположить точку фокусировки луча внутри материала.
Оптическое поглощение и динамика резки
В промышленных приложениях, CO₂-лазеры Для лазеров с длиной волны 10,6 мкм используются лазеры, поскольку акрилы поглощают их с эффективностью более 92%. Диодные лазеры не могут резать прозрачные пластмассы из-за прохождения видимого света через матрицу без нагрева. Волоконные лазеры, работающие на длине волны 1,06 мкм, также не способны резать прозрачный ПММА, поэтому оптика на основе CO₂ остается эталоном для промышленности.
Все профильные разрезы должны быть выполнены за один проход. Прохождение через один и тот же пропил более одного раза приводит к трем немедленным неудачам:
- Избыточный нагрев вызывает кипение расплавленного материала, в результате чего... захваченные пузырьки воздуха внутри края.
- Изменение цвета поверхности происходит из-за пригорания и окисления смолы.
- По краям среза появляются рваные горизонтальные полосы с шероховатостью более 1,6 мкм.
Матрица толщины материала и параметров
Инженеры могут обратиться к следующему таблица толщины акрилового стекла при лазерной резке Ниже приведены базовые настройки оборудования для различных типов измерительных приборов:
|
Толщина листа (мм) |
Рекомендуемая мощность CO₂ (Вт) |
Скорость движения (мм/с) |
Частота импульсов (Гц) |
Выбор объектива (в дюймах) |
Смещение фокусной точки (мм) |
|
1,0 – 3,0 мм |
30–50 Вт |
25–45 мм/с |
5000–10000 Гц |
Стандартный объектив 2,0 дюйма |
Фокусировка поверхности (0,0 мм) |
|
4,0 – 6,0 мм |
60–80 Вт |
12–20 мм/с |
10 000 Гц |
Объектив 2,0" или 2,5" |
-1,0 мм (под поверхностью) |
|
8,0 – 10,0 мм |
100–130 Вт |
6–10 мм/с |
10 000 – 15 000 Гц |
2,5-дюймовый экран высокого разрешения |
-3,0 мм (1/3 толщины материала) |
|
12,0 – 15,0 мм |
150–180 Вт |
3–5 мм/с |
15 000 – 20 000 Гц |
Удлинённая талия 3,0 дюйма |
-4,5 мм (1/3 толщины материала) |
|
20,0 – 25,0 мм |
250 – 350 Вт |
1,0 – 2,0 мм/с |
20 000 Гц |
4,0-дюймовая коллимированная линза |
-10,0 мм (1/2 толщины материала) |
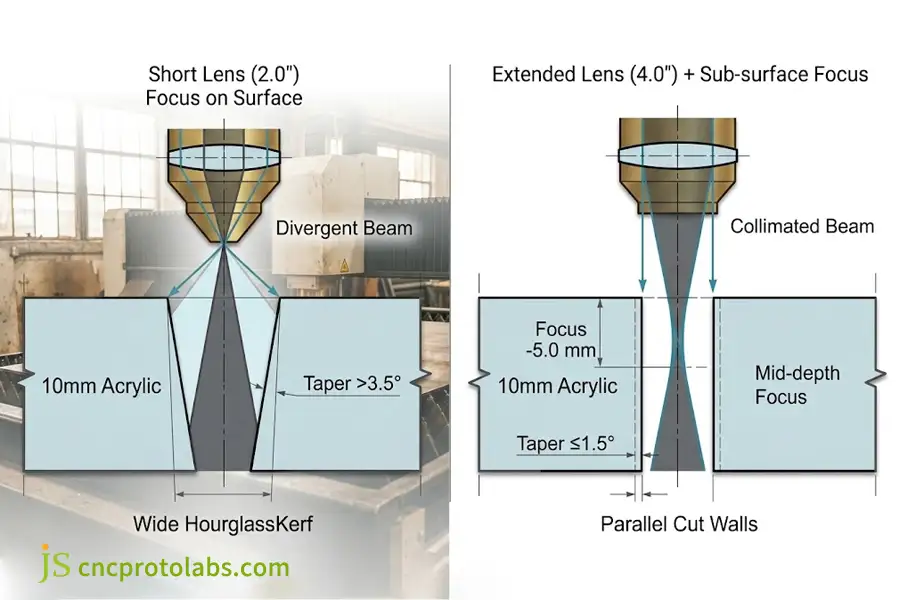
Главный вывод: Минимальная скорость резки уменьшается с увеличением толщины материала, и для тяжелых плит требуется дополнительное фокусное расстояние (до 4,0 дюймов) и дополнительная глубина подповерхностного фокусного углубления (до половины толщины материала) для компенсации расходимости луча и поддержания вертикального конуса кромки ниже ±1,5°.
Контроль конусности пропила на толстых листах
Лазерный луч фокусируется в небольшое пятно, которое затем расходится от центра. Фокусировка осуществляется с помощью короткофокусной линзы диаметром 2,0 дюйма, расположенной в толстом акриловом материале. V-образный пропил В результате получится конусность более 3,5°. Форма луча в виде песочных часов приводит к более широким пропилам на верхней стороне по сравнению с более узким выходным отверстием на нижней стороне.
Для обеспечения перпендикулярности кромок и сохранения конусности в пределах ±1,5°:
- Переключитесь на более длиннофокусную оптику: Для увеличения эффективной глубины резкости используйте объектив с фокусным расстоянием от 2,5 до 4,0 дюймов на материалах толщиной более 8 мм.
- Сфокусируйте луч: Расположите точку фокусировки на глубине от 1/3 до 1/2 дюйма в материале, а не на его поверхности.
- Сбалансированный подвод тепла: Погружение фокуса позволяет равномерно распределить мощность между верхним входом и нижним выходом реза.
- Настройка частоты импульсов: При резке толстых плит установите частоту на 20 000 Гц, чтобы соседние импульсы полностью перекрывались, что помогает избежать неровных краев.
Все настройки режущего оборудования должны соответствовать следующим требованиям: ISO 11553-1 Безопасность оборудования для лазерной обработки правила поведения на рабочем месте.
Для резки более толстых листов используйте длиннофокусный объектив и сместите фокус внутрь материала так, чтобы края оставались перпендикулярными.
Как оптимизировать качество лазерной резки акрила и предотвратить образование термических трещин?
Давление подаваемого воздуха и скорость термического охлаждения определяют оптимизацию качества кромок при лазерной резке акрила. Высокое давление воздуха быстро охлаждает расплавленный ПММА во время лазерной резки, что приводит к образованию белых матовых полос и микротрещин, тогда как умеренное давление воздуха (0,2–0,5 бар) позволяет испаренным кромкам самовосстанавливаться и приобретать поверхность, отполированную пламенем. Остаточные термические напряжения необходимо устранить путем отжига при 80 °C, прежде чем может произойти растрескивание набухших от растворителя кромок.
Настройка системы Air Assist для получения четких краев
При сжатии воздуха до высокого давления качество резки ухудшается. Увеличенный поток воздуха быстро замораживает нагретый пограничный слой и вызывает в нем образование ряби, из-за чего кромка становится беловатой и покрытой инеем. В процессе лазерной обработки акрила нам не требуется удаление стружки, а достаточно удаления пара без нарушения нагретого пограничного слоя.
Доведение давления воздуха до промежуточного значения. 0,02 и 0,05 МПа (0,2–0,5 бар) Это решает данную проблему. Световой поток сдувает эти легковоспламеняющиеся газы, не повреждая горячий акриловый край, благодаря чему поверхность имеет длительное время для самовыравнивания за счет поверхностного натяжения, образуя прозрачный, отполированный пламенем блеск с шероховатостью поверхности Ra 0,8 мкм. Чистый азот, отсутствие кислорода для окисления, снижает пожелтение оптических призм.
Термическое напряжение и растрескивание под воздействием растворителя
Процесс лазерной резки приводит к возникновению экстремальных температурных градиентов, превышающих 300 °C/мм. Благодаря быстрому охлаждению обрезанной кромки, она сжимается гораздо быстрее по сравнению с горячей внутренней сердцевиной материала, сохраняя при этом растягивающее напряжение от 20 до 35 МПа.
Если к необработанному краю приложить клей или спирт, пластик немедленно расколется, образуя паутинообразные трещины. Этот вид разрушения известен как растрескивание от растворителя. Молекулы растворителя способны диффундировать в микропустоты напряженных полимерных цепей, уменьшая энергию, необходимую для роста трещины.
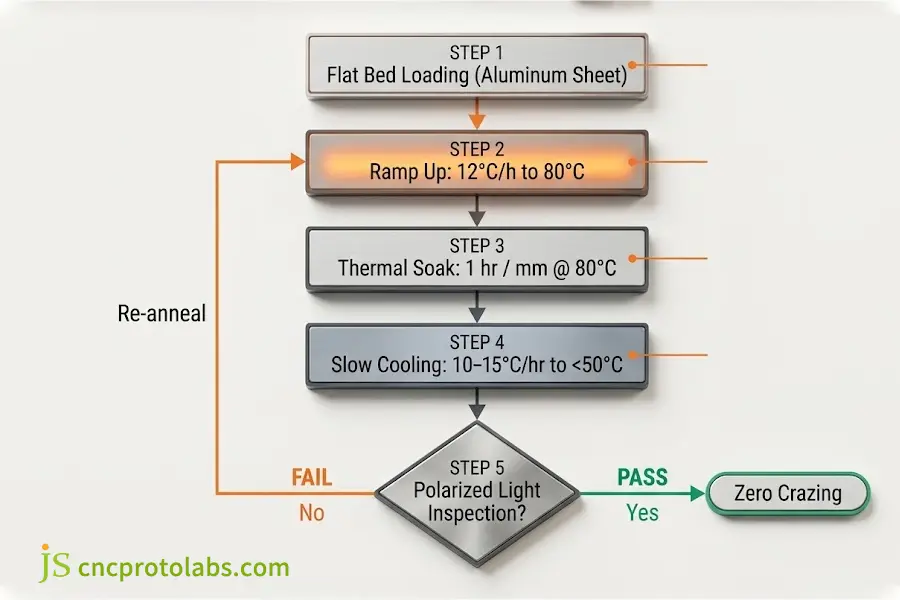
Предотвратить растрескивание деталей можно, подвергнув их процессу отжига в печи с циркуляцией воздуха:
- Загрузка духовки: Разместите детали в горизонтальном положении на алюминиевых листах.
- Регулируемый обогрев: Разогрейте духовку до 80°C со скоростью нагрева 12°C/час.
- Термозадержка: 80°C в течение 1 часа на каждый миллиметр толщины сечения (например, 6 часов для пластины толщиной 6 мм).
- Медленное охлаждение: Снижайте температуру со скоростью 10–15 °C/час, пока она не опустится ниже 50 °C.
- Инспекция на прочность: Проверьте снятие остаточного напряжения с помощью поляризационных фильтров, чтобы убедиться, что радужные двулучепреломляющие полосы полностью исчезли.
Для сложных деталей с глубокими глухими пазами или чувствительными точками сборки, акриловая обработка на станках с ЧПУ Предлагает альтернативный метод холодной резки, полностью исключающий термическое напряжение.
Для достижения кристально чистых краев убедитесь, что уровень подачи воздуха сведен к минимуму. Выпекайте при температуре 80°C. если деталь будет склеиваться или очищаться спиртом (это предотвращает образование мелких трещин, вызванных напряжением).
Какие технические средства контроля обеспечивают высокую точность лазерной резки акрила в промышленных целях?
В производственных процессах компании JS Precision используются активная сотовая опора для станины и вакуумная фильтрация отработанных газов, а также соответствующие технологии. настройки лазерной гравировки акрила Обеспечивать точность размеров и качество поверхности в пределах ±0,1 мм.
Компенсация ширины пропила для точной подгонки
Лазер удаляет небольшой канал материала, называемый пропилом, который простирается между 0,20 мм и 0,40 мм шириной на акрилеРаскрой по чертежным линиям без корректировки приводит к уменьшению размеров деталей. Внутренние вырезы, такие как смотровые отверстия дисплея, в итоге окажутся большего размера, а внешние габариты — меньшего.
Крепко держась допуски ±0,1 мм требуется две корректировки:
- Измерьте фактическую ширину пропила на пробных отрезках для конкретной партии листового материала.
- В программном обеспечении CAM задайте смещение внешнего контура, равное половине измеренной ширины пропила (0,10–0,20 мм).
- Обратные правила смещения для внутренних отверстий применяются путем смещения векторных траекторий внутрь для сохранения диаметров отверстий.
Предотвращение образования рубцов на ягодицах после ретроградного менструального цикла
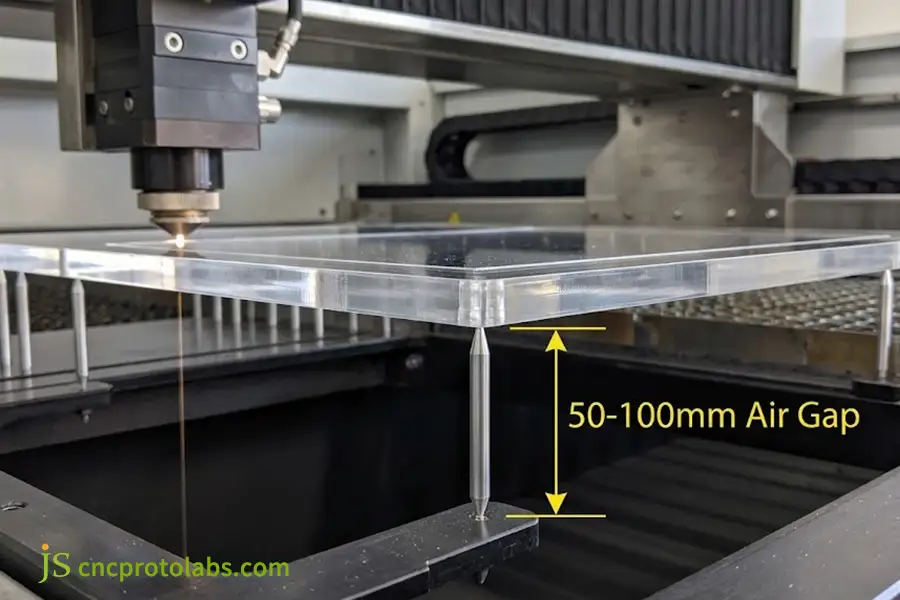
Отражения возникают при резке акрила плоским металлическим столом, поскольку луч света отражается от металлического стола и прожигает обратную сторону прозрачного листа. Эта проблема приводит к... молочно-бледные ямки с обратной стороны оптического дисплея.
Чтобы обе поверхности оставались чистыми:
- Положите лист на узкие анодированные алюминиевые штифты или ребристые планки.
- Поднимите простыню на 50-100 мм выше уровня пола, где она собирается.
- Позвольте выходному лучу безопасно пройти в нижнюю выхлопную камеру.
- Наконечники булавок должны быть периодически чистится чтобы избежать накопления остатков химической смолы, которые могут передавать тепло обратно в лист.
Разрешение гравировки и отвод дымовых газов
Для достижения оптического качества гравировки поверхностей и безупречной чистоты необходимо сбалансировать шаг лазерного луча, скорость сканирования и вакуумный воздушный поток:
- Разрешение сканирования (300–500 DPI): Шаг линии поддерживается в диапазоне от 0,050 мм до 0,085 мм. Более узкий шаг линии концентрирует слишком много тепла, что приводит к расплавлению смолы, тогда как более широкий шаг линии оставляет видимые линии сканирования.
- Двунаправленная скорость (300–500 мм/с): Предотвращает накопление тепла вблизи границ графических элементов и предотвращает выгорание по периметру края.
- Давление выхлопных газов (≥1200 Па): Статическое давление, создаваемое нисходящим потоком воздуха, обеспечивает удаление летучих веществ в виде паров мономера до того, как на поверхностях оптических окон произойдет конденсация.
- Совместимость с различными материалами: При интеграции прозрачных иллюминаторов в цельнопластиковые конструкции следует руководствоваться рекомендациями по... пластик, вырезанный лазером обеспечивает стабильную посадку на различных инженерных пластиках.
Выполните резку с заданным смещением на компьютере и приподнимите материал с помощью булавок, чтобы предотвратить повреждение материала из-за отражения тепла с нижней стороны.
Часто задаваемые вопросы
Вы можете выполнить лазерную резку акрила?
Да, акрил (полиметилметакрилат, ПММА) считается наиболее подходящим для лазерного воздействия термопластичным материалом. Длина волны 10,6 мкм. CO₂ лазерный луч Отлично взаимодействует с ПММА, обеспечивая чистую резку за счет разрыва молекулярных связей полимера без карбонизации. В отличие от ПВХ, лазерная резка акрила не выделяет коррозионных газов, таких как хлор.
Какую толщину можно вырезать лазером из акрила?
Мощные CO₂-лазерные станки позволяют выполнять однопроходную резку акриловых листов толщиной до 25 мм (1 дюйм) с удовлетворительной вертикальностью кромки. Промышленные станки легко справляются с листами толщиной от 3 до 10 мм. Станки с большей мощностью (от 150 до 300 Вт) могут резать листы толщиной до 30 мм, но углы скоса превышают 2°, а оптическая прозрачность на нижнем крае значительно снижается.
Почему акрил, вырезанный лазером, становится белым (покрытым инеем)?
Матовая поверхность акрила, вырезанного лазером, возникает из-за рассеивания микропор вследствие быстрого охлаждения или низкого качества используемых материалов. Слишком высокое давление воздуха приводит к быстрому охлаждению горячей кромки до достижения самовыравнивания, необходимого для оптической полировки. Во-вторых, слишком высокая температура при резке экструдированного акрила приводит к образованию повторно затвердевших пузырьков. Этого можно избежать, используя низкое давление от 0,2 до 0,5 бар.
Литой или экструдированный акрил для лазерной гравировки?
Да, Литой акрил — идеальный материал для лазерной гравировки.При лазерной гравировке литой акрил не плавится, а сублимирует из твердого состояния в газообразное, образуя глубокий, яркий белый и контрастный след. Лазерная гравировка экструдированного акрила приводит к его расплавлению, оставляя неглубокий, неровный, прозрачный след, практически не имеющий контраста, который требует заполнения краской после травления.
Какие меры предосторожности необходимо соблюдать при лазерной резке акрила?
Лазерная резка ПММА приводит к образованию летучих паров метилметакрилата, представляющих опасность для дыхательных путей и пожара. Операторы должны поддерживать скорость отвода отработанного воздуха выше 15 м/с на коллекторе и оснащать станки датчиками мгновенного обнаружения пламени. Резку акрила ни в коем случае нельзя оставлять без присмотра. Защитные оптические кожухи должны соответствовать требованиям. стандарты ANSI Z136 или EN 207 Для защиты от инфракрасного излучения с длиной волны 10 600 нм огнетушители следует держать в легкодоступном месте.
Заключение
Чистая резка акрила — это баланс химического состава смолы, оптики и правильного давления вспомогательного газа. Уменьшите давление вспомогательного газа для резки до 0,2–0,5 бар, выберите правильное фокусное расстояние и устраните внутреннее напряжение. цикл отжига при 80 °C И всегда можно изготовить прозрачные детали, которые не потрескаются под воздействием растворителя.
Когда требования к компонентам превышают возможности термообработки, альтернативные методы изготовления предлагают проверенные инженерные решения. Если ваша конструкция предполагает плотные запрессованные соединения или сложную компоновку листового металла, обратитесь к стандартизированным решениям. Стандарты ширины пропила и допусков при лазерной резке Для расчета точных допусков на смещение. Для особо толстых пластиковых заготовок (>25 мм), где недопустимы зоны термического воздействия или вертикальное сужение кромки, следует провести проверку. Сравнение лазерной резки и гидроабразивной резки оценить возможность использования абразивной резки холодным способом в качестве альтернативы, не требующей термической обработки.
Уведомление о технических характеристиках и качестве: Базовые значения, показатели шероховатости (Ra) и температурные допуски в данном руководстве отражают результаты стандартизированных испытаний в контролируемых условиях цеха. Окончательное соответствие размеров зависит от температурного режима окружающей среды, качества листового материала и геометрии, специфичной для данной конструкции.

Ресурс

