 Español




Corte láser de acrílico Crea bordes pulidos a la llama y grabados de alto contraste mediante la vaporización de polimetilmetacrilato (PMMA) con un láser de CO₂ de 10,6 m. Para un procesamiento exitoso, es necesario seleccionar el grado de resina adecuado, utilizar una baja presión de asistencia de aire (0,2–0,5 bar) y aplicar un hundimiento focal dinámico. Se recomienda el acrílico fundido (GS) para grabados esmerilados, mientras que el acrílico extruido (XT) proporciona un espesor más uniforme.
Esta directriz establece estándares de rendimiento para espesores de lámina de 1 mm a 25 mm, con el fin de evitar la cristalización de los bordes, el estrechamiento del corte y el agrietamiento térmico.
Línea base de parámetros del proceso
Conclusión clave: El corte láser de CO₂ de acrílicos industriales funciona descomponiendo el polímero. El acrílico fundido produce marcas blancas esmeriladas de alto contraste, mientras que láminas acrílicas extruidas Proporcionar tolerancias de espesor mecánico precisas (±5%).
|
Proceso |
Resina recomendada |
Parámetros principales |
Calidad de los bordes y del acabado |
|
Corte de perfiles |
Fundición (GS) / Extrusión (XT) |
10–12 W/mm, 5–20 kHz, 0,2–0,5 bar |
Pulido a la llama (Ra ≤0,8 μm), conicidad ≤1,5° |
|
Grabado de superficies |
Acrílico fundido (GS) |
300–500 mm/s, 15%–30% de potencia, 1,5–2,5 bar |
Blanco escarchado crujiente, sin residuos. |
¿Qué acrílico es mejor para el corte y grabado láser: el acrílico fundido o el extruido?
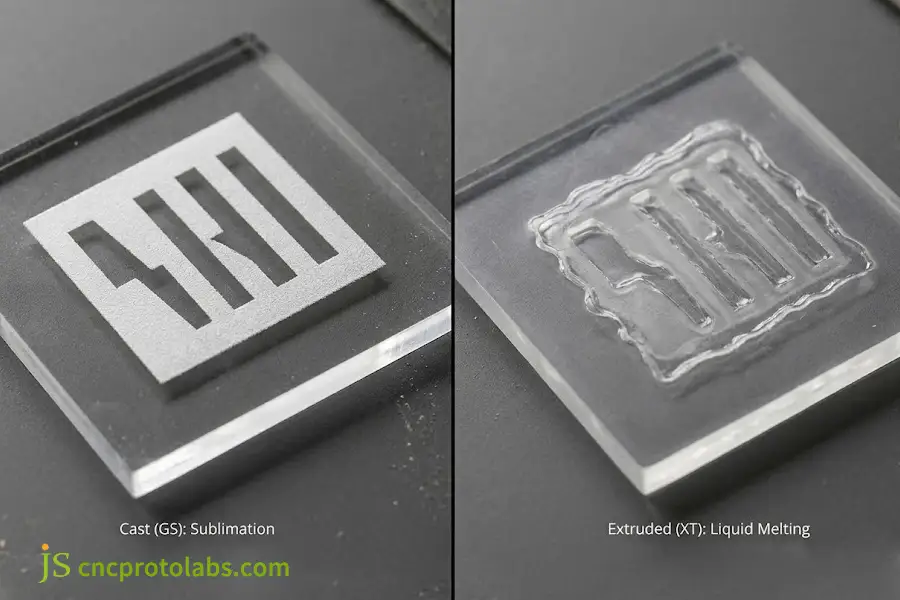
Al evaluar Corte láser de acrílico fundido frente a acrílico extruidoEl acrílico fundido (GS) se adapta más fácilmente al grabado láser de acrílico porque la energía láser puede despolimerizar las cadenas reticuladas de alto peso molecular y darle una apariencia blanca brillante y escarchada. Mientras que el acrílico extruido (XT) se puede cortar con ajustes de potencia láser relativamente bajos, con un espesor más preciso (tolerancia ±5%), lo que lo hace ideal para ensamblajes de precisión dimensional.
Química de los materiales y degradación térmica
El proceso de fabricación controla directamente cómo el acrílico soporta el calor del láser:
- Acrílico fundido (GS): Fabricado mediante procesos por lotes con molde de vidrio, su peso molecular es cercano a 10⁶ g/mol. El haz láser provoca la sublimación del polímero a vapores de monómero sin pasar por la fase de fusión. Su Tg es de 105 °C y la despolimerización térmica se produce a temperaturas entre 160 °C y 200 °C sin carbonización. Las partículas condensadas formadas crean un rastro blanco brillante y esmerilado con buen contraste.
- Acrílico extruido (XT): Fabricado mediante procesos continuos con un peso molecular bajo, equivalente a 10⁵ g/mol. El plástico se funde y se convierte en líquido antes de vaporizarse. Al cortarlo, los bordes se vuelven lisos y transparentes, pero el grabado produce marcas superficiales y gomosas.
Criterios para la selección práctica de materiales
Seleccione el grado del material según los requisitos funcionales del componente final:
- Para grabado y paneles de visualización: Elija acrílico fundido si necesita letras blancas, trofeos o gráficos con retroiluminación.
- Para cerramientos de láminas entrelazadas: Elegir acrílico extruido si se requiere un espesor de ranura preciso dentro de ±5%.
- Componentes de ajuste a presión: No elija acrílico fundido cuando la dimensión de la ranura sea crítica, ya que puede variar hasta ±15% por lámina.
- Aplicaciones sujetas a exposición química: Se prefiere el acrílico fundido debido a su naturaleza reticulada.
Al planificar ensamblajes con múltiples termoplásticos, revise materiales que se pueden cortar con láser Ayuda a prevenir problemas de ajuste térmico entre diferentes piezas.
Seleccione acrílico fundido cuando se necesite un alto contraste y texto blanco, y utilice acrílico extruido cuando se trate de cortar componentes que deban encajar de forma precisa y repetida.
¿Cuáles son los ajustes recomendados y los límites de espesor para el corte láser de acrílico?
El corte láser de acrílico generalmente requiere una potencia mínima de 10 W por cada milímetro de espesor del material cuando se utiliza una fuente láser de CO₂ que opera a 5000–20000 Hz. Los equipos industriales estándar pueden cortar acrílico de hasta 25 mm de espesor en una sola pasada. Para lograr una alta calidad óptica en los bordes, es necesario seleccionar una distancia focal adecuada (entre 2,0" y 4,0") y posicionar el punto focal del haz dentro del material.
Absorción óptica y dinámica de corte
En aplicaciones industriales, láseres de CO₂ Se utilizan láseres que emiten longitudes de onda de 10,6 μm porque los acrílicos las absorben con una eficiencia superior al 92 %. Los láseres de diodo no pueden cortar plásticos transparentes debido al paso de la luz visible a través de la matriz sin que se produzca calentamiento. Los láseres de fibra que operan a 1,06 μm tampoco pueden cortar PMMA transparente, por lo que la óptica de CO₂ sigue siendo la referencia para la industria.
Todos los cortes de perfil deben completarse en una sola pasada. Pasar por el mismo corte más de una vez conlleva tres fallos inmediatos:
- El exceso de calor hace que el material fundido hierva, dejando burbujas de aire atrapadas dentro del borde.
- La decoloración de la superficie se produce debido a la quemadura y oxidación de la resina.
- A lo largo de los bordes del corte aparecen estrías horizontales irregulares con una rugosidad superior a 1,6 μm.
Matriz de espesor y parámetros del material
Los ingenieros pueden consultar el Tabla de espesores de corte láser de acrílico A continuación se muestran los ajustes básicos de la máquina para diferentes calibres:
|
Espesor de la lámina (mm) |
Potencia de CO₂ recomendada (W) |
Velocidad de desplazamiento (mm/s) |
Frecuencia de pulso (Hz) |
Selección de lentes (pulgadas) |
Desplazamiento del punto focal (mm) |
|
1,0 – 3,0 mm |
30 – 50 W |
25 – 45 mm/s |
5.000 – 10.000 Hz |
Lente estándar de 2,0" |
Enfoque superficial (0,0 mm) |
|
4,0 – 6,0 mm |
60 – 80 W |
12 – 20 mm/s |
10.000 Hz |
Lente de 2,0" o 2,5". |
-1,0 mm (Subsuperficie) |
|
8,0 – 10,0 mm |
100 – 130 W |
6 – 10 mm/s |
10.000 – 15.000 Hz |
Pantalla de alta resolución de 2,5 pulgadas |
-3,0 mm (1/3 de la profundidad del material) |
|
12,0 – 15,0 mm |
150 – 180 W |
3 – 5 mm/s |
15.000 – 20.000 Hz |
Cintura extendida de 3,0" |
-4,5 mm (1/3 de la profundidad del material) |
|
20,0 – 25,0 mm |
250 – 350 W |
1,0 – 2,0 mm/s |
20.000 Hz |
Lente colimada de 4,0" |
-10,0 mm (1/2 de la profundidad del material) |
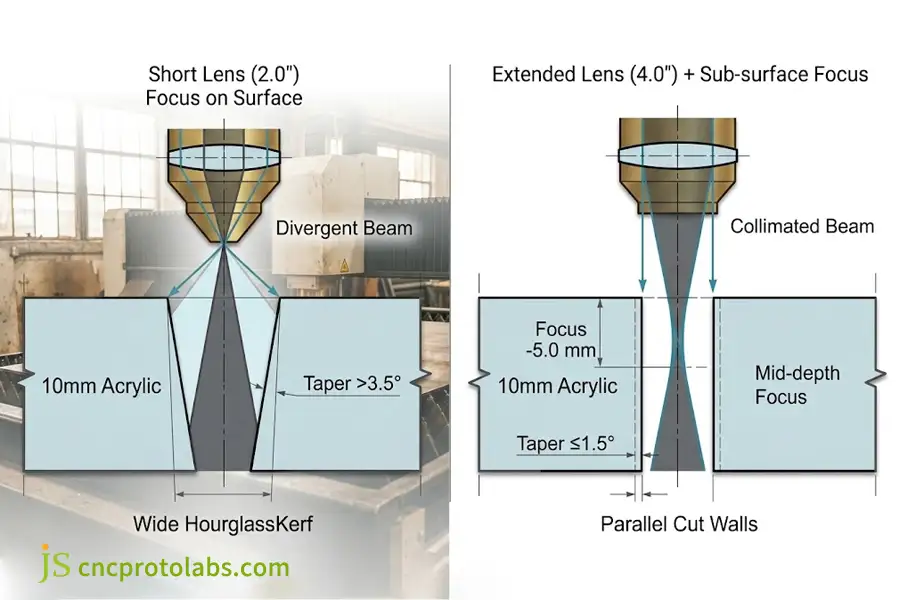
Conclusión principal: La velocidad mínima de corte disminuye al aumentar el espesor del material, y para losas gruesas se necesita una longitud focal adicional (hasta 4,0") y una profundidad adicional de hundimiento focal subsuperficial (hasta la mitad del espesor del material) para compensar la divergencia del haz y mantener la conicidad del borde vertical por debajo de ±1,5°.
Control del estrechamiento del corte en láminas gruesas
El rayo láser se enfoca en un punto pequeño que luego diverge del centro. Al enfocar con una lente corta de 2,0" en material acrílico grueso, se obtiene un Corte en forma de V Se obtendrá una conicidad superior a 3,5°. La forma de reloj de arena del haz provoca aberturas de corte más anchas en la parte superior en comparación con la salida más estrecha en la parte inferior.
Para mantener los bordes rectos y la conicidad dentro de ±1,5°:
- Cambiar a ópticas de mayor alcance: Utilice una lente de 2,5" a 4,0" en materiales con un grosor superior a 8 mm para ampliar la profundidad de campo efectiva.
- Sumergir el haz Enfoque: Ubique el punto de enfoque a una profundidad de entre 1/3 y 1/2 del material, en lugar de enfocarlo en la superficie del mismo.
- Equilibrar el aporte de calor: Al hundir el foco, la potencia se distribuye uniformemente entre la entrada superior y la salida inferior del corte.
- Ajustar la frecuencia del pulso: Al cortar planchas gruesas, ajuste la frecuencia a 20.000 Hz para que los pulsos adyacentes se superpongan por completo, lo que ayuda a evitar bordes ondulados.
Todas las configuraciones de maquinaria de corte deben cumplir con ISO 11553-1 Seguridad de la maquinaria para el procesamiento láser directrices en el lugar de trabajo.
Para cortar láminas más gruesas, utilice un objetivo de mayor distancia focal y ajuste el enfoque hacia el interior del material para que los bordes permanezcan perpendiculares.
¿Cómo optimizar la calidad de los bordes cortados con láser en acrílico y prevenir el agrietamiento térmico?
La presión de asistencia de aire y la velocidad de enfriamiento térmico determinan la optimización de la calidad del filo de corte láser de acrílico. Una alta presión de aire enfría rápidamente el PMMA fundido durante el corte láser, lo que produce estrías blancas y microfisuras, mientras que una asistencia de aire moderada (0,2-0,5 bar) permite que los filos vaporizados se autorreparen y logren una superficie pulida a la llama. Las tensiones térmicas residuales deben eliminarse mediante un recocido a 80 °C antes de que se produzca el agrietamiento de los filos hinchados por el disolvente.
Ajuste de asistencia neumática para bordes definidos
Cuando el aire se comprime a alta presión, la calidad del corte se deteriora. El aumento del flujo de aire congela rápidamente la capa límite caliente y provoca ondulaciones, lo que hace que el borde se vea blanquecino y escarchado. En el proceso de procesamiento láser de acrílico, no necesitamos eliminar las virutas, sino la eliminación del vapor sin perturbar la capa límite caliente.
Llevar la presión del aire a entre 0,02 y 0,05 MPa (0,2–0,5 bar) Resuelve este problema. El flujo de luz dispersará estos gases inflamables sin dañar el borde acrílico caliente, lo que le proporciona un tiempo de contacto prolongado con la superficie para autonivelarse por tensión superficial, logrando un brillo pulida a la llama con una rugosidad superficial Ra de 0,8 μm. El nitrógeno puro y limpio, sin oxígeno, reduce el amarilleamiento de los prismas de grado óptico.
Estrés térmico y agrietamiento por solventes
El proceso de corte por láser genera gradientes térmicos extremos de más de 300 °C/mm. Debido al rápido enfriamiento del borde cortado, este se contrae mucho más rápido que el núcleo caliente del material, manteniendo así una tensión de tracción de entre 20 y 35 MPa.
Si el alcohol o el disolvente entran en contacto con un borde sin recocer, el plástico se agrietará inmediatamente formando fisuras en forma de telaraña. Esta rotura se conoce como agrietamiento por disolvente. Las moléculas del disolvente pueden difundirse en los microhuecos de las cadenas poliméricas sometidas a tensión, reduciendo la energía necesaria para que la grieta se propague.
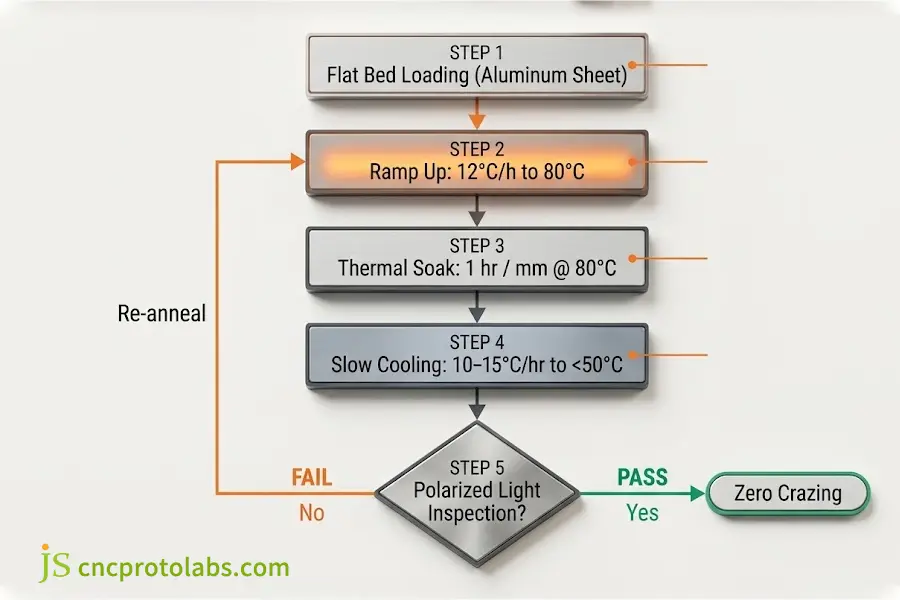
Evite el agrietamiento de las piezas sometiéndolas a un proceso de recocido en un horno de aire circulante:
- Carga del horno: Coloque las piezas en posición horizontal sobre láminas de aluminio.
- Calefacción controlada: Calentar el horno a 80 °C con una velocidad de calentamiento de 12 °C/hora.
- Remojo térmico: 80 °C durante 1 hora por cada milímetro de espesor de la sección (por ejemplo, 6 horas para una placa de 6 mm).
- Enfriamiento lento: Reduzca la temperatura a un ritmo de 10–15 °C/hora hasta que descienda por debajo de 50 °C.
- Inspección de esfuerzos: Compruebe la eliminación de tensiones residuales mediante filtros de polarización cruzada para asegurarse de que las franjas de birrefringencia de arcoíris hayan desaparecido por completo.
Para piezas complejas con cavidades ciegas profundas o puntos de ensamblaje sensibles, Mecanizado CNC de acrílico Ofrece una alternativa de corte en frío que evita por completo el estrés térmico.
Asegúrese de que la asistencia de aire sea lo más baja posible para obtener bordes nítidos. Hornéalo a 80°C. Si la pieza se va a pegar o limpiar con alcohol (inhibe la formación de pequeñas grietas por tensión).
¿Qué controles técnicos garantizan una alta precisión en el corte láser de acrílico para aplicaciones industriales?
En los procesos de fabricación de JS Precision, se utiliza un soporte de lecho de panal activo y filtración de escape al vacío, así como el correcto Configuración de grabado láser en acrílico Mantener la precisión dimensional y la calidad de la superficie dentro de un margen de ±0,1 mm.
Compensación del corte para un ajuste de precisión
El láser elimina un pequeño canal de material llamado ranura, que se extiende entre 0,20 mm y 0,40 mm de ancho sobre acrílicoAl cortar siguiendo las líneas de dibujo sin realizar ajustes, las piezas quedan con dimensiones inferiores a las requeridas. Los recortes internos, como los orificios de visualización de la pantalla, resultarán sobredimensionados, mientras que las dimensiones externas quedarán inferiores a las requeridas.
Agarrando fuerte tolerancias de ±0,1 mm requiere dos ajustes:
- Mida el ancho real del corte en muestras de corte del lote de láminas específico.
- Aplique en el software CAM un desplazamiento del contorno exterior equivalente a la mitad del ancho de corte medido (0,10–0,20 mm).
- Invierta las reglas de desplazamiento para agujeros internos desplazando las trayectorias vectoriales hacia adentro para preservar los diámetros de los agujeros.
Cómo prevenir las cicatrices retrospectivas en la espalda
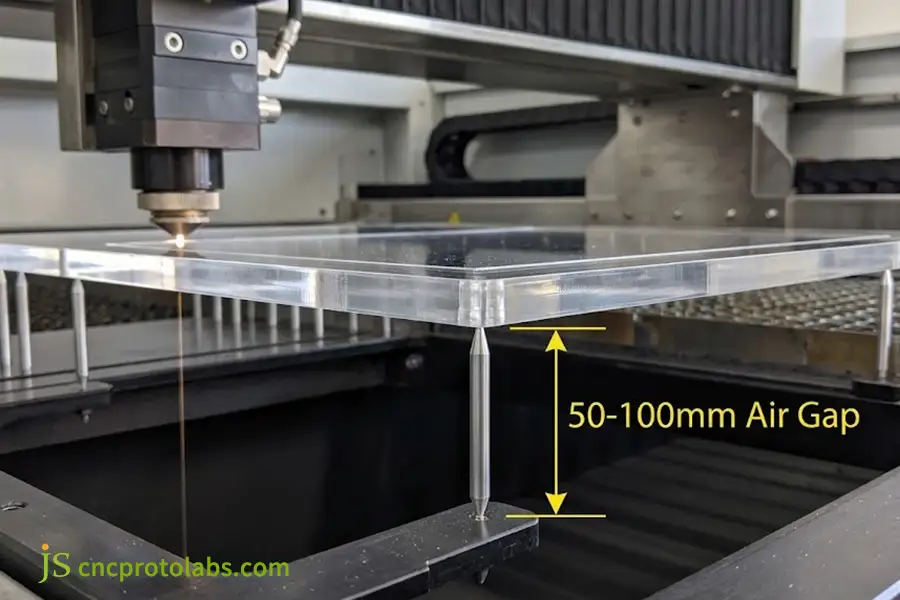
Las reflexiones ocurren al cortar acrílico con una mesa metálica plana, ya que el haz provoca que la energía se refleje en la mesa metálica y queme la parte posterior de la lámina transparente. Este problema conduce a picaduras lechosas de la parte posterior de la ventana de visualización óptica.
Para mantener ambas superficies limpias:
- Apoye la lámina sobre clavijas estrechas de aluminio anodizado o listones con filo de cuchillo.
- Eleve la lámina hasta 50-100 mm por encima del suelo de recogida.
- Permita que el haz de salida pase sin causar daños a la cámara de escape inferior.
- Las puntas de los alfileres deben ser limpiado periódicamente para evitar la acumulación de residuos de resina química que puedan transferir calor de vuelta a la lámina.
Resolución de grabado y evacuación de humos
Para lograr un grabado superficial de calidad óptica y superficies impecables, es necesario equilibrar el paso de la línea del haz, la velocidad de escaneo y el flujo de aire de vacío:
- Resolución de escaneo (300–500 ppp): Mantiene el espaciado entre líneas dentro del rango de 0,050 mm a 0,085 mm. Un espaciado entre líneas más estrecho concentra demasiado calor, lo que funde la resina, mientras que un espaciado entre líneas más amplio deja líneas de escaneo visibles.
- Velocidad bidireccional (300–500 mm/s): Evita la acumulación de calor cerca de los límites gráficos y evita quemadura en el borde del perímetro.
- Presión de escape (≥1200 Pa): La presión estática de tiro descendente garantiza la eliminación de los volátiles en forma de vapor de monómero antes de que pueda producirse condensación en las superficies de las ventanas ópticas.
- Compatibilidad con múltiples materiales: Al integrar ventanas de visualización transparentes en conjuntos totalmente plásticos, consulte las directrices para plástico cortado con láser Garantiza un ajuste uniforme en diversos plásticos de ingeniería.
Desfase los cortes en su ordenador y levante el material utilizando alfileres para evitar que los reflejos de calor de la parte inferior dañen el material.
Preguntas frecuentes
¿Se puede cortar acrílico con láser?
Sí, el acrílico (polimetilmetacrilato, PMMA) se considera el material termoplástico más compatible con láser. La longitud de onda es de 10,6 μm. haz láser de CO₂ Interactúa muy bien con el PMMA, lo que permite un corte limpio mediante la disociación de los enlaces de la cadena molecular del polímero sin carbonización. A diferencia del PVC, el corte láser de acrílico no produce gases corrosivos, como el cloro.
¿Qué grosor máximo se puede alcanzar con el corte láser de acrílico?
Las máquinas láser de CO₂ de alta potencia pueden realizar cortes en una sola pasada en láminas acrílicas de hasta 25 mm (1") de espesor con una verticalidad de borde satisfactoria. Las máquinas industriales manejan fácilmente láminas de entre 3 mm y 10 mm de espesor. Las máquinas con mayor potencia (de 150 W a 300 W) pueden cortar láminas de hasta 30 mm de espesor, pero los ángulos de conicidad superan los 2° y la transparencia óptica en el borde inferior disminuye considerablemente.
¿Por qué el acrílico cortado con láser se vuelve blanco (escarchado)?
El aspecto esmerilado del acrílico cortado con láser se debe a la dispersión de microvacíos causada por un enfriamiento rápido o por la mala calidad de los materiales utilizados. La presión de asistencia de aire es demasiado alta y enfría rápidamente el borde caliente antes de que se logre la autonivelación necesaria para obtener un pulido óptico. En segundo lugar, el exceso de calor durante el corte del acrílico extruido genera burbujas que se solidifican nuevamente. Esto se puede evitar utilizando una presión baja de 0,2 a 0,5 bar.
¿Acrílico fundido o extruido para grabado láser?
Sí, El acrílico fundido es el material ideal para el grabado láser.Al grabarse con láser, el acrílico fundido no se funde, sino que se sublima, pasando de estado sólido a gaseoso, lo que produce una marca blanca brillante e intensa con alto contraste. En cambio, el grabado láser del acrílico extruido se funde, dejando una marca transparente, superficial e irregular, prácticamente sin contraste, que requiere retoques con pintura después del grabado.
¿Qué precauciones de seguridad se requieren al cortar acrílico con láser?
El corte láser de PMMA genera vapores volátiles de metacrilato de metilo, que presentan riesgos respiratorios y de incendio. Los operarios deben mantener una velocidad del aire de escape superior a 15 m/s en el colector y equipar las máquinas con sensores de detección inmediata de llama. El corte de acrílico nunca debe dejarse sin supervisión. Las carcasas ópticas de protección deben cumplir con Normas ANSI Z136 o EN 207 Para protegerse de la radiación infrarroja de 10.600 nm, los extintores deben mantenerse al alcance de la mano.
Conclusión
El corte limpio de acrílico es un equilibrio entre la química de la resina, la óptica y la presión de gas auxiliar adecuada. Reduzca la asistencia de aire de corte a 0,2–0,5 bar, seleccione la distancia focal adecuada y elimine la tensión interna con un ciclo de recocido a 80 °C Y siempre se pueden fabricar piezas transparentes que no se agrieten con disolventes.
Cuando los requisitos de los componentes superan lo que puede lograr el procesamiento por haz térmico, los métodos de fabricación alternativos ofrecen soluciones de ingeniería probadas. Si su diseño implica interfaces de ajuste a presión ajustadas o diseños de láminas complejos, consulte los estándares. Estándares de tolerancia y ancho de corte para corte láser para calcular las tolerancias de compensación exactas. Para materiales plásticos extragruesos (>25 mm) donde no se pueden tolerar zonas afectadas por el calor o conicidad de borde vertical, revise Comparación entre corte por láser y corte por chorro de agua. evaluar el corte abrasivo en frío como una alternativa térmica cero.
Aviso de ingeniería y calidad: Los valores de referencia, los índices de rugosidad (Ra) y las tolerancias térmicas de esta guía reflejan pruebas estandarizadas realizadas en condiciones controladas de planta. La conformidad dimensional final depende del control del ambiente térmico, la calidad de la chapa y la geometría específica del diseño.

Recurso

