 Deutsch




Beim Blechstanzen werden Kaltumformtechniken eingesetzt, um flache Blechspulen entweder durch Stanz-, Stanz-, Biege- oder Tiefziehprozesse in hochpräzise Bauteile umzuwandeln. Diese Kaltumformungstechnologie ist für die Massenproduktion von entscheidender Bedeutung, da sie bei hohen Taktgeschwindigkeiten (30–500 SPM) Toleranzen von bis zu ±0,02 mm erreicht und dabei hilft, neue Konzepte in den kommerziellen Maßstab zu bringen.
Zusammenfassungstabelle der Kernantworten
Sobald die Produktion beim Metallstanzen den Break-Even-Punkt überschreitet, werden Losgrößen von etwa 5.000–10.000 Stück wirtschaftlich, wenn Folgeverbundwerkzeuge verwendet werden. Mittlerweile können Toleranzen innerhalb von ±0,02 mm gehalten und die Zykluszeit pro Stück auf unter 1 Sekunde gesenkt werden.
|
Bewertungsdimension |
Wichtige technische Parameter/Branchen-Benchmarks |
Auswahlregel/Entscheidungskriterien |
|---|---|---|
|
Standardtoleranzen |
±0,02 mm bis ±0,05 mm (Präzisionsklasse DIN 6930-2) |
Elektronische Steckverbinder → Folgeverbund; große tiefgezogene Gehäuse → Transferstempel |
|
Wirtschaftliches Break-Even-Volumen |
5.000–10.000 Stück (im Vergleich zum CNC-/Laserschneiden) |
<1.000 Stück → Laserbiegen; >5.000 Stück → offene progressive Matrize |
|
Werkzeugkosten und Vorlaufzeit |
3.000–35.000 $+; Lieferzeit 3–6 Wochen (inkl. T1-Probe) |
Pilotlauf → Softtool; Millionenhübe Produktion → DC53 Folgeverbundmatrize |
|
Kompatible Materialqualitäten |
SPCC, SUS304, Al5052-H32, C2600 Messing |
Tiefziehen → SPCE; Korrosionsbeständigkeit → 304; leicht → 5052 |
|
Tonnageberechnung |
P = L × t × τ (Umfang × Dicke × Scherfestigkeit) |
Die Nenntonnage der Maschine muss einen Sicherheitsspielraum von 25–30 % aufweisen. |
Quellen: Toleranz gemäß DIN 6930-2: 2011; Kosten und Vorlaufzeit gemäß internen Daten von JS Precision (2025–2026); Tonnagefaktor pro Branchenpraxis mit 25–30 % Marge.
Möchten Sie beurteilen, ob Ihre Teile zum Stanzen geeignet sind? Kontaktieren Sie JS Precision, und unser Engineering-Team wird Ihnen innerhalb von 24 Stunden eine kostenlose DFM-Analyse und ein vorläufiges Angebot unterbreiten, damit Sie eine schnelle Entscheidung treffen können.
Was ist der Blechstanzprozess und wie lässt er sich für die Massenproduktion skalieren?
Der Blechstanzprozess ist ein Kaltumformverfahren, bei dem mechanische oder Servopressen mit hoher Tonnage gewickelte Streifen in Werkzeugstahlgesenke pressen. Durch die Zusammenführung von Stanzen, Lochen, Formen und Prägen in kontinuierlichen Zyklen mit 30-500 SPM werden Bauteile mit Toleranzen bis zu ±0,02 mm hergestellt. Das Stanzen dominiert die Großserienfertigung, da sich die anfänglichen Werkzeugkosten über große Produktionsläufe amortisieren und die Herstellungskosten für Einzelteile auf nahezu den Marktwert des Rohmaterials sinken.
Stanzdynamik: Auswahl zwischen mechanischen und Servopressen
Die Wahl der Antriebskraft wirkt sich direkt auf die Produktqualität und Produktionseffizienz aus. Für Anfänger kann eine ausführliche Anleitung zum Blechstanzen dabei helfen, die Grundprinzipien verschiedener Arten von Stanzmaschinen zu verstehen.
- Mechanische Stanzpresse (Kurbelmechanismus): Sie verwendet einen Schwungrad-Energiespeicher, hat eine feste Stempellänge und einen großen Hub und eignet sich für einfaches Hochgeschwindigkeitsstanzen und flaches Ziehen. Das Problem besteht darin, dass die Haltezeit im unteren Totpunkt kurz ist. Aus diesem Grund ist es schwierig, die Rückfederung komplexer Formen zu kontrollieren.
- Servo-Stanzpresse: Sie wird von einem Servomotor mit Druckhaltung im unteren Totpunkt, Hubkurvenprogrammierung und stufenloser Geschwindigkeitseinstellung angetrieben, wodurch der Materialfluss genau gesteuert und die Rückfederung reduziert werden kann. Sie eignet sich für hochfeste Stahl- und Tiefziehteile.
- Auswahlkriterien: Für eine Genauigkeit von ±0,05 mm oder besser ist mechanisches Stanzen ausreichend. Teile, die eine strenge Rückfederungskontrolle oder eine komplexe Formgebung erfordern, erfordern eine Servopresse. Eine Servostanze wäre die bessere Wahl.
Die technischen Ursachen von Formpreisschwankungen: vom Material bis zur Steifigkeit
Die erheblichen Unterschiede bei den Formenpreisen sind auf mehrere wichtige technische Faktoren zurückzuführen.
- Toleranz der Spulendicke (Δt): Die Dicke der von Stahllieferanten gelieferten Spulen ist kein fester Wert, zum Beispiel hat kaltgewalztes SPCC-Blecheine Toleranz von ±0,05 mm, die direkt auf die gestanzten Teile übertragen wird, um den Biegewinkel und das Passungsspiel zu beeinflussen. Je geringer diese Toleranz ist, desto teurer ist das Material und desto schwieriger wird die Formanpassung.
- Dichtungsformrahmen unterscheiden sich in der Steifigkeit: Die gusseiserne Formbasis (HT300) absorbiert Vibrationen gut, aber ihre Steifigkeit und Ermüdungsfestigkeit sind schlechter als die eines 45#-Stahlrahmens; Ein wärmebehandelter 45#-Stahlrahmen hält größeren exzentrischen Belastungen stand und sorgt für Genauigkeit bei hoher Geschwindigkeit – bei höheren Kosten.
- Auswirkung der Stanzrückfederung: Die Änderung der Materialdicke und die elastische Verformung des Matrizensatzes können dazu führen, dass die tatsächliche Umformkraft von der theoretisch berechneten Kraft abweicht, undauch zu einer unvorhersehbaren Rückfederung führen. Um die Rückfederung zu kontrollieren und qualitativ hochwertige Teile herzustellen, sind ein hochsteifer Matrizensatz und enge Materialtoleranzen erforderlich.
Streifenlayout: Die erste Hürde zur Kostensenkung
Das Blechdesign hat entscheidenden Einfluss auf den Rohstoffeinsatz und ist gleichzeitig die direkteste Verbindung zur Stanzkostenkontrolle. Im gesamten Prozess des Blechstanzens
- Standardauslastung: Bei der Optimierung der Anordnung der Teile auf dem Streifen (einreihig, zweireihig, versetzte Reihe) beim progressiven Formenbau kann die Standardauslastung bei 75–88 % gehalten werden.
- Faktoren, die die Auslastung beeinflussen: Geometrische Form des Teils, Wert der Überlappung (Breite des Trägers), Steigung des Vorschubs. Bei komplizierten und unregelmäßigen Teilen kommt es häufig zu geringen Ausnutzungsgraden.
- Kombinieren Sie verschiedene entworfene Teile durch die Einführung eines Null-Verschnitt-Layouts oder eines Low-Waste-Layouts oder stellen Sie verschiedene Teile auf demselben Streifen zusammen. Stanzen durch Verschachtelungstechnologie kann die Materialausnutzung erheblich verbessern und die Stückkosten senken.
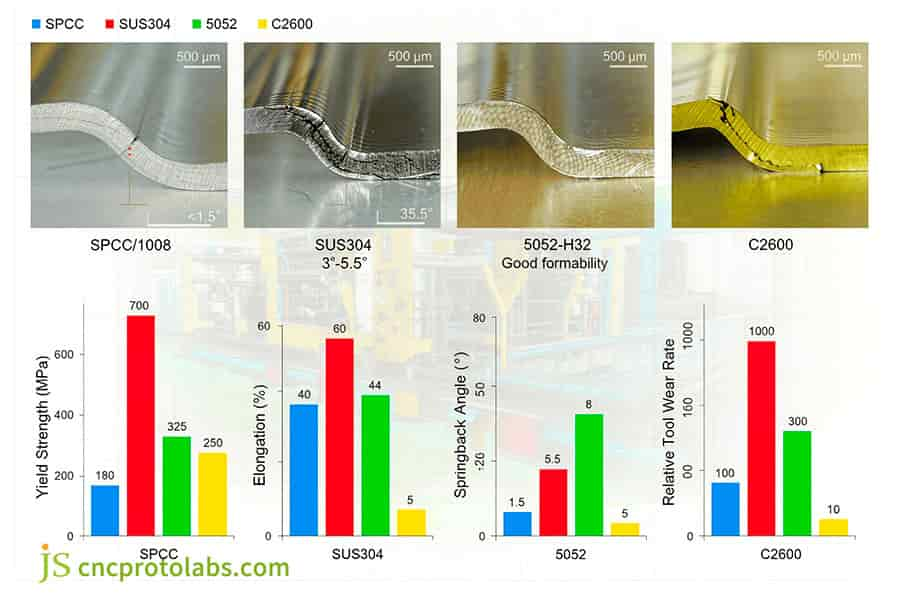
Abbildung 1: Diagramm des Mechanismus der Blechstanzpresse mit Matrizensatz und Komponenten.

Wie funktioniert das progressive Stanzen im Vergleich zu Transfer- und Stufenwerkzeugen?
Beim progressiven Stanzen wird kontinuierliches Spulenmaterial durch eine aufeinanderfolgende Reihe von Stationen geführt, die vor dem endgültigen Abtrennen schrittweise Teile schneiden, lochen, biegen und prägen. Im Gegensatz zu einstufigen Werkzeugen oder Transferwerkzeugen, die einzelne Rohlinge bearbeiten, laufen Folgeverbundwerkzeuge mit 80–300 SPM und erreichen Positionstoleranzen von ±0,03 mm. Bei Konfiguration mit D2- oder Wolframcarbid-Wendeschneidplatten beträgt die Werkzeuglebensdauer regelmäßig 1.000.000 Hübe, wodurch arbeitsintensive Nachbearbeitungen minimiert werden.
Unterschiede in der Vorschubgeschwindigkeit von drei Arten von Formen
Verschiedene Formentypen eignen sich für viele Produktionsanforderungen und Bauteileigenschaften. Die Grundlagen des Folgestanzens müssen verstanden werden, bevor Sie die optimale Form auswählen.
Bühnenwerkzeug:
- Funktionsprinzip: In einem Stanzzyklus wird nur einer dieser Vorgänge (Stanzen, Stanzen, Biegen usw.) ausgeführt.
- Merkmale: Einfache Struktur, niedrige Werkzeugkosten (so niedrig wie etwa 2.500 $), obwohl mehrere Pressen oder mehrere Stationen erforderlich sind, daher geringe Effizienz und hohe kumulative Positionsfehler.
- Anwendbare Aufgaben: Kleinserien-Testproduktion und Teile mit extrem einfachen Formen (weniger als 5000 Stück).
Transfer-Werkzeug:
- Funktionsprinzip: Der Roboterarm bewegt einzelne Blechzuschnitte zu und von separaten Werkzeugstationen für mehrere Vorgänge.
- Anwendung: große Teile (wie Autotürverkleidungen) oder Teile, die Tiefziehen erfordern. Das Werkzeug ist recht flexibel, aber das Roboterarmsystem ist komplex und seine Geschwindigkeit ist langsamer als bei Folgeverbundwerkzeugen (ca. 15–40 SPM).
- Anwendungsgebiete: Herstellung von „großen und „komplex geformten“ Teilen durch Tiefziehen.
Progressiver Würfel:
- Funktionsprinzip: Das gewalzte Material wurde der Matrize durch einen Zuführer zugeführt. Innerhalb einer einzigen Matrize werden eine Reihe von Vorgängen wie Stanzen, Biegen und Strecken ausgeführt. Der endgültige Artikel wird dann vom Streifen abgeschnitten, was als Trennung bezeichnet wird.
- Eigenschaften: Sehr hohe Produktionseffizienz (80-300 SPM), gute Positionsgenauigkeit (±0,03 mm), geringer Halbzeugumschlag. Dennoch ist die Matrizenstruktur kompliziert und die Kosten sind sehr hoch (5.000–35.000+).
- Wo kann dies verwendet werden: gut für die Massenproduktion (>10.000 Stück) kleiner bis mittlerer Präzisionskomponenten (wie elektronische Schalter, Anschlüsse, Klemmen, Federn usw.)
Blankluftberechnung: Die goldene Regel zur Bestimmung der Querschnittsqualität
Der Stanzspalt ist der Spalt auf einer Seite zwischen Stempel und Matrize, er hat großen Einfluss auf die Querschnittsqualität, die Matrizenlebensdauer und die Stanzkraft. Die richtigen Standards des progressiven Formspiels können die Querschnittsqualität effektiv verbessern.
- Berechnung: Normalerweise ist das Stanzspiel proportional zur Blechdicke t, C= (Stanzspiel) = k t, wobei k ein Koeffizient ist. Für einen normalen kaltgewalzten Stahl liegt der empfohlene Wert häufig bei 5–12 % t. Bei SPCC-Stahlblech mit einer Dicke von 1,0 mm beträgt der Abstand auf einer Seite den Stanzabstand von 0,05 mm.
- Auswirkungen von Übermaßspiel: Abnahme des hellen Bandes im Querschnitt, Zunahme des Bruchbandes, Grathöhe höher als 10 % t und Abnahme der Genauigkeit von Teilen.
- Folgen von zu geringem Spiel: zweites Scheren, zweites helles Band, erhöhte Stanzkraft und Matrizenverschleiß sowie mögliches Matrizenabplatzen.
- Bessere Lösung: Finden Sie den idealen Wert des Abstandswerts anhand professioneller Standards (siehe DIN 9866 als Beispiel) oder unter Verwendung der Finite-Elemente-Analyse (FEA) für eine Art Material und seine Dicke.
Formmaterialkonfiguration: von Standardteilen bis hin zu Hochleistungsbeschichtungen
Die Wahl des richtigen Formmaterials und der richtigen Oberflächenbehandlung ist der Schlüssel zur Verlängerung der Formlebensdauer und zur Sicherstellung der Produktqualität.
- Auswahl der Standardteile: Unter normalen Arbeitsbedingungen wird normalerweise SKD11- oder D2-Formstahl als Arbeitsteile der Form verwendet. Die Härte kann nach der Wärmebehandlung auf 58–60 HRC erhöht werden, bei guter Zähigkeit und Verschleißfestigkeit;
- Stationen mit hohem Verschleiß: Stationen, die dicke Bleche oder Edelstahl stanzen, benötigen als Spitzen hochwertigere Materialien wie DC53 (hohe Verschleißfestigkeit und Zähigkeit) oder Hartmetall (WC-Co, sehr hohe Verschleißfestigkeit, aber sehr geringe Zähigkeit).
- PVD-Titanbeschichtung: bringt eine PVD-Beschichtung (TiAlN, CrN usw.) auf die Formoberfläche, die den Reibungskoeffizienten senken, die Oberflächenhärte erhöhen und Antihaft- und Kratzschutzeigenschaften bieten kann. Es wird zum Stempeln von Edelstahl und Aluminiumlegierungen verwendet.
Wie wirkt sich die Auswahl des Blechstanzmaterials auf die Formbarkeit und den Werkzeugverschleiß aus?
Die Auswahl des Blechstanzmaterials bestimmt Umformgrenzen, erforderliche Tonnage und Gesenkverschlechterungsraten durch physikalische Eigenschaften wie Streckgrenze, Dehnung (A80) und Kaltverfestigungsexponent (n-Wert). Legierungen mit hoher Duktilität wie SPCE-Tiefziehstahl (>35 % Dehnung) ermöglichen komplexe Ziehvorgänge ohne Risse. Umgekehrt beschleunigen hochfeste Materialien die Werkzeugreibung und verstärken die Winkelrückfederung (2°–7°), was eine prädiktive Finite-Elemente-Kompensation (FEA) und eine spezielle Metallurgie von Gesenkstahl erfordert.
Wichtige Umformparameter: Entschlüsselung des Umformcodes von Materialien
Eine klare Vorstellung von vier Designparametern zu haben, bevor die richtige Materialauswahl getroffen werden kann. Für den gesamten Prozess der Auswahl des Blechstanzmaterials ist eine sorgfältige Berücksichtigung dieser Indikatoren gleichermaßen wichtig.
- Streckgrenze (Rp): Die Spannung, die dem Beginn der plastischen Verformung entspricht. Je größer die Streckgrenze ist, desto größer ist die Umformkraft und desto schlechter ist die Rückfederung.
- Zugfestigkeit (Rm): Die maximale Spannung eines Materials vor dem Versagen, die die Stanzkraft und die Spannungsbegrenzung der Matrize beeinflusst.
- Plastisches Dehnungsverhältnis (r-Wert): ein Index für den Widerstand eines Materials gegen Ausdünnung beim Ziehen. Je größer der Wert ist, desto höher ist die Zähigkeit des Materials.
- Verfestigungsindex (n-Wert): Stellt die Rate der Festigkeitszunahme des Materials bei Verformung dar. Je größer der n-Wert, desto größer ist die gleichmäßige Verformung. Umgekehrt erhöht der erhöhte n-Wert auch den Formverschleiß.
Umformleistung und Auswahlkriterien für vier Arten von Substraten
|
Material |
Streckgrenze (MPa) |
Zugfestigkeit (MPa) |
Dehnung A80 (%) |
n-Wert |
Rückfederungswinkel |
Wichtige Anwendungshinweise |
|---|---|---|---|---|---|---|
|
SPCC / 1008 kaltgewalzter Stahl |
140 - 280 |
270 - 410 |
> 35 |
~0,20 |
< 1,5° |
Hervorragende Formbarkeit, niedrige Kosten, geeignet für allgemeines Stanzen. |
|
Austenitischer Edelstahl SUS304 |
205 - 310 |
520–720 |
> 40 |
~0,45 |
3° - 7° |
Schnelle Kaltverfestigung, hohe Tonnage erforderlich, anfällig für Abrieb. |
|
Aluminiumlegierung 5052-H32 |
130–230 |
210 - 290 |
12–22 |
~0,16 |
< 2° |
Gute Korrosionsbeständigkeit, mäßige Formbarkeit, zum Biegen geeignet. |
|
C2600 Kartusche Messing |
110–220 |
330 - 480 |
> 46 |
~0,35 |
< 1° |
Ausgezeichnete Duktilität, gute elektrische Leitfähigkeit, aber anfällig für Kantengrate. |
Quellen: ASTM A1008/A1008M-21 Standardspezifikation für Stahl, Blech, kaltgewalztes Stahlblech, Kohlenstoffstahl, Strukturstahl, hochfeste Niedriglegierungen und hochfeste Niedriglegierungen mit verbesserter Formbarkeit; ASM International Metals Handbook, Bd. 2.
Rebound-Kompensation: Von der Erfahrung zur Wissenschaft
Rückfederung ist ein unvermeidbares Phänomen beim Metallstanzen, insbesondere bei hochfestem Stahl und Edelstahl. Zuverlässige Daten zu den Materialeigenschaften von Blechen sind die Grundlage für die Kompensation der Rückfederung.
- Rückfederungsmechanismus: Die Restspannung wird nach einer Biegung abgebaut, die Formmerkmale des Teils ändern sich von der Form der Form bis zu einem geringfügigen Unterschied.
- Konventionelle Kompensation: Unter „Überbiegen versteht man, dass der Matrizenwinkel erfahrungsgemäß absichtlich über den angestrebten Produktwinkel hinaus vergrößert wird. Die Überbiegungskompensationen betragen für kohlenstoffarmen Stahl 0,5°–1,5° und für SUS304-Edelstahl 3,0°–5,5°
- Zuführmethode: Verwendung einer Software zur Finite-Elemente-Analyse (FEA) zur Durchführung einer präzisen numerischen Simulation hauptsächlich des Umformprozesses; Mithilfe der FEA zur Simulation des Umformprozesses wird das Ausmaß der Rückfederung genau vorhergesagt und bereits in der Formkonstruktionsphase korrigiert, was den Versuchsproduktionszyklus erheblich verkürzt und die Erstausbeute verbessert
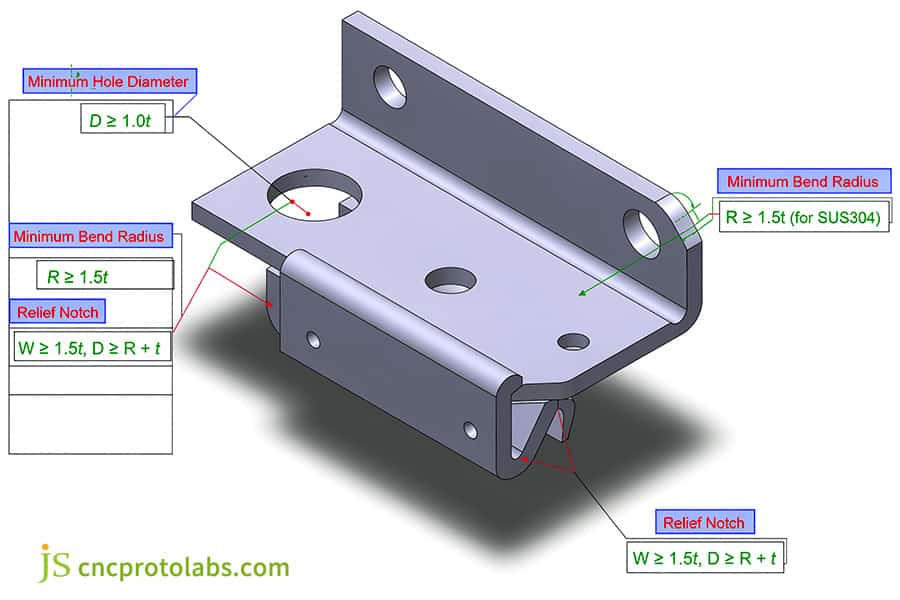
Abbildung 2: Diagramm zur Analyse der Formbarkeit, Streckgrenze und Werkzeugverschleißrate von Stanzmaterialien.
Stanzen aus Kohlenstoffstahl und Edelstahl: Was sind die wichtigsten technischen Unterschiede?
Beim Stanzen von Kohlenstoffstahl und rostfreiem Stahl weichen das mechanische Verhalten und das Verschleißverhalten aufgrund der schnellen Kaltverfestigungsrate von rostfreiem Stahl stark voneinander ab (n-Wert ~0,45 vs. ~0,20). Edelstahl (SUS304) erfordert eine 40–60 % höhere Tonnage, eine strenge Spielkontrolle (8–10 % t) und PVD-beschichtete Hartmetallmatrizen, um starkes Festfressen zu verhindern. Kohlenstoffstahl (SPCC/1010) bietet hervorragende Ziehfähigkeit, minimale Rückfederung (<1,5°) und eine dreimal längere Lebensdauer des Stempels vor dem Nachschleifen, wodurch der Wartungsaufwand erheblich reduziert wird.
Dehnungsverfestigungsmechanismus und Kantenqualität
Beim Stanzen ist ein großer Unterschied zwischen Kohlenstoffstahl und Edelstahl zu erkennen. Zu wissen, was beim Stanzen von Kohlenstoffstahl und Edelstahl zu vergleichen ist, hilft bei der Auswahl der richtigen Prozessparameter.
- Martensitische Umwandlung: Eine verformungsinduzierte martensitische Umwandlung findet bei der Verformung von austenitischem Edelstahl (wie SUS304) bei Raumtemperatur statt. Ein großer Teil des Austenits wird in Martensit umgewandelt. Dieser Prozess erhöht die Festigkeit und Härte des Stahls erheblich, allerdings auf Kosten der Sprödigkeit.
- Edelstahl mit einer größeren Bruchzone an der Schnittkante weist eine sehr hohe mechanische Kaltverfestigung auf als Kohlenstoffstahl. Die Bruchzone bei Edelstahl ist breiter und die Querschnittsqualität ist bei den Stanzprozessen geringer als bei Kohlenstoffstahl. Um einen guten Querschnitt zu erzeugen sind ein kleinerer Stanzspalt (8 %–10 % t) und eine scharfe Matrizenkante erforderlich.
- Gegenmaßnahmen: Installieren Sie die PVD-beschichtete Form, um die Reibung zu verringern, oder optimieren Sie die Schmiermittelformel, oder führen Sie den Schabeprozess in die Form der Form ein, um raue Bruchzonen zu beseitigen.
Vergleich von Formenverschleiß: Ein Kompromiss zwischen Lebensdauer und Kosten
Aufgrund der praktischen Erfahrungen von JS Precision mit dem Präzisions-Klemmenstanzen ist die Auswirkung des Materials auf die Matrizenlebensdauer ein Schlüsselfaktor bei der Wahl des Prozessweges, und wenn es um die Schwierigkeit des Tiefziehens mit rostfreiem Stahl geht, wird die Erhöhung des Matrizenmaterials von entscheidender Bedeutung.
- Stanzen von SPCC-Kohlenstoffstahl: Der Stempel besteht aus D2-Gesenkstahl, dessen Schleifzyklus etwa 150.000 bis 250.000 Hübe beträgt, und kann einige Wochen stabil arbeiten, bevor er repariert wird.
- Stanzen von beliebigem SUS304-Edelstahl: Bei Verwendung desselben D2-Stempels sinkt das Nachschleifintervall auf nur 30.000–50.000 Hübe aufgrund der hohen Härte und der hohen Kaltverfestigungsrate von Edelstahl, was zu einem schnellen Matrizenverschleiß führt.
- Lösung: Verwenden Sie ein besseres Material für die Herstellung der STS-Stanzformen. Durch die Verwendung von DC53 oder pulverförmigem Schnellarbeitsstahl (z. B. ASP23) mit PVD-Beschichtung kann die Lebensdauer des Stempels wieder auf über 100.000 Hübe gesteigert werden, und die Werkzeugkosten werden 30–50 % höher sein.
Rückfederungswinkel-Kompensationsunterschied: Ein wichtiger Designparameter
Während des Biegevorgangs unterscheidet sich das Rückfederungsverhalten der beiden Materialien stark und muss bei der Formkonstruktion genau ausgeglichen werden.
- Stahl mit niedrigem Kohlenstoffgehalt (SPCC): Geringere Streckgrenze und geringerer Elastizitätsmodul, was eine geringere Rückfederung bedeutet. Bei der Konstruktion von Biegungen sind es nur 0,5°-1.5° Überbiegekompensation sollte verwendet werden.
- SUS304-Typischer Edelstahl: Hohe Streckgrenze und schnelle Kaltverfestigung führen zu starker Rückfederung. Die Konstruktion muss möglicherweise auf 85° oder sogar weniger ausgelegt sein, um 90° zu erzeugen, was einem Überbiegeausgleich von 3,0°-5,5° entspricht.
- Mathematische Bedeutung: Die Vernachlässigung dieses Unterschieds führt dazu, dass Teile in den Winkeln außerhalb der Toleranz liegen und ein Zusammenbau fehlschlägt. Daher ist eine genaue Schätzung des Rückfederungsbetrags erforderlich, entweder durch FEA-Simulation oder empirische Formeln, die dann in der Anfangsphase des Formenentwurfs im Formenkonstruktionssystem berücksichtigt werden.
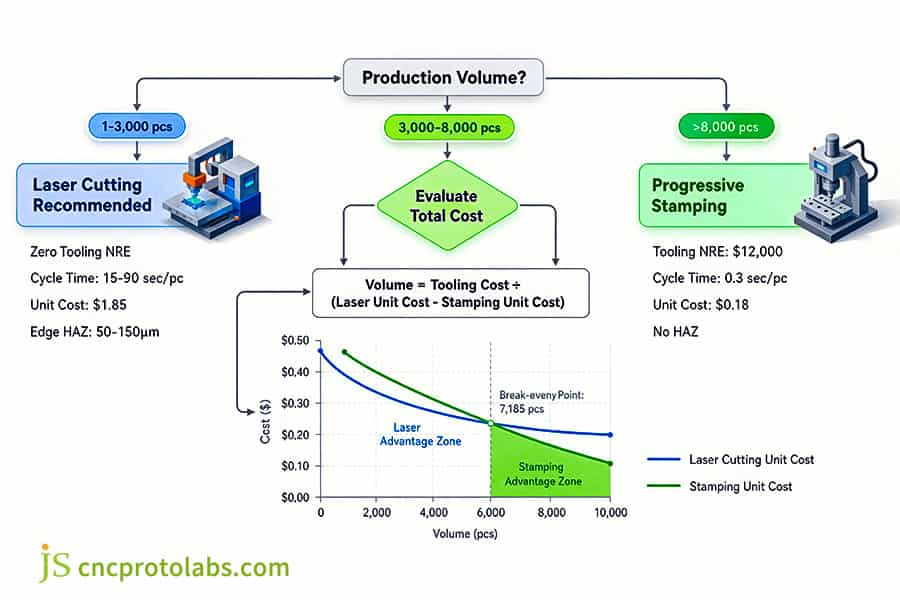
Abbildung 3: 3D-Modell einer gestanzten Halterung mit DFM-Richtlinien für den minimalen Biegeradius.
Metallstanzen vs. Laserschneiden: Wie hoch ist das Kosten-Break-Even-Volumen?
Die wirtschaftliche Aufteilung zwischen Metallstanzen und Laserschneiden hängt vom Produktionsvolumen im Vergleich zur Werkzeugamortisation ab. Das Laserschneiden erfordert keine Werkzeuginvestitionen (0 USD NRE) und eine schnelle Einrichtung, wobei Kleinserien von 1 bis 3.000 Teilen vorherrschen. Durch das progressive Metallstanzen werden die Zykluszeiten jedoch von 45 Sekunden auf 0,3 Sekunden pro Stück verkürzt. Bei Produktionsvolumina von mehr als 5.000–8.000 Einheiten amortisieren die extrem niedrigen Verarbeitungskosten pro Einheit beim Stanzen die Werkzeugkosten vollständig und führen zu erheblichen Gesamteinsparungen.
Verarbeitungszykluszeit und Kostenstruktur: Die Effizienzlücke
Diese beiden Prozesse weisen völlig unterschiedliche Kostenstrukturen auf, die den wirtschaftlichen Produktionsbereich jedes Prozesses definieren. Wenn man den Metallstanzprozess und das Laserschneiden vergleicht, liegt der offensichtlichste Unterschied zwischen den beiden Prozessen in der Zykluszeit.
- Laserschneiden: Keine Formkosten (NRE=0), aber hohe Bearbeitungszeit für jedes Teil. Für ein Teil mit durchschnittlicher Komplexität dauert es zwischen 15 und 90 Sekunden beim Faserlaserschneiden, wobei der Preis hauptsächlich aus der Abschreibung und dem Gas mit der Bearbeitungszeit besteht.
- Progressives Stanzen: Hohe Anfangsinvestition für Formen (5.000–35.000), aber sehr kurze Prozesszeit pro Teil, die Zykluszeit beträgt nur 0,2–1,5 Sekunden. Die Kosten hängen hauptsächlich von der Amortisation der Form und dem verwendeten Material ab.
Kosten-Break-Even-Point-Berechnung: Ein realer Fall
Lassen Sie uns den Kosten-Break-Even-Point anhand eines konkreten Beispiels berechnen. Dieser Kostenvergleich für Metallstanzen zeigt deutlich den entscheidenden Einfluss der Losgröße auf die Gesamtkosten.
Fallparameter:
- Laserschneidgebühr pro Stück: 1,85 $
- Kosten für progressive Matrize: 12.000 $
- Bearbeitungsgebühr für die Stempeleinheit (einschließlich Materialien): 0,18 $
Ausgewogene Batch-Punktberechnung:
Volumen = Formkosten ÷ (Laser-Stückpreis − Stanz-Stückpreis) = 12.000 $ ÷ (1,85 $ − 0,18 $) ≈ 7.185 Stück
Das bedeutet, dass bei einer Bestellmenge von mehr als 7.185 Stück die Gesamtkosten für das Stanzen niedriger sind als für das Laserschneiden. Danach stanzen Sie 1,67 $ pro zusätzlich produziertem Stück. Bei einer Bestellung von 100.000 Stück werden durch das Stanzen im Vergleich zum Laserschneiden mehr als 150.000 US-Dollar eingespart.
Unterschiede in der Kantenmorphologie: Funktionalität und Ästhetik
Über die Kosten hinaus gibt es auch Unterschiede aufgrund der Randbedingungen der beiden Prozesse, die sich auf nachfolgende Prozesse und die Leistung auswirken.
- Lasergeschnittene Kanten: Es entsteht eine Wärmeeinflusszone (HAZ) von 50–150 µm. Dadurch verändern sich die Mikrostruktur und die Härte des Materials. Bei Bauteilen, die geschweißt werden oder einer dynamischen Belastung ausgesetzt sind, kann die HAZ zur Schwachstelle werden, die zum Ausfall führt. Außerdem enthalten die Kanten Schlacke und müssen in einem zweiten Arbeitsgang geschliffen werden.
- Stanzkante: umfasst ein helles Band, ein Bruchband und einen Mikrograt. Das helle Band weist eine hervorragende Ebenheit auf, was es zu einer wünschenswerten Passfläche macht. Trotz des Grats kann seine Höhe innerhalb von 0,03 mm kontrolliert werden, indem der Matrizenabstand und die Bearbeitung rechtzeitig gesteuert werden, sodass häufig kein Nachbeschneiden erforderlich ist.
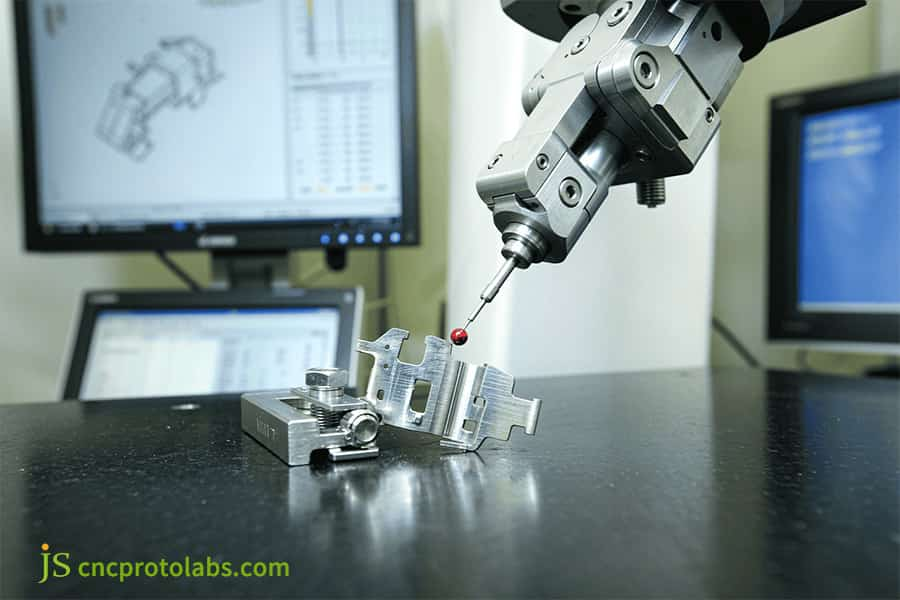
Abbildung 4: Flussdiagramm und Kostendiagramm zum Vergleich des progressiven Stanz- und Laserschneidvolumens.
Was sind die wichtigsten Stanz-DFM-Richtlinien für den minimalen Biegeradius und die Blechdicke?
Was ist der minimale Biegeradius und die minimale Dicke beim Stanzen von Blechen? Die minimale Blechdicke liegt typischerweise zwischen 0,1 mm für Präzisions-Mikrostanzen und 6,0 mm für Strukturhalterungen. Der innere Biegeradius (R) sollte niemals unter 1,0x t für duktile Metalle (SPCC/5052) oder 1,5x-2,0xt für hochfesten Stahl und SUS304 fallen, um Mikrorisse in den Außenfasern und übermäßigen Stempelverschleiß zu verhindern.
Mindestlochdurchmesser und Lochrandabstand beim Stanzen: um „Ausbeulungen“ und Verformungen zu vermeiden.
Eine falsche Stanzkonstruktion kann zu einer Verformung des das Loch umgebenden Materials führen, wodurch die Abmessungen des Teils verfälscht werden. Bei der Beantwortung einer Frage wie „Was ist der minimale Biegeradius und die minimale Dicke für das Stanzen von Blechen?“ ' Wir müssen auchden Stanzvorgang berücksichtigen.
- Mindestdurchmesser des Stempels: Um die Stärke des Stempels zu erhalten, darf der Stempeldurchmesser D nicht zu klein sein. Für gewöhnlichen Stahl, sagen wir SPCC, D ≥ 1,0 t. Für SUS304 (eine Edelstahlsorte) gilt unter Berücksichtigung der hohen Festigkeit D ≥ 1,2 t.
- Mindestlochrandabstand: Der Abstand L von der Mitte des Lochs bis zum Rand des Teils muss ausreichend groß sein, um zu verhindern, dass Randmaterial beim Stanzen herausgedrückt wird. Normalerweise beträgt der Mindestlochrandabstand L ≥ 2,0 t.
- Lochabstand: Der Lochabstand (Lochkante zu Kante) zwischen zwei benachbarten Löchern beträgt normalerweise mehr als 2,0 t, um eine übermäßige Materialverformung zwischen den beiden Löchern beim Stanzen zu verhindern.
Design der Biege-Druckentlastungsrille: verhindert das Ausreißen der Ecken
Wenn der Bereich nahe der Kante eines gebogenen Bauteils nicht richtig ausgelegt ist, kann es zu einer enormen Spannungskonzentration an der Ecke kommen, die zum Reißen führt.
- Problem: Wenn die Biegelinie die Kante des Teils schneidet, wird das Material während des Biegevorgangs gedehnt und an der Kante kann kein Material fließen, wodurch es sehr leicht zu Rissen kommt.
- Lösung: Entwerfen Sie einen Entlastungsschnitt am Ende der Biegelinie.
- Schlitzbreite (W): mindestens das 1,5-fache der Plattendicke, d. h. W ≥ 1,5 xt.
- Rillentiefe (D): mindestens gleich dem Innenradius der Biegung R plus der Blechdicke t, d. h.D ≥ R + t.
- Konstruktionsprinzip: Stellen Sie sicher, dass der Grund der Druckentlastungsnut abgerundet und nicht scharf ist, um die Spannung weiter zu verteilen.
Design zur Reduzierung der Formkosten: vereinfachte Struktur und einheitliche Richtung
Die Stanzkosten gehören zu den Hauptkosten bei Stanzprojekten, da diese Kosten durch die Minimierung von Designänderungen an Teilen erheblich eingespart werden können. Durch die Verwendung des Biegeradius und der K-Faktor-Faustregel wird Nacharbeit während der ersten Entwurfsphase minimiert.
- Biegerichtung standardisieren: Standardisieren Sie beim Entwerfen von Teilen alle Biegerichtungen, um den komplexen Einsatz von seitlichen Schiebern (Nockenschlitten) zu vermeiden. Vereinfachen Sie die Struktur der Form und senken Sie die Kosten und die Ausfallrate.
- Beseitigung der seitlichen Bewegung: Das seitliche Schiebersystem macht die Form komplizierter und schwieriger zu warten. Wenn möglich, eliminieren Sie die Schieberbewegung, indem Sie das Design des Teils ändern (z. B. indem Sie seitliche Löcher durch vertikale Stanzungen ersetzen).
- Verwenden Sie ein standardisiertes Design: Alle Designformteile (Formbasisführungen, Stempel) müssen so konzipiert sein, dass sie nicht kundenspezifisch gestaltet werden, um den Herstellungszyklus und die Kosten der Form zu senken.
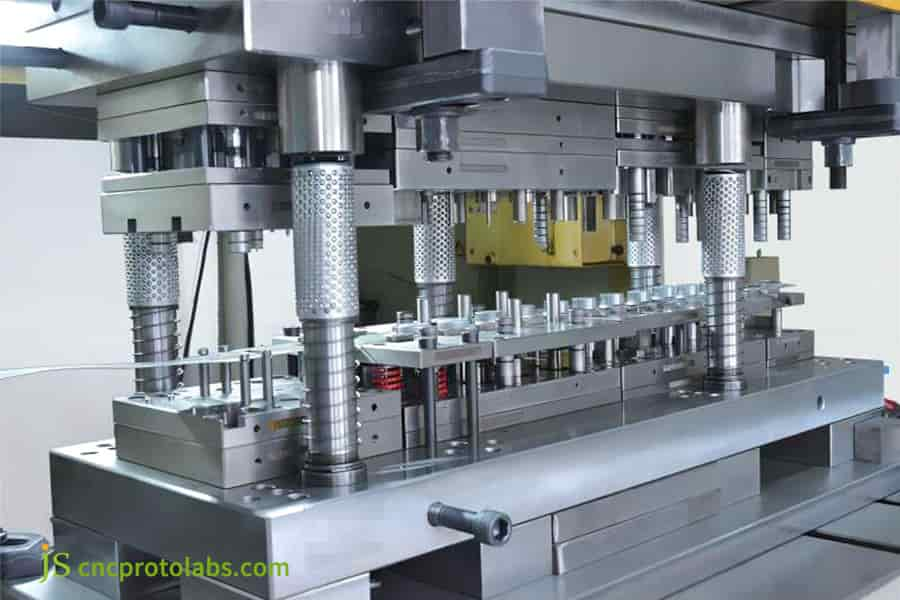
Abbildung 5: KMG-Maschine prüft präzisionsgestanztes Metallhalterungsteil im Werk.
Wie viel kosten Metallstanzwerkzeuge und wie wird die Presstonnage berechnet?
Die Kosten für Metallstanzwerkzeuge variieren stark je nach Teilekomplexität und Produktionsvolumen. Progressive Stanzwerkzeuge kosten zwischen 5.000 $ für kleine 4-Stationen-Werkzeuge und über 35.000 $. Für komplexe, multifunktionale Automobilwerkzeuge mit typischen Vorlaufzeiten von 4 bis 7 Wochen, einschließlich T1-Pilotmustern. Die Tonnageanforderungen werden unter Verwendung von P = L × t × τ (Dicke × Scherfestigkeit) berechnet, unter Hinzufügung eines Sicherheitspuffers von 25 %, um ein Abwürgen der Presse und einen Bruch der Matrize zu verhindern.
Tooling NRE (Non-Recurring Engineering)-Aufschlüsselung
Zu wissen, wo die Formkosten anfallen, trägt zu Techniken und geeigneten Kostengesprächen mit Lieferanten bei. Eine Kostenanalyse für Metallstanzwerkzeuge kann den Einkaufsverantwortlichen dabei helfen, korrekte Budgets zu erstellen.
- Formbasis und Führungssäulen/-hülsen (Standardteile): machen 20–25% des Gesamtvolumens aus und haben relativ hohe Fixkosten, abhängig von der Formgröße und den Präzisionsanforderungen.
- Schneiden- und Formkernformteile: machen 15–20 % aus und sind der Schlüssel zur Kostenvariabilitätsrate, abhängig von den verwendeten Formenstahlsorten (D2 DC53 Hartmetall).
- Drahterodieren und CNC-Bearbeitung: machen 35–45% der Gesamtkosten aus und sind damit der größte Kostenfaktor bei der Formenherstellung. Es hängt eng mit der Komplexität der Form, der Präzision und der Bearbeitungszeit zusammen.
- Montage, Schleifen und Probeformen (T1–T3): 15–20 % der Gesamtkosten. Dieser Schritt ist für die dimensionale Lebensdauer der Form und die Zuverlässigkeit der Befestigung von entscheidender Bedeutung. Ein erfahrenerer Monteur führt zu einem schnelleren Zyklus und höherer Qualität. Je erfahrener der Monteur ist, desto schneller ist der Zyklus und desto höher ist die Qualität.
Berechnungslogik und Sicherheitsfaktor für die gesamte Stanztonnage
Die genaue Berechnung der erforderlichen Pressenkraft ist eine Voraussetzung zur Vermeidung von Pressenüberlastungsschäden und Werkzeugbrüchen. Bezüglich der Frage „Wie viel kostet die Herstellung von Folgewerkzeugen und wie hoch ist die typische Vorlaufzeit?“ hat die Berechnung der Tonnage einen direkten Einfluss auf den Umfang und die Kosten der Werkzeugkonstruktion.
- Querkraftformel für das Stanzen: F = L × t × τ
- F: Schnittkraft (Einheit: Newton N)
- L: Umfang des Blindprofils (Einheit: Millimeter mm)
- t:Blechdicke (Einheit: Millimeter mm)
- τ: Scherfestigkeit des Materials (Einheit: Megapascal, MPa), normalerweise 0,8-fache Zugfestigkeit.
- Einstellung der Gesamttonnage: Nach der Berechnung der theoretischen Stanzkraft müssen auch die Entladekraft, die Auswurfkraft, die Klemmkraft und mögliche außermittige Belastungen berücksichtigt werden. Gesamttonnage = F × 1,3 (Sicherheitsfaktor). Eine Sicherheitsmarge von 25–30 % verhindert plötzliche Überlastungen, die durch Schwankungen der Materialstärke, Abstumpfung der Matrize usw. verursacht werden.
Formschleif- und Wartungszyklus: die Lebensader für die Aufrechterhaltung der Präzision
|
Formtyp |
Erwartete Lebensdauer (Schlaganfälle) |
Material |
Typische Preisspanne |
Nachschleifzyklus |
|---|---|---|---|---|
|
Soft-/Prototyp-Tool |
1.000 - 5.000 |
Aluminium/Flussstahl |
2.500–5.000 $ |
Nicht anwendbar |
|
Produktionsgehärtetes Werkzeug |
500.000 - 1.000.000 |
SKD11 / D2 (58-60 HRC) |
8.000–20.000 $ |
Alle 100.000–200.000 Schläge |
|
High-Life-Hartmetallwerkzeug |
2.000.000 - 5.000.000+ |
Wolframkarbid (WC-Co) |
20.000 $ - 35.000 $+ |
Alle 300.000–500.000 Schläge |
Quellen: Werkzeugstahlsorten gemäß ISO 4957:2018; Nachschleifintervalle gemäß Produktionsprotokollen von JS Precision (2025–2026).
Das Schleifen und die Wartung der Form sind für die Präzision der Teile und die Lebensdauer der Form sehr wichtig. Denn bei jedem Schleifvorgang ist lediglich ein Mikroschliff von etwa0,02-0,05mm der Schneidkante erforderlich, um diese wieder scharf zu machen. Die Schleifzeit steht in direktem Zusammenhang mit der Qualität des Formdesigns und der Materialqualität, und ein klarer Kostenzustand für das Stanzwerkzeug kann es Unternehmen ermöglichen, die Forminvestition und das Wartungsbudget auf natürliche Weise zu planen.
Wie garantieren Stempelzertifizierungen nach ISO 9001 und IATF 16949 die Teilequalität?
Die Stanzprotokolle nach ISO 9001 und IATF 16949 gewährleisten eine Null-Fehler-Konsistenz über Massenproduktionsläufe hinweg durch strukturiertes APQP, PPAP Level 3-Dokumenteneinreichung und Statistische Prozesskontrolle (SPC) in Echtzeit. Durch den Einsatz automatisierter Bildprüfung, optischer berührungsloser Profilprojektoren und kontinuierlicher Cpk-Überwachung (Cpk ≥ 1,67) eliminieren zertifizierte Stanzserviceeinrichtungen Maßabweichungen aufgrund der Spulendicke Abweichungen, Gratansammlung und Werkzeug-Mikroverschleiß.
Qualitätsdokumentation und Prozesskontrolle: Rückverfolgbarkeit von der Quelle bis zum Versand
Um ein guter Lieferant von Blechstanzen zu sein, sollte der Anbieter über ein gutes Qualitätsmanagementsystem verfügen. Die Wahl eines vertrauenswürdigen Blechstanzdienstleisters mit einem guten Qualitätsmanagementsystem ist der Schlüssel zu stabilen Teilen.
Advanced Product Quality Planning (APQP): Lieferanten und Kunden erstellen zu Beginn des Projekts gemeinsam einen Qualitätsplan, identifizieren Risikopunkte und entwickeln vorbeugende Maßnahmen.
Produktionsteil-Genehmigungsprozess (PPAP): Nach der ersten Musterproduktion reicht der Lieferant ein PPAP Level 3-Dokumentationspaket ein, einschließlich:
- Entwurfsdatensatz
- Prozessflussdiagramm
- Prozessfehlermöglichkeits- und Einflussanalyse (PFMEA)
- Kontrollplan
- Messergebnisse in voller Größe (FAI)
- Material-/Leistungstestergebnisse
- Erste Prozessfähigkeitsstudie (Ppk/Cpk)
Prozesskontrolle: Erstmusterprüfung (FAI) und Patrouilleninspektion stellen sicher, dass der Produktionsprozess unter Kontrolle ist und alle Prüfprotokolle und Materialchargeninformationen rückverfolgbar sind.
Statistische Prozesskontrolle (SPC): Lassen Sie die Daten sprechen
SPC ist eines der effektivsten Werkzeuge und Methoden zur Fehlervermeidung und -verbesserung. Der Lieferant, der den kundenspezifischen Präzisionsfertigungsprozess durchführen kann, kann die SPC im Prozess implementieren, um die Schlüsselabmessungen zu überwachen und den Prozess ständig in einem stabilen Zustand zu halten.
- Cpk (Prozessfähigkeitsindex): Gibt die Fähigkeit eines Prozesses innerhalb der Toleranzen der Spezifikationen an. Je höher der Cpk-Wert, desto geringer ist die Prozessschwankung und desto stabiler ist der Prozess.
- Mindeststandardanforderung: Cpk-Zielwert der kritischen Dimension ≥ 1,33.
- Hoher Anforderungsstandard: Für die Automobil- und Medizinindustrie ist für „Sicherheit/kritische Eigenschaften“ (z. B. Anschlusskontaktkraft) ein Cpk von ≥ 1,67 erforderlich.
- Kontrolle der Grathöhe: Wenn die Grathöhe (normalerweise auf < 0,03 mm kontrolliert) regelmäßig überwacht wird, können Trends im Formverschleiß früher erkannt und behoben werden, bevor sie sich auf die Funktionalität des Teils auswirken.
Projektfall: Von der Problemlösung zur Kostenoptimierung
Basierend auf der praktischen Erfahrung von JS Precision bei der Bereitstellung von Stanzdienstleistungen für Hersteller von Industriesensoren ist die systematische Lösung von Problemen der Kern für den Nachweis des Werts eines Lieferanten.
Ursprünglicher Schmerzpunkt
Der Kunde hat eine CNC-Stanzmaschine zum Stanzen und Biegen des Materials verwendet, um die Sensorgehäuse aus SUS304 (0,40 mm Dicke) zu formen. Die Bearbeitungskosten pro Teil lagen bei bis zu 1,65 $, bei einer Winkeltoleranzschwankung von ±1,5° und einer Montagefehlerquote von 8,5 %.
Lösung
DC53-Matrizenstahl wurde vom Ingenieurteam von JS Precision als Matrizenmaterial mit TD-Oberflächenbeschichtung (Thermal Diffusion) ausgewählt, um die Verschleißfestigkeit zu verbessern. Für die kritischen Biegevorgänge wurde ein zusätzlicher Feinabstimmungs-Biegeprozess eingeführt, um die Rückfederung genau zu steuern.
Quantitative Ergebnisse
- Maßtoleranzen liegen stabil bei ±0,025 mm.
- Die Montagefehlerquote sankvon 8,5 % auf 0,15 %.
- Die Bearbeitungsgebühr pro Stück sank von 1,65 auf 0,14.
- Der Kunde erhält alle Formkosten zurück, wenn 12.000 Stück produziert werden.
Dieser Fall zeigt deutlich, wie professionelles Formendesign und Prozessoptimierung gleichzeitig Qualitätsprobleme lösen und erhebliche Kosteneinsparungen erzielen können.
Wenn Sie auf der Suche nach einem zuverlässigen Stanzpartner sind, können Sie Ihre Zeichnungen gerne an JS Precision senden. Wir bieten Ihnen einen Komplettservice vom Formenbau bis zur Massenproduktion und sorgen so für ein optimales Gleichgewicht zwischen Qualität und Kosten.
Abbildung 6: Folgestanzmaschine mit Werkzeugen für die Massenproduktion.
FAQs
F1: Wozu dient das Stanzen von Blechen?
Biegen und Bördeln werden am häufigsten zur Massenproduktion hochpräziser, komplexer 3D-Hardwarekomponenten durch Blechstanzen eingesetzt. Zu den Hauptanwendungsgebieten gehören Strukturhalterungen für Kraftfahrzeuge, Kupfersammelschienen von Leistungsbatterien, Abdeckungen für elektronische Abschirmungen, Flugzeugverriegelungen und Gehäuseteile für medizinische Geräte. Es weist eine stabile Toleranz von ±0,02 mm bei 30–500 SPM auf.
F2: Was ist der minimale Biegeradius (kann auf die Blechdicke bezogen werden) für das Blechstanzen?
Die Dicke der üblicherweise zum Metallpressen verwendeten Stanzplatten liegt zwischen 0,1 mm und 6,0 mm. Der minimale Biegeinnenradius bei Materialdehnung: eine ausgezeichnete Plastizität von 5052 Aluminium oder kaltgewalztem SPCC-Stahl, der minimale Biegeradius kann auf 1,0 t eingestellt werden; Für das hochfeste oder kaltverfestigende Material (wie das Material SUS304) sollte der Biegeradius auf 1,5–2,0 t eingestellt werden, um die Rissbildung an der Außenfläche zu reduzieren.
F3: Blechstanzen vs. CNC-Bearbeitung: Was ist für 10.000 Teile kostengünstiger?
Bei einem Produktionsbedarf von etwa 10.000 Stück ist das Blechstanzen weitaus günstiger als die CNC-Bearbeitung. Obwohl der CNC-Produktionsprozess keine anfänglichen Kosten für die Herstellung der Form beinhaltet, ist der Stückpreis aufgrund der relativ hohen Mindestschnittzeit pro Stück hoch, die von einigen Minuten bis zu mehreren zehn Minuten reicht. Für das Stanzen sind Werkzeuge erforderlich, die zwischen 5.000 und 15.000 US-Dollar kosten. Dabei beträgt die Stempelzeit pro Stück nur ca. 1 Sekunde. Es kann gezeigt werden, dass nach Überschreiten der 5000-Stück-Marke die amortisierten Kosten pro Stanzstück über 60 % niedriger sein können als beim CNC-Bearbeitungs-Pendant.
F4: Progressive Matrize vs. Transfermatrize: Welche soll ich wählen?
Für kleine bis mittlere Teile mit einem Jahresbedarf von über 20.000 Stück sind Folgeverbundwerkzeuge mit einem kontinuierlichen Streifen bei 80–300 SPM empfehlenswert. Für tiefgezogene, unregelmäßige oder geschlossene Teile sollten Transferwerkzeuge mit Roboterhandhabung gewählt werden.
F5: Wie hoch sind die Kosten für ein Folgewerkzeug und wie lange dauert es?
Ein Satz progressiver Matrizen kostet etwa 4.500 (kleine Matrizen mit 3 bis 4 Stationen) bis über 35.000 (präzise Matrizen aus Hartmetall in Automobilqualität mit mehreren Stationen) mit einem typischen Lieferzyklus von 4 bis 7 Wochen, einschließlich DFM-Analyse, 3D-Matrizendesign, Drahterodier- und CNC-Maschinenschnitt, Matrizenmontage und -passung, Inspektion der vollständigen Größe und Teileüberprüfung des ersten Teils.
F6: Wie wirkt sich die Materialauswahl auf die Gesamtkosten der Metallstanzung aus?
Materialien haben direkten Einfluss auf die Beschaffungskosten, die Ausschussrate und die Häufigkeit von Werkzeugverschleiß und -wartung. Legierungen mit hoher Zugfestigkeit wie SUS304 führen im Vergleich zu SPCC-Kohlenstoffstahl zu einem 3- bis 5-mal stärkeren Formschneidkantenverschleiß, was zu einem häufigeren Einsatz von teurem Formstahl (z. B. DC53) und häufigeren Schleifvorgängen führte. Darüber hinaus bestimmt die Gestaltung des Streifenlayouts den Einsatz des Rohmaterials. Abgesehen von den Kosten für die Beschaffung des Rohmaterials würde ein schlechtes Layout-Design zu 15–25 % der Materialverschwendung führen.
F7: Welche QS-Dokumentation stellt JS Precision für kundenspezifische Blechstanzungen bereit?
JS Precision bietet eine vollständige Dokumentation der Versandqualität für alle individuell gestanzten Teile. Zu den Standardlieferungen gehören ein vollständiger Erstmusterprüfbericht, ein Rohstoff-3.1-Qualitätssicherungszertifikat, Daten zum Galvanisierungs-Salzsprühtest und RoHS/REACH-Berichte. Bestellungen für den Automobil- und Medizinbereich umfassen ein PPAP Level 3-Dokumentationspaket, einschließlich PFMEA, Kontrollplänen und Cpk-Prozessfähigkeitstestdaten
F8: Können Prototypen gestanzt werden, ohne dass kostspielige, fortschrittliche Hartwerkzeuge erforderlich sind?
Ja, für die Prototypenverifizierung oder Kleinserien-Testproduktion (100 Stück bis 2.000 Stück) besteht keine Notwendigkeit, sich die teuren Matrizen aus progressiv gehärtetem Stahl zu leisten. Im heimischen Engineering-Zyklus wurden häufig einfache Soft-Matrizen, universelle Schnellwechsel-Matrizen oder Laser-Vorschneiden mit integrierter CNC-Biegung eingesetzt. Dies kann die anfänglichen Werkzeugkosten um 65–80 % senken und Muster in 10–14 Tagen liefern.
Zusammenfassung
Der Übergang vom Prototypenbau zum Massenstanzen ist der wichtigste Weg zur Reduzierung der Stückkosten. Durch die strikte Einhaltung der DFM-Regeln, die Festlegung angemessener Abstände und Innenradien und die Kombination mit der Materialauswahl können Toleranzen innerhalb von ±0,02 mm stabilisiert werden. Durch die Nutzung von Tonnageberechnungen und Werkzeugwartungsplanung können die NRE-Kosten über Produktionsläufe von 5.000 oder mehr Einheiten hinweg amortisiert werden, wodurch niedrige Stückpreise, kurze Zykluszeiten und eine fehlerfreie Lieferung erreicht werden.
Sind Sie bereit, die Teilestruktur zu optimieren und das Gussformbudget zu erhalten? Nutzen Sie die Stanzservices von JS Precision, um direkt vom 3D-CAD zur Massenproduktion überzugehen.Unser Ingenieurteam führt innerhalb von 24 Stunden eine DFM-Analyse, eine Bewertung der Layoutnutzung und eine Berechnung der Formamortisation durch. Holen Sie sich sofort ein kostenloses Angebot und eine DFM-Bewertung und kommunizieren Sie persönlich mit erfahrenen Formingenieuren, um eine hochkonsistente Massenproduktion von Metallstanzteilen sicherzustellen und gleichzeitig das Budget für die Formöffnung zu kontrollieren.
Haftungsausschluss
Der Inhalt dieser Seite dient ausschließlich Informationszwecken. Für JS Precision Services gibt es keine ausdrücklichen oder stillschweigenden Zusicherungen oder Gewährleistungen hinsichtlich der Richtigkeit, Vollständigkeit oder Gültigkeit der Informationen. Es liegt in der Verantwortung des Käufers, spezifische technische Anforderungen zu ermitteln und ein formelles Teileangebot anzufordern. Bitte kontaktieren Sie uns für weitere Informationen.
Ressource

