 Deutsch




Für höchste Präzision Dienstleistungen zum Laserschneiden von Edelstahl Wählen Sie 304 für kostengünstige Festigkeit in Standard-Industrieumgebungen und spezifizieren Sie 316 für Salzwasser, aggressive Chemikalien oder Küstenluft. 316 enthält 2–3 % Molybdän, was zu einer höheren Schmelzbadviskosität führt. Die Schnittgeschwindigkeit muss um 5–12 % reduziert und der Stickstoffdruck erhöht werden, um Schlackenbildung und Kantenverfärbungen zu vermeiden.
Kernaussagen: 304 vs. 316 Laserschneiden
|
Entscheidungs- und Verarbeitungsdimension |
304 Laserschneiden |
316 Laserschneiden |
Beratung zur technischen Auswahl |
|---|---|---|---|
|
Unterschied in der Kernzusammensetzung |
18 % Cr, 8 % Ni |
16–18 % Cr, 10–14 % Ni, 2–3 % Mo |
316 basiert auf Molybdän, um Lochfraß und Spaltkorrosion zu verhindern |
|
Geeignete korrosive Umgebungen |
Innenbereich, allgemeine Industrie, Süßwasser |
Marine, Küstenaußenbereich, starke Säurereinigung , Chloridumgebungen |
Geben Sie 316 zwingend an, wenn Sie Salznebel oder Chloriden ausgesetzt sind |
|
Vorschubgeschwindigkeit beim Laserschneiden |
Grundgeschwindigkeit (100 %) |
5–12 % langsamer als 304 (höherer Schlackenflusswiderstand) |
316 erfordert eine fein abgestimmte Geschwindigkeit und einen höheren Gasdruck, um Bodenschlacke zu verhindern |
|
Empfohlenes Hilfsgas |
N₂ (14–18 bar, 99,999 % Reinheit) |
N₂ (16–20 bar, 99,999 % Reinheit) |
Verwenden Sie niemals Luft oder Sauerstoff; Halten Sie die Kante ohne Nachschleifen silberglänzend |
|
Fertigteilkosten |
Grundkosten (1,0x) |
Insgesamt 25–35 % höher (Material + Maschinenzeit) |
Wählen Sie 304 für Strukturteile; 316 für Marine-, Säure- und medizinische Flüssigkeitsteile |
Wenn die Teile nicht mit Salz oder starken Säuren in Kontakt kommen, können durch die Verwendung von Edelstahl 304 direkt 25–35 % der Material- und Verarbeitungskosten eingespart werden; Wenn es sich um Küstengebiete oder den Kontakt mit chemischen Flüssigkeiten handelt, muss Edelstahl 316 ausgewählt werden, um Rost und Verschrottung zu vermeiden .
Entsprechend ISO 9013:2017 Die Klassifizierung des thermischen Schneidens definiert Maß- und geometrische Toleranzen für lasergeschnittene Kanten und gewährleistet so die Qualitätskontrolle für Edelstahlbleche mit einer Stärke von 0,5 mm bis 25,0 mm.
Was sind die Hauptunterschiede beim Laserschneiden von 304 und 316?
Die Laserschneidleistung zwischen 304 und 316 unterscheidet sich hauptsächlich aufgrund der chemischen Zusammensetzung: 316 enthält 2 bis 3 % Molybdän und mehr Nickel , während 304 18 % Chrom und 8 % Nickel enthält. Molybdän macht 316 deutlich widerstandsfähiger gegen Chlorid-Lochfraß, erhöht aber auch die Viskosität des geschmolzenen Metalls unter dem Laserstrahl. Folglich erfordert das Faserlaserschneiden von 316 5 % bis 12 % langsamere Schnittgeschwindigkeiten und einen 10 % bis 15 % höheren Stickstoff-Hilfsgasdruck, um die geschmolzene Schlacke sauber auszublasen und eine gratfreie Kantenrauheit von Ra ≤ 1,6 μm aufrechtzuerhalten.
Unterschiede in der Schlackenfließfähigkeit und Verarbeitungsanpassungen
In unserer Praxis erhöht Molybdän von 316 die Viskosität des geschmolzenen Metalls bei Schneidtemperaturen um etwa 8,5 % im Vergleich zu 304. Dadurch wird der Schlackenentfernungswiderstand erhöht. Das größere Volumen an geschmolzener Schlacke in der Schnittfuge erschwert die Entfernung der Schlacke beim Laserschneiden von 316.
Wenn also ein 3-kW- bis 12-kW-Faserlaserschneider verwendet wird, ist der Schnittgeschwindigkeit für 316 sollte im Vergleich zu 304 um etwa 5–12 % gesenkt werden, während gleichzeitig der Stickstoffdruck um 10–15 % erhöht wird. Diese Einstellung verhindert nicht nur die Ablagerung von Schlacke am Schnittgrund, sondern sorgt auch für eine stabile Kantenrauheit von Ra ≤ 1,6 μm.
Perforationseigenschaften und Parameteranpassung
Wenn 316 mit einem Faserlaser durchbohrt wird, verschlechtern sich Schlackespritzer und die Düsenhaftung, insbesondere bei Blechen mit einer Dicke von mehr als 6,0 mm. Die Durchstechzeit sollte um 20–30 % erhöht werden, und eine segmentierte Brennerhebesequenz mit Schlackenblasen verhindert, dass sich die Schlacke an der Düsenöffnung verfestigt .
Die Erfahrung zeigt, dass die Verlagerung des Einstechfokus von der Plattenoberfläche auf −2,0 mm die Anhaftung von Schlackespritzern verringert und den Schnitt stabil hält.
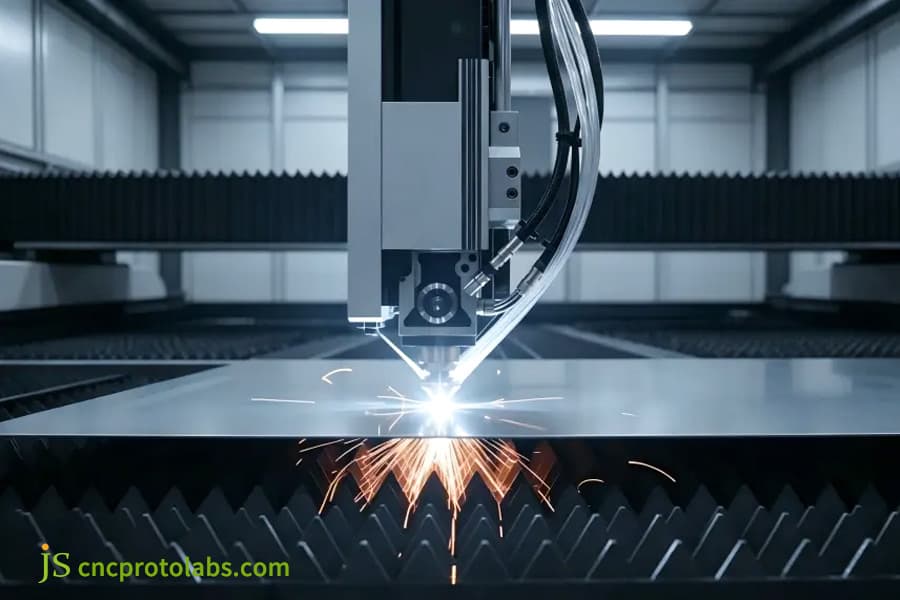
Abbildung 1: CNC-Laserschneiden von Edelstahlblech mit Funken.
Wie kontrolliert das Faserlaserschneiden von Edelstahl Schlacke und Oxidation?
Faserlaserschneiden Edelstahl verhindert Kantenoxidation und Schlackenansammlung durch die Verwendung von Hochdruckstickstoff (16–20 bar, 99,999 % Reinheit) als nicht reaktives Hilfsgas anstelle von Sauerstoff . Stickstoff kühlt die Schnittgrenze und bläst geschmolzenes Metall mechanisch weg, bevor es erstarrt. Sowohl bei 304- als auch bei 316-Blechen wird durch die Positionierung des Laserfokus innerhalb des Materials (-1,5 mm bis -3,0 mm negativer Fokus) die Schnittfuge verbreitert, sodass das Hilfsgas die Schlacke sauber entfernen und eine spiegelähnliche Schnittkante mit einer Ra-Oberfläche von 0,8–1,6 μm liefern kann.
Luftwegkonfiguration und Fokussteuerung
- Bei Verwendung von Sauerstoff oder Druckluft für den Edelstahlschneidprozess wird die Oberfläche des geschnittenen Materials schwarz, was durch die Bildung harter Krusten verursacht wird, die die Rostschutzschicht schädigt und aufgrund des erforderlichen Schleifens zu höheren Kosten führt.
- Aber mit hochreinem Stickstoff, der lediglich die physikalische Blaswirkung nutzt , um die Rückstände zu entfernen, führt der Prozess nicht zu den üblichen Oxidationsreaktionen.
Bei Platten mit einer Dicke von 1,0–12,0 mm entfernt eine 1,2–2,0-mm-Düse mit einer Fokuseinstellung mit geringer Leistung effektiv Schlacke.
Die folgende Tabelle enthält die tatsächlichen Prozessparameter, die in der Praxis für eine Vergleichsbewertung der Schneidleistung von Edelstahl 304 und 316 angewendet werden .
|
Blechdicke (mm). |
Laserleistung (kW). |
Stickstoffdruck (bar) – 304 |
Stickstoffdruck (bar) – 316 |
Schnittgeschwindigkeit (m/min) – 304 |
Schnittgeschwindigkeit (m/min) – 316 |
Fokusposition (mm). |
|---|---|---|---|---|---|---|
|
1.5 |
3–6 |
14 |
16 |
6,0 |
5.5 |
-1,5 |
|
3,0 |
6–8 |
16 |
18 |
3.8 |
3.4 |
-2,0 |
|
6,0 |
8–12 |
18 |
19 |
2.2 |
1.9 |
-2,5 |
|
10.0 |
12 |
20 |
20 |
1.2 |
1,0 |
-3,0 |
Basierend auf den Produktionsaufzeichnungen von JS Precision 2025–2026 spiegelt die obige Parametertabelle überprüfte Einstellungen von mehr als 600 Projekten zum Laserschneiden von Edelstahl mit Blechdicken von 1,5 mm bis 10,0 mm wider.
Wichtige Punkte des Anti-Schlacken-Hängeprozesses
- Nachdem Sie 316 geschnitten haben, erhöhen Sie den Stickstoffdruck auf 16–20 bar , um einen ausreichenden Spülimpuls am Boden des Schmelzbades zu ermöglichen.
- Ein negativer Fokus zwischen -1,5 mm und -3,0 mm wird verwendet, um den Boden zu verbreitern und es einfacher ist, die geschmolzene Schlacke von der Seite zu entfernen.
- Orte mit einer Dicke von etwa 6,0 mm oder mehr können von der Pulse-Piercing-Methode profitieren, gefolgt von der Verwendung progressiver Eintrittsleitungen, um die Bildung von Schlacke an der Entstehungsstelle zu verhindern.
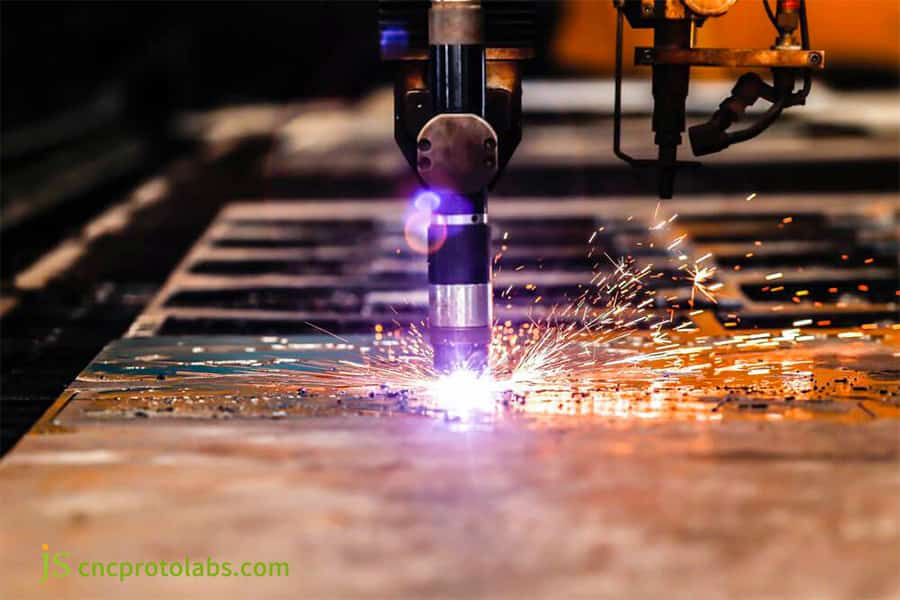
Abbildung 2: Faserlaser-Schneidemaschine, die Blech bearbeitet.
Wie wirkt sich die Laserwärmeeinwirkung auf die Korrosionsbeständigkeit von 304 im Vergleich zu 316 aus?
Das Laserschneiden von Edelstahl kann die Kantenkorrosionsbeständigkeit beeinträchtigen, wenn die übermäßige Hitzeeinwirkung zu lange in der Temperaturzone von 450 °C bis 850 °C bleibt. Wenn dies geschieht, verbindet sich Chrom mit Kohlenstoff an den Metallkornkanten, sodass weniger freies Chrom übrig bleibt, um die schützende Rostschutzoxidschicht zu bilden. Während 316 diesem Problem dank Molybdän besser widersteht als 304, sorgt professionelles Laserschneiden für hohe Vorschubgeschwindigkeiten (> 3,5 m/min bei 3 mm Blech), um die hitzebeeinflusste Kantenbreite auf unter 0,1 mm zu begrenzen und die ursprüngliche Korrosionsbeständigkeit beizubehalten.
Der Einfluss der Wärmeeinflusszone (HAZ) auf die Korrosionsbeständigkeit von Schnittkanten
Bleibt die Schnittkante zu lange im Temperaturbereich von 450–850 °C, verbindet sich Chrom entlang der Korngrenzen mit Kohlenstoff, wodurch das für den Korrosionsschutz benötigte freie Chrom aufgebraucht wird . Dadurch ist die Schnittkante anfälliger für Korrosion als das Grundmaterial.
Aufgrund des Molybdängehalts weist Edelstahl 316 im Vergleich zu Edelstahl 304 eine bessere Beständigkeit gegen interkristalline Korrosion auf, allerdings muss in jedem Fall die richtige Erhitzungszeit kontrolliert werden .
Mit einem leistungsstarken Hochgeschwindigkeits-Faserlaser, der die Haut erhitzt Laserschneidverfahren Da die Schnittkanten von 304 und 316 nur etwa 0,5 Sekunden lang in der Schnittzone bleiben, behalten sie über 95 % der Korrosionsbeständigkeit des Grundmaterials bei.
Wärmekontrolle im Millisekundenbereich für Hochgeschwindigkeitsschneiden
- Faserlaser mit Leistungen zwischen 3 und 12 kW sind in der Lage , Schnittgeschwindigkeiten von über 3,5 m/min auf 3,0 mm dicken Platten bei Aufheizzeiten im Millisekundenbereich zu erreichen.
- Das durch Hitze verfärbte Band an der Schnittkante wird innerhalb von 0,1 mm gehalten, um eine Chromkarbid-Ausfällung zu verhindern.
- Basierend auf der tatsächlichen Schneiderfahrung von JS Precision mit Präzisions-Edelstahl wird durch Beizen und Passivierung gemäß ASTM A967 die Korrosionsbeständigkeit der Schnittkante vollständig wiederhergestellt.
Entsprechend ASTM A262-15 Standardverfahren zur Erkennung der Anfälligkeit für interkristallinen Angriff in austenitischen Edelstählen legen Akzeptanzkriterien für die Kantenkorrosionsbeständigkeit nach der thermischen Verarbeitung fest.
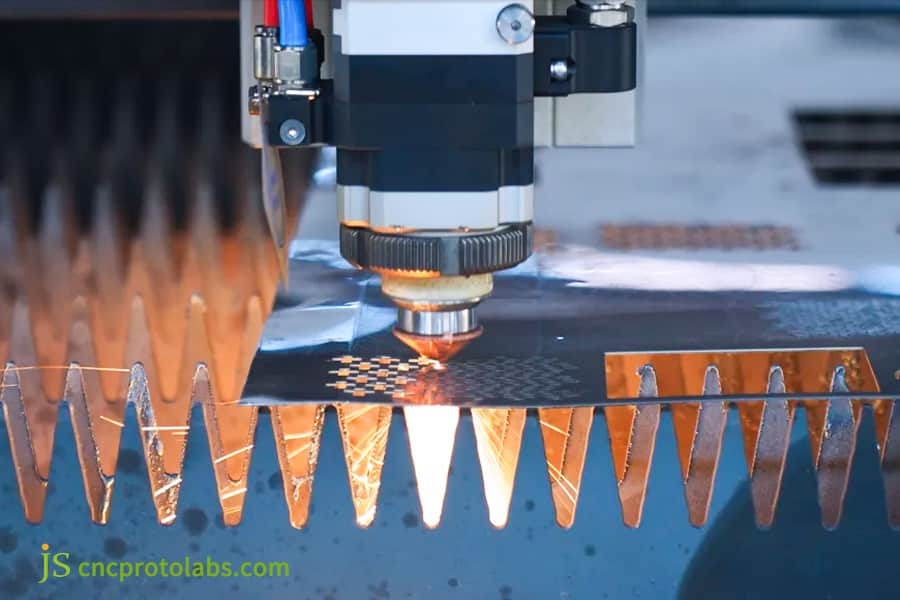
Abbildung 3: Laserschneiden von Metallteilen mit Hitzefunken.
Was sind die Dickentoleranzgrenzen für das Laserschneiden von Edelstahlteilen?
Das Laserschneiden von Edelstahlteilen liefert enge Maßtoleranzen von ±0,03 mm bis ±0,15 mm bei Blechdicken von 0,5 mm bis 25,0 mm. Für präzise 304-Bleche unter 3,0 mm halten moderne CNC-Fasersysteme lineare Toleranzen von ±0,05 mm und eine Wiederholgenauigkeit der Lochpositionierung von ±0,03 mm ein. Auf dicken 316-Platten (10,0 mm bis 20,0 mm) erweitert der Wärmestau die erreichbare Toleranz leicht auf ±0,12 mm, was erfahrene Hersteller durch optimierte Einlaufschnittlinien und dynamische Abkühlpausen erreichen.
Toleranzgrenzen für unterschiedliche Blechdicken
Dünne Platten von 0,5 mm–3,0 mm, auf die sich Bauingenieure häufig verlassen, können lineare Toleranzen von ±0,03 mm–±0,05 mm und eine Lochwiederholgenauigkeit von bis zu ±0,03 mm einhalten. Mittlere Platten (3,0–8,0 mm) erreichen Toleranzen von ±0,05 bis ±0,08 mm .
Bei 10,0–20,0 mm 316-Platten erweitern sich die Toleranzen auf etwa ±0,12 mm, hauptsächlich aufgrund von Wärmestau ; Sie sind jedoch immer noch besser als ISO 9013-1 Klasse 1.
Nesting- und Anti-Warping-Strategien
Aufgrund lokaler Hitze können sich dichte Mikrolochmuster auf langen, schmalen Platten verziehen. Durch den Einsatz von Methoden wie Mikroverbindungen zur Begrenzung der Verformung, Common-Edge-Cutting und Skip-Perforation kann der Ebenheitsfehler einer großen Platte auf höchstens 0,3 mm/m gehalten werden.
Basierend auf tatsächlichen Fallstudien von JS Precision beim Schneiden von Strukturteilen aus rostfreiem Stahl mit einem Laser verhindern diagonale Skip-Perforationspfade eine Wärmekonzentration und begrenzen den Temperaturanstieg der Platte.
Ich habe Fragen zum Toleranzdesign für Präzisions-Laserschnittteile aus Edelstahl ? Kontaktieren Sie einen JS Precision-Ingenieur für eine kostenlose DFM-Bewertung. Auf Basis Ihrer Zeichnungen geben wir Ihnen optimale Layout- und Toleranzempfehlungen.
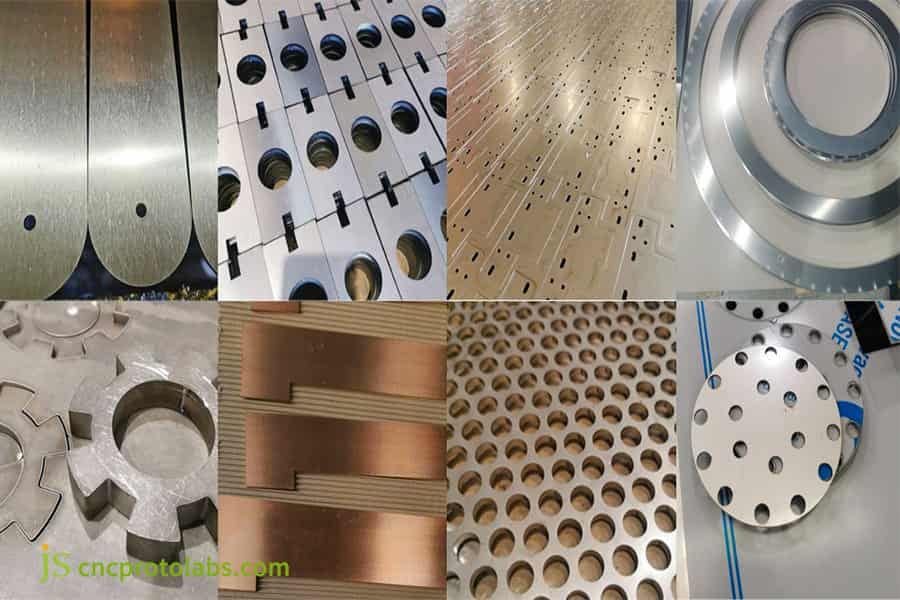
Abbildung 4: Collage aus präzise lasergeschnittenen Edelstahlteilen.
Wie berechnet man die Gesamtkosten für 304 vs. 316 Laserschneid-Serviceprojekte?
Gesamtbeschaffungskosten für a Laserschneidservice Ein Projekt mit Edelstahl hängt vom Rohblechpreis, dem Stickstoffgasverbrauch, den Stunden der Laserschneidmaschine und der Sekundärpassivierung ab. Rohes 316-Blech kostet aufgrund von Zuschlägen für Nickel- und Molybdänlegierungen etwa 30 bis 45 % mehr als 304. In Kombination mit den etwas langsameren Laserbewegungsgeschwindigkeiten von 316 und dem höheren Unterstützungsgasfluss sind die endgültigen Teilekosten für 316 bei allen Produktionsläufen in der Regel 25 bis 35 % höher als für 304.
Aufschlüsselung der Stückkosten
Betrachten wir zur Veranschaulichung ein 3,0 mm dickes Blech und eine Produktionsmenge von 1.000 Stück. Ein einzelnes Stück würde das Blechmaterial plus den Maschinenaufwand, den Stickstoff und die Beiz-Passivierung kosten.
Der Preis des Rohmaterials 316 ist etwa 30 bis 45 % höher als der von 304. Langsamere Schnittgeschwindigkeiten verlängern die Maschinenstunden. Alles in allem kostet ein fertiges 316-Teil 25–35 % mehr als ein entsprechendes 304-Teil.
|
Kostenkomponente |
304 (USD / Stück). |
316 (USD / Stück). |
Varianz |
|---|---|---|---|
|
Rohes Plattenmaterial |
4,80 $ |
6,50 $ |
+35 % |
|
Betriebsstunden der Lasermaschine |
1,20 $ |
1,35 $ |
+12,5 % |
|
Stickstoffverbrauch |
0,35 $ |
0,42 $ |
+20 % |
|
Passivierungsbehandlung |
0,25 $ |
0,25 $ |
0% |
|
Gesamtkosten des fertigen Teils |
6,60 $ |
8,52 $ |
+29 % |
Basierend auf der Projektdatenbank JS Precision 2025–2026 (mehr als 1.200 Projekte) spiegelt die obige Kostenaufschlüsselung die tatsächlichen Angebotsdaten für 3,0-mm-Bleche und 1000-teilige Produktionsläufe von Laserschneiddienstleistungen für Edelstahl wider.
Kostenreduzierungslösung durch Kombination verschiedener Methoden nach Bedarf
Für interne Halterungen und Teile, die niemals mit Flüssigkeiten in Berührung kommen, bietet 304 ausreichende Festigkeit und Korrosionsbeständigkeit; Für außenliegende freiliegende Gehäuse und säureberührte Rohrböden muss jedoch Edelstahl 316 verwendet werden.
Eine hybride 304/316-Materialstrategie senkt in der Regel die Gesamtmaterialkosten für Ihr Projekt um 15–20 %, ohne dass die Korrosionsbeständigkeit der kritischen Teile darunter leidet.
Berechnen Sie die Kosten für Ihr 304/316-Laserschneidprojekt? Kontaktieren Sie JS Precision noch heute für einen kostenlosen Kostenvoranschlag und einen gestaffelten Preisplan. Ein Techniker wird innerhalb von 12 Stunden antworten.
Welche Umgebungen erfordern 316 über 304 für Laserschneiddienstleistungen?
Die Auswahl zwischen 304 und 316 für das Laserschneiden von Edelstahl erfordert die Beurteilung des Chloridgehalts in der Umgebung, der chemischen Belastung, der Betriebstemperaturen und der Reinigungsmethoden . Güteklasse 304 ist der kostengünstige Standard für architektonische Halterungen im Innenbereich, Gehäuse für die Lebensmittelverarbeitung (nicht salzhaltig) und elektronische Chassis. Güteklasse 316 ist zur Vermeidung von Lochfraß für Schiffsausrüstung, Installationen im Umkreis von 5 Kilometern um das Meer, chemische Waschtanks und medizinische Geräte, bei denen die Chloridbelastung 100 ppm übersteigt, obligatorisch.
Typische Szenarien für die Auswahl von 304
- Wird im Innenbereich, an Chassis und Schränken, an Halterungen für Verbrauchergeräte, an Trichtern für Materialtrocknungsgeräte und im Allgemeinen verwendet Automobilstrukturteile .
- In normalen Industrieumgebungen, in denen der Chloridgehalt unter 100 ppm bleibt und keine Belastung durch säurehaltige Reinigungs- oder Desinfektionsmittel besteht.
- Unkritische Strukturen oder Teile sind wirtschaftlich, mit einer vorgesehenen Lebensdauer von 5–8 Jahren .
Wenn 316 obligatorisch ist: Rote Linien für den Umweltschutz
- Sensorgehäuse, die dem Meer ausgesetzt sind, Hafenbereiche und Teile der Fabrik, die häufig unter Wasser stehen oder mit Meerwasser oder Tausalz in Kontakt kommen.
- Rohrleitungen pharmazeutischer Geräte und Komponenten von Halbleiter-Wafer-Reinigungsmaschinen werden regelmäßig mit Chlor oder aggressiven säurehaltigen Desinfektionsmitteln gereinigt.
- Grundlage technischer Erkenntnisse: Sobald die Chloridkonzentration 100 ppm übersteigt oder der pH-Wert in einer sauren Salzsprühumgebung unter 4,5 liegt, ist die Verwendung von 304 absolut nicht zulässig.
|
Branchenszenario |
Mittlerer Zustand |
Empfohlene Note |
Ausfallrisiko bei falscher Note |
|---|---|---|---|
|
Elektronisches Gehäuse für den Innenbereich |
Trockene Luft, < 100 ppm Cl⁻ |
304 |
Minimaler Rost im normalen Betrieb |
|
Küstensensorgehäuse |
Meersalzspray, > 19.000 ppm Cl⁻ |
316 |
Lochfraß innerhalb von 6–12 Monaten |
|
Chemischer Waschtank |
Saures Reinigungsmittel, pH < 4,5 |
316 |
Spaltkorrosion und Undichtigkeit |
|
Chassis für die Lebensmittelverarbeitung |
Abwaschen ohne Kochsalzlösung |
304 |
Oberflächenverfärbung bei Verwendung von Chlorid-Desinfektionsmitteln |
|
Halbleiter-Reinigungsteile |
Ätzmittel auf Chlorbasis |
316 |
Schnelle Lochfraßbildung und Partikelverschmutzung |
Entsprechend ASTM B117-19 In der Standardpraxis für den Betrieb von Salzsprühgeräten werden Testbedingungen zur Überprüfung der Korrosionsbeständigkeit von Laserschneiddiensten aus rostfreiem Stahl in Meeresumgebungen definiert.
Sie sind sich nicht sicher, ob Sie für Ihre Betriebsbedingungen 304 oder 316 wählen sollen? Erhalten Sie eine kostenlose Beratung zur Materialauswahl von JS Precision, bei der Ingenieure schriftliche Empfehlungen basierend auf Ihren Medien und Ihrer korrosiven Umgebung geben.
Fallstudie von JS Precision: Maßgeschneiderte lasergeschnittene Marine-Sensorgehäuse aus 316
JS Precision lieferte eine hochpräzise Laserschneidlösung aus Edelstahl für einen Kunden aus der Schifffahrtsbranche, der 2.500 maßgeschneiderte ozeanografische Sensorgehäuse aus Edelstahl 316 benötigte. Das Projekt spezifizierte 2,5 mm 316-Blech mit 320 Mikroschlitzen (0,6 mm Breite) und einer Positionstoleranz von ±0,04 mm für den Betrieb in Meerwasser mit hohem Salzgehalt (Cl⁻ > 19.000 ppm). Frühere Fertigungen eines anderen Anbieters litten unter starken thermischen Kantenverwerfungen (0,8 mm Abweichung von der Ebenheit) und örtlicher Bildung von Lochfraß an den Schlitzkanten aufgrund unsachgemäßer Wärmeansammlung und Oberflächenoxidation.
Kundenschwierigkeiten und technische Schwachstellen
- Jedes 180 × 120 mm große Gehäuse enthält 320 dicht gepackte Mikroschlitze mit einer Breite von jeweils 0,6 mm.
- Durch die örtliche Überhitzung des vorherigen Lieferanten verzog sich das Blech um 0,8 mm – das Achtfache der 0,1-mm-Grenze des Kunden .
- Die Ergebnisse des Salzsprühtests zeigten, dass die Schnittkanten schwarz wurden und leicht rosteten, was den Schutz gegen die Arbeitsbedingungen auf See nicht erfüllte.
JS-Präzisionslösung
- Schnittpfad zur Vermeidung von Verformungen: Einführung einer diagonalen, verteilten Skip-Cut-Methode , um die lokale Hitzebelastung zu verringern und den Temperaturanstieg der Plattenoberfläche auf nicht mehr als 120 °C zu kontrollieren.
- Anpassung der Maschinenparameter: Ein 12-kW-Faserlaser mit einer 1,2-mm-Düse, 19,5 bar Stickstoff und ein gepulster Schneidzyklus von 25 ms verhindern Verbrennungen und Zunderbildung .
- Oberflächenreaktivierung und -schutz: Die geschnittenen Teile werden gemäß der Norm ASTM A967 gleichmäßig gebeizt und passiviert, um die rostfreie Schutzschicht der Kante vollständig wiederherzustellen.
Lehren aus Fehlern und Parameteriteration
Die ersten 50 Stücke wurden von links nach rechts geschnitten, ohne die Richtung zu ändern. Nach dem Erhitzen dehnte sich ein Ende um 0,18 mm aus , wodurch eine Mikroschlitzabmessung über die Toleranz hinaus verschoben wurde.
Basierend auf den Erfahrungen aus einem ähnlichen Projekt und dem Verständnis des Problems JS Präzision Das Team von Ingenieuren wechselte zu einem Kreuzsprung-Schneidepfad und fügte seitliche Kühlventilatoren hinzu, wodurch die Maßabweichung vollständig beseitigt wurde.
Endergebnis
- Die Ebenheit der Teile liegt konstant innerhalb von 0,04 mm und übertrifft damit die Kundenanforderung von 0,1 mm bei weitem.
- Die Schnittfläche ist gratfrei und weist eine Rauheit von Ra 0,9 μm auf.
- Es hat den strengen 2.000-Stunden-Salzsprühtest nach ASTM B117 ohne Rost bestanden.
- Mit einer Chargenausbeute von 99,4 % hilft es Kunden, die Gesamtherstellungskosten pro Einheit um 21,5 % zu senken.
Weisen Ihre lasergeschnittenen 316-Präzisionsteile auch Verformungen oder Mikronaht-Maßabweichungen auf? Senden Sie Ihre Zeichnungen jetzt an JS Precision für eine kostenlose DFM-Überprüfung und eine maßgeschneiderte Lösung für den Schneidprozess.
FAQs
F1: Sehen lasergeschnittene Kanten aus 304 und 316 optisch unterschiedlich aus?
Beim Schneiden mit hochreinem Stickstoff erscheinen die Schnittflächen beider Materialien völlig identisch und weisen einen hellen silbernen metallischen Glanz auf. Sie sind mit bloßem Auge nicht zu unterscheiden. JS Precision führt eine konsequente Verfolgung der Materialofennummer und Spektrometertests durch, um 100 % Materialauthentizität sicherzustellen.
F2: Warum muss beim Laserschneiden von Edelstahl hochreiner Stickstoff anstelle von Sauerstoff verwendet werden?
Hochdruckstickstoff entfernt geschmolzene Schlacke durch mechanisches Blasen und verursacht keine Oxidation. Bei Verwendung von Sauerstoff oder Druckluft verfärben sich die Schnittkanten schwarz und bilden eine harte Kruste , wodurch die Rostschutzschicht beschädigt wird und die Kosten für das Nachschleifen und Reinigen steigen.
F3: Was ist die maximale Blechdicke für hochpräzises Laserschneiden aus 304 und 316?
Hochleistungsfaserlaser können Edelstahlplatten mit einer Dicke von bis zu 50 mm schneiden. Für Präzisionsarbeiten, die eine Kantensenkrechtheit von ≤1° und keine Schlacke erfordern, halten Sie die Bleche innerhalb von 0,5–25,0 mm.
F4: Reduziert der Laserschneidprozess die Korrosionsbeständigkeit von 316 Teilen?
Bei ordnungsgemäßer Verarbeitung wird dies nicht passieren. Das Hochleistungs-Faserlaserschneiden ist extrem schnell und verfügt über eine sehr kurze Aufheizzeit. Nach dem Schneiden stellt die Beiz- und Passivierungsbehandlung nach ASTM A967 die ursprüngliche Korrosionsbeständigkeit der Schnittkanten vollständig wieder her.
F5: Wann sollte ich eine Außenkomponente von Edelstahl 304 auf Edelstahl 316 aufrüsten?
Für allgemeine Binnen- und Stadtgebiete reicht Edelstahl 304 zum Rostschutz aus. Für Gebiete im Umkreis von 5 km um die Küste, die Tausalzen ausgesetzt sind oder sich in Gebieten mit starkem industriellen sauren Regen befinden, ist jedoch eine Umrüstung auf molybdänhaltigen Edelstahl 316 erforderlich.
F6: Können lasergeschnittene Edelstahlkomponenten ohne Entgraten direkt gebogen und geschweißt werden?
Ja. Das Schneiden mit hochreinem Stickstoff erzeugt glatte, saubere Kanten ohne Schlacke und ermöglicht direktes Schweißen und CNC-Biegen. Beim Biegen von Edelstahl 316 ist eine zusätzliche Tonnage von 5–10 % erforderlich, um die etwas höheren Kaltverfestigungseigenschaften auszugleichen.
F7: Welche integrierten Sekundärbearbeitungsdienste bietet JS Precision für lasergeschnittene Teile an?
JS Precision bietet einen Komplettservice für Faserlaserschneiden, CNC-Biegen, Gewindeschneiden und Oberflächenveredelung . Zu den Veredelungsprozessen gehören Beizen und Passivieren, Elektropolieren, Sandstrahlen und Drahtziehen, alle begleitet von einem vollständigen Inspektionsbericht der Koordinatenmessmaschine (KMG).
F8: Wie kann ich sofort ein Fertigungsangebot für kundenspezifische 304/316-Laserschneidteile erhalten?
Laden Sie Ihre CAD-Zeichnungen hoch zum offiziellen Anfragekanal von JS Precision unter Angabe des Materials, der Plattendicke und der Menge . Ein Ingenieur erstellt innerhalb von 12 Stunden ein detailliertes Angebot, einschließlich einer DFM-Bewertung.
Zusammenfassung
Bei der Wahl zwischen 304 und 316 kommt es darauf an, das Korrosionsrisiko der Serviceumgebung gegen das Gesamtbudget des Projekts abzuwägen. 304 eignet sich für herkömmliche industrielle Strukturbauteile und zeichnet sich durch hervorragende Kosteneffizienz aus; 316 basiert auf der Salzsprühnebelbeständigkeit und der Lochfraßkorrosionsbeständigkeit des Molybdänelements, was für die Sicherheit von Schiffs-, Chemie- und medizinischen Flüssigkeitskomponenten ausschlaggebend ist. In Kombination mit einem Hochleistungs-Faserlaser, einem hochreinen stickstoffunterstützten Gasweg und einem optimierten Layout-Weg können Bodenschlacken- und Kantenverfärbungsprobleme beseitigt werden, wodurch Toleranzen von ±0,03 bis ±0,15 mm gewährleistet werden (von ±0,05 mm bei dünnem Blech bis ±0,12 mm bei dickem Blech).
Sind Sie auf der Suche nach hochwertigen Laserschneidteilen aus 304/316? JS Precision setzt auf Hochleistungs-Faserlaser-Bearbeitungszentren und ein Qualitätssystem nach ISO 9001:2015, um hochpräzise maßgeschneiderte Fertigungsdienstleistungen im Bereich von 0,5 mm bis 25,0 mm anzubieten. Laden Sie Ihre CAD-Zeichnungen (.DXF/.STEP) hoch und der Ingenieur stellt sie zur Verfügung ein sofortiges Angebot Plan inklusive DFM-Analyse und gestaffelter Batch-Preisgestaltung innerhalb von 12 Stunden.

Haftungsausschluss
Der Inhalt dieser Seite dient ausschließlich Informationszwecken. Für JS Precision Services Es gibt keine Zusicherungen oder Gewährleistungen, weder ausdrücklich noch stillschweigend, hinsichtlich der Richtigkeit, Vollständigkeit oder Gültigkeit der Informationen. Es liegt in der Verantwortung des Käufers, spezifische technische Anforderungen zu ermitteln und zu ermitteln Fordern Sie ein formelles Teileangebot an . Bitte kontaktieren Sie uns für weitere Informationen.
Ressource

