Deutsch


Im Jahr 2026 wird die die besten Unternehmen für Kunststoffprototypen für kundenspezifische Teile sind JS Precision, 3ERP, Xometry, Fictiv, WayKen, LKPrototype, Evok Polymers und ICOMoldDiese Unternehmen zeichnen sich durch eigene Produktionsstätten und den Einsatz von Zwischenhändlern, Fertigungstoleranzen von ±0,01 mm bis ±0,30 mm sowie Losgrößen von 1 bis über 10.000 Teilen aus. Zu ihren Dienstleistungen gehören CNC-Bearbeitung, 3D-Druck, Urethanguss und Rapid Injection Molding.
Die beste Entscheidung ist die Wahl des Lieferanten unter Berücksichtigung der Stückkosten, der tatsächlichen Harzfestigkeit und der DFM-Geschwindigkeit.
Überblick über die 8 führenden Anbieter von Kunststoffprototypen
Bei Kunststoffprototypen mit hoher Genauigkeit (Toleranz von ±0,01 bis ±0,05 mm) aus technischen Kunststoffen sind Direkthersteller in Asien wie JS Precision und 3ERP genauer als Anbieter von Sofortangeboten ohne Zwischenhändler.
| Lieferantenebene | Top 8 Unternehmen | Geschäftsmodell | Beste Charge & Toleranz |
| Direkte Agile Fabriken | JS Precision, 3ERP, WayKen, LKPrototype | Eigene CNC-Bearbeitung, Vakuumguss und Aluminiumformen, keine Maklergebühr | 1–2.000+ Stück, ±0,01–±0,05 mm (CNC) / ±0,10 mm (Formen) |
| Digitale Brokerplattformen | Xometry, Fiktional | Sofortige Online-Angebote über ausgelagerte Shop-Netzwerke | 1–500 Stück, ±0,05–±0,15 mm (variiert je nach Partnergeschäft) |
| Nordamerikanische Formenbauer | Evok Polymers, ICOMold | Inländische Testformung und Brückenspritzguss | 500–10.000+ Stück, ±0,08–±0,15 mm (ISO 20457, abhängig von Größe und Harz) |
Wie bewertet man die besten Unternehmen für Kunststoffprototypen?
Bei der Auswahl der besten Unternehmen für Kunststoffprototypen müssen vier schwierige Kriterien berücksichtigt werden, wenn Auswahl der besten Unternehmen für Kunststoffprototypen: Toleranz (von ± 0,01 mm bis ± 0,15 mm), werkseitige Preiskontrolle ohne Zwischenhändler, Verwendung von technischem Kunststoff und die Geschwindigkeit des DFM-Verfahrens. Es ist unmöglich, funktionsfähige Kunststoffprototypen mit sprödem, 3D-gedrucktem Fotopolymer anstelle von thermoplastischem Material herzustellen.
Direkte Fabrikbesitzverhältnisse vs. Maklernetzwerke
Die Webseiten sehen zwar professionell aus, in Wirklichkeit handelt es sich jedoch um Broker, die mit Algorithmen arbeiten, welche den Preis von STEP-Dateien bestimmen und die Aufträge an unbekannte Shops weiterleiten.
- Versteckte Makleraufschläge: Die Plattformen schlagen 25 bis 45 Prozent auf den Preis auf.
- Langsame DFM-Schleifen: Sollte sich die Rippendicke oder der Innenradius als zu groß erweisen, wird der DFM-Zyklus langsam durchlaufen, vom Kunden über den Kundenbetreuer bis hin zu einem unbekannten Maschinisten.
- Direkter Zugang zur Verkaufsfläche: Die direkt angeschlossenen Fabriken verfügen über mehr als 100 hauseigene CNC-Maschinen und haben direkten Zugang zu den Maschinenbedienern des Ingenieurteams.
Kontinuität des gesamten Lebenszyklusprozesses
Ein zuverlässiger Lieferant unterstützt ein Bauteil in jeder Produktionsphase ohne erneute Qualifizierung während des Projekts – ein zentraler Maßstab in jedem Bereich. Einkaufsführer für Rapid Prototyping:
- 1 bis 20 Einheiten (Engineering-Prototypen): CNC-Bearbeitung aus Kunststoffrohlingen (Delrin, PEEK, ABS, PC) oder SLA/SLS für Passformtests.
- 15 bis 80 Einheiten (Designprototypen): Urethanguss nach Urmodellen und Silikonformen für dekorative Gehäuseteile.
- 150 bis über 2000 Einheiten (Prototyp-Brückenläufe): Schnelle Herstellung von Aluminium- (7075) oder Stahlformen (P20) zur Beurteilung der Angusspositionen, Schweißnähte und Schwindungsraten.
Durch das Zusammenhalten der 5-teiligen CNC-Baugruppe und der 300-teiligen Brückenform wird die Integrität der Bezugsflächen gewährleistet, was wichtig ist, wenn Bewertung von Rapid-Prototyping-Unternehmen in US-amerikanischen und asiatischen Drehkreuzen.
Unverzichtbare Qualitäts- und Toleranzdokumentation
Drei Basisdokumente werden vor der Ausstellung einer Bestellung benötigt:
- CMM-Prüfberichte: Beweist, dass enge Bohrungen, Presspassungsbolzen und Passlippen den Vorgaben der Zeichnung entsprechen.
- Harz-Analysezertifikat (COA): Beweist, dass es sich um echtes Markenmaterial (SABIC Lexan, DuPont Delrin) und nicht um minderwertiges Mahlgut handelt.
- Klare Toleranzhinweise: Nachweis, dass die Abmessungen der Maschinen- und Formteile der Norm ISO 2768-m entsprechen und ISO 20457 Standards bzw.
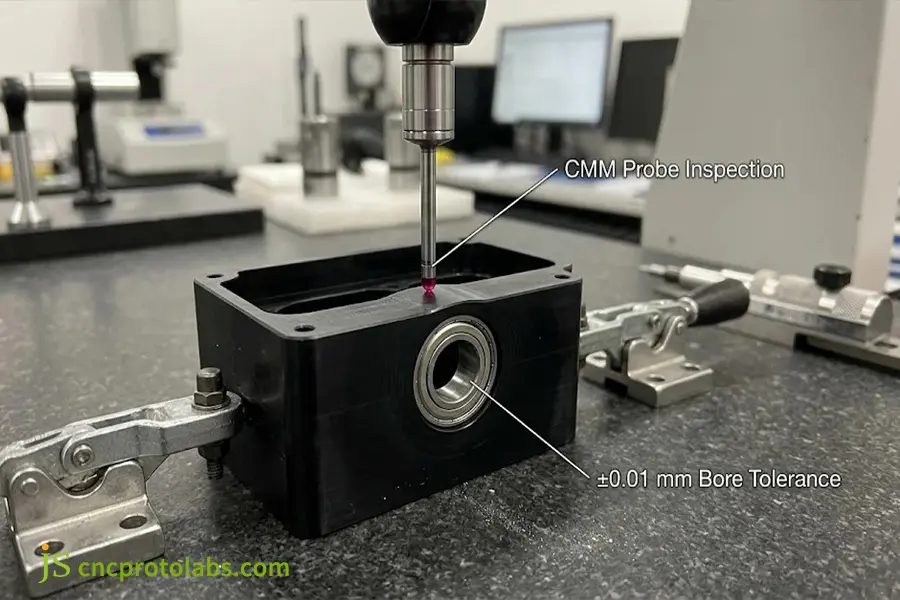
CMM-Tasterprüfung zur Überprüfung der Lagerbohrungstoleranzen von ±0,01 mm an einem CNC-gefrästen, kundenspezifischen Kunststoffprototypen.
Was sind die Stärken und Schwächen der acht führenden Hersteller von Kunststoffprototypen?
Die Top 8 Kunststoffprototypen-UnternehmenEs gibt die Kategorie, die Direktvertriebspartner in Asien (JS Precision, 3ERP, WayKen, LKPrototype), globale Angebotsplattformen (Xometry, Fictiv) und nordamerikanische Brückenfertiger (Evok Polymers, ICOMold) umfasst. Während Online-Portale Sofortangebote für einfache Formen bieten, … Hersteller von Kunststoffprototypen Die Stückpreise um 30-50 % senken und eine bessere CNC-Toleranz von ±0,01 mm bieten.
JS Precision
JS Precision verfügt über ein Werk in Dongguan mit über 100 CNC-Maschinen, Drehmaschinen und Koordinatenmessgeräten und bietet Support in ganz Nordamerika. JS Precision kann Toleranzen von ±0,01 mm - ±0,05 mm für CNC-Kunststoffbearbeitung, Vakuumgießen und schnelle Aluminium- oder P20-Formenherstellung (1 bis über 2000 Teile).
- Am besten geeignet für: Prototypenfertigung mit engen Toleranzen, ohne Zwischenhändlergebühren und mit direktem DFM-Service.
- Einschränkung: Für komplexe Bauteile ist keine sofortige Online-Bestellung möglich; für die Angebotserstellung sind 4 bis 12 Stunden technische Analyse erforderlich.
3ERP
3ERP ist ein in China ansässiger Prototypenhersteller mit mehrachsiger CNC-Frästechnik, Urethanguss und schnellen Werkzeugfertigungsmöglichkeiten mit einer Genauigkeit von ±0,05 mm für gefräste Kunststoffe und Oberflächengüte. Ra 0,2 μm durch Dampfpolitur.
- Am besten geeignet für: Kombiniert mehrere Bearbeitungsprozesse wie CNC-Gestelle und Vakuumguss-Abdeckungen in einer einzigen Lieferung.
- Bekannte Grenze: Für komplizierte Teile ist eine manuelle Angebotserstellung und eine frühzeitige Terminbuchung erforderlich.
Xometrie
Online-Service, über den Sie KI-gestützte Sofortangebote von mehr als 10.000 Partnerbetrieben für 3D-Druck (SLA, SLS, MJF, FDM), CNC-Bearbeitung und Spritzguss erhalten können.
- Am besten geeignet für: Schnelle Budgetschätzungen, Preisvergleich zwischen verschiedenen Harztypen und Schnellvisualisierungstest.
- Bekannte Grenze: Durch den Einsatz externer Unternehmen entstehen von Bestellung zu Bestellung unterschiedliche Toleranzen sowie Preiserhöhungen aufgrund von Gebühren auf der Plattform.
WayKen
WayKen ist ein Prototypenbauunternehmen mit Sitz in Südchina. Das Unternehmen ist spezialisiert auf die Bearbeitung transparenter Kunststoffe wie PMMA und PC mittels Dampfpolieren, mehrachsige CNC-Bearbeitung und die Herstellung von Schnellwerkzeugen für Aluminium.
- Am besten geeignet für: Lichtleiter, optische Linsen und kosmetische Abdeckungen, die eine hohe optische Klarheit erfordern, ähnlich der von Glas.
- Bekannte Grenze: Konzipiert für Prototypen und Kleinserienfertigung unter 10.000 Einheiten.
Fiktiv
Fictiv-Partner arbeiten mit zugelassenen Partnerbetrieben in den USA und Asien zusammen, die über eigene Qualitätskontrollingenieure verfügen und Live-Warnungen zur Wandstärke (DFM) sowie Auftragsaktualisierungen bereitstellen.
- Am besten geeignet für: Gruppen, die digitale Auftragsverfolgung, standardisierte Inspektionspakete und kontrollierte Qualitätskontrolle im Ausland benötigen.
- Bekannte Grenze: Die Gebühren der Partnerhändler erhöhen die Stückkosten um 25–45 % gegenüber den Angeboten direkt vom Hersteller bei Abnahmemengen von 50–500 Stück.
LKPrototyp
LKPrototype ist eine Prototypenwerkstatt, die sich auf Polyurethan-Vakuumguss, CNC-Bearbeitung, 3D-Druck und Soft Tooling spezialisiert hat und 15 bis 80 Duplikate mithilfe von Silikonformen herstellt.
- Am besten geeignet für: Ergonomische Prüfung von 15–80 gegossenen Urethangehäusen (typischerweise 20–60) vor der Investition in teure Metallformen.
- Bekannte Grenze: Mikrostrukturen kleiner als 0,5 mm und Lagerbohrungen mit einer Toleranz von ±0,01 mm gehören nicht zu seinem primären Vakuumgießverfahren.
ICOMold
ICOMold ist eine Online-Plattform, die Sofortangebote und Brückendienstleistungen im Bereich Spritzguss in den USA sowie Werkzeugbau im Ausland für 500 bis über 10.000 Teile anbietet. Teams, die inländische Spritzgießer mit ausländischen Fabriken vergleichen, untersuchen häufig Alternativen zu Spritzgussdienstleistungen um die Eigentumsverhältnisse der Formen und die Lieferzeiten zu klären.
- Am besten geeignet für: Formteile, deren Konstruktionen sich für Produktionszwecke bewährt haben, sowie Aluminium-/Stahlformen, die Brückenwerkzeuge erfordern.
- Bekannte Grenze: Nicht ausgelegt für 3-tägige CNC-Bearbeitung und eigenständigen 3D-Druck.
Evok Polymers
Evok Polymers ist ein amerikanisches Unternehmen, das schnelle Werkzeuglösungen für medizinische Elastomere und Zweikomponenten-Umspritzung sowie die Prüfung von technischen Kunststoffen in amerikanischen Zeitzonen anbietet.
- Am besten geeignet für: Teams aus der Medizin- und Luftfahrtindustrie, die Harztests in amerikanischen Zeitzonen und Live-Engineering-Support benötigen.
- Bekannte Grenze: Die Werkzeugkosten sind im Vergleich zu asiatischen Schnellwerkzeugherstellern zu hoch und es werden keine CNC-Läufe von 1 bis 5 Stück angeboten.
Wie lassen sich Kunststoff-Prototypenfertigungsdienstleistungen hinsichtlich Kosten, Toleranz und Ausfallrisiken vergleichen?
Wann Vergleich der Dienstleistungen für die Kunststoffprototypenentwicklung Hinsichtlich Stückpreis, Genauigkeit und Festigkeit bietet die CNC-Bearbeitung die engsten Toleranzen (±0,01–±0,05 mm) bei der Fertigung von 1–50 Teilen aus technischen Kunststoffen. SLA/SLS-3D-Druckverfahren hingegen sind bruchgefährdet und aufgrund der Schichtlinien in Z-Richtung nicht für Temperaturen über 60 °C geeignet. Das Schnellspritzgießen ist erst ab 80–150 Einheiten wirtschaftlich, sobald die Kosten für die Aluminiumwerkzeuge (1.500–4.500 US-Dollar) amortisiert sind.
Vergleich von Kunststoff-Prototypenverfahren hinsichtlich Toleranz, Kosten und Versagensgrenzen
|
Bewertungsmetrik |
3D-Druck (SLA / SLS / MJF) |
CNC-Kunststoffbearbeitung |
Urethan-Vakuumguss |
Schnelles Spritzgießen (Al / P20) |
|
Toleranz und Oberflächenbeschaffenheit |
±0,15–±0,30 mm, Schichtlinien (Ra 3,2–6,3 μm) |
±0,01–±0,05 mm, glatter Schnitt (Ra 0,8–1,6 μm) |
±0,15–±0,25 mm (+0,15 % Schrumpfung), Kopien Master |
±0,08–±0,15 mm (ISO 20457), SPI A1–D3-Oberfläche |
|
Charge & Kosten ($) |
1–15 Stück, 15–80 $/Stück, Werkzeugkosten 0 |
1–50 Stück, 40–250 $/Stück, 0 $ Werkzeugkosten |
15–80 Stück, 25–90 $/Stück, 300–800 $ Silikonform |
150–2.000+ Stück, 1,50–6,00 $/Stück, 1.500–4.500 $ Form |
|
Lieferzeit & Harz |
1–4 Tage, Photopolymere oder gesintertes PA12 |
3–7 Tage, feste extrudierte technische Kunststoffe |
7–12 Tage, 2-Komponenten-Duroplast-PU (ABS/PC-ähnlich) |
10–18 Tage, tatsächliche Produktionsmenge von Harzpellets |
|
Wann man es NICHT verwenden sollte |
Schnapppassungsermüdung, Flüssigkeitsdichtungen, Hitzebeständigkeit >60°C |
Tiefe Blindhinterschnitte oder geschlossene Hohlformen |
Läufe >30 Schüsse (Silikon quillt auf, ±0,20 mm Drift) |
Bestellungen <80 Stück (Gewinnschwelle typischerweise 80–150 Stück) |
Für Testreihen unter 50 Stück eignet sich die CNC-Kunststoffbearbeitung. Ab 150 Stück kann das schnelle Aluminium-Spritzgießen eingesetzt werden, sofern die Werkzeugkosten amortisiert und die Schweißnähte validiert sind.
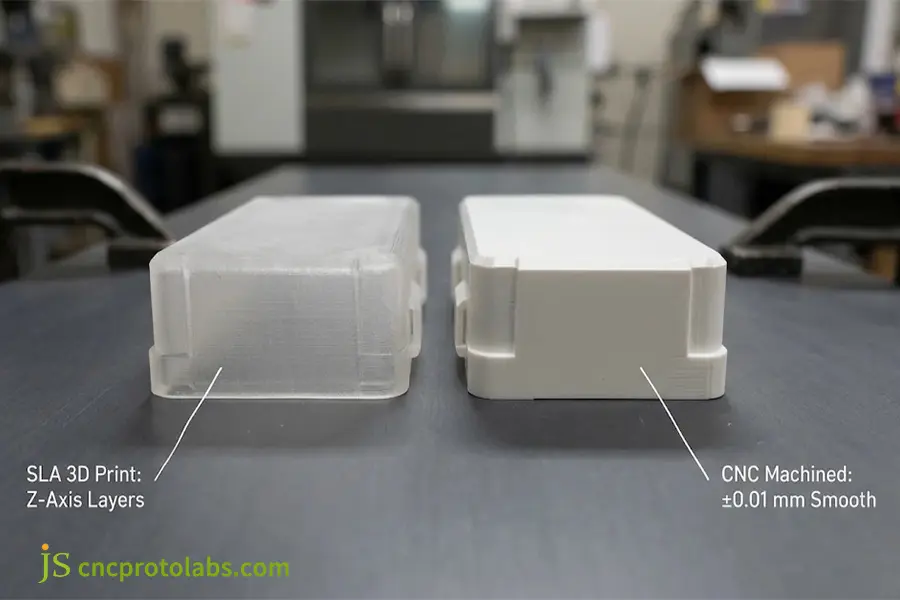
Vergleich der Oberflächenbeschaffenheit bei verschiedenen Dienstleistungen im Bereich der Kunststoff-Prototyping: SLA-3D-Druck-Z-Achsen-Schichten (links) versus ±0,01 mm glattes CNC-gefrästes Plastik (rechts).
Warum sich dünnwandige Kunststoff-Prototypen während der Fertigung verziehen oder versagen
Gründe, warum Fräsverfahren und Harzdruck bei der Herstellung von 1,0 mm dünnwandigen Modellen scheitern, sind:
- Verformung durch innere Spannungen (CNC): Starke Schnitte pro Durchgang beim wärmeextrudierten POM und PA66, die zu einem Verzug von 0,15–0,40 mm nach dem Entspannen des Teils führen, wenn die Wände nur 1,0 mm dick sind.
- Schwächen der Z-Achsen-Schichtung (3D-Druck): Gemäß Wohlers Report 2026Es gibt Schwachstellen in den Schichten entlang der Bauachse. SLA-Schnappverbindungen versagen bei etwa 30 % bis 50 % der Schlagfestigkeit von massivem ABS, da die Zwischenschichtbindungen entlang der Bauachse schwach sind. Dies veranlasst Teams zum Vergleich. 3D-Druck vs. CNC-Bearbeitung für PrototypenDie
- Wendepunkte der Werkzeugkosten-Gewinnschwelle: Die Bearbeitung von Teilen über die Gewinnschwelle von 80–150 hinaus ist Geldverschwendung, da Werkzeuge aus weicherem Aluminium pro Teil günstiger werden. Kostenkurven von Schnelles Spritzgießen vs. 3D-Druck für die Brückenproduktion Die Ergebnisse zeigen, dass sich Aluminiumwerkzeuge nach 80–150 Stück amortisieren. Kostenvergleich von Rapid Prototyping vs. traditionelles Prototyping Die Produktion offenbart Situationen, in denen Werkzeuge aus 7075-Aluminium (500–3000 Schüsse) Stahlformen überlegen sind.
Wie wählt man ein Unternehmen für die Herstellung kundenspezifischer Kunststoffprototypen aus?
Wählen Sie ein Unternehmen für Kunststoffprototypen, das kundenspezifische Teile herstellt. Zunächst werden drei Spezifikationen festgelegt: Losgröße, engste Toleranz und Harzzertifizierung. Für 1 bis 50 Teile mit engen Toleranzen (±0,01 bis ±0,05 mm) wird die direkte CNC-Bearbeitung im Werk eingesetzt, für 20 bis 100 Gehäusekomponenten Urethanguss und für mehr als 150 Teile Aluminium-Schnellformverfahren.
Vierstufige Entscheidungsfindung bei der Auswahl von Ingenieuren
- Schritt 1: Feste Mengen: CNC- oder 3D-Druck für 1-15 Teile (Werkzeugkosten: 0), CNC- oder Urethanguss für 15-80 Teile, schließlich Umstieg auf die schnelle Werkzeugherstellung aus Aluminium 7075 oder P20 für 150-2.000+ Teile.
- Schritt 2: Toleranzprüfung: Wenn die erforderliche Toleranz zwischen ±0,01 mm und ±0,05 mm liegt (z. B. Lagerbohrungen, O-Ring-Nuten oder Linsensitze), sollten 3D-Druck und Vakuumgießen entfallen. Die Teile können dann direkt an CNC-Werkstätten wie z. B. CNC-Bearbeitungszentren geliefert werden. JS Precision oder 3ERPDie
- Schritt 3: Harzspezifikationen überprüfen: Wenn UL94 V-0, 30 % glasfaserverstärktes Nylon (PA66-GF30) oder Autoklavierung erforderlich ist, darf kein Photopolymerharz verwendet werden. Andernfalls wählen Sie eines der zugelassenen Materialien, die entweder als Lagerware oder in Granulatform erhältlich sind. Leitfaden zur PrototypenherstellungDie
- Schritt 4: Lieferantenebene auswählen: Für schnelle Angebote innerhalb von 10 Minuten für einfache Klammerberechnungen wählen Sie Xometry oder Fictiv. Für das Hochladen komplexer Dateien mit einer Kostenersparnis von 30–50 % wählen Sie JS Precision, 3ERP oder WayKen und DFM-Handbuchprüfung, und für die Massenproduktion von mehr als 1.000 Einheiten wählen Sie ICOMold oder Evok Polymers.
Fallstudie: Medizinische Gehäuse – vom misslungenen 3D-Druck zu 120 schnell gegossenen Teilen
Ein Medizintechnikunternehmen in den USA benötigte 120 flammhemmende PC/ABS-Gehäuse, UL94 V-0, mit 1,2 mm Wandstärke, Schnappverschlüssen und Leiterplattenanschlüssen. ±0,03 mm Toleranz.
- Das Problem: Die ersten 15 SLA-3D-Drucke waren ein Desaster – vier Schnappverbindungen brachen beim Falltest in Z-Richtung ab, und das Harz verzog sich aufgrund der Innentemperatur von 65 °C. Die Kosten für ein herkömmliches US-amerikanisches Produktionswerkzeug aus Stahl beliefen sich auf 18.500 US-Dollar bei einer Lieferzeit von sechs Wochen.
- DFM-Lösung: Innerhalb von 8 Stunden JS Precision Die STEP-Dateien wurden geprüft, wobei das Problem bei der Spüle mit 1,0 mm Rippenstärke im Vergleich zu einer Wandstärke von 1,2 mm festgestellt wurde. Nachdem die Rippenstärke auf 0,6 mm (Wandstärke 50 %) reduziert und ein Entformungsschrägenwinkel von 1,5 Grad hinzugefügt wurde, fertigte die Werkstatt die Werkzeuge aus 7075er Aluminium an.
- Ergebnisse aus dem Laden: Die T1-Teile wurden innerhalb von 9 Tagen und alle 120 PC/ABS-Gehäuse innerhalb von 12 Tagen geliefert. Die CMM-Prüfung gewährleistete eine Toleranz der Leiterplattenanschlüsse von ±0,025 mm und führte zu einer Kostenersparnis von 42 % gegenüber dem Angebot für die Stahlwerkzeuge aus originalem SABIC Cycoloy-Material in den USA.
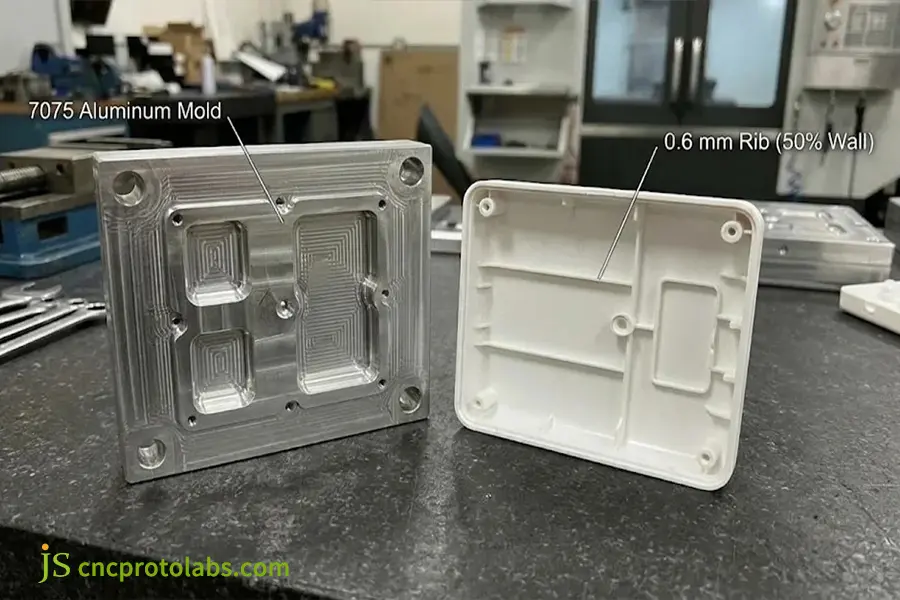
Schnellspritzgussform aus 7075 Aluminium und geformtes medizinisches PC/ABS-Gehäuse mit 0,6 mm Rippen (50 % Wandstärkenverhältnis) zur Vermeidung von Einfallstellen.
Häufig gestellte Fragen
Wie viel kosten kundenspezifische Kunststoffprototypen pro Stück im Jahr 2026?
Die Kosten für 3D-gedruckte Teile liegen zwischen 15 und 80 US-Dollar pro Stück (Werkzeugkosten: 0 US-Dollar). Die CNC-Bearbeitung kostet 40 bis 250 US-Dollar pro Teil. Der Preis für Urethanguss liegt bei durchschnittlich 25 bis 90 US-Dollar bei einer Produktionsmenge von 20 bis 50 Einheiten. Das Spritzgießen von Aluminiumformen kostet zwischen 1.500 und 4.500 US-Dollar für die Werkzeuge und 1,50 bis 6,00 US-Dollar pro Spritzguss.
Welches Unternehmen für Kunststoffprototypen eignet sich am besten für die Kleinserienfertigung von 100 bis 1000 Stück?
Das geeignetste Unternehmen wäre ein Direktvertrieb mit schnellen Werkzeugbauoptionen wie z. B. JS Precision, 3ERP und WayKenDie Lieferzeit für die Formen aus 7075-Aluminium beträgt etwa 10-15 Tage, wodurch die Stückkosten im Vergleich zur CNC-Bearbeitung um 60-75 % gesenkt werden. Außerdem können damit Thermoplaste hergestellt werden.
Können 3D-gedruckte Kunststoffprototypen die Festigkeit von Spritzgussteilen erreichen?
Nein. Das SLA-Photopolymer weist nur 30 % bis 50 % der Schlagfestigkeit von ABS auf und bricht entlang der Z-Achsen-Schichten, während das gesinterte PA12 poröser ist. Für Schlag-, Druck- und Schnapppassungstests sollten Prototypen aus dem SLA-Verfahren oder dem Schnellspritzgussverfahren verwendet werden.
Wie wähle ich in China einen Lieferanten für Kunststoffprototypen aus, ohne Risiken im Bereich des geistigen Eigentums zu riskieren?
Schließen Sie eine zweisprachige NNN-Vereinbarung ab, die chinesisches Recht berücksichtigt und nicht nur eine Geheimhaltungsvereinbarung für westliche Länder darstellt. Stellen Sie sicher, dass das Unternehmen über eine Gewerbeerlaubnis und eine ISO-9001-Zertifizierung verfügt, um die Beteiligung von Zwischenhändlern auszuschließen, und entfernen Sie überflüssige Montageinformationen aus STEP-Dateien.
Welche Toleranzen können Hersteller von Kunststoffprototypen realistischerweise einhalten?
Toleranzbereiche der Präzisions-CNC-Bearbeitung von ±0,01 mm bis ±0,05 mm Bei kritischen Abmessungen (Toleranz ±0,02 mm bis ±0,10 mm insgesamt). Das Rapid Injection Molding erfüllt die Normen der ISO 20457 und weist eine Toleranz von ±0,08 mm bis ±0,15 mm auf, wobei aufgrund der höheren Schrumpfungsrate von PP (1,5 %–2,5 %) ein größerer Toleranzbereich erforderlich ist.
Wann sollte ich für Prototypen von CNC-Bearbeitung auf Rapid-Spritzgießen umsteigen?
Wenn die Gesamtkosten der CNC-Bearbeitung höher sind als die Gesamtkosten für die Form und die Teilefertigung, sollte man auf Spritzguss umsteigen. Vergleicht man die Gesamtkosten von 95 $ für das CNC-Gehäuse mit den Formkosten von 2.800 $ und den Kosten pro Spritzguss von 4 $, liegt die Gewinnschwelle bei etwa 31 Teilen (vor Rüst- und Ausbeutekosten). In der Praxis kalkulieren die meisten Betriebe mit 80–150 Stück.
Abschluss
Die Auswahl zwischen die führenden Unternehmen für Kunststoffprototypen Letztendlich geht es darum, Losgröße, Toleranz (Passgenauigkeit von ±0,01 mm vs. Sichtprüfung mit ±0,15 mm Toleranz) und Harzeigenschaften mit dem passenden Fertigungsbetrieb abzustimmen. Webbasierte Angebotssysteme eignen sich ideal für die schnelle und einfache Teilefertigung, während Präzisionsfertigungsbetriebe auf Zwischenhändler verzichten und von Einzelanfertigungen bis hin zu Serienteilen alles herstellen.
Haben Sie ein 3D-CAD-Modell vorbereitet? Laden Sie Ihre STEP- oder IGES-Dateien an die Ingenieure von JS Precision hoch. Sie erhalten innerhalb von 24 Stunden eine kostenlose DFM-Analyse und ein Angebot für die Kosten mehrerer Prozesse.
Anmerkung der Redaktion: Die Lieferantenbewertung basiert auf Spezifikationen, Toleranzen und Kostenstrukturen für das Jahr 2026. Angebote und Lieferzeiten hängen von der Geometrie und den verwendeten Harzen ab.