 Deutsch




Kundenspezifische Blechhalterungen versagen in der Produktion aus drei Gründen: Der innere Biegeradius ist zu eng für die Faserrichtung des Materials, Bohrungen befinden sich innerhalb der Verformungszone um eine Biegung herum, und die kumulative Toleranz über mehrere Biegungen wird nicht kompensiert. Die Behebung dieser drei Probleme verhindert, dass eine Halterung beim Umformen bricht und sich in der Montagelinie verklemmt. Deshalb ist die DFM-Fertigung von Halterungen nicht einfach das Abflachen eines 3D-Modells – jede angegebene Abmessung ist eine Aussage über die Streckgrenze, die Biegezugabe und die Kaltverformbarkeit des Materials. Jeder der unten aufgeführten Grenzwerte wurde an Serienteilen gemessen und als Verhältnis zur Materialstärke (T) ausgedrückt, sodass er für jede Materialstärke gilt.
Wichtigste Erkenntnisse: DFM-Regeln für Festigkeit und Passung von kundenspezifischen Blechhalterungen
|
Bewertungsdimension |
Wichtigste Kontrollparameter (Harte physikalische Indikatoren) |
Fehlermechanismus & Technische Risikominderungsregeln |
|---|---|---|
|
Biegeradius (R/T-Verhältnis)< |
Baustahl / Kaltgewalzt: 1.0×T (Biegung senkrecht zur Faserrichtung) 5052-H32: ≥ 1,0×T senkrecht, ≥ 2,0×T parallel 6061-T6: ≥ 2,5×T senkrecht, ≥ 4,0×T parallel 304 Edelstahl: ≥ 1,5×T senkrecht, ≥ 2,5×T parallel |
Überdehnung der äußeren Fasern verursacht Mikrorisse an der Oberfläche; Scharfe Biegungen sind strengstens verboten. |
|
Sicherheitsabstand zwischen Loch und Biegung< |
Außenkante des Lochs bis Tangente ≥ 2,0 × T + R; PEM-Mutter ≥ 3,0 × T + R |
Plastische Verformung führt zu Ovalisierung der Bohrung und Gewindeausriss |
|
Verstärkungsdesign für Steifigkeit< |
Verhältnis der Stanzrippentiefe zur -breite 0,4–0,6 Kantenflanschhöhe ≥ 4,0 × T |
Wirkt dem Kragarmdrehmoment entgegen, ohne die Dicke zu erhöhen; Biegesteifigkeit +300% |
|
Kompensation der Montagebohrung |
Schwimmerspiel +0.3 mm einseitig; Schlitz längsachse senkrecht; Biegelinie |
Absorbiert ±0,3 mm kumulative lineare Toleranz aus Mehrfachbiegungen beim Luftformen |
|
Toleranz der Oberflächenbeschichtung< |
Pulverbeschichtungsreserve 80 µm Harteloxierungsreserve 25 µm |
Verhindert Schrumpfung/Interferenz von Bolzen- und Wellenlöchern nach der Bearbeitung |
Die Maßaustauschbarkeit innerhalb einer Charge wird durch allgemeine Toleranzen und nicht durch eine einzelne Umformnorm geregelt. Wenn in einer Zeichnung ISO 2768-1 angegeben ist, gilt diese Klasse für die Abwicklungsmerkmale; Die in diesem Artikel angegebenen Biegemaße basieren auf der gemessenen Prozessfähigkeit, ermittelt anhand von 1.200 Halterungen, die JS Precision im Jahr 2025 produziert hat.
Die Optimierung des Biegeradiusverhältnisses, die Berücksichtigung charakteristischer Verformungszonen und die dynamische Konfiguration länglicher ovaler Bohrungen auf der Montageseite sind die wichtigsten technischen Maßnahmen, um die beiden Ziele zu erreichen: Blechhalterungen, die die mechanische Last effektiv tragen und während der Montage der Hunderten von Teilen störungsfrei sind.
Wie wählt man Biegeradius und Faserrichtung, um Risse zu vermeiden?
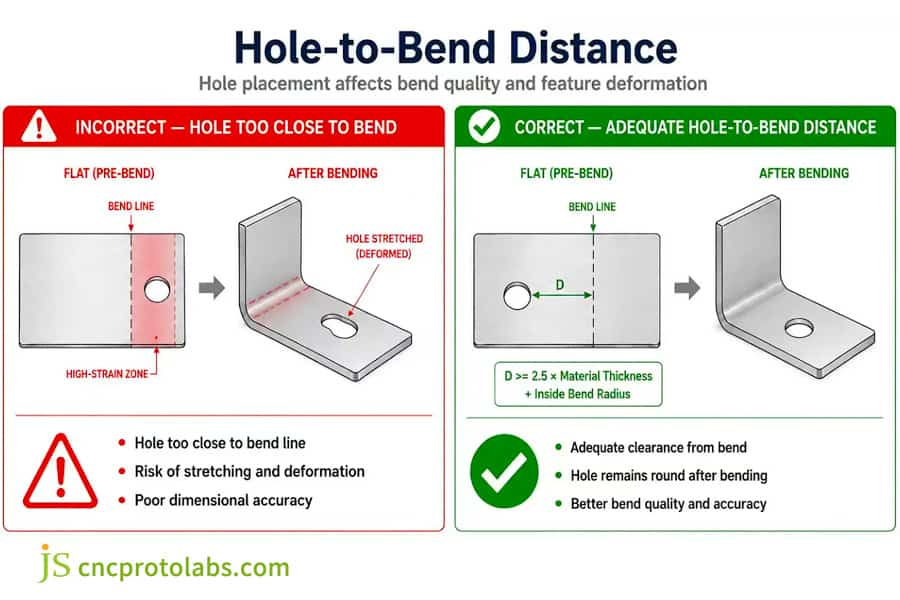
Das Minimum innerhalb Abbildung 1: Gebrochene Metallteilecke nach dem Biegeprozess. Verstärkungsrippen und -flansche erhöhen das Flächenträgheitsmoment, ohne die Dicke zu erhöhen. Eine gestanzte Rippe hat eine Tiefe von 0,4 × T bis 0,6 × T und Wurzelradien ≥ 1,0 × T, die quer zur Biegeachse verlaufen. Randflansch ≥4.0×T schließt Torsionsscherpfade, erhöht die Biegesteifigkeit um bis zu 300 % und verschiebt die Eigenfrequenz weg von niederfrequenten Resonanzen. Strukturelle Konfiguration Gewichtszunahme (%) Trägheitsmoment des Querschnitts (cm⁴) Durchbiegung bei 500 N (mm) 1. Resonanzfrequenz (Hz) Flache Platte (Basislinie) 0 4.2 2.40 120 Nur geprägte Rippen 3.5 11,8 0,85 260 Nur Randflansch 5.0 9.6 1.10 210 Rippen + Flansch kombiniert 8.0 18.5 0.35 380 Die unten aufgeführten Steifigkeitswerte wurden in einer Dreipunkt-Balkenkonfiguration des in ASTM E855-08(2013) beschriebenen Typs gemessen – dies erklärt auch, warum die Werte aus der gemessenen Durchbiegung und nicht aus der nominalen CAD-Geometrie abgeleitet wurden: Real geformte Profile weichen vom idealisierten Profil ab, und diese Differenz ist für die Montage entscheidend. Abbildung 2: Optimierte Blechhalterungen mit Rippen und Flanschen. Der Mindestabstand zwischen Bohrung und Biegung entspricht dem Abstand zwischen der äußeren Bohrungskante und der Biegetangente und beträgt ≥ 2,0 × T + R. Innerhalb dieses Bereichs dehnen plastische Ströme die Bohrungen zu Ovalen aus. Bei PEM-Befestigungselementen erhöht sich der Abstand auf 3,0 × T + R. Entlastungsschlitze oder sekundäres Laserschneiden verhindern Verformungen. Beim DFM von Blechhalterungen erreicht die Hauptzugspannung an der Außenseite ihren höchsten Wert in der Nähe des Biegetangentenpunkts. Die Bohrung befindet sich in der 2,0×T-Zone der plastischen Verformung, die Bohrungswand wölbt sich rund.
Vergrößertes Sicherheitsspiel für Pressmuttern
Wird eine Pressmutterbohrung zusätzlich einem Drehmoment ausgesetzt, sollte das Sicherheitsspiel auf bis zu 3,0×T + R erhöht werden, um zu vermeiden, dass die radiale Presskraft mit einer Biegespannung kombiniert wird, die zum Ausreißen der Gewindezähne führen könnte. Dadurch wird die Passungstoleranz der Blechhalterung eingehalten.
Ein größeres Spiel ermöglicht nicht nur das vollständige Einpressen des Grundmaterials in die Gewindenut, sondern stellt auch sicher, dass die Anpresskraft und das Torsionsdrehmoment den Nennwerten entsprechen.
Abbildung 3: Diagramm mit korrekten und inkorrekten Lochabständen. Die Berücksichtigung der Biegezugabe kompensiert Dehnung, K-Faktor-Verschiebung und Winkelabweichung beim Freibiegen. Sequenzielles Biegen führt zu einer Winkelabweichung von ±0,5° und einer linearen Abweichung von ±0,15 mm pro Biegung. Bei vier Biegungen überschreiten die Abweichungen ±0,50 mm. Sekundäre Bohrungen werden in Langlöcher umgewandelt, die senkrecht zur Biegeachse ausgerichtet sind (L = D + …). 2×(∑ΔT + ∑Δθ) absorbiert kumulative Toleranzen. Beim Freibiegen führt die Differenz zwischen Blechdickentoleranz und Streckgrenze zu einer kontinuierlichen Änderung des neutralen Schichtfaktors (K-Faktor 0,38–0,45), wodurch die Passungstoleranz der Blechhalterung beeinflusst wird. Eine Bohrung, die mehrere Biegungen hinter sich hat, driftet aus zwei unabhängigen Gründen vom Sollwert ab: Längenfehler aufgrund von Dickenschwankungen und Rückfederung (Δt) sowie Winkelfehler (Δθ), der über die Strecke a vom Biegezentrum aufgelöst wird. Dimensionieren Sie die Hauptachse des Schlitzes mit: L = D + 2× (ΣΔt + Σ (Δθ / 57.3) × a) wobei D der Nenndurchmesser der Bohrung in mm, a der Abstand von der Biegeachse zur Bohrungsmitte in mm und Δθ die Winkelabweichung pro Biegung in Grad ist. Beispielrechnung:D = 5,0 mm, vier Biegungen, ΣΔt = 0,30 mm, Δθ pro Biegung = 0,5°, wirkend über einen 20 mm langen Arm, ergibt Σ(Δθ/57,3) × a = 4 × (0,5/57,3) × 20 = 0,70 mm, also L = 5,0 + 2 × 1,00 = 7,0 mm – a = 5,0 × 7,0 mm Schlitz. Sobald Ihr Prozess statistisch auswertbar ist, ersetzen Sie die Worst-Case-Summe durch einen Wurzelsummen-Quadrat-Stapel (RSS), damit der Schlitz nicht länger als die Konstruktionsvorgaben wird.
Die Hauptachse des Schlitzes sollte senkrecht zur Biegelinie ausgerichtet sein, damit sie die akkumulierte lineare Toleranz aufnimmt, anstatt ihr entgegenzuwirken.
In der Produktion schließen wir den Regelkreis, anstatt uns allein auf die Berechnung zu verlassen: Das erste Teil jeder Charge wird einer vollständigen CMM-Prüfung unterzogen, und die gemessene Abweichung wird in die Biegekompensationsdatenbank zurückgemeldet, bevor die restlichen Teile der Charge gefertigt werden. Dieser Rückkopplungsmechanismus – nicht eine präzisere Formel – verhindert tatsächlich Blockaden bei der Montage mehrerer Bohrungen.
Welche DFM-Regeln gelten für Standard-Biegeentlastungskerben?
Eine Biegeentlastungskerbe ist eine Aussparung mit Spielraum an Flanschübergängen. Eine Entlastungskerbe für Biegungen sollte mindestens T + 0,5 mm breit sein – und niemals schmaler als 1,5 mm –, je nachdem, welcher Wert größer ist – wobei die Tiefe mindestens 0,5 mm über die Biegetangente hinausreichen muss. Das Weglassen der Entlastung führt zu Rissen und Mikrorissen.Tropfenförmige oder abgerundete Profile reduzieren den Spannungskonzentrationsfaktor (Kt) um ca. 40 % und erhalten so die Dauerfestigkeit. Bei der kundenspezifischen Blechbearbeitung (https://www.cncprotolabs.com/sheet-metal-fabrication) ist der Spannungskonzentrationsfaktor Kt am Eckübergang einer rechteckigen Rissstoppernut zu hoch. Abbildung 4: Arbeiter bedient Abkantpresse zum Biegen von Blechen. Die Abstände für PEM-Befestigungselemente beziehen sich auf den Abstand zwischen selbstsichernden Befestigungselementen und Biegelinien. Minimaler Achsabstand = D/2 + 2,5 × T + R.Eine engere Positionierung verformt die Bohrungen und verringert die Auszugskraft und das Ausdrehmoment um mehr als 60 %. Spezielle Werkzeuge mit Entlastungsfunktion oder das Einsetzen nach dem Biegen gewährleisten die Integrität.
Die Spannungsverhältnisse bei Presspassungselementen
Bei der Fertigung von Blechhalterungen füllen sich Bohrungen, die sich innerhalb der plastischen Dehnungszone um eine Biegung befinden, bei der Montage nicht mehr vollständig, da das Grundmaterial dort bereits nachgegeben hat. Wir messen einen Abfall der Auszugskraft und des Ausdrehmoments um mehr als 60 % in diesen Bohrungen – Unterhalb jedes Akzeptanzkriteriums würden wir eine Strukturhalterung freigeben. Wenn eine Kollision zwischen der unteren Matrize des Verbindungselements und der oberen Biegematrize unvermeidbar ist, muss die Arbeitsreihenfolge angepasst werden, indem zuerst gebogen und anschließend gepresst wird. Alternativ sollte eine Überstandsschweißmutter verwendet werden, um ein vollständiges Ablösen des Verbindungselements unter hochfrequenten Stoßbedingungen Durch die Änderung der Arbeitsreihenfolge verschwindet die plastische Scherung um die Bohrung des Verbindungselements, die zuvor durch das Biegen verursacht wurde, vollständig. Die Baugruppen bestehen nun den mechanischen Stoß- und Vibrationstest mit 80 G ohne jeglichen Ausfall des Verbindungselements. Gewindegröße Blechdicke T (mm) Befestigungsloch ● D (mm) Mindest-Mittenabstand (mm) = D/2 + 2,5 × T + R M3 2.0 4.2 D/2 + 2,5 × T + R = 8,5 M4 2,5 5,4 D/2 + 2,5 × T + R = 10,8 M5 3,0 6,5 D/2 + 2.5×T + R = 13,5 M6 4,0 8,0 D/2 + 2,5 × T + R = 16,5 Die Auszugs- und Drehmomentwerte für selbstsichernde Schrauben stammen aus den Spezifikationen des Schraubenherstellers (bei PEM-Teilen aus dem entsprechenden PennEngineering-Bulletin) und nicht aus ISO 898-1:2013, welche die mechanischen Eigenschaften von Schrauben und Bolzen aus Kohlenstoff- und legiertem Stahl beschreibt. Geben Sie immer die veröffentlichten Werte für die genaue Teilenummer an, die Sie einbauen – Sie variieren stark mit der Blechdicke und dem verwendeten Material. Tabellenhinweis: Der Abstand wird von der Mittellinie des Befestigungselements bis zur Tangente der Biegung gemessen, wobei ein innerer Biegeradius von R = 1,0 × T (Baustahl oder 5052-H32) angenommen wird. Bei 6061-T6 mit R = 2,5 × T addieren Sie 1,5 × T zu jedem Wert in der letzten Spalte. Oberflächenbeschichtungen erhöhen die Dicke und verändern dadurch die Endabmessungen. Pulverbeschichtung: 60–100 µm; Typ II Anodisierung: 10–15 µm; Typ III: bis zu 50 µm. Werden Schichtdicken vernachlässigt, führt dies zu zu kleinen Bohrungen und Fehlausrichtung. Versetzen Sie Schnittmerkmale um das Zweifache der maximalen Beschichtungsdicke oder verwenden Sie Abdeckstopfen. Die Verwendung von Oberflächenbehandlungen verändert den Grad der Passgenauigkeit von Blechhalterungen. Elektrostatische Pulverbeschichtung trägt 60–100 µm pro Oberfläche auf; Typ III Hartanodisierung erhöht die Dicke. 25–50 µm. Die Komplikation liegt im Faraday-Käfig-Effekt: Das Pulver folgt den Feldlinien zu den Außenflächen und Kanten, während Vertiefungen, Innenecken und tiefe Löcher nur wenig abgedeckt werden – der Aufbau ist also ungleichmäßig, nicht einheitlich, und die dichteste Abdeckung befindet sich in der Regel nicht dort, wo man sie gemessen hat. JS Precision optimierte eine 2,5 mm dicke 6061-T6 LiDAR-Halterung für einen Tier-1-Zulieferer. Erste Prototypen wiesen Faserbruch und eine Bohrungsdrift von 0,45 mm über fünf Biegungen auf (100 % Ausschuss). Lösung:Drehung des Rohlings um 90° senkrecht zur Faserrichtung, Vergrößerung des Radius auf 2,5 × T, Hinzufügen zweier gestanzter Rippen und Umwandlung der Bohrungen in 4,5 × 5,5 mm lange Schlitze. Ergebnis: Keine Rissbildung, Resonanz bei 380 Hz, 99,8 % Erfolgsquote.
Schwierigkeiten seitens des Kunden
Der erste Prototyp des Kunden wies drei Arten schwerwiegender Fehler auf:
Mikrorisse an der äußeren Ecke der primären lasttragenden Biegung.
Bei einem Aufprall von 80 G lösten sich vier M4-Pressbolzen (Ausfallrate 12 %).
Die Positionsabweichung der Durchgangsbohrung beträgt 0.45 mm, was zu einer Montagequote von null beim ersten Versuch führte.
Bei der ersten Probefertigungwurde der Biegeabzug lediglich erhöht, und die ursprüngliche Methode wurde weiterhin angewendet. Die Muttern hielten jedoch nicht fest, da aufgrund von nach dem Schneiden verbliebenen Scherspannungen noch Entspannung auftrat. Die Lehre daraus ist allgemein gültig: Bei hochharten Legierungen sollten Befestigungselemente nicht in Bereichen platziert werden, die sich verformen. Entweder wird das Element vollständig aus diesem Bereich entfernt oder es wird mindestens 3,0 × T + R vom Biegebereich entfernt gehalten – Und falls beides nicht möglich ist, wird zuerst die Form hergestellt und die Hardware anschließend installiert. Die Steifigkeit des Tragrahmens wurde um das 2,8-Fache erhöht und er hat 1.500 Stunden Vibrations- und Salzsprühtests bestanden. Die Stückkosten sind um 22 % gesunken, und eine stabile jährliche Produktionskapazität von 150.000 Einheiten wurde erreicht. Dieser Prozess wurde in einer Standardarbeitsanweisung festgehalten. Möchten Sie dieses erfolgreiche LiDAR-Halterungsmodell nachbauen? Kontaktieren Sie jetzt die Ingenieure von JS Precision, um dieselbe Lösung für verformungsfreies Schneiden zu erhalten und sicherzustellen, dass Ihr Gehäuse auf Anhieb den Montagestandards entspricht! Es wird empfohlen, den minimalen inneren Biegeradius beim Biegen von 6061-T6-Aluminium zwischen 2,5 × T und 3,0 × T zu halten. Dies gilt, wenn die Biegelinie senkrecht zur Walzrichtung verläuft. Verläuft die Biegerichtung parallel zur Walzrichtung, sollte der innere Radius 4,0 × T betragen. Wird der Mindestradius nicht eingehalten, kann es zu Zugbrüchen der äußeren Fasern kommen. Der Abstand zwischen der Außenkante der Öffnung und der inneren Tangente der Biegung sollte mindestens 2,0 × T + R betragen. Dieser Abstand verhindert, dass sich die Bohrung oval verformt oder die Bohrungswand durch plastisches Fließen beim Biegen des Materials einbricht. Die Nietmutterbohrung muss auf 3,0 × T + R vergrößert werden. Bei Mehrfachbiegevorgängen können Winkeltoleranzen und Dickenfehler beim Freibiegen zu einem kumulativen Rundlauffehler von mehr als ±0,3 mm am Ende der Maßkette führen.Die Längsachse der länglichen Nut verläuft senkrecht zur Biegelinie. Dadurch kann die lineare kumulative Toleranz mit geometrischem Gleitspiel ausgeglichen werden, was eine gleichbleibende Montage beim ersten Mal in der gesamten Charge gewährleistet. JS Precision verwendet modernste CNC-Biegemaschinen mit einem dynamischen Laser-Winkelmesssystem und einer Vollarbeitstischvorrichtung. Dieses System überwacht kontinuierlich die Rückfederung des Blechs und passt während des Umformens dynamisch den unteren Totpunkt der Presse an. Dadurch wird die Gesamtänderung des Biegewinkels auf ±0,2° begrenzt. Die Kerbe sollte max(T + 0,5 mm, 1,5 mm) breit sein und 0,5 mm über die Biegetangente hinausreichen. Der Kostenvoranschlag für die Blechhalterungsfertigung basiert auf einer umfassenden Bewertung der Materialspezifikationen, der Gesamtlänge des Laserschneidpfads und der Anzahl der für Stanz- und Biegeprozesse erforderlichen Anpassungen.Die Anzahl der Presspassungselemente, die Art der Oberflächenbehandlung und der Prüfbericht der Koordinatenmessmaschine (KMM) sind wichtige Faktoren für die gestaffelte Preisgestaltung. Kaltbiegen ist im vollständig geglühten Zustand (6061-O) möglich, da das Material in diesem Zustand die beste Plastizität aufweist. Dadurch kann der Biegeradius ohne Mikrorisse auf 1,0 × T bis 1,5 × T reduziert werden. Nach der Umformung wird das Material lösungsgehärtet und künstlich auf T6 gealtert. Hierfür ist eine spezielle Umformvorrichtung erforderlich. Beim herkömmlichen CNC-Luftbiegen kann eine lineare Toleranz von ±0,20 mm in der abgewickelten Ebene eingehalten werden. Die offene lineare Toleranz zwischen den gebogenen Flanschflächen liegt üblicherweise innerhalb von ±0,35 mm. Durch lokale Korrektur der Hartform und lasergestützte Feinjustierung kann die Toleranz auf ±0,15 mm reduziert werden. Hochwertige, kundenspezifische Blechhalterungen werden in einem systematischen Fertigungsprozess hergestellt, der Materialmechanik, Biegeradiusverhältnisse, Verformungsausschlusszonen und Beschichtungskompensation berücksichtigt. Die Einhaltung der R/T-Kristallorientierungsschwellen und der Grenzen zur Vermeidung von Bohrungen eliminiert vollständig das Risiko von Biegerissen und Montagebeeinträchtigungen. JS Precision setzt auf vollelektrische Servo-CNC-Biegemaschinen mit hoher Tonnage und ein komplettes CMM-Dimensionskontrollesystem und liefert Halterungen, die einem dokumentierten Erststück- und CMM-Prüfverfahren unterliegen, an den globalen Hightech-Industriesektor. Senden Sie Ihre DXF- oder STEP-Zeichnungen an das Engineering-Team von JS Precision für eine detaillierte DFM-Analyse und eine transparente, gestaffelte Preisgestaltung innerhalb von 2–12 Stunden – einschließlich der in diesem Artikel empfohlenen Biegeradien, Lochabstände und Schlitzabmessungen. Die Inhalte dieser Seite dienen ausschließlich Informationszwecken. Für JS Precision Services werden weder ausdrücklich noch stillschweigend Zusicherungen oder Gewährleistungen hinsichtlich der Richtigkeit, Vollständigkeit oder Gültigkeit der Informationen gegeben. Es obliegt dem Käufer, die spezifischen technischen Anforderungen zu ermitteln und ein formelles Teileangebot anzufordern. Bitte kontaktieren Sie uns für weitere Informationen. JS Präzision Experte für Rapid Prototyping und Rapid Manufacturing Spezialisiert auf CNC-Bearbeitung, 3D-Druck, Urethanguss, Rapid Tooling, Spritzguss, Metallguss, Blech und Extrusion. Etikett:
Material
Zustand
Mindestinnenradius, Biegung & senkrecht; Korn
Mindest-Innenradius, Biegung
Praktischer Hinweis
Baustahl (SPCC / CRS)
kaltgewalzt
1,0 × T
1,5 × T
Am fehlertolerantesten; Spulenrichtung bei engen Radien weiterhin prüfen
Aluminium 5052-H32
kaltgehärtet
1,0 × T
2.0×T
Beste Wahl, wenn die Halterung einen engen Radius benötigt
Aluminium 6061-T6
lösungsgeglüht & gealtert
2,5×T
4,0×T
Auf 6061-O Glühen, um 1,0×T zu erreichen, dann erneut auf T6 glühen
Edelstahl 304
geglüht
1,5×T
Wie optimieren Rippen und Flansche die Konstruktion von Blechhalterungen?
Spezifikationen für die Geometrie der Stanzversteifung
Geschlossener Spannungspfad des Randflansches

Welcher Mindestabstand zwischen Bohrung und Biegung ist erforderlich, um Verformungen zu vermeiden?
Plastisches Spannungsfeld und Verformungsmechanismus der Bohrungswand
Wie optimiert man die Biegezugabe für eine perfekte Passform von Blechhalterungen?
Neutrale Schichtdrift und Größenkettenakkumulation
Herleitung der Formel für eine längliche Montagebohrung
Reißmechanismus und Spannungskonzentrationsfaktor
Grenzwerte für Tiefe und Breite der Rissstoppnut
Welche Abstände sind für PEM-Befestigungselemente bei der Halterungsfertigung erforderlich?
Prozessinterferenzen und Prozessablaufanpassung
D/2 (mm)
Innenradius R (mm)
2.10
2.0
2,70
2,5
3,25
3,0
4,00
4,0

Wie beeinflussen Oberflächenbeschichtungen die Toleranzen der Endmontage?
Beschichtungsablagerung und Montageinterferenzmechanismus
Finish
Auftragsmenge pro Oberfläche (µm)
Reserve für die Konstruktion (pro Oberfläche)
Empfohlene Vorgehensweise
Pulverbeschichtung
60–100 (typisch) 80)
80 mm
Löcher im Durchmesser um 0,16 mm vergrößern oder Löcher mit einem Durchmesser von weniger als 0,05 mm abdecken.
Anodisierung Typ II (klar oder gefärbt)
10–15
15 mm
Löcher im Durchmesser um 0,03 mm vergrößern. Durchmesser.
Hartanodisierung Typ III
25–50
50 µm
Löcher um 0,10 mm Durchmesser vergrößern; Gewinde immer abkleben.
Verzinkung
5–12
12 μm
Normalerweise vernachlässigbar; nur Gewindefunktionen maskieren.
Gezieltes Verfahren zur Kompensation von Abschattung und Schichtdicke
Fallstudie: Wie eine 6061-T6 LiDAR-Halterung von 100 % Ausschuss auf eine Erfolgsquote von 99,8 % kam?
JS Präzisionslösung
Erfahrungen aus Fehlern und daraus gezogene Lehren
Endergebnis
Häufig gestellte Fragen
F1: Welcher minimale Biegeradius wird für Halterungen aus 6061-T6-Aluminium empfohlen?
F2: Wie weit müssen Bohrungen von einer Biegelinie bei Blechhalterungen entfernt sein?
F3: Warum werden Langlöcher bei Mehrfachbiege-Halterungskonstruktionen gegenüber Rundlöchern bevorzugt?
F4: Wie stellt JS Precision eine gleichbleibende Winkelgenauigkeit bei kundenspezifischen Blechhalterungen sicher?
F5: Was ist die optimale Breite und Tiefe für Entlastungsschnitte bei kundenspezifischen Blechhalterungen?
F6: Welche Faktoren bestimmen den Kostenvoranschlag für die Fertigung von Präzisionsblechhalterungen?
F7: Kann eine Wärmebehandlung Risse in 6061-Aluminiumwinkeln beim Biegen mit kleinem Radius verhindern?
F8: Welche Toleranzen lassen sich typischerweise bei CNC-gebogenen Blechhalterungen ohne Nachbearbeitung einhalten?
Zusammenfassung
Haftungsausschluss
Ressource

Verwandte Blogs
Blechstärkentabelle: Der vollständige Leitfaden
So positionieren Sie PEM-Befestigungselemente auf Blech, ohne sich auszubeulen
Entwerfen von Laschen- und Schlitzverbindungen für Präzisionsblechteile
Wie man Lochverformungen in der Blechbearbeitung vermeidet
Kundenspezifisches Blechgehäuse DFM: So erreichen Sie eine zuverlässige IP-Abdichtung
DFM-konforme Blechwinkel: Regeln für Festigkeit und Passgenauigkeit

Featured Blogs