 Français



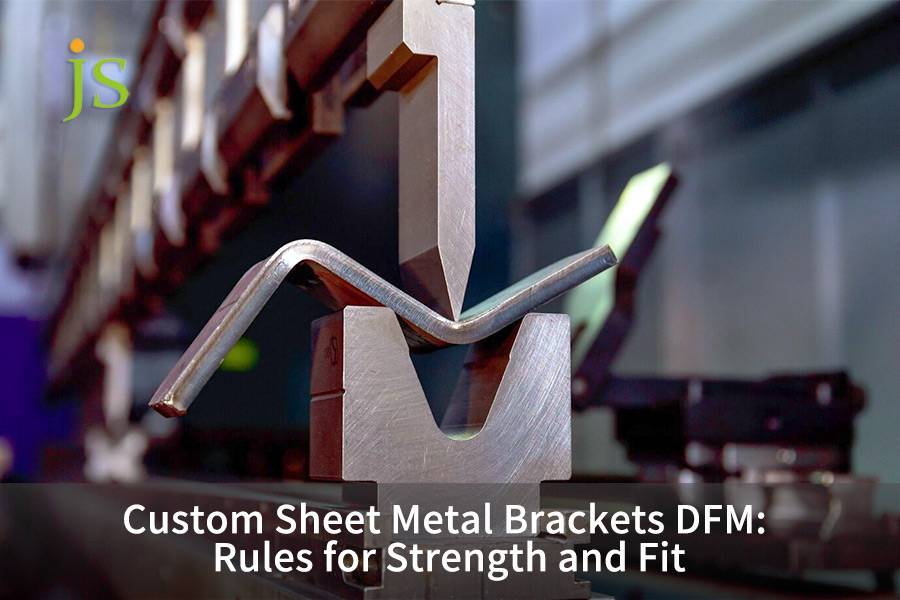

Les supports en tôle sur mesure présentent des défaillances en production pour trois raisons : le rayon de courbure intérieur est trop faible par rapport au sens du grain du matériau, les trous se situent dans la zone de déformation autour d'un pli, et la tolérance cumulée sur plusieurs plis n'est jamais compensée. Corriger ces trois problèmes empêche un support de se fissurer lors du formage et de se bloquer sur la chaîne d'assemblage. C'est pourquoi la conception pour la fabrication (DFM) des supports ne consiste pas simplement à aplatir un modèle 3D : chaque dimension que vous indiquez est une information sur la limite d'élasticité, la tolérance de pliage et l'écrouissage admissible du matériau. Chaque seuil ci-dessous est mesuré sur des pièces de production et exprimé en pourcentage de l'épaisseur du matériau (T), il s'applique donc à toutes les épaisseurs.
Tableau récapitulatif : Règles de conception pour la fabrication (DFM) des supports en tôle sur mesure : résistance et ajustement
|
Dimension d'évaluation |
Paramètres de contrôle principaux (indicateurs physiques concrets) |
Mécanisme de défaillance & Règles d'atténuation des risques techniques |
|---|---|---|
|
Rayon de courbure (rapport R/T) |
Acier doux / CRS : ≥ 1.0 T (pliage perpendiculaire au fil) 5052-H32 : ≥ 1,0 T perpendiculaire, ≥ 2,0 T parallèle 6061-T6 : ≥ 2,5 T perpendiculaire, ≥ 4,0 T parallèle Inox 304 : ≥ 1,5 T perpendiculaire, ≥ 2,5 T parallèle |
L’étirement excessif des fibres extérieures provoque des microfissures en surface ; Le pliage à angle aigu est strictement interdit. |
|
Distance de sécurité entre le trou et le pli |
Différence entre le bord extérieur du trou et la tangente : ≥ 2,0 × T + R Écrou PEM : ≥ 3.0×T + R |
L'écoulement plastique provoque l'ovalisation du trou et l'endommagement du filetage |
|
Conception de renforcement de la rigidité |
Rapport profondeur/largeur de la nervure estampée : 0,4–0,6; Hauteur de la bride de bord ≥ 4.0×T |
Contre le couple de flexion sans augmenter l'épaisseur ; rigidité en flexion +300% |
|
Compensation du trou d'assemblage |
Jet flottant +0.3 mm unilatéral ; fente axe long &perp ; Ligne de pliage |
Absorbe +0,3 mm tolérance linéaire cumulée due au formage à l'air multi-plis |
|
Tolérance de revêtement de surface |
Réserve de revêtement en poudre : 80 µm Réserve d'anodisation dure : 25 µm |
Empêche le retrait/l'interférence des trous de boulons et des trous d'arbres après finition |
L'interchangeabilité dimensionnelle au sein d'un lot est régie par des tolérances générales plutôt que par une norme de formage unique. Lorsqu'un dessin fait référence à la ISO 2768-1, cette classe s'applique aux éléments plats ; Les dimensions de pliage mentionnées dans cet article correspondent en réalité à la capacité de processus mesurée, échantillonnée sur 1 200 supports produits chez JS Precision en 2025.
L’optimisation du rayon de pliage, la préservation des zones de déformation caractéristiques et la configuration dynamique des trous ovales allongés côté assemblage sont les mesures techniques clés pour atteindre le double objectif : que les supports en tôle supportent efficacement la charge mécanique et soient exempts d’interférences lors de l’assemblage des centaines de pièces.
Comment choisir le rayon de pliage et le sens du grain pour éviter les fissures ?
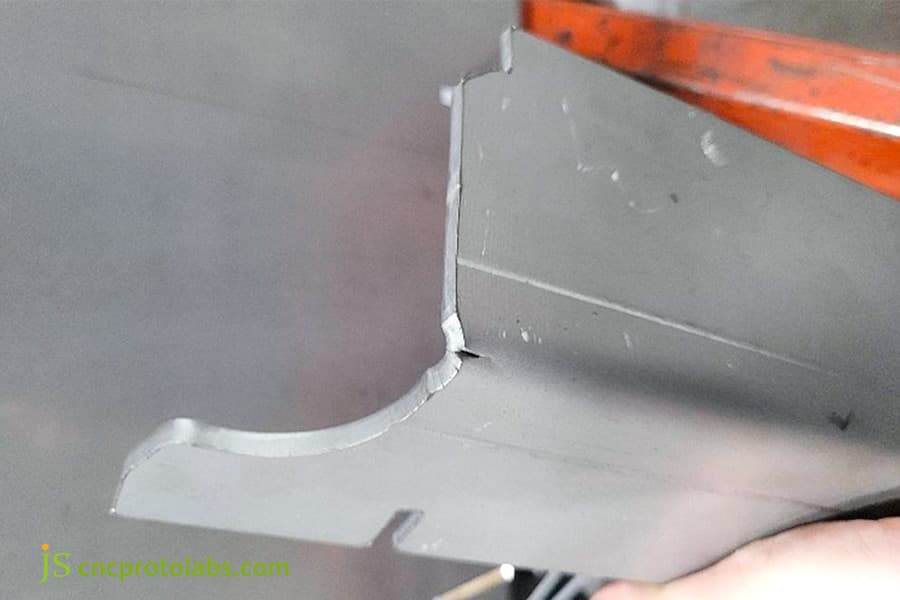
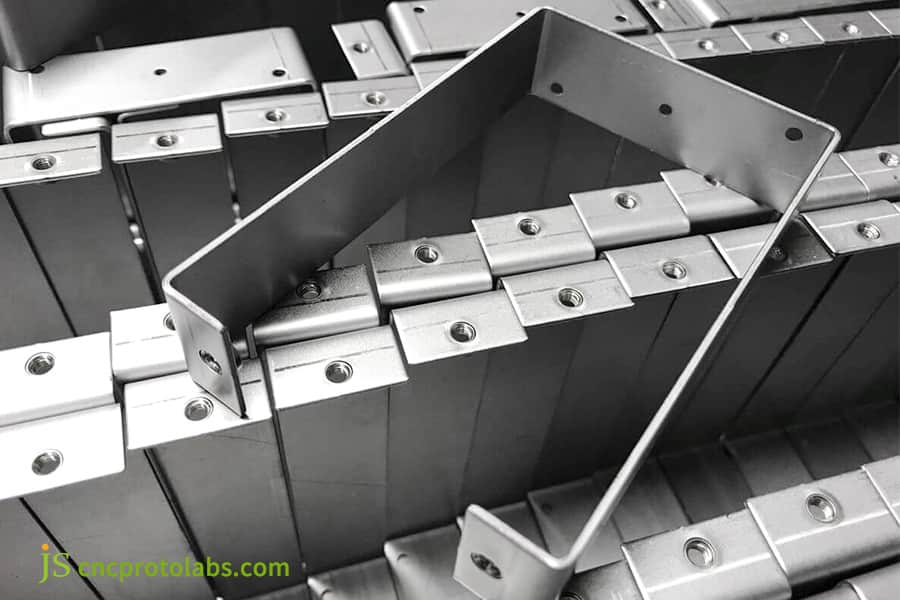
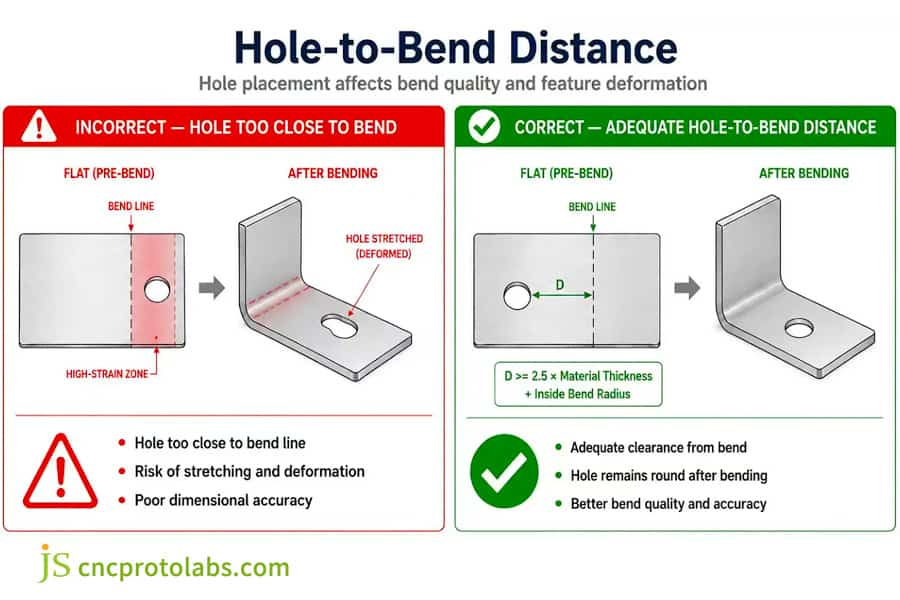
Le minimum à l’intérieur de Les valeurs supposent une ouverture de matrice en V de 8×T. Réduisez de moitié l'ouverture de la matrice en V et le rayon requis augmente fortement en raison de l'accroissement de la contrainte sur les fibres externes. Figure 1 : Coin d'une pièce métallique fissurée après pliage. Les nervures de gousset et les brides de renfort augmentent le moment d'inertie de la structure sans en augmenter l'épaisseur. Une nervure estampée présente une profondeur de 0,4 × T à 0,6 × T avec des rayons de courbure à la base supérieurs ou égaux à 1,0 × T, orientée perpendiculairement à l'axe de pliage. Bride de bord ≥4.0×T ferme les chemins de cisaillement en torsion, augmentant la rigidité en flexion jusqu'à 300 % et décalant la fréquence naturelle loin des résonances de basse fréquence. Configuration structurelle Augmentation de poids (%) Moment d'inertie de la section (cm⁴) Flèche à 500 N (mm) 1re fréquence de résonance (Hz) Plaque plane (ligne de base) 0 4.2 2,40 120 Côtes estampées uniquement 3,5 11,8 0,85 260 Bride uniquement 5.0 9.6 1.10 210 Nervures + Bride combinées 8.0 18.5 0.35 380 Les valeurs de rigidité ci-dessous ont été mesurées dans une configuration de poutre chargée en trois points, du type décrit dans ASTM E855-08(2013) — ce qui explique également pourquoi les valeurs sont dérivées de la flèche mesurée plutôt que de la géométrie nominale CAO : les sections formées réelles s’écartent de la section idéale, et c’est cette différence qui importe lors de l’assemblage. Figure 2 : Supports métalliques avec nervures et brides optimisées. La distance minimale de sécurité entre le trou et le point de pliage correspond à la distance entre le bord extérieur du trou et la tangente au pliage, soit ≥ 2,0 × T + R. À l’intérieur de cette limite, le fluage plastique étire les trous en ovales. Pour les fixations PEM, le jeu passe à 3,0 × T + R. Les rainures de dégagement ou la découpe laser secondaire permettent d’isoler la déformation. Dans la conception pour la fabrication (DFM) des supports métalliques, la contrainte de traction principale à l’extérieur atteint sa valeur maximale près du point de tangence au pliage, et Lorsque le bord du trou se situe dans la zone de déformation plastique de 2,0 × T, la paroi du trou se bombe en prenant une forme arrondie. Figure 3 : Schéma illustrant les distances entre les trous correctes et incorrectes. La gestion du jeu de pliage compense l’allongement, le décalage du facteur K et la dérive angulaire lors du formage à l’air. Le pliage séquentiel introduit une variation angulaire de +0,5° et une variation linéaire de +0,15 mm par pli. Sur quatre plis, les écarts dépassent +0,50 mm. Convertir les trous secondaires en configurations oblongues alignées perpendiculairement à l’axe de pliage via L = D + 2 × (∑ΔT + ∑Δθ) absorbe les tolérances cumulées. Lors du pliage à l'air, la différence entre la tolérance d'épaisseur de la tôle et sa limite d'élasticité entraîne une variation continue du facteur de couche neutre (facteur K 0,38–0,45), ce qui affecte finalement la tolérance d'ajustement du support en tôle. Un trou situé en aval de plusieurs plis dérive de sa dimension nominale pour deux raisons indépendantes : l'erreur de longueur due à la variation d'épaisseur et au retour élastique (Δt), et l'erreur angulaire (Δθ) répartie sur une distance a à partir du centre du pli. Dimensionnez le grand axe de la fente avec : L = D + 2 × (ΣΔt + Σ (Δθ / 57.3) × a) où D est le diamètre nominal du trou en mm, a est la distance entre l'axe de pliage et le centre du trou en mm, et **Δθ** est la variation angulaire par pli en degrés. Exemple :D = 5,0 mm, quatre plis, ΣΔt = 0,30 mm, Δθ par pli = 0,5° agissant sur un bras de 20 mm, ce qui donne Σ(Δθ/57,3) × a = 4 × (0,5/57,3) × 20 = 0,70 mm, donc L = 5,0 + 2 × 1,00 = 7,0 mm — spécifier a 5,0 × Fente de 7,0 mm. Une fois votre processus statistiquement stable, remplacez la somme des valeurs extrêmes par une somme quadratique des racines (RSS) afin que la fente ne dépasse pas la longueur prévue par la conception. Orientez l'axe principal de la fente perpendiculairement à la ligne de pliage afin qu'il absorbe la tolérance linéaire accumulée au lieu de la compenser. En production, nous bouclons la boucle plutôt que de nous fier uniquement au calcul : la première pièce de chaque lot est soumise à un contrôle complet par machine à mesurer tridimensionnelle (MMT), et l'écart mesuré est réintégré dans la base de données de compensation de pliage avant le lancement du reste du lot. C'est cette boucle de rétroaction – et non une formule plus précise – qui élimine les blocages d'assemblage sur les pièces multi-trous. Une encoche de dégagement de pliage est une découpe de dégagement aux intersections des brides. Dans le cadre du service de fabrication de tôlerie sur mesure, le facteur de concentration de contraintes Kt à la transition d'angle d'une rainure rectangulaire d'arrêt de fissure est trop élevé. Une rainure d'arrêt de fissure en forme de larme permet de répartir uniformément les contraintes de traction, réduisant Kt d'environ 40 %, et respectant ainsi les règles de conception des supports en tôle.
Matériau
État
Rayon intérieur minimum, courbure et perpendiculaire grain
Rayon intérieur minimal, pliage
Remarque pratique
Acier doux (SPCC / CRS)
Laminé à froid
1,0 T
1,5 T
Le plus tolérant ; Vérifiez toujours le sens de la bobine sur les rayons serrés
Aluminium 5052-H32
écroui
1,0 T
2.0×T
Meilleur choix lorsque le support nécessite un rayon de courbure serré
Aluminium 6061-T6
traité en solution & vieilli
2,5 T
4,0 T
Recuire à 6061-O pour atteindre 1,0 T, puis revitaliser à T6
Inox 304
recuit
1,5 T
2,5×T
Le retour élastique, et non la fissuration, est généralement le facteur limitant
Comment les nervures et les brides optimisent-elles la conception des supports en tôle ?
Spécifications de formage géométrique des raidisseurs par estampage
Chemin de contrainte fermé de la bride de bord
9469%; border-color: #000000;">
Quelle est la distance minimale de sécurité entre le trou et le point de pliage pour éviter toute déformation ?
Champ de déformation plastique et mécanisme de déformation des parois des trous
Jeu de sécurité accru pour les écrous emmanchés à force
Comment gérer le jeu de pliage pour un ajustement parfait des supports en tôle ?
Dérive de la couche neutre et accumulation de la chaîne dimensionnelle
Obtention de la formule d'un trou d'assemblage allongé
Quelles sont les règles de conception pour la fabrication (DFM) des encoches de dégagement de pliage standard ?
Mécanisme de déchirure et facteur de concentration de contraintes
Limites de profondeur et de largeur de la rainure d'arrêt de fissure
src="https://images.cncprotolabs.com/image/press-brake-bending-aluminum-relief-notch.jpg" alt="Presse plieuse pour pliage d'aluminium avec encoche de décharge DFM" width="900" height="600">
Figure 4 : Opérateur utilisant une presse plieuse pour plier une tôle métallique.
Quels sont les jeux pour la visserie PEM lors de la fabrication de supports ?
Les jeux pour la visserie PEM correspondent à la distance entre les fixations auto-sertissantes et les lignes de pliage. Distance minimale entre les axes = D/2 + 2,5 × T + R.Un positionnement trop rapproché déforme les trous de fixation, réduisant la force d'arrachement et la résistance au couple de plus de 60 %. L'utilisation d'outillage spécialisé ou l'insertion après pliage garantit l'intégrité.
Nature des contraintes des fixations à emmanchement forcé
Lors de la fabrication de supports en tôle, les trous situés dans la zone d'étirement du plastique autour d'un pli ne se remplissent plus complètement lors de l'installation, car le matériau de fixation s'est déjà déformé à cet endroit. Nous constatons une baisse de plus de 60 % de la force d'arrachement et de la résistance au couple dans ces trous. En deçà de tout critère d'acceptation, nous validons un support structurel.
Interférences et ajustement du processus
Lorsqu'une collision entre la matrice inférieure de fixation et la matrice supérieure de pliage est inévitable, il est nécessaire de revoir la séquence d'opérations en pliant d'abord puis en pressant, ou d'utiliser un écrou à souder par saillie pour garantir l'absence totale de détachement de la fixation sous des conditions d'impact à haute fréquence.
Avec cette modification de la séquence d'opérations, le cisaillement plastique autour de l'alésage de la fixation, auparavant provoqué par le pliage, disparaît complètement. Les assemblages réussissent désormais le test de choc mécanique et de vibration de 80 G sans aucune défaillance de fixation.
|
Taille du fil |
Épaisseur de la feuille T (mm) |
Trou de fixation Ø D (mm) |
D/2 (mm) | Rayon intérieur R (mm) |
Dégagement minimal de l'axe (mm) = D/2 + 2,5×T + R |
|---|---|---|---|---|---|
|
M3 |
2.0 |
4.2 |
2.10 | 2.0 |
D/2 + 2,5×T + R = 8,5 |
|
M4 |
2,5 |
5,4 |
2,70 | 2,5 |
D/2 + 2,5×T + R = 10,8 |
|
M5 |
3.0 |
6.5 |
3.25 | 3.0 |
D/2 + 2.5 × T + R = 13,5 |
|
M6 |
4,0 |
8,0 |
4,00 | 4.0 |
D/2 + 2,5×T + R = 16,5 |
Les valeurs de résistance à l'arrachement et au couple d'arrachement des fixations auto-sertissantes proviennent des spécifications du fabricant (pour les pièces PEM, du bulletin PennEngineering applicable) et non de la norme ISO 898-1:2013, qui traite des propriétés mécaniques des boulons et vis en acier au carbone et en acier allié. Veuillez toujours vous référer aux valeurs publiées pour la référence exacte de la pièce que vous installez. Elles varient considérablement en fonction de l'épaisseur de la tôle et du matériau hôte.
Note du tableau : Le jeu est mesuré entre l'axe de la fixation et la tangente au pli, en supposant un rayon de courbure intérieur R = 1,0 × T (acier doux ou 5052-H32). Pour le 6061-T6 à R = 2,5 × T, ajoutez 1,5 × T à chaque valeur de la dernière colonne.
JS Precision a optimisé un support LiDAR en aluminium 6061-T6 de 2,5 mm pour un fournisseur de premier rang. Les prototypes initiaux présentaient une fracture du grain et une dérive d'alésage de 0,45 mm sur cinq plis (100 % de rejet). Solution : Rotation de l'ébauche de 90° perpendiculairement au grain, augmentation du rayon à 2,5 × T, ajout de deux nervures estampées et conversion des trous en fentes de 4,5 × 5,5 mm. Résultat : aucune fissure, résonance à 380 Hz, taux de réussite de 99,8 %. Le prototype initial du client a présenté trois types de défaillances graves : Lors du premier essai de production,la déduction de pliage a seulement été augmentée, et la méthode originale a été conservée. Cependant, les écrous n'ont pas tenu correctement en raison d'une relaxation persistante due aux contraintes de cisaillement résiduelles après la découpe. La leçon est la suivante : sur les alliages à haute dureté, ne pas placer de fixation dans une zone de formage. Soit supprimer complètement l'élément de cette zone, soit le maintenir à une distance d'au moins 3,0 × T + R du pli. Si aucune de ces solutions n'est possible, réalisez d'abord le formage, puis installez la quincaillerie.
Résultat final
La rigidité du cadre de support a été multipliée par 2,8 et il a passé avec succès 1 500 heures de tests de vibration et de brouillard salin. Le coût unitaire a diminué de 22 % et une capacité de production annuelle stable de 150 000 unités a été atteinte. Ce procédé a été formalisé en une procédure opérationnelle standard. Vous souhaitez reproduire ce support LiDAR performant ? Contactez dès maintenant les ingénieurs de JS Precision pour obtenir la même solution de découpe anti-déformation et garantir la conformité de votre châssis aux normes d'assemblage dès le premier essai ! Il est recommandé de contrôler le rayon de courbure intérieur minimal absolu lors du cintrage de l'aluminium 6061-T6 entre 2,5 × T et 3,0 × T. Ceci est valable lorsque la ligne de cintrage est perpendiculaire à la direction de laminage. Si la direction de cintrage est parallèle à la direction de laminage, le rayon intérieur doit être de 4,0 × T. Le non-respect des rayons minimaux risque d'entraîner une rupture par traction des fibres extérieures. Le jeu entre le bord extérieur de l'ouverture et la tangente intérieure du pli doit être d'au moins 2,0 × T + R comme distance de sécurité minimale. Ce jeu empêche totalement que le trou ne se déforme en ovale ou que sa paroi ne s'affaisse sous l'effet de la déformation plastique lors du pliage des matériaux. Le trou pour l'écrou à sertir doit être agrandi à 3,0 × T + R. Lors des opérations de pliage multiples, la tolérance angulaire et l'erreur d'épaisseur du pliage à vide peuvent entraîner un faux-rond cumulé de plus de ±0,3 mm en fin de chaîne dimensionnelle.L'axe longitudinal de la rainure allongée est perpendiculaire à la ligne de pliage, ce qui permet d'absorber la tolérance linéaire cumulative grâce à un jeu de glissement géométrique, garantissant ainsi une installation uniforme dès le premier essai pour l'ensemble du lot.
JS Precision utilise des presses plieuses CNC de pointe, équipées d'un système de mesure d'angle dynamique laser et d'une table de travail complète. Ce système surveille en continu le rebond de la tôle et ajuste dynamiquement le point mort bas de la presse pendant le formage, limitant ainsi la variation d'angle de pliage à ±0,2°. La largeur de l'entaille doit être de max(T + 0,5 mm, 1,5 mm) et sa profondeur doit dépasser de 0,5 mm la tangente au pli. Toute profondeur inférieure laisse le point d'amorçage de la déchirure à l'intérieur de la base de la bride. Pour prévenir la propagation des fissures, il est généralement recommandé d'arrêter les fissures soit par un fond entièrement arrondi, soit par une rainure d'arrêt de fissure en forme de larme, minimisant ainsi le facteur de concentration des contraintes.
Le devis de fabrication de supports en tôle est calculé sur la base d'une évaluation complète des spécifications du matériau, de la longueur totale du contour de découpe laser et du nombre d'ajustements nécessaires pour les opérations de poinçonnage et de pliage.La quantité de fixations à emmanchement forcé, le type de traitement de surface et le rapport d'inspection par machine à mesurer tridimensionnelle (MMT) sont autant de variables clés qui contribuent à la tarification différenciée.
Q7 : Un traitement thermique peut-il empêcher la fissuration des supports en aluminium 6061 lors d'un pliage à faible rayon ?
Le pliage à froid peut être effectué à l'état recuit complet (6061-O), où le matériau présente la meilleure plasticité, permettant de réduire le rayon de pliage à 1,0 × T à 1,5 × T sans microfissures. Après formage, la pièce est durcie par mise en solution et vieillie artificiellement à T6, mais un gabarit de formage spécial est nécessaire. Le pliage à l'air CNC classique permet de maintenir une tolérance linéaire de ±0,20 mm sur la face de coupe dépliée, et la tolérance linéaire d'ouverture entre les faces des brides pliées est généralement inférieure à ±0,35 mm. Grâce à la correction locale par moule rigide et à la technologie de réglage fin par laser, cette tolérance peut être réduite à ±0,15 mm. La fabrication de supports en tôle sur mesure de haute qualité est un processus systématique qui prend en compte la mécanique des matériaux, les rapports de rayon de pliage, les zones d'exclusion de déformation et la compensation du revêtement. Le respect des seuils d'orientation cristalline R/T et des limites d'évitement des trous élimine complètement les risques de fissures de pliage et d'interférences d'assemblage. JS Precision, s'appuyant sur des machines de pliage CNC servo entièrement électriques de haute capacité et un système complet de vérification dimensionnelle CMM, fournit des supports selon un régime d'inspection documenté de la première pièce et CMM au secteur industriel mondial de haute technologie. Envoyez vos dessins DXF ou STEP à l'équipe d'ingénierie de JS Precision pour une évaluation DFM détaillée et une tarification transparente par paliers sous 2 à 12 heures – incluant les rayons de courbure, les jeux de perçage et les dimensions de rainures spécifiques recommandés dans cet article.
Finition
Épaisseur par surface (µm)
Surface de conception (par surface)
Action recommandée
Revêtement en poudre
60–100 (80 typique)
80 µm
Agrandir les trous de 0,16 mm de diamètre ou masquer tout trou de diamètre inférieur à ±0,05 mm.
Anodisation de type II (naturelle ou teintée)
10–15
15 µm
Agrandir les trous de 0,03 mm de diamètre.
Généralement négligeable ; masque uniquement les fonctions filetées.
Schéma de compensation de l'ombrage et de l'épaisseur du film
Étude de cas : Comment un support LiDAR en aluminium 6061-T6 est passé d'un taux de rejet de 100 % à un taux de réussite de 99,8 % ?
Difficultés rencontrées par les clients
JS Precision Solution
Retour d'expérience et enseignements tirés
FAQ
Q1 : Quel est le rayon de courbure minimal absolu recommandé pour les supports en aluminium 6061-T6 ?
Q2 : À quelle distance d'une ligne de pliage les trous doivent-ils être placés dans la conception d'un support en tôle ?
Q3 : Pourquoi préfère-t-on les trous oblongs aux trous ronds dans les assemblages de supports à pliages multiples ?
Q4 : Comment JS Precision assure-t-elle une précision angulaire constante pour ses supports en tôle sur mesure ?
Q5 : Quelles sont la largeur et la profondeur optimales des entailles de dégagement pour les supports en tôle sur mesure ?
Q6 : Quels facteurs déterminent le devis pour un service de fabrication de supports en tôle de précision ?
Q8 : Quelles tolérances peut-on généralement obtenir sur des supports en tôle pliée CNC sans usinage ?
Résumé


Avertissement
Le contenu de cette page est fourni à titre informatif uniquement. Pour JS Precision Services, aucune déclaration ni garantie, expresse ou implicite, n'est donnée quant à l'exactitude, l'exhaustivité ou la validité des informations. Il incombe à l'acheteur d'identifier les exigences techniques spécifiques et de demander un devis formel pour les pièces. Veuillez nous contacter pour plus d'informations.
Ressource

