 中文 (简体)




定制钣金支架在生产中失效的原因有三个:内弯半径对于材料的纹理方向来说过小;孔位于弯曲变形区内;以及多次弯曲的累积公差未得到补偿。解决这三个问题是防止支架在成型过程中开裂以及在装配线上卡死的关键。因此,支架的DFM(面向制造的设计)并非简单地展开3D模型——您记录的每一个尺寸都代表着屈服强度、弯曲余量以及材料能够承受的冷加工量。以下所有阈值均基于生产零件测量,并以材料厚度 (T) 的比率表示,因此适用于任何规格。
核心要点表:定制钣金支架的强度和配合设计规则
|
评估尺寸 |
核心控制参数(硬物理指标) |
失效机制 &工程缓解规则 |
|---|---|---|
|
弯曲半径(R/T 比) |
低碳钢/冷轧钢:≥ 1.0×T(垂直于纹理方向弯曲) 5052-H32:≥1.0×T(垂直),≥2.0×T(平行) 6061-T6:≥2.5×T(垂直),≥4.0×T(平行) 304不锈钢:≥1.5×T(垂直),≥2.5×T(平行) |
外层纤维过度拉伸会导致表面微裂纹;严禁锐角弯曲 |
|
孔到弯曲的安全距离 |
孔外边缘到切线的距离≥2.0×T+R PEM螺母≥ 3.0×T + R |
塑性流动导致孔椭圆化和螺纹剥落 |
|
刚度加强设计 |
冲压肋深宽比 0.4–0.6; 边缘凸缘高度≥ 4.0×T |
无需增加厚度即可抵消悬臂梁扭矩;弯曲刚度+300% |
|
装配孔补偿 |
浮动间隙 +0.3 毫米单侧; 槽长轴垂直; 弯曲线 |
吸收多弯空气成形产生的+0.3 mm累积线性公差 |
|
表面涂层公差 |
粉末涂层预留 80 μm 硬质阳极氧化预留 25 μm |
防止螺栓孔和轴孔在精加工后出现收缩/干涉 |
同一批次产品的尺寸互换性由通用公差决定,而非任何单一的成形标准。如果图纸引用了ISO 2768-1,则该标准适用于展开图特征;本文中引用的弯曲尺寸实际上是测量得到的工艺能力,该能力取自 JS Precision 在 2025 年生产的 1200 个支架。
优化弯曲半径比、保留特征变形区以及动态配置装配侧的长椭圆孔是实现以下双重目标的关键技术措施:使钣金支架有效承受机械载荷,并在数百个零件的装配过程中避免干涉。
如何选择弯曲半径和纹理方向以防止开裂?
最小内部钣金支架制造的弯曲半径是一个结构阈值,由材料的延伸率和晶粒取向决定,以防止外纤维拉伸断裂。低碳钢和5052-H32需要≥1.0×T;6061-T6和304不锈钢需要2.5×T至3.0×T(垂直于晶粒方向)。平行弯曲会使延伸率降低45%,需要4.0×T。将冲头半径与8.0×T的V型模具开口相匹配,可使应变保持在拉伸极限以下,从而获得高结构强度。
材料的晶格滑移和断裂伸长机制
- 当确定钣金支架的强度时,晶界阻力 6061-T6铝合金的滑移量远大于退火态5052-H32铝合金,而当外层纤维的应变超过8%时,晶间微裂纹就会萌生。
- SPCC冷轧低碳钢的屈服极限分散在180-210 MPa之间,弯曲裂纹的出现阈值受夹杂物分布密度和轧制织构取向差异的强烈控制。
轧制晶体取向和弯曲角度的强制约束
- 如果弯曲轴与金属晶粒的各向异性方向一致,则板材在断裂点的延伸率将降低45%,微裂纹将沿晶界更快地扩展,从而导致疲劳寿命的直接降低。
- 带有特殊开口8的下模。 针对特定厚度的板材,采用 0×T 工艺,通过窄 V 型模具,最大限度地减少外侧的弯曲拉应力。
| 材质 | 状态 | 最小内半径,弯曲角度和垂直度 | 纹理最小内半径,弯曲 | 实用说明 |
| 低碳钢 (SPCC / CRS) | 冷轧 | 1.0T | 1.5T | 容错性最高;在小半径弯曲时仍需检查线圈方向。 |
| 铝合金 5052-H32 | 应变硬化 | 1.0×T | 2.0×T | 最佳选择 当支架需要小半径时 |
| 6061-T6 铝合金 | 固溶处理&老化 | 2.5T | 4.0T | 退火至6061-O达到1.0T,然后再次老化至T6 |
| 304不锈钢 | 退火 | 1.5T | 2.5×T | 回弹(而非开裂)通常是限制因素 |
数值假设V型模具开口为8×T。将 V 形模具开口减半,所需的弯曲半径会急剧增大,因为外层纤维的应变会增加。
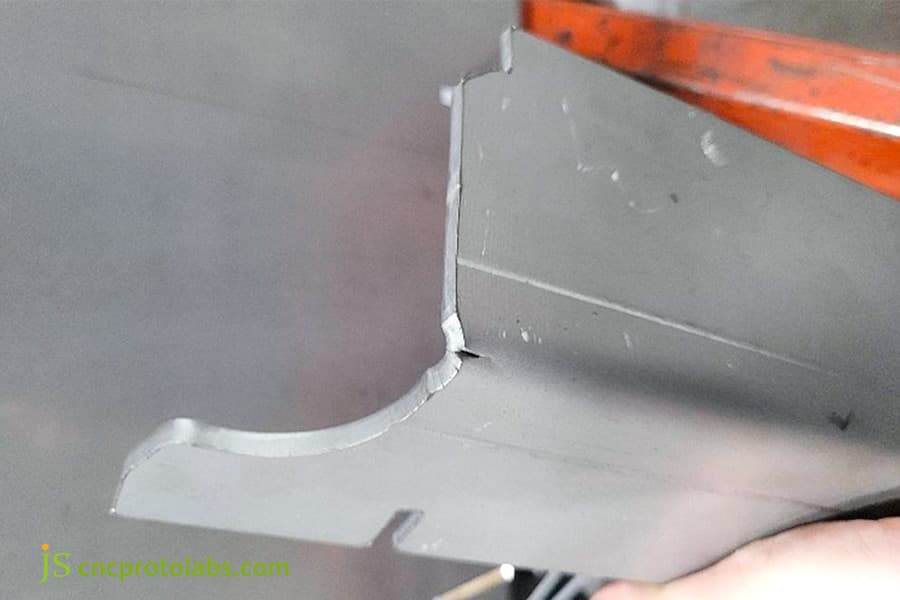
图 1:弯曲后开裂的金属零件角部。
加强筋和凸缘如何优化钣金支架设计?
加强筋和加强凸缘可以在不增加厚度的情况下增加结构的惯性矩。冲压加强筋的深度为 0.4×T 至 0.6×T,根部半径大于等于 1.0×T, 方向垂直于弯曲轴线。
边缘凸缘 &4。0×T 可闭合扭转剪切路径,使弯曲刚度提高高达 300%,并将固有频率从低频共振中移开。冲压加强筋几何形状成形规范
- 钣金支架设计的核心原则是:根部过渡半径 R1 ≥ 1.0×T,顶部半径 R2 ≥ 1.5×T,深度介于 0.4×T 和 0.6×T 之间。 当肋条厚度超过约 0.6 倍 T 时,它不再增加截面模量,反而开始减薄母材,这正是高强度合金出现裂纹的地方。
- 在 JS Precision 的 2025 年工业底盘支架项目中,两个冲压至 0.5 倍 T 深度的三角形肋条将第一悬臂梁的共振频率从 120 Hz 提升至 260 Hz。加上边缘凸缘后,同一支架的共振频率提升至 380 Hz——提升了 3.2 倍,同时在 500 N 载荷下测得的挠度也从 2.40 mm 减小至 0.35 mm(见下表)。 法兰的贡献远超其质量所暗示的,因为它们缩短了悬臂梁的有效自由长度,并提高了其截面二次矩。
边缘法兰闭合应力路径
- 最小边缘折叠高度为 4.0×T,能够形成闭合的拉压路径。该设计能够有效抵抗扭转载荷,并完全满足钣金支架设计规范。
- 肋和法兰解决的是不同的问题。 肋条提高了跨度方向上的截面二次矩;翼缘封闭了自由边缘,使其不易扭转。这种阶跃式变化来自于同时使用两者(质量增加 8%,刚度提高 340%),而不是在两者之间进行选择。
- 在确定图纸之前,请根据您的模具检查这两个特征:深度超过 0.6 倍 T 的肋条或高度超过 8 倍 T 的翼缘通常需要定制冲头轮廓和二次冲压,这会增加成本,但不会显著提高刚度。
|
结构配置 |
重量增加 (%) |
截面惯性矩 (cm⁴) |
500 N 载荷下的挠度 (mm) |
第一共振频率 (Hz) |
|---|---|---|---|---|
|
平板(基线) |
0 |
4.2 |
2.40 |
120 |
|
仅限压花肋骨 |
3.5 |
11.8 |
0.85 |
260 |
|
仅限边缘凸缘 |
5.0 |
9.6 |
1.10 |
210 |
|
肋+翼缘组合 |
8.0 |
18.5 |
0.35 |
380 |
以下刚度数据是在ASTM E855-08(2013)标准中描述的三点加载梁配置下测量的——这也解释了为什么这些值是从测量的挠度而不是标称CAD几何形状得出的:实际成型的截面与理想截面存在偏差,而这种偏差在装配过程中才是关键所在。

图 3:显示正确和错误孔距的示意图。
如何管理弯曲余量以实现钣金支架的完美配合?
弯曲余量管理 可补偿空气成形过程中的伸长率、K 系数偏移和角度漂移。连续弯曲每次弯曲会引入 ±0.5° 的角度变化和 ±0.15 mm 的线性变化。经过四次弯曲,偏差超过 ±0.50 mm。通过 L = D + 将辅助孔转换为与弯曲轴线垂直的槽形配置。 2×(ΣΔT + ΣΔθ)吸收累积公差。
中性层漂移和尺寸链累积
在空气弯曲过程中,板材厚度公差与屈服强度之间的差异会导致中性层因子(K因子0.38-0.45)不断变化,从而最终影响板材支架的配合公差。
获取长形装配孔的公式
经过多次弯曲后,孔的尺寸会因两个独立的原因而偏离标称值:厚度变化和回弹引起的长度误差(Δt),以及沿弯曲中心距离a方向的角度误差(Δθ)。使用以下公式确定槽的主轴尺寸:
L = D + 2× (ΣΔt + Σ (Δθ / 57.3) × a)
其中 D 为标称孔径(单位:毫米),a 为弯曲轴线到孔中心的距离(单位:毫米),Δθ 为每次弯曲的角度变化(单位:度)。
示例:D = 5.0 毫米,四次弯曲,ΣΔt = 0.30 毫米,每次弯曲的 Δθ = 0.5 度,作用于 20 毫米的臂上,得到 Σ(Δθ/57.3) × a = 4 × (0.5/57.3) × 20 = 0.70 毫米,因此 L = 5.0 + 2 × 1.00 = 7.0 毫米 — 指定 5.0 × 7.0 毫米槽。一旦您的工艺在统计上可行,用均方根 (RSS) 堆叠代替最坏情况总和,以确保槽的长度不会超过设计允许的长度。
将槽的主轴方向垂直于弯曲线,使其吸收累积的线性公差,而不是与之对抗。
在生产中,我们采用闭环控制,而不是仅仅依赖计算结果:每个批次的第一个零件都要进行完整的三坐标测量机 (CMM) 检测,测量的偏差会反馈到弯曲补偿数据库中,然后再运行该批次的其余零件。正是这种反馈回路——而不是更精确的公式——真正消除了多孔装配的死锁。
标准弯曲释放槽的可制造性设计 (DFM) 规则是什么?
弯曲释放槽是法兰交叉处的间隙切口。
弯曲减压槽的宽度应至少为 T + 0.5 毫米,且绝不应小于 1.5 毫米,以较大者为准——深度应至少超出弯曲切线 0.5 毫米。省略减压槽会导致撕裂和微裂纹。泪滴形或圆角轮廓可将应力集中系数 (Kt) 降低约 40%,从而保证疲劳强度。撕裂机制和应力集中系数
在定制钣金加工服务中,矩形裂纹止裂槽拐角处的应力集中系数 Kt 过高。
泪滴形裂纹止裂槽能够均匀分散拉应力,降低 Kt 值约 40%,从而满足钣金支架设计规范。裂纹止裂槽的深度和宽度限制
- 止裂槽的最小宽度等于板厚 T 加 0.5 mm,深度必须至少超过与弯曲半径交点 0.5 mm。
- 现代CNC 激光切割应配备默认全 R 角过渡切割,以防止尖角清理,并确保法兰弯曲边界的抗疲劳性能。
图 4:工人使用折弯机弯曲金属板。
支架制造中 PEM 硬件的间隙是多少?
PEM 硬件间隙是指自锁紧固件与折弯线之间的距离。最小中心线距离 = D/2 + 2.5 × T + R。
更紧密的定位会使基体孔变形,导致推出力和扭矩阻力降低超过 60%。使用专用减径模具或弯曲后插入可确保完整性。 压入式紧固件的应力特性 在钣金支架制造服务中,位于弯曲周围塑料拉伸区内的孔在安装过程中无法完全填充,因为基体材料在该区域已经发生屈服。我们测量发现,这些孔的推出力和扭矩阻力下降超过 60%。低于任何验收标准,我们都会签字确认结构支架合格。工艺干涉和工艺路线调整
当紧固件下模与弯曲上模之间不可避免地发生碰撞时,必须修改操作顺序,先弯曲后压制,或者选择凸焊螺母,以确保在高频冲击条件下紧固件完全不脱落。
改变操作顺序后,以前弯曲造成的紧固件孔周围的塑性剪切完全消失,组件现在通过了 80G 机械冲击和振动测试,没有出现任何紧固件失效。
|
线径 |
板材厚度 T (mm) |
安装孔 Ø D (mm) |
D/2 (mm) | 内半径 R (mm) |
最小中心线间隙 (mm) = D/2 + 2.5×T + R |
|---|---|---|---|---|---|
|
M3 |
2.0 |
4.2 |
2.10 | 2.0 |
D/2 + 2.5×T + R = 8.5 |
|
M4 |
2.5 |
5.4 |
2.70 | 2.5 |
D/2 + 2.5×T + R = 10.8 |
|
M5 |
3.0 |
6.5 |
3.25 | 3.0 |
D/2 + 2.5×T + R = 13.5 |
|
M6 |
4.0 |
8.0 |
4.00 | 4.0 |
D/2 + 2.5×T + R = 16.5 |
自锁紧固件的推出力和扭矩值来自紧固件制造商自身的规范(对于 PEM 部件,则来自适用的 PennEngineering 公告),而不是来自 ISO 898-1:2013,后者涵盖碳钢和合金钢螺栓和螺钉的机械性能。请务必引用您正在安装的确切零件编号的已公布数据——它们随板材厚度和基材的不同而变化很大。
表格说明:间隙是从紧固件中心线到弯曲切线的距离,假设内弯曲半径 R = 1.0 × T(低碳钢或 5052-H32)。对于 R = 2.5 × T 的 6061-T6,将 1.5 × T加到最后一列的每个数字上。

表面处理涂层如何影响最终装配公差?
表面涂层会增加厚度,从而改变最终尺寸。粉末涂层:60-100 μm;II 型阳极氧化:10-15 μm;III 型阳极氧化:最大 50 μm。忽略涂层堆积会导致孔径过小和错位。将切割特征偏移最大涂层厚度的 2 倍,或指定遮蔽塞。
涂层沉积和装配干涉机制
使用表面处理会改变精密钣金支架配合公差的程度。静电粉末涂层每面沉积 60-100 μm;III 型硬质阳极氧化增加厚度。 25–50 μm。复杂之处在于法拉第笼效应:粉末会沿着场线扩散到外表面和边缘,而凹陷处、内角和深孔则几乎无法覆盖——因此粉末堆积不均匀,最紧密的贴合位置通常与您测量的位置不同。
| 表面处理 | 每面涂层厚度 (μm) | 预留设计值 (每面) | 推荐措施 |
| 粉末涂装 | 60–100 (典型值 80) | 80 μm | 将孔径扩大 0.16 毫米,或遮盖任何小于 ±0.05 毫米的孔。 |
| II 型阳极氧化(透明或染色) | 10–15 | 15 μm | 将孔径扩大 0.03 毫米。 |
| III型硬质阳极氧化 | 25–50 | 50 μm | 将孔径扩大0.10 mm;始终遮蔽螺纹。 |
| 镀锌 | 5–12 | 12 μm | 通常可忽略不计;仅遮蔽螺纹特征。 |
工程遮光和薄膜厚度补偿方案
- 精密接地铜区域、铰链销孔和小直径螺纹(M4)必须采用高温硅胶工程屏蔽工艺制造。
- 在零件切割前,在平面图上进行补偿。由于薄膜会在每个内部轮廓的两面上积聚,将切割孔扩大至预期最大涂层厚度的2倍,并将外部凸耳缩小相同的倍数。对于保持力大于±0.05毫米的特征——螺纹、接地焊盘、定位销孔——完全不进行几何补偿;遮盖它们。
案例研究:6061-T6 激光雷达支架如何从 100% 不合格率提升至 99.8% 合格率?
JS Precision 为一家一级供应商优化了一款 2.5 毫米厚的 6061-T6 激光雷达支架。最初的原型存在晶粒断裂和五处弯曲处孔径偏移 0.45 毫米的问题(100% 不合格)。解决方案:将毛坯旋转 90° 使其垂直于晶粒方向,将弯曲半径扩大至 2.5×T,增加两条冲压加强筋,并将孔改为 4.5×5.5 毫米的槽。
结果:无裂纹,共振频率为 380 Hz,合格率 99.8%。客户遇到的问题
客户的初始原型出现了三种严重故障:
- 在主承载弯管外角处发现微裂纹。
- 在 80 G 冲击下,4 个 M4 压入式螺柱脱落(失效率 12%)。
- 端通孔位置偏差为 0。 45 毫米,导致一次装配合格率为零。
JS 精密解决方案
- 将布局旋转 90°,使弯曲线垂直于轧制晶体方向;将内半径从 1.0 倍 T 增大到 2.5 倍 T。
- 冲压两个深度与宽度比为 0.5 的抗扭肋。
- 反向执行激光切割和弯曲工艺。二次冷压和铆接。
- 将定位孔改为 4.5×5.5 mm 的长孔,以吸收累积偏差。
失败经验和教训
在第一次试生产中,弯曲扣除量仅增加,仍采用原方法。但是,由于切割后仍存在剪切应力导致的松弛,螺母无法紧固。教训是:对于高硬度合金,不要将紧固件放置在即将成型的区域内。要么完全移除该区域的特征,要么使其与弯曲处保持至少 3.0×T + R的距离。
如果以上两种方法都不可行,则先成型,再安装硬件。最终结果
支撑框架的刚度提高了2.8倍,并通过了1500小时振动和盐雾试验。单位成本降低了22%,并实现了15万台的稳定年产能。该工艺已正式纳入标准操作规程。
想要复制这款成功的激光雷达支架案例?立即联系 JS Precision 的工程师,获取相同的防变形切割方案,确保您的机箱一次就能满足组装标准!
常见问题解答
问题1:6061-T6 铝合金支架的最小弯曲半径是多少?
建议弯曲 6061-T6 铝合金时,最小内弯曲半径控制在 2.5×T 到 3.0×T 之间。这是在弯曲方向与轧制晶体方向垂直的情况下。如果弯曲方向与晶体方向平行,则内半径应为 4.0×T。
不遵守最小半径规定很可能导致外层纤维发生拉伸断裂。问题2:在钣金支架设计中,孔与折弯线之间的距离必须是多少?
开口外缘与折弯内切线之间的间隙应至少为 2.0 × T + R,作为最小安全距离。这种间隙可以完全防止孔在材料弯曲过程中因塑性流动而变形或孔壁塌陷。铆螺母孔需要扩大到 3.0 × T + R。
问题3:为什么在多折弯支架组件中,开槽孔比圆孔更受欢迎?
在多折弯操作中,空气弯曲的角度公差和厚度误差会导致尺寸链末端的累积跳动超过 ±0.3 mm。
长槽的长轴垂直于折弯线,可通过几何滑动余量吸收线性累积公差,从而确保整批产品一次性安装到位。Q4:JS Precision 如何确保定制钣金支架角度精度的一致性?
JS Precision 采用配备激光动态角度测量系统和全工作台装置的先进数控折弯机。该系统不仅持续监测钣金的回弹,还在成型过程中动态调整压力机的下死点,从而将折弯角度的整体变化限制在 ±0.2° 以内。
Q5:定制钣金支架折弯释放槽的最佳宽度和深度是多少?
槽宽为 max(T + 0.5 mm, 1.5 mm),深度超过折弯切线 0.5 mm;
任何更浅的深度都会导致裂纹起始点位于法兰根部内部。为了防止裂纹扩展,通常建议采用全圆底或泪滴形裂纹止裂槽来阻止裂纹扩展,这样可以最大限度地降低应力集中系数。Q6:精密钣金支架加工服务的报价取决于哪些因素?
钣金支架制造报价是根据对材料规格、激光切割轮廓路径总长度以及冲压和弯曲工艺所需调整次数的综合评估计算得出的。
压入式紧固件的数量、表面处理类型以及坐标测量机 (CMM) 检测报告都是影响分级定价的关键因素。Q7:热处理能否防止 6061 铝合金支架在小半径弯曲过程中开裂?
冷弯可在完全退火状态 (6061-O) 下进行,此时材料的塑性最佳,弯曲半径可减小至 1.0 倍 T 至 1.5 倍 T 而不会产生微裂纹。
成型后,需进行固溶硬化和人工时效处理至T6,但必须使用专用成型夹具。Q8:未经机加工的CNC折弯钣金支架通常能保持多大的公差?
普通CNC空气折弯在展开平面切割特征上可保持±0.20 mm的线性公差,折弯凸缘面之间的开口线性公差通常在±0.35 mm以内。通过硬模局部校正和激光跟踪微调技术,可将其缩小至±0.15 mm。
总结
高质量的定制钣金支架是一个系统化的制造过程,涉及材料力学、弯曲半径比、变形排除区和涂层补偿。严格遵守R/T晶体取向阈值和孔洞规避边界,可完全消除弯曲裂纹和装配干涉的风险。
JS Precision 依靠大吨位全电动伺服数控折弯机和完整的 CMM 尺寸验证系统,向全球高科技工业领域提供符合首件检验和 CMM 检验制度的支架。将您的 DXF 或 STEP 图纸 发送给 JS Precision 工程团队,即可在 2-12 小时内获得详细的 DFM 评估和透明的分级定价——包括本文推荐的具体弯曲半径、孔间隙和槽尺寸。
免责声明
本页面内容仅供参考。对于JS Precision Services,我们不作任何明示或暗示的陈述或保证,保证信息的准确性、完整性或有效性。买方有责任确定具体的技术要求,并索取正式的零件报价。请联系我们了解更多信息。
资源

