 Português (Brasil)




Suportes de chapa metálica personalizados falham na produção por três motivos: o raio de curvatura interno é muito pequeno para a direção da fibra do material, os furos ficam dentro da zona de deformação ao redor de uma dobra e a tolerância cumulativa em múltiplas dobras nunca é compensada. Corrigir todos os três é o que impede que um suporte rache durante a conformação e trave na linha de montagem. É por isso que o DFM de suportes não é simplesmente achatar um modelo 3D — cada dimensão que você anota é uma declaração sobre resistência ao escoamento, tolerância de dobra e quanta deformação a frio o material suportará. Cada limite abaixo é medido em peças de produção e expresso como uma proporção da espessura do material (T), portanto, aplica-se a qualquer bitola.
Tabela de Principais Conclusões: Regras DFM para Suportes de Chapa Metálica Personalizados para Resistência e Encaixe
|
Dimensão de Avaliação |
Parâmetros de Controle Essenciais (Indicadores Físicos Concretos) |
Mecanismo de Falha & Regras de Mitigação de Engenharia |
|---|---|---|
|
Raio de Curvatura (Relação R/T) |
Aço macio / CRS: ≥ 1.0 × T (dobra perpendicular à fibra) 5052-H32: ≥ 1,0 × T perpendicular, ≥ 2,0 × T paralelo 6061-T6: ≥ 2,5 × T perpendicular, ≥ 4,0 × T paralelo Aço inoxidável 304: ≥ 1,5 × T perpendicular, ≥ 2,5 × T paralelo |
O estiramento excessivo da fibra externa causa microfissuras na superfície; Dobrar em ângulos agudos é estritamente proibido |
|
Distância de segurança entre o furo e a dobra |
Borda externa do furo até a tangente ≥ 2.0×T + R; Porca PEM ≥ 3.0 × T + R |
O fluxo de plástico causa ovalização do furo e desgaste da rosca |
|
Projeto de Reforço de Rigidez |
Relação profundidade/largura da nervura estampada 0,4–0,6; Altura da flange da borda 4.0×T |
Contraria o torque do cantilever sem aumentar a espessura; rigidez à flexão +300% |
|
Compensação do furo de montagem |
Folga flutuante +0.3 mm unilateral; ranhura no eixo longitudinal ⊥ Linha de dobra |
Absorve tolerância linear cumulativa de mais de 0,3 mm da conformação a ar com múltiplas dobras |
|
Tolerância do revestimento da superfície |
Reserva de revestimento em pó de 80 µm Reserva de anodização dura de 25 μm |
Previne a contração/interferência dos furos dos parafusos e dos eixos após o acabamento |
A intercambiabilidade dimensional em um lote é regida por tolerâncias gerais, e não por um padrão de conformação específico. Quando um desenho invoca a ISO 2768-1, essa classe se aplica aos recursos de padrão plano; As dimensões de curvatura citadas neste artigo são relatadas como capacidade de processo medida, amostrada de 1.200 suportes produzidos na JS Precision durante 2025.
Otimizar a relação do raio de curvatura, preservar zonas de deformação características e configurar furos ovais alongados no lado da montagem dinamicamente são as principais medidas técnicas para atingir os dois objetivos: suportes de chapa metálica que suportem a carga mecânica de forma eficaz e que não apresentem interferências durante a montagem de centenas de peças.
Como escolher o raio de curvatura e a direção da fibra para evitar rachaduras?
O mínimo interno raio de curvatura para a fabricação de suportes de chapa metálica é um limite estrutural definido pelo alongamento do material e pela orientação dos grãos para evitar a fratura por tração da fibra externa. O aço macio e o 5052-H32 requerem ≥ 1,0 × T; o 6061-T6 e o aço inoxidável 304 precisam de 2,5 × T a 3,0 × T perpendicularmente aos grãos. A curvatura paralela reduz o alongamento em 45%, exigindo 4,0 × T. A correspondência do raio do punção com a abertura da matriz em V de 8,0 × T mantém a deformação abaixo do limite de tração para alta resistência estrutural.
Mecanismo de deslizamento da rede e alongamento da fratura dos materiais
- Quando a resistência do suporte de chapa metálica é determinada, a resistência de O deslizamento do contorno de grão da liga de alumínio 6061-T6 é muito maior do que para o 5052-H32 recozido, enquanto microfissuras intergranulares são nucleadas no momento em que a deformação da fibra externa ultrapassa 8%.
- O limite de escoamento do aço de baixo carbono laminado a frio SPCC varia entre 180–210 MPa, e o limiar para ocorrência de fissuras por flexão é fortemente controlado pela densidade de distribuição de inclusões e pela diferença na orientação da textura de laminação.
Restrições impostas à orientação cristalina de laminação e ao ângulo de flexão
- Se o eixo de flexão estiver alinhado com a direção anisotrópica dos grãos metálicos, a chapa metálica apresentará 45% menos alongamento no ponto de fratura, e as microfissuras se propagarão ao longo dos contornos de grão muito mais rapidamente, levando à redução direta da vida útil à fadiga.
- Uma matriz inferior com uma abertura especial de 8.A matriz 0×T para uma espessura de chapa específica é desenvolvida de forma a minimizar a tensão de tração por flexão na face externa devido à matriz em V estreita.
Material Condição Raio interno mínimo, dobra ⊥ grão Raio interno mínimo, dobra Nota prática Aço macio (SPCC / CRS) laminado a frio 1,0×T 1,5×T Mais tolerante; ainda verifique a direção da bobina em raios apertados Alumínio 5052-H32 endurecido por deformação 1,0×T 2.0×T Melhor escolha quando o suporte precisa de um raio pequeno Alumínio 6061-T6 tratado em solução & envelhecido 2,5 × T 4,0 × T Recozer para 6061-O para atingir 1,0 × T e, em seguida, re-envelhecer para T6 Aço inoxidável 304 recozido 1,5 × T 2,5×T O retorno elástico, e não o estalo, geralmente é o fator limitante Os valores pressupõem uma abertura da matriz em V de 8×T. Reduza pela metade a abertura da matriz em V e o raio necessário aumenta acentuadamente porque a tensão da fibra externa aumenta.
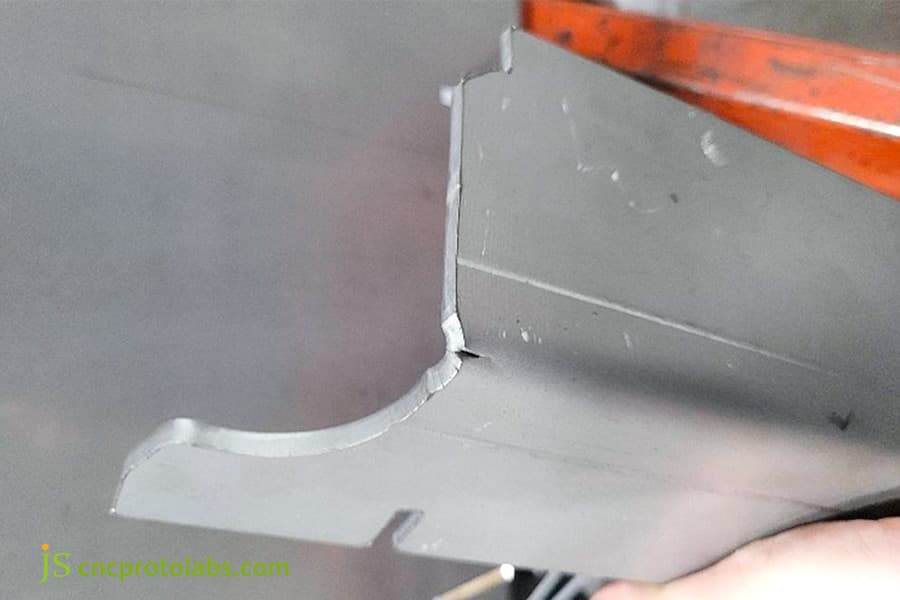
Figura 1: Canto da peça metálica trincado após o processo de dobra.
Como as nervuras e flanges otimizam o projeto do suporte de chapa metálica?
Reforços e flanges de reforço aumentam o momento de inércia estrutural sem aumentar a espessura. Uma nervura estampada apresenta profundidade de 0,4 × T a 0,6 × T com raios de raiz ≥ 1,0 × T, orientados transversalmente ao eixo de dobra. Flange de borda ≥ 4.0×T fecha os caminhos de cisalhamento torsional, aumentando a rigidez à flexão em até 300% e deslocando a frequência natural para longe das ressonâncias de baixa frequência.
Especificações de conformação da geometria do reforço estampado
- Os princípios fundamentais do projeto de suporte de chapa metálica são: raio de transição da raiz R1 ≥ 1,0×T, raio da crista R2 ≥ 1,5×T e profundidade entre 0,4×T e 0,6×T. Acima de aproximadamente 0,6 × T, a nervura para de adicionar módulo de seção e começa a afinar o material base, que é onde vemos rachaduras em ligas de alta resistência.
- No programa de suporte de chassi industrial 2025 da JS Precision, duas nervuras triangulares estampadas com profundidade de 0,5 × T elevaram a primeira frequência de ressonância do cantilever de 120 Hz para 260 Hz. A adição de flanges de borda também levou o mesmo suporte a 380 Hz — um deslocamento de 3,2 × que também reduziu a deflexão medida sob uma carga de 500 N de 2,40 mm para 0,35 mm (veja a tabela abaixo). As flanges contribuem mais do que sua massa sugere, pois reduzem o comprimento livre efetivo do balanço, além de aumentarem seu segundo momento de área.
Caminho de tensão fechado da flange da borda
- A altura mínima de dobra da borda é 4,0 × T, o que permite construir um caminho fechado de tensão-compressão. Este projeto pode resistir efetivamente a cargas de torção e atender plenamente às regras de projeto de suportes de chapa metálica.
- Reforços e flanges resolvem problemas diferentes.As nervuras aumentam o segundo momento de área ao longo do vão; as flanges fecham a borda livre contra a torção. A mudança significativa vem do uso de ambas (+340% de rigidez para +8% de massa), não da escolha entre elas.
- Verifique ambas as características em relação às suas ferramentas antes de finalizar o desenho: nervuras com mais de 0,6 × T ou flanges com mais de 8 × T geralmente exigem um perfil de punção personalizado e um segundo golpe, o que aumenta o custo sem adicionar muita rigidez.
Configuração Estrutural
Aumento de Peso (%)
Momento de Inércia da Seção (cm⁴)
Deflexão a 500 N (mm)
1ª Frequência de Ressonância (Hz)
Placa Plana (Linha de Base)
0
4,2
2,40
120
Apenas Costelas Estampadas
3,5
11,8
0,85
260
Apenas a aba de borda
5.0
9.6
1.10
210
Reforço + Flange Combinados
8.0
18.5
0.35
380
Os valores de rigidez abaixo foram medidos em uma configuração de viga carregada em três pontos, do tipo descrito em ASTM E855-08(2013) — o que também explica por que os valores são derivados da deflexão medida em vez da geometria CAD nominal: as seções reais conformadas se desviam da seção idealizada, e essa diferença é o que importa na montagem.
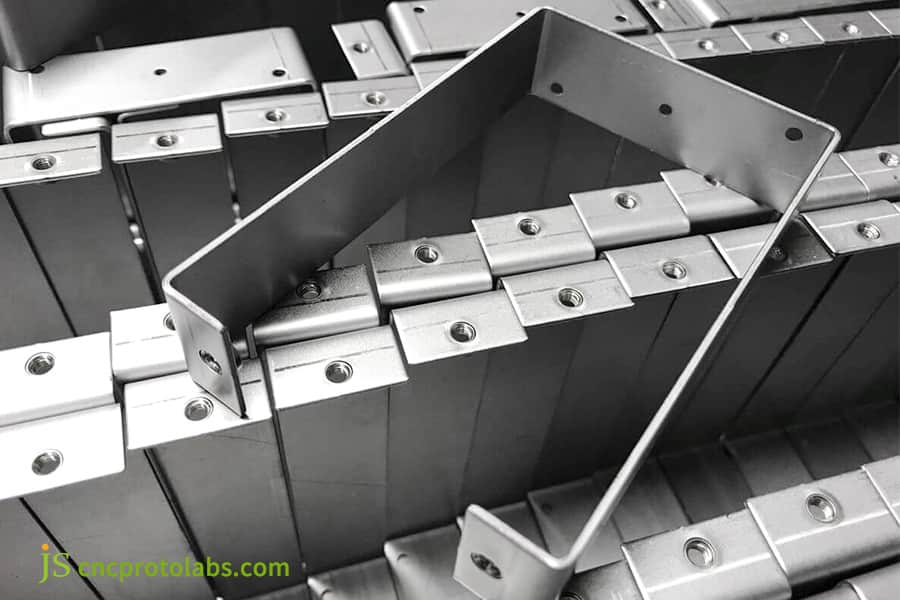
Figura 2: Suportes metálicos com nervuras e flanges otimizados.
Qual é a distância mínima segura entre o furo e a dobra para evitar distorção?
A distância mínima segura entre o furo e a dobra é a distância da borda externa do furo até a linha tangente da dobra, exigindo ≥ 2,0 × T + R. Dentro desse limite, o fluxo plástico estica os furos, transformando-os em ovais. Para fixadores PEM, a folga aumenta para 3,0 × T + R. Cortes de alívio ou corte a laser secundário isolam a distorção.
Campo de deformação plástica e mecanismo de deformação da parede do furo
No projeto DFM de suportes de chapa metálica, a principal tensão de tração na parte externa atinge seu valor máximo próximo ao ponto tangente da dobra, e quando a borda do furo está localizado na zona de deformação plástica de 2,0 × T, a parede do furo se alarga em formato circular.
Folga de segurança ampliada para porcas de encaixe por pressão
- Se um furo de porca de encaixe por pressão também estiver sujeito a torque, a folga de segurança deve ser aumentada para até 3,0 × T + R para evitar que a força radial de encaixe por pressão seja combinada com uma tensão de flexão que possa causar o desgaste dos dentes da rosca, mantendo assim a tolerância de ajuste do suporte de chapa metálica.
- Uma folga maior não só permite que o material base seja totalmente comprimido na ranhura do dente, mas também garante que a força do botão de pressão e o torque de torção correspondam aos valores nominais.
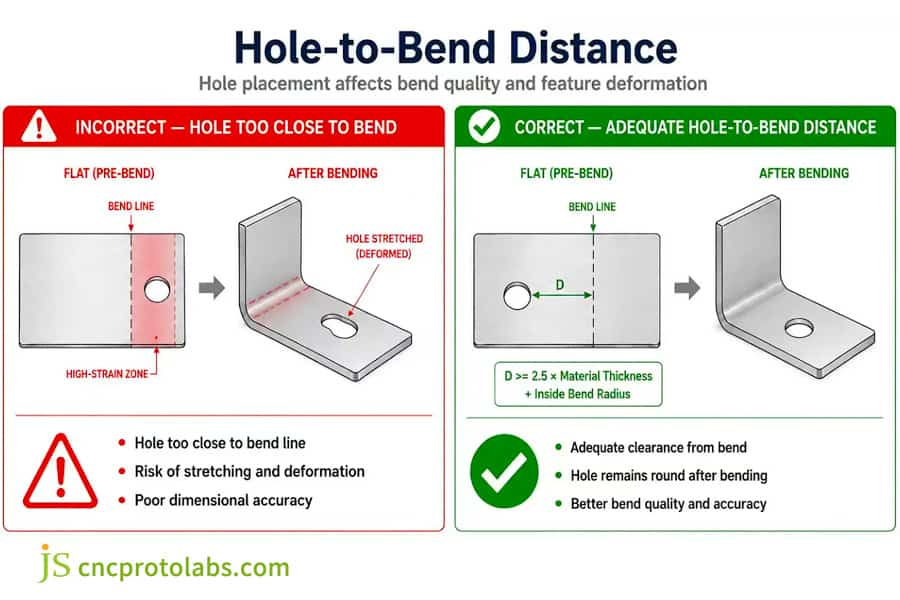
Figura 3: Diagrama mostrando as distâncias corretas e incorretas entre furos.
Como gerenciar a tolerância de dobra para um encaixe perfeito do suporte de chapa metálica?
O gerenciamento da tolerância de dobra compensa o alongamento, a variação do fator K e a deriva angular durante a conformação a ar. A dobra sequencial introduz uma variação angular de +0,5° e uma variação linear de +0,15 mm por dobra. Em quatro dobras, os desvios excedem +0,50 mm. A conversão de furos secundários em configurações ranhuradas alinhadas perpendicularmente ao eixo de dobra por meio de L = D + 2 × (ΣΔT + ΣΔθ) absorve as tolerâncias cumulativas.
Desvio da camada neutra e acúmulo da cadeia de tamanho
Durante a dobra no ar, a diferença entre a tolerância da espessura da chapa e a resistência ao escoamento faz com que o fator da camada neutra (fator K 0,38–0,45) mude continuamente, de modo que a tolerância de ajuste do suporte de chapa metálica seja afetada.
Obtendo a fórmula de um furo de montagem alongado
Um furo a jusante de várias dobras se desvia do valor nominal por dois motivos independentes: erro de comprimento devido à variação da espessura e ao retorno elástico (Δt) e erro angular (Δθ) resolvido ao longo da distância a do centro da dobra. Dimensionar o eixo principal da ranhura com:
L = D + 2 × (ΣΔt + Σ (Δθ / 57.3) × a)
onde D é o diâmetro nominal do furo em mm, a é a distância do eixo da dobra ao centro do furo em mm e **Δθ** é a variação angular por dobra em graus.
Exemplo prático:D = 5,0 mm, quatro dobras, ΣΔt = 0,30 mm, Δθ por dobra = 0,5° atuando sobre um braço de 20 mm resulta em Σ(Δθ/57,3) × a = 4 × (0,5/57,3) × 20 = 0,70 mm, então L = 5,0 + 2 × 1,00 = 7,0 mm — especifique uma ranhura de 5,0 × 7,0 mm. Assim que seu processo for estatisticamente capaz, substitua a soma do pior caso por uma pilha de raiz quadrada da soma dos quadrados (RSS) para que a ranhura não cresça além do permitido pelo projeto. Oriente o eixo principal da ranhura perpendicularmente à linha de dobra para que ele absorva a tolerância linear acumulada em vez de combatê-la. Na produção, fechamos o ciclo em vez de confiar apenas no cálculo: a primeira peça de cada lote passa por uma inspeção completa de CMM e o desvio medido é inserido no banco de dados de compensação de dobra antes da produção do restante do lote. Esse ciclo de feedback — e não uma fórmula mais rígida — é o que realmente elimina os impasses de montagem com vários furos. Quais são as regras de DFM para entalhes de alívio de dobra padrão? Um entalhe de alívio de dobra é um recorte de folga nas interseções de flanges. Um entalhe de alívio de dobra deve ter pelo menos T + 0,5 mm de largura — e nunca mais estreito que 1,5 mm, o que for maior — com a profundidade estendendo-se pelo menos 0,5 mm além da linha tangente da dobra.A omissão do alívio causa rasgos e microfissuras.Perfis em forma de lágrima ou arredondados diminuem o fator de concentração de tensão (Kt) em cerca de 40%, protegendo a resistência à fadiga.
Mecanismo de rasgamento e fator de concentração de tensão
No serviço de fabricação de chapas metálicas personalizadas, o fator de concentração de tensão Kt na transição do canto de uma ranhura retangular de contenção de trincas é muito alto. Uma ranhura de contenção de trincas em forma de lágrima pode distribuir uniformemente a tensão de tração, reduzindo Kt em cerca de 40%, atendendo assim às regras de projeto de suportes de chapa metálica.
Limites de profundidade e largura da ranhura de contenção de trincas
- A largura mínima da ranhura anti-trincas é igual à espessura da chapa T mais 0,5 mm, e a profundidade deve atingir pelo menos 0,5 mm além do ponto de interseção com o raio de curvatura.
- O corte a laser CNC moderno deve ser equipado com um corte de transição de ângulo R completo padrão para evitar a limpeza de cantos vivos e garantir a resistência à fadiga do limite de curvatura da flange.
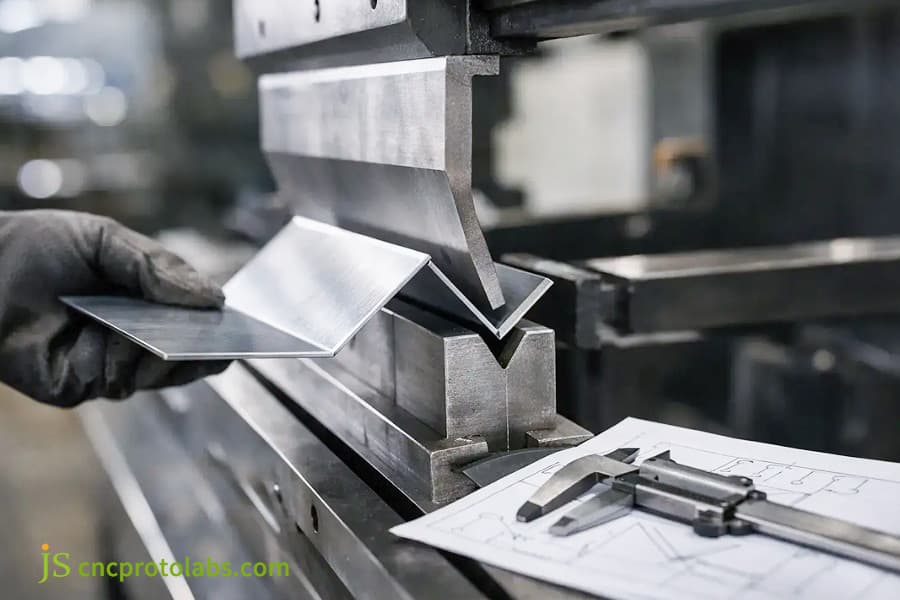
Figura 4: Operário utilizando prensa dobradeira para dobrar chapa metálica.
Quais são as folgas para ferragens PEM na fabricação de suportes?
As folgas para ferragens PEM referem-se à separação entre os fixadores auto-cravantes e as linhas de dobra. Distância mínima entre centros = D/2 + 2,5×T + R.O posicionamento mais próximo deforma os furos hospedeiros, reduzindo a força de expulsão e a resistência ao torque em mais de 60%. Ferramentas de alívio especializadas ou inserção pós-dobra garantem a integridade.
A natureza de tensão dos fixadores de encaixe por pressão
Em serviços de fabricação de suportes de chapa metálica, os furos que ficam dentro da zona de estiramento plástico em torno de uma dobra não se preenchem completamente durante a instalação, porque o material hospedeiro já cedeu ali. Medimos uma queda de mais de 60% na força de expulsão e na resistência ao torque nesses furos — Abaixo de qualquer critério de aceitação, aprovaríamos um suporte estrutural.
Interferência de processo e ajuste da rota do processo
Quando uma colisão entre a matriz inferior do fixador e a matriz superior de dobra for inevitável, é necessário revisar a sequência de operações, dobrando primeiro e prensando depois, ou uma porca de solda projetada deve ser escolhida para garantir a ausência completa de desprendimento do fixador sob condições de impacto de alta frequência.
Com a sequência de operação alterada, o cisalhamento plástico ao redor do furo do fixador que a dobra costumava causar desaparece completamente, e os conjuntos agora passam no teste de choque mecânico e vibração de 80 G sem uma única falha de fixador.
Tamanho da rosca
Espessura da chapa T (mm)
Furo de Montagem Ø D (mm)
D/2 (mm) Raio Interno R (mm) Folga Mínima da Linha Central (mm) = D/2 + 2,5×T + R
M3
2.0
4.2
2.10 2.0 D/2 + 2,5×T + R = 8,5
M4
2,5
5,4
2,70 2,5 D/2 + 2,5×T + R = 10,8
M5
3.0
6.5
3.25 3.0 D/2 + 2.5 × T + R = 13,5
M6
4,0
8,0
4,00 4.0 D/2 + 2,5×T + R = 16,5
Os valores de força de arrancamento e torque de desaperto para parafusos auto-fixantes provêm da especificação do próprio fabricante do fixador (para peças PEM, o boletim aplicável da PennEngineering) e não da ISO 898-1:2013, que abrange as propriedades mecânicas de parafusos e porcas de aço carbono e aço liga. Sempre cite os valores publicados para o número de peça exato que você está instalando — Eles variam bastante com a espessura da chapa e o material base.
Nota da tabela: A folga é medida da linha central do fixador até a linha tangente da dobra, assumindo um raio de dobra interno R = 1,0 × T (aço macio ou 5052-H32). Para 6061-T6 com R = 2,5 × T, adicione 1,5 × T a cada valor na última coluna.

Como os revestimentos de acabamento de superfície impactam as tolerâncias de montagem final?
Os revestimentos de superfície adicionam espessura, alterando as dimensões finais. Pintura a pó: 60–100 µm; Anodização tipo II: 10–15 µm; Tipo III: até 50 µm. Negligenciar o acúmulo de material causa furos subdimensionados e desalinhamento. Desloque os recursos de corte em 2 vezes a espessura máxima do revestimento ou especifique tampões de mascaramento.
Deposição de revestimento e mecanismo de interferência na montagem
O uso de tratamentos de superfície alterará o grau de tolerância de encaixe do suporte de chapa metálica de precisão. A pintura a pó eletrostática deposita 60–100 µm por superfície; a anodização dura tipo III adiciona 25–50 μm. A complicação é o efeito da gaiola de Faraday: o pó segue as linhas de campo para as faces externas e bordas, enquanto reentrâncias, cantos internos e orifícios profundos recebem pouca cobertura — portanto, o acúmulo é irregular, não uniforme, e o ajuste mais preciso geralmente não é onde você o mediu.
Acabamento Espessura por superfície (µm) Reserva de projeto (por superfície) Ação recomendada Revestimento em pó 60–100 (típico) 80) 80 µm Aumente os furos em 0,16 mm de diâmetro ou mascare qualquer furo com menos de ±0,05 mm. Anodização tipo II (transparente ou tingida) 10–15 15 µm Aumente os furos em 0,03 mm diâmetro. Anodização dura tipo III 25–50 50 µm Aumentar os furos em 0,10 mm no diâmetro; sempre proteger as roscas com máscara. Zincagem 5–12 12 µm Geralmente insignificante; mascara apenas recursos roscados. Esquema de sombreamento projetado e compensação de espessura de filme
- Áreas de cobre de aterramento de precisão, furos para pinos de dobradiça e roscas de pequeno diâmetro (≤ M4) devem ser feitos com processo de blindagem de engenharia de silicone de alta temperatura.
- Compense no padrão plano antes do corte da peça. Como o filme se acumula em ambas as faces de cada contorno interno, aumente os furos de corte em 2 vezes a espessura máxima de revestimento esperada e reduza as abas externas na mesma proporção. Para recursos com fixação inferior a ±0,05 mm — roscas, almofadas de aterramento, furos de pino — não compense geometricamente; mascare-os.
Estudo de Caso: Como um Suporte LiDAR de 6061-T6 Passou de 100% de Rejeição para uma Taxa de Aprovação de 99,8%?
JS Precision otimizou um suporte LiDAR de 2,5 mm em 6061-T6 para um fornecedor de nível 1. Os protótipos iniciais apresentavam fratura de grãos e desvio de furo de 0,45 mm em cinco dobras (100% de rejeição). Solução:rotacionou a chapa 90° perpendicularmente aos grãos, expandiu o raio para 2,5×T, adicionou duas nervuras estampadas e converteu os furos em ranhuras de 4,5×5,5 mm. Resultado: zero fissuras, ressonância a 380 Hz, taxa de aprovação de 99,8%.
Dificuldades encontradas pelos clientes
O protótipo inicial do cliente apresentou três tipos de falhas graves:
- Microfissuras encontradas no canto externo da curva principal de suporte de carga.
- Sob impacto de 80 G, 4 pinos de pressão M4 foram liberados (taxa de falha de 12%).
- O desvio posicional do furo passante na extremidade é de 0.45 mm, o que levou a taxas de aprovação de montagem na primeira tentativa nulas.
JS Precision Solution
- Gire o layout em 90° para tornar a linha de dobra perpendicular à orientação do cristal laminado; aumente o raio interno de 1,0 × T para 2,5 × T.
- Estampe duas nervuras antitorção com uma relação profundidade/largura de 0,5.
- Inverta o processo para corte a laser e dobra. Prensagem a frio secundária e rebitagem.
- Altere o furo de posicionamento para um furo alongado de 4,5 × 5,5 mm para absorver o desvio acumulado.
Experiência com falhas e lições aprendidas
Durante a primeira produção de teste, a dedução por curvatura foi apenas aumentada e o método original ainda foi usado. No entanto, as porcas não ficaram firmes, pois ainda havia relaxamento devido às tensões de cisalhamento remanescentes após o corte. A lição se generaliza: em ligas de alta dureza, não coloque um fixador dentro de uma zona que será deformada. Remova completamente o elemento dessa área ou mantenha-o a pelo menos 3,0 × T + R da curvatura — e, se nenhuma das duas opções for possível, molde primeiro e instale o hardware depois.
Resultado final
A rigidez da estrutura de suporte aumentou 2,8 vezes e ela passou por 1.500 horas de testes de vibração e névoa salina. O custo por unidade diminuiu 22% e uma capacidade de produção anual estável de 150.000 unidades foi alcançada. Este processo foi formalizado em um procedimento operacional padrão.
Deseja replicar este sucesso de suporte para LiDAR? Entre em contato com os engenheiros da JS Precision agora mesmo para obter a mesma solução de corte anti-deformação, garantindo que seu chassi atenda aos padrões de montagem na primeira tentativa!
Perguntas frequentes
P1: Qual é o raio de curvatura mínimo absoluto recomendado para suportes de alumínio 6061-T6?
Recomenda-se que o raio de curvatura interno mínimo absoluto ao dobrar alumínio 6061-T6 seja controlado entre 2,5×T e 3,0×T. Isso ocorre quando a linha de curvatura está em ângulo reto com a direção do cristal de laminação. Se a direção de curvatura for paralela à direção do cristal, o raio interno deve ser de 4,0×T. A não observância dos raios mínimos provavelmente resultará em fratura por tração das fibras externas.
P2: A que distância os furos devem ser colocados da linha de dobra no projeto de suportes de chapa metálica?
A folga entre a borda externa da abertura e a tangente interna da dobra deve ser de pelo menos 2,0 × T + R como distância mínima de segurança. Esse tipo de folga impede completamente que o furo se deforme em um formato oval ou que a parede do furo colapse devido ao fluxo plástico durante a dobra dos materiais. O furo da porca do rebite precisa ser alargado para 3,0 × T + R.
P3: Por que os furos oblongos são preferidos aos furos redondos em conjuntos de suportes com múltiplas dobras?
Em operações de dobra múltipla, a tolerância angular e o erro de espessura da dobra no ar podem causar um desvio cumulativo de mais de ±0,3 mm no final da cadeia dimensional.O eixo longitudinal do sulco alongado é perpendicular à linha de dobra, o que permite absorver a tolerância cumulativa linear com folga geométrica deslizante, garantindo uma instalação consistente na primeira tentativa em todo o lote.
P4: Como a JS Precision garante a precisão angular consistente em suportes de chapa metálica personalizados?
A JS Precision utiliza máquinas de dobra CNC de última geração equipadas com sistema de medição de ângulo dinâmico a laser, bem como dispositivo de mesa de trabalho completa. Este sistema não só monitoriza continuamente o retorno da chapa metálica, como também ajusta dinamicamente o ponto morto inferior da prensa durante a conformação, limitando assim a variação total do ângulo de dobra a +0,2°.
P5: Qual é a largura e profundidade ideais para os cortes de alívio de dobra em suportes de chapa metálica personalizados?
A largura do entalhe deve ser de no máximo (T + 0,5 mm, 1,5 mm) e a sua profundidade deve ser de 0,5 mm além da linha tangente da dobra; Qualquer coisa mais rasa deixa o ponto de iniciação da fissura dentro da raiz da flange. Para a prevenção da propagação de fissuras, geralmente recomenda-se que as fissuras sejam interrompidas por um fundo totalmente redondo ou por um sulco de contenção de fissuras em forma de lágrima, minimizando assim o fator de concentração de tensão.
Q6: Quais fatores determinam o orçamento para um serviço de fabricação de suportes de chapa metálica de precisão?
O orçamento para fabricação de suportes de chapa metálica é calculado com base em uma avaliação abrangente das especificações do material, do comprimento total do caminho do contorno de corte a laser e do número de ajustes necessários para os processos de puncionamento e dobra.A quantidade de fixadores de encaixe por pressão, o tipo de tratamento de superfície e o relatório de inspeção da máquina de medição por coordenadas (MMC) são variáveis-chave que contribuem para a precificação escalonada.
Q7: O tratamento térmico pode impedir que os suportes de alumínio 6061 rachem durante a curvatura de raio pequeno?
A curvatura a frio pode ser realizada no estado totalmente recozido (6061-O), onde o material tem a melhor plasticidade, permitindo que o raio de curvatura seja reduzido para 1,0 × T a 1,5 × T sem microfissuras. Após a conformação, o material é endurecido por solução e envelhecido artificialmente até a temperatura T6, mas um dispositivo de conformação especial deve ser usado.
Q8: Qual tolerância pode ser normalmente mantida em suportes de chapa metálica dobrados por CNC sem usinagem?
A dobra a ar CNC comum pode manter uma tolerância linear de ±0,20 mm no recurso de corte do plano desdobrado, e a tolerância linear aberta entre as faces da flange dobrada geralmente fica dentro de ±0,35 mm. Através da correção local do molde rígido e da tecnologia de ajuste fino com acompanhamento a laser, ela pode ser reduzida para ±0,15 mm.
Resumo
Suportes de chapa metálica personalizados de alta qualidade são um processo de fabricação sistemático que envolve mecânica dos materiais, relações de raio de curvatura, zonas de exclusão de deformação e compensação de revestimento. A adesão aos limites de orientação cristalina R/T e aos limites de evitação de furos elimina completamente os riscos de trincas de dobra e interferência de montagem. A JS Precision, utilizando máquinas de dobra CNC servo-elétricas de alta tonelagem e um sistema completo de verificação dimensional por CMM, fornece suportes para o setor industrial de alta tecnologia em todo o mundo, seguindo um regime documentado de inspeção da primeira peça e por CMM.
Envie seus desenhos DXF ou STEP para a equipe de engenharia da JS Precision para uma avaliação detalhada de DFM e preços transparentes e escalonados em até 2 a 12 horas — incluindo os raios de curvatura específicos, folgas de furos e dimensões de ranhuras recomendados neste artigo.
Aviso Legal
O conteúdo desta página é apenas para fins informativos. Para JS Precision Services, não há representações ou garantias, expressas ou implícitas, quanto à precisão, integridade ou validade das informações. É responsabilidade do comprador identificar os requisitos técnicos específicos e solicitar uma cotação formal de peças. Entre em contato conosco para obter mais informações.
Recurso

