 Español




Los soportes de chapa metálica a medida fallan en la producción por tres razones: el radio de curvatura interior es demasiado pequeño para la dirección de la fibra del material, los orificios se ubican dentro de la zona de deformación alrededor de una curva y la tolerancia acumulada en múltiples curvas nunca se compensa. Corregir estas tres fallas es lo que evita que un soporte se agriete durante el conformado y se atasque en la línea de montaje. Por eso, el DFM de soportes no consiste simplemente en aplanar un modelo 3D; cada dimensión que se anota indica el límite elástico, la tolerancia de curvatura y la cantidad de trabajo en frío que el material puede soportar. Cada umbral que se muestra a continuación se mide a partir de piezas de producción y se expresa como una relación del espesor del material (T), por lo que se aplica a cualquier calibre.
Tabla de conclusiones principales: Reglas DFM para la resistencia y el ajuste de soportes de chapa metálica personalizados borde="1">
Dimensión de evaluación Parámetros de control principales (indicadores físicos) Mecanismo de falla y Reglas de mitigación de ingeniería
Radio de curvatura (relación R/T)
Acero dulce / CRS:≥ 1.0×T (flexión perpendicular a la fibra)
5052-H32: ≥ 1,0×T perpendicular, ≥ 2,0×T paralelo
6061-T6: ≥ 2,5×T perpendicular, ≥ 4,0×T paralelo
Acero inoxidable 304: ≥ 1,5×T perpendicular, ≥ 2,5×T paralelo
El estiramiento excesivo de la fibra exterior provoca microfisuras en la superficie; Doblar en ángulos agudos está estrictamente prohibido
Distancia de seguridad entre el orificio y la curva
Distancia entre el borde exterior del orificio y la tangente ≥ 2.0 × T + R;
Tuerca PEM ≥ 3.0×T + R
El flujo plástico provoca ovalización del orificio y desgaste de la rosca
Diseño de refuerzo de rigidez
Relación profundidad-ancho de la nervadura estampada 0.4–0.6;
Altura de la brida del borde ≥ 4.0×T
Contrarresta el par de torsión en voladizo sin aumentar el espesor; rigidez a la flexión +300%
Compensación de orificios de ensamblaje
Holgura de flotación +0.3 mm unilateral;
ranura eje largo ⊥ Línea de curvatura
Absorbe +0.3 mm de tolerancia lineal acumulativa del conformado neumático de múltiples curvaturas
Tolerancia del recubrimiento superficial
Reserva de recubrimiento en polvo: 80 µm
Reserva de anodizado duro: 25 μm
Evita la contracción/interferencia de los orificios para pernos y ejes después del acabado
La intercambiabilidad dimensional entre lotes se rige por tolerancias generales, no por una única norma de conformado. Cuando un dibujo hace referencia a ISO 2768-1, dicha clase se aplica a las características del patrón plano; Las dimensiones de curvatura citadas en este artículo se informan como capacidad de proceso medida, muestreada a partir de 1200 soportes producidos en JS Precision durante 2025.
Optimizar la relación del radio de curvatura, reservar zonas de deformación características y configurar dinámicamente orificios ovalados alargados en el lado de ensamblaje son las medidas técnicas clave para lograr los objetivos duales: soportes de chapa metálica que soporten la carga mecánica de manera efectiva y que no presenten interferencias durante el ensamblaje de los cientos de piezas.
¿Cómo elegir el radio de curvatura y la dirección de la fibra para evitar el agrietamiento?
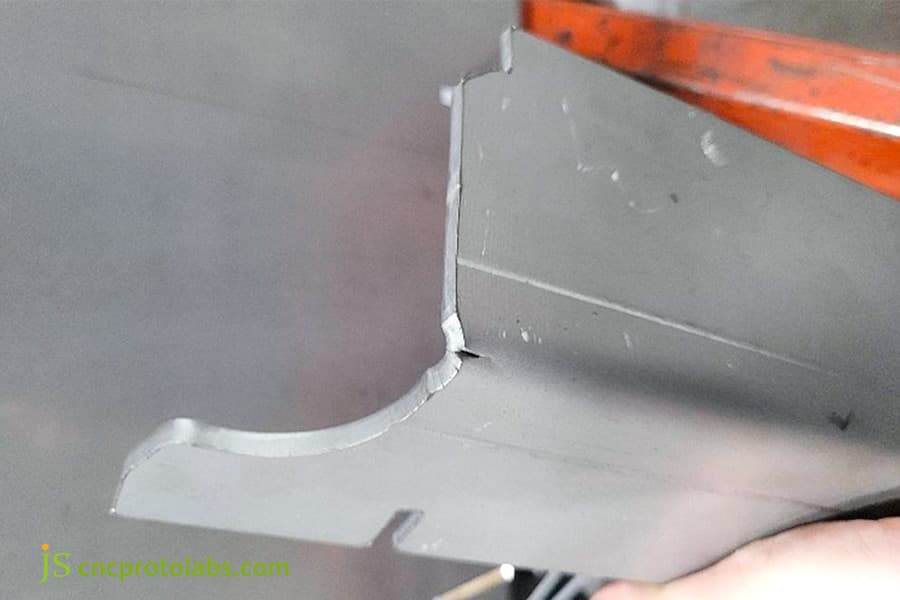
Figura 1: Esquina de la pieza metálica agrietada tras el proceso de doblado.
¿Cómo optimizan las nervaduras y las bridas el diseño de soportes de chapa metálica?
Las nervaduras de refuerzo y las bridas de rigidización aumentan el momento de inercia estructural sin aumentar el espesor. Una nervadura estampada presenta una profundidad de 0,4 × T a 0,6 × T con radios de raíz ≥ 1,0 × T, orientada transversalmente al eje de curvatura. Brida de borde ≥ 4.El proceso 0×T cierra las trayectorias de corte torsional, aumentando la rigidez a la flexión hasta en un 300 % y desplazando la frecuencia natural lejos de las resonancias de baja frecuencia.
Especificaciones de conformado de la geometría del rigidizador estampado
- Los principios fundamentales del diseño de soportes de chapa metálica son: radio de transición de la raíz R1 ≥ 1,0×T, radio de la cresta R2 ≥ 1,5×T y profundidad entre 0,4×T y 0,6×T. Más allá de aproximadamente 0,6 × T, la nervadura deja de aumentar el módulo de sección y comienza a adelgazar el material base, lo que provoca el agrietamiento en aleaciones de alta resistencia. En el programa de soportes para chasis industriales de JS Precision para 2025, dos nervaduras triangulares estampadas a una profundidad de 0,5 × T elevaron la primera frecuencia de resonancia del voladizo de 120 Hz a 260 Hz. La adición de bridas en los bordes elevó la frecuencia de resonancia del mismo soporte a 380 Hz, un cambio de 3,2 × T que también redujo la deflexión medida bajo una carga de 500 N de 2,40 mm a 0,35 mm (véase la tabla a continuación). Las bridas contribuyen más de lo que sugiere su masa, ya que acortan la longitud libre efectiva de la viga en voladizo y aumentan su momento de inercia.
Trayectoria de tensión cerrada de la brida de borde
- La altura mínima de plegado del borde es de 4,0 × T, lo que permite construir una trayectoria cerrada de tensión-compresión. Este diseño resiste eficazmente las cargas de torsión y cumple plenamente con las normas de diseño de soportes de chapa metálica.
- Las nervaduras y las bridas resuelven problemas diferentes. Las nervaduras aumentan el momento de inercia a lo largo del tramo; las bridas cierran el borde libre contra la torsión. El cambio brusco se debe al uso de ambos (+340 % de rigidez para +8 % de masa), no a la elección entre ellos.
- Verifique ambas características con sus herramientas antes de finalizar el dibujo: las nervaduras con una profundidad superior a 0,6 × T o las bridas con una altura superior a 8 × T generalmente requieren un perfil de punzonado personalizado y un segundo golpe, lo que aumenta el costo sin aumentar significativamente la rigidez.
|
Configuración estructural |
Aumento de peso (%) |
Momento de inercia de la sección (cm⁴) |
Deflexión a 500 N (mm) |
Primera frecuencia de resonancia (Hz) |
|---|---|---|---|---|
|
Placa plana (línea base) |
0 |
4.2 |
2.40 |
120 |
|
Solo costillas estampadas |
3.5 |
11.8 |
0.85 |
260 |
|
Solo brida de borde |
5.0 |
9.6 |
1.10 |
210 |
|
Costillas + Brida Combinadas |
8.0 |
18.5 |
0.35 |
380 |
Los valores de rigidez que se muestran a continuación se midieron en una configuración de viga cargada en tres puntos del tipo descrito en ASTM E855-08(2013) — lo que también explica por qué los valores se derivan de la deflexión medida en lugar de la geometría CAD nominal: las secciones reales conformadas se desvían de la sección idealizada, y esa diferencia es lo que importa en el ensamblaje.

Desviación de la capa neutra y acumulación de la cadena de tamaño
Durante el doblado al aire, la diferencia entre la tolerancia del espesor de la chapa y el límite elástico provoca que el factor de la capa neutra (factor K 0,38–0,45) cambie continuamente, de modo que la tolerancia de ajuste del soporte de chapa metálica se ve afectada en última instancia.
Obtención de la fórmula de un orificio de ensamblaje alargado
Un orificio aguas abajo de varias curvas se desvía de la medida nominal por dos razones independientes: error de longitud debido a la variación del espesor y la recuperación elástica (Δt), y error angular (Δθ) resuelto a una distancia a del centro de la curva. Dimensionar el eje mayor de la ranura con:
L = D + 2× (ΣΔt + Σ (Δθ / 57.3) × a)
donde D es el diámetro nominal del orificio en mm, a es la distancia desde el eje de la curvatura hasta el centro del orificio en mm, y **Δθ** es la variación angular por curvatura en grados.
Ejemplo resuelto:D = 5,0 mm, cuatro curvaturas, ΣΔt = 0,30 mm, Δθ por curvatura = 0,5° actuando sobre un brazo de 20 mm da Σ(Δθ/57,3) × a = 4 × (0,5/57,3) × 20 = 0,70 mm, por lo que L = 5,0 + 2 × 1,00 = 7,0 mm; especificar a 5,0 × a) Ranura de 7,0 mm. Una vez que su proceso sea estadísticamente capaz, reemplace la suma del peor caso con una suma de raíz cuadrada de la suma de cuadrados (RSS) para que la ranura no crezca más allá de lo permitido por el diseño.
Oriente el eje mayor de la ranura perpendicular a la línea de curvatura para que absorba la tolerancia lineal acumulada en lugar de contrarrestarla.
En producción, cerramos el ciclo en lugar de confiar únicamente en el cálculo: la primera pieza de cada lote se somete a una inspección completa con CMM, y la desviación medida se retroalimenta a la base de datos de compensación de curvatura antes de que se procese el resto del lote. Este ciclo de retroalimentación —no una fórmula más precisa— es lo que realmente elimina los bloqueos en el ensamblaje de múltiples orificios.
¿Cuáles son las reglas DFM para las muescas de alivio de curvatura estándar?
Una muesca de alivio de curvatura es un recorte de holgura en las intersecciones de las bridas.
Una muesca de alivio de curvatura debe tener al menos T + 0,5 mm de ancho — y nunca menos de 1,5 mm —, lo que sea mayor — con una profundidad que se extienda al menos 0,5 mm más allá de la línea tangente de la curvatura. La omisión del alivio provoca desgarros y microfisuras.Los perfiles en forma de lágrima o redondeados reducen el factor de concentración de tensiones (Kt) en aproximadamente un 40 %, lo que protege la resistencia a la fatiga.Mecanismo de desgarro y factor de concentración de tensiones
En el servicio de fabricación de chapa metálica a medida, el factor de concentración de tensiones Kt en la transición de esquina de una ranura rectangular de retención de grietas es demasiado alto. Una ranura de retención de grietas en forma de lágrima distribuye uniformemente la tensión de tracción, reduciendo Kt en aproximadamente un 40%, cumpliendo así con las normas de diseño de soportes de chapa metálica.
Límites en la profundidad y anchura de la ranura de retención de grietas
- La anchura mínima de la ranura antigrietas es igual al espesor de la placa T más 0,5 mm, y la profundidad debe alcanzar al menos 0,5 mm más allá del punto de intersección con el radio de curvatura.
- El corte láser CNC moderno debe estar equipado con un corte de transición de ángulo R completo por defecto para evitar la limpieza de esquinas afiladas y garantizar la resistencia a la fatiga del límite de flexión de la brida.
Figura 4: Operario utilizando una prensa plegadora para doblar chapa metálica.
¿Cuáles son las holguras para los herrajes PEM en la fabricación de soportes?
Las holguras para los herrajes PEM se refieren a la separación entre los sujetadores autoblocantes y las líneas de doblado. Distancia mínima entre ejes = D/2 + 2,5 × T + R.
Un posicionamiento más cercano deforma los orificios del soporte, lo que reduce la fuerza de empuje y la resistencia al par de torsión en más del 60 %. El uso de herramientas especializadas con alivio de tensión o la inserción posterior al doblado garantizan la integridad.La naturaleza de la tensión en los sujetadores de ajuste a presión
En la fabricación de soportes de chapa metálica, los orificios que se encuentran dentro de la zona de estiramiento plástico alrededor de una curva ya no se llenan completamente durante la instalación, debido a que el material del soporte ya ha cedido en esa zona. Medimos una disminución de la fuerza de empuje y la resistencia al par de torsión de más del 60 % en esos orificios. Por debajo de cualquier criterio de aceptación, aprobaríamos un soporte estructural.
Interferencias en el proceso y ajuste de la ruta del proceso
Cuando es inevitable una colisión entre la matriz inferior del sujetador y la matriz superior de doblado, es necesario revisar la secuencia de operaciones doblando primero y presionando después, o bien, se debe elegir una tuerca de soldadura por proyección para asegurar la ausencia total de desprendimiento del sujetador en condiciones de impacto de alta frecuencia.
Con la secuencia de operaciones modificada, la cizalladura plástica alrededor del orificio del sujetador que solía causar el doblado desaparece por completo, y los conjuntos ahora superan la prueba de choque y vibración mecánica de 80 G sin ninguna falla en el sujetador.
borde="1">Tamaño de la rosca
Espesor de la hoja T (mm)
Agujero de montaje ∠ D (mm)
Espacio libre mínimo en el eje central (mm) = D/2 + 2.5 × T + R
M3
2.0
4.2
D/2 + 2.5×T + R = 8.5
M4
2.5
5.4
D/2 + 2.5×T + R = 10.8
M5
3.0
6.5
D/2 + 2.5×T + R = 13.5
M6
4.0
8.0
D/2 + 2.5×T + R = 16.5
Los valores de fuerza de extracción y torsión para los elementos de fijación autoblocantes provienen de la especificación del fabricante (para las piezas PEM, del boletín PennEngineering correspondiente) y no de ISO 898-1:2013, que abarca las propiedades mecánicas de los pernos y tornillos de acero al carbono y aleado. Siempre cite las cifras publicadas para el número de pieza exacto que esté instalando. Varían ampliamente según el espesor de la lámina y el material base.
Nota de la tabla: La holgura se mide desde el eje central del sujetador hasta la línea tangente de la curvatura, suponiendo un radio de curvatura interior R = 1,0 × T (acero dulce o 5052-H32). Para 6061-T6 con R = 2,5 × T, añada 1,5 × T a cada cifra de la última columna.
JS Precision optimizó un soporte LiDAR de 2,5 mm de 6061-T6 para un proveedor de primer nivel. Los prototipos iniciales presentaban fractura de grano y una desviación del orificio de 0,45 mm en cinco curvas (100 % de rechazo). Solución: Se giró la pieza en bruto 90° perpendicularmente al grano, se amplió el radio a 2,5 × T, se añadieron dos nervaduras estampadas y se convirtieron los orificios en ranuras de 4,5 × 5,5 mm. Resultado: cero fisuras, resonancia a 380 Hz, tasa de aprobación del 99,8 %. El prototipo inicial del cliente presentó tres tipos de fallos graves: Durante la primera producción de prueba,la deducción por doblado solo aumentó y se siguió utilizando el método original. Sin embargo, las tuercas no se sujetaron firmemente debido a la relajación causada por las tensiones de corte residuales tras el corte. La lección se generaliza: en aleaciones de alta dureza, no coloque un elemento de fijación dentro de una zona que se vaya a formar. Elimine completamente la característica de esa zona o manténgala al menos a 3,0 × T + R de la curvatura. Y si ninguna de las dos opciones es posible, primero se forma la estructura y luego se instala el hardware.
La rigidez del bastidor de soporte se ha incrementado 2,8 veces y ha superado 1500 horas de pruebas de vibración y niebla salina. El coste por unidad se ha reducido un 22 % y se ha alcanzado una capacidad de producción anual estable de 150 000 unidades. Este proceso se ha formalizado como procedimiento operativo estándar.
Acabado
Recubrimiento por superficie (µm)
Reserva de diseño (por superficie)
Acción recomendada
Recubrimiento en polvo
60–100 (típico) 80)
80 µm
Agrande los orificios en 0,16 mm de diámetro o enmascare cualquier orificio con un diámetro inferior a ±0,05 mm.
Anodizado tipo II (transparente o teñido)
10–15
15 µm
Agrande los orificios en 0,03 mm de diámetro. diámetro.
Anodizado duro tipo III
25–50
50 µm
Agrandar los orificios 0,10 mm de diámetro; enmascarar siempre las roscas.
Recubrimiento de zinc
5–12
12 μm
Generalmente insignificante; solo enmascara las características roscadas.
Esquema de compensación de sombreado y espesor de película
Caso de estudio: ¿Cómo un soporte LiDAR de 6061-T6 pasó de un 100 % de rechazo a una tasa de aprobación del 99,8 %?
Dificultades encontradas por los clientes
JS Precision Solution
Experiencia de fallos y lecciones aprendidas
Resultado final
¿Desea replicar este exitoso caso de soporte LiDAR? ¡Contacte ahora con los ingenieros de JS Precision para obtener la misma solución de corte antideformación y garantizar que su chasis cumpla con los estándares de ensamblaje al primer intento!
Preguntas frecuentes
P1: ¿Cuál es el radio de curvatura mínimo absoluto recomendado para soportes de aluminio 6061-T6?
Se recomienda que el radio de curvatura interior mínimo absoluto al doblar aluminio 6061-T6 se mantenga entre 2,5 × T y 3,0 × T. Esto se aplica cuando la línea de curvatura es perpendicular a la dirección de laminación. Si la dirección de curvatura es paralela a la dirección de laminación, el radio interior debe ser de 4,0 × T.
Si no se respetan los radios mínimos, es probable que se produzca una fractura por tracción de las fibras exteriores.P2: ¿A qué distancia deben colocarse los orificios de la línea de plegado en el diseño de soportes de chapa metálica?
La holgura entre el borde exterior de la abertura y la tangente interior del plegado debe ser de al menos 2,0 × T + R como distancia mínima de seguridad. Este tipo de holgura evita por completo que el orificio se deforme o que la pared del orificio colapse debido a la deformación plástica durante el plegado de los materiales. El orificio de la tuerca remachable debe ampliarse a 3,0 × T + R.
P3: ¿Por qué se prefieren los orificios ranurados a los orificios redondos en los conjuntos de soportes con múltiples plegados?
En las operaciones de plegado múltiple, la tolerancia angular y el error de espesor del plegado al aire pueden causar una desviación acumulativa de más de ±0,3 mm al final de la cadena dimensional.
El eje longitudinal de la ranura alargada es perpendicular a la línea de plegado, lo que permite absorber la tolerancia lineal acumulativa con un margen de deslizamiento geométrico, garantizando una instalación uniforme a la primera en todo el lote.P4: ¿Cómo garantiza JS Precision una precisión angular uniforme en los soportes de chapa metálica personalizados?
JS Precision emplea máquinas de plegado CNC de última generación equipadas con un sistema de medición angular dinámica láser y una mesa de trabajo completa. Este sistema no solo monitoriza continuamente el rebote de la chapa metálica, sino que también ajusta dinámicamente el punto muerto inferior de la prensa durante el conformado, limitando así la variación total del ángulo de plegado a ±0,2°.
P5: ¿Cuál es el ancho y la profundidad óptimos para los cortes de alivio de plegado en los soportes de chapa metálica personalizados?
Anchura de la muesca a máx(T + 0,5 mm, 1,5 mm) y profundidad 0,5 mm más allá de la línea tangente de plegado; Cualquier profundidad menor deja el punto de inicio de la fisura dentro de la raíz de la brida. Para prevenir la propagación de grietas, generalmente se recomienda que estas se detengan mediante una base completamente redonda o una ranura de detención de grietas en forma de lágrima, minimizando así el factor de concentración de tensiones.
P6: ¿Qué factores determinan el presupuesto para un servicio de fabricación de soportes de chapa metálica de precisión?
El presupuesto para la fabricación de soportes de chapa metálica se calcula en función de una evaluación exhaustiva de las especificaciones del material, la longitud total del contorno de corte láser y el número de ajustes necesarios para los procesos de punzonado y doblado.
La cantidad de sujetadores a presión, el tipo de tratamiento superficial y el informe de inspección de la máquina de medición por coordenadas (MMC) son variables clave que contribuyen a la fijación de precios escalonada. P7: ¿Puede el tratamiento térmico evitar que los soportes de aluminio 6061 se agrieten durante el doblado de radio reducido? El doblado en frío se puede realizar en estado totalmente recocido (6061-O), donde el material tiene la mejor plasticidad, lo que permite reducir el radio de curvatura a 1,0 × T o 1,5 × T sin microfisuras. Tras el conformado, se somete a un tratamiento térmico de solución y envejecimiento artificial a T6, pero es necesario utilizar una plantilla de conformado especial.P8: ¿Qué tolerancia se puede mantener normalmente en los soportes de chapa metálica doblados por CNC sin mecanizado?
El doblado neumático CNC convencional permite mantener una tolerancia lineal de ±0,20 mm en la función de corte del plano desplegado, y la tolerancia lineal abierta entre las caras de la brida doblada suele estar dentro de ±0,35 mm. Mediante la corrección local del molde rígido y la tecnología de ajuste fino por láser, se puede reducir a ±0,15 mm.
Resumen
Los soportes de chapa metálica personalizados de alta calidad son un proceso de fabricación sistemático que involucra la mecánica de materiales, las relaciones de radio de curvatura, las zonas de exclusión de deformación y la compensación del recubrimiento. El cumplimiento de los umbrales de orientación cristalina R/T y los límites de evitación de orificios elimina por completo los riesgos de grietas por doblado e interferencias en el montaje. JS Precision, que se apoya en máquinas dobladoras CNC servoeléctricas de alto tonelaje y un sistema completo de verificación dimensional CMM, suministra soportes al sector industrial de alta tecnología a nivel mundial, sometiéndolos a un régimen documentado de inspección de la primera pieza y mediante CMM.
Envíe sus planos DXF o STEP al equipo de ingeniería de JS Precision para obtener una evaluación DFM detallada y precios escalonados transparentes en un plazo de 2 a 12 horas, incluyendo los radios de curvatura, las holguras de los orificios y las dimensiones de las ranuras que recomienda este artículo.

Descargo de responsabilidad
El contenido de esta página es solo para fines informativos. Para JS Precision Services, no hay representaciones ni garantías, expresas o implícitas, en cuanto a la exactitud, integridad o validez de la información. Es responsabilidad del comprador identificar los requisitos técnicos específicos y solicitar una cotización formal de piezas. Póngase en contacto con nosotros para obtener más información.