 Русский



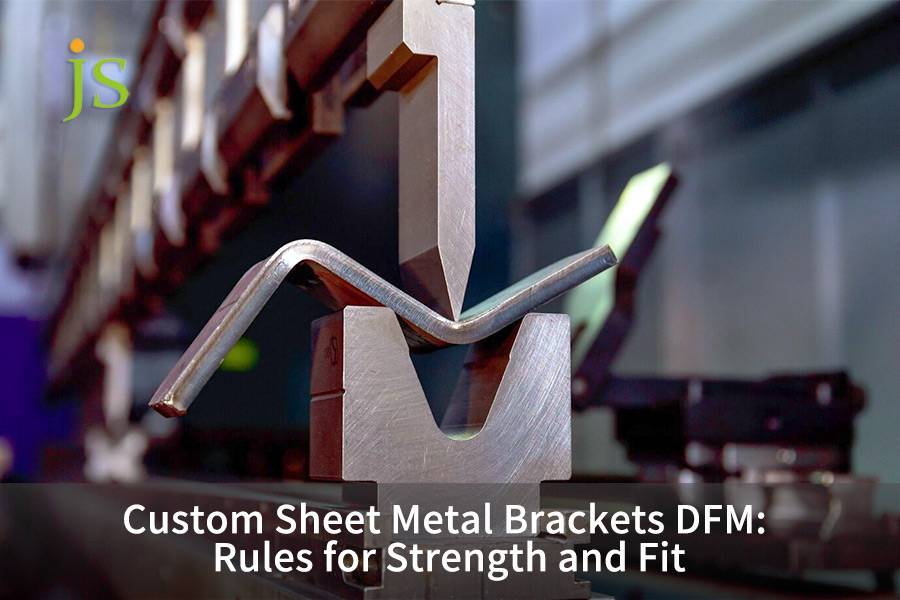

Кронштейны из листового металла, изготовленные на заказ, выходят из строя в процессе производства по трем причинам: внутренний радиус изгиба слишком мал для направления волокон материала, отверстия находятся внутри зоны деформации вокруг изгиба, и суммарный допуск по нескольким изгибам никогда не компенсируется. Устранение всех трех проблем предотвращает растрескивание кронштейна во время формовки и его заклинивание на сборочной линии. Именно поэтому DFM кронштейнов — это не просто сглаживание 3D-модели — каждый указанный вами размер — это показатель предела текучести, припуска на изгиб и того, какую холодную деформацию может выдержать материал. Каждый из приведенных ниже пороговых значений измерен по серийным деталям и выражен в виде отношения толщины материала (T), поэтому он применим для любой толщины.
Основная таблица выводов: Нестандартные кронштейны из листового металла. Правила проектирования для обеспечения прочности и точности подгонки
|
Размер оценки |
Основные параметры управления (физические показатели) |
Механизм отказа & Правила инженерного снижения рисков |
|---|---|---|
|
Радиус изгиба (соотношение R/T) |
Мягкая сталь / CRS: ≥ 1.0°T (изгиб перпендикулярно волокнам) 5052-H32: ≥ 1,0°T перпендикулярно, ≥ 2,0°T параллельно 6061-T6: ≥ 2,5°T перпендикулярно, ≥ 4,0°T параллельно Нержавеющая сталь 304: ≥ 1,5°T перпендикулярно, ≥ 2,5°T параллельно |
Перерастяжение внешнего волокна вызывает микротрещины на поверхности; Строго запрещено изгибание под острым углом |
|
Безопасное расстояние от отверстия до изгиба |
Расстояние от внешнего края отверстия до касательной ≥ 2.0×T + R; Гайка PEM ≥ 3.0×T + R |
Пластическая текучесть вызывает овальную деформацию отверстий и срыв резьбы |
|
Конструкция усиления жесткости |
Соотношение глубины и ширины штампованного ребра 0,4–0,6; Высота кромочного фланца ≥ 4.0×T |
Компенсирует крутящий момент консоли без увеличения толщины; жесткость на изгиб +300% |
|
Компенсация монтажного отверстия |
Зазор плавающего элемента +0.3 мм односторонний; длинная ось щели &перп; линия изгиба |
Поглощает +0.3 мм суммарный линейный допуск от многократных изгибов при формовке воздухом |
|
Допуск поверхностного покрытия |
Запас порошкового покрытия 80 мкм; Запас твердого анодирования 25 μm |
Предотвращает усадку/взаимодействие отверстий для болтов и валов после обработки |
Взаимозаменяемость размеров в рамках одной партии регулируется общими допусками, а не каким-либо одним стандартом формования. Если на чертеже используется ISO 2768-1, то этот класс применяется к элементам плоской развертки; Указанные в этой статье размеры изгиба представлены как измеренные технологические возможности, полученные в результате выборочного тестирования 1200 кронштейнов, произведенных на заводе JS Precision в 2025 году.
Оптимизация соотношения радиусов изгиба, сохранение характерных зон деформации и динамическое формирование удлиненных овальных отверстий на стороне сборки являются ключевыми техническими мерами для достижения двойной цели: эффективное восприятие механической нагрузки на кронштейны из листового металла и отсутствие помех при сборке сотен деталей.
Как выбрать радиус изгиба и направление волокон, чтобы предотвратить растрескивание?
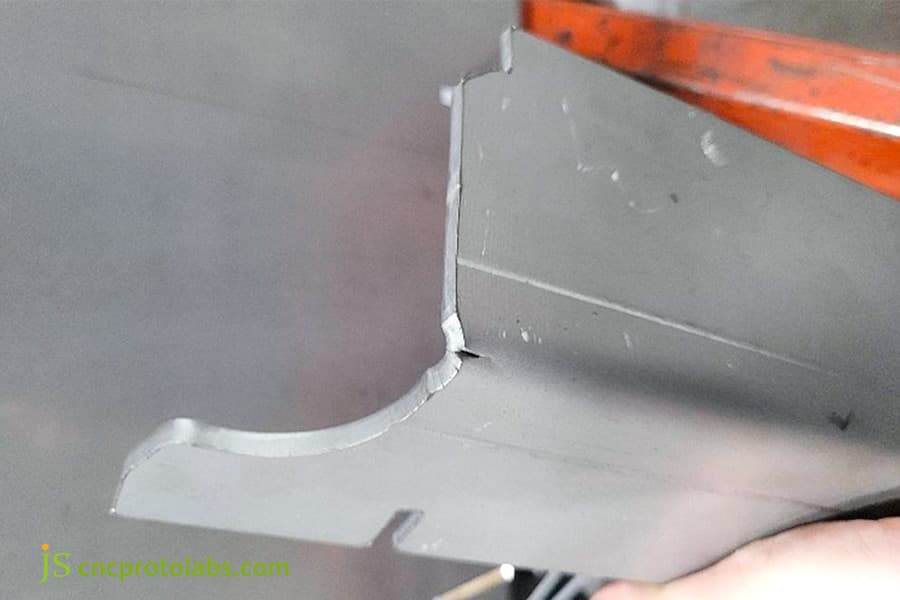
Минимальное значение внутри Значения рассчитаны при V-образном открытии матрицы 8×T. Уменьшение вдвое отверстия V-образной матрицы приводит к резкому увеличению требуемого радиуса из-за возрастания деформации внешнего волокна. Рисунок 1: Угол треснувшей металлической детали после процесса гибки. Ребра жесткости и усиливающие фланцы увеличивают момент инерции конструкции без увеличения толщины. Штампованное ребро имеет глубину 0,4×T – 0,6×T с радиусом основания ≥1,0×T, ориентированное по оси изгиба. Краевой фланец ≥4.0×T закрывает пути сдвига при кручении, увеличивая жесткость на изгиб до 300% и смещая собственную частоту от низкочастотных резонансов.
Материал
Состояние
Минимальный внутренний радиус, изгиб и перпендикулярность; зерно
Минимальный внутренний радиус изгиба
Практическое примечание
Мягкая сталь (SPCC / CRS)
холоднокатаная
1,0×T
1,5×T
Наиболее податливая; все еще проверяйте направление катушки на малых радиусах
Алюминий 5052-H32
упрочненный деформацией
1.0×T
2.0×T
Лучший выбор когда кронштейну нужен малый радиус
Алюминий 6061-T6
обработанный раствором & выдержанный
2,5×T
4,0×T
Отжиг до 6061-O до достижения 1,0×T, затем повторное старение до T6
Нержавеющая сталь 304
отожженный
1,5×T
2.5×T
Обычно ограничивающим фактором является упругое восстановление, а не растрескивание
Как ребра и фланцы оптимизируют конструкцию кронштейна из листового металла?
Технические характеристики формовки геометрии ребер жесткости при штамповке
Замкнутый путь напряжения краевого фланца
|
Конструктивная конфигурация |
Увеличение веса (%) |
Момент инерции сечения (см⁴) |
Прогиб при 500 Н (мм) |
1-я резонансная частота (Гц) |
|---|---|---|---|---|
|
Плоская пластина (базовая линия) |
0 |
4.2 |
2.40 |
120 |
|
Только штампованные ребра |
3.5 |
11.8 |
0.85 |
260 |
|
Только кромочный фланец |
5.0 |
9.6 |
1.10 |
210 |
|
Ребра + Фланец в сборе |
8.0 |
18.5 |
0.35 |
380 |
Приведенные ниже значения жесткости были измерены в конфигурации балки с трехточечной нагрузкой, описанной в ASTM E855-08(2013) – что также объясняет, почему значения получены из измеренного прогиба, а не из номинальной геометрии CAD: реальные сформированные сечения отклоняются от идеализированного сечения, и именно это различие имеет значение при сборке.
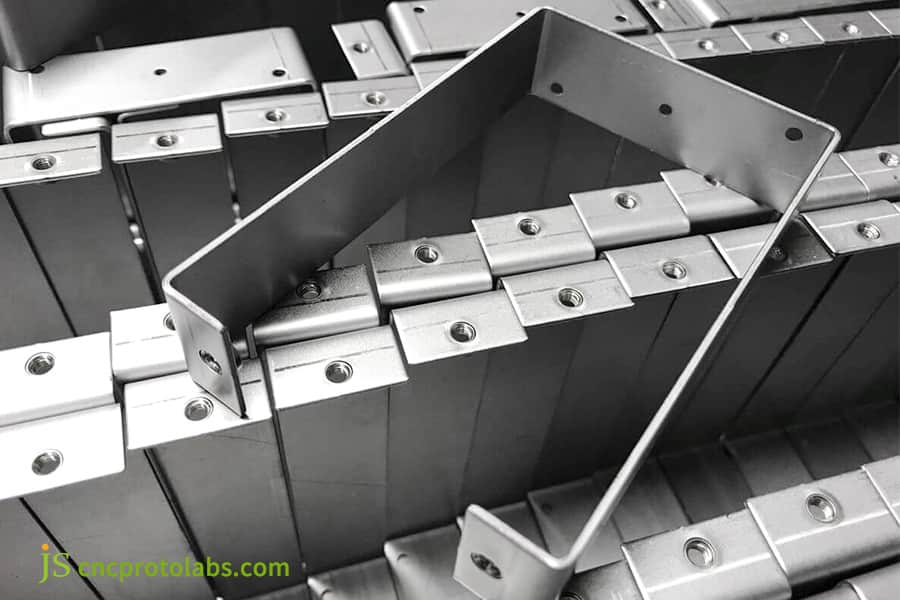
Рисунок 2: Оптимизированные металлические кронштейны с ребрами и фланцами.
Каково минимальное безопасное расстояние от отверстия до изгиба для предотвращения деформации?
Минимальное безопасное расстояние от отверстия до изгиба — это расстояние от внешнего края отверстия до касательной линии изгиба, требующее ~2,0×T + R. Внутри этой границы пластические потоки растягивают отверстия в овалы. Для крепежных элементов PEM зазор увеличивается до 3,0×T + R. Вырезанные пазовые срезы или вторичная лазерная резка изолируют деформацию.
Поле пластической деформации и механизм деформации стенок отверстия
В проектировании кронштейнов из листового металла (DFM) основное растягивающее напряжение снаружи достигает его максимальное значение вблизи точки касания изгиба, и когда край отверстия находится в зоне пластической деформации 2,0×T, стенка отверстия выгибается в округлую форму.
Увеличенный зазор безопасности для запрессованных гаек
- Если отверстие для запрессованной гайки также подвергается крутящему моменту, зазор безопасности следует увеличить до 3,0×T + R, чтобы избежать сочетания радиальной силы запрессовки с изгибающим напряжением, которое может вызвать срыв резьбы, таким образом сохраняя допуск на посадку кронштейна из листового металла.
- Больший зазор не только позволяет материалу основания полностью сжиматься в канавке зуба, но и гарантирует, что сила нажатия и крутящий момент соответствуют номинальным значениям.
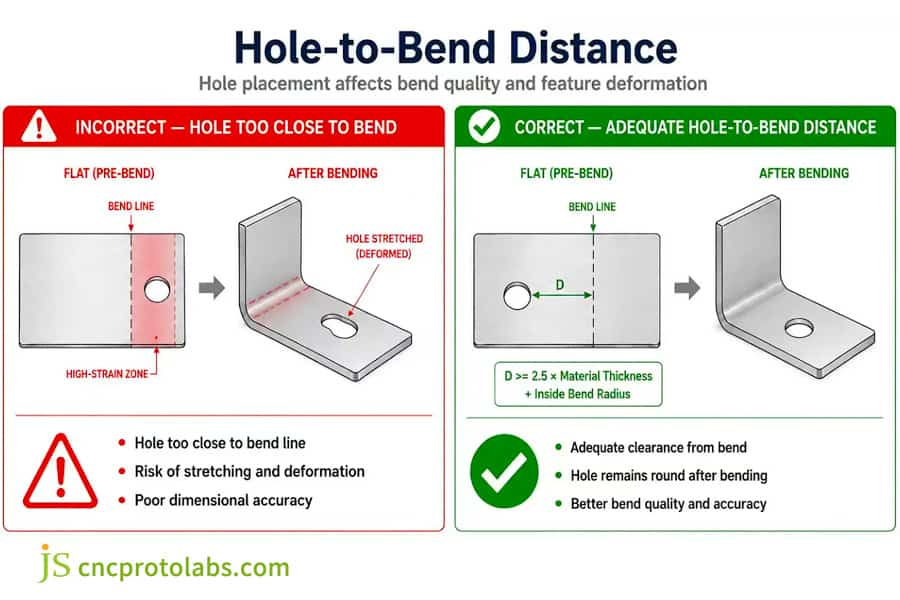
Рисунок 3: Диаграмма, показывающая правильное и неправильное расстояние между отверстиями.
Как управлять припуском на изгиб для идеальной подгонки кронштейна из листового металла?
Управление припуском на изгиб компенсирует удлинение, смещение K-фактора и угловой дрейф во время формовки в воздухе. Последовательный изгиб вносит угловые отклонения +0,5° и линейные отклонения +0,15 мм на каждый изгиб. При четырех изгибах отклонения превышают +0,50 мм. Преобразование вторичных отверстий в щелевые конфигурации, выровненные перпендикулярно оси изгиба с помощью L = D + 2×(√ΔT + √Δθ) поглощает кумулятивные допуски.
Дрейф нейтрального слоя и накопление размерной цепочки
Во время гибки на воздухе разница между допуском толщины листа и пределом текучести приводит к непрерывному изменению коэффициента нейтрального слоя (K-фактор 0,38–0,45), так что в конечном итоге это влияет на допуск посадки кронштейна из листового металла.
Получение формулы для удлиненного сборочного отверстия
Отверстие, расположенное после нескольких изгибов, отклоняется от номинального значения по двум независимым причинам: ошибка длины из-за изменения толщины и упругого восстановления (Δt) и угловая ошибка (Δθ), определяемая расстоянием a от центра изгиба. Размер главной оси паза определяется по формуле:
L = D + 2×; (ΣΔt + Σ (Δθ / 57.3) × a)
где D — номинальный диаметр отверстия в мм, a — расстояние от оси изгиба до центра отверстия в мм, а Δθ — угловое изменение на один изгиб в градусах.
Пример решения:D = 5,0 мм, четыре изгиба, Δt = 0,30 мм, Δθ = 0,5° на один изгиб, действующее на плечо длиной 20 мм, дает Δ(Δθ/57,3) × a = 4 × (0,5/57,3) × 20 = 0,70 мм, поэтому L = 5,0 + 2 × 1,00 = 7,0 мм — укажите a = 5,0 × Паз 7,0 мм. Как только ваш процесс станет статистически приемлемым, замените сумму наихудшего случая на сумму квадратов (RSS), чтобы паз не становился длиннее, чем позволяет конструкция.
Ориентируйте главную ось паза перпендикулярно линии изгибатак, чтобы она поглощала накопленный линейный допуск, а не боролась с ним.
В производстве мы замыкаем цикл, а не полагаемся только на расчет: первая деталь каждой партии проходит полную проверку на КИМ, и измеренное отклонение передается обратно в базу данных компенсации изгиба перед запуском остальной части партии. Именно этот цикл обратной связи — а не более жесткая формула — фактически устраняет тупиковые ситуации при сборке многоотверстий.
Каковы правила DFM для стандартных выемок для компенсации изгиба?
Выемка для компенсации изгиба — это вырез с зазором в местах пересечения фланцев.
Выемка для снятия изгиба должна быть шириной не менее T + 0,5 мм – и никогда не уже 1,5 мм, в зависимости от того, какое значение больше, – при этом ее глубина должна выходить за линию касания изгиба не менее чем на 0,5 мм. Отсутствие такой выемки приводит к разрывам и микротрещинам.Каплевидные или закругленные профили снижают коэффициент концентрации напряжений (Kt) примерно на 40%, сохраняя усталостную прочность.Механизм разрыва и коэффициент концентрации напряжений
В услугах по изготовлению листового металла на заказ коэффициент концентрации напряжений Kt в месте перехода угла прямоугольной канавки для остановки трещин слишком высок. Канавка для предотвращения растрескивания в форме капли может равномерно распределять растягивающее напряжение, снижая Kt примерно на 40%, тем самым соответствуя правилам проектирования кронштейнов из листового металла.
Ограничения на глубину и ширину канавки для предотвращения растрескивания
- Наименьшая ширина противотрещинной канавки равна толщине пластины T плюс 0,5 мм, а глубина должна достигать не менее 0,5 мм за точкой пересечения с радиусом изгиба.
- Современные CNC лазерная резка должны быть оснащены полным переходом R-угла по умолчанию для предотвращения зачистки острых углов и обеспечения усталостной стойкости границы изгиба фланца.
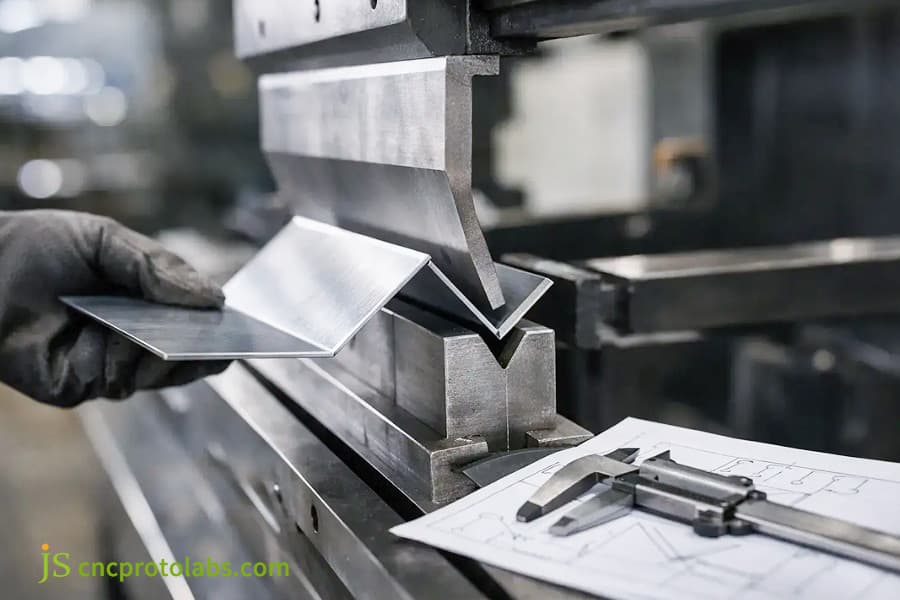
Рисунок 4: Рабочий использует листогибочный пресс для гибки листового металла.
Каковы зазоры для крепежных элементов PEM при изготовлении кронштейнов?
Зазоры для крепежных элементов PEM относятся к расстоянию между самозатягивающимися крепежными элементами и линиями изгиба. Минимальное расстояние между осевыми линиями = D/2 + 2,5×T + R.Более плотное расположение деформирует отверстия в материале, снижая усилие выталкивания и сопротивление затяжке более чем на 60%.Специализированная оснастка для снятия нагрузки или установка после изгиба гарантируют целостность.
Напряженность крепежных элементов, запрессовываемых в материал
В процессе изготовления кронштейнов из листового металла отверстия, попадающие в зону пластического растяжения вокруг изгиба, больше не заполняются полностью во время установки, поскольку материал материала уже деформировался в этом месте. Мы измеряем, что усилие выталкивания и сопротивление затяжке в этих отверстиях снижаются более чем на 60% – Если результат ниже любого критерия приемки, мы подпишем документ на структурный кронштейн.
Взаимодействие в процессе и корректировка технологического маршрута
Когда столкновение между нижней матрицей крепежа и верхней матрицей для гибки неизбежно, необходимо пересмотреть последовательность операций, сначала выполняя гибку, а затем прессование, или же следует выбрать гайку с выступающей сваркой, чтобы гарантировать полное отсутствие отсоединения крепежа в условиях высокочастотного удара.
При изменении последовательности операций полностью исчезает пластический сдвиг вокруг отверстия крепежа, который раньше вызывался гибкой, и теперь узлы проходят испытание на механический удар и вибрацию 80 G без единого отказа крепежа.
|
Размер резьбы |
Толщина листа T (мм) |
Монтажное отверстие Ø D (мм) |
D/2 (мм) | Внутренний радиус R (мм) |
Минимальный зазор по центральной линии (мм) = D/2 + 2.5×T + R |
|---|---|---|---|---|---|
|
M3 |
2.0 |
4.2 |
2.10 | 2.0 |
D/2 + 2.5×T + R = 8.5 |
|
M4 |
2.5 |
5.4 |
2.70 | 2.5 |
D/2 + 2.5×T + R = 10.8 |
|
M5 |
3.0 |
6.5 |
3.25 | 3.0 |
D/2 + 2.5×T + R = 13.5 |
|
M6 |
4.0 |
8.0 |
4.00 | 4.0 |
D/2 + 2.5×T + R = 16.5 |
Значения силы выталкивания и крутящего момента для самозатягивающихся крепежных элементов берутся из собственной спецификации производителя крепежа (для деталей PEM — из соответствующего бюллетеня PennEngineering), а не из ISO 898-1:2013, которая описывает механические свойства болтов и винтов из углеродистой и легированной стали. Всегда указывайте опубликованные значения для точного номера детали, которую вы устанавливаете – Они сильно различаются в зависимости от толщины листа и основного материала.
Примечание к таблице: Зазор измеряется от центральной линии крепежного элемента до касательной линии изгиба, предполагая внутренний радиус изгиба R = 1,0×T (мягкая сталь или 5052-H32). Для 6061-T6 при R = 2,5×T, добавьте 1,5×T к каждому значению в последнем столбце.

Как покрытия для обработки поверхности влияют на допуски окончательной сборки?
Покрытия поверхности увеличивают толщину, изменяя конечные размеры. Порошковая покраска: 60–100 мкм; анодирование типа II: 10–15 мкм; тип III: до 50 мкм. Пренебрежение нанесением покрытий приводит к недостаточным размерам отверстий и смещению. Смещайте вырезанные элементы в 2 раза по максимальной толщине покрытия или укажите маскировочные заглушки.
Механизм нанесения покрытия и помех при сборке
Использование обработки поверхности изменит степень точности допусков при подгонке кронштейна из листового металла. Электростатическое порошковое покрытие наносит 60–100 мкм на поверхность; тип Твердое анодирование III степени добавляет 25–50 мкм. Сложность заключается в эффекте клетки Фарадея: порошок следует по силовым линиям к внешним граням и кромкам, в то время как углубления, внутренние углы и глубокие отверстия получают мало покрытия – поэтому нанесение получается неравномерным, а не однородным, и наиболее плотное прилегание обычно происходит не там, где вы его измерили.
| Отделка | Накопление на поверхности (мкм) | Запас прочности (на поверхность) | Рекомендуемые действия |
| Порошковое покрытие | 60–100 (типичное значение) 80) | 80 мкм | Увеличьте диаметр отверстий на 0,16 мм или замаскируйте любое отверстие, диаметр которого меньше +0,05 мм. |
| Анодирование типа II (прозрачное или окрашенное) | 10–15 | 15 мкм | Увеличьте диаметр отверстий на 0,03 мм на диаметр. |
| Твердое анодирование типа III | 25–50 | 50 мкм | Увеличивайте диаметр отверстий на 0,10 мм; всегда маскируйте резьбу. |
| Цинковое покрытие | 5–12 | 12 μm | Обычно незначительно; маскирует только многопоточные элементы. |
Схема компенсации затенения и толщины пленки
- Медные участки точного заземления, отверстия для шарнирных штифтов и резьба малого диаметра (
- Компенсируйте на развертке перед резкой детали. Поскольку пленка наносится на обе поверхности каждого внутреннего контура, увеличьте вырезанные отверстия в 2 раза по сравнению с максимально ожидаемой толщиной покрытия и уменьшите внешние выступы на ту же величину. Для элементов, удерживаемых плотнее +0,05 мм – резьба, заземляющие площадки, отверстия для штифтов – геометрическую компенсацию не следует вообще; замаскировать их.
Пример из практики: Как кронштейн для LiDAR из сплава 6061-T6 перешел от 100% брака к 99,8% успешности?
JS Precision оптимизировала кронштейн для LiDAR из сплава 6061-T6 толщиной 2,5 мм для поставщика первого уровня. Первоначальные прототипы имели разрушение зерна и смещение отверстия на 0,45 мм на пяти изгибах (100% брак). Решение:повернули заготовку на 90° перпендикулярно зерну, расширили радиус до 2,5×Т, добавили два штампованных ребра и преобразовали отверстия в пазы 4,5×5,5 мм. Результат: отсутствие трещин, резонанс на частоте 380 Гц, 99,8% годовых.
Трудности, с которыми столкнулись клиенты
Первоначальный прототип клиента продемонстрировал три типа серьезных отказов:
- Микротрещины обнаружены во внешнем углу основного несущего изгиба.
- При ударе силой 80 G отвалились 4 запрессованных шпильки M4 (частота отказов 12%).
- Позиционное отклонение сквозного отверстия составляет 0. 45 мм, что привело к нулевому проценту успешных сборок с первого раза.
JS Precision Solution
- Поверните макет на 90°, чтобы линия изгиба была перпендикулярна ориентации прокатываемого кристалла; увеличьте внутренний радиус с 1,0×T до 2,5×T.
- Нанесите штампом два антиторсионных ребра с соотношением глубины к ширине 0,5.
- Выполните процесс в обратном порядке: лазерная резка &гибка → Вторичное холодное прессование и клепка.
- Измените позиционирующее отверстие на удлиненное отверстие 4,5×5,5 мм, чтобы компенсировать накопленное отклонение.
Опыт неудач и извлеченные уроки
Во время первого пробного производства уменьшение изгиба было только увеличено, и исходный метод все еще использовался. Но гайки не держались крепко, так как после резки сохранялась релаксация из-за остаточных сдвиговых напряжений. Урок обобщается: на высокотвердых сплавах не следует размещать крепеж внутри зоны, которая будет формироваться. Либо полностью удалите элемент из этой области, либо держите ее как минимум на 3,0×T + Rвдали от изгиба – Если ни то, ни другое невозможно, сначала изготовьте, а затем установите оборудование.
Конечный результат
Жесткость опорной рамы увеличена в 2,8 раза, и она прошла 1500 часов испытаний на вибрацию и солевое распыление. Стоимость единицы продукции снижена на 22%, и достигнута стабильная годовая производственная мощность в 150 000 единиц. Этот процесс формализован в стандартную рабочую процедуру.
Хотите повторить успех этого кронштейна для LiDAR? Свяжитесь с инженерами JS Precision прямо сейчас, чтобы получить такое же решение для предотвращения деформации при резке, гарантирующее соответствие вашего шасси стандартам сборки с первой попытки!
Часто задаваемые вопросы
Вопрос 1: Какой абсолютный минимальный радиус изгиба рекомендуется для кронштейнов из алюминия 6061-T6?
Рекомендуется, чтобы абсолютный минимальный внутренний радиус изгиба при изгибе алюминия 6061-T6 составлял от 2,5×T до 3,0×T. Это когда линия изгиба перпендикулярна направлению прокатки кристалла. Если направление изгиба параллельно направлению кристалла, внутренний радиус должен составлять 4,0×T. Несоблюдение минимальных радиусов, скорее всего, приведет к разрушению наружных волокон при растяжении.
Вопрос 2: На каком расстоянии от линии изгиба должны располагаться отверстия в конструкции кронштейна из листового металла?
Зазор между наружным краем отверстия и внутренней касательной к изгибу должен составлять не менее 2,0×T + R в качестве минимального безопасного расстояния. Такой зазор полностью предотвращает растяжение отверстия в овал или разрушение стенки отверстия из-за пластической деформации при изгибе материалов. Отверстие для заклепочной гайки необходимо увеличить до 3,0×T + R.
Вопрос 3: Почему в многогибочных кронштейнах предпочтение отдается шлицевым отверстиям, а не круглым?
При многогибочных операциях угловой допуск и погрешность толщины при воздушном изгибе могут привести к суммарному биению более +0,3 мм в конце размерной цепи.Длинная ось вытянутой канавки перпендикулярна линии изгиба, что позволяет компенсировать линейный кумулятивный допуск с геометрическим припуском на скольжение, обеспечивая стабильную установку с первого раза по всей партии.
Вопрос 4: Как JS Precision обеспечивает стабильную точность углов при изготовлении кронштейнов из листового металла на заказ?
JS Precision использует современные станки с ЧПУ для гибки, оснащенные лазерной системой динамического измерения углов, а также полноразмерный рабочий стол.
Эта система не только непрерывно контролирует отскок листового металла, но и динамически регулирует нижнюю мертвую точку пресса во время формовки, таким образом ограничивая общее изменение угла изгиба на +0,2°.Вопрос 5: Какова оптимальная ширина и глубина вырезов для снятия изгиба в нестандартных кронштейнах из листового металла?
Ширину выреза следует установить на уровне max(T + 0,5 мм, 1,5 мм), а глубину – на 0,5 мм за линию касания изгиба; если глубина меньше, точка начала разрыва останется внутри корня фланца. Для предотвращения распространения трещин обычно рекомендуется останавливать их либо с помощью полностью закругленного дна, либо с помощью канавки каплевидной формы, что минимизирует коэффициент концентрации напряжений.
Вопрос 6: Какие факторы определяют стоимость услуги по изготовлению прецизионных кронштейнов из листового металла?
Стоимость изготовления кронштейнов из листового металла рассчитывается на основе всесторонней оценки технических характеристик материала, общей длины контура лазерной резки и количества корректировок, необходимых для процессов штамповки и гибки.
Количество запрессовываемых крепежных элементов, тип обработки поверхности и отчет о проверке на координатно-измерительной машине (КИМ) — все это ключевые переменные, влияющие на ценообразование по ступенчатой системе.Вопрос 7: Может ли термообработка предотвратить растрескивание алюминиевых кронштейнов 6061 при изгибе с малым радиусом?
Холодный изгиб может быть выполнен в полностью отожженном состоянии (6061-O), где материал обладает наилучшей пластичностью, что позволяет уменьшить радиус изгиба до 1,0–1,5° без образования микротрещин.
После формовки он подвергается термической обработке и искусственному старению до температуры Т6, но для этого необходимо использовать специальное формовочное приспособление.Вопрос 8: Какой допуск обычно можно выдержать на кронштейнах из листового металла, изготовленных на станках с ЧПУ без механической обработки?
Обычная гибка на станках с ЧПУ позволяет поддерживать линейный допуск ±0,20 мм в развернутой плоскости резки, а открытый линейный допуск между поверхностями изогнутого фланца обычно составляет ±0,35 мм. Благодаря локальной коррекции твердой формы и технологии точной лазерной регулировки, его можно уменьшить до ±0,15 мм.
Краткое описание
Высококачественные кронштейны из листового металла, изготовленные на заказ, представляют собой систематический производственный процесс, включающий механику материала, соотношение радиусов изгиба, зоны исключения деформаций и компенсацию покрытия. Соблюдение пороговых значений ориентации кристаллов R/T и границ избегания отверстий полностью исключает риски образования трещин при изгибе и помех при сборке. Компания JS Precision, используя высокотоннажные полностью электрические гибочные станки с ЧПУ и комплексную систему контроля размеров с помощью координатно-измерительной машины (КИМ), поставляет кронштейны для высокотехнологичного промышленного сектора по всему миру, применяя документированный режим контроля качества первой детали и КИМ.
Отправьте ваши чертежи в формате DXF или STEP инженерной команде JS Precision для детальной оценки DFM и прозрачного ценообразования в течение 2–12 часов – включая конкретные радиусы изгиба, зазоры отверстий и размеры пазов, рекомендованные в этой статье.
Отказ от ответственности
Содержание этой страницы носит исключительно информационный характер. Компания JS Precision Services не предоставляет никаких гарантий, явных или подразумеваемых, относительно точности, полноты или достоверности информации. Покупатель несет ответственность за определение конкретных технических требований и запрос официального предложения по комплектующим. Для получения дополнительной информации свяжитесь с нами.
Ресурс

