 日本語



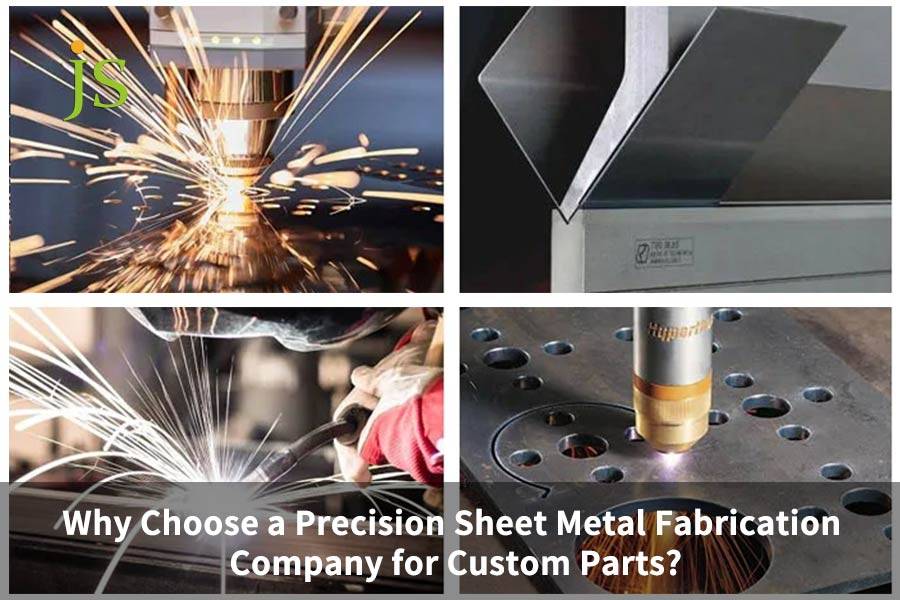

精密板金加工会社は、CNC ファイバー レーザー、多軸サーボ プレス ブレーキ、公差を ±0.05 mm 以内に維持する事前の DFM シミュレーションを通じて、カスタム板金部品の組立干渉、溶接の反り、寸法の積み重ねを排除する特殊な製造を提供します。通常の板金工場は手作業での曲げや公差の緩さに依存しており、多くの場合シャーシの位置ずれや組み立ての失敗につながります。 JS Precision のような認定工場を選択すると、曲げ半径の完全性と ISO 9001:2015 の全プロセス品質管理が保証され、試作から量産までスムーズな拡張性が可能になります。
精密板金製造会社 vs. 標準製造会社
|
製造評価次元 |
標準的なファブリケーター |
JS精密精密規格 |
|---|---|---|
|
加工公差能力 |
ISO 2768-m/c (サイズに応じて±0.2 ~ ±1.0 mm) |
ISO 2768-f、レーザー切断±0.05mm、曲げ角度±0.3° |
|
コア処理と補償 |
低電力切断、クラウニングなしの手曲げ |
12kW ファイバーレーザー、リアルタイム動的補償付き 8 軸 CNC サーボプレスブレーキ |
|
エンジニアリング DFM と公差のスタックアップ |
図面通りのパッシブ処理、干渉検証なし |
3D展開の事前レビュー、Kファクターキャリブレーション、ベンドダイの干渉防止の最適化 |
|
二次業務と QC |
外部委託プロセス、ノギスによる手動のスポットチェック |
社内PEM、パルスレーザー溶接、粉体塗装、CMM全数検査 |
によるとISO 2768-1:1989 、クラス f の直線寸法の一般公差では、最大 10 mm のサイズに対して ±0.05 mm の制限が指定されており、カスタム板金部品のミクロンレベルの精度が保証されます。
精密板金製造会社がミクロンレベルの公差を達成できるのはなぜですか?
精密板金製造会社は、高輝度 CNC ファイバー レーザー、多軸電気油圧サーボ プレス ブレーキ、自動光学測定システムを組み合わせることにより、安定したミクロン レベルの公差を実現しています。機械的なストップに依存する従来のワークショップとは異なり、JS Precision などの精密製造施設は、リアルタイムの角度補正を適用して、線形公差を ±0.05 mm 以内、穴位置の偏差を ±0.02 mm 以内に維持します。このサブミリメートルの精度は、高速切断中の熱歪みを直接解決し、連続成形操作中のバッチ間のシート厚さの変動を相殺します。
ビーム品質と熱影響部の制御
高輝度ファイバーレーザー(BPP<0.5mm・mrad)と99.999%高純度窒素アシストガス切断を備えた精密板金加工サービスです。熱影響部は0.08mm未満に限定されています。高速切断時の熱変形、開口部のずれなどの影響を相殺するカーフ補正アルゴリズムの作成医療機器板金部品JS製カスタム品±0.02mm以内で安定した精度管理が可能です。 JS Precision の 3.0 mm 5052 アルミニウム合金シートの製造データにより、この結果が検証されました。
動的報酬とプロセス能力指数
- 多軸電気油圧サーボプレスブレーキのダイナミッククラウニングシステムは、曲げ角度公差を±0.3°以内に維持するだけでなく、機械のたわみを相殺するために使用されます。
- JS Precision の 2025 ~ 2026 年の生産記録によると、1.5 mm 304 ステンレス鋼部品の穴間工程能力指数 (CPK) は少なくとも 1.67に達しています。
- 閉ループ角度補正システムは、複雑なカスタム部品でもミクロンレベルの精度を維持します。
公差を±0.05mm以内で安定させる必要がありますか?無料の DFM 評価については、JS Precision に今すぐお問い合わせください。
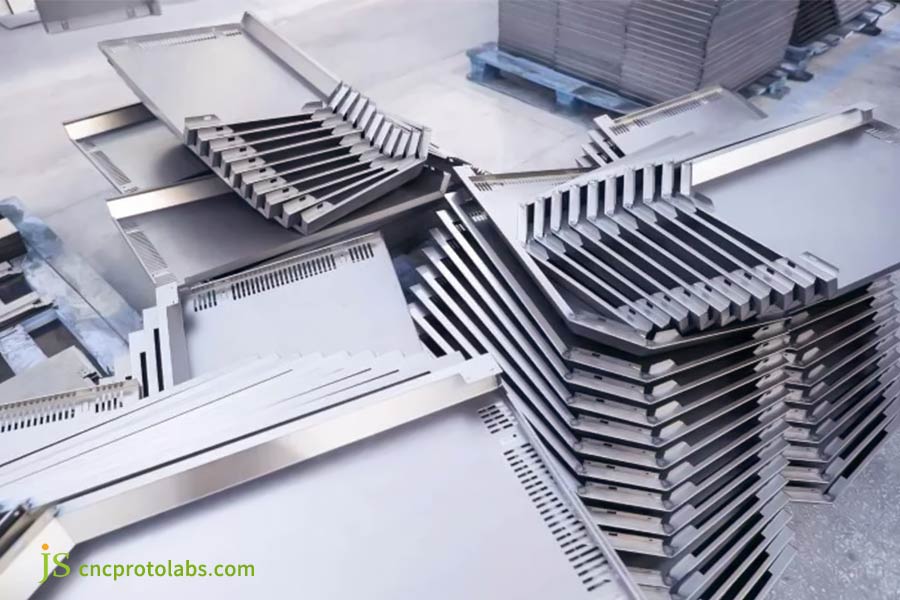
図 1: 精密板金製造部品の積み重ね。
精密板金製造サービスはカスタム部品の DFM をどのように最適化しますか?
精密板金製造サービスは、CAD レビュー段階で曲げ半径比、穴とエッジのクリアランス、自動動的ネスティング アルゴリズムを評価することにより、DFM (製造性を考慮した設計) と材料歩留まりを最適化します。 JS Precision などの施設のエンジニアリング チームは、最小限のベンドリリーフ ノッチ (深さ ≥ 板厚 + 0.5 mm) を確保し、曲げライン付近の変形を防ぐことで、工具の衝突を防ぎ、原材料のスクラップ率を 8% 未満に削減しています。このプロセスにより、複雑なカスタム板金部品がデジタル設計から欠陥のない物理的な生産にシームレスに移行することが保証されます。
曲げ力学比と穴エッジ距離の臨界値
- カスタム板金部品は、R/T ≥ 1.0 の耐引裂性規則に厳密に準拠する必要があり、曲げ内側半径 (R) は材料の厚さ (T) 以上である必要があります。
- 曲げ線付近の変形を避けるために、穴からエッジまでの最小距離は≥ 2T + Rである必要があります。
- これらのルールにより、構造エンジニアは、金属製の複雑なエンクロージャの設計ルールに基づいて、正確な板金製造指示を作成できます。
レイアウトの最適化と構造の軽量化
- 自動ネスティング ソフトウェアにより、自動切断による材料の歩留まりが向上し、レーザー切断ステンレス鋼と航空宇宙用アルミニウムの生産では 65% から 88% に。
- JS Precision では、エンジニアリング チームがコンポーネントの 3D モデルに補強リブを追加し、その結果、重量の削減と余分な作業の排除を同時に行い、耐荷重性が 40% 増加しました。
- 事前の DFM 最適化により、デジタル設計から物理的な生産へのスムーズな移行が保証されます。
によると ASTM A568/A568M-22 、鋼板の標準仕様により、板金製造における DFM 最適化のための材料の一貫性が保証されます。
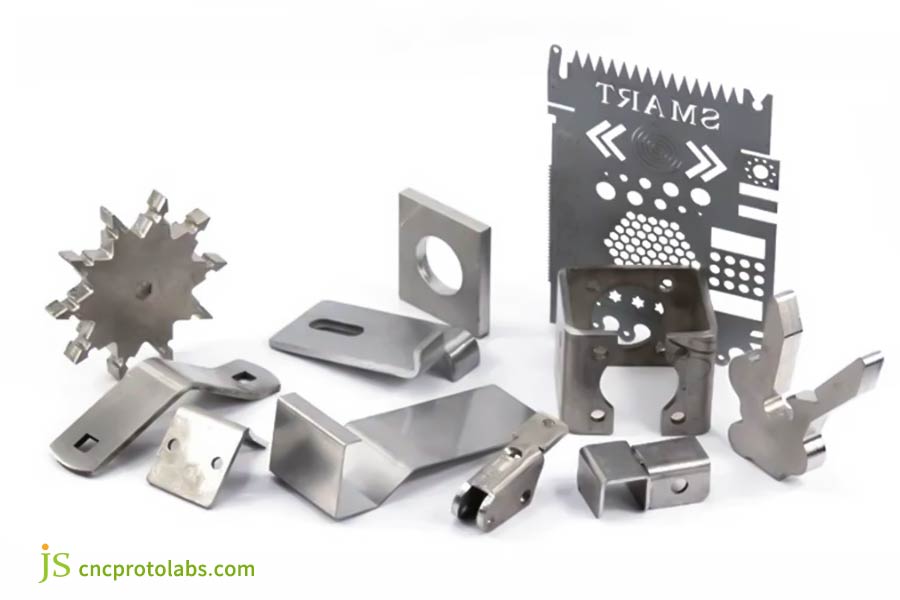
図 2: 白い背景にさまざまなカスタム シート メタル パーツ。
板金部品メーカーにはどのようなコア機能を求めるべきですか?
プロの板金部品メーカーは、CNC 切断、多軸曲げ、ロボット溶接、ハードウェア挿入、自動表面仕上げ。 JS Precision などの統合施設内での運用により、寸法公差が ±0.05 mm 以内であることが保証され、マルチベンダーのアウトソーシングによくあるプロセス間の損傷を防ぎます。この包括的な機能マトリックスにより、調達ワークフローが合理化され、全体の製造リードタイムが 35% 短縮され、未加工のコイルから完成したサブアセンブリに至る製造ライフサイクル全体にわたる完全なトレーサビリティが保証されます。
高精度の冷間切断および成形
- JS Precision は、12kW のファイバーレーザーと CNC タレットパンチを使用して、カットアウトとルーバーを迅速に作成し、直線寸法精度を ±0.05 mm に保ちます。
- プレスブレーキは100Tから250Tまで使用し、クラウニング補正により曲げ半径を制御することでフランジの高さを均一に保ちます。
- 産業用部品に特化した当社の板金製造では、外注生産で見られる公差の蓄積を排除します。
ハードウェアの組み立てと精密な接続
JS Precision には PEM リベット締め装置が装備されており、最小 8.5 N・m 以上のトルク テストを実施してファスナーの保持力を評価します。ロボット溶接は、入熱量を大幅に削減するコールド メタル トランスファーおよびパルス レーザー溶接手順を通じて実行されます。表面処理には、Ra 1.6 ~ 3.2 μm のレベルまでのサンドブラスト、深さ 10 ~ 25 μm の陽極酸化処理、50 ~ 80 μm の膜への粉体塗装が含まれており、これらはすべて 1 つの工場内で行われるため、各プロセス段階の追跡が非常に容易になります。
|
プロセスカテゴリ |
装備・パラメータ |
公差・仕様 |
能力指数 |
|---|---|---|---|
|
CNC切断 |
12kWファイバーレーザー |
±0.05mm |
CPK ≥ 1.67 |
|
曲げ |
8軸サーボプレスブレーキ |
±0.3° |
クラウニングダイナミック |
|
溶接 |
CMT / パルスレーザー |
入熱 ↓45% |
歪み≤0.25° |
|
表面仕上げ |
粉体塗装 |
50~80μm |
ASTM D3359 5B |
によるとISO 9013:2017 、熱切断分類は、レーザー切断エッジの寸法および幾何公差を定義し、切断品質が精密板金要件を満たしていることを保証します。
切削公差や平面度が規格を満たしていないのではないかと心配ですか?図面を JS Precision に送信して、自由なレイアウトの変形防止ソリューションと公差能力の評価レポートを入手します。
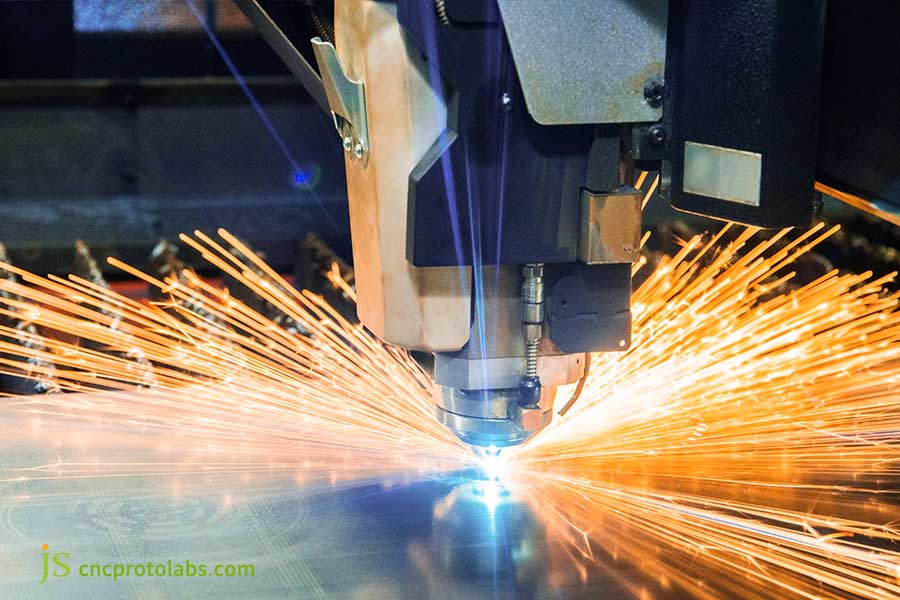
図 3: 金属シートを加工する CNC レーザー切断機。
カスタム板金製造サービスは、どのようにしてアセンブリの干渉や溶接の反りを防ぐのでしょうか?
カスタム シート メタル製造サービスは、動的な 3D 積層公差解析、カスタム レーザー カット モジュラー治具、および低熱溶接技術を通じて、アセンブリの干渉や溶接の反りを防止します。 JS プレシジョンのような作業でパルス レーザー溶接とコールド メタル トランスファー (CMT) セットアップを利用することにより、CMT による局所的な入熱は従来のアーク溶接と比較して 45% 削減され、角度歪みは ±0.25° 以内に維持されます。この厳密な熱的および幾何学的制御により、二次的な手動ハンマーや再加工を行わずに、最終統合時にマルチパネル電子エンクロージャとシャーシがしっかりとフィットすることが保証されます。
熱影響部と設備の管理
- パルス レーザー溶接と CMT により、局所的な入熱を抑えたカスタム板金部品の製造が可能になり、従来のアーク溶接と比較して 45% 削減されます。
- インターロック式タブアンドスロットおよび空気圧クランプ治具は、対角公差を ±0.5mm 以内でロックできます。
- 私たちの経験から、電子機器の筐体の作業には二次作業を避けるために入熱を正確に制御する必要があることがわかっています。
溶接検査と応力除去
微小亀裂の発生を防ぐために、溶接後の応力除去焼きなましを 220°C で 2 時間実行します。その後、浸透探傷試験を行って0.15mm以上の表面欠陥を明らかにし、振動時でも構造の信頼性を守ります。このような手順により、手動でのハンマー作業や再加工を必要とせずに、マルチパネル電子エンクロージャが統合される可能性が高くなります。
によるとAWS D1.3/D1.3M:2018 、鋼板の構造溶接規定は、溶接の合格基準を指定し、板金製造における歪み制御を±0.25°以内に保証します。
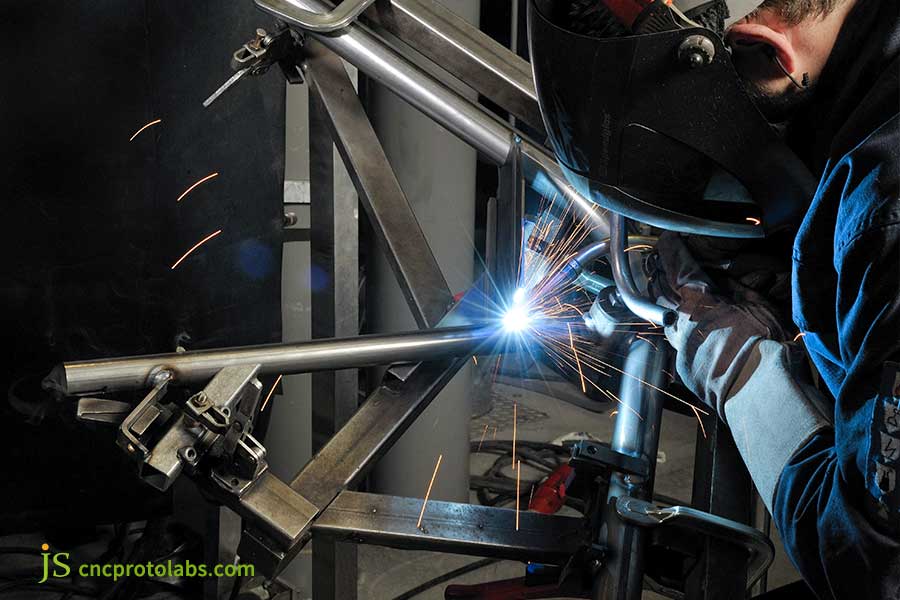
図 4: カスタム板金フレーム部品を溶接する作業者。
精密板金製造会社は、プロトタイプと生産コストのバランスをどのようにとっているのでしょうか?
精密板金製造会社は、少量試作にはラピッド ソフト ツーリングと CNC レーザー ブレーキ ワークフローを選択し、大量生産には専用のプログレッシブ ハード ツーリングに移行することで、生産の経済性のバランスを保っています。 JS Precision を含む機敏な製造施設は、1 ~ 50 の製品の納期を 3 日で達成プロトタイプのカスタム板金部品事前の NRE ツール費用が不要で、数量が 5,000 ユニットを超える場合はユニットコストを最大 60% 削減します。この柔軟性により、ハードウェア エンジニアリング チームは、大量のツールに多額の資本を投じる前に、物理的な適合性を検証できます。
コストクロスバランスポイントとラダーモデル
ソフト ツールとハード ツールの損益分岐点は、通常2,500 ~ 5,000 ユニットの間に収まります。クイック金型交換 (QMC) システムにより、セットアップ時間が 45 分から 8 分未満に短縮され、 50 ~ 500 個の生産の単位コストが削減されます。この柔軟性により、ハードウェア チームは大量のツールを投入する前に適合性を検証できます。
当社の柔軟な製造により、ハードウェア チームは、少量生産のための高価な大量精密板金製造を選択する前に適合性を検証できます。
|
ツーリングタイプ |
NREコスト |
リードタイム |
設計の柔軟性 |
音量範囲 |
|---|---|---|---|---|
|
ソフトツーリング/CNC |
$0 |
3~5日 |
高い |
1~2,500個 |
|
プログレッシブハードツール |
5,000ドル以上 |
15~25日 |
低い |
≧5,000個 |
JS Precision 2025 ~ 2026 プロジェクト データベース (1,200 以上のプロジェクト) に基づくソフト ツーリング ワークフローは、NRE の事前費用なしで 1 ~ 50 個のプロトタイプのカスタム板金部品を 3 日で処理できます。
少量バッチ、多品種曲げプロジェクト向けの柔軟な調達ソリューションが必要ですか? JS Precision に無料の DFM レビューと明確な見積もりを依頼して、エンジニアリングの深さと直営工場のコスト上の利点を体験してください。
精密板金製造会社が満たさなければならない仕上げ基準は何ですか?
精密板金製造会社は、ASTM 耐食性および環境耐久性基準に準拠した認定された表面処理を提供する必要があります。 JS Precision などの企業が運営する工業製造ラインには、自動化学前処理、化成処理、陽極酸化処理 (MIL-A-8625)、粉体塗装 (Qualicoat Class 1/2)、または 15μm ~ 75μm の膜厚制御による不動態化のロボットによる塗布が含まれます。これらの制御された二次プロセスにより、カスタム板金部品は、表面の孔食、剥離、または導電性の欠陥なしに、 500 ~ 1,000 時間の中性塩水噴霧試験に耐えることが保証されます。
塩水噴霧試験と膜厚管理
- 500 ~ 1,000 時間後の塩水噴霧による ASTM B117 中性テストでは、金属に孔食や剥離による腐食の兆候が見られないことを意味します。
- 陽極酸化された 5052 アルミニウムは、誘電体材料として耐電圧コンプライアンスを満たしています。
- 粉体塗装はASTM D3359 5Bクロスカット接着要件を満たしており、屋外エンクロージャに使用される精密板金製造に耐久性のある金属製品となっています。
表面公差と機械的フィット調整
合わせ面の組み立て時の寸法への影響を防ぐため、フィルムの厚さのばらつきは10 ミクロン以内に抑えられます。ロボットによるスプレーにより、複雑な形状の表面領域へのコーティングの一定の分布が保証されます。これは、IP 保護されたエンクロージャにとって非常に重要です。 JSプレシジョンでは、ねじ穴部分にマスキング治具を採用し、嵌合部品への塗料の侵入を防ぎます。
によるとASTM B117-19 、塩水噴霧装置を操作するための標準的な方法では、板金部品のコーティングの耐食性を評価するための条件が定義されています。
出典: JS Precision 社内生産データベース、2025 ~ 2026 年
JS Precision はどのようにして医療用ロボットの板金シャーシのアセンブリ フィットの失敗を排除したか?
お客様の問題と技術的な問題点
ヨーロッパの医療ロボット メーカーの 2.5 mm 5052-H32 アルミニウム モーター ケーシングは、以前は別のサプライヤーによって製造されていましたが、 18 個の連続した曲げと 42 個の圧入ナットが含まれていました。
総公差偏差は約±1.2mm、溶接面の平面度偏差は2.8mm、組立製品の合格率はわずか48%でした。
JS プレシジョン ソリューション
- DFM および K 因子キャリブレーションの開発:深い曲げと伸びの下での 5052 の異方性挙動を考慮して、K 因子を0.42 から 0.385 に再調整しました。
- セルフロックと分割エラー防止:精密スナップロックの事前位置決めスプリットベースを組み込むことで、12kW レーザー切断を使用して自動位置決めほぞを製造し、曲げ干渉を除去しました。
- 精密 8 軸電気油圧閉ループ金属折り曲げと低熱冷間圧接:シングルパス曲げ角度公差は ±0.2° に設定され、ロックされます。 TIG溶接の代わりにパルスレーザーによるスポット溶接を採用しています。パルスレーザーでは入熱が60%減少します。溶接後、 5軸CNCマイクロミーリングにより重要な接触面を修正します(平面度≤0.03mm)。
失敗とパラメータの反復から学んだ教訓
- 最初の試作は、溶接後の油圧背圧矯正を使用して行われました。これにより、局所的な冷間加工硬化が発生し、深さ 0.15 mm の小さな微小亀裂が 1 つ発生しました。
- 最初の試行の後、冷間矯正法を放棄し、新しい方法として、空気圧固定治具拘束 + 220°C 2 時間の歪取り焼鈍+ 二次精密フライス加工の組み合わせを採用しました。
最終結果
- キー取付穴位置は±0.04mm 、シャーシ平面度は0.15mmに保たれ、300台納入されました。
- 最終組み立ての一次合格率は99.8%で、構造重量は 12% 削減され、ユニットあたりのコストは 22% 削減されました。
精密曲げ部品でも同様の干渉や表面品質の問題が発生していませんか?今すぐ図面を JS Precision に送信すると、無料の DFM レビューとカスタマイズされたツール ソリューションが提供されます。
よくある質問
Q1: 精密板金加工会社が達成できる標準公差範囲はどれくらいですか?
当社の専門の精密板金工場は、 ±0.05mm ~ ±0.1mmのレーザー切断公差と±0.3° ~ ±0.5°の曲げ角度を提供します。特殊な嵌合機能については、溶接後の二次加工により±0.02mm以内の公差を実現し、高精度な組み立て要件を満たします。
Q2: JS Precision は、少量および大量のカスタム板金部品にわたって品質の一貫性をどのように確保していますか?
JS Precision は ISO 9001:2015 システムを導入し、レーザー検査装置と座標測定機を導入し、各バッチの初品検査を実施し、SPC を導入して重要寸法プロセスの能力指数 CpK が 1.33 以上であることを保証し、バッチの一貫性を保証します。
Q3: カスタム板金製作サービスの見積もりと価格はどのような要素によって決まりますか?
の板金部品のお見積り材料の厚さ、切断経路の合計長さ、曲げの数、リベット留め操作の数、溶接の種類、後処理要件によって異なります。バッチサイズを増やすと、材料の使用率が向上し、セットアップ時間が分散されるため、単位コストが大幅に削減されます。
Q4: 板金部品メーカーが工業用エンクロージャに最も一般的に使用している金属はどれですか?
一般的に使用される材料には、5052-H32 アルミニウム合金 (軽量で耐食性)、SPCC 冷間圧延板 (高強度キャビネット)、304/316 ステンレス鋼 (医療および高腐食性環境)、SECC 亜鉛メッキ鋼板 (屋外ハウジング) が含まれており、さまざまな産業シナリオをカバーしています。
Q5: カスタム板金部品の正確な見積もりを得るには、どの CAD ファイル形式を提供する必要がありますか?
正確な価格設定を行うには、展開と干渉の評価用にSTEP または IGES 形式の 3D ソリッド モデルを、重要な公差、ねじの仕様、および表面処理を示す 2D 設計図面 (PDF または DXF 形式) とともに提供してください。
Q6: カスタム精密板金プロトタイプと量産の一般的なリードタイムはどれくらいですか?
ラピッドプロトタイピングには3 ~ 5 営業日かかります。 500 ~ 10,000 個のバッチの場合、表面処理と組み立ての複雑さに応じて、標準リードタイムは10 ~ 15 営業日です。
Q7: カスタム板金エンクロージャは IP65 または NEMA 4 の防水定格を達成できますか?
はい。連続ロボット溶接を使用して接合部を完全にシールし、ポリウレタンフォームシールストリップと組み合わせ、ドアパネルの平面度を≤0.3mmに制御することで、 IP65の防塵および防水定格要件を完全に満たすことができます。
Q8: カスタム少量生産では、機械スタンピングよりも CNC ファイバーレーザー切断が好まれるのはなぜですか?
ファイバーレーザー切断は、高価な金型や数週間に及ぶ金型製作サイクルの必要性を排除し、数分での迅速なプログラミングと生産をサポートし、非常に細かいカーフを生成し、エッジに機械的なスタンピングバリがないため、特に小ロットのカスタマイズに適しています。
まとめ
プロの精密板金加工工場を選択すると、3D デジタル モデルを厳格な寸法基準を満たすカスタマイズされた部品に正確に変換でき、組み立て干渉、溶接熱変形、および複数のプロセスで蓄積される管理されていない公差のリスクを排除できます。高出力ファイバーレーザー切断、多軸閉ループサーボ曲げ、および統合された二次表面処理機能を活用することで、専門メーカーは、シャーシ、ラック、および複雑な構造コンポーネントがプロトタイピングと量産の両方で一貫して±0.05mmの直線公差を達成し、ISO 9001:2015の品質認証要件を満たすことを保証できます。
カスタム シート メタル パーツに組み立て干渉、溶接後の反り、またはバッチ寸法の不一致が発生している場合は、製造向け設計 (DFM) 評価についてJS Precision エンジニアリング チームにお問い合わせください。 3D CAD 図面をアップロードする詳細な製造可能性分析レポートと詳細な見積もりを 24 時間以内に提供します。

免責事項
このページの内容は情報提供のみを目的としています。のためにJSプレシジョンサービス、情報の正確性、完全性、有効性については、明示的か黙示的かを問わず、いかなる表明も保証もありません。特定の技術的要件を特定するのは購入者の責任です。正式な部品見積をリクエストする。詳細についてはお問い合わせください。
リソース

