 中文 (简体)




对于需要高弹簧保持力、高疲劳强度和薄壁结构刚性的冲压件,301不锈钢冲压件是首选牌号,因为其快速的加工硬化速率使其在完全硬化状态下的极限抗拉强度超过1300 MPa 。此外,304不锈钢是深拉成型外壳、复杂轮廓几何形状以及高污染卫生环境的理想选择,其退火状态下的延伸率超过50%。
核心答案概要
|
评估维度 |
301不锈钢冲压件(ASTM A666) |
304不锈钢冲压件(ASTM A240) |
车间选型工程标准 |
|---|---|---|---|
|
合金成分基准 |
16.0~18.0% 铬、6.0~8.0% 镍、≤0.15% C |
18.0~20.0% 铬、8.0~10.5% 镍、≤0.08% C |
301不锈钢中低镍高碳含量促进了加工硬化转变 |
|
极限拉深比和成形性 |
中低(LDR≈1.6–1.8,多次拉拔容易开裂) |
极高( LDR≥2.1–2.2 ,适用于连续深拉延) |
如果拉伸深度超过直径的0.5倍,则排除冷加工301不锈钢。 |
|
屈服强度和回弹力 |
退火态 ≥205 MPa;全硬态≥1000–1150 MPa |
退火后应力≥205 MPa;加工后应力310–550 MPa |
301钢的回弹角度是304钢的2-3倍;需要进行过弯补偿。 |
|
耐腐蚀性和后处理 |
良好(适用于干燥环境、汽车端子、室内弹簧) |
优异(中性盐雾试验≥96小时,符合FDA标准) |
选择304型不锈钢以应对酸碱环境、人体接触或高湿度环境。 |
数据来源: ASTM A240/A240M:2023 – 压力容器和一般用途用铬和铬镍不锈钢板、薄板和带材的标准规范。
有关完整的钣金冲压工艺和设备选择指南,请参阅完整的钣金冲压指南。
哪种不锈钢冲压牌号适合您的冲压零件:301 还是 304?
评估301和304钢冲压性能取决于拉延比、成形后屈服强度和弹性恢复率。301钢采用冷轧马氏体相变,可使弹性夹的屈服强度达到1000 MPa以上。304钢含镍量更高(8.0%–10.5%),延伸率超过50% ,可防止深拉成形件中出现微裂纹。
化学成分和奥氏体稳定性的差异
- 301不锈钢含有6.0%~8.0%的镍和≤0.15%的碳。它的奥氏体稳定性较差,在室温冲压过程中会转变为形变诱导马氏体。
- 304不锈钢的镍含量为8.0~10.5% ,碳含量≤0.08%,即使在严重的冷变形下也能保持稳定的奥氏体组织。
- 301不锈钢的Md30温度接近室温,因此传统的冲压工艺会诱发马氏体相变。304不锈钢的Md30温度远低于0℃ ,因此室温冲压几乎不会诱发马氏体相变。
加工硬化指数和模具磨损的影响
- 301 的 n 值为0.45–0.50 ,冲头边缘磨损为每 100,000 次冲程0.08–0.12 毫米(1.0 毫米材料厚度,120 SPM)。
- 304钢的n值为0.30-0.35 ,其刃口磨损率仅为301钢的60-70%,约为0.04-0.06毫米。
- 在实际材料选择中,工程师在评估不锈钢冲压牌号时,应综合考虑模具寿命和零件性能。对于301不锈钢冲压件,型腔和型芯模具组件的维护周期通常比304不锈钢冲压件减少约30% 。
不锈钢只是可用于冲压的合金之一;工程师需要全面评估碳钢、铝合金和不锈钢的各向异性。有关常用冲压材料的完整概述,请参阅金属冲压材料相关内容。
304不锈钢的成形性:为什么它在深拉延方面优于301不锈钢?
304不锈钢优异的成形性能源于其较高的镍含量,从而抑制了过早的加工硬化。退火后的304不锈钢的LDR值可达2.2 ,延伸率大于50% ,而301不锈钢在未进行退火处理的情况下会迅速硬化,导致壁厚减薄、凸缘起皱和模具磨损。
限制拉伸比和各向异性控制
- 光亮退火 304 的 LDR 为2.1–2.2 ,因此可以一次性从 φ210 mm 的坯料拉制出φ100 mm 的杯子。
- 301不锈钢在退火状态下的LDR值低至1.6-1.8 ,因此可能需要进行2-3道次固溶退火(退火温度为850-1050℃) 。所以,301不锈钢的冲压成型无法一次完成。
- r 值: 304 具有 1.0–1.2,耳高为 3–5%;301 具有定向马氏体形成,耳高为 8–12%。
高速深拉延的润滑和模具涂层要求
- 304 深拉延:中等极压润滑剂形成5–10 µm 的油膜;采用 TiN 或 CrN 涂层,刀具寿命超过 100,000 次冲程。
- 301 深拉延:将模具涂层升级为 TD(碳化钒)渗透或 CVD 金刚石涂层;否则,模具会在 5,000-8,000 次冲程内卡死。
当长宽比超过标准值时发生的失效机制
当深度与直径之比 >0.8 时,强制使用 301 型钢会导致:法兰起皱 → 缸壁应变集中 → 壁厚减少超过 25% → 底部圆角处出现周向裂纹。
ISO 20482: 2013规定,退火状态下 304 的 Eriksen 杯形值 ≥12 mm,而退火状态下 301 的 Eriksen 杯形值仅为 8–10 mm。
301弹簧钢与304退火钢:弹性恢复和回弹有何不同?
对于弹簧夹,301 弹簧钢与 304 退火钢相比,弹性挠度和弯曲半径极限之间存在权衡。冷轧 301 钢(1/2H 至 FH)的抗拉强度为 750–1150 MPa,可在循环能量吸收下保持稳定,但需要 5°–15° 的超弯以补偿回弹。
不同硬度水平下定量回弹角的比较
比较 301 和 304 在不同硬度等级和退火状态下的冲压和弯曲参数。
|
回火等级 |
屈服强度(兆帕) |
硬度(HRC) |
纵向最小弯曲比 R/t |
横向最小弯曲比 R/t |
回弹补偿角(°) |
|---|---|---|---|---|---|
|
301 1/4 硬 |
550–620 |
25–30 |
1.0 |
1.5 |
3–5 |
|
301 1/2 硬 |
760–860 |
32–38 |
1.2 |
2.0 |
6-9 |
|
301 全硬 |
公元1000-1150年 |
40–45 |
1.5 |
3.0 |
10-15 |
|
304退火 |
205–260 |
≤20 |
0.5 |
0.8 |
2-3 |
数据来源: ASTM A666:2021表 2 – 冷轧 301 不锈钢的机械性能要求。
冲压 301 时,硬化后的板材必须沿轧制方向放置,弯曲半径至少应为 1.5t,以防止边缘撕裂。
最小弯曲半径和对轧制方向的敏感性
对于301全硬不锈钢,纵向弯曲半径R/t为1.5t,横向弯曲半径R/t应增加至3.0t。对于304退火不锈钢,纵向弯曲半径R/t为0.5t ,横向弯曲半径R/t为0.8t,两者差异并不明显。因此,模具设计应根据冲压件的特定DFM(面向制造的设计)指南进行优化。
模具补偿设计方法
记录自由弯曲力 3-5 次,然后施加 5°-15° 过弯(±0.5° 公差)的校正(底部)弯曲;在内弯曲直径上添加 0.3-0.5 毫米挤压肋可进一步减少回弹 2°-4°。
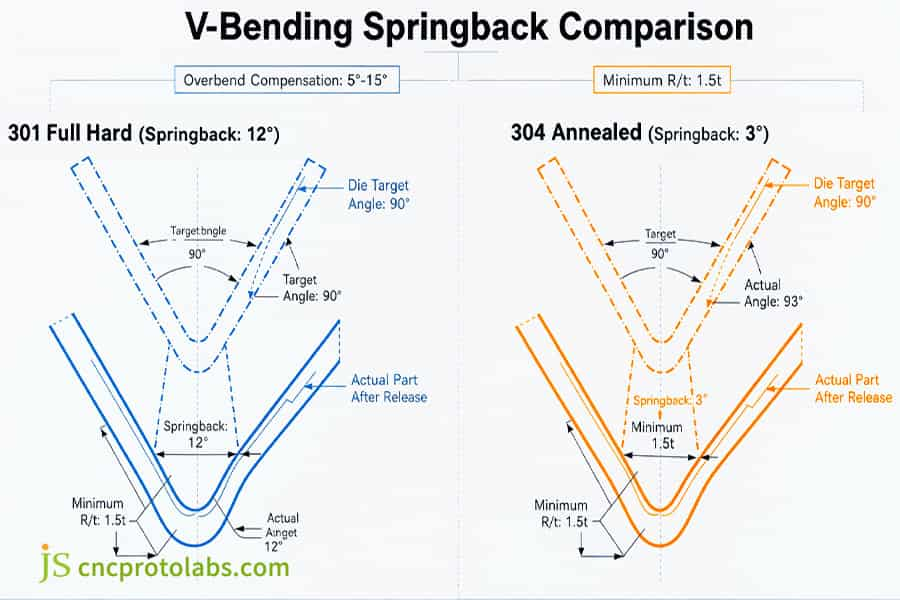
图 1:301 全硬不锈钢和 304 退火不锈钢的 V 形弯曲回弹对比图。
电动汽车电池触点和夹子的 301 和 304 等级:哪种等级更适合特定应用?
电动汽车电池触点选择301或304不锈钢主要取决于触点压力保持能力和抗点蚀性能。301不锈钢适用于需要持续夹紧的母线弹簧夹;304不锈钢则适用于需要耐盐雾腐蚀的室外外壳。
动力电池端子在应力松弛状态下的电阻特性
301 1/2 Hard 不锈钢在 85°C 下放置 5000 小时后,应力保持率为 92%–96%(接触压力衰减 <5%),而退火后的 304 不锈钢的应力保持率仅为75%–82%。经过 10000 次振动循环后,301 不锈钢的接触电阻增幅小于 15%,而 304 不锈钢的接触电阻增幅则高达150%–300% 。
实用工程案例:电池连接器夹的材料变更
汽车级产品客户选择使用304退火不锈钢制作0.35mm厚的夹紧板。采用退火304(0.35mm)后,在85℃下进行5000次振动循环后,接触压力为4.2 N,接触电阻为3.36 mΩ。JS Precision公司随后改用ASTM A666 301 1/2硬质材料(屈服强度≥760 MPa),并采用6.5°过弯补偿和1.2t模具半径。更换材料后,在120 SPM的振动频率下,经过10000次循环和250000次连续冲程,剪切应力保持率达到94.6% ,且未出现边缘裂纹。
JS 精密项目数据(2025 年):301 1/2 硬夹,85°C/10000 次循环,平均应力保持率为 94.6%(n=50),接触电阻增加 12.3%。
跨工艺比较:冲压与数控铣削在薄壁零件制造中的应用
对于薄壁弹性部件(0.15–0.4 mm):CNC铣削刀具跳动 >0.02 mm,翘曲 0.05–0.15 mm,单件加工时间 >15 分钟;高速冲压 120 SPM,单件加工时间 0.5 秒,残余应力标准偏差 ±15 MPa(CNC ±60 MPa)。有关冲压和CNC加工的详细比较,请参阅“金属冲压与CNC加工”。建议使用301不锈钢冲压这些零件,以实现高效的批量生产。
冲压零件工程选择的4×4决策矩阵
|
评估维度 |
301 硬化冲压 |
304退火冲压 |
304冷轧加强冲压件 |
超薄壁数控铣削替代方案 |
|---|---|---|---|---|
|
机械载荷与回弹 |
屈服强度≥760 MPa,回弹角度6°–15°,需要过弯 |
屈服强度205–260 MPa,回弹角度2°–3° |
屈服强度450–550 MPa,回弹角度3°–5° |
疲劳寿命缩短30-50% |
|
深画深度 |
LDR 1.6–1.8,不适用于深画 |
LDR 2.1–2.2,适用于复杂的深画工艺 |
LDR 1.8–2.0 |
无法深画 |
|
耐腐蚀性和介质 |
盐雾试验(NSS)48-72小时 |
盐雾试验(NSS)≥96小时,符合FDA标准 |
盐雾试验(NSS)72–96小时 |
涂层完整性难以保证 |
|
跨流程替换失败 |
薄壁弹簧的首选,120 SPM |
深拉成型外壳的唯一选择 |
通用型中等成形性 |
易发生颤动、变形、成本高 |
数据来源:弯曲试验方法参照ASTM E290 (材料延展性弯曲试验标准方法)。标准版本应与项目采用的版本一致。
对于薄壁弹性部件,应优先选择 301 高速冲压,避免使用数控切割。
有关金属冲压最终应用的信息,请参阅“金属冲压应用”页面。
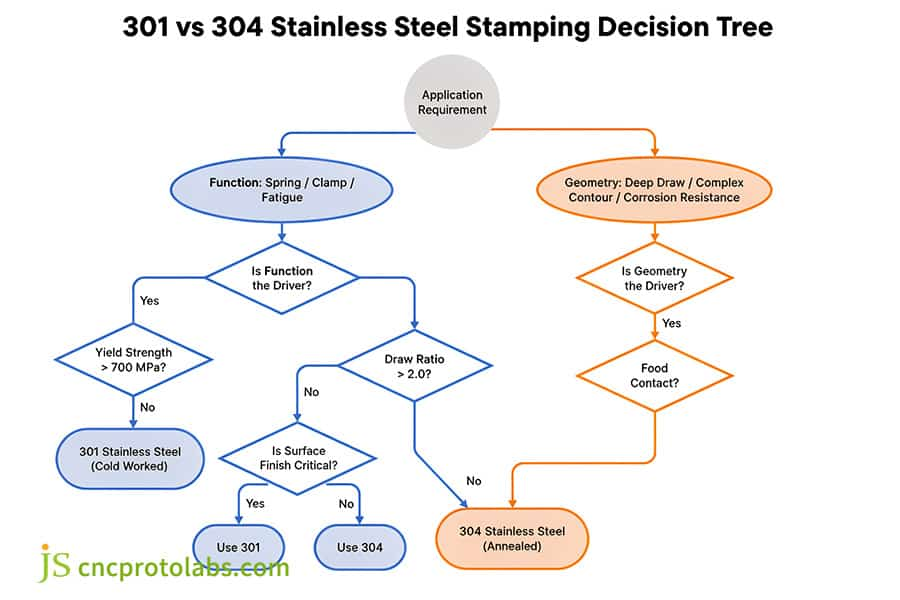
图 2:电动汽车应用中 301 与 304 不锈钢冲压等级的决策流程图。
常见问题解答
Q1:冲压弹簧夹应该使用 301 还是 304 不锈钢?
对于冲压弹簧夹,应选择半硬或全硬状态(屈服强度 >1000 MPa)的 301 不锈钢,以获得优异的抗疲劳性能和弹簧性能。退火状态的 304 不锈钢屈服强度仅约为 205 MPa,因此每次循环都会发生永久性屈服。
Q2:301不锈钢可以用于冲压食品设备吗?还是必须使用304不锈钢?
用于食品加工设备的304不锈钢由18.0%~20.0%的铬和8.0%~10.5%的镍组成。由于其与食品接触的特性,因此需要进行钝化处理,并具备耐酸性,且符合FDA标准。301不锈钢则由低镍高碳材料制成,在潮湿和酸性环境下容易发生点蚀。
Q3:301 和 304 冲压成本差异在多大的产量下才会变得重要?
产量为 5 万至 10 万件。产量较低时,价格差异主要体现在卷材成本上;产量较高时,模具磨损加速(301)的影响会导致单位成本不同。有关大批量冲压的成本模型,请参阅“大批量冲压成本”。
Q4:301不锈钢可以像304不锈钢一样进行深冲吗?
301不锈钢只能在完全退火状态下进行浅拉延。深拉延不适用,因为301不锈钢加工硬化速度快,如果分多次拉延,可能会出现起皱或开裂。304不锈钢的延伸率大于50%,是常用的深拉延材料。
Q5:为什么301不锈钢在连续冲压后会变成磁性的?
冲压变形会导致301奥氏体转变为铁磁性变形马氏体。为了保持非磁性,应使用304不锈钢,或在冲压后对301不锈钢进行退火处理以逆转马氏体相变。
Q6:模具制造商应如何调整 301 和 304 的弯曲半径?
对于硬化301不锈钢,内圆角半径R/t应为1.5~3.0 ,并避免沿轧制方向弯曲。对于退火304不锈钢, R/t为0.5~1.0即可,且对取向的敏感性较低。
Q7:对于冲压组件而言,301 和 304 哪种牌号的焊接性能更好?
对于焊接部件,应选用304不锈钢(例如304L)。冷作钢如301含碳量为0.15%,在热影响区易发生晶间腐蚀。此外,冷作钢在退火后会软化。
Q8:301 全硬冲压和 304 冲压的预计冲压吨位差异是多少?
301 全硬钢比 304 退火钢(剪切强度 >800 MPa)需要多 40%–60% 的吨位,因此需要速度更高的压力机和更大的抗偏转结构。
概括
在301和304之间进行选择需要权衡加工硬化韧性和成形性能极限。对于疲劳变形或夹紧力,301具有无可比拟的屈服强度;对于深拉成形或食品级应用,304仍然是标准之选。工程师必须在面向制造的设计(DFM)早期阶段计算冲头磨损和回弹,以避免代价高昂的调整。
想要验证钢带公差并降低回弹风险?请下载《不锈钢冲压设计与公差指南》(PDF),或联系 JS Precision 工程团队,审核 CAD 图纸,获取 301/304 不锈钢冲压报价和 DFM 反馈。工程师将在 24 小时内提供选型建议和模具解决方案,确保首批样品符合标准。

免责声明
本页面内容仅供参考。JS Precision Services对信息的准确性、完整性或有效性不作任何明示或暗示的陈述或保证。买方有责任确定具体的技术要求并索取正式的零件报价。请联系我们了解更多信息。
资源

