 Русский




Для штампованных деталей, требующих высокой упругости, усталостной прочности и жесткости тонкостенных конструкций, предпочтительным выбором является нержавеющая сталь марки 301, благодаря высокой скорости упрочнения, позволяющей достигать предела прочности на растяжение выше 1300 МПа в полностью закаленном состоянии. В качестве альтернативы, нержавеющая сталь марки 304 является предпочтительным выбором для корпусов, изготовленных методом глубокой вытяжки, сложных геометрических форм и в условиях сильно загрязненной санитарии, обеспечивая удлинение более 50% в отожженном состоянии.
Краткое изложение основных ответов
|
Размер оценки |
Штамповка нержавеющей стали 301 (ASTM A666) |
Штамповка нержавеющей стали 304 (ASTM A240) |
Критерии выбора оборудования для цеха |
|---|---|---|---|
|
Базовый состав сплава |
16,0–18,0 % Cr, 6,0–8,0 % Ni, ≤0,15 % C |
18,0–20,0 % Cr, 8,0–10,5 % Ni, ≤0,08 % C |
Низкое содержание никеля и высокое содержание углерода в стали марки 301 способствуют упрочнению при деформации. |
|
Предельный коэффициент вытяжки и формуемость |
Умеренно-низкий (LDR≈1,6–1,8, склонность к растрескиванию при многократном извлечении) |
Очень высокая ( LDR≥2,1–2,2 , подходит для непрерывной глубокой вытяжки) |
Не используйте холоднокатаную сталь марки 301, если глубина вытяжки превышает 0,5 × диаметр. |
|
Предел текучести и упругость |
Отжиг ≥205 МПа; Полная закалка ≥1000–1150 МПа |
Отжиг ≥205 МПа; деформация 310–550 МПа |
Угол упругого восстановления стали марки 301 в 2–3 раза больше, чем у стали марки 304; требуется компенсация чрезмерного изгиба. |
|
Коррозионная стойкость и постобработка |
Хорошо подходит (для сухих корпусов, автомобильных терминалов, пружин внутри помещений) |
Отлично (нейтральный солевой туман NSS≥96 ч, соответствует требованиям FDA) |
Выбирайте марку 304, если изделие подвергается воздействию кислот/щелочей, контактирует с людьми или имеет высокую влажность. |
Источник данных: ASTM A240/A240M:2023 – Стандартная спецификация на листы, полосы и пластины из хромистой и хромоникелевой нержавеющей стали для сосудов под давлением и для общего применения.
Полное руководство по процессу штамповки листового металла и выбору оборудования см. в полном руководстве по штамповке листового металла .
Какие марки нержавеющей стали подходят для штамповки ваших деталей: 301 или 304?
Сравнение штампованных изделий из стали марок 301 и 304 зависит от степени вытяжки, предела текучести после формовки и упругого восстановления. В стали марки 301 используется мартенситное превращение при холодной деформации для достижения предела текучести >1000 МПа для упругих зажимов. Сталь марки 304 содержит больше никеля (8,0–10,5%), что обеспечивает удлинение более 50% , предотвращая микротрещины в глубоко вытянутых контурах.
Различия в химическом составе и стабильности аустенита.
- Нержавеющая сталь 301 содержит 6,0–8,0% никеля и ≤0,15% углерода. Она обладает низкой аустенитной стабильностью и может превращаться в мартенсит, индуцированный деформацией, в процессе штамповки при комнатной температуре.
- Нержавеющая сталь марки 304 имеет содержание никеля 8,0–10,5% и содержание углерода ≤0,08%, и способна сохранять стабильную аустенитную структуру даже при интенсивной холодной деформации.
- Температура Md30: температура Md30 в стали 301 близка к комнатной, поэтому обычная штамповка может вызвать мартенситное превращение. Температура Md30 в стали 304 значительно ниже 0°C , поэтому штамповка при комнатной температуре практически не вызывает мартенситного превращения.
Влияние показателя упрочнения при деформации и износа пресс-формы
- Значение n для 301 составляет 0,45–0,50 , а износ кромки пуансона — 0,08–0,12 мм на 100 000 ходов (толщина материала 1,0 мм, 120 ходов в минуту).
- Значение n для стали 304 составляет 0,30–0,35 , а скорость износа ее кромок составляет всего 60–70% от скорости износа стали 301, что составляет примерно 0,04–0,06 мм .
- При практическом выборе материалов инженерам следует учитывать срок службы пресс-формы и эксплуатационные характеристики детали в комплексе при оценке марок нержавеющей стали для штамповки. Для нержавеющей стали марки 301 цикл технического обслуживания узлов пресс-формы (полости и стержня) обычно примерно на 30% меньше, чем для стали марки 304.
Нержавеющая сталь — лишь один из сплавов, доступных для штамповки; инженерам необходимо всесторонне оценить анизотропию углеродистой стали, алюминиевых сплавов и нержавеющей стали . Для получения полного обзора широко используемых материалов для штамповки, пожалуйста, обратитесь к разделу «Материалы, используемые в штамповке металлов» .
Формуемость нержавеющей стали 304: почему она превосходит сталь 301 при глубокой вытяжке?
Превосходная формуемость стали 304 обусловлена более высоким содержанием никеля, подавляющим преждевременное упрочнение при деформации. Отожженная сталь 304 достигает коэффициента удлинения до 2,2 с относительной длиной более 50% , в то время как сталь 301 быстро упрочняется, вызывая утонение стенок, образование складок на фланцах и заедание штампа без отжига.
Ограничение коэффициента вытяжки и контроль анизотропии
- Коэффициент лазерного сопротивления (LDR) для светлой отожженной стали 304 составляет 2,1–2,2 , что позволяет вытягивать чашки диаметром 100 мм из заготовки диаметром 210 мм за одну операцию.
- Коэффициент глубокой вытяжки (LDR) стали 301 в отожженном состоянии составляет всего 1,6–1,8 , поэтому может потребоваться 2–3 прохода с термической обработкой при температуре 850–1050 °C . Таким образом, штамповка нержавеющей стали 301 не может быть выполнена за один проход глубокой вытяжки.
- Значение r: у образца 304 оно составляет 1,0–1,2, что соответствует 3–5% высоты ушка; у образца 301 наблюдается направленное мартенситное образование, дающее 8–12% высоты ушка.
Требования к смазке и нанесению покрытия на фильеру для высокоскоростной глубокой вытяжки
- Глубокая вытяжка 304: смазка средней противоизносности образует масляную пленку толщиной 5–10 мкм ; при нанесении покрытия из TiN или CrN инструмент выдерживает более 100 000 ходов.
- 301 глубокая вытяжка: замените покрытие матрицы на инфильтрацию TD (карбид ванадия) или алмазное покрытие CVD; в противном случае инструмент заклинит после 5000–8000 ходов.
Механизм отказа, возникающий при превышении стандартного соотношения сторон.
Принудительное использование стали марки 301 при соотношении глубины к диаметру >0,8 приведет к следующим последствиям: образование складок на фланце → концентрация напряжений в стенке цилиндра → уменьшение толщины стенки более чем на 25% → кольцевые трещины в нижнем закругленном углу.
В стандарте ISO 20482:2013 указано, что значение толщины стенки по Эриксену составляет ≥12 мм для стали 304 в отожженном состоянии, но только 8–10 мм для стали 301 в отожженном состоянии.
Разница между закалкой пружин 301 и отжигом 304: в чем разница между упругим восстановлением и пружинением?
Для пружинных зажимов выбор между закалкой пружин из стали 301 и отожженной сталью 304 обусловлен соотношением упругого прогиба и пределов радиуса изгиба. Холоднокатаная сталь 301 (1/2H до FH) обеспечивает прочность 750–1150 МПа, что позволяет поглощать циклическую энергию без остаточного предела текучести , но требует перегиба на 5°–15° для компенсации упругого восстановления.
Сравнение количественных углов отскока при разных уровнях твердости
Сравнение параметров штамповки и гибки сплавов 301 и 304 различной твердости и в отожженном состоянии.
|
Класс закалки |
Предел текучести (МПа) |
Твердость (HRC) |
Продольное минимальное соотношение изгиба R/t |
Поперечный минимальный коэффициент изгиба R/t |
Угол компенсации упругого восстановления (°) |
|---|---|---|---|---|---|
|
301 1/4 Твердый |
550–620 |
25–30 |
1.0 |
1.5 |
3–5 |
|
301 1/2 Твердый |
760–860 |
32–38 |
1.2 |
2.0 |
6–9 |
|
301 Полный хардкор |
1000–1150 |
40–45 |
1.5 |
3.0 |
10–15 |
|
304 Отожженный |
205–260 |
≤20 |
0,5 |
0,8 |
2–3 |
Источник данных: ASTM A666:2021 Таблица 2 – Требования к механическим свойствам холоднокатаной нержавеющей стали марки 301.
При штамповке стали марки 301 закаленный лист должен быть ориентирован вдоль направления прокатки, а радиус изгиба должен составлять не менее 1,5t во избежание разрыва кромок.
Минимальный радиус изгиба и чувствительность к направлению прокатки.
Для стали 301 Full Hard радиус продольного изгиба R/t составляет 1,5t, а радиус поперечного изгиба R/t следует увеличить до 3,0t. Для отожженной нержавеющей стали 304 радиус продольного изгиба R/t составляет 0,5t , а радиус поперечного изгиба — 0,8t, и различия не столь очевидны. Поэтому конструкцию пресс-формы следует оптимизировать с учетом конкретных рекомендаций DFM для штампованных деталей.
Метод проектирования компенсации плесени
Запишите усилие свободного изгиба 3–5 раз, затем примените корректирующий (до упора) изгиб с перегибом 5°–15° (допуск ±0,5°); добавление экструзионных ребер толщиной 0,3–0,5 мм на внутреннем диаметре изгиба дополнительно уменьшает пружинение на 2°–4°.
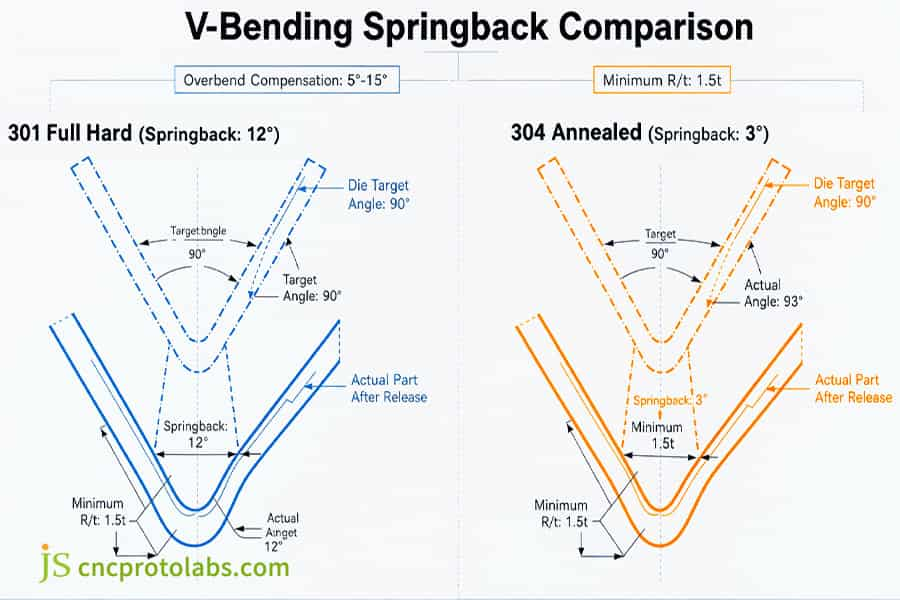
Рисунок 1: Диаграмма сравнения упругого восстановления при V-образном изгибе между полностью закаленной нержавеющей сталью 301 и отожженной нержавеющей сталью 304.
301 против 304 для контактов и зажимов аккумуляторов электромобилей: какой класс лучше подходит для конкретного применения?
Выбор марки стали 301 или 304 для контактов аккумуляторных батарей электромобилей зависит от способности удерживать контактное давление и устойчивости к точечному износу . Сталь марки 301 отлично подходит для пружинных зажимов шин, требующих постоянного зажима; сталь марки 304 предназначена для наружных корпусов, требующих устойчивости к солевому туману.
Сопротивлятельные характеристики клемм силовой батареи в условиях релаксации напряжений.
Сохранение напряжений в стали 301 1/2 Hard составляет 92–96% после 5000 часов при 85°C (<5% снижение контактного давления), тогда как в отожженной стали 304 оно сохраняется лишь на уровне 75–82%. После 10 000 циклов вибрации контактное сопротивление стали 301 остается в диапазоне увеличения менее чем на 15%, тогда как для стали 304 оно увеличилось на 150–300% .
Практический инженерный пример: замена материала для зажимов разъема батареи.
Заказчик автомобильной продукции выбрал отожженную нержавеющую сталь марки 304 для зажимных пластин толщиной 0,35 мм. При использовании отожженной стали 304 (0,35 мм) контактное давление после 5000 циклов вибрации при 85°C составило 4,2 Н, а контактное сопротивление — 3,36 мОм. Компания JS Precision перешла на сталь ASTM A666 301 1/2 Hard (предел текучести ≥760 МПа) с компенсацией перегиба 6,5° и радиусом матрицы 1,2t. После замены сохранение касательного напряжения достигло 94,6% за 10 000 циклов и 250 000 последовательных ходов при 120 оборотах в минуту без растрескивания кромок.
Данные проекта JS Precision (2025): 301 1/2 жестких зажима, 85°C/10000 циклов, средний коэффициент сохранения напряжения 94,6% (n=50), увеличение контактного сопротивления 12,3%.
Сравнительный анализ различных процессов: штамповка и фрезерование на станках с ЧПУ для изготовления тонкостенных деталей.
Для тонкостенных упругих компонентов (0,15–0,4 мм): биение фрезерного инструмента на станке с ЧПУ >0,02 мм, деформация 0,05–0,15 мм, время изготовления одной детали >15 минут; высокоскоростная штамповка 120 об/мин, время изготовления одной детали 0,5 секунды, стандартное отклонение остаточных напряжений ±15 МПа (на станке с ЧПУ ±60 МПа). Для подробного сравнения штамповки и обработки на станках с ЧПУ см. раздел «Штамповка металла против обработки на станках с ЧПУ». Для эффективного массового производства этих деталей рекомендуется штамповка из нержавеющей стали марки 301.
Матрица принятия решений 4×4 для выбора штампованных деталей в процессе проектирования
|
Размер оценки |
301 Штамповка с упрочнением при обработке |
304 Отожженная штамповка |
304 Холоднокатаная упрочненная штамповка |
Альтернатива фрезерованию на станках с ЧПУ для сверхтонких стенок |
|---|---|---|---|---|
|
Механическая нагрузка и упругое восстановление |
Предел текучести ≥760 МПа, упругое восстановление 6°–15°, требуется перегиб. |
Предел текучести 205–260 МПа, упругое восстановление 2°–3° |
Предел текучести 450–550 МПа, упругое восстановление 3°–5° |
Срок службы при усталостных нагрузках сокращается на 30–50%. |
|
Глубокая вытяжка |
LDR 1,6–1,8, не подходит для глубокой вытяжки. |
LDR 2.1–2.2, подходит для сложной глубокой вытяжки. |
LDR 1.8–2.0 |
Невозможно глубоко вытянуть |
|
Коррозионная стойкость и среда |
Солевой туман NSS 48–72 ч |
Солевой туман NSS≥96 ч , соответствует требованиям FDA. |
Солевой туман NSS 72–96 ч |
Гарантировать целостность покрытия сложно. |
|
Сбой при межпроцессной замене |
Лучший выбор для тонкостенных пружин, 120 оборотов в минуту. |
Единственный вариант для корпусов, изготовленных методом глубокой вытяжки. |
Умеренная формуемость общего назначения |
Склонность к вибрации, деформации, высокая стоимость |
Источник данных: Метод испытания на изгиб, соответствующий стандарту ASTM E290 (Стандартный метод испытания материала на пластичность при изгибе). Стандартные версии должны соответствовать редакции, принятой в рамках проекта.
Для тонкостенных упругих компонентов предпочтительнее использовать высокоскоростную штамповку на станке 301, а резку на станках с ЧПУ следует избегать.
Информацию о применении штампованных металлических деталей можно найти на странице «Применение штамповки металла».
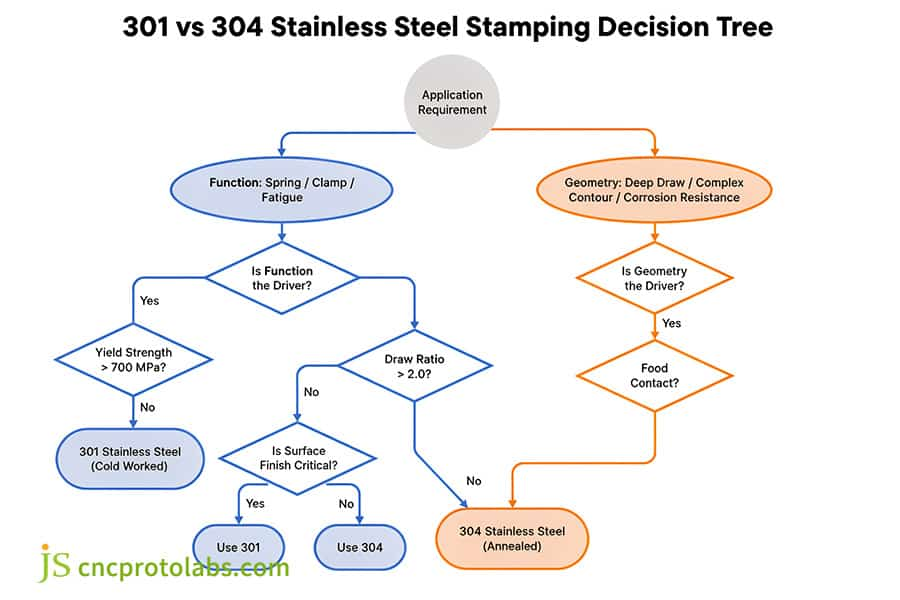
Рисунок 2: Блок-схема принятия решений при выборе марок нержавеющей стали 301 и 304 для штамповки в электромобилях.
Часто задаваемые вопросы
В1: Какую нержавеющую сталь лучше использовать для штампованных пружинных зажимов — 301 или 304?
Для штампованных пружинных зажимов выбирайте сталь марки 301 в полутвердом или полностью твердом состоянии (предел текучести >1000 МПа) для обеспечения превосходных характеристик усталостной прочности и упругости. Отожженная сталь марки 304 имеет предел текучести всего около 205 МПа, поэтому она деформируется окончательно при каждом цикле.
В2: Подходит ли нержавеющая сталь марки 301 для штампованного пищевого оборудования, или необходимо использовать сталь марки 304?
Нержавеющая сталь 304, используемая для оборудования пищевой промышленности, состоит из 18,0–20,0% хрома и 8,0–10,5% никеля . Для контакта с пищевыми продуктами требуются пассивация, кислотостойкость и соответствие требованиям FDA. Материал из нержавеющей стали 301 состоит из низкого содержания никеля и высокого содержания углерода, что делает его склонным к точечной коррозии при воздействии влажной и кислой среды.
В3: При каком объеме производства разница в стоимости штамповки стали 301 и 304 имеет значение?
Объемы от 50 000 до 100 000 штук. При меньших объемах разница в цене в основном обусловлена стоимостью рулонного материала; при больших объемах влияние быстро ускоряющегося износа штампа (301) приводит к изменению себестоимости единицы продукции. См. раздел «Стоимость крупносерийной штамповки» для получения информации о моделях себестоимости крупносерийной штамповки.
Вопрос 4: Можно ли подвергать нержавеющую сталь марки 301 глубокой вытяжке, как сталь марки 304?
Сталь марки 301 может подвергаться поверхностной вытяжке только в полностью отожженном состоянии. Глубокая вытяжка непригодна, поскольку сталь 301 быстро упрочняется и может сморщиваться или трескаться при многоступенчатой вытяжке. Сталь марки 304 имеет относительное удлинение более 50%, поэтому глубокая вытяжка является распространенным методом.
В5: Почему нержавеющая сталь марки 301 становится магнитной после последовательной штамповки?
В результате штамповки аустенит марки 301 превращается в ферромагнитный деформированный мартенсит. Для сохранения немагнитности после штамповки следует использовать мартенсит марки 304 или подвергнуть мартенсит 301 отжигу для обратного мартенситного превращения.
В6: Как следует корректировать радиусы изгиба для стали марки 301 по сравнению со сталью марки 304?
Для закаленной стали 301 используйте отношение R/t для внутреннего скругления 1,5–3,0 и избегайте изгиба параллельно направлению прокатки. Для отожженной стали 304 достаточно отношения R/t 0,5–1,0 , что обеспечивает низкую чувствительность к ориентации.
В7: Какой сорт стали обеспечивает лучшую свариваемость штампованных деталей: 301 или 304?
Для сварных деталей следует выбирать сталь марки 304 (например, 304L). Холоднообрабатываемые стали, такие как 301, содержат 0,15% углерода и чувствительны к межкристаллитной коррозии в зоне термического воздействия. Кроме того, в холодном состоянии после отжига они размягчаются.
В8: Какова ожидаемая разница в тоннаже пресса при штамповке стали 301 Full Hard и стали 304?
Для прессования стали марки 301 Full Hard требуется на 40–60% больше тоннажа, чем для прессования стали марки 304 после отжига (прочность на сдвиг >800 МПа), что требует более высокой скорости прессования и более крупной противооткатной конструкции.
Краткое содержание
Выбор между марками 301 и 304 требует баланса между упрочнением при деформации и пределами формуемости . Для испытаний на усталостную прочность или усилие зажима марка 301 обеспечивает непревзойденную производительность; для глубоко вытянутых геометрических форм или воздействия пищевого воздействия марка 304 остается стандартом. Инженеры должны рассчитывать износ пуансона и упругое восстановление на ранних этапах проектирования с учетом технологичности производства, чтобы избежать дорогостоящих корректировок.
Хотите проверить допуски на штамповку полос и снизить риск пружинения? Скачайте «Руководство по проектированию и допускам штамповки нержавеющей стали» (PDF) или свяжитесь с инженерной командой JS Precision, чтобы просмотреть чертежи САПР и получить смету на штамповку из стали 301/304, а также информацию о проектировании с учетом технологичности производства (DFM). Инженеры предоставят рекомендации по выбору штампов и решениям в течение 24 часов, чтобы гарантировать соответствие первой партии образцов стандартам.

Отказ от ответственности
Информация на этой странице носит исключительно информационный характер. Компания JS Precision Services не предоставляет никаких гарантий, явных или подразумеваемых, относительно точности, полноты или достоверности представленной информации. Ответственность за определение конкретных технических требований и запрос официального предложения по комплектующим лежит на покупателе. Для получения дополнительной информации, пожалуйста, свяжитесь с нами.
Ресурс

