 Italiano




Per i componenti stampati che richiedono elevata ritenzione della molla, resistenza alla fatica e rigidità di strutture a basso spessore, l'acciaio inossidabile 301 è la scelta ideale grazie al rapido incrudimento che consente di raggiungere resistenze alla trazione superiori a 1300 MPa allo stato completamente temprato. In alternativa, l'acciaio inossidabile 304 è la scelta ideale per involucri stampati a freddo, geometrie complesse e ambienti sanitari altamente contaminati, offrendo un allungamento superiore al 50% allo stato ricotto.
Sintesi delle risposte principali
|
Dimensione di valutazione |
Stampaggio dell'acciaio inossidabile 301 (ASTM A666) |
Stampaggio dell'acciaio inossidabile 304 (ASTM A240) |
Criteri di ingegneria per la selezione del reparto di produzione |
|---|---|---|---|
|
Composizione di base degli elementi |
16,0–18,0% Cr, 6,0–8,0% Ni, ≤0,15% Cr |
18,0–20,0% Cr, 8,0–10,5% Ni, ≤0,08% Cr |
Il basso contenuto di Ni e l'alto contenuto di C nell'acciaio 301 favoriscono la trasformazione per incrudimento. |
|
Limite Rapporto di formatura e formabilità |
Resistenza medio-bassa (LDR≈1,6–1,8, soggetto a fessurazioni in caso di estrusione multipla) |
Molto elevato ( LDR≥2,1–2,2 , adatto per stampaggio profondo continuo) |
Escludere l'acciaio inossidabile 301 lavorato a freddo se la profondità di imbutitura supera 0,5 volte il diametro. |
|
Resistenza allo snervamento e ritorno elastico |
Ricotto ≥205 MPa; Completamente duro ≥1000–1150 MPa |
Ricotto ≥205 MPa; Lavorato 310–550 MPa |
L'angolo di ritorno elastico del 301 è 2-3 volte maggiore di quello del 304; è necessaria una compensazione della sovraflessione. |
|
Resistenza alla corrosione e post-trattamento |
Buono (adatto per alloggiamenti asciutti, terminali automobilistici, molle per interni) |
Eccellente (test di nebbia salina neutra NSS≥96 ore, conforme alle normative FDA) |
Scegliere il modello 304 per esposizione ad acidi/alcali, contatto umano o elevata umidità. |
Fonte dei dati: ASTM A240/A240M:2023 – Specifiche standard per lamiere, fogli e nastri in acciaio inossidabile al cromo e al cromo-nichel per recipienti a pressione e per applicazioni generali.
Per una guida completa al processo di stampaggio della lamiera e alla selezione delle attrezzature, si prega di consultare la guida completa allo stampaggio della lamiera .
Quale grado di acciaio inossidabile è più adatto ai vostri pezzi stampati: 301 o 304?
La valutazione tra stampaggio 301 e 304 dipende dal rapporto di imbutitura, dalla resa post-formatura e dal recupero elastico. Il grado 301 utilizza la trasformazione martensitica a riduzione a freddo per raggiungere una resa >1000 MPa per clip resilienti. Il grado 304 offre un contenuto di nichel più elevato (8,0-10,5%), che garantisce un allungamento >50% e previene la formazione di microfratture nei contorni imbutiti profondamente.
Differenze nella composizione chimica e nella stabilità dell'austenite
- L'acciaio inossidabile 301 contiene dal 6,0 all'8,0% di nichel e ≤0,15% di carbonio. Presenta una scarsa stabilità austenitica e può essere convertito in martensite indotta da deformazione durante la stampatura a temperatura ambiente.
- L'acciaio inossidabile 304 ha un contenuto di nichel compreso tra l'8,0% e il 10,5% e un contenuto di carbonio pari o inferiore allo 0,08%, ed è in grado di mantenere una struttura austenitica stabile anche in condizioni di forte deformazione a freddo.
- Temperature Md30: la temperatura Md30 dell'acciaio inossidabile 301 è prossima alla temperatura ambiente, quindi la stampatura convenzionale può indurre la trasformazione martensitica. La temperatura Md30 dell'acciaio inossidabile 304 è ben al di sotto di 0 °C , quindi la stampatura a temperatura ambiente non ne induce quasi nessuna.
Influenza dell'indice di incrudimento e dell'usura dello stampo
- Il valore n del 301 è 0,45–0,50 e l'usura del bordo del punzone è 0,08–0,12 mm ogni 100.000 colpi (spessore del materiale 1,0 mm, 120 SPM).
- Il valore n del 304 è 0,30–0,35 e il suo tasso di usura dei bordi è solo il 60–70% di quello del 301, ovvero circa 0,04–0,06 mm .
- Nella scelta pratica dei materiali, gli ingegneri dovrebbero considerare in modo olistico la durata dello stampo e le prestazioni del pezzo quando valutano le qualità di acciaio inossidabile per stampaggio. Per lo stampaggio dell'acciaio inossidabile 301, il ciclo di manutenzione degli stampi a cavità e a nucleo è generalmente inferiore di circa il 30% rispetto a quello del 304.
L'acciaio inossidabile è solo una delle leghe disponibili per la stampatura; gli ingegneri devono valutare in modo esaustivo l'anisotropia dell'acciaio al carbonio, delle leghe di alluminio e dell'acciaio inossidabile . Per una panoramica completa dei materiali comunemente utilizzati nella stampatura, si prega di consultare la sezione "Materiali utilizzati nella stampatura dei metalli" .
Formabilità dell'acciaio inossidabile 304: perché supera il 301 nella stampatura profonda?
La formabilità superiore dell'acciaio 304 deriva da un contenuto di nichel più elevato che sopprime l'incrudimento prematuro. L'acciaio 304 ricotto raggiunge un LDR fino a 2,2 con un allungamento superiore al 50% , mentre il 301 si indurisce rapidamente, causando assottigliamento delle pareti, increspature della flangia e grippaggio dello stampo senza ricottura.
Limitare il rapporto di disegno e il controllo dell'anisotropia
- Il rapporto LDR dell'acciaio inossidabile 304 ricotto brillante è compreso tra 2,1 e 2,2 , il che consente di ricavare coppe da φ100 mm da un grezzo da φ210 mm in un'unica operazione.
- Il LDR dell'acciaio inossidabile 301 allo stato ricotto è basso, pari a 1,6–1,8 , pertanto potrebbero essere necessari 2–3 passaggi con ricottura di solubilizzazione a 850–1050 °C . Di conseguenza, la stampatura dell'acciaio inossidabile 301 non può essere eseguita in un unico passaggio di imbutitura profonda.
- Valore r: 304 ha 1,0–1,2 con un'altezza della orecchio del 3–5%; 301 ha una formazione di martensite direzionale, che dà un'altezza della orecchio dell'8–12%.
Requisiti di lubrificazione e rivestimento dello stampo per l'imbutitura profonda ad alta velocità
- Imbutitura profonda 304: un lubrificante EP medio forma una pellicola d'olio di 5–10 µm ; con un rivestimento in TiN o CrN, l'utensile dura oltre 100.000 cicli.
- 301 imbutitura profonda: aggiornare il rivestimento dello stampo con infiltrazione di carburo di vanadio (TD) o rivestimento diamantato CVD; altrimenti l'utensile si grippa entro 5.000-8.000 cicli.
Meccanismo di guasto quando il rapporto d'aspetto supera lo standard
L'uso forzato dell'acciaio 301 quando il rapporto profondità/diametro è >0,8 comporterà: increspatura della flangia → concentrazione di sollecitazioni nella parete del cilindro → riduzione dello spessore della parete superiore al 25% → crepe circonferenziali nell'angolo inferiore arrotondato.
La norma ISO 20482:2013 specifica che il valore di imbutitura Eriksen è ≥12 mm per l'acciaio inossidabile 304 allo stato ricotto, ma solo 8–10 mm per l'acciaio inossidabile 301 allo stato ricotto.
Acciaio inox 301 temprato a molla vs. acciaio inox 304 ricotto: in cosa differiscono il recupero elastico e il ritorno elastico?
Per le mollette, il trattamento termico della molla in acciaio inox 301 rispetto al 304 ricotto rappresenta un compromesso tra deflessione elastica e limiti del raggio di curvatura. L'acciaio inox 301 laminato a freddo (da 1/2H a FH) offre una resistenza di 750-1150 MPa, garantendo l'assorbimento di energia ciclica senza snervamento permanente , ma necessita di una sovrapiegatura da 5° a 15° per compensare il ritorno elastico.
Confronto degli angoli di rimbalzo quantitativi a diversi livelli di durezza
Confronto dei parametri di stampaggio e piegatura tra gli acciai 301 e 304 in diverse gradazioni di durezza e allo stato ricotto.
|
Grado di tempra |
Resistenza allo snervamento (MPa) |
Durezza (HRC) |
Rapporto di curvatura minimo longitudinale R/t |
Rapporto di curvatura minima trasversale R/t |
Angolo di compensazione del ritorno elastico (°) |
|---|---|---|---|---|---|
|
301 1/4 Duro |
550–620 |
25–30 |
1.0 |
1.5 |
3–5 |
|
301 1/2 Duro |
760–860 |
32–38 |
1.2 |
2.0 |
6–9 |
|
301 Full Hard |
1000–1150 |
40–45 |
1.5 |
3.0 |
10–15 |
|
304 Ricotto |
205–260 |
≤20 |
0,5 |
0,8 |
2–3 |
Fonte dei dati: ASTM A666:2021 Tabella 2 – Requisiti delle proprietà meccaniche per l'acciaio inossidabile 301 laminato a freddo.
Durante la stampatura dell'acciaio 301, la lamiera temprata deve essere orientata lungo la direzione di laminazione e il raggio di curvatura deve essere almeno pari a 1,5t per evitare la lacerazione dei bordi.
Raggio di curvatura minimo e sensibilità alla direzione di rotolamento
Per l'acciaio inossidabile 301 Full Hard, il raggio di curvatura longitudinale R/t è pari a 1,5t, mentre quello trasversale R/t dovrebbe essere aumentato a 3,0t. Per l'acciaio inossidabile 304 ricotto, il raggio di curvatura longitudinale R/t è pari a 0,5t e quello trasversale a 0,8t, e le differenze non sono significative. Per questo motivo, la progettazione dello stampo dovrebbe essere ottimizzata in base alle specifiche linee guida DFM per i pezzi stampati.
Metodo di progettazione per la compensazione della muffa
Registrare la forza di flessione libera 3-5 volte, quindi applicare una flessione correttiva (inferiore) con una sovraflessione di 5°-15° (tolleranza ±0,5°); l'aggiunta di nervature di estrusione di 0,3-0,5 mm sul diametro interno della flessione riduce ulteriormente il ritorno elastico di 2°-4°.
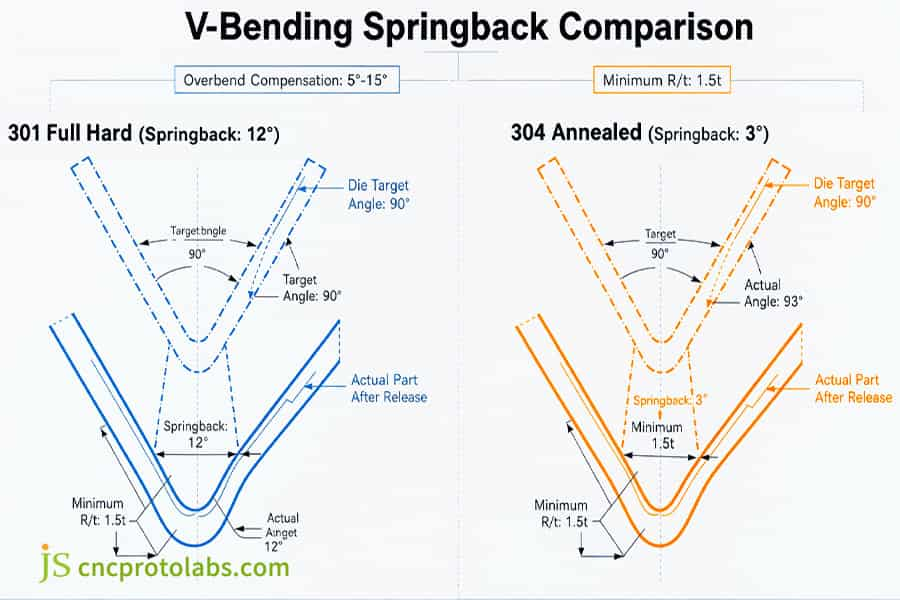
Figura 1: Diagramma comparativo del ritorno elastico in curvatura a V tra acciaio inossidabile 301 completamente temprato e acciaio inossidabile 304 ricotto.
301 vs 304 per contatti e clip per batterie di veicoli elettrici: quale grado è più indicato per ogni applicazione?
La scelta tra l'acciaio inossidabile 301 e il 304 per i contatti delle batterie dei veicoli elettrici dipende dalla tenuta della pressione di contatto e dalla resistenza alla corrosione per vaiolatura . L'acciaio 301 eccelle nelle clip a molla delle barre collettrici che necessitano di un serraggio costante; l'acciaio 304 è invece adatto per involucri esterni che richiedono resistenza alla nebbia salina.
Caratteristica di resistenza dei terminali della batteria di potenza in situazione di rilassamento delle tensioni.
La ritenzione di sollecitazione dell'acciaio inossidabile 301 1/2 Hard è del 92-96% dopo 5.000 ore a 85 °C (<5% di decadimento della pressione di contatto), mentre l'acciaio inossidabile 304 ricotto ne mantiene solo il 75-82%. In 10.000 cicli di vibrazione, la resistenza di contatto del 301 rimane entro un intervallo di aumento inferiore al 15%, mentre per il 304 questo è aumentato del 150-300% .
Caso pratico di ingegneria: cambio di materiale per i morsetti dei connettori della batteria.
Il cliente, che richiedeva prodotti per il settore automobilistico, ha optato per l'acciaio inossidabile 304 ricotto per le piastre di serraggio da 0,35 mm. Con l'acciaio 304 ricotto (0,35 mm), la pressione di contatto dopo 5.000 cicli di vibrazione a 85 °C era di 4,2 N e la resistenza di contatto di 3,36 mΩ. JS Precision è passata all'acciaio ASTM A666 301 1/2 Hard (snervamento ≥760 MPa) con compensazione della sovra-piegatura di 6,5° e raggio della matrice di 1,2t. Dopo la modifica, la ritenzione della sollecitazione di taglio ha raggiunto il 94,6% su 10.000 cicli e 250.000 corse consecutive a 120 SPM senza fessurazioni sui bordi.
Dati del progetto JS Precision (2025): 301 1/2 clip rigide, 85°C/10000 cicli, tasso medio di ritenzione dello stress 94,6% (n=50), aumento della resistenza di contatto 12,3%.
Confronto tra processi: stampaggio e fresatura CNC per la produzione di componenti a parete sottile
Per componenti elastici a parete sottile (0,15–0,4 mm): eccentricità dell'utensile di fresatura CNC >0,02 mm, deformazione 0,05–0,15 mm, singolo pezzo >15 minuti; stampaggio ad alta velocità 120 SPM, singolo pezzo 0,5 secondi, deviazione standard della tensione residua ±15 MPa (CNC ±60 MPa). Per un confronto dettagliato tra stampaggio e lavorazione CNC, fare riferimento a Stampaggio metalli vs. Lavorazione CNC. Per questi componenti si raccomanda lo stampaggio dell'acciaio inossidabile 301 per ottenere una produzione di massa efficiente.
Matrice decisionale 4×4 per la selezione ingegneristica dei componenti stampati
|
Dimensione di valutazione |
301 Stampaggio indurito dal lavoro |
Stampaggio ricotto 304 |
304 Laminato a freddo, stampato rinforzato |
Alternativa alla fresatura CNC di pareti ultrasottili |
|---|---|---|---|---|
|
Carico meccanico e ritorno elastico |
Carico di snervamento ≥760 MPa, ritorno elastico 6°–15°, necessaria sovrapiegatura |
Snervamento 205–260 MPa, ritorno elastico 2°–3° |
Snervamento 450–550 MPa, ritorno elastico 3°–5° |
Durata della vita in condizioni di affaticamento ridotta del 30-50% |
|
Profondità di disegno profonda |
LDR 1,6–1,8, non adatto per stampaggio profondo |
LDR 2.1–2.2, adatto per stampaggio profondo complesso |
LDR 1,8–2,0 |
Non può essere disegnato in profondità |
|
Resistenza alla corrosione e media |
Nebulizzazione salina NSS 48–72h |
Nebulizzazione salina NSS≥96h , conforme alle normative FDA |
Nebulizzazione salina NSS 72–96h |
È difficile garantire l'integrità del rivestimento. |
|
Errore di sostituzione tra processi |
Prima scelta per molle a parete sottile, 120 SPM |
Unica opzione per involucri stampati a freddo |
Formabilità moderata per uso generale |
Soggetta a vibrazioni, deformazioni, costi elevati |
Fonte dei dati: metodo di prova di flessione secondo la norma ASTM E290 (Metodo di prova standard per la prova di flessione dei materiali per la duttilità). Le versioni standard devono seguire l'edizione adottata dal progetto.
Per i componenti elastici a parete sottile, è preferibile la stampatura ad alta velocità dell'acciaio inossidabile 301, mentre il taglio CNC dovrebbe essere evitato.
Per informazioni sulle applicazioni della stampatura dei metalli, si prega di consultare la pagina Applicazioni della stampatura dei metalli.
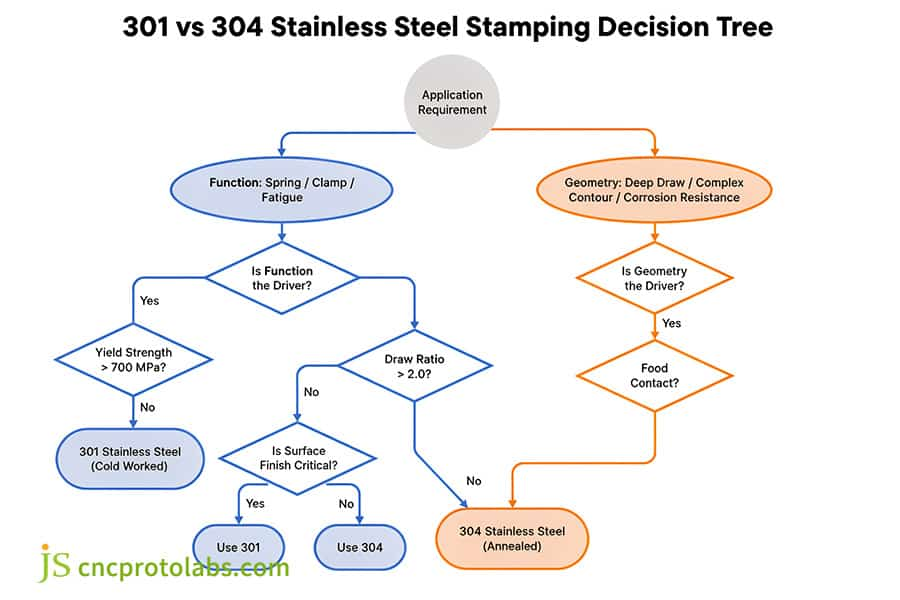
Figura 2: Diagramma di flusso decisionale per la scelta tra le leghe di acciaio inossidabile 301 e 304 utilizzate nelle applicazioni per veicoli elettrici.
FAQ
D1: Devo usare acciaio inossidabile 301 o 304 per le clip a molla stampate?
Per le mollette stampate, scegliete l'acciaio 301 con tempra semidura o completamente dura (snervamento >1000 MPa) per un'eccellente resistenza alla fatica e prestazioni della molla. L'acciaio 304 ricotto ha uno snervamento di soli ~205 MPa, quindi si deforma permanentemente ad ogni ciclo.
D2: L'acciaio inossidabile 301 va bene per le attrezzature alimentari stampate, oppure devo usare il 304?
L'acciaio inossidabile 304, utilizzato per le apparecchiature per la lavorazione degli alimenti, è composto per il 18,0-20,0% da cromo e per l'8,0-10,5% da nichel . Per il contatto con gli alimenti, sono richiesti passivazione, resistenza agli acidi e conformità alle normative FDA. L'acciaio inossidabile 301 è costituito da un basso contenuto di nichel e un alto contenuto di carbonio, ed è soggetto a corrosione per vaiolatura se esposto ad ambienti umidi e acidi.
D3: A quale volume diventa rilevante la differenza di costo tra la stampatura 301 e quella 304?
Volumi da 50.000 a 100.000 pezzi. A volumi inferiori, la differenza di prezzo è dovuta principalmente al costo del materiale in bobina; a volumi superiori, l'impatto dell'usura accelerata dello stampo (301) fa sì che il costo unitario sia diverso. Vedere i costi di stampaggio ad alto volume per i modelli di costo dello stampaggio ad alto volume.
D4: L'acciaio inossidabile 301 può essere imbutito come il 304?
L'acciaio 301 può essere imbutito superficialmente solo allo stato completamente ricotto. L'imbutitura profonda non è adatta perché il 301 si indurisce rapidamente e può incresparsi o creparsi se imbutito in più fasi. Il 304 ha un allungamento superiore al 50%, ed è comunemente sottoposto a imbutitura profonda.
D5: Perché l'acciaio inossidabile 301 diventa magnetico dopo la stampatura progressiva?
La deformazione da stampaggio provoca la conversione dell'austenite 301 in martensite deformata ferromagnetica. Per mantenere la non magneticità, utilizzare l'acciaio 304 o ricuocere il 301 dopo lo stampaggio per invertire la trasformazione martensitica.
D6: Come dovrebbero i costruttori di utensili regolare i raggi di curvatura per l'acciaio inossidabile 301 rispetto al 304?
Per l'acciaio inossidabile 301 temprato, utilizzare un rapporto R/t del raccordo interno compreso tra 1,5 e 3,0 ed evitare la piegatura parallela alla direzione di laminazione. Per l'acciaio inossidabile 304 ricotto, un rapporto R/t compreso tra 0,5 e 1,0 è sufficiente con una bassa sensibilità all'orientamento.
D7: Quale grado offre una migliore saldabilità per gli assemblaggi stampati: 301 o 304?
Per i componenti saldati è necessario scegliere l'acciaio 304 (ad esempio 304L). Gli acciai per lavorazione a freddo come il 301 hanno lo 0,15% di carbonio e sono sensibili alla corrosione intergranulare nella zona termicamente alterata. Inoltre, allo stato indurito a freddo , si ammorbidiscono dopo la ricottura.
D8: Qual è la differenza di tonnellaggio di pressatura prevista tra la stampatura 301 Full Hard e la 304?
L'acciaio inossidabile 301 Full Hard richiede una forza di trazione superiore del 40%-60% rispetto all'acciaio inossidabile 304 ricotto (resistenza al taglio >800 MPa), il che richiede una pressa ad alta velocità con una struttura anti-deformazione più grande.
Riepilogo
La scelta tra l'acciaio inossidabile 301 e il 304 richiede un equilibrio tra la resistenza all'incrudimento e i limiti di formabilità . Per la flessione a fatica o la forza di serraggio, il 301 offre una resa ineguagliabile; per geometrie ottenute per imbutitura profonda o per applicazioni alimentari, il 304 rimane lo standard. Gli ingegneri devono calcolare l'usura del punzone e il ritorno elastico nelle prime fasi della progettazione per la producibilità (DFM) per evitare costose modifiche.
Desiderate verificare le tolleranze del nastro e ridurre i rischi di ritorno elastico? Scaricate la "Guida alla progettazione e alle tolleranze per la stampatura dell'acciaio inossidabile" (PDF) o contattate il team di ingegneri di JS Precision per esaminare i disegni CAD e ottenere un preventivo per la stampatura di acciaio 301/304 e un feedback DFM (Design for Manufacturing). Gli ingegneri vi forniranno consigli sulla selezione e soluzioni per gli stampi entro 24 ore per garantire che il primo lotto di campioni soddisfi gli standard.

Disclaimer
Il contenuto di questa pagina è fornito a solo scopo informativo. JS Precision Services non rilascia alcuna dichiarazione o garanzia, esplicita o implicita, in merito all'accuratezza, alla completezza o alla validità delle informazioni. È responsabilità dell'acquirente identificare i requisiti tecnici specifici e richiedere un preventivo formale per i ricambi . Per ulteriori informazioni, non esitate a contattarci.
Risorsa

