 Español




Para piezas estampadas que requieren alta retención de elasticidad, resistencia a la fatiga y rigidez en estructuras de calibre delgado, el acero inoxidable 301 es la opción preferida debido a su rápido endurecimiento por deformación, que permite alcanzar resistencias a la tracción superiores a 1300 MPa en estado completamente duro. Por otro lado, el acero inoxidable 304 es la opción ideal para carcasas embutidas, geometrías de contorno complejas y entornos sanitarios altamente contaminados, ya que proporciona una elongación superior al 50 % en estado recocido.
Resumen de las respuestas principales
|
Dimensión de evaluación |
Estampado de acero inoxidable 301 (ASTM A666) |
Estampado de acero inoxidable 304 (ASTM A240) |
Criterios de ingeniería para la selección de personal en planta |
|---|---|---|---|
|
Composición de aleación de referencia |
16,0–18,0 % Cr, 6,0–8,0 % Ni, ≤0,15 % C |
18,0–20,0 % Cr, 8,0–10,5 % Ni, ≤0,08 % C |
El bajo contenido de Ni y el alto contenido de C en el acero inoxidable 301 promueven la transformación de endurecimiento por deformación. |
|
Relación de estirado límite y conformabilidad |
Moderada-baja (LDR≈1,6–1,8, propensa a agrietarse en múltiples extracciones) |
Muy alto ( LDR≥2,1–2,2 , adecuado para embutición profunda continua) |
Excluir el acero 301 trabajado en frío si la profundidad de embutición supera 0,5 × diámetro |
|
Límite elástico y recuperación elástica |
Recocido ≥205 MPa; Totalmente duro ≥1000–1150 MPa |
Recocido ≥205 MPa; Trabajado 310–550 MPa |
El ángulo de recuperación elástica del acero inoxidable 301 es de 2 a 3 veces mayor que el del acero inoxidable 304; se requiere compensación por sobreflexión. |
|
Resistencia a la corrosión y postratamiento |
Bueno (apto para carcasas secas, terminales de automoción, muelles de interior) |
Excelente (prueba de niebla salina neutra NSS ≥ 96 h, conforme a la FDA) |
Elija el modelo 304 para exposición a ácidos/álcalis, contacto humano o alta humedad. |
Fuente de datos: ASTM A240/A240M:2023 – Especificación estándar para placas, láminas y tiras de acero inoxidable al cromo y al cromo-níquel para recipientes a presión y aplicaciones generales.
Para obtener una guía completa sobre el proceso de estampado de chapa metálica y la selección de equipos, consulte la guía completa de estampado de chapa metálica .
¿Qué grados de acero inoxidable para estampado se adaptan mejor a sus piezas estampadas: 301 o 304?
La evaluación del estampado de acero inoxidable 301 frente al 304 depende de la relación de estirado, el límite elástico posterior al conformado y la recuperación elástica. El acero inoxidable 301 utiliza la transformación martensítica por reducción en frío para alcanzar un límite elástico superior a 1000 MPa en clips elásticos. El acero inoxidable 304 ofrece un mayor contenido de níquel (8,0-10,5 %), lo que proporciona una elongación superior al 50 % que previene la microfisuración en contornos de embutición profunda.
Diferencias en la composición química y la estabilidad de la austenita
- El acero inoxidable 301 contiene entre un 6,0 % y un 8,0 % de níquel y un ≤0,15 % de carbono. Presenta una escasa estabilidad austenítica y puede transformarse en martensita inducida por deformación durante el estampado a temperatura ambiente.
- El acero inoxidable 304 tiene un contenido de níquel del 8,0 al 10,5 % y un contenido de carbono de ≤0,08 %, y puede mantener una estructura austenítica estable incluso bajo una deformación en frío severa.
- Temperaturas Md30: La temperatura Md30 del acero inoxidable 301 está cerca de la temperatura ambiente, por lo que el estampado convencional puede inducir una transformación martensítica. La temperatura Md30 del acero inoxidable 304 está muy por debajo de 0 °C , por lo que el estampado a temperatura ambiente prácticamente no induce ninguna transformación.
Influencia del índice de endurecimiento por deformación y del desgaste del molde
- El valor n de 301 es de 0,45 a 0,50 , y el desgaste del borde del punzón es de 0,08 a 0,12 mm por cada 100.000 carreras (espesor del material de 1,0 mm, 120 SPM).
- El valor n del 304 es de 0,30 a 0,35 y su tasa de desgaste de los bordes es solo del 60 al 70 % del 301, que es de aproximadamente 0,04 a 0,06 mm .
- En la selección práctica de materiales, los ingenieros deben considerar la vida útil del molde y el rendimiento de la pieza de forma integral al evaluar los grados de estampado de acero inoxidable. Para el estampado de acero inoxidable 301, el ciclo de mantenimiento de los conjuntos de moldes de cavidad y núcleo es generalmente un 30 % menor que el del acero inoxidable 304.
El acero inoxidable es solo una de las aleaciones disponibles para el estampado; los ingenieros deben evaluar exhaustivamente la anisotropía del acero al carbono, las aleaciones de aluminio y el acero inoxidable . Para obtener una descripción general completa de los materiales de estampado más utilizados, consulte la sección "Materiales utilizados en el estampado de metales" .
Conformabilidad del acero inoxidable 304: ¿Por qué supera al 301 en el proceso de embutición profunda?
La excelente conformabilidad del acero inoxidable 304 se debe a su mayor contenido de níquel, que suprime el endurecimiento prematuro por deformación. El acero inoxidable 304 recocido alcanza una relación LDR de hasta 2,2 con una elongación superior al 50 % , mientras que el acero inoxidable 301 se endurece rápidamente, provocando adelgazamiento de la pared, arrugamiento de la brida y desgaste de la matriz sin recocido.
Limitación de la relación de estiramiento y control de la anisotropía
- El LDR del acero inoxidable 304 recocido brillante es de 2,1 a 2,2 , lo que permite obtener copas de φ100 mm a partir de una pieza en bruto de φ210 mm en una sola operación.
- La LDR del acero inoxidable 301 en estado recocido es tan baja como 1,6–1,8 , por lo que podrían ser necesarias entre 2 y 3 pasadas con recocido de solución a 850–1050 °C . Por lo tanto, el estampado del acero inoxidable 301 no puede realizarse en una sola pasada de embutición profunda.
- Valor r: 304 tiene 1,0–1,2 con una altura de oreja del 3–5%; 301 tiene formación de martensita direccional, lo que da una altura de oreja del 8–12%.
Requisitos de lubricación y recubrimiento de matrices para embutición profunda de alta velocidad
- Acero 304 para embutición profunda: un lubricante de EP medio forma una película de aceite de 5 a 10 µm ; con un recubrimiento de TiN o CrN, la herramienta dura más de 100 000 ciclos.
- 301 embutición profunda: mejore el recubrimiento de la matriz con infiltración de TD (carburo de vanadio) o recubrimiento de diamante CVD; de lo contrario, la herramienta se atascará en 5000-8000 ciclos.
Mecanismo de falla cuando la relación de aspecto excede el estándar
Forzar el uso de 301 cuando la relación profundidad-diámetro es >0,8 dará como resultado: arrugamiento de la brida → concentración de tensión en la pared del cilindro → reducción del espesor de la pared superior al 25 % → grietas circunferenciales en la esquina inferior redondeada.
La norma ISO 20482:2013 especifica que el valor de ahuecamiento de Eriksen es ≥12 mm para el acero inoxidable 304 en estado recocido, pero solo de 8 a 10 mm para el acero inoxidable 301 en estado recocido.
Acero 301 templado para muelles frente a acero 304 recocido: ¿En qué se diferencian la recuperación elástica y el efecto de recuperación de la forma original?
Para los clips de resorte, el temple de resorte 301 frente al recocido 304 implica un compromiso entre la deflexión elástica y los límites del radio de curvatura. El acero 301 laminado en frío (1/2H a FH) ofrece 750–1150 MPa, lo que proporciona absorción de energía cíclica sin deformación permanente , pero requiere una sobrecurvatura de 5°–15° para compensar la recuperación elástica.
Comparación de ángulos de rebote cuantitativos a diferentes niveles de dureza
Comparación de los parámetros de estampado y doblado entre los aceros inoxidables 301 y 304 en diferentes grados de dureza y estado recocido.
|
Grado de temple |
Límite elástico (MPa) |
Dureza (HRC) |
Relación de curvatura mínima longitudinal R/t |
Relación de curvatura mínima transversal R/t |
Ángulo de compensación de recuperación elástica (°) |
|---|---|---|---|---|---|
|
301 1/4 Duro |
550–620 |
25–30 |
1.0 |
1.5 |
3–5 |
|
301 1/2 Duro |
760–860 |
32–38 |
1.2 |
2.0 |
6–9 |
|
301 Completo Duro |
1000–1150 |
40–45 |
1.5 |
3.0 |
10–15 |
|
304 Recocido |
205–260 |
≤20 |
0,5 |
0,8 |
2–3 |
Fuente de datos: ASTM A666:2021 Tabla 2 – Requisitos de propiedades mecánicas para acero inoxidable 301 laminado en frío.
Al estampar el acero inoxidable 301, la lámina endurecida debe orientarse en la dirección de laminación y el radio de curvatura debe ser de al menos 1,5 t para evitar el desgarro de los bordes.
Radio de curvatura mínimo y sensibilidad a la dirección de rodadura.
Para el acero inoxidable 301 Full Hard, el radio de curvatura longitudinal R/t es de 1,5t, y el transversal R/t debe incrementarse a 3,0t. Para el acero inoxidable 304 recocido, el R/t del radio longitudinal es de 0,5t y el del radio transversal es de 0,8t, y las diferencias no son evidentes. Por ello, el diseño del molde debe optimizarse según las directrices DFM específicas para piezas estampadas.
Método de diseño de compensación de moldes
Registre la fuerza de flexión libre de 3 a 5 veces, luego aplique una flexión correctiva (de fondo) con una sobreflexión de 5° a 15° (±0,5° de tolerancia); agregar nervaduras de extrusión de 0,3 a 0,5 mm en el diámetro de flexión interior reduce aún más el efecto de recuperación elástica en 2° a 4°.
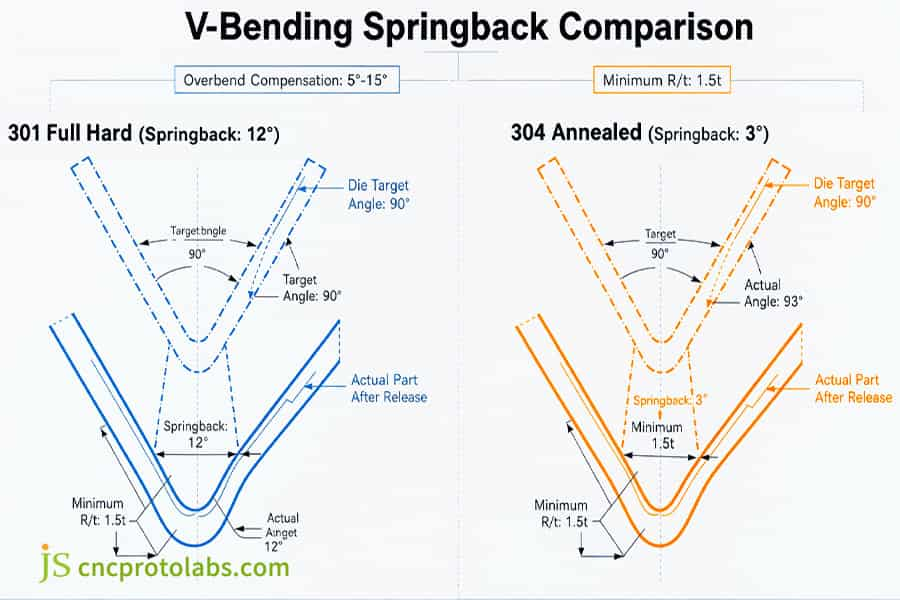
Figura 1: Diagrama comparativo de recuperación elástica por flexión en V entre el acero inoxidable 301 totalmente duro y el acero inoxidable 304 recocido.
Acero inoxidable 301 frente a 304 para contactos y clips de baterías de vehículos eléctricos: ¿Qué grado es el más adecuado para cada aplicación?
La elección entre acero inoxidable 301 y 304 para los contactos de las baterías de vehículos eléctricos depende de la retención de la presión de contacto y la resistencia a la corrosión por picaduras . El acero 301 destaca en los clips de resorte de las barras colectoras que requieren una sujeción constante; el acero 304 se utiliza en carcasas exteriores que requieren resistencia a la corrosión por niebla salina.
Característica de resistencia de los terminales de la batería en situación de relajación de tensión.
La retención de tensión del 301 1/2 Hard es del 92-96% después de 5000 horas a 85 °C (<5% de disminución de la presión de contacto), mientras que el 304 recocido retiene solo el 75-82%. En 10 000 ciclos de vibración, la resistencia de contacto del 301 permanece en el rango de <15% de aumento, mientras que para el 304 esto ha aumentado entre un 150% y un 300% .
Caso práctico de ingeniería: cambio de material para los clips de los conectores de la batería.
El cliente de productos para la industria automotriz optó por acero inoxidable recocido 304 para placas de sujeción de 0,35 mm. Con el acero 304 recocido (0,35 mm), la presión de contacto después de 5000 ciclos de vibración a 85 °C fue de 4,2 N y la resistencia de contacto de 3,36 mΩ. JS Precision cambió a ASTM A666 301 1/2 duro (límite elástico ≥760 MPa) con compensación de sobreflexión de 6,5° y un radio de matriz de 1,2 t. Después del cambio, la retención de la tensión de corte alcanzó el 94,6 % en 10 000 ciclos y 250 000 golpes consecutivos a 120 SPM sin agrietamiento de los bordes.
Datos del proyecto JS Precision (2025): 301 clips duros de 1/2 pulgada, 85 °C/10000 ciclos, tasa de retención de tensión promedio del 94,6 % (n = 50), aumento de la resistencia de contacto del 12,3 %.
Comparación entre procesos: Estampado frente a fresado CNC para la fabricación de piezas de paredes delgadas.
Para componentes elásticos de paredes delgadas (0,15–0,4 mm): desviación de la herramienta de fresado CNC >0,02 mm, alabeo 0,05–0,15 mm, pieza individual >15 minutos; estampado de alta velocidad 120 SPM, pieza individual 0,5 segundos, desviación estándar de la tensión residual ±15 MPa (CNC ±60 MPa). Para una comparación detallada entre estampado y mecanizado CNC, consulte Estampado de metales frente a mecanizado CNC. Se recomienda el estampado en acero inoxidable 301 para estas piezas con el fin de lograr una producción en masa eficiente.
Matriz de decisión 4×4 para la selección de ingeniería de piezas estampadas
|
Dimensión de evaluación |
Estampado endurecido por deformación 301 |
Estampado recocido 304 |
Estampado reforzado laminado en frío 304 |
Alternativa para el fresado CNC de paredes ultrafinas |
|---|---|---|---|---|
|
Carga mecánica y recuperación elástica |
Límite elástico ≥760 MPa, recuperación elástica de 6°–15°, se requiere sobreflexión. |
Límite elástico 205–260 MPa, recuperación elástica 2°–3° |
Límite elástico 450–550 MPa, recuperación elástica 3°–5° |
La vida útil por fatiga se reduce entre un 30 y un 50 %. |
|
Profundidad de extracción profunda |
LDR 1,6–1,8, no apto para embutición profunda |
LDR 2.1–2.2, adecuado para embutición profunda compleja. |
LDR 1,8–2,0 |
No se puede extraer profundamente |
|
Resistencia a la corrosión y medio |
Niebla salina NSS 48–72h |
Prueba de niebla salina NSS ≥ 96 h , cumple con la FDA |
Niebla salina NSS 72–96h |
Es difícil garantizar la integridad del recubrimiento. |
|
Fallo de reemplazo entre procesos |
Primera opción para muelles de pared delgada, 120 SPM |
Única opción para cajas de embutición profunda |
Conformabilidad moderada de uso general |
Propenso a vibraciones, deformaciones y alto costo. |
Fuente de datos: Método de ensayo de flexión según la norma ASTM E290 (Método de ensayo estándar para la determinación de la ductilidad de materiales mediante flexión). Las versiones estándar deben corresponder a la edición adoptada por el proyecto.
Para componentes elásticos de paredes delgadas, se debe preferir el estampado de alta velocidad en acero inoxidable 301 y evitar el corte CNC.
Para obtener información sobre las aplicaciones finales del estampado de metales, consulte la página Aplicaciones del estampado de metales.
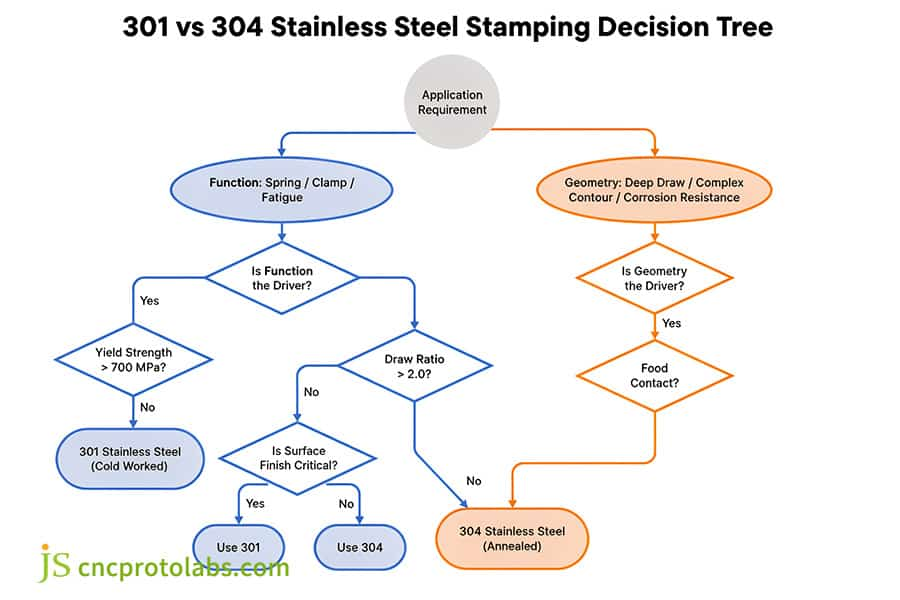
Figura 2: Diagrama de flujo de decisiones para la comparación entre grados de estampado de acero inoxidable 301 y 304 en aplicaciones de vehículos eléctricos.
Preguntas frecuentes
P1: ¿Debo usar acero inoxidable 301 o 304 para los clips de resorte estampados?
Para clips de resorte estampados, elija acero inoxidable 301 en estado semiduro o totalmente duro (límite elástico >1000 MPa) para obtener un excelente rendimiento en cuanto a resistencia a la fatiga y elasticidad. El acero inoxidable 304 recocido tiene un límite elástico de solo ~205 MPa, por lo que se deforma permanentemente en cada ciclo.
P2: ¿El acero inoxidable 301 es adecuado para equipos de procesamiento de alimentos estampados, o debo usar 304?
El acero inoxidable 304, utilizado en equipos para el procesamiento de alimentos, está compuesto por un 18,0-20,0 % de cromo y un 8,0-10,5 % de níquel . Para el contacto con alimentos, se requiere pasivación, resistencia a los ácidos y cumplimiento con la normativa de la FDA. El acero inoxidable 301, por su parte, tiene un bajo contenido de níquel y un alto contenido de carbono, lo que lo hace propenso a la corrosión por picaduras en ambientes húmedos y ácidos.
P3: ¿A partir de qué volumen de producción importa la diferencia de coste entre el estampado 301 y el 304?
Volúmenes de 50 000 a 100 000 piezas. En volúmenes bajos, la diferencia de precio radica principalmente en el costo del material en bobina; en volúmenes altos, el impacto del desgaste acelerado de la matriz (301) hace que el costo unitario varíe. Consulte el apartado de costos de estampado de alto volumen para conocer los modelos de costos de estampado de alto volumen.
P4: ¿Se puede embutir profundamente el acero inoxidable 301 como el 304?
El acero 301 solo puede someterse a embutición superficial en estado completamente recocido. La embutición profunda no es adecuada, ya que el 301 se endurece rápidamente por deformación y puede arrugarse o agrietarse si se embute en varias etapas. El acero 304 tiene una elongación superior al 50 %, por lo que se utiliza comúnmente para la embutición profunda.
P5: ¿Por qué el acero inoxidable 301 se vuelve magnético después del estampado progresivo?
La deformación por estampado provoca que la austenita 301 se convierta en martensita deformada ferromagnética. Para mantener la naturaleza no magnética, utilice acero inoxidable 304 o recozca el acero inoxidable 301 después del estampado para revertir la transformación martensítica.
P6: ¿Cómo deben los fabricantes de herramientas ajustar los radios de curvatura para el acero inoxidable 301 en comparación con el 304?
Para el acero inoxidable 301 endurecido, utilice un radio de curvatura (R/t) de filete interior de 1,5 a 3,0 y evite doblarlo en paralelo a la dirección de laminación. Para el acero inoxidable 304 recocido, un R/t de 0,5 a 1,0 es suficiente con baja sensibilidad a la orientación.
P7: ¿Qué grado proporciona mejor soldabilidad para conjuntos estampados: 301 o 304?
Para componentes soldados, se debe seleccionar el acero 304 (por ejemplo, 304L). Los aceros para trabajo en frío, como el 301, tienen un 0,15 % de carbono y son sensibles a la corrosión intergranular en la zona afectada por el calor. Además, en estado endurecido en frío , se ablandará tras el recocido.
P8: ¿Qué diferencia de tonelaje de prensa se espera entre el estampado de acero inoxidable 301 Full Hard y el de acero inoxidable 304?
El acero inoxidable 301 Full Hard requiere entre un 40 % y un 60 % más de tonelaje que el acero inoxidable 304 recocido (resistencia al corte >800 MPa), lo que exige una prensa de mayor velocidad con una estructura antideflexión más grande.
Resumen
La elección entre acero inoxidable 301 y 304 requiere un equilibrio entre la resistencia al endurecimiento por deformación y los límites de conformabilidad . Para la deflexión por fatiga o la fuerza de sujeción, el acero inoxidable 301 ofrece un rendimiento inigualable; para geometrías de embutición profunda o exposición a la industria alimentaria, el acero inoxidable 304 sigue siendo el estándar. Los ingenieros deben calcular el desgaste del punzón y la recuperación elástica al inicio del diseño para la fabricación (DFM) para evitar ajustes costosos.
¿Desea verificar las tolerancias de las tiras y mitigar los riesgos de recuperación elástica? Descargue la "Guía de diseño y tolerancias para el estampado de acero inoxidable" (PDF) o póngase en contacto con el equipo de ingeniería de JS Precision para revisar los planos CAD y obtener un presupuesto de estampado de acero inoxidable 301/304 y comentarios sobre el diseño para la fabricación (DFM). Nuestros ingenieros le brindarán asesoramiento sobre la selección y soluciones de troqueles en un plazo de 24 horas para garantizar que el primer lote de muestras cumpla con los estándares.

Descargo de responsabilidad
El contenido de esta página es meramente informativo. JS Precision Services no ofrece garantías, ni expresas ni implícitas, sobre la exactitud, integridad o validez de la información. Es responsabilidad del comprador identificar los requisitos técnicos específicos y solicitar un presupuesto formal de las piezas . Para más información, póngase en contacto con nosotros.
Recurso

