 العربية




بالنسبة للأجزاء المختومة التي تتطلب قدرة عالية على الاحتفاظ بالزنبرك، ومقاومة الإجهاد ، وصلابة الهياكل الرقيقة، يُعدّ الفولاذ المقاوم للصدأ 301 الخيار الأمثل نظرًا لسرعة تصلبه أثناء التشكيل، مما يسمح بقوى شد قصوى تتجاوز 1300 ميجا باسكال في حالة الصلابة الكاملة. في المقابل، يُعدّ الفولاذ المقاوم للصدأ 304 الخيار الأمثل للأغلفة المشكلة بالسحب العميق، والأشكال الهندسية المعقدة، والظروف الصحية شديدة التلوث، حيث يوفر استطالة تزيد عن 50% في الحالة المُلدّنة.
ملخص الإجابات الأساسية
|
بُعد التقييم |
ختم الفولاذ المقاوم للصدأ 301 (ASTM A666) |
ختم الفولاذ المقاوم للصدأ 304 (ASTM A240) |
معايير هندسة اختيار أرضية المصنع |
|---|---|---|---|
|
التركيب الأساسي للسبائك |
16.0–18.0% كروم، 6.0–8.0% ني، ≥0.15% سي |
18.0–20.0% كروم، 8.0–10.5% ني، ≥0.08% سي |
انخفاض نسبة النيكل وارتفاع نسبة الكربون في 301 يعززان عملية التحول بالتشكيل على البارد |
|
نسبة السحب الحدية وقابلية التشكيل |
متوسط-منخفض (LDR≈1.6–1.8، عرضة للتشقق في عمليات السحب المتعددة) |
عالية جدًا ( LDR≥2.1–2.2 ، مناسبة للسحب العميق المستمر) |
يُستثنى الفولاذ 301 المُشكّل على البارد إذا تجاوز عمق السحب 0.5 ضعف القطر |
|
قوة الخضوع والارتداد |
مُلدّن ≥205 ميجا باسكال؛ صلب بالكامل ≥1000–1150 ميجا باسكال |
تم تلدينها عند ضغط ≥205 ميجا باسكال؛ تم تشكيلها عند ضغط 310-550 ميجا باسكال |
زاوية الارتداد في 301 هي ضعف أو ثلاثة أضعاف زاوية الارتداد في 304؛ يلزم تعويض الانحناء الزائد |
|
مقاومة التآكل والمعالجة اللاحقة |
جيد (مناسب للأغلفة الجافة، وموصلات السيارات، والينابيع الداخلية) |
ممتاز (رذاذ ملح محايد NSS≥96 ساعة، متوافق مع معايير إدارة الغذاء والدواء الأمريكية) |
اختر 304 للتعرض للأحماض/القلويات، أو التلامس البشري، أو الرطوبة العالية |
مصدر البيانات: ASTM A240/A240M:2023 - المواصفات القياسية لألواح وصفائح وشرائط الفولاذ المقاوم للصدأ المصنوعة من الكروم والكروم والنيكل لأوعية الضغط وللتطبيقات العامة.
للحصول على دليل كامل لعملية ختم الصفائح المعدنية واختيار المعدات، يرجى الرجوع إلى دليل ختم الصفائح المعدنية الكامل .
ما هي درجات الفولاذ المقاوم للصدأ المناسبة لقطعك المختومة: 301 أم 304؟
يعتمد تقييم عملية التشكيل بالضغط باستخدام الفولاذ من النوع 301 مقابل النوع 304 على نسبة السحب، وقوة الخضوع بعد التشكيل، واستعادة المرونة. يستخدم النوع 301 التحول المارتنسيتي بالاختزال البارد للوصول إلى قوة خضوع تزيد عن 1000 ميجا باسكال للمشابك المرنة. أما النوع 304 فيحتوي على نسبة نيكل أعلى (8.0-10.5%)، مما يمنحه استطالة تزيد عن 50% تمنع التشققات الدقيقة في الأشكال المشكلة بالضغط العميق.
الاختلافات في التركيب الكيميائي واستقرار الأوستنيت
- يحتوي الفولاذ المقاوم للصدأ 301 على نسبة نيكل تتراوح بين 6.0 و8.0% ونسبة كربون لا تتجاوز 0.15%. ويُظهر استقرارًا ضعيفًا في الحالة الأوستنيتية، ويمكن تحويله إلى مارتنسيت ناتج عن التشوه أثناء عملية التشكيل بالضغط في درجة حرارة الغرفة.
- يحتوي الفولاذ المقاوم للصدأ 304 على نسبة نيكل تتراوح بين 8.0 و 10.5٪ ونسبة كربون ≤0.08٪، ويمكنه الحفاظ على بنية أوستنيتية مستقرة حتى في ظل التشوه البارد الشديد.
- درجات حرارة التحول المارتنسيتي (Md30): تكون درجة حرارة التحول المارتنسيتي للفولاذ 301 قريبة من درجة حرارة الغرفة، لذا فإن التشكيل التقليدي قد يُحدث تحولًا مارتنسيتيًا. أما درجة حرارة التحول المارتنسيتي للفولاذ 304 فهي أقل بكثير من الصفر المئوي ، لذا فإن التشكيل في درجة حرارة الغرفة لا يُحدث أي تحول تقريبًا.
تأثير مؤشر تصلب العمل وتآكل القالب
- قيمة n لـ 301 هي 0.45–0.50 ، وتآكل حافة المثقب هو 0.08–0.12 مم لكل 100000 ضربة (سمك المادة 1.0 مم، 120 ضربة في الدقيقة).
- قيمة n للـ 304 هي 0.30–0.35 ومعدل تآكل حوافها هو 60–70% فقط من 301 وهو حوالي 0.04–0.06 مم .
- عند اختيار المواد عمليًا، ينبغي على المهندسين مراعاة عمر القالب وأداء القطعة بشكل شامل عند تقييم درجات الفولاذ المقاوم للصدأ المستخدمة في التشكيل بالضغط. بالنسبة للفولاذ المقاوم للصدأ 301، تكون دورة صيانة تجاويف وقوالب التشكيل أقل بنسبة 30% تقريبًا من دورة صيانة الفولاذ المقاوم للصدأ 304.
يُعدّ الفولاذ المقاوم للصدأ أحد السبائك المتاحة للتشكيل بالضغط؛ لذا يحتاج المهندسون إلى تقييم شامل لخواص التباين في الفولاذ الكربوني وسبائك الألومنيوم والفولاذ المقاوم للصدأ . للاطلاع على نظرة عامة شاملة حول مواد التشكيل بالضغط الشائعة الاستخدام، يُرجى الرجوع إلى قسم المواد المستخدمة في تشكيل المعادن بالضغط .
قابلية تشكيل الفولاذ المقاوم للصدأ 304: لماذا يتفوق على الفولاذ المقاوم للصدأ 301 في السحب العميق؟
تُعزى قابلية تشكيل الفولاذ 304 الفائقة إلى محتواه العالي من النيكل الذي يمنع التصلب المبكر. يحقق الفولاذ 304 المُعالَج حرارياً نسبة طول إلى عرض تصل إلى 2.2 مع استطالة تزيد عن 50% ، بينما يتصلب الفولاذ 301 بسرعة، مما يؤدي إلى ترقق الجدار وتجعد الحافة وتآكل القالب دون معالجة حرارية.
تحديد نسبة السحب والتحكم في التباين
- تبلغ نسبة LDR للفولاذ 304 المعالج حرارياً 2.1-2.2 ، مما يسمح بسحب أكواب بقطر 100 مم من قطعة خام بقطر 210 مم في عملية واحدة.
- تبلغ نسبة التمدد الخطي للفولاذ المقاوم للصدأ 301 في حالته المُعالجة حراريًا 1.6-1.8 ، لذا قد يتطلب الأمر تمريرتين أو ثلاث تمريرات مع معالجة حرارية عند درجة حرارة 850-1050 درجة مئوية . وعليه، لا يمكن تشكيل الفولاذ المقاوم للصدأ 301 في تمريرة واحدة.
- قيمة r: 304 لها 1.0–1.2 مع ارتفاع أذن 3–5%؛ 301 لها تكوين مارتنسيت اتجاهي، مما يعطي ارتفاع أذن 8–12%.
متطلبات التشحيم وطلاء القوالب لعمليات السحب العميق عالية السرعة
- السحب العميق 304: مادة تشحيم متوسطة الضغط تشكل طبقة زيتية بسمك 5-10 ميكرومتر ؛ مع طلاء TiN أو CrN، تدوم الأداة لأكثر من 100000 ضربة.
- 301 السحب العميق: قم بترقية طلاء القالب إلى TD (كربيد الفاناديوم) أو طلاء الماس CVD؛ وإلا فإن الأداة ستتعطل في غضون 5000-8000 ضربة.
آلية الفشل عندما تتجاوز نسبة العرض إلى الارتفاع المعيار
إن فرض استخدام 301 عندما تكون نسبة العمق إلى القطر >0.8 سيؤدي إلى: تجعد الحافة → تركيز الإجهاد في جدار الأسطوانة → انخفاض سمك الجدار بأكثر من 25٪ → تشققات محيطية عند الزاوية المستديرة السفلية.
يحدد معيار ISO 20482: 2013 أن قيمة تقوس إريكسن ≥12 مم للفولاذ 304 في الحالة الملدنة، ولكن فقط 8-10 مم للفولاذ 301 في الحالة الملدنة.
301 Spring Temper مقابل 304 Anneled: ما الفرق بين الاستعادة المرنة والارتداد المرن؟
بالنسبة لمشابك الزنبرك، فإنّ استخدام الفولاذ 301 المُعالَج حرارياً للزنبرك مقابل الفولاذ 304 المُعالَج حرارياً يُوازن بين الانحراف المرن وحدود نصف قطر الانحناء. يوفر الفولاذ 301 المدرفل على البارد (من نصف H إلى FH) مقاومة تتراوح بين 750 و1150 ميجا باسكال، مما يُتيح امتصاص الطاقة الدورية دون حدوث خضوع دائم ، ولكنه يحتاج إلى ثني زائد يتراوح بين 5 و15 درجة للتعويض عن الارتداد.
مقارنة زوايا الارتداد الكمية عند مستويات صلابة مختلفة
مقارنة بين معلمات التشكيل والثني بين 301 و 304 في درجات صلابة مختلفة وحالة التلدين.
|
درجة حرارة التصلب |
قوة الخضوع (ميجا باسكال) |
الصلابة (HRC) |
نسبة الانحناء الطولي الأدنى R/t |
نسبة الانحناء العرضي الأدنى R/t |
زاوية تعويض الارتداد (°) |
|---|---|---|---|---|---|
|
301 1/4 صلب |
550–620 |
25-30 |
1.0 |
1.5 |
3-5 |
|
301 1/2 صلب |
760–860 |
32-38 |
1.2 |
2.0 |
6-9 |
|
301 صلب بالكامل |
1000–1150 |
40–45 |
1.5 |
3.0 |
10-15 |
|
304 مُلدّن |
205–260 |
≤20 |
0.5 |
0.8 |
2-3 |
مصدر البيانات: ASTM A666:2021 الجدول 2 - متطلبات الخواص الميكانيكية للفولاذ المقاوم للصدأ 301 المدلفن على البارد.
عند ختم 301، يجب توجيه الصفيحة المقواة على طول اتجاه الدرفلة، ويجب أن يكون نصف قطر الانحناء 1.5 طن على الأقل لمنع تمزق الحواف.
نصف قطر الانحناء الأدنى والحساسية لاتجاه الدرفلة
بالنسبة للفولاذ المقاوم للصدأ 301 كامل الصلابة، يبلغ نصف قطر الانحناء الطولي R/t 1.5t، ويجب زيادة نصف قطر الانحناء العرضي R/t إلى 3.0t. أما بالنسبة للفولاذ المقاوم للصدأ 304 المُلدّن، فإن نصف قطر الانحناء الطولي R/t يبلغ 0.5t ونصف قطر الانحناء العرضي 0.8t، والاختلافات بينهما غير واضحة. لذلك، يجب تحسين تصميم القالب وفقًا لإرشادات التصميم للتصنيع (DFM) الخاصة بالأجزاء المختومة.
طريقة تصميم تعويض القوالب
قم بتسجيل قوة الانحناء الحر 3-5 مرات، ثم قم بتطبيق الانحناء التصحيحي (الأسفل) مع انحناء زائد 5°–15° (تفاوت ±0.5°)؛ إضافة أضلاع بثق 0.3–0.5 مم على قطر الانحناء الداخلي يقلل من الارتداد بمقدار 2°–4°.
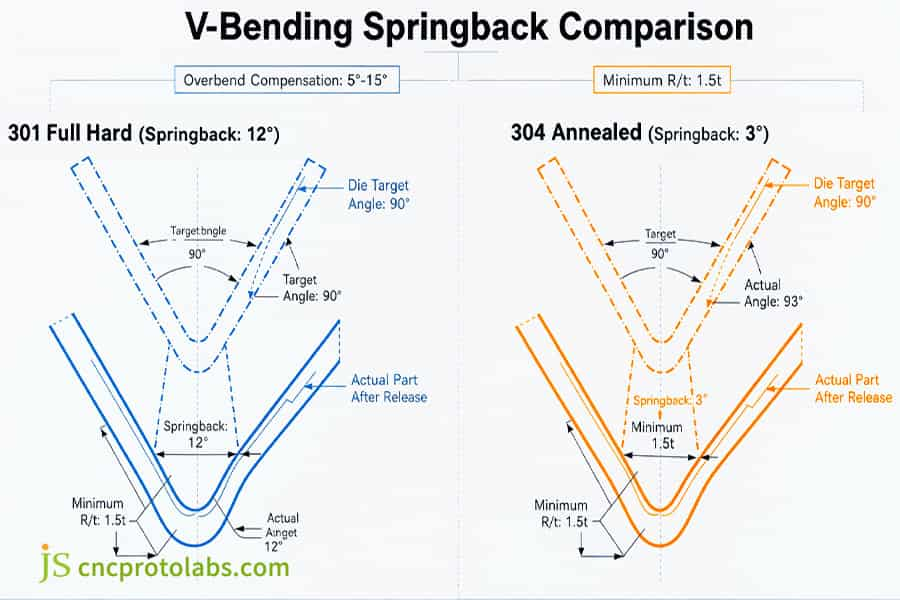
الشكل 1: مخطط مقارنة ارتداد الانحناء على شكل حرف V بين الفولاذ المقاوم للصدأ الصلب بالكامل 301 والفولاذ المقاوم للصدأ المتلدن 304.
301 مقابل 304 لوصلات ومشابك بطاريات السيارات الكهربائية: أي درجة تفوز حسب التطبيق؟
يعتمد اختيار النوع 301 أو 304 لتوصيلات بطاريات السيارات الكهربائية على قدرة التوصيل على الاحتفاظ بالضغط ومقاومة التآكل . يتميز النوع 301 بكفاءته العالية في مشابك زنبرك قضبان التوصيل التي تتطلب تثبيتًا مستمرًا، بينما يُستخدم النوع 304 في العلب الخارجية التي تتطلب مقاومة لرذاذ الملح.
خصائص مقاومة أطراف بطارية الطاقة في حالة استرخاء الإجهاد
تبلغ نسبة احتفاظ الفولاذ 301 1/2 الصلب بالإجهاد 92-96% بعد 5000 ساعة عند درجة حرارة 85 درجة مئوية (انخفاض ضغط التلامس أقل من 5%)، بينما يحتفظ الفولاذ 304 المُلدّن بنسبة 75-82% فقط. وفي 10000 دورة اهتزاز، تبقى مقاومة التلامس للفولاذ 301 ضمن نطاق زيادة أقل من 15%، بينما زادت هذه المقاومة للفولاذ 304 بنسبة 150-300% .
حالة هندسية عملية: تغيير مادة مشابك موصل البطارية
اختار العميل، الذي يختص بمنتجات السيارات، استخدام الفولاذ المقاوم للصدأ المُلدّن 304 لألواح التثبيت بسماكة 0.35 مم. مع استخدام الفولاذ المُلدّن 304 (0.35 مم)، بلغ ضغط التلامس بعد 5000 دورة اهتزاز عند 85 درجة مئوية 4.2 نيوتن، ومقاومة التلامس 3.36 ملي أوم. قامت شركة JS Precision بالتحول إلى استخدام الفولاذ ASTM A666 301 1/2 الصلب (قوة الخضوع ≥760 ميجا باسكال) مع تعويض انحناء زائد بمقدار 6.5 درجة ونصف قطر قالب 1.2 طن. بعد هذا التغيير، بلغت نسبة الاحتفاظ بإجهاد القص 94.6% على مدى 10000 دورة و250000 شوط متتالي بسرعة 120 شوطًا في الدقيقة دون أي تشقق في الحواف.
بيانات مشروع JS Precision (2025): 301 1/2 مشبك صلب، 85 درجة مئوية / 10000 دورة، متوسط معدل الاحتفاظ بالإجهاد 94.6٪ (ن = 50)، زيادة مقاومة التلامس 12.3٪.
مقارنة بين العمليات: التشكيل بالضغط مقابل الطحن باستخدام الحاسوب لتصنيع الأجزاء ذات الجدران الرقيقة
بالنسبة للمكونات المرنة ذات الجدران الرقيقة (0.15-0.4 مم): انحراف أداة التفريز CNC > 0.02 مم، انحناء 0.05-0.15 مم، مدة تصنيع القطعة الواحدة > 15 دقيقة؛ التشكيل بالضغط عالي السرعة 120 دورة في الدقيقة، مدة تصنيع القطعة الواحدة 0.5 ثانية، الانحراف المعياري للإجهاد المتبقي ±15 ميجا باسكال (CNC ±60 ميجا باسكال). للحصول على مقارنة تفصيلية بين التشكيل بالضغط والتشغيل باستخدام CNC، يُرجى الرجوع إلى قسم "التشكيل بالضغط المعدني مقابل التشغيل باستخدام CNC". يُوصى باستخدام الفولاذ المقاوم للصدأ 301 للتشكيل بالضغط لهذه الأجزاء لتحقيق إنتاج كمي فعال.
مصفوفة قرار 4×4 لاختيار هندسة أجزاء التشكيل بالضغط
|
بُعد التقييم |
301 ختم مُقسّى بالتشكيل |
304 ختم مُلدّن |
304 فولاذ مقوى مدلفن على البارد |
بديل لطحن CNC ذي الجدران الرقيقة للغاية |
|---|---|---|---|---|
|
الحمل الميكانيكي والارتداد المرن |
حد الخضوع ≥ 760 ميجا باسكال، ارتداد مرن 6°–15°، يلزم ثني زائد |
قوة الخضوع 205-260 ميجا باسكال، ارتداد مرن 2°-3° |
قوة الخضوع 450-550 ميجا باسكال، ارتداد مرن 3-5 درجات |
انخفاض العمر الافتراضي بسبب التعب بنسبة 30-50% |
|
عمق الرسم العميق |
LDR 1.6–1.8، غير مناسب للسحب العميق |
LDR 2.1–2.2، مناسب للسحب العميق المعقد |
LDR 1.8–2.0 |
لا يمكن رسمها بعمق |
|
مقاومة التآكل والمتوسط |
رش الملح NSS 48-72 ساعة |
اختبار رذاذ الملح NSS≥96 ساعة ، يفي بمعايير إدارة الغذاء والدواء الأمريكية. |
رش الملح NSS 72–96 ساعة |
يصعب ضمان سلامة الطلاء |
|
فشل استبدال العمليات المتقاطعة |
الخيار الأول للزنبركات ذات الجدران الرقيقة، 120 دورة في الدقيقة |
الخيار الوحيد للأغلفة المصنعة بتقنية السحب العميق |
قابلية تشكيل متوسطة للأغراض العامة |
عرضة للاهتزاز والتشوه والتكلفة العالية |
مصدر البيانات: طريقة اختبار الانحناء المشار إليها في معيار ASTM E290 (طريقة الاختبار القياسية لاختبار انحناء المواد من حيث المطيلية). يجب أن تتبع الإصدارات القياسية الإصدار المعتمد في المشروع.
بالنسبة للمكونات المرنة ذات الجدران الرقيقة، يُفضل استخدام التشكيل بالضغط عالي السرعة 301، ويجب تجنب القطع باستخدام الحاسوب.
للحصول على معلومات حول تطبيقات ختم المعادن النهائية، يرجى الرجوع إلى صفحة تطبيقات ختم المعادن.
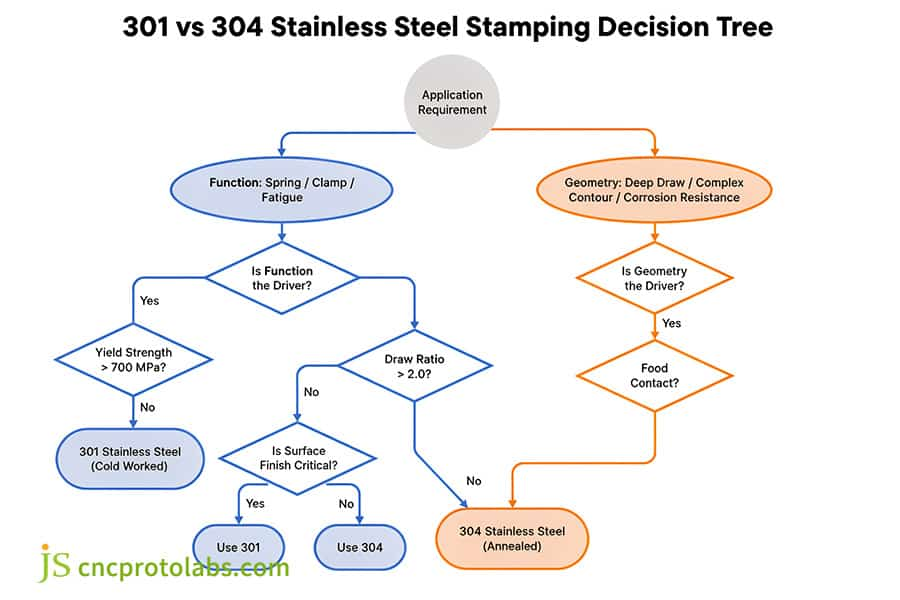
الشكل 2: مخطط انسيابي لاتخاذ القرار بشأن درجات ختم الفولاذ المقاوم للصدأ 301 مقابل 304 في تطبيقات المركبات الكهربائية.
الأسئلة الشائعة
س1: هل يجب علي استخدام الفولاذ المقاوم للصدأ 301 أم 304 لمشابك الزنبرك المختومة؟
بالنسبة لمشابك الزنبرك المختومة، اختر الفولاذ 301 بنصف صلابة أو صلابة كاملة (مقاومة خضوع > 1000 ميجا باسكال) للحصول على أداء ممتاز في مقاومة الإجهاد والزنبرك. أما الفولاذ 304 المُلدّن، فمقاومة خضوعه تبلغ حوالي 205 ميجا باسكال فقط، لذا فهو يخضع للتشوه بشكل دائم مع كل دورة.
س2: هل الفولاذ المقاوم للصدأ 301 مناسب لمعدات الطعام المختومة، أم يجب علي استخدام 304؟
يتكون الفولاذ المقاوم للصدأ 304، المستخدم في معدات تصنيع الأغذية، من 18.0-20.0% كروم و8.0-10.5% نيكل . ويتطلب استخدامه في ملامسة الأغذية خصائص التخميل ومقاومة الأحماض والامتثال لمعايير إدارة الغذاء والدواء الأمريكية (FDA). أما الفولاذ المقاوم للصدأ 301، فيتكون من نسبة منخفضة من النيكل ونسبة عالية من الكربون، وهو عرضة للتآكل النُقري عند تعرضه للبيئات الرطبة والحمضية.
س3: عند أي حجم يصبح فرق تكلفة الختم 301 مقابل 304 مهمًا؟
تتراوح الكميات بين 50,000 و100,000 قطعة. عند الكميات المنخفضة، يكمن الفرق في السعر في تكلفة المواد الملفوفة؛ أما عند الكميات العالية، فيؤدي تأثير التآكل السريع للقالب (301) إلى اختلاف تكلفة الوحدة. راجع تكلفة التشكيل بكميات كبيرة للاطلاع على نماذج التكلفة الخاصة بالتشكيل بكميات كبيرة.
س4: هل يمكن تشكيل الفولاذ المقاوم للصدأ 301 بالسحب العميق مثل الفولاذ المقاوم للصدأ 304؟
لا يمكن تشكيل الفولاذ 301 بالسحب السطحي إلا بعد تلدينه بالكامل. أما السحب العميق فهو غير مناسب لأن الفولاذ 301 يتصلب بسرعة وقد يتجعد أو يتشقق إذا تم سحبه على مراحل متعددة. يتميز الفولاذ 304 باستطالة تزيد عن 50%، وهو من الأنواع الشائعة في السحب العميق.
س5: لماذا يصبح الفولاذ المقاوم للصدأ 301 مغناطيسيًا بعد عملية التشكيل التدريجي؟
تؤدي عملية التشكيل بالضغط إلى تحويل الأوستنيت 301 إلى مارتنسيت مشوه مغناطيسي حديدي. وللحفاظ على خاصية عدم المغناطيسية، استخدم الفولاذ 304 أو قم بتلدين الفولاذ 301 بعد التشكيل بالضغط لعكس التحول المارتنسيتي.
س6: كيف ينبغي لصانعي الأدوات تعديل أنصاف أقطار الانحناء للفولاذ 301 مقارنة بالفولاذ 304؟
بالنسبة للفولاذ 301 المُقسّى، استخدم نسبة R/t للثني الداخلي تتراوح بين 1.5 و3.0، وتجنّب الثني الموازي لاتجاه الدرفلة. أما بالنسبة للفولاذ 304 المُلدّن، فإن نسبة R/t تتراوح بين 0.5 و1.0 كافية مع حساسية منخفضة للاتجاه.
س7: أي درجة توفر قابلية لحام أفضل للتجميعات المختومة: 301 أم 304؟
يُنصح باختيار الفولاذ 304 (مثل 304L) للمكونات الملحومة. أما الفولاذ المُشكّل على البارد، مثل 301، فيحتوي على 0.15% كربون، وهو حساس للتآكل بين الحبيبات في المنطقة المتأثرة بالحرارة. كما أنه يصبح أكثر ليونة بعد التلدين حتى في حالته المُصلّدة على البارد.
س8: ما هو الفرق المتوقع في قوة الضغط بين عملية التشكيل بالختم الصلب الكامل 301 وعملية التشكيل بالختم الصلب 304؟
يتطلب الفولاذ 301 الصلب بالكامل قوة ضغط أكبر بنسبة 40٪ - 60٪ من الفولاذ 304 المخفف (قوة القص > 800 ميجا باسكال)، مما يستدعي استخدام مكبس عالي السرعة مع هيكل أكبر مضاد للانحراف.
ملخص
يتطلب الاختيار بين الفولاذ 301 و304 موازنة مقاومة التصلب بالتشكيل مع حدود قابلية التشكيل . يوفر الفولاذ 301 مقاومة فائقة لا مثيل لها لشدّ الإجهاد أو قوة التثبيت؛ بينما يبقى الفولاذ 304 هو المعيار في عمليات التشكيل العميق أو عند استخدامه في تطبيقات غذائية. يجب على المهندسين حساب تآكل المثقب والارتداد المرن في المراحل الأولى من تصميم التصنيع لتجنب التعديلات المكلفة.
هل ترغب في التحقق من دقة أبعاد الشرائح وتقليل مخاطر الارتداد؟ حمّل "دليل تصميم وتفاوتات تشكيل الفولاذ المقاوم للصدأ" (ملف PDF)، أو تواصل مع فريق الهندسة في JS Precision لمراجعة رسومات CAD والحصول على عرض سعر لتشكيل الفولاذ المقاوم للصدأ 301/304 وملاحظات حول التصميم للتصنيع. سيقدم المهندسون نصائح حول الاختيار وحلول القوالب خلال 24 ساعة لضمان مطابقة الدفعة الأولى من العينات للمعايير.

تنصل
محتوى هذه الصفحة لأغراض إعلامية فقط. لا تقدم شركة JS Precision Services أي ضمانات، صريحة أو ضمنية، بشأن دقة أو اكتمال أو صحة المعلومات. تقع مسؤولية تحديد المتطلبات الفنية المحددة وطلب عرض أسعار رسمي للأجزاء على عاتق المشتري. يرجى التواصل معنا لمزيد من المعلومات.
مورد

