Português (Brasil)




Para peças estampadas com requisitos de alta retenção de mola, resistência à fadiga e rigidez em estruturas de baixa espessura, o aço inoxidável 301 é a escolha ideal devido à sua rápida taxa de endurecimento por deformação, que permite resistências à tração superiores a 1300 MPa no estado totalmente endurecido. Alternativamente, o aço inoxidável 304 é a escolha ideal para invólucros de estampagem profunda, geometrias de contorno complexas e ambientes sanitários altamente contaminados, proporcionando um alongamento superior a 50% no estado recozido.
Resumo das respostas principais
|
Dimensão de avaliação |
Estampagem em aço inoxidável 301 (ASTM A666) |
Estampagem em aço inoxidável 304 (ASTM A240) |
Critérios de engenharia para seleção na linha de produção |
|---|---|---|---|
|
Linha de base da composição da liga |
16,0–18,0% Cr, 6,0–8,0% Ni, ≤0,15% C |
18,0–20,0% Cr, 8,0–10,5% Ni, ≤0,08% C |
Baixo teor de Ni e alto teor de C no aço 301 promovem a transformação por endurecimento por deformação. |
|
Taxa de desenho limite e formabilidade |
Moderado a baixo (LDR≈1,6–1,8, propenso a rachaduras em múltiplas descidas) |
Muito alto ( LDR≥2,1–2,2 , adequado para estampagem profunda contínua) |
Exclua o aço 301 trabalhado a frio se a profundidade de estampagem exceder 0,5 vezes o diâmetro. |
|
Resistência ao Escoamento e Retorno Elástico |
Recozido ≥205 MPa; Endurecido ≥1000–1150 MPa |
Recozido ≥205 MPa; Trabalhado 310–550 MPa |
O ângulo de retorno elástico do aço 301 é 2 a 3 vezes maior que o do aço 304; é necessária compensação de sobrecurvatura. |
|
Resistência à corrosão e pós-tratamento |
Bom (adequado para caixas secas, terminais automotivos, molas internas) |
Excelente (temperatura de névoa salina neutra ≥ 96 h, em conformidade com as normas da FDA) |
Escolha o aço inoxidável 304 para exposição a ácidos/álcalis, contato humano ou alta umidade. |
Fonte de dados: ASTM A240/A240M:2023 – Especificação padrão para chapas, folhas e tiras de aço inoxidável ao cromo e ao cromo-níquel para vasos de pressão e aplicações gerais.
Para obter um guia completo sobre o processo de estampagem de chapas metálicas e a seleção de equipamentos, consulte o guia completo de estampagem de chapas metálicas .
Qual tipo de aço inoxidável é mais adequado para suas peças estampadas: 301 ou 304?
A avaliação da estampagem de aços 301 versus 304 depende da taxa de estiramento, do limite de escoamento pós-conformação e da recuperação da mola. O aço 301 utiliza a transformação martensítica por redução a frio para atingir um limite de escoamento superior a 1000 MPa, o que o torna ideal para clipes resilientes. O aço 304 oferece um teor de níquel mais elevado (8,0–10,5%), proporcionando um alongamento superior a 50% , o que previne microfissuras em contornos estampados.
Diferenças na composição química e na estabilidade da austenita
- O aço inoxidável 301 contém de 6,0 a 8,0% de níquel e ≤0,15% de carbono. Apresenta baixa estabilidade austenítica e pode ser convertido em martensita induzida por deformação durante a estampagem à temperatura ambiente.
- O aço inoxidável 304 possui um teor de níquel de 8,0–10,5% e um teor de carbono de ≤0,08%, podendo manter uma estrutura austenítica estável mesmo sob severa deformação a frio.
- Temperaturas Md30: A temperatura Md30 do aço 301 é próxima da temperatura ambiente, portanto a estampagem convencional pode induzir transformação martensítica. A temperatura Md30 do aço 304 é bem abaixo de 0°C , portanto a estampagem à temperatura ambiente praticamente não induz transformação martensítica.
Influência do índice de endurecimento por deformação e do desgaste do molde
- O valor n de 301 é 0,45–0,50 e o desgaste da borda do punção é de 0,08–0,12 mm por 100.000 golpes (espessura do material de 1,0 mm, 120 golpes por minuto).
- O valor n de 304 é 0,30–0,35 e sua taxa de desgaste nas bordas é apenas 60–70% da de 301, que é cerca de 0,04–0,06 mm .
- Na seleção prática de materiais, os engenheiros devem considerar a vida útil do molde e o desempenho da peça de forma holística ao avaliar os tipos de aço inoxidável para estampagem. Para o aço inoxidável 301, o ciclo de manutenção dos conjuntos de moldes de cavidade e núcleo é geralmente cerca de 30% menor do que para o aço inoxidável 304.
O aço inoxidável é apenas uma das ligas disponíveis para estampagem; os engenheiros precisam avaliar de forma abrangente a anisotropia do aço carbono, das ligas de alumínio e do aço inoxidável . Para uma visão geral completa dos materiais de estampagem mais comuns, consulte a seção sobre materiais usados na estampagem de metais .
Formabilidade do aço inoxidável 304: por que ele supera o 301 em estampagem profunda?
A conformabilidade superior do aço 304 provém do seu maior teor de níquel, que suprime o endurecimento prematuro por deformação. O aço 304 recozido atinge uma relação de comprimento/diâmetro (LDR) de até 2,2 com alongamento superior a 50% , enquanto o aço 301 endurece rapidamente, causando afinamento da parede, enrugamento da flange e desgaste da matriz sem recozimento.
Limitação da taxa de desenho e controle da anisotropia
- A relação de comprimento-diâmetro (LDR) do aço 304 recozido brilhante é de 2,1 a 2,2 , permitindo que copos de φ100 mm sejam produzidos a partir de um bloco de φ210 mm em uma única operação.
- A relação de deslocamento lateral (LDR) do aço 301 no estado recozido é tão baixa quanto 1,6–1,8 , sendo necessário, portanto, realizar de 2 a 3 passes com recozimento de solubilização a 850–1050 °C . Consequentemente, a estampagem do aço inoxidável 301 não pode ser feita em um único passe de estampagem profunda.
- Valor r: 304 apresenta 1,0–1,2 com altura da espiga de 3–5%; 301 apresenta formação de martensita direcional, resultando em altura da espiga de 8–12%.
Requisitos de lubrificação e revestimento de matrizes para estampagem profunda de alta velocidade
- Embutimento profundo em aço 304: um lubrificante EP médio forma uma película de óleo de 5 a 10 µm ; com um revestimento de TiN ou CrN, a ferramenta dura mais de 100.000 ciclos.
- 301 estampagem profunda: atualize o revestimento da matriz para infiltração de TD (carboneto de vanádio) ou revestimento de diamante CVD; caso contrário, a ferramenta trava em 5.000 a 8.000 ciclos.
Mecanismo de falha quando a proporção da imagem excede o padrão
O uso obrigatório do aço 301 quando a relação profundidade/diâmetro for superior a 0,8 resultará em: enrugamento da flange → concentração de tensão na parede do cilindro → redução da espessura da parede superior a 25% → fissuras circunferenciais no canto inferior arredondado.
A norma ISO 20482: 2013 especifica que o valor de embutimento de Eriksen é ≥12 mm para o aço 304 no estado recozido, mas apenas 8–10 mm para o aço 301 no estado recozido.
Aço inoxidável 301 temperado para molas vs. aço inoxidável 304 recozido: quais as diferenças na recuperação elástica e no retorno elástico?
Para presilhas de mola, a têmpera 301 em comparação com o aço 304 recozido representa um equilíbrio entre a deflexão elástica e os limites do raio de curvatura. O aço 301 laminado a frio (1/2H a FH) oferece resistência de 750 a 1150 MPa, proporcionando absorção de energia cíclica sem deformação permanente , mas necessita de uma sobrecurvatura de 5° a 15° para compensar o retorno elástico.
Comparação quantitativa dos ângulos de recuperação em diferentes níveis de dureza.
Comparação dos parâmetros de estampagem e dobramento entre os aços 301 e 304 em diferentes graus de dureza e no estado recozido.
|
Grau de têmpera |
Limite de Escoamento (MPa) |
Dureza (HRC) |
Razão de curvatura mínima longitudinal R/t |
Relação de curvatura mínima transversal R/t |
Ângulo de compensação de retorno elástico (°) |
|---|---|---|---|---|---|
|
301 1/4 Duro |
550–620 |
25–30 |
1.0 |
1,5 |
3–5 |
|
301 1/2 Difícil |
760–860 |
32–38 |
1.2 |
2.0 |
6–9 |
|
301 Duro Completo |
1000–1150 |
40–45 |
1,5 |
3.0 |
10–15 |
|
304 Recozido |
205–260 |
≤20 |
0,5 |
0,8 |
2–3 |
Fonte de dados: ASTM A666:2021 Tabela 2 – Requisitos de propriedades mecânicas para aço inoxidável 301 laminado a frio.
Na estampagem do aço 301, a chapa endurecida deve ser orientada na direção de laminação, e o raio de curvatura deve ser de pelo menos 1,5t para evitar rasgos nas bordas.
Raio de curvatura mínimo e sensibilidade à direção de rolamento
Para o aço inoxidável 301 totalmente endurecido, o raio de curvatura longitudinal R/t é 1,5t, e o raio de curvatura transversal R/t deve ser aumentado para 3,0t. Para o aço inoxidável 304 recozido, o R/t do raio longitudinal é 0,5t e o do raio transversal é 0,8t, e as diferenças não são significativas. Por isso, o projeto do molde deve ser otimizado com base nas diretrizes específicas de DFM (Design for Manufacturing) para peças estampadas.
Método de projeto de compensação de moldes
Registre a força de flexão livre de 3 a 5 vezes e, em seguida, aplique uma flexão corretiva (de fundo) com sobreflexão de 5° a 15° (tolerância de ±0,5°); adicionar nervuras de extrusão de 0,3 a 0,5 mm no diâmetro interno da curvatura reduz ainda mais o retorno elástico em 2° a 4°.
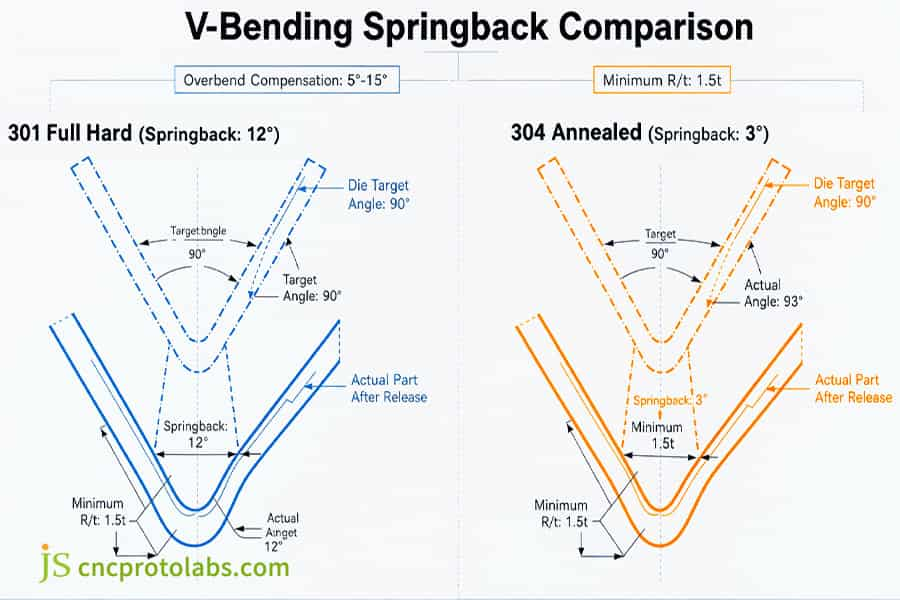
Figura 1: Diagrama comparativo do retorno elástico em dobra em V entre o aço inoxidável 301 totalmente endurecido e o aço inoxidável 304 recozido.
Aços 301 e 304 para contatos e clipes de baterias de veículos elétricos: qual grau de aço é o mais indicado para cada aplicação?
A escolha entre o aço 301 e o 304 para contatos de baterias de veículos elétricos depende da retenção da pressão de contato e da resistência à corrosão por pites . O aço 301 se destaca em grampos de mola para barramentos que necessitam de fixação constante; o aço 304 é indicado para invólucros externos que exigem resistência à névoa salina.
Característica de resistência dos terminais de uma bateria de alta potência em situação de relaxamento de tensão.
A retenção de tensão do aço 301 1/2 Hard é de 92–96% após 5.000 horas a 85°C (<5% de decaimento da pressão de contato), enquanto o aço 304 recozido retém apenas 75–82%. Em 10.000 ciclos de vibração, a resistência de contato do aço 301 permanece na faixa de <15% de aumento, enquanto para o aço 304 esse aumento foi de 150–300% .
Caso prático de engenharia: alteração do material dos clipes do conector da bateria
O cliente, que utilizava produtos de grau automotivo, optou por aço inoxidável 304 recozido para placas de fixação de 0,35 mm. Com o aço 304 recozido (0,35 mm), a pressão de contato após 5.000 ciclos de vibração a 85 °C foi de 4,2 N e a resistência de contato de 3,36 mΩ. A JS Precision mudou para o aço ASTM A666 301 1/2 Hard (limite de escoamento ≥760 MPa) com compensação de sobrecurvatura de 6,5° e raio de matriz de 1,2t. Após a mudança, a retenção de tensão de cisalhamento atingiu 94,6% ao longo de 10.000 ciclos e 250.000 golpes consecutivos a 120 SPM , sem trincas nas bordas.
Dados do projeto JS Precision (2025): 301 1/2 Clips rígidos, 85°C/10000 ciclos, taxa média de retenção de tensão de 94,6% (n=50), aumento da resistência de contato de 12,3%.
Comparação entre processos: Estampagem versus fresagem CNC para fabricação de peças de paredes finas
Para componentes elásticos de paredes finas (0,15–0,4 mm): excentricidade da ferramenta de fresagem CNC >0,02 mm, empenamento 0,05–0,15 mm, tempo de usinagem de peça única >15 minutos; estampagem de alta velocidade 120 SPM, tempo de usinagem de peça única 0,5 segundos, desvio padrão da tensão residual ±15 MPa (CNC ±60 MPa). Para uma comparação detalhada entre estampagem e usinagem CNC, consulte Estampagem de Metais vs. Usinagem CNC. Recomenda-se a estampagem em aço inoxidável 301 para essas peças, visando uma produção em massa eficiente.
Matriz de decisão 4×4 para seleção de peças estampadas em engenharia
|
Dimensão de avaliação |
301 Estampagem Endurecida por Trabalho |
304 Estampagem Recozida |
304 Laminado a Frio Reforçado Estampado |
Alternativa à fresagem CNC de paredes ultrafinas |
|---|---|---|---|---|
|
Carga mecânica e retorno elástico |
Limite de escoamento ≥760 MPa, retorno elástico de 6° a 15°, necessidade de sobrecurvatura |
Limite de escoamento 205–260 MPa, retorno elástico 2°–3° |
Limite de escoamento: 450–550 MPa, retorno elástico: 3°–5° |
Vida útil reduzida em 30–50% devido à fadiga. |
|
Profundidade do desenho |
LDR 1,6–1,8, não adequado para estampagem profunda. |
LDR 2.1–2.2, adequado para estampagem profunda complexa. |
LDR 1,8–2,0 |
Não pode ser desenhado profundamente. |
|
Resistência à corrosão e meio |
Névoa salina NSS 48–72h |
NSS em névoa salina ≥ 96 h , atende aos padrões da FDA. |
Névoa salina NSS 72–96h |
É difícil garantir a integridade do revestimento. |
|
Falha de substituição entre processos |
Primeira escolha para molas de parede fina, 120 SPM |
Única opção para caixas de embutir profundas |
Formabilidade moderada de uso geral |
Propenso a vibrações, deformações e alto custo. |
Fonte de dados: Método de ensaio de dobramento referenciado à norma ASTM E290 (Método de Ensaio Padrão para Ensaio de Dobramento de Materiais para Ductilidade). As versões da norma devem seguir a edição adotada pelo projeto.
Para componentes elásticos de paredes finas, a estampagem de alta velocidade 301 deve ser preferida, e o corte CNC deve ser evitado.
Para obter informações sobre aplicações finais de estampagem de metais, consulte a página Aplicações da Estampagem de Metais.
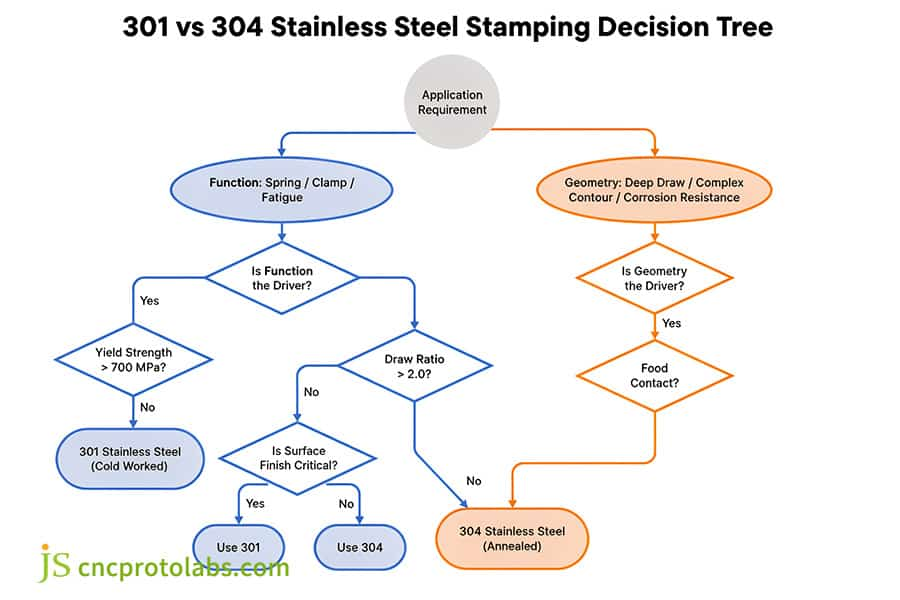
Figura 2: Fluxograma de decisão para os graus de estampagem de aço inoxidável 301 versus 304 em aplicações de veículos elétricos.
Perguntas frequentes
P1: Devo usar aço inoxidável 301 ou 304 para presilhas de mola estampadas?
Para presilhas de mola estampadas, escolha o aço 301 em têmperas semiduras ou totalmente duras (limite de escoamento >1000 MPa) para excelente desempenho em fadiga e mola. O aço 304 recozido tem um limite de escoamento de apenas ~205 MPa, portanto, sofre deformação permanente a cada ciclo.
P2: O aço inoxidável 301 é adequado para equipamentos de cozinha estampados, ou devo usar o 304?
O aço inoxidável 304, utilizado em equipamentos para processamento de alimentos, é composto por 18,0–20,0% de cromo e 8,0–10,5% de níquel . Para contato com alimentos, são necessários passivação, resistência a ácidos e conformidade com as normas da FDA. Já o aço inoxidável 301, por ser de baixo teor de níquel e alto teor de carbono, é propenso à corrosão por pite quando exposto a ambientes úmidos e ácidos.
P3: Em que volume a diferença de custo entre a estampagem do aço 301 e do aço 304 se torna relevante?
Volumes de 50.000 a 100.000 peças. Em volumes menores, a diferença de preço reside principalmente no custo do material em bobina; em volumes maiores, o impacto do desgaste acelerado da matriz (301) altera o custo unitário. Consulte o custo de estampagem de alto volume para obter os modelos de custo de estampagem de alto volume.
Q4: O aço inoxidável 301 pode ser estampado profundamente como o 304?
O aço 301 só pode ser estampado superficialmente quando totalmente recozido. A estampagem profunda não é adequada, pois o 301 sofre endurecimento por deformação rapidamente e pode enrugar ou trincar se estampado em múltiplas etapas. O aço 304 possui alongamento superior a 50% e é comumente utilizado para estampagem profunda.
Q5: Por que o aço inoxidável 301 se torna magnético após a estampagem progressiva?
A deformação por estampagem resulta na conversão da austenita 301 em martensita deformada ferromagnética. Para manter as propriedades não magnéticas, utilize o aço 304 ou realize um recozimento no aço 301 após a estampagem para reverter a transformação martensítica.
Q6: Como os ferramenteiros devem ajustar os raios de curvatura para o aço 301 em comparação com o aço 304?
Para o aço 301 temperado, utilize um raio de curvatura interno R/t de 1,5 a 3,0 e evite o dobramento paralelo à direção de laminação. Para o aço 304 recozido, um R/t de 0,5 a 1,0 é suficiente, com baixa sensibilidade à orientação.
Q7: Qual grau de aço oferece melhor soldabilidade para conjuntos estampados: 301 ou 304?
Para componentes soldados, deve-se selecionar o aço 304 (por exemplo, 304L). Aços para trabalho a frio, como o 301, possuem 0,15% de carbono e são sensíveis à corrosão intergranular na zona afetada pelo calor. Além disso, no estado endurecido a frio , ele amolece após o recozimento.
Q8: Qual a diferença esperada na tonelagem de prensagem entre a estampagem de aço 301 totalmente duro e a de aço 304?
O aço 301 totalmente endurecido requer de 40% a 60% mais tonelagem do que o aço 304 recozido (resistência ao cisalhamento >800 MPa), o que exige uma prensa de maior velocidade com uma estrutura antideflexão maior.
Resumo
A escolha entre os aços 301 e 304 exige o equilíbrio entre a resistência ao encruamento e os limites de conformabilidade . Para deflexão por fadiga ou força de fixação, o 301 oferece um limite de escoamento incomparável; para geometrias de estampagem profunda ou exposição a contato com alimentos, o 304 continua sendo o padrão. Os engenheiros devem calcular o desgaste do punção e o retorno elástico logo no início do projeto para evitar ajustes dispendiosos.
Deseja verificar as tolerâncias de estampagem e mitigar os riscos de retorno elástico? Baixe o "Guia de Projeto e Tolerâncias para Estampagem em Aço Inoxidável" (PDF) ou entre em contato com a equipe de engenharia da JS Precision para analisar desenhos CAD e obter um orçamento para estampagem em aço inoxidável 301/304 e feedback sobre DFM (Design for Manufacturing). Nossos engenheiros fornecerão orientações sobre a seleção e soluções de matrizes em até 24 horas para garantir que o primeiro lote de amostras atenda aos padrões.
Isenção de responsabilidade
O conteúdo desta página tem caráter meramente informativo. A JS Precision Services não oferece quaisquer garantias, expressas ou implícitas, quanto à exatidão, integridade ou validade das informações aqui contidas. É de responsabilidade do comprador identificar os requisitos técnicos específicos e solicitar um orçamento formal de peças . Entre em contato conosco para obter mais informações.
Recurso