 Deutsch




Für Stanzteile mit hohen Anforderungen an Federstabilität, Dauerfestigkeit und Steifigkeit dünnwandiger Konstruktionen ist Edelstahl 301 aufgrund seiner schnellen Kaltverfestigung die bevorzugte Wahl. Diese ermöglicht Zugfestigkeiten von über 1300 MPa im vollständig ausgehärteten Zustand. Alternativ bietet sich Edelstahl 304 für tiefgezogene Gehäuse, komplexe Konturen und stark verschmutzte Umgebungen an, da er im geglühten Zustand eine Dehnung von über 50 % aufweist.
Zusammenfassung der Kernantworten
|
Bewertungsdimension |
Stanzteile aus Edelstahl 301 (ASTM A666) |
Stanzteile aus Edelstahl 304 (ASTM A240) |
Auswahlkriterien für die Fertigungshalle |
|---|---|---|---|
|
Legierungszusammensetzung Basislinie |
16,0–18,0 % Cr, 6,0–8,0 % Ni, ≤0,15 % C |
18,0–20,0 % Cr, 8,0–10,5 % Ni, ≤0,08 % C |
Niedriger Ni- und hoher C-Gehalt in 301 fördert die Kaltverfestigungsumwandlung |
|
Grenzziehverhältnis und Umformbarkeit |
Mäßig-niedrig (LDR≈1,6–1,8, neigt bei Mehrfachziehungen zu Rissbildung) |
Sehr hoch ( LDR≥2,1–2,2 , geeignet für kontinuierliches Tiefziehen) |
Kaltverformter Stahl 301 ist auszuschließen, wenn die Ziehtiefe das 0,5- fache des Durchmessers überschreitet. |
|
Streckgrenze und Rückfederung |
Geglüht ≥205 MPa; Vollständig hart ≥1000–1150 MPa |
Geglüht ≥205 MPa; Verformt 310–550 MPa |
Der Rückfederungswinkel von 301 ist 2–3 Mal so groß wie der von 304; Überbiegungskompensation erforderlich |
|
Korrosionsbeständigkeit & Nachbehandlung |
Gut (geeignet für trockene Gehäuse, Kfz-Anschlüsse, Innenraumfedern) |
Ausgezeichnet (neutraler Salzsprühtest NSS ≥ 96 h, FDA-konform) |
Wählen Sie 304 für Säure-/Laugenkontakt, menschlichen Kontakt oder hohe Luftfeuchtigkeit. |
Datenquelle: ASTM A240/A240M:2023 – Standard Specification for Chromium and Chromium-Nickel Stainless Steel Plate, Sheet, and Strip for Pressure Vessels and for General Applications.
Einen vollständigen Leitfaden zu Blechstanzverfahren und Geräteauswahl finden Sie im vollständigen Blechstanzleitfaden .
Welche Edelstahlgüte eignet sich für Ihre Stanzteile: 301 oder 304?
Die Bewertung der Stanzeigenschaften von 301 und 304 hängt vom Ziehverhältnis, der Streckgrenze nach der Umformung und der Rückstellkraft ab. 301 nutzt die martensitische Umwandlung durch Kaltumformung, um eine Streckgrenze von über 1000 MPa für elastische Klammern zu erreichen. 304 bietet einen höheren Nickelgehalt (8,0–10,5 %), was zu einer Dehnung von über 50 % führt und Mikrorisse in tiefgezogenen Konturen verhindert.
Unterschiede in der chemischen Zusammensetzung und der Austenitstabilität
- Edelstahl 301 enthält 6,0–8,0 % Nickel und ≤0,15 % Kohlenstoff. Er weist eine geringe Austenitstabilität auf und kann sich beim Stanzen bei Raumtemperatur in verformungsinduzierten Martensit umwandeln.
- Edelstahl 304 hat einen Nickelgehalt von 8,0–10,5 % und einen Kohlenstoffgehalt von ≤0,08 % und kann auch unter starker Kaltverformung eine stabile austenitische Struktur beibehalten.
- Md30-Temperaturen: Die Md30-Temperatur von 301 liegt nahe Raumtemperatur, daher kann herkömmliches Stanzen eine martensitische Umwandlung auslösen. Die Md30-Temperatur von 304 liegt deutlich unter 0 °C , daher bewirkt Stanzen bei Raumtemperatur praktisch keine Umwandlung.
Einfluss des Kaltverfestigungsindex und des Werkzeugverschleißes
- Der n-Wert von 301 liegt zwischen 0,45 und 0,50 , und der Verschleiß der Stempelkante beträgt 0,08 bis 0,12 mm pro 100.000 Hübe (1,0 mm Materialstärke, 120 Hübe/min).
- Der n-Wert von 304 liegt bei 0,30–0,35 und seine Kantenverschleißrate beträgt nur 60–70 % derjenigen von 301, was etwa 0,04–0,06 mm entspricht.
- Bei der praktischen Materialauswahl sollten Ingenieure die Werkzeugstandzeit und die Bauteilleistung ganzheitlich betrachten, wenn sie Stanzteile aus Edelstahl bewerten. Bei Stanzteilen aus Edelstahl 301 ist der Wartungszyklus von Formhohlraum und Kern im Allgemeinen etwa 30 % kürzer als bei Edelstahl 304.
Edelstahl ist nur eine von mehreren Legierungen, die sich zum Stanzen eignen. Ingenieure müssen die Anisotropie von Kohlenstoffstahl, Aluminiumlegierungen und Edelstahl umfassend bewerten. Einen detaillierten Überblick über gängige Stanzwerkstoffe finden Sie im Abschnitt „Werkstoffe für das Metallstanzen“ .
Umformbarkeit von Edelstahl 304: Warum ist er beim Tiefziehen besser als 301?
Die überlegene Umformbarkeit von 304 beruht auf dem höheren Nickelgehalt, der eine vorzeitige Kaltverfestigung verhindert. Geglühter 304 erreicht ein LDR von bis zu 2,2 bei einer Dehnung von über 50 % , während 301 ohne Glühen schnell aushärtet, was zu Wanddickenreduzierung, Faltenbildung am Flansch und Werkzeugfressern führt.
Begrenzung des Ziehverhältnisses und der Anisotropiekontrolle
- Der LDR-Wert von blankgeglühtem 304 beträgt 2,1–2,2 , wodurch in einem einzigen Arbeitsgang Becher mit einem Durchmesser von 100 mm aus einem Rohling mit einem Durchmesser von 210 mm gezogen werden können.
- Der LDR-Wert von Edelstahl 301 im geglühten Zustand liegt bei lediglich 1,6–1,8 , weshalb möglicherweise 2–3 Durchgänge mit Lösungsglühen bei 850–1050 °C erforderlich sind. Daher ist das Stanzen von Edelstahl 301 im Tiefziehverfahren in einem Durchgang nicht möglich.
- r-Wert: 304 hat 1,0–1,2 bei einer Ährenhöhe von 3–5 %; 301 weist eine gerichtete Martensitbildung auf, was zu einer Ährenhöhe von 8–12 % führt.
Anforderungen an Schmierung und Werkzeugbeschichtung beim Hochgeschwindigkeits-Tiefziehen
- Tiefziehen mit 304: Ein mittel-EP-Schmierstoff bildet einen 5–10 µm dicken Ölfilm ; mit einer TiN- oder CrN-Beschichtung hält das Werkzeug über 100.000 Hübe.
- 301 Tiefziehen: Die Werkzeugbeschichtung muss auf TD (Vanadiumcarbid)-Infiltration oder CVD-Diamantbeschichtung aufgerüstet werden; andernfalls blockiert das Werkzeug innerhalb von 5.000–8.000 Hüben.
Ausfallmechanismus bei Überschreitung des Standard-Seitenverhältnisses
Die erzwungene Verwendung von 301 bei einem Verhältnis von Tiefe zu Durchmesser von >0,8 führt zu: Faltenbildung am Flansch → Spannungskonzentration in der Zylinderwand → Reduzierung der Wandstärke um mehr als 25 % → Umfangsrisse an der unteren abgerundeten Ecke.
ISO 20482:2013 legt fest, dass der Eriksen-Tiefenwert für 304 im geglühten Zustand ≥12 mm beträgt, für 301 im geglühten Zustand jedoch nur 8–10 mm.
301 Federhärte vs. 304 Weichgeglüht: Worin unterscheiden sich elastische Rückstellung und Rückfederung?
Bei Federklammern bietet die Verwendung von kaltgewalztem 301-Stahl im Vergleich zu 304-Stahl einen Kompromiss zwischen elastischer Durchbiegung und Biegeradiusbegrenzung. Kaltgewalzter 301-Stahl (1/2H bis FH) bietet eine Zugfestigkeit von 750–1150 MPa und ermöglicht so die zyklische Energieabsorption ohne bleibende Verformung . Allerdings ist eine Überbiegung von 5°–15° erforderlich, um die Rückfederung auszugleichen.
Vergleich der quantitativen Rückprallwinkel bei unterschiedlichen Härtegraden
Vergleich der Stanz- und Biegeparameter zwischen 301 und 304 in verschiedenen Härtegraden und im geglühten Zustand.
|
Härtegrad |
Streckgrenze (MPa) |
Härte (HRC) |
Längs-Mindestbiegeverhältnis R/t |
Mindestbiegeverhältnis R/t |
Rückfederungskompensationswinkel (°) |
|---|---|---|---|---|---|
|
301 1/4 Hart |
550–620 |
25–30 |
1.0 |
1,5 |
3–5 |
|
301 1/2 Hart |
760–860 |
32–38 |
1.2 |
2.0 |
6–9 |
|
301 Full Hard |
1000–1150 |
40–45 |
1,5 |
3.0 |
10–15 |
|
304 Geglüht |
205–260 |
≤20 |
0,5 |
0,8 |
2–3 |
Datenquelle: ASTM A666:2021 Tabelle 2 – Anforderungen an die mechanischen Eigenschaften von kaltgewalztem Edelstahl 301.
Beim Stanzen von 301 muss das gehärtete Blech in Walzrichtung ausgerichtet sein, und der Biegeradius sollte mindestens 1,5 t betragen, um ein Ausreißen der Kanten zu verhindern.
Minimaler Biegeradius und Empfindlichkeit gegenüber der Walzrichtung
Für 301 Full Hard beträgt der Längsbiegeradius R/t 1,5t, der Querbiegeradius R/t sollte auf 3,0t erhöht werden. Für 304 geglühten Edelstahl beträgt der Längsbiegeradius R/t 0,5t und der Querbiegeradius 0,8t, die Unterschiede sind hier jedoch gering. Daher sollte die Werkzeugkonstruktion gemäß den spezifischen DFM-Richtlinien für Stanzteile optimiert werden.
Formkompensations-Designverfahren
Die freie Biegekraft wird 3- bis 5-mal aufgezeichnet. Anschließend wird eine Korrekturbiegung (Absenkung) mit einer Überbiegung von 5°–15° (±0,5° Toleranz) durchgeführt. Durch das Hinzufügen von 0,3–0,5 mm langen Extrusionsrippen am inneren Biegedurchmesser wird die Rückfederung um weitere 2°–4° reduziert.
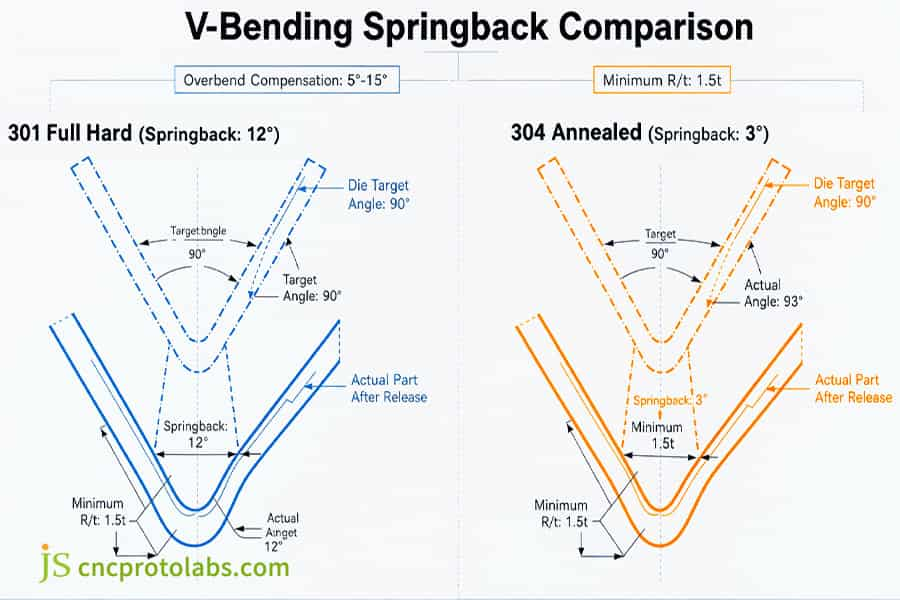
Abbildung 1: Vergleichsdiagramm der Rückfederung bei V-Biegung zwischen 301 vollhartem und 304 geglühtem Edelstahl.
301 vs. 304 für Kontakte und Klemmen von Elektrofahrzeugbatterien: Welche Güteklasse ist in welchem Anwendungsbereich die bessere Wahl?
Die Wahl zwischen Edelstahl 301 und 304 für Kontakte in Elektrofahrzeugbatterien hängt von der Kontaktpressung und der Beständigkeit gegen Lochfraß ab. Edelstahl 301 eignet sich hervorragend für Stromschienen-Federklemmen, die eine dauerhafte Klemmung erfordern; Edelstahl 304 ist für Außengehäuse geeignet, die salzsprühbeständig sein müssen.
Widerstandskennlinie der Anschlüsse einer Leistungsbatterie im Spannungsrelaxationszustand
Die Spannungsstabilität von 301 1/2 Hard beträgt nach 5.000 Stunden bei 85 °C 92–96 % (Kontaktspannungsabfall < 5 %), während geglühtes 304 nur 75–82 % aufweist. Nach 10.000 Vibrationszyklen bleibt der Kontaktwiderstand von 301 im Bereich von < 15 % Zunahme, wohingegen er bei 304 um 150–300 % ansteigt.
Praxisbeispiel aus der Ingenieurwissenschaft: Materialwechsel für Batterieanschlussklemmen
Der Kunde für Produkte in Automobilqualität entschied sich für geglühten Edelstahl 304 für 0,35 mm dicke Spannplatten. Mit geglühtem 304 (0,35 mm) betrug der Kontaktdruck nach 5.000 Vibrationszyklen bei 85 °C 4,2 N und der Kontaktwiderstand 3,36 mΩ. JS Precision wechselte daraufhin zu ASTM A666 301 1/2 Hard (Streckgrenze ≥ 760 MPa) mit 6,5° Überbiegungskompensation und einem Werkzeugradius von 1,2 t. Nach dem Wechsel erreichte die Scherspannungsretention 94,6 % über 10.000 Zyklen und 250.000 aufeinanderfolgende Hübe bei 120 Hüben pro Minute ohne Kantenrisse.
Daten aus dem JS Precision Projekt (2025): 301 1/2 Hartclips, 85°C/10000 Zyklen, durchschnittliche Spannungserhaltungsrate 94,6% (n=50), Anstieg des Kontaktwiderstands 12,3%.
Prozessübergreifender Vergleich: Stanzen vs. CNC-Fräsen für die Fertigung dünnwandiger Teile
Für dünnwandige elastische Bauteile (0,15–0,4 mm): CNC-Fräsen: Rundlauffehler >0,02 mm, Verzug 0,05–0,15 mm, Einzelbearbeitungszeit >15 Minuten; Hochgeschwindigkeitsstanzen: 120 Hübe/min, Einzelbearbeitungszeit 0,5 Sekunden, Standardabweichung der Eigenspannung ±15 MPa (CNC ±60 MPa). Einen detaillierten Vergleich von Stanzen und CNC-Bearbeitung finden Sie unter „Metallstanzen vs. CNC-Bearbeitung“. Für eine effiziente Serienfertigung wird das Stanzen von Edelstahl 301 empfohlen.
4×4-Entscheidungsmatrix für die Auswahl von Stanzteilen
|
Bewertungsdimension |
301 Kaltverfestigtes Stanzverfahren |
304 Geglühtes Stanzteil |
304 Kaltgewalztes verstärktes Stanzteil |
Alternative zum CNC-Fräsen ultradünner Wände |
|---|---|---|---|---|
|
Mechanische Belastung und Rückfederung |
Streckgrenze ≥760 MPa, Rückfederung 6°–15°, Überbiegung erforderlich |
Streckgrenze 205–260 MPa, Rückfederung 2°–3° |
Streckgrenze 450–550 MPa, Rückfederung 3°–5° |
Die Ermüdungslebensdauer wird um 30–50 % reduziert. |
|
Tiefziehtiefe |
LDR 1,6–1,8, nicht geeignet für Tiefziehen |
LDR 2.1–2.2, geeignet für komplexe Tiefziehverfahren |
LDR 1,8–2,0 |
Kann nicht tief gezogen werden. |
|
Korrosionsbeständigkeit & Medium |
Salzsprühtest NSS 48–72 h |
Salzsprühtest NSS ≥ 96 h , erfüllt die FDA-Vorgaben |
Salzsprühtest NSS 72–96 h |
Die Unversehrtheit der Beschichtung lässt sich nur schwer garantieren. |
|
Prozessübergreifender Austauschfehler |
Erste Wahl für dünnwandige Federn, 120 SPM |
Einzige Option für tiefgezogene Gehäuse |
Allgemeine, mäßige Umformbarkeit |
Anfällig für Vibrationen, Verformungen, hohe Kosten |
Datenquelle: Biegeprüfverfahren gemäß ASTM E290 (Standardprüfverfahren für die Biegeprüfung von Werkstoffen auf Duktilität). Es gelten die im Projekt verwendeten Standardversionen.
Bei dünnwandigen elastischen Bauteilen ist das Hochgeschwindigkeitsstanzen aus 301 vorzuziehen, CNC-Schneiden sollte vermieden werden.
Informationen zu Endanwendungen der Metallstanzung finden Sie auf der Seite „Anwendungen der Metallstanzung“.
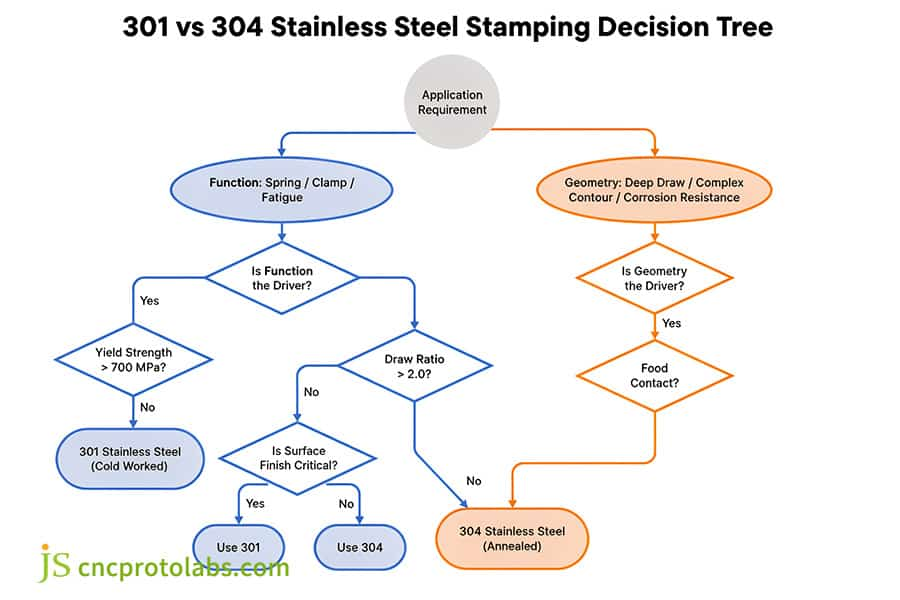
Abbildung 2: Entscheidungsflussdiagramm für die Stanzteile aus Edelstahl 301 und 304 in Anwendungen für Elektrofahrzeuge.
Häufig gestellte Fragen
Frage 1: Sollte ich für gestanzte Federklammern Edelstahl 301 oder 304 verwenden?
Für gestanzte Federklammern empfiehlt sich Edelstahl 301 in halbharter oder vollharter Ausführung (Streckgrenze >1000 MPa) für optimale Dauerfestigkeit und Federleistung. Geglühter Edelstahl 304 weist eine Streckgrenze von nur ca. 205 MPa auf und verformt sich daher bei jedem Zyklus dauerhaft.
Frage 2: Ist Edelstahl 301 für gestanzte Lebensmittelgeräte geeignet oder muss ich Edelstahl 304 verwenden?
Der für Lebensmittelverarbeitungsanlagen verwendete Edelstahl 304 besteht aus 18,0–20,0 % Chrom und 8,0–10,5 % Nickel . Für den Kontakt mit Lebensmitteln sind Passivierung, Säurebeständigkeit und die Einhaltung der FDA-Vorschriften erforderlich. Der Edelstahl 301 weist einen niedrigen Nickel- und einen hohen Kohlenstoffgehalt auf und neigt in feuchten und sauren Umgebungen zu Lochfraßkorrosion.
Frage 3: Ab welcher Stückzahl spielt der Unterschied bei den Stanzkosten (301 vs. 304) eine Rolle?
Bei Stückzahlen von 50.000 bis 100.000 Stück liegt der Preisunterschied bei geringeren Stückzahlen hauptsächlich in den Kosten des aufgewickelten Materials; bei höheren Stückzahlen beeinflusst der deutlich schnellere Werkzeugverschleiß (301) die Stückkosten. Kostenmodelle für das Stanzen großer Stückzahlen finden Sie unter „Kosten des Stanzens großer Stückzahlen“.
Frage 4: Kann Edelstahl 301 wie Edelstahl 304 tiefgezogen werden?
301 lässt sich nur im vollständig geglühten Zustand flachziehen. Tiefziehen ist ungeeignet, da 301 schnell kaltverfestigt und bei mehrstufigem Ziehen Falten oder Risse bilden kann. 304 weist eine Dehnung von über 50 % auf und eignet sich daher gut zum Tiefziehen.
Frage 5: Warum wird Edelstahl 301 nach dem progressiven Stanzen magnetisch?
Durch die Stanzverformung wandelt sich 301-Austenit in ferromagnetischen, verformten Martensit um. Um die nichtmagnetischen Eigenschaften zu erhalten, sollte 304 verwendet oder 301 nach dem Stanzen geglüht werden, um die martensitische Umwandlung rückgängig zu machen.
Frage 6: Wie sollten Werkzeugmacher die Biegeradien für 301 im Vergleich zu 304 anpassen?
Bei gehärtetem 301 sollte ein Innenkehlnahtverhältnis (R/t) von 1,5–3,0 verwendet und ein Biegen parallel zur Walzrichtung vermieden werden. Bei geglühtem 304 ist ein R/t-Wert von 0,5–1,0 ausreichend, da die Orientierungsempfindlichkeit gering ist.
Frage 7: Welche Stahlsorte bietet eine bessere Schweißbarkeit für gestanzte Baugruppen: 301 oder 304?
Für Schweißbauteile sollte 304 (z. B. 304L) gewählt werden. Kaltverformbare Stähle wie 301 enthalten 0,15 % Kohlenstoff und sind anfällig für interkristalline Korrosion in der Wärmeeinflusszone. Außerdem erweicht dieser Stahl im kaltverfestigten Zustand nach dem Glühen.
Frage 8: Welcher Unterschied in der Presskraft ist beim Stanzen von 301 Full Hard und 304 zu erwarten?
Für 301 Full Hard wird eine um 40–60 % höhere Presskraft benötigt als für 304 geglüht (Scherfestigkeit >800 MPa), weshalb eine schnellere Presse mit einer größeren Anti-Durchbiegungsstruktur erforderlich ist.
Zusammenfassung
Die Wahl zwischen 301 und 304 erfordert ein Abwägen zwischen Kaltverfestigung und Umformbarkeit . Für Dauerfestigkeit oder Klemmkraft bietet 301 eine unübertroffene Streckgrenze; für Tiefziehgeometrien oder den Einsatz in Lebensmittelkontakten bleibt 304 der Standard. Ingenieure müssen Stempelverschleiß und Rückfederung frühzeitig im DFM-Prozess berechnen, um kostspielige Nachjustierungen zu vermeiden.
Sie möchten die Toleranzen der Stanzteile überprüfen und Rückfederungsrisiken minimieren? Laden Sie den „Leitfaden für Stanztechnik und Toleranzen aus Edelstahl“ (PDF) herunter oder kontaktieren Sie das Engineering-Team von JS Precision, um CAD-Zeichnungen einzusehen und ein Angebot für das Stanzen von Edelstahl 301/304 sowie Feedback zum Design for Manufacturing (DFM) zu erhalten. Unsere Ingenieure beraten Sie innerhalb von 24 Stunden bei der Materialauswahl und entwickeln passende Werkzeuglösungen, damit die erste Mustercharge den Standards entspricht.

Haftungsausschluss
Die Inhalte dieser Seite dienen ausschließlich Informationszwecken. JS Precision Services übernimmt keine Gewähr für die Richtigkeit, Vollständigkeit oder Gültigkeit der Informationen. Es obliegt dem Käufer, die spezifischen technischen Anforderungen zu ermitteln und ein formelles Teileangebot anzufordern . Für weitere Informationen kontaktieren Sie uns bitte.
Ressource

