Français




Pour les pièces embouties exigeant une forte rétention de ressort, une grande résistance à la fatigue et une rigidité élevée des structures minces, l'acier inoxydable 301 est privilégié grâce à son écrouissage rapide qui permet d'atteindre des résistances à la traction supérieures à 1 300 MPa à l'état durci. En revanche, l'acier inoxydable 304 est recommandé pour les boîtiers emboutis, les géométries complexes et les environnements sanitaires très contaminés, car il offre un allongement supérieur à 50 % à l'état recuit.
Résumé des réponses principales
|
Dimension d'évaluation |
Estampage en acier inoxydable 301 (ASTM A666) |
Estampage en acier inoxydable 304 (ASTM A240) |
Critères d'ingénierie pour la sélection de l'atelier |
|---|---|---|---|
|
Composition de référence de l'alliage |
16,0 à 18,0 % Cr, 6,0 à 8,0 % Ni, ≤0,15 % C |
18,0 à 20,0 % de Cr, 8,0 à 10,5 % de Ni, ≤0,08 % de C |
La faible teneur en Ni et la forte teneur en C de l'acier inoxydable 301 favorisent la transformation par écrouissage. |
|
Rapport de dessin limite et formabilité |
Modéré-faible (LDR≈1,6–1,8, sujet aux fissures lors de tirages multiples) |
Très élevé ( LDR≥2,1–2,2 , convient à l'emboutissage profond continu) |
Exclure l'acier 301 écroui à froid si la profondeur d'emboutissage dépasse 0,5 fois le diamètre |
|
Limite d'élasticité et élasticité |
Recuit ≥ 205 MPa ; Durci ≥ 1000–1150 MPa |
Recuit ≥ 205 MPa ; Écroui 310–550 MPa |
L'angle de retour élastique de l'acier 301 est 2 à 3 fois supérieur à celui de l'acier 304 ; une compensation de surflexion est nécessaire. |
|
Résistance à la corrosion et post-traitement |
Bon (convient aux boîtiers secs, aux bornes automobiles, aux ressorts d'intérieur) |
Excellent (résistance au brouillard salin neutre ≥ 96 h, conforme aux normes FDA) |
Choisissez l'acier inoxydable 304 en cas d'exposition aux acides/alcalis, de contact humain ou d'humidité élevée. |
Source des données : ASTM A240/A240M:2023 – Spécification standard pour les plaques, tôles et bandes en acier inoxydable au chrome et au chrome-nickel destinées aux récipients sous pression et aux applications générales.
Pour un guide complet sur le processus d'emboutissage de la tôle et la sélection des équipements, veuillez vous référer au guide complet sur l'emboutissage de la tôle .
Quelles nuances d'acier inoxydable conviennent à vos pièces embouties : 301 ou 304 ?
L'évaluation de l'emboutissage des aciers 301 et 304 dépend du taux d'emboutissage, de la limite d'élasticité après formage et du retour élastique. L'acier 301 utilise une transformation martensitique par réduction à froid pour atteindre une limite d'élasticité supérieure à 1 000 MPa, ce qui permet d'obtenir des clips résilients. L'acier 304 offre une teneur en nickel plus élevée (8,0 à 10,5 %), ce qui permet un allongement supérieur à 50 % et prévient ainsi la microfissuration dans les profils emboutis.
Différences de composition chimique et de stabilité de l'austénite
- L’acier inoxydable 301 contient de 6,0 à 8,0 % de nickel et ≤ 0,15 % de carbone. Il présente une faible stabilité austénitique et peut se transformer en martensite par déformation lors de l’emboutissage à température ambiante.
- L'acier inoxydable 304 a une teneur en nickel de 8,0 à 10,5 % et une teneur en carbone ≤ 0,08 %, et peut maintenir une structure austénitique stable même sous une déformation à froid sévère.
- Températures Md30 : La température Md30 de l’acier inoxydable 301 est proche de la température ambiante, ce qui permet à l’emboutissage conventionnel d’induire une transformation martensitique. La température Md30 de l’acier inoxydable 304 est nettement inférieure à 0 °C , de sorte que l’emboutissage à température ambiante n’induit pratiquement aucune transformation.
Influence de l'indice d'écrouissage et de l'usure du moule
- La valeur n de 301 est de 0,45 à 0,50 et l'usure du bord du poinçon est de 0,08 à 0,12 mm pour 100 000 coups (épaisseur du matériau de 1,0 mm, 120 SPM).
- La valeur n de 304 est de 0,30 à 0,35 et son taux d'usure des bords n'est que de 60 à 70 % de celui de 301, soit environ 0,04 à 0,06 mm .
- Pour le choix pratique des matériaux, les ingénieurs doivent considérer la durée de vie du moule et les performances de la pièce dans leur ensemble lorsqu'ils évaluent les nuances d'acier inoxydable pour l'emboutissage. Dans le cas de l'emboutissage en acier inoxydable 301, le cycle de maintenance des ensembles moule-noyau est généralement inférieur d'environ 30 % à celui de l'acier inoxydable 304.
L'acier inoxydable n'est qu'un des alliages disponibles pour l'emboutissage ; les ingénieurs doivent évaluer en détail l'anisotropie de l'acier au carbone, des alliages d'aluminium et de l'acier inoxydable . Pour un aperçu complet des matériaux d'emboutissage couramment utilisés, veuillez consulter la section « Matériaux utilisés en emboutissage des métaux » .
Aptitude au formage de l'acier inoxydable 304 : pourquoi surpasse-t-il l'acier inoxydable 301 en emboutissage profond ?
L'excellente formabilité de l'acier inoxydable 304 provient de sa teneur élevée en nickel, qui empêche l'écrouissage prématuré. L'acier inoxydable 304 recuit atteint un rapport longueur/épaisseur (LDR) de 2,2 avec un allongement supérieur à 50 % , tandis que l'acier inoxydable 301 durcit rapidement, provoquant un amincissement des parois, un plissement des brides et un grippage de la matrice sans recuit.
Contrôle du rapport de tirage limite et de l'anisotropie
- Le LDR du 304 recuit brillant est de 2,1–2,2 , permettant de tirer des coupelles de φ100 mm à partir d'une ébauche de φ210 mm en une seule opération.
- Le coefficient de dilatation thermique (LDR) de l'acier inoxydable 301 à l'état recuit est très faible ( 1,6–1,8 ), ce qui peut nécessiter 2 à 3 passes avec un recuit de mise en solution à 850–1050 °C . Par conséquent, l'emboutissage de l'acier inoxydable 301 ne peut être réalisé en une seule passe.
- Valeur r : 304 a 1,0–1,2 avec une hauteur d'oreille de 3–5 % ; 301 a une formation de martensite directionnelle, donnant une hauteur d'oreille de 8–12 %.
Exigences en matière de lubrification et de revêtement des matrices pour l'emboutissage profond à grande vitesse
- 304 emboutissage profond : un lubrifiant EP moyen forme un film d'huile de 5 à 10 µm ; avec un revêtement TiN ou CrN, l'outil dure plus de 100 000 coups.
- Emboutissage profond 301 : améliorer le revêtement de la matrice par infiltration TD (carbure de vanadium) ou revêtement diamant CVD ; sinon l'outil se bloque en 5 000 à 8 000 coups.
Mécanisme de défaillance lorsque le rapport d'aspect dépasse la norme
L'utilisation forcée de l'acier 301 lorsque le rapport profondeur/diamètre est > 0,8 entraînera : un plissement de la bride → une concentration de contraintes dans la paroi du cylindre → une réduction de l'épaisseur de la paroi supérieure à 25 % → des fissures circonférentielles au coin arrondi inférieur.
La norme ISO 20482: 2013 spécifie que la valeur de cupping Eriksen est ≥12 mm pour l'acier 304 à l'état recuit, mais seulement de 8 à 10 mm pour l'acier 301 à l'état recuit.
301 Trempe au ressort vs 304 Recuit : Quelle est la différence en termes de récupération élastique et de retour au ressort ?
Pour les clips à ressort, le choix entre l'acier inoxydable 301 trempé et l'acier inoxydable 304 recuit présente un compromis entre la déformation élastique et les limites de rayon de courbure. L'acier inoxydable 301 laminé à froid (de 1/2H à FH) offre une résistance à la flexion de 750 à 1150 MPa, assurant une absorption d'énergie cyclique sans déformation permanente , mais nécessite un surcintrage de 5° à 15° pour compenser le retour élastique.
Comparaison des angles de rebond quantitatifs à différents niveaux de dureté
Comparaison des paramètres d'emboutissage et de pliage entre les aciers 301 et 304 dans différentes nuances de dureté et à l'état recuit.
|
Grade de trempe |
Limite d'élasticité (MPa) |
Dureté (HRC) |
Rapport de courbure minimale longitudinale R/t |
Rapport de courbure minimale transversale R/t |
Angle de compensation du retour élastique (°) |
|---|---|---|---|---|---|
|
301 1/4 Dur |
550–620 |
25–30 |
1.0 |
1.5 |
3–5 |
|
301 1/2 Dur |
760–860 |
32–38 |
1.2 |
2.0 |
6–9 |
|
301 Plein Dur |
1000–1150 |
40–45 |
1.5 |
3.0 |
10–15 |
|
304 Recuit |
205–260 |
≤20 |
0,5 |
0,8 |
2–3 |
Source des données : ASTM A666:2021 Tableau 2 – Exigences relatives aux propriétés mécaniques de l’acier inoxydable 301 laminé à froid.
Lors de l'emboutissage de l'acier 301, la tôle trempée doit être orientée dans le sens du laminage et le rayon de courbure doit être d'au moins 1,5t pour éviter les déchirures des bords.
Rayon de courbure minimal et sensibilité au sens de roulement
Pour l'acier inoxydable 301 Full Hard, le rayon de courbure longitudinal R/t est de 1,5t, et le rayon de courbure transversal R/t doit être porté à 3,0t. Pour l'acier inoxydable 304 recuit, le rayon de courbure longitudinal R/t est de 0,5t et le rayon de courbure transversal de 0,8t, les différences étant négligeables. Par conséquent, la conception du moule doit être optimisée en suivant les recommandations spécifiques de conception pour la fabrication (DFM) des pièces embouties.
Méthode de conception de compensation des moisissures
Enregistrez la force de flexion libre 3 à 5 fois, puis appliquez une flexion corrective (en fond) avec un surcintrage de 5° à 15° (tolérance de ±0,5°) ; l'ajout de nervures d'extrusion de 0,3 à 0,5 mm sur le diamètre intérieur du cintrage réduit encore le retour élastique de 2° à 4°.
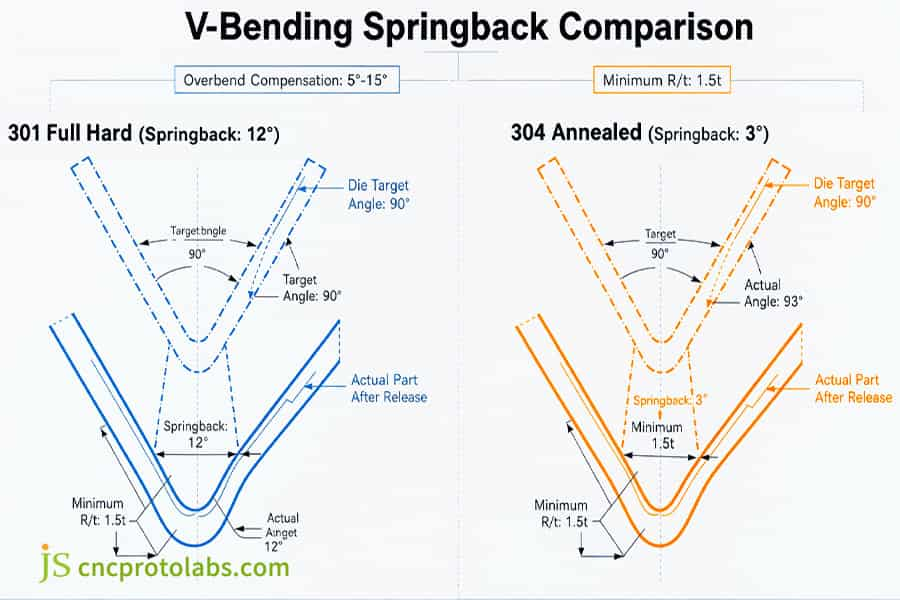
Figure 1 : Diagramme de comparaison du retour élastique en flexion V entre l'acier inoxydable 301 entièrement durci et l'acier inoxydable 304 recuit.
301 ou 304 pour les contacts et les clips de batterie de véhicule électrique : quelle nuance est la meilleure selon l’application ?
Le choix entre l' acier inoxydable 301 et 304 pour les contacts de batteries de véhicules électriques dépend de la tenue de la pression de contact et de la résistance à la corrosion par piqûres . L'acier inoxydable 301 est idéal pour les clips à ressort des barres omnibus nécessitant un serrage constant ; l'acier inoxydable 304 est destiné aux boîtiers extérieurs résistants au brouillard salin.
Caractéristique de résistance des bornes d'une batterie de puissance en situation de relaxation des contraintes
La rétention de contrainte de l'acier inoxydable 301 1/2 dur est de 92 à 96 % après 5 000 heures à 85 °C (perte de pression de contact inférieure à 5 %), tandis que l'acier inoxydable 304 recuit ne conserve que 75 à 82 % de cette valeur. Après 10 000 cycles de vibration, la résistance de contact de l'acier inoxydable 301 reste inférieure à 15 % d'augmentation, alors que celle de l'acier inoxydable 304 a augmenté de 150 à 300 % .
Cas pratique d'ingénierie : changement de matériau pour les clips de connecteur de batterie
Le client, fournisseur de produits pour l'automobile, a opté pour de l'acier inoxydable 304 recuit pour ses plaques de serrage de 0,35 mm. Avec cet acier 304 recuit (0,35 mm), la pression de contact après 5 000 cycles de vibration à 85 °C était de 4,2 N et la résistance de contact de 3,36 mΩ. JS Precision a ensuite utilisé de l'acier inoxydable ASTM A666 301 1/2 dur (limite d'élasticité ≥ 760 MPa) avec une compensation de sur-flexion de 6,5° et un rayon de matrice de 1,2 tonne. Après ce changement, la rétention de contrainte de cisaillement a atteint 94,6 % sur 10 000 cycles et 250 000 courses consécutives à 120 coups par minute , sans fissuration des bords.
Données du projet JS Precision (2025) : 301 1/2 clips durs, 85 °C/10 000 cycles, taux de rétention de contrainte moyen de 94,6 % (n = 50), augmentation de la résistance de contact de 12,3 %.
Comparaison des procédés : emboutissage vs fraisage CNC pour la fabrication de pièces à parois minces
Pour les composants élastiques à parois minces (0,15–0,4 mm) : fraisage CNC : faux-rond > 0,02 mm, gauchissement 0,05–0,15 mm, temps d’usinage > 15 minutes ; emboutissage à grande vitesse : 120 coups/min, temps d’usinage 0,5 seconde, écart-type des contraintes résiduelles ± 15 MPa (CNC ± 60 MPa). Pour une comparaison détaillée entre l’emboutissage et l’usinage CNC, veuillez consulter la section « Emboutissage vs. Usinage CNC ». L’emboutissage de l’acier inoxydable 301 est recommandé pour ces pièces afin d’optimiser la production en série.
Matrice de décision 4×4 pour la sélection technique des pièces embouties
|
Dimension d'évaluation |
301 Estampage écroui |
304 Estampage recuit |
304 Estampage renforcé laminé à froid |
Alternative au fraisage CNC à parois ultra-minces |
|---|---|---|---|---|
|
Charge mécanique et retour élastique |
Limite d'élasticité ≥ 760 MPa, retour élastique 6°–15°, surflexion nécessaire |
Limite d'élasticité 205–260 MPa, retour élastique 2°–3° |
Limite d'élasticité 450–550 MPa, retour élastique 3°–5° |
Durée de vie en fatigue réduite de 30 à 50 % |
|
Profondeur de dessin profonde |
LDR 1,6–1,8, ne convient pas à l'emboutissage profond |
LDR 2.1–2.2, adapté aux emboutissages profonds complexes |
LDR 1,8–2,0 |
Ne peut être profondément étiré |
|
Résistance à la corrosion et milieu |
Brouillard salin NSS 48–72 h |
Spray salin NSS ≥ 96 h , conforme aux normes de la FDA |
Brouillard salin NSS 72–96 h |
L'intégrité du revêtement est difficile à garantir. |
|
Échec du remplacement inter-processus |
Premier choix pour les ressorts à paroi mince, 120 SPM |
Seule option pour les boîtiers emboutis |
formabilité modérée à usage général |
Sujet aux vibrations, aux déformations, coût élevé |
Source des données : Méthode d’essai de pliage de référence à la norme ASTM E290 (Méthode d’essai normalisée pour l’essai de pliage des matériaux en vue de déterminer leur ductilité). Les versions normalisées doivent être celles adoptées par le projet.
Pour les composants élastiques à parois minces, l'emboutissage à grande vitesse 301 doit être préféré et la découpe CNC doit être évitée.
Pour plus d'informations sur les applications finales de l'emboutissage des métaux, veuillez consulter la page Applications de l'emboutissage des métaux.
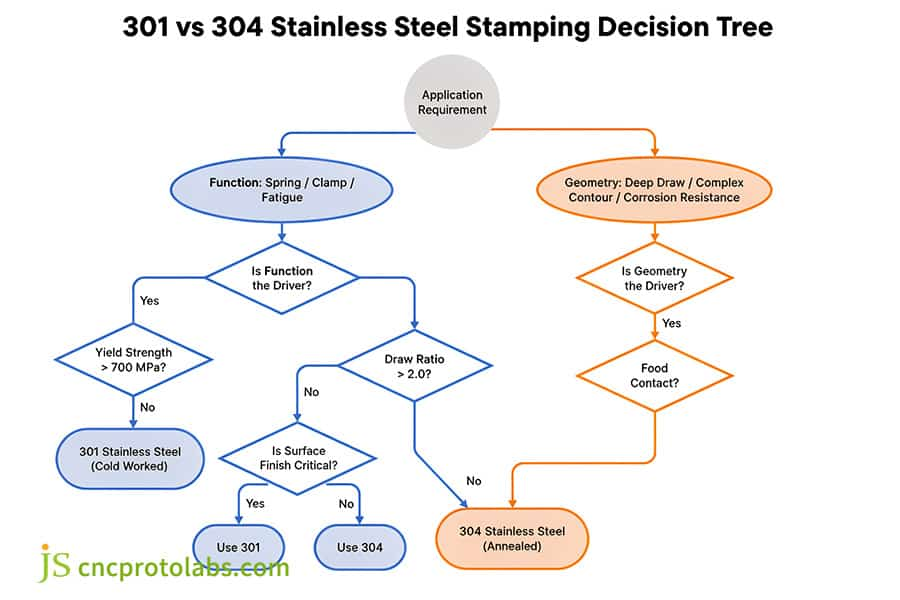
Figure 2 : Organigramme de décision pour les nuances d'acier inoxydable 301 et 304 pour l'emboutissage dans les applications EV.
FAQ
Q1 : Dois-je utiliser de l'acier inoxydable 301 ou 304 pour les clips à ressort estampés ?
Pour les clips à ressort estampés, privilégiez l'acier inoxydable 301 à l'état semi-dur ou durci (limite d'élasticité > 1000 MPa) pour une excellente résistance à la fatigue et des performances optimales. L'acier inoxydable 304 recuit présente une limite d'élasticité d' environ 205 MPa seulement, ce qui entraîne une déformation permanente à chaque cycle.
Q2 : L'acier inoxydable 301 convient-il pour les équipements alimentaires estampés, ou dois-je utiliser du 304 ?
L'acier inoxydable 304, utilisé pour les équipements de transformation alimentaire, est composé de 18 à 20 % de chrome et de 8 à 10,5 % de nickel . Pour le contact alimentaire, il doit être passivé, résistant aux acides et conforme aux normes de la FDA. L'acier inoxydable 301, quant à lui, est pauvre en nickel et riche en carbone ; il est donc sujet à la corrosion par piqûres en milieu humide et acide.
Q3 : À partir de quel volume la différence de coût d'emboutissage entre l'acier 301 et l'acier 304 est-elle importante ?
Volumes de 50 000 à 100 000 pièces. Pour les faibles volumes, la différence de prix réside principalement dans le coût du matériau enroulé ; pour les volumes plus importants, l’usure accélérée des matrices (301) influe sur le coût unitaire. Consultez la section « Coût de l’emboutissage en grande série » pour connaître les modèles de coûts.
Q4 : Peut-on emboutir profondément l'acier inoxydable 301 comme l'acier inoxydable 304 ?
L'emboutissage superficiel de l'acier 301 n'est possible qu'à l'état recuit. L'emboutissage profond est déconseillé car l'acier 301 s'écrouit rapidement et risque de se froisser ou de se fissurer en cas d'emboutissage en plusieurs étapes. L'acier 304, avec un allongement supérieur à 50 %, est couramment utilisé pour l'emboutissage profond.
Q5 : Pourquoi l'acier inoxydable 301 devient-il magnétique après l'estampage progressif ?
La déformation par estampage entraîne la transformation de l'austénite 301 en martensite déformée ferromagnétique. Pour conserver un matériau non magnétique, utilisez de l'acier 304 ou effectuez un recuit de l'acier 301 après estampage afin d'inverser la transformation martensitique.
Q6 : Comment les outilleurs doivent-ils ajuster les rayons de courbure pour l'acier inoxydable 301 par rapport à l'acier inoxydable 304 ?
Pour l'acier inoxydable 301 trempé, utiliser un rayon de courbure interne (R/t) de 1,5 à 3,0 et éviter le pliage parallèle au sens de laminage. Pour l'acier inoxydable 304 recuit, un rayon de courbure interne (R/t) de 0,5 à 1,0 est suffisant et présente une faible sensibilité à l'orientation.
Q7 : Quelle nuance offre une meilleure soudabilité pour les assemblages estampés : 301 ou 304 ?
Pour les pièces soudées, il convient de choisir l'acier 304 (par exemple, 304L). Les aciers pour travail à froid comme le 301 contiennent 0,15 % de carbone et sont sensibles à la corrosion intergranulaire dans la zone affectée thermiquement. De plus, même à l'état trempé à froid , ils s'adoucissent après recuit.
Q8 : Quelle différence de tonnage de presse est attendue entre l'emboutissage 301 Full Hard et 304 ?
L'acier 301 Full Hard nécessite 40 à 60 % de tonnage en plus que l'acier 304 recuit (résistance au cisaillement > 800 MPa), ce qui requiert une presse à vitesse plus élevée avec une structure anti-déflexion plus grande.
Résumé
Le choix entre l'acier inoxydable 301 et 304 nécessite un compromis entre la résistance à l'écrouissage et les limites de formabilité . Pour la déformation par fatigue ou la force de serrage, l'acier inoxydable 301 offre une limite d'élasticité inégalée ; pour les géométries embouties profondes ou les environnements alimentaires, l'acier inoxydable 304 demeure la référence. Les ingénieurs doivent calculer l'usure des poinçons et le retour élastique dès les premières étapes de la conception pour la fabrication (DFM) afin d'éviter des ajustements coûteux.
Vous souhaitez vérifier les tolérances de bande et limiter les risques de retour élastique ? Téléchargez le « Guide de conception et de tolérancement de l’emboutissage de l’acier inoxydable » (PDF) ou contactez l’équipe d’ingénierie de JS Precision pour examiner vos dessins CAO et obtenir un devis d’emboutissage 301/304 ainsi qu’une analyse de fabricabilité. Nos ingénieurs vous fourniront des conseils de sélection et des solutions d’outillage sous 24 heures afin de garantir la conformité du premier lot d’échantillons aux normes.
Clause de non-responsabilité
Le contenu de cette page est fourni à titre informatif uniquement. JS Precision Services n'offre aucune garantie, expresse ou implicite, quant à l'exactitude, l'exhaustivité ou la validité des informations. Il incombe à l'acheteur d'identifier ses besoins techniques spécifiques et de demander un devis officiel . Veuillez nous contacter pour plus d'informations.
Ressource