한국어




높은 스프링 유지력, 피로 내구성 및 얇은 두께 구조의 강성이 요구되는 스탬핑 부품의 경우, 301 스테인리스강은 빠른 가공 경화율로 인해 완전 경화 상태에서 1300MPa 이상의 인장 강도를 얻을 수 있어 최적의 선택입니다. 반면, 304 스테인리스강은 심가공 하우징, 복잡한 윤곽 형상 및 오염도가 높은 위생 환경에 적합하며, 어닐링 상태에서 50% 이상의 연신율을 제공합니다.
핵심 답변 요약
|
평가 차원 |
301 스테인리스강 스탬핑(ASTM A666) |
304 스테인리스강 스탬핑(ASTM A240) |
생산 현장 선정 엔지니어링 기준 |
|---|---|---|---|
|
합금 조성 기준선 |
16.0~18.0% Cr, 6.0~8.0% Ni, ≤0.15% C |
18.0~20.0% Cr, 8.0~10.5% Ni, ≤0.08% C |
301강철의 낮은 니켈 함량과 높은 탄소 함량은 가공경화 변태를 촉진합니다. |
|
인발비율 및 성형성 한계 |
중하위(LDR≈1.6–1.8, 여러 번 뽑을 때 균열 발생 가능성 높음) |
매우 높음 ( LDR≥2.1–2.2 , 연속 심가공에 적합) |
인발 깊이가 직경의 0.5배를 초과하는 냉간 가공 301강은 제외합니다. |
|
항복강도 및 복원력 |
어닐링 처리 시 ≥205 MPa; 완전 경화 처리 시 ≥1000–1150 MPa |
어닐링 압력 ≥205 MPa; 가공 압력 310–550 MPa |
301 스프링백 각도는 304의 2~3배이므로 과도한 굽힘 보정이 필요합니다. |
|
부식 저항성 및 후처리 |
우수함 (건식 하우징, 자동차 단자, 실내 스프링에 적합) |
우수함 (중성염수 분무 시험 NSS≥96시간, FDA 기준 충족) |
산성/알칼리성 환경, 인체 접촉 또는 높은 습도 조건에서는 304 스테인리스강을 선택하십시오. |
데이터 출처: ASTM A240/A240M:2023 – 압력 용기 및 일반 용도에 사용되는 크롬 및 크롬-니켈 스테인리스강 판재, 시트 및 스트립에 대한 표준 규격.
판금 스탬핑 공정 및 장비 선정에 대한 자세한 내용은 판금 스탬핑 종합 가이드를 참조하십시오.
스탬핑 부품에 적합한 스테인리스강 등급은 301일까요, 아니면 304일까요?
301강과 304강의 스탬핑 성능 평가는 연신율, 성형 후 항복강도, 스프링 복원력에 따라 달라집니다. 301강은 냉간 압연 마르텐사이트 변태를 통해 1000MPa 이상의 항복강도를 달성하여 탄성이 뛰어난 클립을 생산합니다. 304강은 니켈 함량이 더 높아(8.0~10.5%) 50% 이상의 연신율을 제공하여 깊게 인발된 윤곽선에서 미세 균열 발생을 방지합니다.
화학 조성 및 오스테나이트 안정성의 차이
- 301 스테인리스강은 니켈 6.0~8.0%와 탄소 0.15% 이하를 함유하고 있습니다. 오스테나이트 안정성이 낮아 상온 스탬핑 공정 중 변형 유도 마르텐사이트로 변환될 수 있습니다.
- 304 스테인리스강은 니켈 함량이 8.0~10.5% 이고 탄소 함량이 0.08% 이하이며, 심한 냉간 변형에도 안정적인 오스테나이트 구조를 유지할 수 있습니다.
- Md30 온도: 301강의 Md30 온도는 상온에 가깝기 때문에 일반적인 스탬핑 공정으로 마르텐사이트 변태를 유도할 수 있습니다. 304강의 Md30 온도는 0°C보다 훨씬 낮기 때문에 상온 스탬핑으로는 변태가 거의 유도되지 않습니다.
가공 경화 지수 및 금형 마모의 영향
- 301의 n값은 0.45~0.50 이고, 펀치 날 마모는 100,000회 스트로크당 0.08~0.12mm 입니다(재료 두께 1.0mm, 분당 120회 타격).
- 304의 n 값은 0.30~0.35 이며 모서리 마모율은 301의 60~70%에 불과하며 이는 약 0.04~0.06mm 입니다.
- 실제 소재 선정 시 엔지니어는 스테인리스강 스탬핑 등급을 평가할 때 금형 수명과 부품 성능을 종합적으로 고려해야 합니다. 301 스테인리스강 스탬핑의 경우, 캐비티 및 코어 금형 어셈블리의 유지 보수 주기는 일반적으로 304에 비해 약 30% 짧습니다 .
스테인리스강은 스탬핑에 사용 가능한 합금 중 하나일 뿐이며, 엔지니어는 탄소강, 알루미늄 합금 및 스테인리스강의 이방성을 종합적으로 평가해야 합니다. 일반적으로 사용되는 스탬핑 재료에 대한 자세한 내용은 금속 스탬핑 에 사용되는 재료를 참조하십시오.
304 스테인리스강의 성형성: 심가공에서 301 스테인리스강보다 우수한 성능을 보이는 이유는 무엇일까요?
304강의 우수한 성형성은 높은 니켈 함량으로 인해 조기 가공 경화가 억제되는 데서 비롯됩니다. 어닐링 처리된 304강은 50% 이상의 연신율 과 최대 2.2의 LDR(선형방출률)을 달성하는 반면, 301강은 어닐링 처리 없이 빠르게 경화되어 벽 두께 감소, 플랜지 주름 발생, 금형 마모 등의 문제가 발생합니다.
드로잉 비율 및 이방성 제어 제한
- 밝게 어닐링 처리된 304의 LDR은 2.1~2.2 이므로, 단일 공정으로 φ210mm 블랭크에서 φ100mm 컵을 뽑아낼 수 있습니다.
- 어닐링 처리된 301 스테인리스강의 LDR(선형 드로잉 비율)은 1.6~1.8 정도로 낮기 때문에 850~1050°C 의 용체화 열처리를 포함한 2~3회의 패스가 필요할 수 있습니다. 따라서 301 스테인리스강의 스탬핑은 1회 심가공으로 진행할 수 없습니다.
- r값: 304는 1.0~1.2이며 이삭 높이는 3~5%입니다. 301은 방향성 마르텐사이트 형성을 보이며 이삭 높이는 8~12%입니다.
고속 심가공을 위한 윤활 및 다이 코팅 요구 사항
- 304 심가공: 중간 EP 윤활유는 5~10µm의 오일막을 형성합니다. TiN 또는 CrN 코팅을 적용하면 공구는 10만 회 이상의 스트로크를 견딜 수 있습니다.
- 301 딥 드로잉: 금형 코팅을 TD(바나듐 카바이드) 침투 또는 CVD 다이아몬드 코팅으로 업그레이드하십시오. 그렇지 않으면 공구가 5,000~8,000회 스트로크 내에 고착됩니다.
화면 비율이 표준을 초과할 경우 발생하는 고장 메커니즘
깊이 대 직경 비율이 0.8보다 클 때 301 재질을 강제로 사용하면 플랜지 주름 발생 → 실린더 벽에 응력 집중 → 벽 두께 25% 초과 감소 → 바닥 둥근 모서리 부분에 원주 방향 균열 발생 등의 문제가 발생합니다.
ISO 20482: 2013에서는 어닐링 상태의 304강에 대한 에릭센 컵핑 값이 ≥12mm이지만, 어닐링 상태의 301강에 대해서는 8~10mm에 불과하다고 규정하고 있습니다.
301 스프링 템퍼와 304 어닐링 처리: 탄성 회복 및 스프링백의 차이점은 무엇일까요?
스프링 클립의 경우, 301 스프링 템퍼와 304 어닐링 처리는 탄성 변형과 굽힘 반경 제한 사이의 상충 관계를 나타냅니다. 냉간 압연된 301(1/2H~FH)은 750~1150 MPa의 강도를 제공하여 영구적인 항복 없이 반복적인 에너지 흡수가 가능하지만, 스프링백을 보상하기 위해 5°~15°의 과굽힘이 필요합니다.
다양한 경도 수준에서의 정량적 반발각 비교
다양한 경도 등급 및 어닐링 상태에서 301강과 304강의 스탬핑 및 벤딩 매개변수 비교.
|
템퍼 등급 |
항복 강도(MPa) |
경도(HRC) |
종방향 최소 굽힘 비율 R/t |
횡방향 최소 굽힘 비율 R/t |
스프링백 보정 각도(°) |
|---|---|---|---|---|---|
|
301 1/4 하드 |
550~620 |
25~30세 |
1.0 |
1.5 |
3~5세 |
|
301 1/2 하드 |
760~860 |
32~38세 |
1.2 |
2.0 |
6~9세 |
|
301 풀 하드 |
1000~1150 |
40~45세 |
1.5 |
3.0 |
10~15세 |
|
304 어닐링 |
205–260 |
20 이하 |
0.5 |
0.8 |
2~3세 |
자료 출처: ASTM A666:2021 표 2 – 냉간압연 301 스테인리스강의 기계적 특성 요구사항.
301강을 스탬핑할 때 경화된 강판은 압연 방향을 따라 배향되어야 하며, 모서리 찢어짐을 방지하기 위해 굽힘 반경은 최소 1.5t 이상 이어야 합니다.
최소 굽힘 반경 및 롤링 방향에 대한 민감도
301 풀하드강의 경우, 종방향 굽힘 반경 R/t는 1.5t이고, 횡방향 R/t는 3.0t로 증가시켜야 합니다. 304 어닐링 스테인리스강의 경우, 종방향 반경 R/t는 0.5t 이고 횡방향 반경 R/t는 0.8t이며, 그 차이는 크지 않습니다. 따라서 금형 설계는 스탬핑 부품에 대한 특정 DFM 가이드라인에 따라 최적화해야 합니다.
금형 보정 설계 방법
자유 굽힘력을 3~5회 기록한 다음 5°~15°의 과굽힘(±0.5° 허용 오차)으로 교정(바닥 굽힘)을 적용합니다. 내부 굽힘 직경에 0.3~0.5mm의 압출 리브를 추가하면 스프링백이 2°~4° 더 감소합니다.
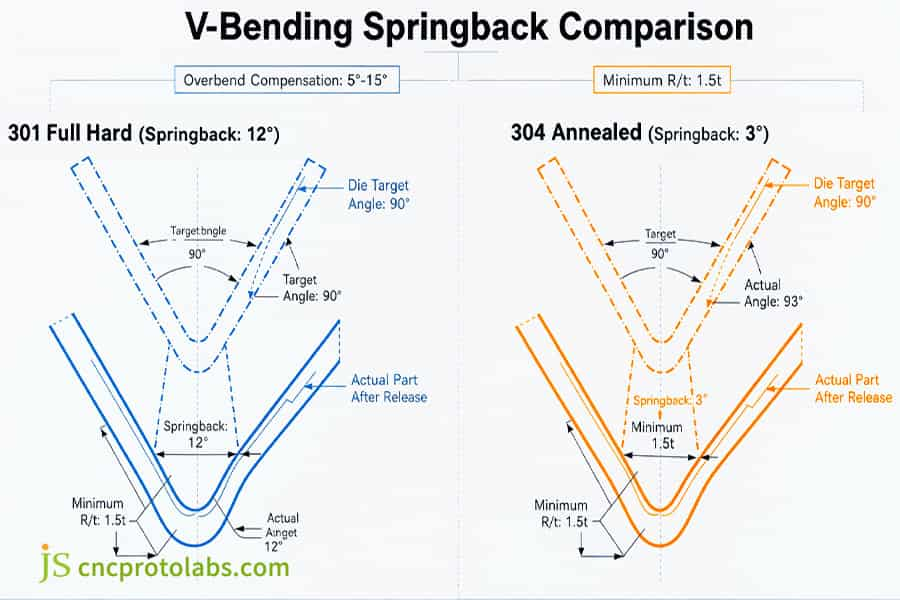
그림 1: 301 완전 경질 스테인리스강과 304 어닐링 스테인리스강의 V-벤딩 스프링백 비교 다이어그램.
전기차 배터리 접점 및 클립에 사용되는 301 등급과 304 등급 중 어떤 것이 적용 분야별로 더 적합할까요?
전기차 배터리 접점에 301 스테인리스강과 304 스테인리스 강 중 어떤 것을 선택할지는 접점 압력 유지력과 내마모성 에 달려 있습니다. 301 스테인리스강은 지속적인 클램핑이 필요한 버스바 스프링 클립에 적합하며, 304 스테인리스강은 염수 분무 내구성이 요구되는 외부 인클로저에 사용됩니다.
응력 완화 상황에서 전력 배터리 단자의 저항 특성
301 1/2 Hard 합금은 85°C에서 5,000시간 후에도 응력 유지율이 92~96%에 달하는 반면(접촉 압력 감소율 5% 미만), 어닐링 처리된 304 합금은 75~82%만 유지합니다. 10,000회 진동 주기 후 301 합금의 접촉 저항은 15% 미만으로 증가하는 반면, 304 합금은 150~300% 증가합니다.
실제 엔지니어링 사례: 배터리 커넥터 클립의 재질 변경
자동차용 제품 고객은 0.35mm 클램핑 플레이트에 304 어닐링 스테인리스강을 선택했습니다. 어닐링 처리된 304(0.35mm)를 사용했을 때, 85°C에서 5,000회 진동 사이클 후 접촉 압력은 4.2N, 접촉 저항은 3.36mΩ였습니다. JS Precision은 ASTM A666 301 1/2 경질(항복 강도 ≥760MPa)로 변경하고 6.5° 오버벤드 보정 및 1.2t 다이 반경을 적용했습니다. 변경 후, 120 SPM에서 10,000회 사이클 및 250,000회 연속 스트로크 동안 전단 응력 유지율이 94.6%에 도달했으며 모서리 균열은 발생하지 않았습니다.
JS 정밀 프로젝트 데이터(2025): 301 1/2 하드 클립, 85°C/10000 사이클, 평균 응력 유지율 94.6%(n=50), 접촉 저항 증가율 12.3%.
박판 부품 제조를 위한 스탬핑과 CNC 밀링 공정 비교
얇은 벽의 탄성 부품(0.15~0.4mm)의 경우: CNC 밀링 공구 런아웃 >0.02mm, 휜 정도 0.05~0.15mm, 단일 부품 가공 시간 >15분; 고속 스탬핑 120 SPM, 단일 부품 가공 시간 0.5초, 잔류 응력 표준 편차 ±15MPa(CNC ±60MPa). 스탬핑과 CNC 가공의 자세한 비교는 "금속 스탬핑 vs. CNC 가공"을 참조하십시오. 효율적인 대량 생산을 위해서는 이러한 부품에 301 스테인리스강 스탬핑을 권장합니다.
스탬핑 부품 엔지니어링 선택을 위한 4×4 의사결정 매트릭스
|
평가 차원 |
301 가공 경화 스탬핑 |
304 어닐링 스탬핑 |
304 냉간압연 강화 스탬핑 |
초박형 벽 CNC 밀링 대체재 |
|---|---|---|---|---|
|
기계적 하중 및 스프링백 |
항복강도 ≥760 MPa, 스프링백 6°–15°, 과구부림 필요 |
항복강도 205–260 MPa, 스프링백 2°–3° |
항복강도 450~550 MPa, 스프링백 3°~5° |
피로로 인한 수명 단축 (30~50%) |
|
심도 있는 드로잉 |
LDR 1.6–1.8, 심가공 에는 적합하지 않음 |
LDR 2.1–2.2는 복잡한 심가공에 적합합니다. |
LDR 1.8–2.0 |
깊게 그릴 수 없습니다 |
|
내식성 및 중간 |
염수 분무 NSS 48–72시간 |
염수 분무 NSS≥96h , FDA 기준 충족 |
염수 분무 NSS 72–96시간 |
코팅의 무결성을 보장하기 어렵습니다. |
|
교차 공정 교체 실패 |
얇은 벽 스프링에 가장 적합한 제품, 120 SPM |
깊게 성형된 인클로저에 대한 유일한 옵션입니다. |
범용성, 적당한 성형성 |
떨림, 뒤틀림, 높은 비용 발생 가능성 |
데이터 출처: 굽힘 시험 방법은 ASTM E290 (재료의 연성 굽힘 시험 표준 방법)을 참조했습니다. 표준 버전은 프로젝트에서 채택한 버전을 따라야 합니다.
벽 두께가 얇은 탄성 부품의 경우 301 고속 스탬핑이 바람직하며 CNC 절단은 피해야 합니다.
금속 스탬핑 최종 적용 분야에 대한 정보는 금속 스탬핑 적용 분야 페이지를 참조하십시오.
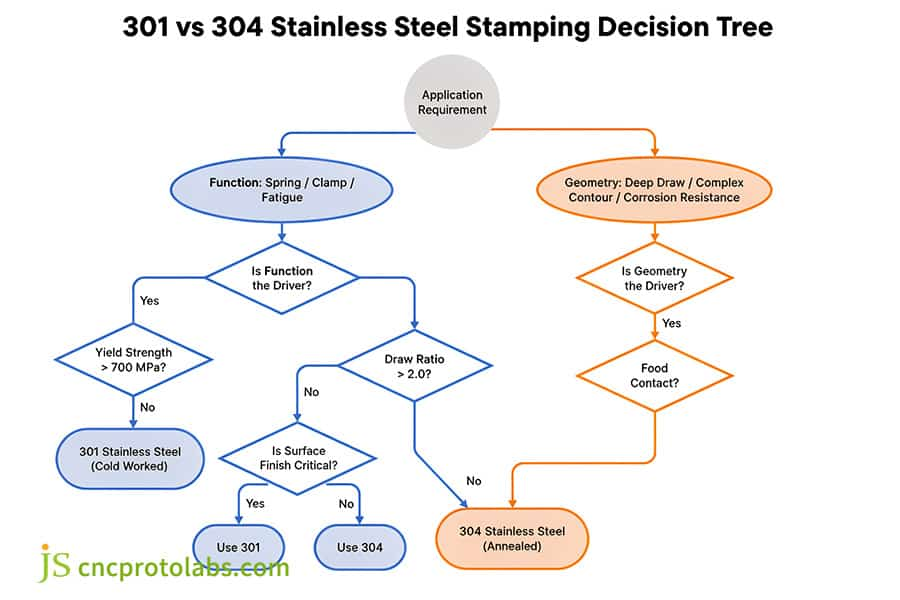
그림 2: 전기차 애플리케이션에서 301과 304 스테인리스강 스탬핑 등급 선택에 대한 의사 결정 흐름도.
자주 묻는 질문
Q1: 스탬핑 스프링 클립에 301 스테인리스강을 사용해야 할까요, 아니면 304 스테인리스강을 사용해야 할까요?
스탬핑 스프링 클립의 경우, 우수한 피로 및 스프링 성능을 위해 반경질 또는 완전 경질(항복 강도 >1000 MPa) 301강을 선택하십시오. 어닐링 처리된 304강은 항복 강도가 약 205 MPa에 불과 하여 매 사이클마다 영구적으로 항복합니다.
Q2: 301 스테인리스강은 스탬핑 가공 식품 장비에 사용해도 괜찮을까요, 아니면 반드시 304를 사용해야 할까요?
식품 가공 장비에 사용되는 304 스테인리스강은 크롬(Cr) 18.0~20.0%와 니켈(Ni) 8.0~10.5% 로 구성됩니다. 식품 접촉용으로는 부동태화 처리, 내산성 및 FDA 규정 준수가 필수적입니다. 301 스테인리스강은 니켈 함량이 낮고 탄소 함량이 높아 습하고 산성 환경에 노출될 경우 공식 부식이 발생하기 쉽습니다.
Q3: 301과 304 스탬핑 비용 차이가 중요해지는 생산량은 어느 정도입니까?
50,000~100,000개. 생산량이 적을 때는 가격 차이가 주로 코일 재료 비용에 있지만, 생산량이 많을 때는 쉽게 가속화되는 다이 마모(301)의 영향으로 단위 비용이 달라집니다. 대량 생산 스탬핑의 비용 모델에 대해서는 대량 생산 스탬핑 비용을 참조하십시오.
Q4: 301 스테인리스강도 304처럼 딥 드로잉 가공이 가능한가요?
301강은 완전 어닐링된 상태에서만 얕은 인발이 가능합니다. 301강은 가공 경화가 빠르게 진행되어 여러 단계에 걸쳐 인발할 경우 주름이나 균열이 발생할 수 있으므로 깊은 인발은 적합하지 않습니다. 304강은 연신율이 50% 이상이므로 깊은 인발이 일반적으로 사용되는 강종입니다.
Q5: 301 스테인리스강은 왜 연속 스탬핑 가공 후 자성을 띠게 되는가?
스탬핑 변형으로 인해 301 오스테나이트가 강자성 변형 마르텐사이트로 변환됩니다. 비자성을 유지하려면 304를 사용하거나 스탬핑 후 301을 어닐링하여 마르텐사이트 변환을 되돌려야 합니다.
Q6: 공구 제작자는 301강과 304강의 굽힘 반경을 어떻게 조정해야 합니까?
경화된 301강의 경우, 내부 필렛 R/t는 1.5~3.0으로 하고 압연 방향과 평행한 굽힘을 피하십시오. 어닐링된 304강의 경우, 방향 민감도가 낮으므로 R/t는 0.5~1.0이면 충분합니다.
Q7: 스탬핑 조립품에 더 나은 용접성을 제공하는 강종은 301입니까, 아니면 304입니까?
용접 부품에는 304강(예: 304L)을 선택해야 합니다. 301강과 같은 냉간 가공강은 탄소 함량이 0.15%에 불과하여 열영향부에서 입계 부식에 취약합니다. 또한 냉간 경화 상태에서도 어닐링 후 연화됩니다.
Q8: 301 풀하드 강판과 304 강판 스탬핑 시 예상되는 프레스 톤수 차이는 얼마입니까?
301 풀하드강은 304 어닐링강(전단 강도 >800 MPa)보다 40%~60% 더 많은 톤수가 필요하므로, 더 큰 변형 방지 구조를 갖춘 고속 프레스가 필요합니다.
요약
301강과 304강 중 어떤 강종을 선택할지는 가공 경화 저항성과 성형성 한계 사이의 균형을 고려해야 합니다. 피로 변형이나 체결력 측면에서는 301강이 탁월한 항복 강도를 제공하며, 심가공 형상이나 식품 등급 환경에 노출될 경우에는 304강이 표준으로 사용됩니다. 엔지니어는 비용이 많이 드는 조정 작업을 피하기 위해 설계 초기 단계에서 펀치 마모와 스프링백을 계산해야 합니다.
스트립 공차를 확인하고 스프링백 위험을 줄이고 싶으신가요? "스테인리스 스틸 스탬핑 설계 및 공차 가이드"(PDF)를 다운로드하거나 JS Precision 엔지니어링 팀에 문의하여 CAD 도면을 검토하고 301/304 스탬핑 견적 및 DFM(설계 제조성) 피드백을 받아보세요. 엔지니어가 24시간 이내에 금형 선택에 대한 조언과 솔루션을 제공하여 첫 번째 샘플 배치가 표준을 충족하도록 지원합니다.
부인 성명
이 페이지의 내용은 정보 제공 목적으로만 작성되었습니다. JS Precision Services 는 이 정보의 정확성, 완전성 또는 유효성에 대해 명시적이든 묵시적이든 어떠한 진술이나 보증도 하지 않습니다. 구매자는 특정 기술 요구 사항을 파악하고 공식 부품 견적을 요청할 책임이 있습니다. 더 자세한 정보는 당사에 문의하십시오.
의지