 Deutsch




Verzug bei der Bearbeitung dünner Bleche (Titan und Stahl < 1,5 mm) wird durch die Kontrolle der Eigenspannungsfreisetzung und der thermischen Gradienten verhindert. Vier Maßnahmen tragen dazu bei: ein Scherwinkel von < 1° mit 5–7 % Klingenspalt, gepulstes Faserlaserschneiden mit 35–42 % Einschaltdauer, 12 °C C11000 Kupfer-Kühlkörpervorrichtungen und Vakuum-Kriechrichten. Ergebnis: Ebenheit wird auf < 1° gehalten. 0,10 mm pro 100 mm.
Kurzübersicht: Wichtige DFM-Regeln zur Vermeidung von Blechverzug
|
Prozess |
Kernmaterial (≤ 1,5 mm) |
Schlüsselausfallmechanismus |
JS Precision Core Parameter & Lösung |
Gelieferte Planheit |
|---|---|---|---|---|
|
Kundenspezifisches mechanisches Scheren |
Edelstahlblech 304/316L |
Kantenrisse und seitliche innere Spannungsungleichgewichte |
Schneidspalt 5 %–7 % der Dicke, Scherwinkel <1°, hydraulische flexible Niederhaltung |
Verzug <0,10 mm/100 mm |
|
Moduliertes Pulslaserschneiden |
Ti-6Al-4V Titanlegierungsblech |
Extrem niedrige Wärmeleitfähigkeit verursacht starke lokale Wärmestauung (TGM) |
Einschaltdauer 35 %–42 %, Frequenz 2.000–2.800 Hz, hochreiner Argondruck 1,2–1,4 MPa |
Kantenverzerrung < 0,08 mm |
|
Mikrospalt-Montageschweißen |
17-7PH Ausscheidungshärtender Stahl / Titanblech |
Asymmetrische Kontraktion und Querwinkelverzerrung in der Schweißzone |
Umlaufende Wasserkühlung der C11000 Kupferrückseite + symmetrisches Schweißen übersprungen, voreingestellter Rückverformungswinkel von 1,5° (üblicher Wert). |
Vollständige Bauteiltoleranz ±0,12 mm |
Gemäß ISO 9013:2017, thermisch geschnittene Kanten werden nach Rechtwinkligkeit (u) und mittlerer Profilhöhe (Rz5) klassifiziert.
Um Verzug bei dünnen Blechen zu vermeiden, muss auf die nachträgliche Hammerkorrektur verzichtet und stattdessen eine kontrollierte Prozesskette angewendet werden: Kaltschneiden mit niedrigem Scherwinkel, gepulstes Faserlaserschneiden und starre Kühlkörperklemmung in jedem Schritt.
Warum beeinträchtigt Verzug bei dünnen Blechen die Toleranzen in der Präzisionsblechbearbeitung?
Verzug bei dünnen Blechen bezeichnet makroskopische Wölbungen oder wellenförmige Verzerrungen in Blechen < 1,5 mm während des Prozesses Scherung oder thermische Bearbeitung, verursacht durch innere Spannungsunterschiede, die die kritische Knickspannung überschreiten. Ti-6Al-4V hat eine Wärmeleitfähigkeit von nur ~6,7 W/m·K, wodurch leicht steile lokale Temperaturgradienten entstehen; austenitischer Edelstahl hat einen Wärmeausdehnungskoeffizienten von 17,3 × 10⁻⁶/K, was zu starker Abkühlungsschrumpfung führt. JS Precision berechnet die kritische Knickspannung vor dem Stanzen, um Verzug vorherzusagen und zu verhindern. Vergleich der physikalischen Eigenschaften und der Verzugsempfindlichkeit gängiger Dünnblechwerkstoffe ... border-color: #000000;">
Material
Wärmeleitfähigkeit (W/m·K)
Wärmeausdehnungskoeffizient (×10⁻⁶/K)
Streckgrenze (MPa)
Elastizitätsmodul (GPa)
Kritische Knickspannung (MPa)
304 Edelstahl
16.2
17.3
205
193
42,8
17-7PH Stahl
15,0
10,4
1034
200
215.6
Ti-6Al-4V
6,7
8,6
828
114
172,9
Gemäß ASTM A240/A240M weist austenitisches Chrom-Nickel-Edelstahlblech (304) eine Mindeststreckgrenze von 205 MPa für die Güteklasse 304 bei einer Dicke von 0,8 mm auf. Diese Streckgrenze ist direkt maßgebend für die Berechnung der kritischen Knicklast bei der Verarbeitung dünner Bleche.
Mechanismus der Spannungsungleichverteilung in kaltgewalztem Blech
- Die Ungleichverteilung zwischen Oberflächenzugspannung und innerer Druckspannung im kaltgewalzten Blech wird durch die Der Schneidprozess führt zu Verformungen.
- Der Klingenspalt beeinflusst den Anteil an Abrissbändern an der Scherkante;ein Spalt >9 % geht mit einem starken Anstieg der plastischen Dehnung einher.
- Handhämmern kann die Form nicht korrigieren und kann Mikrorisse verursachen. Spannungsabbaumaßnahmen müssen in jeden Prozessschritt integriert werden.
Eulersches Gesetz zur Dämpfung der kritischen Knicklast dünner Platten
- Die kritische Knicklast sinkt mit der dritten Potenz der Blechdicke.
- Der Knickwiderstand sinkt um 87,5 %, wenn die Dicke von 2,0 mm auf 1,0 mm halbiert wird.
Abbildung 1: Stapel von Gehäusen für die Dünnblechverarbeitung.
Wie können kundenspezifische Blechschneidverfahren die Kantenverformung und damit den Blechverzug verhindern?
Kundenspezifische Blechschneidverfahren sind entscheidend für die Vermeidung von Blechverzug bei der Kaltverarbeitung, da sie verhindern, dass seitliche Scherkräfte in Torsionsverformung umgewandelt werden. Konventionelles Schneiden mit einem Scherwinkel von ≥ 2° und unpassenden Klingenspalten führt zu breiten Einrisszonen und hohen Zugspannungen. Durch die Reduzierung des Scherwinkels auf ≤ 1,0° und Durch die Anpassung des Klingenspalts auf 5–7 % der Blechdicke werden Spiralverdrehungen und seitliche Verformungen vermieden.
Einfluss der Scherwerkzeuggeometrie auf die Spannungen am Rand dünner Bleche
- Eine Verringerung des Scherwinkels auf unter 1,0° reduziert den Reißstreifen erheblich und senkt die Restzugspannung.
- Die Anpassung des Klingenspalts auf 5–7 % der Blechdicke reduziert die Spiralverdrehung am Stanzrand und erhält die Geometrie des Stanzteils.
- Bei einem Spalt von über 9 % nimmt die plastische Zugverformung am Rand rapide zu; unter 4 % tritt lokale Kaltverfestigung auf.
Der Einfluss des Klingenspalts auf den Querschnitt Qualität
- Das beste Polierzonenverhältnis für 0,5–1.Die 5 mm Blechstärke wird mit einem Spielraum von 5%–7% erreicht. (Scherkantenbereiche: Umknicken, Glätten, Bruch, Grat.) Segmentierte, unabhängige hydraulische Niederhalter mit 0,3–0,4 MPa verhindern das Anheben des Blechs und Wellenbildung. Präzise Mehrwalzen-Richttechnik beseitigt Schereigenspannungen und stabilisiert die Ebenheit auf 0,10 mm/100 mm. Hydraulischer Andruckfuß und geschlossene Regelung der Ebenheit Eine flexible hydraulische Klemmkraft von 0,3–0,4 MPa verhindert das Verrutschen des Blechs während des Schervorgangs. Die 19-Walzen-Maschine Die Präzisionsrichtmaschine arbeitet mit umgekehrter Biegung und einer Reduzierung von 0,015 mm. Dadurch werden anisotrope Eigenspannungen effektiv beseitigt.
- Ein geschlossenes Regelsystem überwacht kontinuierlich die Planheit. So garantieren wir Planheit bei jedem Schneidvorgang.
Kontaktieren Sie JS Precision noch heute und erhalten Sie eine Kurzübersichtstabelle mit Schneidwinkeln und Klingenspalten für Edelstahl 304 und Titanlegierungen. So stellen Sie sicher, dass Ihr Stanzprozess von Anfang an den Standards entspricht.
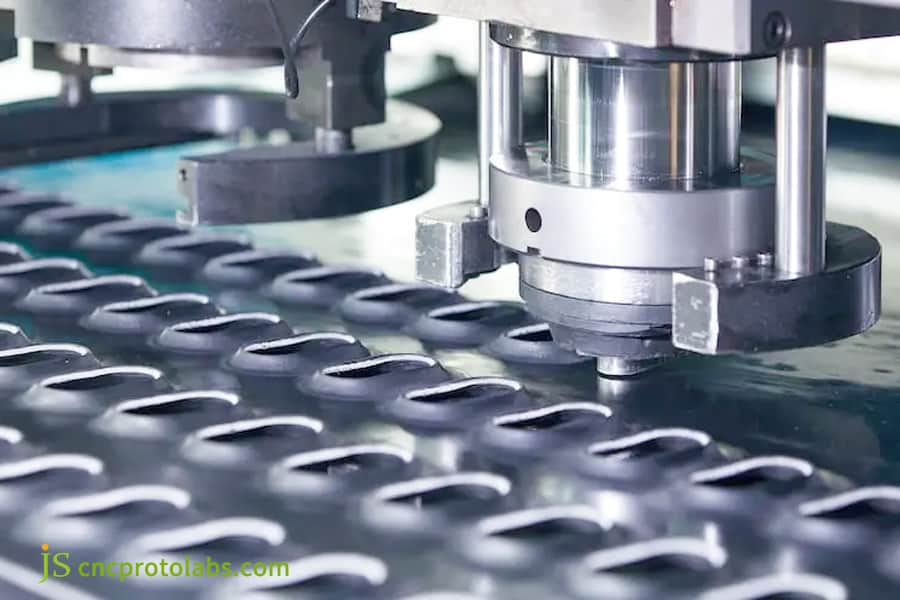
Abbildung 2: Kundenspezifisches Blech Schneidemaschine.
Wie lässt sich Wärmeverzug bei der Bearbeitung dünner Bleche mittels Laserschneiden kontrollieren?
Besorgt, dass thermische Verformung durch den Laser Teile unbrauchbar macht? Kontaktieren Sie die Ingenieure von JS Precision für ein kostenloses Angebot zum Laserschneiden von Dünnblechen.
Wir liefern Ihnen optimale Pulsparameter und Lösungen für das Mikro-Verbindungslayout basierend auf Ihren Zeichnungen.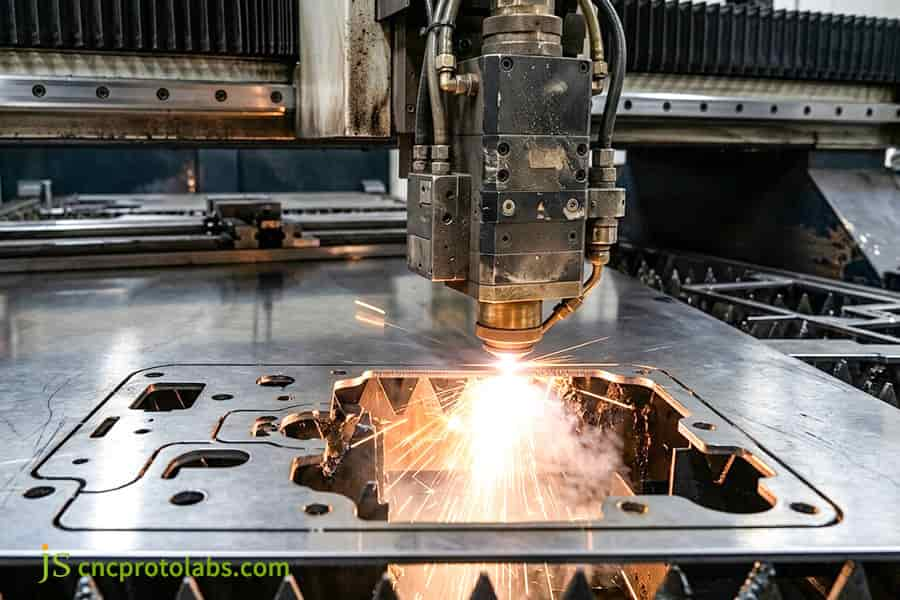
Abbildung 3: Wärmeverzug beim Laserschneiden von Blechen.
Wie kann ein Dienstleister für die Bearbeitung von Titanblechen Verformungen ohne Versprödung vermeiden?
Die Bearbeitung von Titanblechen für dünnwandige Teile aus Ti-6Al-4V beginnt mit einer Priorität: der Verhinderung der Sauerstoff- und Stickstoffaufnahme bei hohen Temperaturen. Diese Aufnahme bildet eine spröde, sauerstoffreiche Oberflächenschicht. In Kombination mit Gitterverzerrungen und asymmetrischer Phasenumwandlungsschrumpfung während der Abkühlung führt dies zu Verformungen und Rissen im Bauteil.Um eine hohe Blechverzugsverhinderung zu erreichen, muss eine vollständig geschlossene Abschirmung mit poröser Kupferdiffusionsplatte verwendet werden, die eine Argonreinheit von mindestens 99,999 % und einen Taupunkt von mindestens 100 % gewährleistet. -50 °C, um sicherzustellen, dass die Schweißnaht und die Wärmeeinflusszone (WEZ) durchgehend unter Schutzgasatmosphäre bleiben.
Sauerstoffaufnahme-Versprödungsmechanismus und Verarbeitungsspannungskopplung von Ti-6Al-4V
- Ti-6Al-4V reagiert bei Temperaturen über 400 °C sehr leicht mit Sauerstoff- und Stickstoffmolekülen.
- Wenn die Dicke der spröden, stickstoff- und sauerstoffreichen α-Schicht 0,1 mm überschreitet, springt die Vickershärte sprunghaft auf HV 450 oder mehr.
- Die gehärtete Schicht erfährt während der Abkühlphase eine ungleichmäßige Phasenumwandlungsschrumpfung. Die Bauteile verformen und reißen aufgrund der Spannungen.
Spezifikationen für den Gasschutz und Parameter für das Glühen unter Vakuumatmosphäre
- Schutzgasströme: Hauptdüse 12–15 l/min, Seitenschutz 18–22 l/min und Schutzgas 8–10 l/min Argon. Die Schutzgasabdeckung muss aufrechterhalten werden, bis das Werkstück unter 200 °C abgekühlt ist. Unterhalb dieser Temperatur ist atmosphärische Verunreinigung nicht mehr relevant. Eine silberweiße Schweißnahtoberfläche zeigt eine ausreichende Schutzgasabdeckung an; strohgelbe oder bläuliche Verfärbungen bedeuten, dass dies nicht der Fall war. Vakuumkriechnivellierung: Isotherme Haltezeit bei 550 °C, Vakuum < 1 × 10⁻² Pa, 40 Minuten Haltezeit mit durchgehend aufgesetzter, schwerkraftbelasteter Platte.
Algorithmus zur Kompensation der Rückfederung beim Biegen dünner Titanbleche
- Die Rückfederungskompensation wird auf 2°–4° eingestellt, abhängig von der Materialfestigkeit und dem R/t-Verhältnis.
- Die Biegelinien werden senkrecht zur Walzrichtung ausgerichtet, um Rissbildung entlang der Korngrenzen und seitliche Biegeinstabilität zu vermeiden.
- JS Precision verwendet diese Methode, um sicherzustellen, dass die Biegewinkeltoleranz bei unserer Titanblechbearbeitung innerhalb von ±0,3° liegt.
Haben Sie genug von Massenabfällen aufgrund von Oxidation und Sprödigkeit von Titanlegierungen? Fordern Sie die Datenbank von JS Precision mit gemessenen K-Faktoren und Rückfederungskompensationen an, um präzise Parameter für die Verformungsvermeidung und das Biegen von Ti-6Al-4V zu erhalten und so die Ausbeute im ersten Durchgang zu verbessern. Abbildung 4: Chassis-Teil aus Titanblech. Kann ein Stahlblechbearbeitungsservice die Verformung dünner Bleche in Dünnschweißverbindungen verhindern? Kann ein Stahlblechbearbeitungsservice die Verformung dünner Bleche in Dünnschweißverbindungen verhindern? Bei der Metallbearbeitung von 0,8–1,5 mm dicken Blechen besteht das Ziel darin, Winkelverformungen durch Schweißschrumpfung zu minimieren. Austenitischer Edelstahl leitet Wärme langsam und dehnt sich stark aus, was zu Verformungen dünner Bleche führt.Durch die Begrenzung der linearen Energie auf ≤ 2,0 kJ/cm beim Mikroplasma- oder gepulsten CMT-Schweißen und beim Rückwärtsschweißen wird der Verzug auf ≤ 0,5° begrenzt.
Kritische Schwellenwerteinstellung der Wärmeeintragsgleichung
Der Wärmeeintrag wird durch die folgende Gleichung beschrieben:
E = (U × I × 60) / (v × 1000) × η
U = Lichtbogenspannung (V), I = Stromstärke (A), v = Schweißgeschwindigkeit (kJ/cm), η = Lichtbogenwirkungsgrad. Bei dünnem Stahl ist der maximale Wärmeeintrag pro Dickeneinheit auf ≤ 2,0 kJ/cm begrenzt.
2,0 kJ/cm.- Mikroplasma-Lichtbogenschweißen (Mikro-PAW) bietet ein besseres Verhältnis von Tiefe zu Breite als WIG und reduziert die Wärmeeinflusszone auf etwa 40 % derjenigen von WIG.
- Kaltes Metall-Transfer-Schweißen (CMT) verwendet einen gepulsten Lichtbogen mit Drahtrückzug, wobei die Linienenergie niedrig genug für dünne Bleche gehalten wird.
Regeln für segmentiertes Rückzugschweißen und alternierende symmetrische Schweißanordnung
- Die 500 mm lange gerade Schweißnaht wurde in separate Segmente von 40–50 mm unterteilt.
- Verwenden Sie eine Rückwärtsfolge (1-3-5-2-4), die Verhindert, dass sich thermische Spannungen in einer Richtung aufbauen. Eine alternierende symmetrische Schweißfolge sorgt für eine gleichmäßige Wärmeverteilung und die Winkeländerung bleibt unter 0,5°. Vorgegebene Verfahren zur Vermeidung von Verformungen Beim Schweißen wurde eine Vorneigung von 1,2° bis 1,8° angewendet, um die Schrumpfung des Kunststoffs beim Abkühlen auszugleichen.
- Der Grad der Rückbiegung (Rückverformung) ist proportional zum Wärmeausdehnungskoeffizienten des Materials und zur Blechdicke.
- Mit dieser Technik erreicht JS Precision eine Gesamtgenauigkeit der Abmessungen von ±0,12 mm bei der Bearbeitung von Stahlblechen.
Anhand von über 8.400 validierten Datenpunkten aus der Dünnstahl-Schweißproduktion von JS Precision im Jahr 2025 konnte durch den Wechsel zu einer Schweißsequenz mit übersprungenen Schritten die Linienenergie von 3,5 kJ/cm auf 2,0 kJ/cm und die Winkelverformung von 1,8° auf 0,4° reduziert werden. In Kombination mit einer wassergekühlten Kupferrückseite reduzierte dieses Verfahren die Maßabweichungsrate um 75 %.
Sie haben Probleme mit dem Verzug dünner Stahlbleche beim Schweißen? Senden Sie Ihre STEP-Zeichnungen jetzt an JS Precision und erhalten Sie innerhalb von 24 Stunden einen kostenlosen DFM-Prüfbericht von erfahrenen Ingenieuren mit Optimierungslösungen für die Fertigung.
Wie verhindern wassergekühlte Vorrichtungen den Verzug von Blechen beim kundenspezifischen Blechschneiden?
Die Vermeidung von Blechverzug bei der Montage dünner Bleche basiert maßgeblich auf der Kombination aus mechanisch starrer, physikalischer Fixierung und wärmeleitenden Kühlkörpern. Punktuelle Klemmung verhindert die lokale Spannungsentlastung und erzeugt eine sekundäre Wellenverformung. Daher muss sie durch eine kontinuierliche, gleichmäßige Oberflächenfixierung ersetzt werden.Wir erreichen dies mit vier Elementen: einem Vakuum-Adsorptionsbett mit poröser Struktur für gleichmäßiges Absenken, einer Grundplatte aus C11000-Kupfer (Wärmeleitfähigkeit 380 W/m·K, Dicke ≥ 15 mm), modularen Kühlkanälen mit 12 °C kaltem Wasser und selbstausgleichenden, schwimmenden pneumatischen Klemmen bei 0,35–0,5 MPa.
Konstruktionsnormen für Vakuum-Kühlkörper-Befestigungssysteme
C11000-Kupfer hat eine Wärmeleitfähigkeit von ≥ 380 W/m·K und eine Grundplattendicke von ≥ 15 mm.
Die Temperaturschwankung im 12 °C kalten Wasserkanal beträgt
Vergleich der Wärmeabsorptionsraten zwischen der Aluminiumlegierung 6061-T6 und Kupfer C11000
- Die Aluminiumlegierung 6061-T6 hat eine Wärmeleitfähigkeit von ca. 167 W/m·K. Seine Wärmeaufnahmerate erreicht nur 44 % derjenigen von Kupfer C11000. Ein Kupfersubstrat kühlt die Kontaktfläche innerhalb von 0,5 Sekunden von 200 °C auf etwa 50 °C ab. Mehrpunkt-Druckgreifer mit schwimmender, pneumatischer Druckmechanik und selbstausgleichender Struktur Ein schwimmender, pneumatischer Greifer ist mit einer hitzebeständigen Feder ausgestattet. Der empfohlene Luftdruck für optimalen Halt beträgt 0,35–0,5 MPa. Durch die Konstruktion des Kraftausgleichssystems werden Werkstückverformungen aufgrund von zu starkem Druck und Wärmeausdehnung vermieden.
- Eine thermomechanische Kopplungsanalyse mittels finiter Elemente wurde durchgeführt, um die Wärmeableitungskanalverteilung des Werkstücks so zu gestalten, dass der Temperaturgradient minimiert wird und die Temperaturdifferenz zwischen Werkstückkante und Werkstückmitte innerhalb von 25 °C bleibt.
Wie erreichte JS Precision eine Ebenheit von ±0,08 mm bei der Fertigung von 0,8 mm dickem, kundenspezifischem Titanblech?
JS Precision lieferte erfolgreich 300 Chassis-Grundplatten aus Titanlegierung mit einer Dicke von 0,8 mm und Gesamtabmessungen von 420 mm.
310 mm, wobei durch eine vollständige Prozesskette aus Spannungsarmglühen und Wärmekontrolle eine diagonale Planheit von 0,06–0,08 mm erreicht wurde. Dadurch wurde das gravierende Verzugsproblem, das beim vorherigen Lieferanten zu einer Ausschussquote von 62 % geführt hatte, vollständig behoben.Kundenschwierigkeiten
- Ein europäischer Hersteller von In-vitro-Diagnostika (IVD) und Medizinprodukten bezog ein EMI-Abschirmgehäuse aus 0,8 mm dickem Titan Grad 2 von einem Subunternehmer, der konventionelles Faserlaserschneiden und manuelles WIG-Punktschweißen verwendete.
- Nach der Entnahme der Teile aus der Produktionslinie wurde ein diagonaler Verzug gemessen. 1,8–2,4 mm, sodass die periphere Präzisionsdichtungsnut nicht abdichten konnte. Hochtemperaturoxidation griff die Schnittflächen an und Mikrorisse breiteten sich aus, wodurch die Ausschussquote auf 62 % anstieg und die Montagelinie des Kunden zum Stillstand kam.
JS Präzisionslösung
- Eine 19-Walzen Präzisionsrichtmaschine führt ein Mikro-Dehnungswalzen mit einer 0,015 mm Rückbiegung durch, um 80 % der durch das Kaltwalzen entstandenen Restspannungen abzubauen.
- Wir ersetzten den kontinuierlichen Faserlaser durch ein 1,5 kW gepulstes Faserlasersystem mit einer Frequenz von 2500 Hz und einem Tastverhältnis von 38 %. Außerdem sollte 99,999 % reines Argongas mit einem Druck von 1,3 MPa koaxial gespült werden, um die Schnittfugen-WEZ innerhalb von 0,04 mm zu halten.
- Wir entwickelten und bauten eine C11000-Kupfervorrichtung mit integrierten 12°C-Wasserkanälen, die auf einen 1,2°-Antiverformungsflanschwinkel voreingestellt ist. Sie wird pneumatisch flexibel mit 0,4 MPa geklemmt. Das intermittierende Schweißen erfolgt mittels Mikrostrahl-Plasmaschweißen.
- Die Teile wurden bei 5 × 10⁻³ in einen Vakuumofen eingebracht. Pa, 45 Minuten bei 540 °C gehalten und anschließend mit einer kontrollierten Abkühlrate von 3 °C/min abgekühlt.
Erfahrungen aus Fehlern und daraus gewonnene Erkenntnisse
- Um die Schneidleistung zu steigern, verwendete das Ingenieurteam bei der Testproduktion der ersten Probencharge zunächst einen zusätzlichen Kühlnebel, dem eine minimale Menge deionisiertes Wasser beigemischt war.
-
Der Wassernebel dissoziierte im kurzzeitigen Plasma und setzte atomaren Wasserstoff frei, der in das heiße Titan diffundierte und bei drei Proben zu Wasserstoffversprödungsrissen an der Biegewurzel führte.
Wir brachen den Nasskühlungsversuch noch am selben Tag ab und ersetzten ihn durch einen vollständig geschlossenen, inerten Argonvorhang. Diese Änderung eliminierte das Risiko der Wasserstoffversprödung vollständig, und die verbleibenden 297 Teile bestanden die Prüfung ohne einen einzigen Riss an der Biegewurzel.
Endergebnis
- Wir prüften alle 300 Basen auf einer Zeiss-Koordinatenmessmaschine. Die diagonale Planheit lag bei 0,06 bis 0,08 mm und damit konstant innerhalb der in den Zeichnungen angegebenen Toleranz von ±0,15 mm.
Die Ausbeute der Dichtflächenmontage im ersten Durchgang erreichte 99,4 %, und die Stückkosten sanken um 26 %.
Vom Erhalt der CAD-Zeichnungen bis zur Auslieferung der ersten Charge vergingen nur 12 Tage, und die Montagelinie des Kunden war wieder voll in Betrieb.
Datenquelle: Interner Entwicklungsbericht von JS Precision, Projekt-QA-Bericht: Medizinische Titangehäuse, Charge Nr. 2025-IVD-04.
Bestehen Sie Herausforderungen wie den Verzug dünner Bleche in medizinischen Gehäusen? Senden Sie Ihre STEP-Zeichnungen jetzt an JS Precision und erhalten Sie innerhalb von 24 Stunden einen kostenlosen DFM-Prüfbericht von erfahrenen Ingenieuren. Lösungen zur Optimierung der Fertigung werden Ihnen bereitgestellt.
Häufig gestellte Fragen
F1: Welche Standard-Ebenheitstoleranz gilt für die Fertigung dünner Bleche unter 1 mm?5 mm Dicke?
Die Ebenheitstoleranzen für dünne Bleche sind je nach Anwendung der Teile streng definiert. Gemäß den allgemeinen Toleranzen nach ISO 2768-m beträgt die nicht spezifizierte Ebenheit für den relevanten Größenbereich typischerweise < 0,20 mm pro 100 mm; Komponenten für die Luft- und Raumfahrt sowie die Medizintechnik erfordern < 0,10 mm. JS Precision verwendet ein spannungsarmglühendes Verfahren, um den Verzug dünnwandiger Bauteile senkrecht zur Ebene stabil auf < 0,08 mm zu begrenzen.
F2: Warum sollte Sauerstoff als Hilfsgas beim Laserschneiden von Titan unbedingt vermieden werden?
Titanlegierungen weisen oberhalb von 400 °C eine extrem hohe chemische Aktivität auf. Das Laserschneiden mit Sauerstoff induziert eine heftige exotherme Reaktion, die eine harte und spröde α-Phasen-Hüllschicht mit einer Dicke > 0,1 mm und einer Oberflächenhärte > 0,5 mm bildet.
HV450. Diese harte Schicht erzeugt beim Biegen Mikrorisse, und die Phasenumwandlungsspannung führt zu starker Verformung an den Kanten der dünnen Platte.F3: Wie verhält sich Duplex-Edelstahl im Vergleich zu austenitischem Standardstahl hinsichtlich der Kantenverformung beim Scheren?
Die Streckgrenze von Duplex-Edelstahl beträgt ≥ 450 MPa,etwa das Doppelte derjenigen von austenitischem Edelstahl 304. Er weist eine höhere kritische Dehnungsenergie beim Scheren auf, was zu einer drastischen Erhöhung der elastischen Rückfederung beim Bruch führt. Ohne spezielle Klingen mit einem Spalt von ≤ 5 % der Plattendicke und ohne starke Einspannung führt eine asymmetrische elastische Entlastung direkt zu einseitiger Längsbiegung.
F4: Kann das Richten mit Walzen die inneren Spannungen, die zu Blechverzug führen, vollständig beseitigen?
Mechanische Richtmaschinen beseitigen durch mehrfaches Biegen in umgekehrter Richtung etwa 80 % der makroskopischen Eigenspannungen. Sie können jedoch die mikrostrukturellen, vorübergehenden thermischen Spannungen und die Phasenumwandlungsspannungen, die beim nachfolgenden Laserschneiden oder Schweißen neu entstehen, nicht eliminieren. Hochpräzisionsbauteile erfordern eine Kombination aus Richtwalzen, Kühlkörperklemmung und Vakuumglühen.
F5: Wie trägt die verschachtelte Softwareprogrammierung dazu bei, Wärmestau und Verformung bei großen Blechen zu reduzieren?
Die Layout-Software unterdrückt Verzug durch einen Wärmeausgleichsalgorithmus. Sie ordnet die Teile schrittweise in einem Raster an, um Wärmestau zwischen benachbarten Prozessen zu vermeiden und die Spitzentemperatur des Schnitts unter 80 °C zu halten. Vorinstallierte 0,2–0,3 mm Mikroverbindungen in schlanken Strukturen verbinden die Teile mit dem Grundmaterial, um thermische Drift und Schlackenanhaftung zu verhindern.
F6: Wie stellt JS Precision eine gleichbleibende Planheit bei der Serienfertigung sicher?
JS Precision wendet eine strenge statistische Prozesskontrolle (SPC) an. Für jede Rohmaterialcharge werden Eigenspannungen und Dickentoleranzen gemessen. Die kritischen Abmessungen werden zu 100 % direkt in der Produktion mittels Laserscanning-Profilometer und Zeiss-Koordinatenmessmaschine (KMM) geprüft, und die Planheit (Cpk) wird kontinuierlich überwacht. Fällt der Cpk-Wert unter 1,33, wird die Maschine sofort zur Kalibrierung und Feinjustierung angehalten.
F7: Wie lassen sich Längsverdrehung und Rückfederung beim Biegen dünner Titan- oder hochfester Stahlbleche verhindern?
Dünne Titanbleche und hochfester Stahl neigen beim Biegen zu Spiralverdrehung und Rückfederung. JS Precision verwendet eine CNC-hydraulische Biegemaschine mit dynamischer Durchbiegungskompensation mit einer 88°-Spitzwinkelmatrize und einer Polyurethan-Untermatrize. Beim Biegen verläuft die Biegelinie senkrecht zur Walzstruktur, um Risse und Instabilität zu vermeiden. Die Winkeltoleranz ist auf ±0,3° festgelegt.
F8: Welche technischen Variablen bestimmen das Angebot für die hochpräzise Dünnblechfertigung?
Ein Angebot für die Dünnblechfertigung basiert auf einer Bewertung des gesamten Ressourcenverbrauchs entlang der Wertschöpfungskette. Wichtige Variablen sind:Rohmaterialgüte und Dickentoleranz, Stanzverfahren (kontinuierlicher Faserlaser oder gepulster Laser), ob wassergekühlte Kupfervorrichtungen erforderlich sind, ob eine Vakuumglühung durchgeführt wird, Genauigkeit der Mikroverbinderentgratung und Punktdichte des Koordinatenmessgeräts.
Zusammenfassung
Die Präzisionsbearbeitung von Titan- und Stahlblechen < 1,5 mm hängt von vier miteinander verbundenen Prozessschritten ab, nicht von einem einzelnen Schritt: (1) Mehrwalzen-Richtung des Rohmaterials vor dem Stanzen, (2) gepulstes Faserlaserschneiden mit einem Tastverhältnis von 35–42 %, (3) Fixierung auf Kupfer-Kühlkörpervorrichtungen aus C11000 mit 12 °C kaltem Wasser und (4) isothermes Vakuum-Spannungsarmglühen. In Kombination angewendet, überwinden diese Prozesse die Toleranzgrenzen der Dünnwandbearbeitung von Metallen – Wir erreichen eine diagonale Planheit von 0,06–0,08 mm bei 0,8 mm Titan.
Sind Sie bereit, Ihre Blechkonstruktionen in fehlerfreie Präzisionsteile zu verwandeln? Laden Sie jetzt Ihre 3D-CAD-Zeichnungen (STEP/IGES/DXF) und technischen Spezifikationen hoch. Unsere DFM-Experten erstellen Ihnen innerhalb von 2 Stunden einen detaillierten Fertigungsbericht und ein wettbewerbsfähiges Angebot, basierend auf Materialeigenschaften, Bearbeitungspfaden und Spannungsarmglühverfahren. Dank unserer umfassenden technischen Expertise stellen wir sicher, dass Ihre komplexen dünnwandigen Metallteile bereits in der ersten Probefertigung die Anforderungen erfüllen.

Ressource

