 Русский




Деформация при изготовлении тонколистового металла (титан и сталь ≤ 1,5 мм) предотвращается путем контроля снятия остаточных напряжений и температурных градиентов. Для этого используются четыре метода: угол среза <1° с зазором между лезвием 5–7%, резка импульсным волоконным лазером с коэффициентом заполнения 35–42%, медные теплоотводящие приспособления C11000 при температуре 12°C и вакуумная ползучесть. Результат: плоскостность поддерживается на уровне <; 0,10 мм на 100 мм.
Краткий справочник: Основные правила DFM для предотвращения деформации листового металла
|
Процесс |
Материал сердечника (<1,5 мм) |
Механизм отказа ключа |
Прецизионные параметры сердечника JS & Решение |
Поставляемая плоскостность |
|---|---|---|---|---|
|
Механическая резка на заказ |
Лист из нержавеющей стали 304/316L |
Разрыв кромки и боковое внутреннее напряжение дисбаланс |
Зазор между лезвиями 5%–7% от толщины, угол среза <1°, гидравлический гибкий прижим |
Деформация <0.10 мм/100 мм |
|
Резание модулированным импульсным лазером |
Лист из титанового сплава Ti-6Al-4V |
Чрезвычайно низкая теплопроводность вызывает сильное локальное накопление тепла (TGM) |
Рабочий цикл 35%–42%, частота 2000–2800 Гц, давление высокочистого аргона 1,2–1,4 МПа |
Искажение кромки < 0,08 мм |
|
Сварка микрозазоров |
Сталь 17-7PH с дисперсионным упрочнением / Титановый лист |
Асимметричное сжатие и поперечное угловое искажение в зоне сварки |
Охлаждение циркулирующей водой медной подложки C11000 + симметричная сварка без пропущенных точек, заданный угол обратной деформации 1,5° (обычно используемое значение). |
Полный допуск компонента +0,12 мм |
Согласно ISO 9013:2017, Кривые термической резки классифицируются по перпендикулярности (u) и средней высоте профиля (Rz5).
Предотвращение деформации тонкого листа означает отказ от постобработки с помощью молотка и вместо этого запускконтролируемой цепочки:холодная резка с малым углом сдвига, импульсная волоконная лазерная резка и жесткое зажимание радиатора на каждом этапе.
Почему деформация тонколистового металла ухудшает допуски при прецизионной обработке листового металла?
Деформация тонколистового металла относится к макроскопическому изгибу или волнообразному искажению в Листы толщиной менее 1,5 мм во время резки или термической обработки, вызваны внутренними различиями напряжений, превышающими критическое напряжение деформации. Сплав Ti-6Al-4V имеет теплопроводность всего ~6,7 Вт/м·К, что легко приводит к локальным резким температурным градиентам; аустенитная нержавеющая сталь имеет КТР 17,3 × 10⁻⁶/К, что приводит к сильной усадке при охлаждении. JS Precision рассчитывает критическое напряжение деформации перед вырубкой для прогнозирования и предотвращения деформации.
Сравнение физических свойств и чувствительности к деформации распространенных тонколистовых материалов
|
Материал |
Теплопроводность (Вт/м·К) |
КТР (×10⁻⁶/K) |
Предел текучести (МПа) |
Модуль упругости (ГПа) |
Критическое напряжение изгиба (МПа) |
|---|---|---|---|---|---|
|
Нержавеющая сталь 304 |
16.2 |
17.3 |
205 |
193 |
42.8 |
|
Сталь 17-7PH |
15.0 |
10.4 |
1034 |
200 |
215.6 |
|
Ti-6Al-4V |
6.7 |
8.6 |
828 |
114 |
172.9 |
Согласно ASTM A240/A240M, листовая нержавеющая сталь хромоникелевого аустенита (304) имеет минимальный предел текучести 205 МПа для марки 304 при толщине 0,8 мм, что напрямую определяет расчеты критической нагрузки при изгибе для изготовления тонколистового металла.
Механизм дисбаланса напряжений в холоднокатаном листе
- Дисбаланс поверхностного растягивающего напряжения и внутреннего сжимающего напряжения в сердцевине В холоднокатаном листе, вызванном процессом продольной резки, происходит деформация.
- Зазор между лезвиями влияет на долю полос разрыва на кромке среза; зазор >9% сопровождается резким увеличением пластического растяжения.
- Ручная ковка не может исправить форму и может привести к образованию микротрещин. Этапы снятия напряжений должны быть включены в каждый этап процесса.
Закон Эйлера об ослаблении критической нагрузки при изгибе тонких пластин
- Критическая нагрузка при изгибе уменьшается в кубе толщины листа.
- Сопротивление изгибу падает на 87,5% при толщине уменьшено вдвое с 2,0 мм до 1,0 мм (0,5³ = 12,5% от исходного).
- Благодаря прогнозированию критического напряжения для нестабильности, JS Precision может избавиться от факторов деформации.
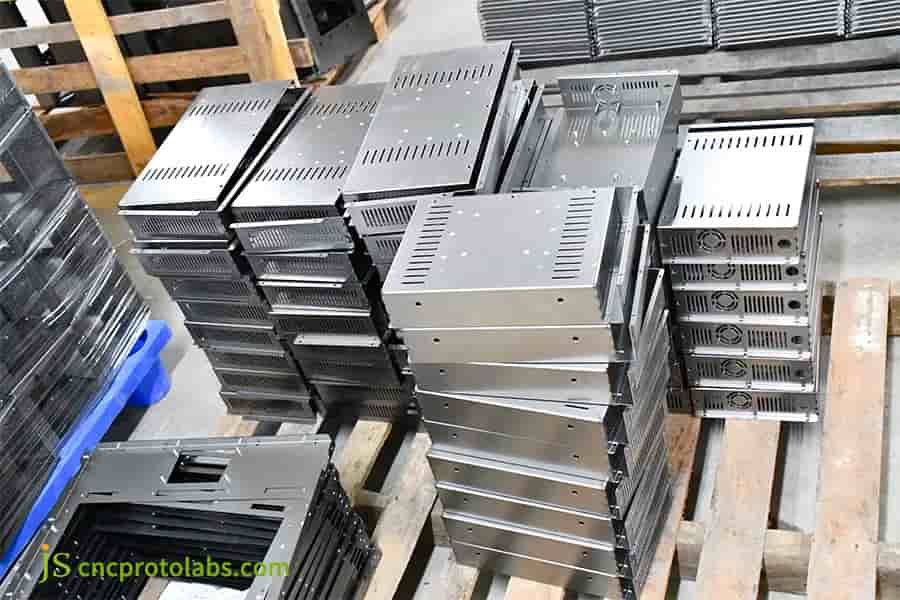
Рисунок 1: Стопка корпусов для изготовления тонколистового металла.
Как услуги по резке листового металла на заказ предотвращают искривление кромок для предотвращения деформации листового металла?
Услуги по резке листового металла на заказ имеют решающее значение для предотвращения деформации листового металла во время холодной обработки, предотвращая превращение боковых сил сдвига в торсионную пластическую деформацию. Традиционная резка с углом сдвига ≥ 2° и несоответствующими зазорами лезвий приводит к широким зонам разрыва и высокому остаточному растягивающему напряжению. Сжатие Угол среза менее 1,0° и зазор между лезвиями, равный 5%–7% от толщины, устраняют спиральное скручивание и боковой изгиб.
Влияние геометрии режущего инструмента на напряжение на кромке тонкой пластины
- Сужение угла среза ниже 1,0° существенно уменьшает полосу разрыва и снижает остаточное растягивающее напряжение.
- Соответствие зазора между лезвиями 5%–7% от толщины листа уменьшает спиральное скручивание на отрезанной кромке и сохраняет геометрию заготовки.
- При зазоре более 9% пластическая деформация на кромке быстро возрастает; при зазоре менее 4% происходит локальное упрочнение. происходит.
Влияние бокового зазора лопатки на качество поперечного сечения
- Наилучшее соотношение зоны полировки для 0,5–1.Лист толщиной 5 мм получается с зазором 5%–7%. (Зоны срезанных кромок: перегиб → полировка → излом → заусенец.)
- Сегментированные независимые гидравлические прижимные устройства с 0,3–0,4 МПа предотвращают подъем листа и волновое выпучивание.
- Технология точного многороликового выравнивания позволяет избавиться от остаточного напряжения сдвигаи, благодаря чему плоскостность может быть стабилизирована в пределах 0,10 мм/100 мм.
Гидравлическая прижимная лапка и замкнутый контур управления плоскостностью
- Гидравлическое гибкое усилие зажима 0,3–0,4 МПа предотвращает перемещение тонкого листа во время процедуры резки.
- The 19-валковый прецизионный выравниватель работает за счет обратной гибки с уменьшением толщины на 0,015 мм, что эффективно устраняет анизотропные остаточные напряжения.
- Система с замкнутым контуром непрерывно контролирует плоскостность, именно так мы гарантируем плоскостность при каждой резке.
Свяжитесь с JS Precision прямо сейчас и получите краткую справочную таблицу, охватывающую углы резки и зазоры лезвий для нержавеющей стали 304 и титановых сплавов, гарантируя, что ваш процесс вырубки будет соответствовать стандартам с первого раза.
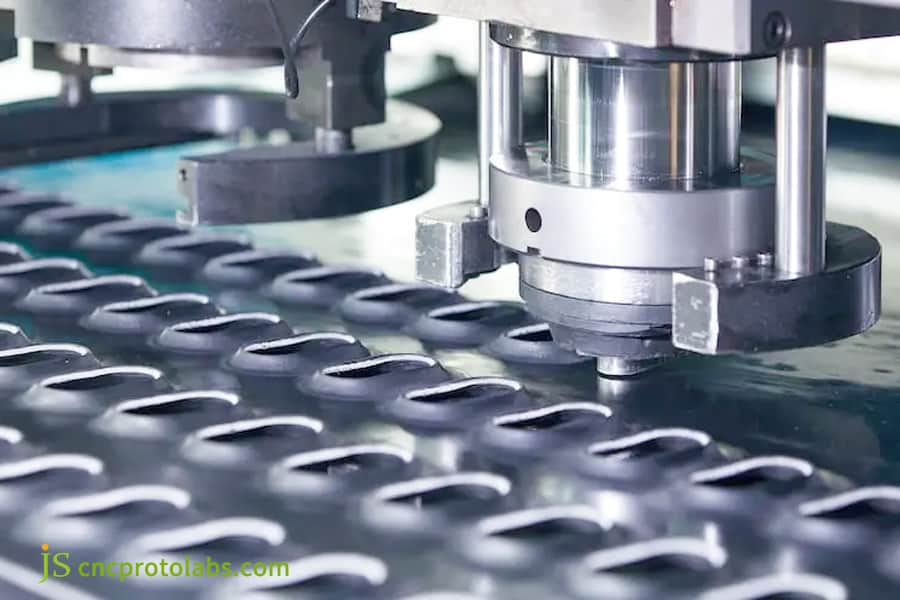
Рисунок 2: Резка листового металла на специализированном станке для резки.
Как контролировать тепловые деформации листового металла при лазерной резке тонколистового металла?
Тепловые деформации листового металла во время лазерной резки возникают из-за локального пластического сжатия, вызванного непрерывным накоплением тепла, что приводит к внеплоскостной усадке по мере охлаждения детали. При изготовлении тонколистового металланаиболее эффективным решением является замена непрерывного излучения на импульсную модуляцию с микросекундами в сочетании с вспомогательным газом высокого давления 1,2–1,4 МПа. Газ зависит от материала: аргон для титана, поскольку азот реагирует с горячим титаном, образуя тот же хрупкий нитридный слой, описанный в разделе о титане ниже; азот для аустенитной нержавеющей стали, где он оставляет чистый, без оксидов, срез. Эта комбинация сжимает зону термического воздействия (ЗТВ) на поверхности среза до ≤ 0,05 мм и снижает общий подвод тепла к подложке более чем на 55% по сравнению с непрерывным волоконным лазером, который полностью устраняет волнистость.
Сравнение переходной диффузии теплового поля в непрерывных и импульсных волоконных лазерах
- Глубина ЗТВ при непрерывном лазере > 0,15 мм.
- ЗТВ при импульсном лазере сжата до ≤ 0,05 мм.
- Оптимальная частота импульсов составляет 2000–2800 Гц, а коэффициент заполнения — 35%–42%; приведенная ниже матрица параметров показывает заданные значения для каждого материала и толщины.
Матрица ключевых параметров процесса лазерной обработки тонких пластин с целью предотвращения деформации
|
Материал и толщина |
Мощность лазера (Вт) |
Частота импульсов (Гц) |
Рабочий цикл (%) |
Вспомогательный газ & Давление (МПа) |
Скорость резки (мм/с) |
Интервал микросоединений (мм) |
|---|---|---|---|---|---|---|
|
Ti-6Al-4V 0.8mm |
1200 |
2500 |
38 |
Аргон 1.3 |
50 |
120 |
|
Ti-6Al-4V 1.2mm |
1500 |
2200 |
40 |
Аргон 1.3 |
45 |
120 |
|
AISI 304 0.8mm |
1000 |
2800 |
35 |
Азот 1.2 |
55 |
120 |
|
AISI 304 1.5mm |
1500 |
2000 |
42 |
Азот 1.2 |
48 |
120 |
Внутреннее технологическое окно JS Precision (2025): импульсные параметры при коэффициенте заполнения 35%–42% удерживают зону термического влияния пропила на уровне ≤ 0,05 мм
Размещение микросоединений предотвращает термоупругое коробление
- Микросоединения 0,2–0.3 мм удерживают детали в каркасе, предотвращая их опрокидывание и столкновение с лазерным соплом.
- Расстояние между деталями 120 мм — это хорошо подобранный баланс, удовлетворяющий ограничениям термической деформации и достаточному пространству между деталями.
- JS Precision достигает нулевого количества брака от столкновений благодаря этому процессу при изготовлении тонколистового металла.
Беспокоитесь о том, что термическая деформация, вызванная лазером, может сделать детали непригодными для использования? Свяжитесь с инженерами JS Precision для бесплатной оценки стоимости лазерной резки тонких пластин. Мы предоставим оптимальные параметры импульса и решения по компоновке микросоединений на основе ваших чертежей.
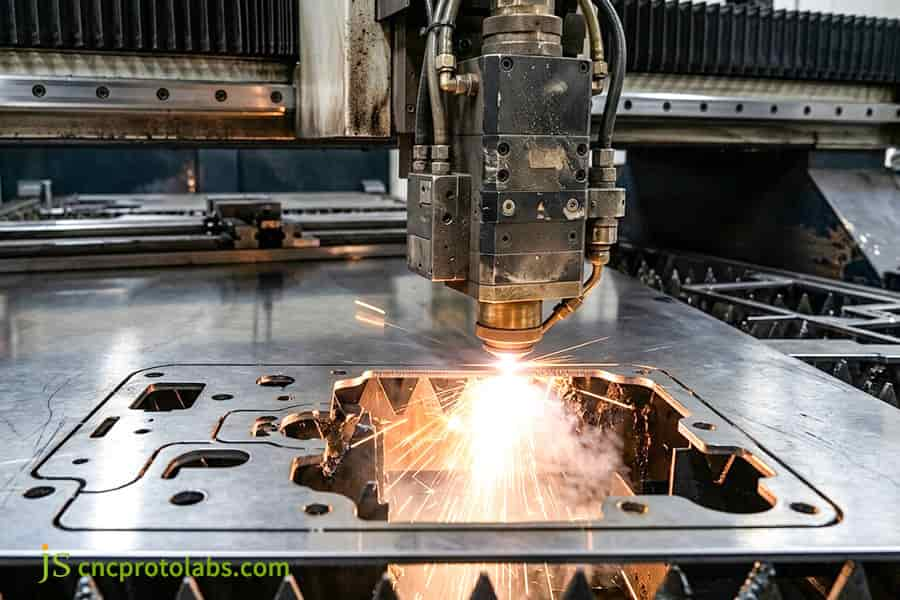
Рисунок 3: Лазерная резка листового металла с тепловой деформацией.
Как компания по изготовлению деталей из титанового листового металла предотвращает деформацию листового металла без охрупчивания?
Изготовление деталей из титанового листового металла для тонкостенных деталей из сплава Ti-6Al-4Vначинается с одного приоритета: блокирования попадания кислорода и азота при температуре. Этот пик образует хрупкий, богатый кислородом поверхностный слой; в сочетании с искажением кристаллической решетки и асимметричной усадкой при фазовом переходе во время охлаждения он скручивает и растрескивает деталь.Для обеспечения высокого уровня защиты листового металла от деформации необходимо использовать полностью закрытый защитный кожух с пористой медной диффузионной пластиной, поддерживающий чистоту аргона > 99,999% и точку росы < 99,999%. -50°C, обеспечивая защиту зоны термического влияния сварного шва и зоны термического влияния инертного газа на протяжении всего процесса.
Механизм кислородного охрупчивания и связь напряжений при обработке сплава Ti-6Al-4V
- Сплав Ti-6Al-4V очень восприимчив к реакции с молекулами кислорода и азота при температурах выше 400°C.
- Когда толщина хрупкого альфа-слоя, богатого азотом и кислородом, превышает 0,1 мм, твердость по Виккерсу резко возрастает до HV 450 или более.
- Упрочненный слой испытывает неравномерное фазовое превращение и сжатие при охлаждении фазы, компоненты скручиваются и растрескиваются из-за напряжения.
Технические характеристики газовой защиты и параметры отжига в вакуумной атмосфере
- Потоки защитного газа: основное сопло 12–15 л/мин, боковой защитный кожух 18–22 л/мин, и вспомогательный газ 8–10 л/мин аргона.
- Поддерживайте защиту до тех пор, пока заготовка не остынет ниже 200°C – при температуре ниже этого значения загрязнение атмосферой больше не является проблемой. Серебристо-белая поверхность сварного шва указывает на достаточную защиту; любое изменение цвета на соломенный или синий означает, что она была недостаточной.
- Выравнивание ползучести в вакууме: изотермическая выдержка при 550°C, вакуум 1 × 10⁻² Па 40-минутная выдержка с приложением гравитационной нагрузки на плиту на протяжении всего процесса.
Алгоритм компенсации упругого восстановления при изгибе тонкого титанового листа
- Компенсация упругого восстановления устанавливается на уровне 2°–4° в зависимости от прочности материала и отношения R/t.
- Линии изгиба выравниваются перпендикулярно направлению прокатки, чтобы предотвратить растрескивание вдоль границ зерен и предотвратить нестабильность при боковом изгибе.
- Компания JS Precision использует этот метод, чтобы гарантировать, что допуск по углу изгиба в нашей услуге по изготовлению изделий из титанового листового металла находится в пределах ±0,3°.
Устали от массового брака, вызванного окислением и хрупкостью титановых сплавов? Запросите у JS Precision базу данных измеренных значений K-фактора и компенсации упругого восстановления, чтобы получить точные параметры предотвращения деформации и изгиба для сплава Ti-6Al-4V, что повысит выход годной продукции с первого раза.
Рисунок 4: Деталь шасси из титанового листового металла, изготовленная методом литья под давлением.
Можно ли с помощью услуги по изготовлению деталей из стального листового металла устранить деформацию тонколистового металла в тонкосварных швах? Сборки?
При изготовлении листовой стали толщиной 0,8–1,5 мм цель состоит в контроле угловой деформации, вызванной усадкой при сварке. Аустенитная нержавеющая сталь медленно передает тепло и значительно расширяется, что приводит к деформации тонколистового металла.Ограничение линейной энергии до ≤ 2,0 кДж/см при использовании микроплазменной или импульсной сварки с обратным шагом ограничивает деформацию до ≤ 0,5°. Тепловая энергия определяется следующим уравнением: E = (U × I × 60) / (v × 1000) × η U = напряжение дуги (В), I = ток (А), v = скорость перемещения (кДж/см), η = КПД дуги. Для тонкой стали максимальная тепловая энергия на единицу толщины ограничена ≤ 2,0 кДж/см. На основе более чем 8400 проверенных точек данных из производственного процесса JS Precision 2025 года по сварке тонкой стали, переход на последовательность сварки с пропуском этапов позволил снизить энергию линии резки с 3,5 кДж/см до 2,0 кДж/см и уменьшить угловое искажение с 1,8° до 0,4°. В сочетании с медной подложкой с водяным охлаждением этот подход снизил частоту отклонений размеров на 75%. Столкнулись с проблемой деформации тонколистового металла при сварке? Отправьте свои чертежи STEP в JS Precision прямо сейчас, чтобы получить бесплатный отчет о проверке DFM от ведущих инженеров с решениями по оптимизации технологичности в течение 24 часов. Предотвращение деформации листового металла при сборке тонколистового металла в значительной степени зависит от сочетания механического жесткого физического ограничения и теплопроводящих систем отвода тепла. Дискретное точечно-матричное зажимание блокирует локальное снятие напряжений и создает вторичное волновое искажение, поэтому его необходимо заменить непрерывным, равномерным поверхностным ограничением.Мы делаем это с помощью четырех элементов: вакуумного адсорбционного слоя с пористой структурой для равномерного прижима, медной опорной пластины C11000 (теплопроводность 380 Вт/м·К, толщина ≥ 15 мм), модульных каналов охлаждения с циркулирующей водой температурой 12°C и самобалансирующихся плавающих пневматических зажимов при давлении 0,35–0,5 МПа. JS Precision успешно поставила 300 оснований шасси из титанового сплава толщиной 0,8 мм и габаритными размерами 420 мм; 310 мм, достигнута диагональная плоскостность 0,06–0,08 мм благодаря полному технологическому процессу снятия напряжений и терморегулирования, что полностью решило серьезную проблему деформации, которая приводила к 62% брака у предыдущего поставщика.Уравнение критического порога тепловой энергии
Сегментированная сварка с отводом проволоки и правила чередующегося симметричного расположения сварочных швов
Заданные методы противодеформационной инженерии
Как приспособления с водяным охлаждением предотвращают деформацию листового металла при изготовлении листов на заказ?
Стандарты проектирования вакуумных систем крепления радиаторов
Сравнение скоростей поглощения тепла между алюминиевым сплавом 6061-T6 и медью C11000
Многоточечный плавающий пневматический захват с самобалансирующейся структурой давления
Как JS Precision добилась плоскостности +0,08 мм при изготовлении деталей из титанового листового металла толщиной 0,8 мм?
Трудности у заказчика
JS Precision Solution
, выдерживался при температуре 540°C в течение 45 минут, а затем охлаждался с контролируемой скоростью охлаждения 3°C/мин.
Опыт неудач и извлеченные уроки
- Для повышения эффективности резки инженерная группа при тестировании первой партии образцов первоначально использовала вспомогательный охлаждающий спрей, смешанный с минимальным количеством деионизированной воды.
-
Водяной туман диссоциировал в переходной плазме, высвобождая атомарный водород, который диффундировал в горячий титан и вызвал водородное охрупчивание в корне изгиба у трех образцов.
Мы прекратили испытание с влажным охлаждением в тот же день и заменили его полностью закрытой инертной аргоновой завесой. Это изменение полностью устранило риск водородного охрупчивания, и оставшиеся 297 деталей прошли испытания без единой трещины в корне изгиба.
Окончательный результат
- Мы проверили все 300 оснований на координатно-измерительной машине Zeiss. Диагональная плоскостность составила от 0,06 до 0,08 мм, что соответствует заданному уровню допуска +0,15 мм, указанному на чертежах.
Выход годных изделий при сборке уплотнительных поверхностей с первого прохода достиг 99,4%, а себестоимость единицы продукции снизилась на 26%.
Всего 12 дней прошло с момента получения чертежей САПР до поставки первой партии, и сборочная линия заказчика возобновила работу в полном объеме.
Источник данных: Внутренний инженерный отчет JS Precision, отчет по контролю качества проекта: Медицинский титановый корпус, партия № 2025-IVD-04.
Сталкиваетесь с такими проблемами, как деформация тонких пластин в медицинских корпусах? Отправьте свои чертежи STEP в JS Precision прямо сейчас, чтобы получить бесплатный отчет о проверке DFM от ведущих инженеров с решениями по оптимизации технологичности в течение 24 часов.
Часто задаваемые вопросы
Вопрос 1: Каков стандартный допуск на плоскостность для изготовления тонколистового металла при угле менее 1°?Толщина 5 мм?
Допуски на плоскостность тонких пластин строго определены в соответствии с применением деталей. В соответствии с общими допусками ISO 2768-m, неуказанная плоскостность для соответствующего диапазона размеров обычно составляет <0,20 мм на 100 мм; для аэрокосмических и медицинских компонентов требуется <0,10 мм. JS Precision использует процесс снятия напряжений на всем этапе производства для стабильного контроля деформации тонкостенных компонентов вне плоскости с точностью до <0,08 мм.
Вопрос 2: Почему следует строго избегать использования вспомогательного газа — кислорода — при лазерной резке титана?
Титановые сплавы обладают чрезвычайно высокой химической активностью при температуре выше 400°C. Кислородная резка вызывает бурную экзотермическую реакцию, образуя твердый и хрупкий α-фазовый оболочечный слой толщиной более 0,1 мм и твердость поверхности ≥ HV450. Этот твердый слой образует микротрещины при изгибе, а напряжение фазового превращения вызывает сильное коробление по краям тонкой пластины.
Вопрос 3: Как дуплексная нержавеющая сталь соотносится со стандартной аустенитной сталью по деформации кромок при сдвиге?
Предел текучести дуплексной нержавеющей стали составляет ≥ 450 МПа,примерно в два раза больше, чем у аустенитной нержавеющей стали 304. Она имеет более высокую критическую энергию деформации при сдвиге, что приводит к резкому увеличению упругого отскока при разрушении. Без специальных лезвий с зазором ≤ 5% от толщины пластины и без прочного зажима асимметричная упругая разгрузка напрямую приведет к одностороннему продольному изгибу.
Вопрос 4: Может ли роликовое выравнивание полностью устранить внутренние напряжения, вызывающие деформацию листового металла?
Механические роликовые выравниватели удаляют примерно 80% макроскопических остаточных напряжений за счет многократного обратного изгиба, но они не могут устранить микрорегиональные переходные термические напряжения и напряжения фазовых превращений, возникающие при последующей лазерной резке или сварке. Высокоточные компоненты требуют сочетания роликовой выравнивающей обработки, зажима радиатора и вакуумного отжига.
Вопрос 5: Как вложенное программное обеспечение помогает уменьшить накопление тепла и деформацию на больших листах?
Программное обеспечение для компоновки подавляет деформацию с помощью алгоритма балансировки тепла. Оно располагает детали в виде сетки, поэтапно, чтобы избежать накопления тепла между соседними процессами, поддерживая пиковую температуру резки ниже 80°C. Предварительно установленные микросоединения толщиной 0,2–0,3 мм в тонких конструкциях соединяют детали с основным материалом, предотвращая термический дрейф и прилипание шлака.
Вопрос 6: Как JS Precision обеспечивает стабильную плоскостность в больших объемах производства?
JS Precision применяет строгий статистический контроль процессов (SPC).Остаточные напряжения и допуски по толщине измеряются для каждой партии сырья; 100% выборка критических размеров выполняется на производственном участке с использованием лазерного сканирующего профилометра и координатно-измерительной машины Zeiss, а плоскостность Cpk постоянно контролируется. Если Cpk падает ниже 1,33, машина немедленно останавливается для калибровки и точной настройки.
Вопрос 7: Как предотвратить продольное скручивание и пружинение при гибке тонких титановых или высокопрочных стальных листов?
Тонкие титановые листы и высокопрочная сталь склонны к спиральному скручиванию и пружинению при гибке. Компания JS Precision используетгибочный станок с ЧПУ с гидравлической компенсацией динамического отклонения, матрицей с острым углом 88° и полиуретановой нижней матрицей; во время гибки линия изгиба перпендикулярна текстуре прокатки, чтобы избежать растрескивания и нестабильности, а допуск по углу зафиксирован на уровне +0,3°.
Вопрос 8: Какие основные технические переменные определяют стоимость высокоточной обработки тонких листов?
Стоимость обработки тонких листов на основе оценки потребления ресурсов по всей цепочке.
Ключевые переменные включают:марку сырья и допуск по толщине, процесс вырубки (непрерывное волокно или импульсный), необходимость использования медных водоохлаждаемых приспособлений, наличие вакуумного отжига, точность удаления заусенцев с микроконнекторов и плотность точек CMM.Краткое описание
Точная обработка титановых и стальных листов толщиной менее 1,5 мм зависит от четырех взаимосвязанных процессов, а не от какого-либо отдельного этапа: (1) многороликовая выравнивание заготовки перед вырубкой, (2) резка импульсным волоконным лазером с коэффициентом заполнения 35–42%, (3) фиксация медных теплоотводящих приспособлений C11000 с циркулирующей водой температурой 12 °C и (4) вакуумный изотермический отжиг для снятия напряжений. Применяемые как цепочка, они преодолевают предельные значения допусков тонкостенных металлических изделий – Мы обеспечиваем диагональную плоскостность 0,06–0,08 мм на титане толщиной 0,8 мм.
Готовы превратить ваши проекты из листового металла в прецизионные детали без дефектов? Пожалуйста, немедленно загрузите ваши 3D CAD-чертежи (STEP/IGES/DXF) и технические характеристики, и наши эксперты по DFM предоставят вам подробный отчет о технологичности изготовления и наиболее конкурентоспособное ценовое предложение в течение 2 часов, основанное на характеристиках материала, технологических процессах и решениях по снятию напряжений. Благодаря нашему глубокому техническому опыту мы гарантируем, что ваши сложные тонкостенные металлические детали будут точно соответствовать стандартам уже на первом этапе пробного производства.

Отказ от ответственности
Содержание этой страницы носит исключительно информационный характер. Компания JS Precision Services не предоставляет никаких гарантий, явных или подразумеваемых, относительно точности, полноты или достоверности информации. Ответственность за определение конкретных технических требований лежит на покупателе, и JS Precision Servicescncprotolabs.com/upload">Запросите официальное ценовое предложение на детали. Пожалуйста, свяжитесь с нами для получения дополнительной информации.