 日本語




精密板金加工メーカー選択は、単なるピースごとの価格設定を超えたものでなければなりません。これは、サプライヤーがミクロンレベルで製品を生産する能力があるかどうか、製品の品質に影響を与えることなく自動スプリングバックを使用して補正できるかどうか、製造プロセスが大ロットでも同じレベルの精度を維持できるかどうかなど、さまざまな要素を綿密に調査して行う必要があります。
この記事では、機械パラメータ、製造基準に合わせた設計、品質管理、コスト構造などのさまざまな側面について説明します。
精密板金製造メーカーの主要な評価指標の概要
評判の良い精密板金加工会社を選択するには、まず、その多軸 CNC マシンがどの程度優れているか、±0.3° の角度公差制御がどのようなものかを確認する必要があります。これは、製造向け設計 (DFM) 展開アルゴリズムとノーマー配信システムにも必要です。これらのアイテムは、アセンブリの衝突やコストのかかるエンジニアリング上のミスを回避するのに役立ちます。
|
評価次元 |
従来のジョブショップ |
JS精密規格 |
受け入れ閾値 |
|---|---|---|---|
|
角度の許容差 |
±1.0° – ±1.5° (経験ベース) |
±0.3° – ±0.5° (レーザー角度測定) |
レーザー角度フィードバックによる4 ~ 8 軸 CNCの検証 |
|
直線公差 |
±0.3mm~±0.5mm |
±0.05mm~±0.10mm |
8 軸バックゲージが必要です。寸法ロック ≤±0.1mm |
|
クラウニングシステム |
なし、または手動シミング |
動的油圧クラウニング |
3mプレート上の全長角度の一貫性 |
|
表面保護 |
目に見えるダイマーク、研削後 |
ノーマーポリウレタンベンディング |
医療/電子機器の筐体はゼロ点 |
|
DFM 応答 |
図面どおりに作成、失敗後の紛争 |
オフラインCAMシミュレーション+試し曲げ |
24 時間の DFM フィードバック。ネスティング使用率 ≥85% |
データ ソース: JS Precision 2025 サプライヤー監査データベース。 ASTM A1008/A1008M-25 の機械的特性テーブル。
板金メーカーの精度と角度公差管理を評価するにはどうすればよいですか?
精密板金製造メーカーは、レーザー角度測定と油圧クラウニングを備えた 4 ~ 8 軸 CNC プレス ブレーキを使用して機械の位置特定とスプリングバックをチェックし、角度公差を ±0.3°、直線寸法を ±0.05 mm に制限しています。
板金スプリングバック: 問題点と高精度制御ソリューション
- スプリングバックの主な理由:シートの厚さとシートの降伏強度の違いにより、スプリングバックに大きな変化が生じます。従来の小規模な工場では手作業で試し曲げを行っており、得られる角度の許容誤差は約 ±1.0°であり、アセンブリには隙間が発生します。
- 精密板金機能を実現するハードウェア基盤:優れた精度板金製造会社は、リアルタイムのレーザー曲げ角度測定システムと統合された 4 ~ 8 軸 CNC サーボ曲げ装置を利用します。
- 100 Hz クローズドループ補正:レーザー センサーは曲げ角度を 1 秒あたり 100 回検出し、過剰曲げ補正を実行するために必要なリアルタイム フィードバックを提供し、角度公差の変動をわずか ±0.3° に制限します。
たわみ防止と ASTM 材料データへの準拠
- 油圧たわみ補正: 2 メートルを超えるシートの場合、中央領域の変形による角度変動を回避できるように、機械には曲げ操作用の自動油圧または機械たわみ補正システムが装備されている必要があります。
- 機械的特性のバッチ間の変動: ASTM A1008/A1008M-25 規格では、CS グレードの冷間圧延炭素鋼の降伏強さの範囲は 140 ~ 275 MPa、DS グレードの場合は 150 ~ 240 MPa に設定されており、非常に大きな変動があります。
ASTM A1008/A1008M-25標準:CSグレードの降伏強度は140~275MPa、DSグレードは150~240MPa、伸び率A50は30%~40%以上。
動的角度補正システムを備えた JS Precision の CNC マシンは、バッチ全体にわたる角度の一貫性を98% 以上に高める方法です。
板金サプライチェーンを体系的に評価したいですか?無料のサプライヤー監査フレームワークについては、JS Precision にお問い合わせください。潜在的なリスクを正確に特定するために、6 つの側面にわたる 32 の定量的レビューを完了するのを支援します。
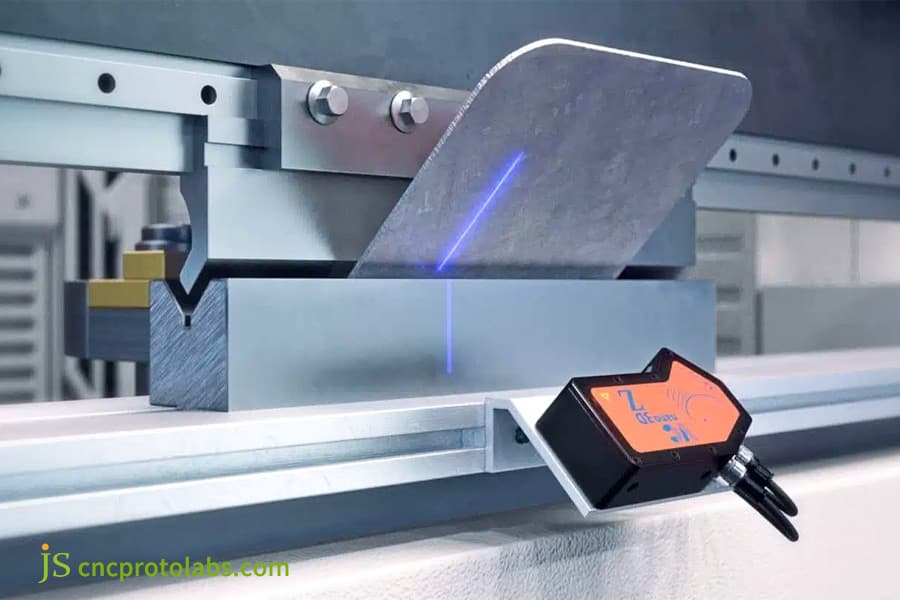
図 1: 角度公差を制御するレーザーガイド式板金曲げ機。
プロフェッショナルなカスタム板金製造サービスはどのように DFM 最適化を提供しますか?
カスタム板金製造サービスは、3D オフライン CAM シミュレーションを利用してフラット パターンを修正し、材料固有のデータベースを使用してデフォルトの K ファクター (0.44) を変更して、96.5% 以上の初回歩留まりを保証します。
3D シミュレーションとフラット パターン キャリブレーション
- 24 時間 DFM 対応:プレミアムカスタム板金製作サービス図面を取得してから24 時間以内に CAM ソフトウェアを使用して 3D シミュレーションを実行し、曲げツールの干渉を特定します。
- K-Factor キャリブレーションの必要性: K-Factor の正確な設定が必要です。デフォルト値 (0.44) を採用すると、結果として得られるフラット パターンの寸法偏差は0.5 mm から 1.0 mm になります。
- 自社データベース:高精度カスタム板金サービスでは、サンプルシートの引張試験データから独自の K-Factor データベースを作成します。
変形防止と工具クリアランス
- リリーフ スロット:穴と曲げ壁の距離がシート メタルの厚さの 2.5 倍未満である領域にリリーフ ホールを追加することが推奨されます。実際、この設計方法は、曲げ応力によって引き起こされる材料の亀裂を除去するのに役立ちます。
- グースネック ツーリング:グースネック ツーリング (高プロファイル) を使用すると、衝突の問題を起こすことなく、深いキャビティの曲げや逆曲げを行うことができます。
- 初回歩留まりデータ: JS 精密 MED-ENC-2025-007 プロジェクトの結果は、リリーフ スロットの DFM の設計精度と正しい K-Factor 調整により、試行錯誤に関連する工具交換コストを 80% 削減でき、初回に良好な歩留まりを得るサンプルの割合を最大 96.5% まで高めることができることを示しました。
私たちの観点からすると、クライアントの元の図面を取得し、基本的な K ファクター 0.44 を適用した場合、14 回の曲げで最大 2.5 mm のミスが累積しました。 K-Factor データベースの再構築とリリーフ スロットの統合後、公差はクリアランス アセンブリに十分厳しく設定されました (0.3 mm 未満)。
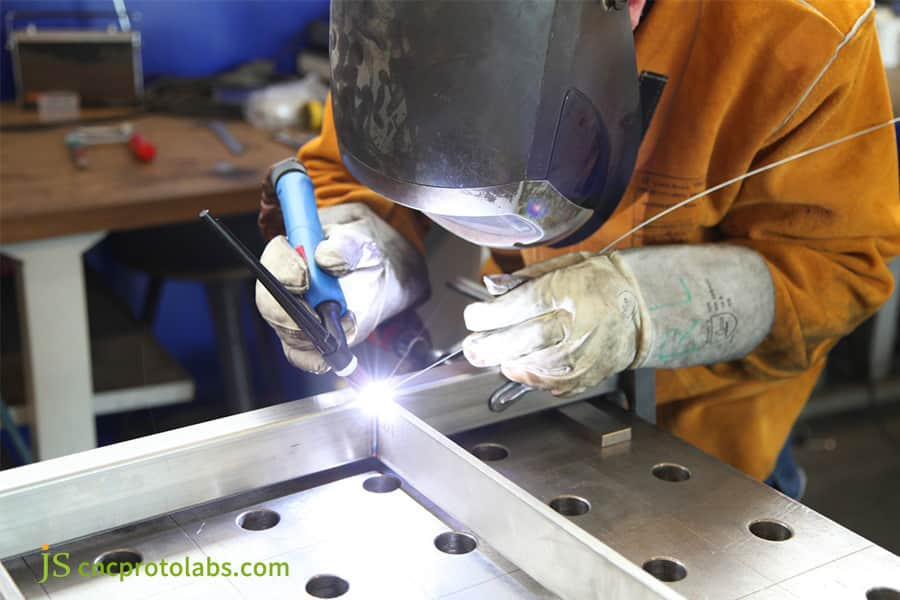
図 2: カスタム製作のために金属フレームに TIG 溶接を行う作業者。
精密板金製造サービスにおけるノーマーベンディング基準とは何ですか?
精密板金加工サービスは、ポリウレタン保護フィルム、回転ダイス (Rolla-V)、窒素支援レーザー切断 (99.999%) の組み合わせを採用し、ブラッシュ仕上げのステンレス鋼や陽極酸化アルミニウムのダイマークを防ぎ、後工程の研磨を約 85% 削減します。
傷防止ツーリングシステム
- ポリウレタン保護フィルム:上面精密板金加工メーカー金属板が圧縮されて V 溝が接触するときに傷が残らないように、ポリウレタン製の保護フィルムを使用して金型の底を覆っています。
- Rolla-V ダイ (回転無傷下型):この種の無傷下型システムでは、板金は Rolla-V 回転下型を介して、滑りではなく転がりながら金型と接触します。
- 硬質ポリウレタン底型:高トン数の板金曲げが必要な場合、板金成形機は陽極酸化鋼製の型を硬質ポリウレタンの底型に置き換えて、ブラッシュ仕上げまたは陽極酸化層が損傷しないようにします。
レーザー切断の統合とコスト削減パラメータ
- 高純度窒素支援切断:レーザー切断では純度 99.999%以上の窒素を使用して、ドロスや酸化層のないエッジを作成します。
- データムの不一致の除去:酸化のないバリのないエッジにより、曲げデータムがより正確になり、研削、研磨、研磨時間が 85% 短縮されます。
- 目に見えるコストの削減: AL 5052-H32 で作られた医療ケースに関する JS Precision プロジェクトでは、「No-Mar」プロセスの導入により、単位当たりの後処理コストが4.20 米ドルから 0.63 米ドルに低下しました。
あなたのアルミニウム部品は陽極酸化処理されていますか、またはステンレス鋼部品はコーティングの品質が悪くなっていますか? JS Precision の「No-Mar」曲げケーススタディをチェックして、ゼロインデンテーション技術がどのように実行されるかを確認してください。
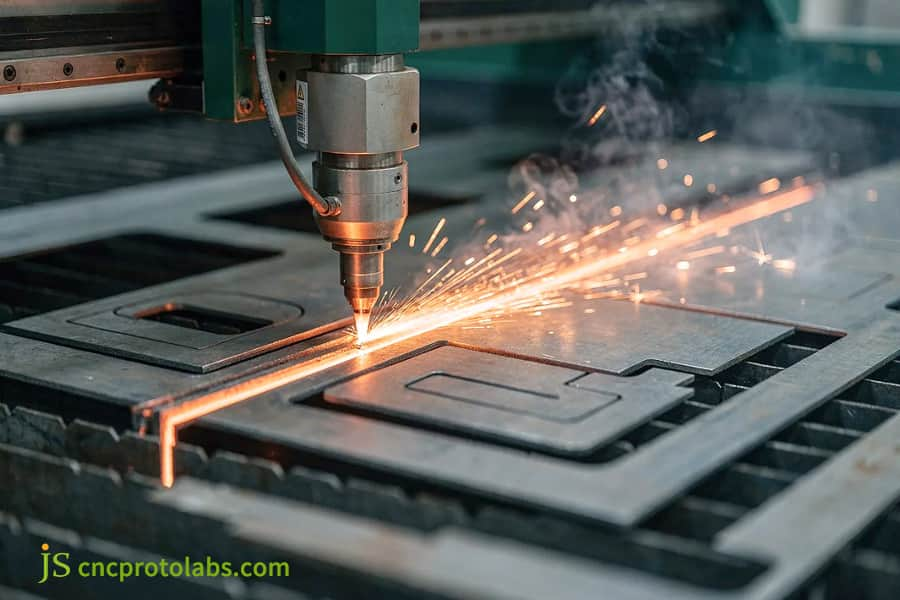
図 3: 火花を発生させて板金を加工する CNC レーザー切断機。
コア板金製造のコスト要因と見積もりの落とし穴とは何ですか?
主要な板金製造のコスト要因材料使用率、工具コスト、サイクル タイム、およびアセンブリの統合です。 CAM ネスティングを使用すると、材料利用率が 85 ~ 92% になるのに対し、一体型板金設計では溶接労働を約 70% 削減できます。
材料の利用と工具の考慮事項
- ネスティング効率アルゴリズム:板金製造のコスト要因を理解するには、ネスティング アルゴリズムを調べるのが最善です。 CAM ベースの自動ネスティングにより、標準シート (1220×2440 mm) の材料使用率が85 ~ 92% のレベルに増加します。
- ツール NRE:どちらを使用するかを決定しますCNC曲げ加工サービス(投資ゼロの工具) または板金コンポーネントの製造用の順送金型。
曲げ溶接の統合とワンストップ製造
- 溶接なしの曲げ:事前に溶接された複数 (4 ~ 5 個) のコンポーネントを1 つのアイテムに統合するマルチ曲げプロセスにより、溶接と研削に必要な労働力が 70% 削減されます。
- 全体的な管理費の削減:曲げによる溶接の代替により、総運営費が 22% も削減されます。
- ひとつ屋根の下で完全なサプライチェーンを実現: さまざまなサプライヤー間で部品を輸送することで損失が発生しないように、当社のワークショップが粉体塗装部品、スクリーン印刷部品、圧入部品、さらにはハードウェアの組み立てまで提供できるようにしています。
|
原価構成要素 |
従来のマルチベンダー |
JS 精密ターンキー |
保存 |
|---|---|---|---|
|
素材 (ネスティング85-92%) |
ベース |
ベース |
ベースライン |
|
ツーリングNRE(1本あたり) |
$0.35 – $1.20 |
$0.00 – $0.50 |
最大60% |
|
溶接・研磨作業 |
$2.80/個 |
$0.84/個 |
70%削減 |
|
表面処理転写 |
$1.50/個 |
$0.00 (社内) |
100% 節約 |
|
サプライチェーンマネジメント |
22% のオーバーヘッド |
0% (単一ソース) |
22%削減 |
データ ソース: JS Precision 2025 原価計算データベース。 MED-ENC-2025-007 プロジェクトの実績。
驚くことのないコスト分析が必要ですか?図面をお送りいただければ、JS Precision が 2 時間以内に、使用する材料、必要な労働力、および当社の完全な単一ソース製品の内訳を含む見積もりを提供します。
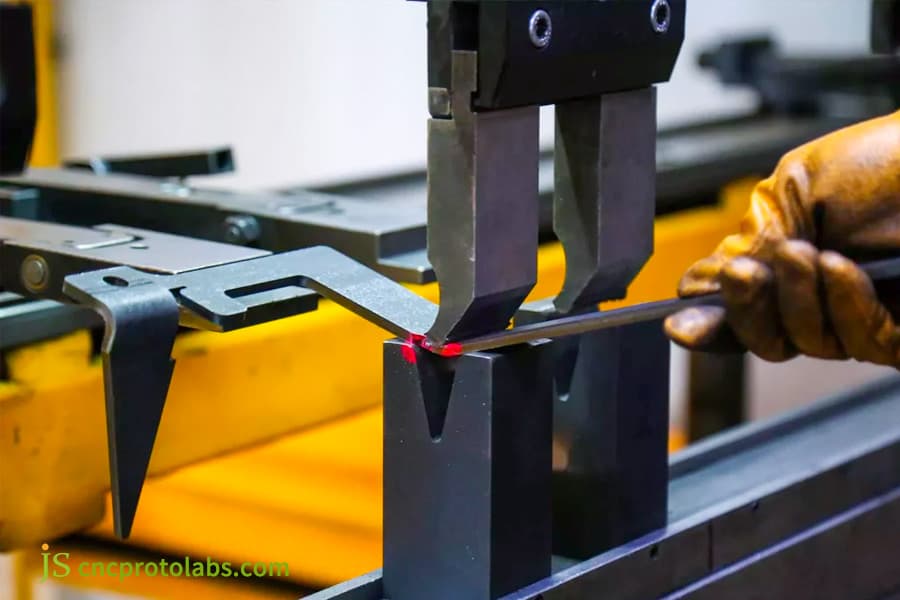
図 4: プレス ブレーキを操作して金属シート パーツを曲げる作業者。
標準化された指標を使用して板金サプライヤーの評価とオンサイト監査を実施するにはどうすればよいですか?
あ板金サプライヤーの評価これには、ISO 9001:2015 認証、 ±0.03 mm 以下の 4 ~ 8 軸 CNC 位置精度、CMM 検査、および 24 時間の 8D 是正措置プロトコルを伴う 300 未満の顧客 PPM レートのチェックが含まれます。
システム認証とプロセス品質管理
- ISO 9001:2015 システムのレビュー:供給評価中に、運用プロセスの制御を規定する ISO 9001:2015 システムをレビューします。
- ミルテストレポート (MTR):顧客と取引する精密板金製造メーカーは、通常、ASTM A1008 などの規格に準拠していることを確認するために、原材料証明書とともにミルテストレポート (MTR) を提示する必要があります。
- FAI (初回品目検査) プロセス:最初の製品は、CMM (座標測定機) または3D レーザー スキャナーで寸法を完全にテストする必要があります。
ISO 9001:2015この規格では、組織が製品とサービスの適合性を確保するために生産とサービスの提供を管理し、不適合な出力に対する是正措置も講じることが規定されています。
スクラップ率と対応の適時性
- 廃棄率 PPM 要件:過去 12 か月のバッチ廃棄率顧客 PPM レコードを調べます。 PPM スクラップ率制限は300 ppm 未満である必要があります。
- 8D 問題への対応:緊急の必要がある場合、サプライヤーはクライアントによって問題が特定され次第、 8DB 是正措置レポートを生成できる必要があります。
- サプライヤー監査プロセス: JS Precision は、クライアントが自ら作成することなく、現在の板金プロバイダーのサプライ チェーンを評価するために直接採用できるサプライヤー板金評価構造を確立しました。
サプライヤーの定量的監査スコアカード
|
監査カテゴリ |
採点基準 |
重さ |
合格閾値 |
|---|---|---|---|
|
品質システム |
ISO 9001:2015 認証、MTR トレーサビリティ |
25% |
≥ 20/25 |
|
設備仕様 |
4 ~ 8 軸 CNC、レーザー角度フィードバック、CMM |
25% |
≥ 20/25 |
|
プロセス制御 |
FAI ワークフロー、SPC データ、PPM < 300 |
25% |
≥ 20/25 |
|
DFM 応答 |
24時間フィードバック、K-Factorデータベース |
15% |
12/15以上 |
|
是正措置 |
8D プロトコル、24 時間の応答時間 |
10% |
8/10以上 |
|
合計スコア |
— |
100% |
≥ 80/100 |
データ ソース: JS Precision 2025 サプライヤー監査データベース。 ISO 9001:2015 品質マネジメント システム要件。
簡単に言えば、資格を持つ精密板金製造メーカーは、品質システム、装置仕様、プロセス制御という3 つの主要分野で必須要件を満たしていることが証明される必要があります。
JS Precision のケーススタディ: 複雑な医療用エンクロージャの高精度曲げとノーマー成形
JS 精度が使用される板金製作サービスカットアウト、グースネック ツール、および 8 軸レーザー補正(±0.2°) を使用して、AL 5052-H32 CT エンクロージャの 2.5 mm ギャップの問題を克服し、最終的に 99.4% の FTY を達成し、32% のコストを削減しました。
顧客が直面する問題
ある有名な西洋医療画像機器メーカーは、 CT スキャナー用の AL 5052-H32 アルミニウム合金の内部精密制御シャーシ設計で問題に直面していました。この設計では、多数の連続した曲げが必要でしたが、累積した誤差によりカバー プレートに 2.5 mm の隙間が生じ、照明に影響を及ぼしていました。また、表面に損傷を与えた非常に目立つ凹みがいくつかあり、不良率は28% にも達しました。また、深いキャビティ構造は従来の工具と互換性がなく、引張変形の問題を引き起こしていました。
JS Precision の 3 ステップのソリューション
- 製造向け設計 (DFM) リエンジニアリング:オフライン CAM を使用して再曲げ順序が確立されました。新しいマイクロレーザーの 2.0 × 1.5 mm の深さのリリーフ穴は、引張応力を緩和し応力亀裂を防ぐために、より深い領域に戦略的に配置されました。
- 工具保護:独自の板金製造ソリューションが実装され、必要なクリアランスを提供するグースネック パンチが考案されました。そして、下型は凹みのない高分子ポリウレタンフィルムで保護されました。
- 動的補正: 8 軸 CNC 曲げ機を呼び出し、レーザー リアルタイム角度測定器を起動します。 精密板金機能を採用し、各曲げ角度の公差を±0.2°以内に管理しています。
教訓: 圧延結晶粒方向によって引き起こされる微小亀裂
サンプリングの初期段階では、チームはAL 5052-H32 アルミニウム シートの圧延方向を考慮する必要があることに気づきませんでした。金属を結晶粒方向に沿って曲げると、0.1 mm もの微細な亀裂が生じました。すでに MED-ENC-2025-007 プロジェクトの作業に精通しているエンジニアは、折り線が木目方向に対して 90 度直角になるように入れ子方向を変更することを迅速に決定し、それによって亀裂を除去しました。
最終結果
- FTY とクリアランス: FTY は99.4% まで改善されましたが、クリアランスは 0.3 mm 以下のマージン内で一定に保たれました。
- 表面仕上げ:表面損傷は検出されず、傷やへこみもなく、コーティング欠陥は 28% から 0.5% に低下したことがわかりました。
- コスト削減:詳細な分析とユニットレベルでのコスト削減方法により、総ユニットコストを 32% 削減できました。
JS Precision エンジニアリング チームに問い合わせて、専用のソリューションや無料サンプル溶接トライアルをご利用ください。これにより、精密板金機能により 30% 以上のコスト削減が可能になります。
長期にわたる精密板金製造サービスのために JS Precision と提携する理由は何ですか?
JS Precision は、製造作業に主にTrumpf レーザー、Bystronic および CMM ラボ、および Amada プレス ブレーキを使用する精密板金製造メーカーで、 3 ~ 5 日間の試作を行うことができ、±0.05 mm の精度で完全な量産を実現できます。
- Trumpf + Bystronic + Amada ハードウェア マトリックス:トップグレードの世界的精密板金製造メーカーである JS Precision は、Trumpf ファイバー レーザー切断機、 Bystronic/Amada 多軸 CNC サーボ曲げシステム、CMM および 3D レーザー スキャン品質検査装置を信頼しています。
- 15 年のカスタム OEM 経験:当社は、医療用半導体通信および産業オートメーションのクライアントに、 0.5 ~ 6 mm のフル プロセス チェーンによる板金製造サービスを提供しています。
- 3 ~ 5 日のラピッド プロトタイピング:サポートラピッドプロトタイピング10万個の量産まで、透明性の高い見積りとマンツーマンのDFM最適化サポートを提供します。
- 工場出荷時の価格: JS Precision を板金製造サービス プロバイダーとして選択すると、ISO 9001:2015 の品質保証と中間業者を通さない工場からの直接コストのメリットが得られます。
よくある質問
Q1: 精密板金メーカーの公差管理能力はどのように評価されますか?
CNC プレス ブレーキに多軸バックゲージが取り付けられているかどうか、およびリアルタイムのレーザー角度測定システムがあるかどうかを尋ねてから、全寸法の CMM 検査レポートをリクエストしてください。高級精密板金工場では、角度公差を±0.3°まで満たし、寸法公差を±0.1 mmに維持できる必要があります。
Q2: 板金曲げにおける K ファクターとは何ですか?また、DFM にとってそれが重要である理由は何ですか?
K ファクターは、曲げたときに中立軸が材料の元の厚さにどれだけ近づくかを示す比であり、この比は材料の種類に応じて大幅に変化します。標準値に依存すると、おそらく0.5 mm ~ 1 mm のフラット パターン サイズの計算ミスにつながる可能性があります。専門メーカーは、望ましい精度を達成するために非公開の K ファクター リストを保管しています。
Q3: 曲げ表面に跡が付く原因は何ですか? JS プレシジョンではどのようにして跡のない曲げを実現しますか?
金属薄板とダイエッジの間の接触または圧力は、傷の一般的な原因です。ノーマーベンディングは、JS Precision の方法で、ポリウレタン カバー (または Rolla-V V ダイ) を使用し、へこみを 99% 削減します。この特徴は、ブラッシュ仕上げまたは陽極酸化表面仕上げの部品に適しています。
Q4: 板金製造サービスを調達する際に、購入者が隠れた見積の罠を回避するにはどうすればよいですか?
見積詳細を確認して、材料価格やレーザー切断/曲げ作業時間だけでなく、工具のセットアップ(エンジニアリング費用の 1 回限りの料金) や表面処理の費用も含めてください。ネスティング効率について言及した正直な見積もりを取得し、最適な価格を実現するための技術図面を提出することで、工具の単価が安くなり総コストが高くなるという罠に注意してください。
Q5: ターンキー板金製造プロバイダーを選択することがサプライ チェーンにとって重要なのはなぜですか?
板金加工とは、切断、曲げ、溶接、部品の取り付け、塗装などのさまざまな作業を指します。このようなタスクを複数のベンダーに委託すると、輸送上の損害、配送の遅延、当事者間の責任紛争が発生する可能性が高まります。単一ソースのメーカーであれば、製品の品質に配慮し、おそらくオーバーヘッドを約 20% 節約できるでしょう。
Q6: JS Precision に板金製造の見積もりを依頼するにはどうすればよいですか?また、必要なファイルは何ですか?
JS Precision からの正確な見積もりを得るには、次のことを行ってください。 3D CADモデルの供給STEP、IGES、または X_T ファイルや、重要な寸法を強調表示した PDF 形式の 2D エンジニアリング図面に加えて、金属の種類、ユニットの数、および必要な仕上げを明確に記載したものなどです。エンジニアは 2 ~ 12 時間以内に DFM レポートと見積もりを作成できます。
Q7: CNC 板金曲げと順送スタンピング: どちらを選択しますか?
決定は、製品の量とツールの予算によって決まります。 CNC 金属曲げには専用工具は必要ありません。これにより、短納期で設計変更が容易な試作および少量生産 (1 ~ 5,000 ユニット) に適しています。ただし、順送スタンピングには工具が必要で、そのコストは数千ドルから数万ドルで、生産量は10,000 ユニットを超える必要があるため、この方法は非常に適しています。
Q8: JS Precision の海外顧客のラピッドプロトタイピングの一般的なリードタイムはどれくらいですか?
迅速な対応は JS Precision の特徴の 1 つです。たとえば、図面を受け取ってから 2 時間以内に DFM 評価を行うことができます。サンプル部品の製作には約 3 ~ 5 営業日かかります。 DHL または FedEx による配送では 3 ~ 4 日が追加されるだけで、研究開発のスケジュールが非常にタイトになります。
まとめ
時間、品質、コストの範囲内でプロジェクトの成果を確実に成功させるには、適切な認証と経験を持つ精密板金製造メーカーを選択する必要があります。多軸 CNC 操作、評価における DFM (製造容易性設計) 機能、マークのない加工方法、および測定可能な品質管理基準は、真のエンジニアリング能力のあるパートナーを確保するための重要な考慮事項となります。
高品質の板金部品と全体的な調達コストの削減をお望みですか? JS Precision エンジニアリング チームにぜひお問い合わせください。精密板金製造のあらゆるニーズにお応えします。ただSTEP-CAD 図面をアップロードする当社のシニア エンジニア チームに連絡すると、徹底した無料の DFM 実現可能性分析が実行され、わずか 2 時間以内に詳細な見積もりが提供されます。当社のエンジニアリング チームに電子メールを送信して、高精度板金製造のコラボレーションを開始してください。

免責事項
このページの内容は情報提供のみを目的としています。のためにJSプレシジョンサービス、情報の正確性、完全性、有効性については、明示的か黙示的かを問わず、いかなる表明も保証もありません。特定の技術的要件を特定するのは購入者の責任です。正式な部品見積をリクエストする。詳細についてはお問い合わせください。
リソース

