 Español




Fabricación de chapa metálica delgada (titanio y acero ≤ 1,5 mm) se evita controlando la liberación de tensiones residuales y los gradientes térmicos. Cuatro medidas hacen el trabajo: un ángulo de corte de ≤ 1° con una holgura de la cuchilla del 5-7%, corte con láser de fibra pulsado con un ciclo de trabajo del 35-42%, plantillas disipadoras de calor de cobre C11000 a 12 °C y nivelación por fluencia al vacío. Resultado: planitud mantenida ≤ 0,10 mm por cada 100 mm.
Referencia rápida: Reglas esenciales de DFM para la prevención de la deformación de la chapa metálica
|
Proceso |
Material del núcleo (≤ 1.5 mm) |
Mecanismo clave de fallo |
Parámetros del núcleo de precisión JS & Solución |
Planitud de entrega |
||
|---|---|---|---|---|---|---|
|
Corte mecánico personalizado |
Chapa de acero inoxidable 304/316L |
Desgarro de bordes y desequilibrio de tensión interna lateral |
Separación de la hoja 5%–7% del espesor, ángulo de corte < 1°, sujeción flexible hidráulica |
Alabeo < 0.10 mm/100 mm |
||
|
Corte láser de pulso modulado |
La conductividad térmica extremadamente baja provoca una acumulación de calor local severa (TGM) |
Ciclo de trabajo 35%–42%, frecuencia 2000–2800 Hz, presión de argón de alta pureza 1,2–1,4 MPa |
Soldadura de ensamblaje con microespacios |
Chapa de acero endurecido por precipitación 17-7PH / titanio |
Contracción asimétrica y distorsión angular transversal en la zona de soldadura |
Tolerancia total del componente ±0,12 mm |
Según tensión crítica de pandeo. El Ti-6Al-4V tiene una conductividad térmica de solo ~6,7 W/m·K, lo que genera fácilmente gradientes de temperatura locales pronunciados; el acero inoxidable austenítico tiene un CTE de 17,3 × 10⁻⁶/K, lo que resulta en una contracción por enfriamiento severa. JS Precision calcula la tensión crítica de pandeo antes del troquelado para predecir y prevenir la deformación.
Comparación de las propiedades físicas y la sensibilidad a la deformación de materiales comunes en láminas delgadas
Material
Conductividad térmica (W/m·K)
CTE (×10⁻⁶/K)
Límite elástico (MPa)
Módulo de elasticidad (GPa)
Esfuerzo crítico de pandeo (MPa)
Acero inoxidable 304
16.2
17.3
205
193
42.8
Acero 17-7PH
15.0
10.4
1034
200
215.6
Ti-6Al-4V
6.7
8.6
828
114
172.9
Según ASTM A240/A240M, la chapa de acero inoxidable austenítico de cromo-níquel (304) tiene una resistencia mínima a la fluencia de 205 MPa para el grado 304 con un espesor de 0,8 mm, lo que rige directamente los cálculos de carga crítica de pandeo para la fabricación de chapa metálica delgada.
Mecanismo de desequilibrio de tensiones en la chapa laminada en frío
- El desequilibrio entre la tensión de tracción superficial y la tensión de compresión interna del núcleo en la La deformación de la chapa laminada en frío durante el proceso de corte produce alabeo.
- La separación entre las cuchillas influye en la fracción de bandas de desgarro en el borde de corte; una separación >9% se acompaña de un fuerte aumento de la extensión plástica.
- El martilleo manual no corrige la forma y puede introducir microfisuras. Deben incorporarse medidas de alivio de tensiones en cada etapa del proceso.
Ley de Euler para la atenuación de la carga crítica de pandeo en chapas delgadas
- La carga crítica de pandeo disminuye con el cubo del espesor de la chapa.
- La resistencia al pandeo disminuye un 87,5% cuando el espesor se reduce a la mitad.
2,0 mm a 1,0 mm (0,5³ = 12,5% del original).- Mediante la predicción de la tensión crítica para la inestabilidad, JS Precision puede eliminar los factores de deformación.
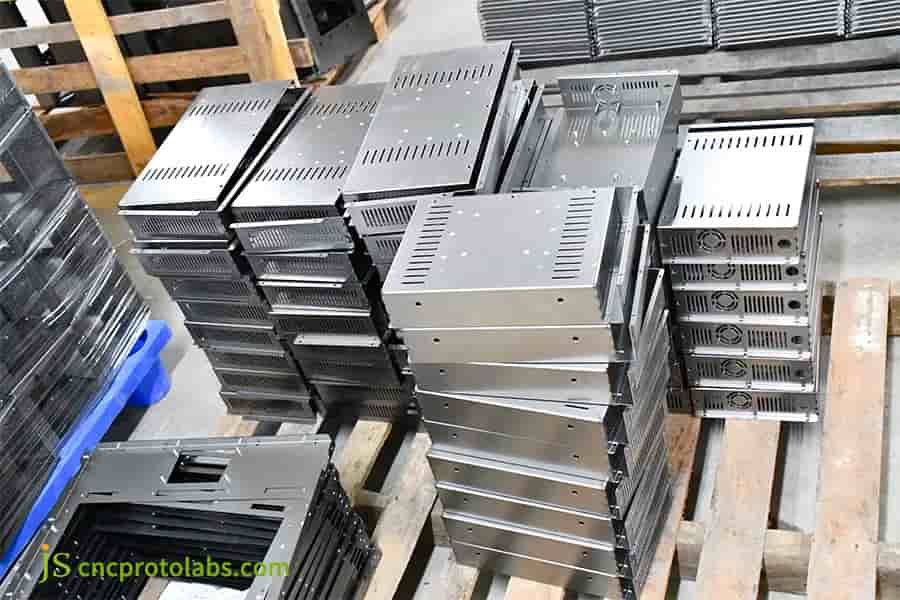
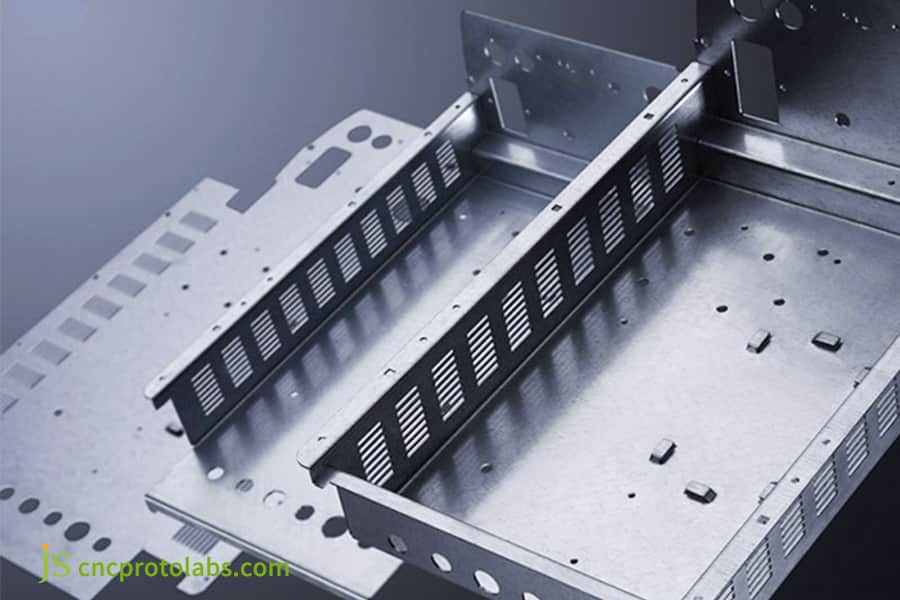
Figura 1: Pila de cerramientos fabricados con chapa metálica delgada.
¿Cómo pueden los servicios de corte de chapa metálica a medida detener la curvatura de los bordes para prevenir la deformación de la chapa metálica?
Los servicios de corte de chapa metálica a medida son fundamentales para prevenir la deformación de la chapa metálica durante el procesamiento en frío, evitando que las fuerzas de corte lateral se conviertan en deformación plástica torsional. El corte convencional con ángulo de corte ≥ 2° y espacios entre cuchillas desiguales provoca zonas de desgarro amplias y altas tensiones residuales de tracción. Comprimir el ángulo de corte a ≤ Un ángulo de corte de 1,0° y una separación entre cuchillas del 5 % al 7 % del espesor eliminan la torsión espiral y la curvatura lateral.
Influencia de la geometría de la herramienta de corte en la tensión en el borde de la chapa delgada
- Reducir el ángulo de corte por debajo de 1,0° reduce sustancialmente la banda de desgarro y disminuye la tensión residual de tracción. Ajustar la separación entre cuchillas al 5 % o 7 % del espesor de la chapa reduce la torsión espiral en el borde cortado y preserva la geometría de la chapa.
- Por encima del 9 % de separación, la deformación plástica por tracción en el borde aumenta rápidamente; por debajo del 4 %, se produce un endurecimiento por deformación localizado. ocurre.
El efecto de la holgura lateral de la pala en la calidad de la sección transversal
- La mejor relación de zona de bruñido para 0,5–1.Se consigue una lámina de 5 mm con una holgura del 5 % al 7 %. (Zonas de borde cizallado: redondeo & pulir & fractura & rizar rebaba.)
- Los sistemas de sujeción hidráulicos independientes segmentados a 0,3–0,4 MPa evitan el levantamiento de la chapa y el pandeo ondulado.
- La tecnología de nivelación de precisión con rodillos múltiples elimina la tensión residual de cizallamiento, estabilizando así la planitud con una tolerancia de 0,10 mm/100 mm.
Pies de presión hidráulicos y control de planitud en circuito cerrado
- Una fuerza de sujeción hidráulica flexible de 0,3–0,4 MPa evita el movimiento de la chapa delgada durante el cizallamiento. Procedimiento.
- La niveladora de precisión de 19 rodillos funciona mediante doblado inverso con una reducción de 0,015 mm, lo que elimina eficazmente la tensión residual anisotrópica.
- Un sistema de circuito cerrado monitoriza la planitud continuamente, lo que nos permite garantizar la planitud en cada trabajo de corte.
Contacte ahora con JS Precision y obtenga una tabla de referencia rápida con los ángulos de corte y las holguras de las cuchillas para acero inoxidable 304 y aleaciones de titanio, asegurando que su proceso de troquelado cumpla con los estándares desde el primer momento.
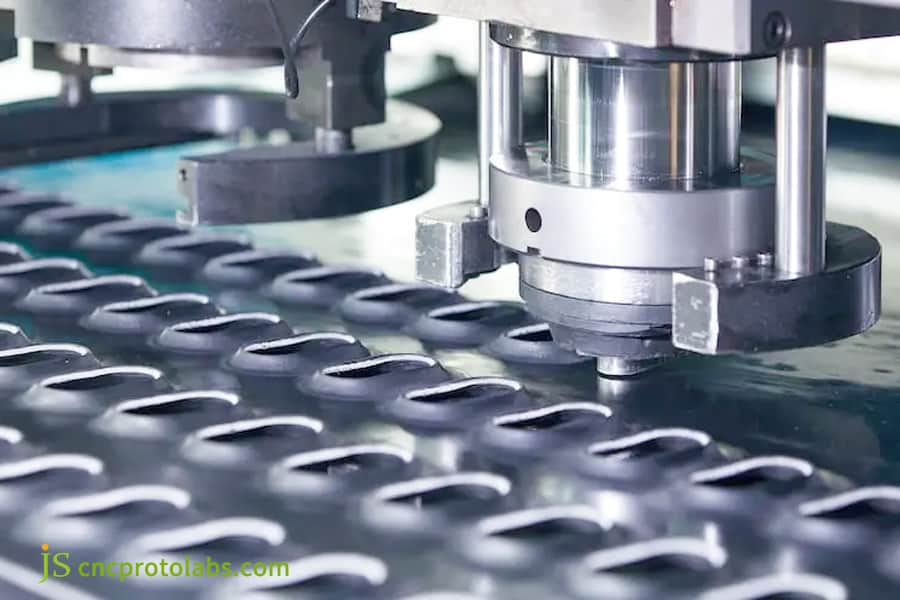
Figura 2: Corte de chapa metálica con máquina cizalla personalizada.¿Cómo controlar la distorsión térmica de la chapa metálica durante el corte láser en la fabricación de chapa fina? La distorsión térmica de la chapa metálica durante el corte láser se debe a la tensión de compresión plástica localizada causada por la acumulación continua de calor, que produce una contracción fuera del plano a medida que la pieza se enfría. En la fabricación de chapa fina, la solución más eficaz consiste en sustituir la salida de onda continua por modulación de pulsos de microsegundos, combinada con un gas auxiliar a alta presión de 1,2 a 1,4 MPa. El gas es específico para cada material: argón para el titanio, ya que el nitrógeno reacciona con el titanio caliente para formar la misma capa de nitruro frágil descrita en la sección de titanio a continuación; nitrógeno para el acero inoxidable austenítico, donde deja un borde de corte limpio y libre de óxido. Esta combinación comprime la zona afectada por el calor (ZAC) en la superficie de corte a ≤ 0,05 mm y reduce el aporte total de calor al sustrato en más del 55 % en comparación con un láser de fibra continuo, que elimina por completo la ondulación.
Comparación de la difusión transitoria del campo térmico en láseres de fibra de onda continua y pulsados
- Profundidad de la ZAC con láser de onda continua > 0,15 mm.
- ZAC con láser pulsado comprimida a ≤ 0,05 mm.
- La frecuencia de pulso óptima es de 2000–2800 Hz y el ciclo de trabajo del 35 %–42 %; la matriz de parámetros que se muestra a continuación indica el punto de ajuste para cada material y espesor.
Matriz de parámetros clave del proceso para el tratamiento láser anti-deformación de placas delgadas
Material y espesor
Potencia del láser (W)
Frecuencia de pulsos
(Hz)Ciclo de trabajo (%)
Gas de asistencia y Presión (MPa)
Velocidad de corte (mm/s)
Intervalo de microjuntas (mm)
Ti-6Al-4V 0.8mm
1200
2500
38
Argon 1.3
50
120
Ti-6Al-4V 1.2mm
1500
2200
40
Argon 1.3
45
120
AISI 304 0.8mm
1000
2800
35
Nitrógeno 1.2
55
120
AISI 304 1.5mm
1500
2000
42
Nitrógeno 1.2
48
120
Ventana de proceso interno de JS Precision (2025): los parámetros pulsados con un ciclo de trabajo del 35 % al 42 % mantienen la zona afectada por el calor (ZAC) del corte en ≤ 0,05 mm
El diseño de microconexiones evita la deformación termoelástica
- Microuniones de 0,2–0,Las piezas de 3 mm se mantienen en su lugar dentro del esqueleto, evitando que se inclinen y choquen con la boquilla láser.
- El espaciado de 120 mm es un equilibrio óptimo para satisfacer las restricciones de deformación térmica y garantizar un espacio adecuado entre las piezas.
- JS Precision logra cero desperdicio por colisión gracias a este proceso en la fabricación de chapa metálica delgada.
¿Le preocupa que la deformación térmica del láser pueda inutilizar las piezas? Contacte con los ingenieros de JS Precision para obtener un presupuesto gratuito para el corte láser de chapa delgada.
Proporcionaremos parámetros de pulso óptimos y soluciones de diseño de microconexiones basadas en sus planos.
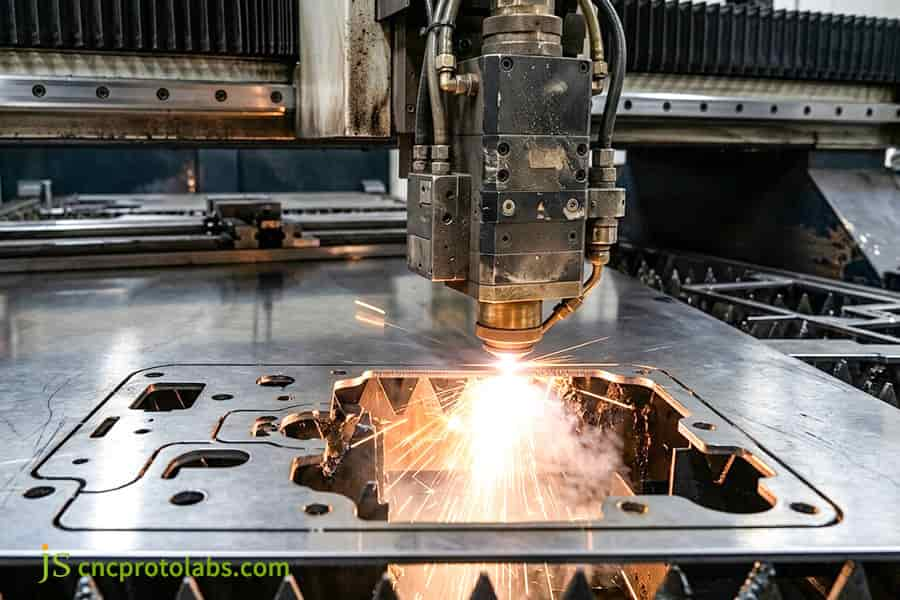
Figura 3: Corte láser de chapa metálica con distorsión térmica.
¿Cómo logra un servicio de fabricación de chapa metálica de titanio prevenir la deformación de la chapa metálica sin fragilización?
La fabricación de chapa metálica de titanio para piezas de pared delgada de Ti-6Al-4V comienza con una prioridad: bloquear la absorción de oxígeno y nitrógeno a temperatura.. Esta absorción forma una capa superficial frágil rica en oxígeno; combinado con la distorsión de la red y la contracción asimétrica por transformación de fase durante el enfriamiento, la pieza se curva y se agrieta.Para lograr una prevención de deformación de chapa metálica de alto nivel, se debe utilizar un escudo de arrastre totalmente cerrado con placa de difusión de cobre poroso, manteniendo una pureza de argón ≥ 99,999 % y un punto de rocío ≤ -50 °C, asegurando que la zona afectada por el calor (ZAC) de la soldadura y el corte permanezca bajo protección de gas inerte en todo momento.
Mecanismo de fragilización por absorción de oxígeno y acoplamiento de tensiones de procesamiento del Ti-6Al-4V
- El Ti-6Al-4V es altamente susceptible a la reacción con moléculas de oxígeno y nitrógeno a temperaturas superiores a 400 °C.
- Cuando el espesor de la capa alfa frágil, rica en nitrógeno y oxígeno, supera los 0,1 mm, la dureza Vickers aumenta repentinamente a HV 450 o más.
- La capa endurecida experimenta una contracción desigual por transformación de fase durante la fase de enfriamiento; los componentes se curvan y agrietan debido a la tensión.
Especificaciones de protección de gas y parámetros de recocido en atmósfera de vacío
- Los flujos de gas de protección son: boquilla principal Caudal de 12–15 L/min, protección lateral de 18–22 L/min y gas de respaldo de 8–10 L/min de argón.
- Mantenga la protección hasta que la pieza se enfríe por debajo de 200 °C. Por debajo de esa temperatura, la contaminación atmosférica ya no representa un problema. Una superficie de soldadura blanco plateada indica que la protección fue adecuada; cualquier coloración pajiza o azul indica que no lo fue.
- Nivelación por fluencia al vacío: mantenimiento isotérmico a 550 °C, vacío ≤ 1 × 10⁻² Pa, 40 minutos de permanencia con una placa cargada por gravedad aplicada en todo momento.
Algoritmo de compensación de recuperación elástica en el doblado de láminas delgadas de titanio
- La compensación de recuperación elástica se establece entre 2° y 4°, dependiendo de la resistencia del material y la relación R/t.
- Las líneas de doblado se alinean perpendicularmente a la dirección de laminación para evitar el agrietamiento a lo largo de los límites de grano y para prevenir la inestabilidad de doblado lateral.
- JS Precision emplea este método para garantizar que la tolerancia angular de doblado en nuestro servicio de fabricación de láminas de titanio esté dentro de ±0,3°.
¿Cansado del descarte masivo causado por la oxidación y la fragilidad de las aleaciones de titanio? Solicite la base de datos de JS Precision con el factor K medido y la compensación de recuperación elástica para obtener parámetros precisos de anti-deformación y de flexión para Ti-6Al-4V, mejorando así el rendimiento en la primera pasada.
Figura 4: Pieza del chasis fabricada en chapa de titanio.
¿Puede un servicio de fabricación de chapa de acero eliminar la deformación del metal de calibre delgado en ensamblajes de soldadura fina?
En acero Fabricación de chapa metálica para chapa de 0,8 a 1,5 mm, el objetivo es controlar la distorsión angular debida a la contracción de la soldadura. El acero inoxidable austenítico transfiere el calor lentamente y se expande significativamente, lo que provoca la deformación del metal de calibre delgado.Limitar la energía lineal a ≤ 2,0 kJ/cm con microplasma o CMT pulsado y soldadura con retroceso por salto restringe la distorsión a ≤ 0,5°.
Ajuste del umbral crítico de la ecuación de entrada térmica
La entrada de calor viene dada por la siguiente ecuación:
E = (U × I × 60) / (v × 1000) × η
U = voltaje del arco (V), I = corriente (A), v = velocidad de avance (kJ/cm), η = eficiencia del arco. Para acero delgado, la entrada máxima de calor por unidad de espesor está limitada a ≤ 2,0 kJ/cm. 2,0 kJ/cm.
- La soldadura por arco de microplasma (micro-PAW) ofrece una mejor relación profundidad-ancho que la TIG y reduce la ZAC a aproximadamente el 40 % de la de la TIG.
- La transferencia de metal en frío (CMT) utiliza un arco pulsado con retracción del alambre, manteniendo la energía de la línea lo suficientemente baja para chapas delgadas.
Reglas para la soldadura de retroceso segmentado y la disposición de soldadura simétrica alternada
- La soldadura recta de 500 mm se dividió en segmentos separados de 40-50 mm.
- Utilice una secuencia de retroceso (1-3-5-2-4), que Evitala tensión térmica se acumule en una dirección.
- Una secuencia de soldadura simétrica alternada mantiene la aporte de calor distribuido uniformemente y el cambio angular permanece ≤ 0,5°.
Prácticas de ingeniería anti-deformación preestablecidas
- Durante un ensamblaje de soldadura, se aplicó una inclinación previa de 1,2° a 1,8° para compensar la contracción plástica por enfriamiento.
El grado de curvatura inversa (deformación inversa) es proporcional al coeficiente de dilatación térmica del material y al espesor de la placa. Con esta técnica, JS Precision mantiene una precisión dimensional general de ±0,12 mm en la fabricación de chapa metálica de acero. En más de 8400 puntos de datos validados de la producción de soldadura de acero fino de JS Precision de 2025, el cambio a una secuencia de soldadura con pasos escalonados redujo la energía de la línea de 3,5 kJ/cm a 2,0 kJ/cm y la distorsión angular de 1,8° a 0,4°.
Combinado con un soporte de cobre refrigerado por agua, este enfoque redujo la tasa de desviación dimensional en un 75 %.¿Se enfrenta al desafío de la deformación por soldadura de chapas delgadas de acero? Envíe sus planos STEP a JS Precision ahora para recibir un informe de revisión DFM gratuito de ingenieros sénior, con soluciones de optimización de la fabricabilidad en 24 horas.
¿Cómo previenen las plantillas refrigeradas por agua la deformación de la chapa metálica en los servicios de corte de chapa metálica a medida?
La prevención de la deformación de la chapa metálica en el ensamblaje de chapas delgadas depende en gran medida de la combinación de sujeción física rígida mecánica y sistemas de disipación de calor por conducción térmica. La sujeción discreta de puntos y matrices bloquea el alivio de tensiones local y crea una distorsión de onda secundaria, por lo que debe sustituirse por una sujeción superficial continua y uniforme.Lo hacemos con cuatro elementos: un lecho de adsorción al vacío con una matriz porosa para una extracción uniforme, una placa base de cobre C11000 (conductividad térmica de 380 W/m·K, espesor ≥ 15 mm), canales de refrigeración modulares que hacen circular agua a 12 °C y abrazaderas neumáticas flotantes autoequilibradas de 0,35–0,5 MPa.
Estándares de diseño de ingeniería para sistemas de fijación de disipadores de calor al vacío
- El cobre C11000 tiene una conductividad térmica ≥ 380 W/m·K y un espesor de base ≥ 15 mm.
- La fluctuación de temperatura en el canal de agua fría a 12 °C es ≤ 5 °C.
- La adsorción por micropresión negativa garantiza una adhesión uniforme y evita la distorsión de la onda.
Comparación de las tasas de absorción de calor entre la aleación de aluminio 6061-T6 y el cobre C11000
Su tasa de absorción de calor alcanza solo el 44 % de la del cobre C11000.
- La aleación de aluminio 6061-T6 tiene una conductancia térmica de aproximadamente 167 W/m·K.
Un sustrato de cobre enfría la superficie de contacto de 200 °C a unos 50 °C en 0,5 segundos.
Estructura de autoequilibrio de presión de pinza neumática flotante multipunto
- Una pinza neumática flotante está equipada con un resorte resistente al calor. La presión de aire recomendada es de 0,35 a 0,5 MPa para un agarre adecuado.
- Se adoptó un diseño de sistema de fuerza equilibrada para evitar la deformación de la pieza de trabajo causada por un agarre excesivo y la expansión térmica.
- Se empleó un análisis de acoplamiento termomecánico de elementos finitos para lograr la distribución del canal de disipación de calor de la pieza, minimizando así el gradiente de temperatura, de modo que la diferencia de temperatura entre el borde y el centro de la pieza se mantenga dentro de 25 °C.
¿Cómo logró JS Precision una planitud de ±0,08 mm en la fabricación a medida de chapa metálica de titanio de 0,8 mm?
JS Precision entregó con éxito 300 bases de chasis de aleación de titanio con un espesor de 0,8 mm y dimensiones totales de 420 mm × 310 mm, logrando una planitud diagonal de 0,06–0,08 mm mediante una cadena de procesos completa de alivio de tensiones y control térmico, resolviendo por completo el grave problema de deformación que causaba una tasa de desperdicio del 62 % en el proveedor anterior.
Dificultades del cliente
- Un fabricante europeo de dispositivos médicos para diagnóstico in vitro (IVD) había estado adquiriendo una base de chasis con blindaje EMI de titanio de grado 2 de 0,8 mm de un subcontratista que utilizaba corte láser de fibra continua convencional y soldadura TIG manual por puntos.
- Tras retirar las piezas de la línea de producción, la deformación diagonal medía entre 1,8 y 2,4 mm. mm, por lo que la ranura de sellado de precisión periférica no pudo sellar.
- La oxidación a alta temperatura atacó las superficies de corte y se propagaron microfisuras, elevando la tasa de desperdicio al 62% y deteniendo la línea de ensamblaje del cliente.
JS Precision Solution
- Una niveladora de precisión de 19 rodillos realiza un laminado de microdeformación con una reducción de flexión inversa de 0,015 mm para eliminar el 80 % de la tensión anisotrópica residual resultante del laminado en frío.
- Hemos sustituido el láser de fibra continuo por un sistema láser de fibra pulsado de 1,5 kW, con una frecuencia de 2500 Hz y un ciclo de trabajo del 38 %.
Además, se debe purgar gas argón puro al 99,999% de forma coaxial a una presión de 1,3 MPa para mantener la zona afectada por el calor (ZAC) del corte dentro de 0,04 mm.- Diseñamos y construimos un accesorio de cobre C11000 con canales de agua integrados a 12 °C, preajustado a un ángulo de brida antidistorsión de 1,2 °C. Se le aplicó una sujeción neumática flexible a 0,4 MPa. La soldadura intermitente se realizará mediante soldadura por plasma de microhaz.
- Las piezas se cargaron en un horno de vacío a 5 × 10⁻³ Pa, mantenida a 540 °C durante 45 minutos, y luego enfriada a una velocidad de enfriamiento controlada de 3 °C/min.
Experiencia con fallos y lecciones aprendidas
- Para aumentar la eficiencia de corte, el equipo de ingeniería en la producción de prueba del primer lote de muestras utilizó inicialmente un rociador de enfriamiento auxiliar mezclado con una cantidad mínima de niebla de agua desionizada.
La niebla de agua se disoció en el plasma transitorio, liberando hidrógeno atómico que se difundió en el titanio caliente y provocó fisuras por fragilización por hidrógeno en la raíz de la curvatura en tres muestras.
Detuvimos la prueba de refrigeración húmeda el mismo día y la reemplazamos por una cortina de argón inerte completamente cerrada. Este cambio eliminó por completo el riesgo de fragilización por hidrógeno, y las 297 piezas restantes pasaron la prueba sin una sola fisura en la raíz de la curvatura.
Resultado final
- Inspeccionamos las 300 bases en una máquina de medición por coordenadas Zeiss. La planitud diagonal resultó ser de 0,06 a 0,08 mm, consistente y dentro del nivel de tolerancia de ±0,15 mm especificado en los planos.
- El rendimiento del ensamblaje de la superficie de sellado en la primera pasada alcanzó el 99,4%, y el coste unitario de fabricación se redujo un 26%.
- Solo transcurrieron 12 días desde la recepción de los planos CAD hasta la entrega del primer lote, y la línea de ensamblaje del cliente volvió a estar en pleno funcionamiento.
Fuente de datos: Informe de ingeniería interna de JS Precision, Informe de control de calidad del proyecto: Lote n.º 2025-IVD-04 de la carcasa médica de titanio.
¿Se enfrenta a desafíos como la deformación de placas delgadas en chasis médicos? Envíe sus planos STEP a JS Precision ahora para recibir un informe de revisión DFM gratuito de ingenieros senior, con soluciones de optimización de la fabricabilidad en 24 horas.
Preguntas frecuentes
P1: ¿Cuál es la tolerancia de planitud estándar para la fabricación de chapa metálica delgada de menos de 1.¿Espesor de 5 mm?
Las tolerancias de planitud para placas delgadas están estrictamente definidas según la aplicación de las piezas. Según las tolerancias generales de la norma ISO 2768-m, la planitud no especificada para el rango de tamaño relevante suele ser < 0,20 mm por 100 mm; los componentes aeroespaciales y médicos requieren < 0,10 mm. JS Precision utiliza un proceso de alivio de tensiones de proceso completo para controlar de forma estable la deformación fuera del plano de los componentes de paredes delgadas hasta un < 0,08 mm.
P2: ¿Por qué debe evitarse estrictamente el gas de asistencia de oxígeno durante el corte láser de titanio?
Las aleaciones de titanio presentan una actividad química extremadamente alta por encima de los 400 °C. El corte con oxígeno induce una reacción exotérmica violenta, formando una capa de fase α dura y frágil con un espesor > 0,1 mm y una dureza superficial > 0,1 mm. HV450. Esta capa dura genera microfisuras durante la flexión, y la tensión de transformación de fase provoca una deformación severa en los bordes de la placa delgada.
P3: ¿Cómo se compara el acero inoxidable dúplex con el acero austenítico estándar en cuanto a la distorsión de los bordes durante el corte?
El límite elástico del acero inoxidable dúplex es ≥ 450 MPa, aproximadamente el doble que el del acero inoxidable austenítico 304. Presenta una mayor energía de deformación crítica durante el corte, lo que resulta en un aumento drástico del rebote elástico en la fractura. Sin cuchillas especializadas con una separación ≤ 5 % del espesor de la placa y sin una sujeción firme, la descarga elástica asimétrica provocará directamente una flexión longitudinal unilateral.
P4: ¿Puede el nivelado con rodillos eliminar por completo las tensiones internas que causan la deformación de la chapa metálica?
Los niveladores mecánicos de rodillos eliminan aproximadamente el 80 % de la tensión residual macroscópica mediante múltiples flexiones inversas, pero no pueden eliminar la tensión térmica transitoria microrregional ni la tensión de transformación de fase generada durante el corte o la soldadura láser posteriores. Los componentes de alta precisión requieren una combinación de nivelado con rodillos, sujeción con disipador de calor y recocido al vacío.
P5: ¿Cómo ayuda la programación de software anidado a reducir la acumulación de calor y la distorsión en chapas grandes?
El software de diseño suprime la deformación mediante un algoritmo de equilibrio térmico. Organiza las piezas en una cuadrícula, paso a paso, para evitar la acumulación de calor entre procesos adyacentes, manteniendo la temperatura máxima del corte por debajo de 80 °C.
Las microconexiones preinstaladas de 0,2 a 0,3 mm en estructuras delgadas conectan las piezas al material base para evitar la deriva térmica y la adhesión de escoria. P6: ¿Cómo garantiza JS Precision una planitud uniforme en lotes de producción de alto volumen? JS Precision implementa un estricto control estadístico de procesos (SPC). Se miden la tensión residual y la tolerancia de espesor para cada lote de materia prima; se realiza un muestreo del 100 % de las dimensiones críticas en la planta de producción utilizando un perfilómetro láser y una máquina de medición por coordenadas (CMM) Zeiss, y se monitoriza continuamente la planitud Cpk. Si Cpk cae por debajo de 1,33, la máquina se detiene inmediatamente para su calibración y ajuste.Q7: ¿Cómo prevenir la torsión longitudinal y el efecto de recuperación elástica al doblar láminas delgadas de titanio o acero de alta resistencia?
Las láminas delgadas de titanio y acero de alta resistencia son propensas a la torsión en espiral y al efecto de recuperación elástica al doblarlas. JS Precision utiliza una máquina dobladora CNC hidráulica con compensación dinámica de deflexión, equipada con una matriz de ángulo agudo de 88° y una matriz inferior de poliuretano. Durante el doblado, la línea de doblado es perpendicular a la textura de laminación para evitar grietas e inestabilidad, y la tolerancia angular se mantiene fija en ±0,3°.
Q8: ¿Qué variables técnicas principales determinan el presupuesto para la fabricación de láminas delgadas de alta precisión?
Un presupuesto para la fabricación de láminas delgadas se basa en una evaluación del consumo de recursos de toda la cadena de producción.
Las variables clave incluyen: grado y tolerancia de espesor de la materia prima, proceso de troquelado (fibra continua o pulsada), si se requieren fijaciones de cobre refrigeradas por agua, si se incluye recocido al vacío, precisión del desbarbado de microconectores y densidad de puntos de la CMM. Resumen: La fabricación de precisión de chapa de titanio y acero ≤ 1,5 mm depende de cuatro controles interconectados, no de un solo paso: (1) nivelación con rodillos múltiples de la materia prima antes del troquelado, (2) corte láser de fibra pulsada con un ciclo de trabajo del 35-42%, (3) sujeción de las fijaciones disipadoras de calor de cobre C11000 con circulación de agua a 12 °C y (4) recocido isotérmico al vacío para alivio de tensiones. Aplicados en cadena, superan el límite de tolerancia del trabajo con metal de pared delgada. Mantenemos una planitud diagonal de 0,06 a 0,08 mm en titanio de 0,8 mm.¿Listo para transformar sus diseños de chapa metálica en piezas de precisión sin defectos? Cargue inmediatamente sus planos CAD 3D (STEP/IGES/DXF) y especificaciones técnicas, y nuestros expertos en DFM le enviarán un informe detallado de fabricabilidad y el presupuesto de procesamiento más competitivo en un plazo de 2 horas, basado en las características del material, las rutas de procesamiento y las soluciones de alivio de tensiones. Gracias a nuestra amplia experiencia técnica, garantizamos que sus complejas piezas metálicas de paredes delgadas cumplan con los estándares en la primera ronda de producción de prueba. data-translateid="1b60c9bf012d6a635fc068b372a0bc4e" data-pos="0" data-len="193" data-v-7b79c893="">
Descargo de responsabilidad
El contenido de esta página es solo para fines informativos. Para JS Precision Services, no hay representaciones ni garantías, expresas o implícitas, en cuanto a la exactitud, integridad o validez de la información. Es responsabilidad del comprador identificar los requisitos técnicos específicos y solicite un presupuesto formal de piezas. Póngase en contacto con nosotros para obtener más información.
Recurso

Blogs relacionados
Tabla de calibres de chapa metálica: La guía completa
Fabricación de chapa metálicaCómo colocar sujetadores PEM en chapa metálica sin abultar
Fabricación de chapa metálicaDiseño de juntas de lengüeta y ranura para piezas de chapa de precisión
Fabricación de chapa metálicaCómo prevenir la deformación de agujeros en la fabricación de chapa metálica
Fabricación de chapa metálicaCaja de chapa metálica personalizada DFM: cómo lograr un sellado IP confiable
Fabricación de chapa metálicaSoportes de chapa metálica a medida DFM: Normas de resistencia y ajuste
Fabricación de chapa metálica

Precisión JS
Experto en creación rápida de prototipos y fabricación rápida
Nos especializamos en mecanizado CNC, impresión 3D, fundición de uretano, herramientas rápidas, moldeo por inyección, fundición de metales, chapa y extrusión.
Etiqueta: