 العربية




تصنيع الصفائح المعدنية الرقيقة يتم منع التواء (التيتانيوم والفولاذ ≤ 1.5 مم) من خلال التحكم في إطلاق الإجهاد المتبقي والتدرجات الحرارية. أربعة إجراءات تُحقق ذلك: زاوية قص ≤ 1 درجة مع خلوص شفرة 5-7%، قطع ليزر الألياف النبضي بدورة تشغيل 35-42%، قوالب تبريد نحاسية C11000 عند 12 درجة مئوية، وتسوية الزحف الفراغي. النتيجة: استواء ≤ 0.10 مم لكل 100 مم.
مرجع سريع: قواعد التصميم للتصنيع الأساسية لمنع تشوه الصفائح المعدنية
|
العملية |
مادة القلب (أقل من أو تساوي 1.5 مم) |
آلية فشل المفتاح |
معلمات JS Precision Core & الحل |
التسطيح المُسلّم |
|---|---|---|---|---|
|
قص ميكانيكي مُخصّص |
صفائح الفولاذ المقاوم للصدأ 304/316L |
تمزق الحواف والإجهاد الداخلي الجانبي عدم التوازن |
فجوة الشفرة 5% - 7% من السماكة، زاوية القص ≤ 1 درجة، تثبيت هيدروليكي مرن |
التشوه ≤ 0.10 مم/100 مم |
|
قطع الليزر النبضي المعدل |
صفائح من سبيكة التيتانيوم Ti-6Al-4V |
يؤدي انخفاض الموصلية الحرارية إلى تراكم حرارة موضعي شديد (TGM) |
دورة التشغيل 35% - 42%، التردد 2000 - 2800 هرتز، ضغط غاز الأرجون عالي النقاء 1.2 - 1.4 ميجا باسكال |
تشوه الحواف ≤ 0.08 مم |
|
لحام التجميع ذي الفجوة الدقيقة |
صفائح فولاذية / تيتانيوم 17-7PH مُقسّاة بالترسيب |
انكماش غير متماثل وتشوه زاوي عرضي في منطقة اللحام |
تبريد بالماء المتداول مع دعامة نحاسية C11000 + لحام متناظر متقطع، زاوية تشوه عكسي مضبوطة مسبقًا 1.5 درجة (قيمة شائعة الاستخدام). |
التفاوت المسموح به للمكون بالكامل ±0.12 مم |
وفقًا لـ ISO 9013:2017، تُصنف حواف القطع الحراري حسب التعامد (u) ومتوسط ارتفاع المقطع الجانبي (Rz5).
يعني منع التواء الصفائح الرقيقة التخلي عن تصحيح المطرقة بعد المعالجة، واستخدام سلسلة مُتحكم بها:القطع البارد بزاوية قص منخفضة، والقطع بالليزر الليفي النبضي ، والتثبيت المُحكم للمشتت الحراري في كل خطوة.
لماذا يُؤثر التواء المعادن الرقيقة سلبًا على دقة التفاوتات في خدمات تصنيع الصفائح المعدنية الدقيقة؟
يشير التواء المعادن الرقيقة إلى التقوس أو التشوه المتموج على المستوى العياني.
في الصفائح التي يقل سمكها عن 1.5 مم أثناء القص أو المعالجة الحرارية، يحدث ذلك بسبب اختلافات الإجهاد الداخلي التي تتجاوز إجهاد الانبعاج الحرج. يتميز سبيكة Ti-6Al-4V بموصلية حرارية تبلغ حوالي 6.7 واط/م·ك فقط، مما يُولد بسهولة تدرجات حرارية محلية حادة؛ بينما يتميز الفولاذ المقاوم للصدأ الأوستنيتي بمعامل تمدد حراري يبلغ 17.3 × 10⁻⁶/ك، مما يؤدي إلى انكماش شديد أثناء التبريد. تقوم شركة JS Precision بحساب إجهاد الانبعاج الحرج قبل عملية التشكيل للتنبؤ بالتشوه ومنعه.مقارنة الخصائص الفيزيائية وحساسية التشوه لمواد الصفائح الرقيقة الشائعة
المادة
التوصيل الحراري (واط/متر·كلفن)
معامل التمدد الحراري (10⁻⁶/كلفن)
قوة الخضوع (ميجا باسكال)
معامل المرونة (جيجا باسكال)
الفولاذ المقاوم للصدأ 304
16.2
17.3
205
193
42.8
فولاذ 17-7PH
15.0
10.4
1034
200
215.6
Ti-6Al-4V
6.7
8.6
828
114
172.9
وفقًا لـ ASTM A240/A240M، فإن صفائح الفولاذ المقاوم للصدأ الأوستنيتي من الكروم والنيكل (304) تتمتع بحد أدنى لقوة الخضوع يبلغ 205 ميجا باسكال للدرجة 304 عند سمك 0.8 مم، وهو ما يؤثر بشكل مباشر على حسابات حمل الانبعاج الحرج لتصنيع الصفائح المعدنية الرقيقة.
آلية عدم توازن الإجهاد في الصفائح المدرفلة على البارد
- عدم توازن إجهاد الشد السطحي وإجهاد الضغط الداخلي في تؤدي عملية التقطيع في الصفائح المدرفلة على البارد إلى التواء. تؤثر فجوة الشفرة على نسبة نطاقات التمزق عند حافة القص؛ حيث يصاحب فجوة أكبر من 9% زيادة حادة في التمدد اللدن. لا يمكن للطرق اليدوي تصحيح الشكل، وقد يتسبب في ظهور تشققات دقيقة. يجب تضمين خطوات تخفيف الإجهاد في كل مرحلة من مراحل العملية. قانون أويلر لتخفيف الحمل الحرج للانبعاج في الصفائح الرقيقة ينخفض الحمل الحرج للانبعاج مع مكعب سمك الصفيحة. تنخفض مقاومة الانبعاج بنسبة 87.5% عند تقليل السمك إلى النصف من 2.0 من مم إلى 1.0 مم (0.5³ = 12.5% من القيمة الأصلية)..
- من خلال التنبؤ بالإجهاد الحرج لعدم الاستقرار، يمكن لشركة JS Precision التخلص من عوامل التشوه.
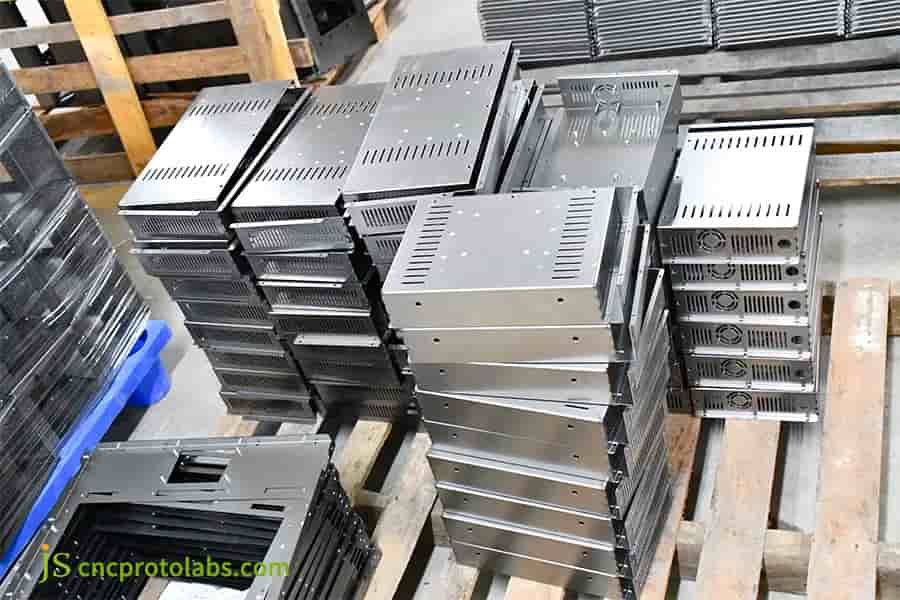
الشكل 1: مجموعة من أغلفة تصنيع الصفائح المعدنية الرقيقة.
كيف يمكن لخدمات قص الصفائح المعدنية المخصصة منع انحناء الحواف للوقاية من تشوه الصفائح المعدنية؟
تُعد خدمات قص الصفائح المعدنية المخصصة بالغة الأهمية للوقاية من تشوه الصفائح المعدنية أثناء المعالجة على البارد، حيث تمنع قوى القص الجانبية من التحول إلى إجهاد لدن التوائي. يؤدي القص التقليدي بزاوية قص ≥ 2 درجة وفجوات شفرات غير متطابقة إلى مناطق تمزق واسعة وإجهاد شد متبقي مرتفع. يؤدي ضغط زاوية القص إلى أقل من 1.0 درجة ومطابقة فجوة الشفرة مع 5% - 7% من السماكة إلى التخلص من الالتواء الحلزوني والتقوس الجانبي.
تأثير هندسة أداة القص على الإجهاد عند حافة الصفيحة الرقيقة يؤدي تضييق زاوية القص إلى أقل من 1.0 درجة إلى تقليص نطاق التمزق بشكل كبير وخفض إجهاد الشد المتبقي. تؤدي مطابقة خلوص الشفرة مع 5% - 7% من سماكة الصفيحة إلى تقليل الالتواء الحلزوني عند الحافة المقطوعة والحفاظ على هندسة الصفيحة. عند خلوص يزيد عن 9%، يتصاعد التشوه اللدن الشدي عند الحافة بسرعة؛ وعند خلوص أقل من 4%، يحدث تصلب موضعي. تأثير خلوص جانب الشفرة على جودة المقطع العرضي أفضل نسبة لمنطقة الصقل عند 0.5-1.يتم تحقيق صفيحة بسمك 5 مم مع خلوص 5% - 7%. (مناطق الحواف المقصوصة: انقلاب، صقل، كسر، نتوء.)تمنع مثبتات هيدروليكية مستقلة مجزأة ضغطًا مقداره 0.3-0.4 ميجا باسكال رفع الصفيحة وانحناءها. تستطيع تقنية التسوية الدقيقة متعددة البكرات التخلص من إجهاد القص المتبقي وبالتالي يمكن تثبيت التسطيح في حدود 0.10 مم/100 مم. قدم ضغط هيدروليكية ونظام تحكم مغلق الحلقة في التسطيح
- تمنع قوة التثبيت الهيدروليكية المرنة التي تبلغ 0.3-0.4 ميجا باسكال الصفيحة الرقيقة من الحركة أثناء عملية القص.
- الـ يعمل جهاز التسوية الدقيق ذو 19 بكرة عن طريق الثني العكسي مع تقليل قدره 0.015 مم، مما يزيل بشكل فعال الإجهاد المتبقي غير المتجانس. يراقب نظام الحلقة المغلقة استواء السطح باستمرار، وهو ما نضمن به استواء السطح في كل عملية قص. تواصل مع شركة JS Precision الآن واحصل على جدول مرجعي سريع يغطي زوايا القص ومسافات الشفرات للفولاذ المقاوم للصدأ 304 وسبائك التيتانيوم، مما يضمن أن عملية التشكيل الخاصة بك تلبي المعايير من المرة الأولى. صورة: منع انحناء الصفائح المعدنية أثناء القص
الشكل 2: آلة قص الصفائح المعدنية المخصصة.
كيفية التحكم في تشوه الصفائح المعدنية بفعل الحرارة في تصنيع الصفائح المعدنية الرقيقة باستخدام القطع بالليزر؟
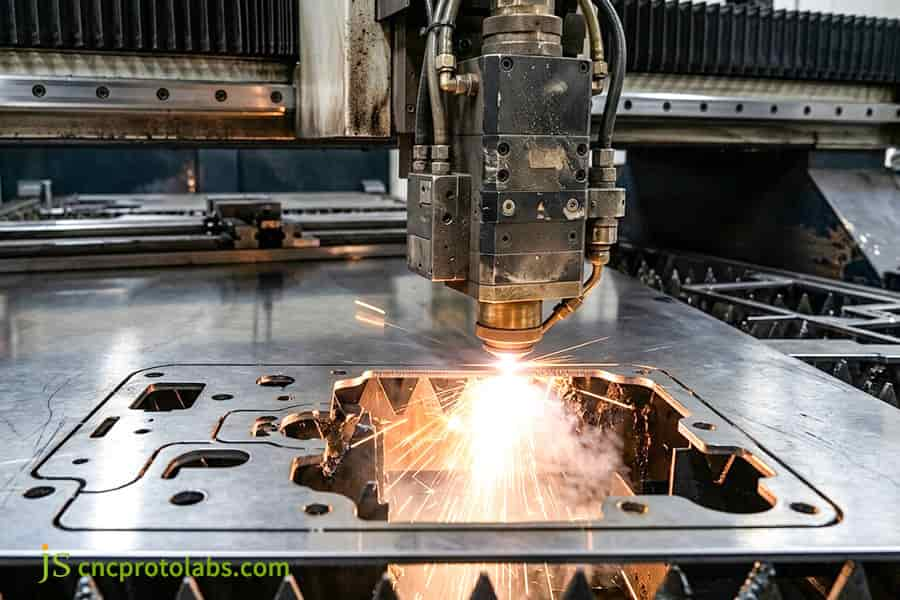
ينتج تشوه الصفائح المعدنية بفعل الحرارة أثناء القطع بالليزر عن إجهاد انضغاطي لدني موضعي ناتج عن تراكم الحرارة المستمر، مما يؤدي إلى انكماش خارج المستوى مع تبريد القطعة. في تصنيع الصفائح المعدنية الرقيقة،يُعدّ الحل الأكثر فعالية هو استبدال خرج الموجة المستمرة بتعديل نبضي بالمايكروثانية، بالإضافة إلى استخدام غاز مساعد عالي الضغط عند 1.2-1.4 ميجا باسكال. يُختار الغاز حسب نوع المادة: الأرجون للتيتانيوم، لأن النيتروجين يتفاعل مع التيتانيوم الساخن لتكوين طبقة النيتريد الهشة نفسها الموضحة في قسم التيتانيوم أدناه؛ والنيتروجين للفولاذ المقاوم للصدأ الأوستنيتي، حيث يترك حافة قطع نظيفة وخالية من الأكسيد. يؤدي هذا المزيج إلى ضغط المنطقة المتأثرة بالحرارة (HAZ) على سطح القطع إلى 0.05 مم أو أقل، ويقلل من إجمالي الحرارة المُدخلة إلى الركيزة بأكثر من 55% مقارنةً بليزر الألياف المستمر، مما يُزيل التموج تمامًا. مقارنة انتشار المجال الحراري العابر في ليزر الألياف ذي الموجة المستمرة والنبضية عمق المنطقة المتأثرة بالحرارة في ليزر الموجة المستمرة > 0.15 مم المنطقة المتأثرة بالحرارة في ليزر النبضات مضغوطة إلى 0.05 مم أو أقل تردد النبض الأمثل هو 2000 - 2800 هرتز، ودورة التشغيل 35% - 42%؛ توضح مصفوفة المعلمات أدناه نقطة الضبط لكل مادة وسماكة.
مصفوفة معلمات العملية الرئيسية لمعالجة الصفائح الرقيقة بالليزر لمنع التشوه
المادة والسماكة
قدرة الليزر (واط)
تردد النبضة (هرتز)
دورة التشغيل (%)
مساعدة الغاز و الضغط (ميجا باسكال)
سرعة القطع (مم/ث)
فاصل الوصلات الدقيقة (مم)
Ti-6Al-4V 0.8 مم
1200
2500
38
أرجون 1.3
50
120
Ti-6Al-4V 1.2mm
1500
2200
40
أرجون 1.3
45
120
AISI 304 0.8 مم
1000
2800
35
نيتروجين 1.2
55
120
AISI 304 1.5mm
1500
2000
42
نيتروجين 1.2
48
120
نافذة المعالجة الداخلية لـ JS Precision (2025): تحافظ المعلمات النبضية عند دورة تشغيل 35%-42% على منطقة التأثير الحراري للقطع عند 0.05 مم أو أقل
تصميم الوصلات الدقيقة يمنع التشوه الحراري المرن
- وصلات دقيقة بقياس 0.2-0.3 مم تثبت الأجزاء في الهيكل، تمنعها من الانقلاب والاصطدام بفوهة الليزر.
- يُعدّ تباعد التخطيط 120 مم توازنًا مثاليًا لتلبية متطلبات التشوه الحراري وتوفير مساحة كافية بين الأجزاء.
- تحقق شركة JS Precision من خلال هذه العملية عدم وجود أي نفايات ناتجة عن الاصطدام في تصنيع الصفائح المعدنية الرقيقة.
هل أنت قلق بشأن التشوه الحراري الناتج عن الليزر والذي قد يتسبب في تلف الأجزاء؟ تواصل مع مهندسي JS Precision للحصول على تقدير مجاني لتكلفة قطع الصفائح الرقيقة بالليزر.
هل أنت قلق بشأن التشوه الحراري الناتج عن الليزر والذي قد يؤدي إلى تلف الأجزاء؟ تواصل مع مهندسي JS Precision للحصول على تقدير مجاني لتكلفة قطع الصفائح الرقيقة بالليزر. سنقدم لكم أفضل معايير النبض وحلول تخطيط التوصيلات الدقيقة بناءً على رسوماتكم.
الشكل 3: قطع صفائح معدنية مشوهة حراريًا بالليزر.
كيف تضمن خدمة تصنيع صفائح التيتانيوم منع تشوه الصفائح المعدنية دون تقصفها؟
يبدأ تصنيع صفائح التيتانيوم لأجزاء Ti-6Al-4V ذات الجدران الرقيقة بأولوية واحدة: منع امتصاص الأكسجين والنيتروجين عند درجات الحرارة المرتفعة.. يشكل هذا الامتصاص طبقة سطحية هشة غنية بالأكسجين؛ بالإضافة إلى تشوه الشبكة وانكماش التحول الطوري غير المتماثل أثناء التبريد، يؤدي إلى تجعد الجزء وتشققه.لتحقيق مستوى عالٍ من منع تشوه الصفائح المعدنية، يجب استخدام درع خلفي مغلق بالكامل مع لوحة انتشار نحاسية مسامية، مع الحفاظ على نقاء الأرجون ≥ 99.999% ونقطة الندى ≤ -50 درجة مئوية، مما يضمن بقاء منطقة اللحام والقطع المتأثرة بالحرارة محمية بغاز خامل طوال الوقت. آلية تقصف امتصاص الأكسجين واقتران إجهاد المعالجة لسبائك التيتانيوم Ti-6Al-4V سبائك التيتانيوم Ti-6Al-4V شديدة الحساسية للتفاعل مع جزيئات الأكسجين والنيتروجين عند درجات حرارة أعلى من 400 درجة مئوية. عندما يتجاوز سمك طبقة ألفا الهشة الغنية بالنيتروجين والأكسجين 0.1 مم، تقفز صلابة فيكرز فجأة إلى 450 أو أكثر. تتعرض الطبقة المتصلبة لانكماش تحول طوري غير متجانس أثناء التبريد، وتتقوس المكونات وتتشقق بسبب الإجهاد. مواصفات الحماية بالغاز ومعايير التلدين في جو فراغي تدفقات الغاز الواقي هي: الفوهة الرئيسية 12-15 لتر/دقيقة، غطاء جانبي 18-22 لتر/دقيقة، وغاز داعم 8-10 لتر/دقيقة من الأرجون. حافظ على الحماية حتى تبرد قطعة العمل إلى أقل من 200 درجة مئوية. عند هذه الدرجة، لا يُشكل التلوث الجوي مصدر قلق. يشير سطح اللحام ذو اللون الأبيض الفضي إلى كفاية الحماية؛ بينما يشير أي تغير في اللون إلى اللون القشي أو الأزرق إلى عدم كفايتها. تسوية الزحف بالتفريغ: تثبيت متساوي الحرارة عند 550 درجة مئوية، تفريغ (أقل من 1 × 10⁻² باسكال)، تثبيت لمدة 40 دقيقة مع تطبيق لوحة محملة بالجاذبية طوال العملية.
خوارزمية تعويض ارتداد انحناء صفائح التيتانيوم الرقيقة
- يتم ضبط تعويض الارتداد عند 2°°–4°° اعتمادًا على قوة المادة ونسبة R/t.
- تُحاذى خطوط الانحناء عموديًا على اتجاه الدرفلة لمنع التشقق على طول حدود الحبيبات ولمنع عدم استقرار الانحناء الجانبي.
- تستخدم شركة JS Precision هذه الطريقة لضمان أن يكون التفاوت الزاوي للانحناء في خدمة تصنيع صفائح التيتانيوم المعدنية في حدود ±0.3°°.
هل سئمت من التخلص من كميات كبيرة من المواد بسبب أكسدة وهشاشة سبائك التيتانيوم؟ اطلب من شركة JS Precision قاعدة بياناتها الخاصة بمعامل K المقاس وتعويض الارتداد للحصول على معايير دقيقة لمقاومة التشوه والانحناء لسبائك التيتانيوم Ti-6Al-4V، مما يحسن من إنتاجية المرحلة الأولى.
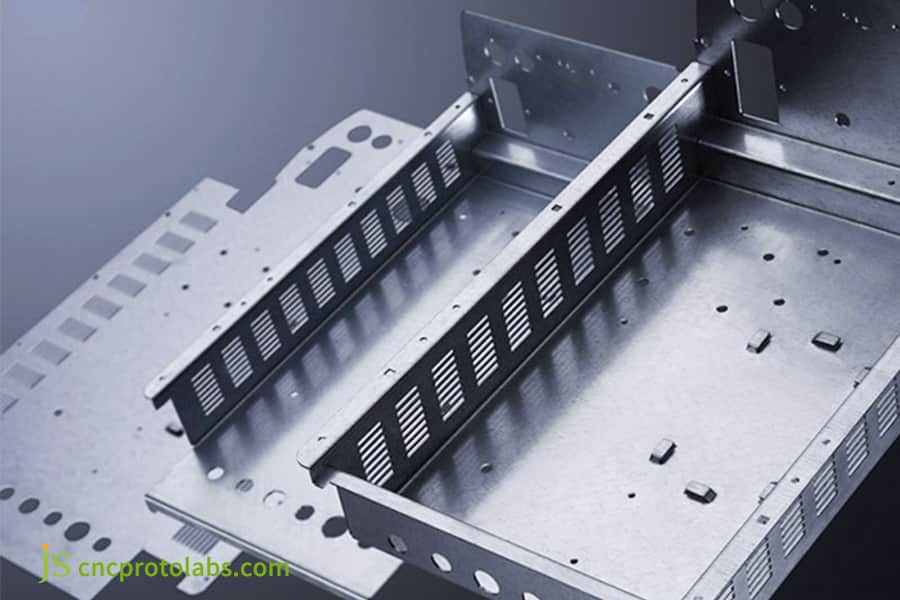
الشكل 4: جزء من هيكل مصنوع من صفائح التيتانيوم.
هل يمكن لخدمة تصنيع صفائح الفولاذ التخلص من تشوه المعادن الرقيقة في اللحام الرقيق؟ التجميعات؟
في تصنيع الصفائح المعدنية الفولاذية بسمك 0.8-1.5 مم، الهدف هو التحكم في التشوه الزاوي الناتج عن انكماش اللحام. ينقل الفولاذ المقاوم للصدأ الأوستنيتي الحرارة ببطء ويتمدد بشكل كبير، مما يؤدي إلى التواء المعادن الرقيقة.يؤدي تحديد الطاقة الخطية إلى 2.0 كيلوجول/سم أو أقل باستخدام البلازما الدقيقة أو اللحام النبضي بتقنية CMT مع تخطي الخطوة الخلفية إلى تقليل التشوه إلى 0.5 درجة أو أقل.
إعداد العتبة الحرجة لمعادلة الإدخال الحراري
يُعطى الإدخال الحراري بالمعادلة التالية:
E = (U × I × 60) / (v × 1000) × η
U = جهد القوس (فولت)، I = التيار (أمبير)، v = سرعة الحركة (كيلوجول/سم)، η = كفاءة القوس. بالنسبة للفولاذ الرقيق، يقتصر الحد الأقصى للإدخال الحراري لكل وحدة سُمك على 2.0 كيلوجول/سم أو أقل. 2.0 كيلوجول/سم.
- تُعطي لحام القوس البلازمي الدقيق (micro-PAW) نسبة عمق إلى عرض أفضل من لحام القوس التنغستني بالغاز الخامل (TIG)، كما أنها تُقلّص منطقة التأثير الحراري إلى حوالي 40% من منطقة التأثير الحراري في لحام TIG.
- يستخدم نقل المعدن البارد (CMT) قوسًا نبضيًا مع سحب السلك، يُبقي طاقة الخط منخفضة بما يكفي للصفائح الرقيقة.
قواعد ترتيب اللحام التراجعي المجزأ واللحام المتناظر المتناوب
- تم تقسيم اللحام المستقيم بطول 500 مم إلى أجزاء منفصلة بطول 40-50 مم.
- استخدم تسلسل خطوات خلفية (1-3-5-2-4)، الذي يمنعالإجهاد الحراري من التراكم في اتجاه واحد.
- يحافظ تسلسل اللحام المتناظر المتناوب على توزيع الحرارة المدخلة بالتساوي ويبقى التغير الزاوي <0.5 درجة.
ممارسات هندسية مُسبقة لمقاومة التشوه
- أثناء عملية تجميع اللحام، تم تطبيق ميل مسبق يتراوح بين 1.2 درجة إلى 1.8 درجةلتعويض انكماش البلاستيك الناتج عن التبريد.
- تتناسب درجة الانحناء العكسي (التشوه العكسي) طرديًا مع معامل التمدد الحراري للمادة وسُمك الصفيحة.
- باستخدام هذه التقنية، تحافظ شركة JS Precision على دقة أبعاد إجمالية تصل إلى ±0.12 مم في تصنيع الصفائح المعدنية الفولاذية.
من خلال أكثر من 8400 نقطة بيانات مُدققة من إنتاج شركة JS Precision لعام 2025 لحام الفولاذ الرقيق، أدى التحول إلى تسلسل لحام متقطع إلى خفض طاقة خط اللحام من 3.5 كيلوجول/سم إلى 2.0 كيلوجول/سم، وتقليل التشوه الزاوي من 1.8 درجة إلى 0.4 درجة.
بالإضافة إلى استخدام دعامة نحاسية مبردة بالماء، خفّض هذا النهج معدل الانحرافات البُعدية بنسبة 75%. هل تواجه مشكلة التواء صفائح الفولاذ الرقيقة أثناء اللحام؟ أرسل رسومات STEP الخاصة بك إلى JS Precision الآن لتحصل على تقرير مراجعة DFM مجاني من كبار المهندسين، مع حلول لتحسين قابلية التصنيع خلال 24 ساعة. كيف تُسهم أدوات التثبيت المبردة بالماء في منع التواء الصفائح المعدنية في خدمات قص الصفائح المعدنية المخصصة؟ يعتمد منع التواء الصفائح المعدنية في تجميع الصفائح الرقيقة بشكل كبير على الجمع بين التثبيت الميكانيكي الصلب وأنظمة تبديد الحرارة الموصلة حراريًا. يُعيق التثبيت النقطي المنفصل تخفيف الإجهاد الموضعي ويُحدث تشوهًا موجيًا ثانويًا، لذا يجب استبداله بتثبيت سطحي مستمر وموحد.نستخدم في ذلك أربعة عناصر: طبقة امتصاص فراغية ذات مصفوفة مسامية لسحب موحد، ولوحة قاعدة من النحاس C11000 (موصلية حرارية 380 واط/م.ك، سمك ≥ 15 مم)، وقنوات تبريد معيارية تدور فيها مياه بدرجة حرارة 12 درجة مئوية، وملاقط هوائية عائمة ذاتية التوازن عند ضغط 0.35-0.5 ميجا باسكال.معايير التصميم الهندسي لأنظمة تركيب مشتتات الحرارة الفراغية
- يتميز النحاس C11000 بموصلية حرارية ≥ 380 واط/م.ك وسمك قاعدة ≥ 15 مم.
- يبلغ تذبذب درجة الحرارة في قناة الماء البارد عند 12 درجة مئوية (أقل من ٥ درجات مئوية.
- يضمن الامتزاز بالضغط السلبي الدقيق التصاقًا منتظمًا ويتجنب تشوه الموجة.
مقارنة معدلات امتصاص الحرارة بين سبيكة الألومنيوم 6061-T6 والنحاس C11000
- تبلغ الموصلية الحرارية لسبيكة الألومنيوم 6061-T6 حوالي 167 واط/متر·كلفن. يصل معدل امتصاصه للحرارة إلى 44% فقط من معدل امتصاص النحاس C11000. تعمل الركيزة النحاسية على تبريد سطح التلامس من 200 درجة مئوية إلى حوالي 50 درجة مئوية في 0.5 ثانية. هيكل ماسك ضغط هوائي عائم متعدد النقاط، متوازن الضغط ذاتيًا. يُركّب الماسك الهوائي العائم بنابض مقاوم للحرارة. يُوصى بضغط هواء يتراوح بين 0.35 و0.5 ميجا باسكال لضمان إمساك مُحكم. تم اعتماد تصميم نظام قوى متوازن لتجنب تشوه قطعة العمل الناتج عن الإمساك المفرط والتمدد الحراري.
- تم استخدام تحليل اقتران حراري-ميكانيكي باستخدام طريقة العناصر المحدودة لتحقيق توزيع قنوات تبديد الحرارة في قطعة العمل، مما يقلل من تدرج درجة الحرارة بحيث يبقى فرق درجة الحرارة بين حافة القطعة ومركزها في حدود 25 درجة مئوية.
كيف حققت شركة JS Precision استواءً بمقدار ±0.08 مم في تصنيع صفائح معدنية من التيتانيوم بسمك 0.8 مم؟
نجحت شركة JS Precision في تسليم 300 قاعدة هيكل من سبائك التيتانيوم بسمك 0.8 مم وأبعاد إجمالية 420 مم × 100 مم.
بقطر 310 مم، تم تحقيق استواء قطري يتراوح بين 0.06 و0.08 مم من خلال سلسلة معالجة متكاملة لتخفيف الإجهاد والتحكم الحراري، مما أدى إلى حل مشكلة التواء الهيكل الحادة التي تسببت في نسبة نفايات بلغت 62% لدى المورد السابق. صعوبات العميل كانت شركة أوروبية لتصنيع الأجهزة الطبية التشخيصية المخبرية (IVD) تستورد قاعدة هيكلية للحماية من التداخل الكهرومغناطيسي مصنوعة من التيتانيوم من الدرجة الثانية بسماكة 0.8 مم من مقاول فرعي يستخدم القطع بالليزر الليفي المستمر التقليدي بالإضافة إلى اللحام النقطي اليدوي بتقنية TIG. بعد إزالة الأجزاء من خط الإنتاج، تم قياس التواء قطري 1.8-2.4 مم، لذا لم يتمكن تجويف الختم الدقيق المحيطي من الإغلاق.أدى التأكسد الناتج عن درجات الحرارة العالية إلى تآكل الأسطح المقطوعة وانتشار الشقوق الدقيقة، مما رفع نسبة الخردة إلى 62% وأوقف خط تجميع العميل. حلول JS الدقيقة
- تقوم آلة تسوية دقيقة ذات 19 بكرة بإجراء عملية الدرفلة الدقيقة مع تقليل الانحناء العكسي بمقدار 0.015 مم للتخلص من 80% من الإجهاد المتباين المتبقي الناتج عن الدرفلة على البارد.
- استبدلنا ليزر الألياف المستمر بنظام ليزر ألياف نبضي بقدرة 1.5 كيلوواط، بتردد 2500 هرتز ودورة تشغيل 38%. كذلك، يجب ضخ غاز الأرجون النقي بنسبة 99.999% بشكل محوري عند ضغط 1.3 ميجا باسكال للحفاظ على منطقة التأثير الحراري للقطع ضمن 0.04 مم. صممنا وبنينا جهاز تثبيت نحاسي من نوع C11000 مزود بقنوات مياه مدمجة بزاوية 12 درجة مئوية، مضبوطة مسبقًا على زاوية شفة مضادة للتشوه تبلغ 1.2 درجة. تم تطبيق تثبيت هوائي مرن عند ضغط 0.4 ميجا باسكال. سيتم إجراء اللحام المتقطع باستخدام لحام البلازما ذي الحزمة الدقيقة. تم تحميل الأجزاء في فرن تفريغ عند ضغط 5 × 10⁻³. Pa، مُثبّت عند 540 درجة مئوية لمدة 45 دقيقة، ثم تم تبريده بمعدل تبريد مضبوط 3 درجات مئوية/دقيقة.
تجربة الفشل والدروس المستفادة
- لزيادة كفاءة القطع، استخدم الفريق الهندسي في الإنتاج التجريبي للدفعة الأولى من العينات في البداية رذاذ تبريد مساعد ممزوج بكمية ضئيلة من رذاذ الماء منزوع الأيونات.
تفكك رذاذ الماء في البلازما العابرة، مطلقًا هيدروجينًا ذريًا انتشر في التيتانيوم الساخن وتسبب في تشقق ناتج عن هشاشة الهيدروجين عند جذر الانحناء في ثلاث عينات.
أوقفنا تجربة التبريد الرطب في نفس اليوم واستبدلناها بستارة أرجون خاملة مغلقة بالكامل. قضى هذا التغيير على خطر هشاشة الهيدروجين تمامًا، واجتازت الأجزاء الـ 297 المتبقية الاختبار دون أي تشقق في جذر الانحناء.
النتيجة النهائية
- فحصنا جميع 300 قاعدة باستخدام جهاز قياس إحداثيات ثلاثي الأبعاد من زايس. ثبت أن استواء السطح القطري يتراوح بين 0.06 و0.08 مم، وهو مستوى ثابت وضمن مستوى التفاوت المسموح به البالغ ±0.15 مم المحدد في الرسومات. بلغت نسبة نجاح تجميع سطح الختم في المحاولة الأولى 99.4%، وانخفضت تكلفة تصنيع الوحدة بنسبة 26%. لم يمضِ سوى 12 يومًا من استلام رسومات التصميم بمساعدة الحاسوب (CAD) إلى تسليم الدفعة الأولى، وعاد خط تجميع العميل إلى العمل بكامل طاقته. مصدر البيانات: تقرير الهندسة الداخلية لشركة JS Precision، تقرير ضمان جودة المشروع: غلاف تيتانيوم طبي، الدفعة رقم 2025-IVD-04. هل تواجه تحديات مثل انحناء الصفائح الرقيقة في الهياكل الطبية؟ أرسل رسومات STEP الخاصة بك إلى JS Precision الآن لتحصل على تقرير مراجعة DFM مجاني من كبار المهندسين، مع حلول لتحسين قابلية التصنيع خلال 24 ساعة.
الأسئلة الشائعة
س1: ما هو التفاوت القياسي في استواء الصفائح المعدنية الرقيقة عند تصنيعها بأقل من 1؟سمك 5 مم؟
تُحدد تفاوتات استواء الصفائح الرقيقة بدقة وفقًا لتطبيق الأجزاء. بموجب التفاوتات العامة لمعيار ISO 2768-m، يكون الاستواء غير المحدد لنطاق الحجم ذي الصلة عادةً (أقل من 0.20 مم لكل 100 مم)؛ وتتطلب مكونات الفضاء والطيران والمكونات الطبية (أقل من 0.10 مم). تستخدم شركة JS Precision عملية تخفيف الإجهاد الكاملة للتحكم بثبات في انحناء المكونات ذات الجدران الرقيقة خارج المستوى في حدود (أقل من 0.08 مم).
س2: لماذا يجب تجنب استخدام غاز الأكسجين المساعد بشكل صارم أثناء قطع التيتانيوم بالليزر؟
تُظهر سبائك التيتانيوم نشاطًا كيميائيًا عاليًا للغاية فوق 400 درجة مئوية. يُحفز القطع بالأكسجين تفاعلًا طاردًا للحرارة عنيفًا، مما يُشكل طبقة غلاف صلبة وهشة من الطور ألفا بسمك أكبر من 5 مم يبلغ سمكها 0.1 مم وصلابتها السطحية ≥ 450 HV. تُولّد هذه الطبقة الصلبة شقوقًا دقيقة أثناء الانحناء، ويتسبب إجهاد تحول الطور في تشوه شديد عند حواف الصفيحة الرقيقة. س3: كيف يُقارن الفولاذ المقاوم للصدأ المزدوج بالفولاذ الأوستنيتي القياسي من حيث تشوه الحواف أثناء القص؟ تبلغ مقاومة الخضوع للفولاذ المقاوم للصدأ المزدوج ≥ 450 ميجا باسكال، أي ما يقارب ضعف مقاومة الخضوع للفولاذ الأوستنيتي 304. يتميز هذا النوع من الفولاذ بطاقة انفعال حرجة أعلى أثناء القص، مما يؤدي إلى زيادة كبيرة في الارتداد المرن عند الكسر. وبدون شفرات متخصصة ذات فجوة (≤ 5% من سمك الصفيحة) وبدون تثبيت قوي، سيؤدي التفريغ المرن غير المتماثل مباشرةً إلى انحناء طولي أحادي الجانب.
س4: هل يمكن لتسوية الأسطوانات أن تقضي تمامًا على الإجهادات الداخلية التي تسبب تشوه الصفائح المعدنية؟
تزيل أجهزة التسوية الميكانيكية بالأسطوانات ما يقارب 80% من الإجهاد المتبقي الكلي من خلال عمليات ثني عكسية متعددة، لكنها لا تستطيع القضاء على الإجهاد الحراري العابر على المستوى الميكروي وإجهاد تحول الطور المتولد حديثًا أثناء عمليات القطع بالليزر أو اللحام اللاحقة. تتطلب المكونات عالية الدقة مزيجًا من التسوية بالأسطوانات، وتثبيت المشتت الحراري، والتلدين الفراغي.
س5: كيف تساعد برمجة البرامج المتداخلة في تقليل تراكم الحرارة والتشوه في الصفائح الكبيرة؟
يقمع برنامج التخطيط التشوه من خلال خوارزمية موازنة الحرارة. فهو يرتب الأجزاء بطريقة شبكية مقسمة، خطوة بخطوة، لتجنب تراكم الحرارة بين العمليات المتجاورة، مما يحافظ على درجة الحرارة القصوى للقطع أقل من 80 درجة مئوية. تُستخدم وصلات دقيقة مُثبّتة مسبقًا بمسافة 0.2-0.3 مم في هياكل رفيعة لربط الأجزاء بالمادة الأساسية لمنع الانحراف الحراري والتصاق الخبث. س6: كيف تضمن شركة JS Precision استواءً متسقًا عبر دفعات الإنتاج ذات الأحجام الكبيرة؟ تُطبّق شركة JS Precision نظامًا صارمًا للتحكم الإحصائي في العمليات (SPC). يتم قياس الإجهاد المتبقي وتفاوت السُمك لكل دفعة من المواد الخام؛ ويتم أخذ عينات بنسبة 100% من الأبعاد الحرجة في أرضية الإنتاج باستخدام مقياس بروفيل ليزري وجهاز قياس إحداثيات ثلاثي الأبعاد من Zeiss، ويتم مراقبة قيمة Cpk للاستواء باستمرار. إذا انخفضت قيمة Cpk عن 1.33، يتم إيقاف الجهاز فورًا للمعايرة والضبط الدقيق.
س7: كيف يمكن منع الالتواء الطولي والارتداد عند ثني صفائح التيتانيوم الرقيقة أو صفائح الفولاذ عالي المقاومة؟
تتعرض صفائح التيتانيوم الرقيقة والفولاذ عالي المقاومة للالتواء الحلزوني والارتداد عند ثنيها. تستخدم شركة JS Precisionآلة ثني هيدروليكية CNC ذات تعويض انحراف ديناميكي مزودة بقالب بزاوية حادة 88 درجة وقالب سفلي من البولي يوريثان؛ أثناء الثني، يكون خط الثني عموديًا على نسيج الدرفلة لتجنب التشقق وعدم الاستقرار، ويتم تثبيت تفاوت الزاوية عند ±0.3 درجة.
س8: ما هي المتغيرات التقنية الأساسية التي تحدد سعر تصنيع الصفائح الرقيقة عالية الدقة؟
يستند سعر تصنيع الصفائح الرقيقة إلى تقييم استهلاك الموارد لسلسلة الإنتاج الكاملة. تشمل المتغيرات الرئيسية ما يلي:نوعية المادة الخام وسماكتها المسموح بها، وعملية التشكيل (باستخدام ليزر الألياف المستمر أو النبضي)، وما إذا كانت هناك حاجة إلى تجهيزات تبريد بالماء النحاسي، وما إذا كان التلدين الفراغي مُضمنًا، ودقة إزالة النتوءات من الموصلات الدقيقة، وكثافة نقاط جهاز قياس الإحداثيات ثلاثية الأبعاد (CMM).
ملخص
تعتمد دقة تصنيع صفائح التيتانيوم والفولاذ (أقل من 1.5 مم) على أربعة عناصر تحكم مترابطة، وليس على خطوة واحدة فقط: (1) تسوية المادة الخام باستخدام بكرات متعددة قبل التشكيل، (2) القطع بالليزر النبضي الليفي بنسبة تشغيل 35-42%، (3) استخدام تجهيزات تبريد نحاسية من نوع C11000 مع تدوير الماء عند درجة حرارة 12 درجة مئوية، و(4) التلدين الفراغي متساوي الحرارة لتخفيف الإجهاد. عند تطبيق هذه العناصر كسلسلة، فإنها تتجاوز الحد الأقصى للتفاوت المسموح به في أعمال المعادن ذات الجدران الرقيقة. نحافظ على استواء قطري يتراوح بين 0.06 و0.08 مم على تيتانيوم بسمك 0.8 مم.
هل أنت مستعد لتحويل تصاميم الصفائح المعدنية الخاصة بك إلى قطع دقيقة خالية من العيوب؟ يرجى تحميل رسومات CAD ثلاثية الأبعاد (STEP/IGES/DXF) والمواصفات الفنية الخاصة بك على الفور الرسومات وسيقوم خبراؤنا في مجال التصميم للتصنيع (DFM) بتزويدك بتقرير مفصل عن قابلية التصنيع وأفضل عرض أسعار للمعالجة خلال ساعتين، وذلك بناءً على خصائص المواد، ومسارات المعالجة، وحلول تخفيف الإجهاد. بفضل خبرتنا التقنية الواسعة، نضمن أن قطعك المعدنية المعقدة ذات الجدران الرقيقة ستلبي المعايير بدقة في الجولة الأولى من الإنتاج التجريبي.

إخلاء المسؤولية
محتوى هذه الصفحة لأغراض إعلامية فقط. لا تقدم شركة JS Precision Services أي إقرارات أو ضمانات، صريحة أو ضمنية، بشأن دقة المعلومات أو اكتمالها أو صحتها. تقع على عاتق المشتري مسؤولية تحديد المتطلبات الفنية المحددة و 
المدونات ذات الصلة
كيفية وضع مثبتات PEM على الصفائح المعدنية دون انتفاخ
تصنيع الصفائح المعدنيةتصميم وصلات التبويب والفتحات لأجزاء الصفائح المعدنية الدقيقة
تصنيع الصفائح المعدنيةكيفية منع تشوه الثقوب في تصنيع الصفائح المعدنية
تصنيع الصفائح المعدنيةغلاف معدني مخصص من الصفائح المعدنية (سوق دبي المالي: كيفية تحقيق ختم IP موثوق به).
تصنيع الصفائح المعدنيةقواعد تصميم وتصنيع أقواس الصفائح المعدنية حسب الطلب: معايير القوة والملاءمة
تصنيع الصفائح المعدنيةتصنيع الصفائح المعدنية حسب الطلب: 6 أخطاء شائعة في التجميع وكيفية إصلاحها
تصنيع الصفائح المعدنية

الدقة شبيبة
خبير النماذج الأولية والتصنيع السريع
متخصصون في التصنيع باستخدام الحاسب الآلي، والطباعة ثلاثية الأبعاد، وصب اليوريثان، والأدوات السريعة، وقولبة الحقن، وصب المعادن، والصفائح المعدنية، والبثق.
علامة: