Guida allo stampaggio della lamiera: costi di processo, materiali e attrezzature
Scritto da
Precisione JS
Pubblicato
Sep 21 2026
Stampaggio
Seguici
Lo stampaggio della lamiera utilizza tecniche di formatura a freddo per convertire bobine di lamiera piana in componenti altamente accurati attraverso processi di tranciatura, punzonatura, piegatura o imbutitura profonda. Questa tecnologia di formatura a freddo è determinante nella produzione di massa perché raggiunge tolleranze fino a ±0,02 mm a velocità di ciclo elevate (30–500 SPM) e aiuta a portare nuovi concetti su scala commerciale.
Tabella riepilogativa delle risposte principali
Per lo stampaggio dei metalli, una volta che la produzione supera il punto di pareggio, lotti di circa 5.000-10.000 pezzi diventano economici quando si utilizzano stampi progressivi. Nel frattempo, le tolleranze possono essere mantenuteentro ±0,02 mm e il tempo ciclo per pezzo ridotto a meno di 1 secondo.
Dimensione valutazione
Parametri ingegneristici chiave/Benchmark di settore
Regola di selezione/Criteri decisionali
Tolleranze standard
Da ±0,02 mm a ±0,05 mm (classe di precisione DIN 6930-2)
Connettori elettronici → matrice progressiva; grandi involucri imbutiti → stampo di trasferimento
P = L × t × τ (perimetro × spessore × resistenza al taglio)
Il tonnellaggio nominale della macchina deve riservare un margine di sicurezza del 25%–30%
Fonti: Tolleranza secondo DIN 6930-2: 2011; costi e tempi di consegna in base ai dati interni di JS Precision (2025-2026); fattore di tonnellaggio per prassi industriale con un margine del 25%–30%.
Vuoi valutare se i tuoi pezzi sono adatti allo stampaggio? Contatta JS Precision e il nostro team di ingegneri ti fornirà un'analisi DFM gratuita e un preventivo preliminare entro 24 ore per aiutarti a prendere una decisione rapida.
Che cos'è il processo di stampaggio della lamiera e come si adatta alla produzione di massa?
Il processo di stampaggio della lamiera è un metodo di formatura a freddo in cui presse meccaniche o servopresse ad alto tonnellaggio forzano il nastro arrotolato negli stampi in acciaio per utensili. Consolidando tranciatura, perforazione, formatura e coniatura in cicli continui operanti a30-500 SPM, produce componenti con tolleranze fino a ±0,02 mm. Lo stampaggio domina la produzione di grandi volumi perché le spese iniziali per gli utensili si ammortizzano nel caso di grandi cicli di produzione, riducendo i costi di produzione dei pezzi a un valore vicino al mercato delle materie prime.
Dinamica di stampaggio: selezione tra presse meccaniche e servopresse
La scelta della forza motrice influisce direttamente sulla qualità del prodotto e sull'efficienza produttiva. Per i principianti, una guida dettagliata sullo stampaggio della lamiera può aiutare a comprendere i principi di base dei diversi tipi di punzonatrici.
Punzonatrice meccanica (meccanismo a manovella): utilizza l'accumulo di energia del volano, ha una lunghezza di punzonatura fissa e una corsa elevata, è adatta per punzonatura semplice ad alta velocità e imbutitura poco profonda. Il problema è che il tempo di mantenimento al punto morto inferiore è breve. Per questo motivo, è difficile controllare il ritorno elastico di forme complesse.
Punzonatrice servo: è azionata da un servomotore con mantenimento della pressione del punto morto inferiore, programmazione della curva di corsa e regolazione continua della velocità, che può controllare con precisione il flusso del materiale e ridurre il ritorno elastico ed è adatta per parti in acciaio ad alta resistenza e imbutiture.
Criteri di selezione: per una precisione di ±0,05 mm o migliore, la punzonatura meccanica è sufficiente. Le parti che richiedono un rigoroso controllo del ritorno elastico o una formatura complessa richiedono una servopressa. La punzonatrice servo sarebbe una scelta migliore.
Le radici tecniche delle fluttuazioni dei prezzi degli stampi: dai materiali alla rigidità
Le differenze significative nei prezzi degli stampi derivano da diversi fattori tecnici chiave.
Tolleranza sullo spessore del coil (Δt): Lo spessore dei coil forniti dai fornitori di acciaio non è un valore fisso, ad esempio la lamiera laminata a freddo SPCC ha una tolleranza di ±0,05 mm che si traduce direttamente nelle parti stampate per influenzare l'angolo di piegatura e il gioco di adattamento. Più bassa è questa tolleranza, più costoso è il materiale e più difficile diventa la regolazione dello stampo.
Il telaio dello stampo di tenuta differisce in rigidità: la base dello stampo in ghisa (HT300) assorbe bene le vibrazioni, ma la sua rigidità e resistenza alla fatica sono inferiori a quelle diun telaio in acciaio 45#; un telaio in acciaio 45# trattato termicamente resiste a carichi eccentrici maggiori e mantiene la precisione ad alta velocità, a costi più elevati.
Effetto del ritorno elastico dello stampaggio: Il cambiamento dello spessore del materiale e la deformazione elastica dello stampo possono significare che la forza di formatura effettiva è diversa dalla forza teoricamente calcolata, inoltreportano al ritorno elastico in modo imprevedibile. Per controllare il ritorno elastico e realizzare parti di buona qualità, sono necessari stampi ad alta rigidità e tolleranze strette per i materiali.
Layout delle strisce: il primo ostacolo alla riduzione dei costi
Il design della lamiera ha un'influenza decisiva sull'utilizzo della materia prima ed è allo stesso tempo il collegamento più diretto per controllare i costi di stampaggio. All'interno dell'intero processo di stampaggio della lamiera,
Tasso di utilizzo standard: quando si ottimizza la disposizione delle parti sulla striscia (fila singola, doppia fila, fila sfalsata) nella progettazione di stampi progressivi, il tasso di utilizzo standard può essere mantenuto al75%-88%.
Fattori che influenzano il tasso di utilizzo: forma geometrica della parte, valore di sovrapposizione (larghezza del supporto), passo di avanzamento. È comune avere bassi tassi di utilizzo su parti complicate e irregolari.
Combinare varie parti progettate attraverso l'adozione del layout a zero rifiuti o del layout a basso spreco o comporre parti diverse sulla stessa striscia stampata attraverso la tecnologia di nidificazione può migliorare notevolmente l'utilizzo del materiale e ridurre il costo unitario.
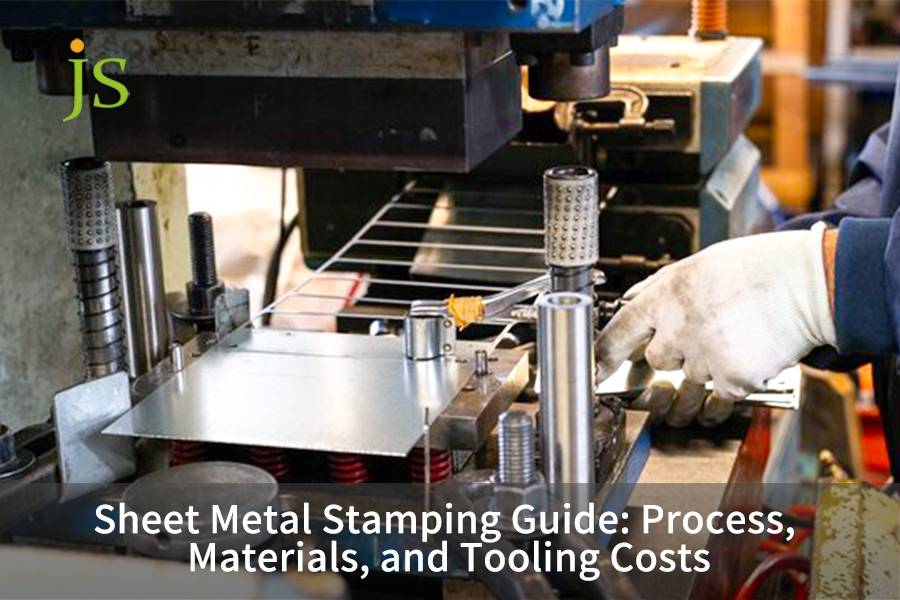
Figura 1: diagramma del meccanismo della pressa per stampaggio della lamiera che mostra il set di stampi e i componenti.
Come funziona lo stampaggio progressivo rispetto al trasferimento e all'utensileria per fasi?
Lo stampaggio progressivo alimenta il materiale in bobina continuo attraverso una serie sequenziale di stazioni che tagliano, forano, piegano e coniano in modo incrementale le parti prima del taglio finale. A differenza degli utensili a fase singola o di trasferimento che gestiscono singoli pezzi grezzi, gli stampi progressivi funzionano a 80-300 SPM, raggiungendo tolleranze di posizione entro ±0,03 mm. La durata dell'utensile supera normalmente 1.000.000 di corse se configurato con inserti D2 o in carburo di tungsteno, riducendo al minimo le operazioni secondarie ad alta intensità di manodopera.
Differenze nella velocità di avanzamento di tre tipi di stampi
Vari tipi di stampi sono adatti a molteplici esigenze di produzione e caratteristiche dei componenti. È necessario comprendere i fondamenti dello stampaggio a stampo progressivo prima di selezionare lo stampo ottimale.
Strumenti scenici:
Principio di funzionamento: Solo una di queste operazioni (tranciatura, punzonatura, piegatura ecc.) viene eseguita in un ciclo di stampaggio.
Caratteristiche: Struttura semplice, basso costo dello stampo (fino a circa $ 2.500) anche se sono necessarie presse multiple o stazioni multiple, in questo modo bassa efficienza ed elevati errori di posizionamento cumulativi.
Lavori applicabili: Produzione di prova in piccoli lotti e parti con forme estremamente semplici (meno di 5000 pezzi).
Trasferisci strumenti:
Principio di funzionamento: il braccio robotico sposta i singoli pezzi grezzi di lamiera da e verso stazioni di utensileria separate per più operazioni.
Applicazione: parti di grandi dimensioni (come i pannelli delle portiere di automobili) o parti che comportano un'imbutitura profonda. L'attrezzatura è abbastanza flessibile ma il sistema del braccio robotico è complesso e la sua velocità è inferiore rispetto agli stampi progressivi (circa 15-40 SPM).
Ambiti di applicazione: Produzione di pezzi di "forme grandi e complesse" mediante imbutitura profonda.
Dado progressivo:
Principio di funzionamento: Il materiale laminato veniva alimentato nello stampo da un alimentatore. All'interno di un singolo stampo vengono eseguite una serie di operazioni, come punzonatura, piegatura e allungamento. L'elemento finale viene quindi tagliato via dalla striscia, operazione nota come separazione.
Caratteristiche: efficienza produttiva molto elevata (80-300 SPM), buona precisione di posizionamento (±0,03 mm), bassa rotazione dei semilavorati. Tuttavia, la struttura dello stampo è complicata e il costo è molto elevato (5.000-35.000+).
Dove può essere utilizzato: adatto per la produzione in serie (>10.000 pezzi) di componenti di precisione di piccole e medie dimensioni (come connettori per interruttori elettronici, terminali, molle, ecc.)
Calcolo del blanking: la regola d'oro che determina la qualità della sezione
Il gioco di punzonatura è lo spazio su un lato tra il punzone e la matrice, ha una grande influenza sulla qualità della sezione trasversale, sulla durata della matrice e sulla forza di punzonatura. Gli standard corretti del gioco progressivo della matrice possono migliorare efficacemente la qualità della sezione trasversale.
Calcolo: di solito, il gioco di tranciatura è proporzionale allo spessore della lamiera t, C= (gioco di tranciatura) =k t dove k è un coefficiente. Per un normale acciaio laminato a freddo, il valore consigliato è spesso 5%-12% t. Per lamiere di acciaio SPCC di spessore 1,0 mm, lo spazio su un lato sarebbe lo spazio di chiusura di 0,05 mm.
Impatti del gioco sovradimensionato: diminuzione della banda luminosa sulla sezione trasversale, aumento della banda di frattura, altezza della bava superiore al 10% t e diminuzione delle parti di precisione.
Conseguenze di un gioco troppo ridotto: seconda tranciatura, seconda fascia lucida, aumento della forza di punzonatura e dell'usura della matrice e possibile scheggiatura della matrice.
Soluzione migliore: trova il valore ideale del valore di sicurezza seguendo gli standard professionali (vedi DIN 9866 per un esempio) o utilizzando l'analisi degli elementi finiti (FEA) per qualche tipo di materiale e il suo spessore.
Configurazione materiale stampo: dalle parti standard ai rivestimenti ad alte prestazioni
La scelta del materiale dello stampo e del trattamento superficiale corretti è fondamentale per prolungare la durata dello stampo e garantire la qualità del prodotto.
Selezione delle parti standard: In condizioni di lavoro normali, come parti operative dello stampo viene solitamente utilizzato l'acciaio per stampi SKD11 o D2. La durezza può essere aumentata a 58-60 HRC dopo il trattamento termico, con buona tenacità e resistenza all'usura;
Stazioni ad alta usura: le stazioni che punzonano lamiere spesse o acciaio inossidabile necessitano di materiali di qualità superiore come DC53 (elevata resistenza all'usura e tenacità) o carburo cementato (WC-Co, resistenza all'usura molto elevata ma tenacità molto bassa) come punte.
Rivestimento PVD in titanio: apporta un rivestimento PVD (TiAlN, CrN ecc.) alla superficie dello stampo che può abbassare il coefficiente di attrito, migliorare la durezza superficiale, offre caratteristiche antiadesione e antigraffio. Viene utilizzato nella situazione di timbro su acciaio inossidabile e lega di alluminio.
In che modo la selezione del materiale per lo stampaggio della lamiera influisce sulla formabilità e sull'usura degli utensili?
La selezione del materiale per lo stampaggio della lamiera determina i limiti di formatura, il tonnellaggio richiesto e i tassi di degrado dello stampo attraverso proprietà fisiche come resistenza allo snervamento, allungamento (A80) ed esponente di incrudimento (valore n). Le leghe ad alta duttilità come l'acciaio per stampaggio profondo SPCE (allungamento > 35%) facilitano imbutiture complesse senza strappi. Al contrario, i materiali ad alta resistenza accelerano l'attrito dell'utensile e amplificano il ritorno elastico angolare (2°-7°), richiedendo una compensazione predittiva degli elementi finiti (FEA) e una metallurgia specializzata dell'acciaio per stampi.
Parametri chiave di formatura: decifrare il codice di formatura dei materiali
Avere una chiara idea di 4 parametri di progettazione prima di poter effettuare la scelta corretta del materiale. Per la procedura completa di selezione del materiale per lo stampaggio della lamiera, un'attenta considerazione di questi indicatori è altrettanto importante.
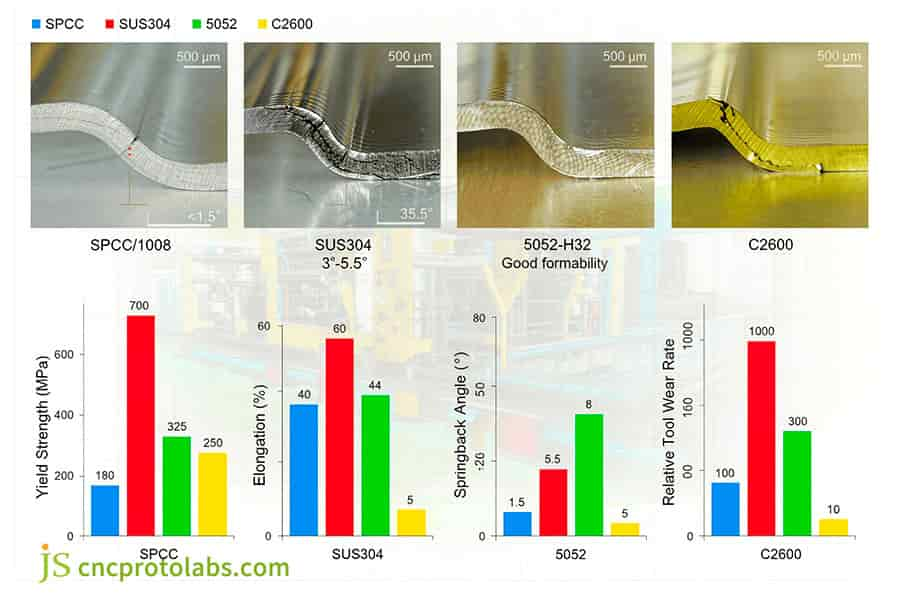
Resistenza allo snervamento (Rp): lo stress corrispondente all'inizio della deformazione plastica. Maggiore è il limite di snervamento, maggiore è la forza di formatura applicata e peggiore è il ritorno elastico.
Resistenza alla trazione (Rm): la sollecitazione massima di un materiale prima della rottura, che influenza la forza di punzonatura e la limitazione delle sollecitazioni dello stampo.
Rapporto di deformazione plastica (valore r): un indice della resistenza di un materiale all'assottigliamento durante l'imbutitura. Maggiore è il valore, maggiore è la tenacità del materiale.
Indice di incrudimento (valore n): rappresenta il tasso di aumento della resistenza del materiale con la deformazione. Maggiore è il valore n, maggiore è la deformazione uniforme. Al contrario, l'aumento del valore n aumenta anche l'usura dello stampo.
Formazione di criteri di prestazione e selezione per quattro tipi di substrati
Materiale
Resistenza allo snervamento (MPa)
Resistenza alla trazione (MPa)
Allungamento A80 (%)
valore n
Angolo del ritorno elastico
Note applicative chiave
SPCC / 1008 Acciaio laminato a freddo
140 - 280
270 - 410
>35
~0,20
< 1,5°
Eccellente formabilità, basso costo, adatto per stampaggio generale.
Acciaio inossidabile austenitico SUS304
205 - 310
520 - 720
>40
~0,45
3° - 7°
Incrudimento rapido, necessario tonnellaggio elevato, soggetto a grippaggio.
Lega di alluminio 5052-H32
130 - 230
210 - 290
12 - 22
~0,16
<2°
Buona resistenza alla corrosione, formabilità moderata, adatto alla piegatura.
C2600 Cartuccia Ottone
110 - 220
330 - 480
>46
~0,35
< 1°
Eccellente duttilità, buona conduttività elettrica, ma soggetta a bave sui bordi.
Fonti: ASTM A1008/A1008M-21 Specifiche standard per acciaio, lamiera, laminati a freddo, carbonio, strutturali, bassolegati ad alta resistenza e bassolegati ad alta resistenza con formabilità migliorata; Manuale internazionale dei metalli ASM, vol. 2.
Compensazione di rimbalzo: dall'esperienza alla scienza
Il ritorno elastico è un fenomeno inevitabile durante lo stampaggio dei metalli, in particolare per l'acciaio ad alta resistenza e l'acciaio inossidabile. Dati affidabili sulle proprietà dei materiali in lamiera sono la base per la compensazione del ritorno elastico.
Meccanismo springback: il rilascio delle tensioni residue avviene dopo una piega, le caratteristiche sagomate del pezzo cambiano dalla forma dello stampo alla leggera differenza.
Compensazione convenzionale: 'piegatura eccessiva' è l'angolo della matrice che viene intenzionalmente aumentato oltre l'angolo del prodotto target in base all'esperienza. Le compensazioni di flessione per l'acciaio a basso tenore di carbonio sono di 0,5°-1,5° e per l'acciaio inossidabile SUS304 sono di 3,0°-5,5°.
Metodo di alimentazione: utilizzo del software di analisi degli elementi finiti (FEA) per eseguire simulazioni numeriche precise, principalmente del processo di formatura; Utilizzando l'analisi FEA per simulare il processo di formatura, l'entità del ritorno elastico viene prevista con precisione e corretta nella fase di progettazione dello stampo, il che riduce significativamente il ciclo di produzione di prova e migliora la resa iniziale.
Figura 2: grafico che analizza la formabilità dei materiali per stampaggio, il carico di snervamento e il tasso di usura dell'utensile.
Stampaggio di acciaio al carbonio e acciaio inossidabile: quali sono le principali differenze tecniche?
Nello stampaggio dell'acciaio al carbonio rispetto a quello dell'acciaio inossidabile, i comportamenti meccanici e di usura divergono nettamente a causa del rapido tasso di incrudimento dell'acciaio inossidabile (valore n ~0,45 vs ~0,20). L'acciaio inossidabile (SUS304) richiede un tonnellaggio maggiore del 40%-60%, uno stretto controllo del gioco (8%-10% t) e matrici in carburo rivestite in PVD per prevenire gravi grippaggi. L'acciaio al carbonio (SPCC/1010) offre un'imbutibilità superiore, un ritorno elastico minimo (<1,5°) e una durata del punzone 3 volte più lunga prima della riaffilatura, riducendo significativamente i costi di manutenzione.
Meccanismo di incrudimento e qualità dei bordi
Durante lo stampaggio si può notare una grande differenza tra l'acciaio al carbonio e l'acciaio inossidabile. Sapere cosa confrontare nel confronto tra stampaggio di acciaio al carbonio e acciaio inossidabile aiuterà nella scelta dei parametri di processo adeguati.
Trasformazione martensitica: la trasformazione martensitica indotta da deformazione avviene durante la deformazione dell'acciaio inossidabile austenitico (come SUS304) a temperatura ambiente. Una grande quantità di austenite viene trasformata in martensite. Questo processo aumenta sostanzialmente la resistenza e la durezza dell'acciaio, ma a scapito della fragilità.
Una zona di frattura più ampia sul bordo tagliato dell'acciaio inossidabile è meccanicamente incrudibile rispetto all'acciaio al carbonio a un tasso molto elevato. La zona di frattura nell'acciaio inossidabile è più ampia e la qualità della sezione trasversale è inferiore rispetto all'acciaio al carbonio nei processi di punzonatura. Per produrre una buona sezione trasversale, sono necessari un gioco di punzonatura più piccolo (8%-10% t) e un bordo affilato della matrice.
Contromisure: installare lo stampo rivestito in PVD per ridurre l'attrito o ottimizzare la formula del lubrificante oppure inserire il processo di rasatura nella forma dello stampo per eliminare la zona di frattura ruvida.
Confronto sull'usura dello stampo: un compromesso tra durata e costi
Sulla base dell'esperienza pratica dello stampaggio di terminali di precisione con JS Precision, l'effetto del materiale sulla durata dello stampo è un elemento fondamentale nella scelta del percorso del processo e, quando si affronta la difficoltà dell'imbutitura profonda con l'acciaio inossidabile, aumentare il materiale dello stampo diventa di fondamentale importanza.
Stampaggio di acciaio al carbonio SPCC: il punzone è realizzato in acciaio per matrici D2, il cui ciclo di rettifica è di circa 150.000 - 250.000 colpi e può funzionare stabilmente per alcune settimane prima di essere riparato.
Stampaggio di qualsiasi acciaio inossidabile SUS304: utilizzando lo stesso punzone D2, l'intervallo di riaffilatura scende a sole 30.000-50.000 corse a causa dell'elevata durezza e dell'elevato tasso di incrudimento dell'acciaio inossidabile che provoca una rapida usura dello stampo.
Soluzione: utilizzare un materiale migliore per la realizzazione dello stampo STS. L'utilizzo di DC53 o acciaio rapido in polvere (ad esempio ASP23) con rivestimento PVD può riportare la durata del punzone a oltre 100.000 corse e il costo dello stampo sarà 30%–50% più alto.
Differenza di compensazione dell'angolo del ritorno elastico: un parametro di progettazione chiave
Durante il processo di piegatura, il comportamento del ritorno elastico dei due materiali differisce notevolmente e nella progettazione dello stampo è necessario effettuare una compensazione precisa.
Acciaio a basso tenore di carbonio (SPCC): limite di snervamento inferiore e modulo di elasticità inferiore, il che significa minore ritorno elastico. Quando si progettano i benddies, solo 0,5°-1.5° dovrebbe essere utilizzata la compensazione del piegamento eccessivo.
Acciaio inossidabile tipico SUS304: l'alto rendimento e il rapido incrudimento causano un forte ritorno elastico, il design potrebbe dover essere per 85°, o anche meno per produrre 90°, corrispondente a 3,0°-5,5° compensazione per la flessione eccessiva.
Importanza matematica: trascurare questa differenza comporterà parti fuori tolleranza negli angoli eun assemblaggio non riuscito. Di conseguenza, è necessario per la stima esatta della quantità di ritorno elastico, tramite simulazione FEA o formule empiriche da tenere in considerazione nel sistema di progettazione dello stampo nella fase iniziale della progettazione dello stampo.
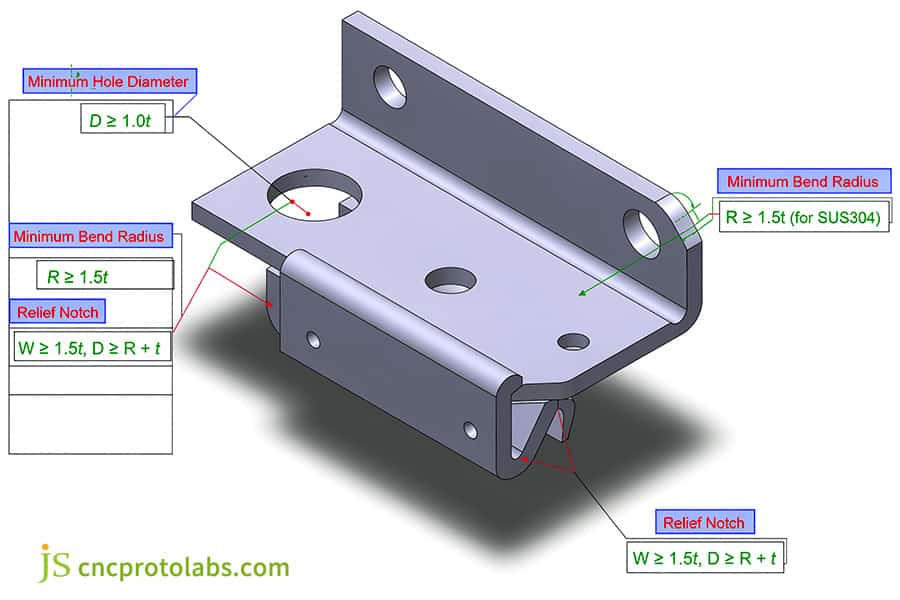
Figura 3: modello 3D della staffa stampata che mostra le linee guida DFM per il raggio di curvatura minimo.
Stampaggio metalli vs taglio laser: qual è il volume di pareggio dei costi?
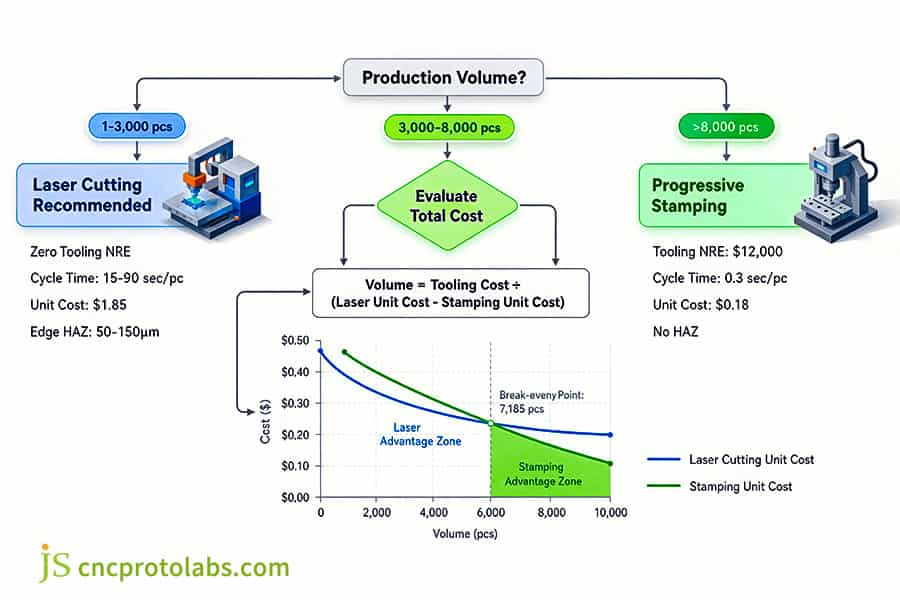
La divisione economica tra stampaggio metalli e taglio laser dipende dal volume di produzione rispetto all'ammortamento degli utensili. Il taglio laser non richiede alcun investimento in attrezzature ($ 0 NRE) e un'impostazione rapida, dominando le basse tirature da 1 a 3.000 parti. Tuttavia, lo stampaggio progressivo dei metalli riduce i tempi di ciclo da 45 secondi a 0,3 secondi per pezzo. Per volumi di produzione superiori a 5.000-8.000 unità, il costo di lavorazione per unità estremamente basso dello stampaggio ammortizza completamente le spese di lavorazione dello stampo, generando sostanziali risparmi sui composti.
Tempo del ciclo di elaborazione e struttura dei costi: il divario di efficienza
Questi due processi hanno strutture di costi completamente diverse che definiscono la gamma economica di produzione di ciascun processo. Quando si effettua il confronto tra il processo di stampaggio dei metalli e il taglio laser, la differenza più evidente tra i due processi riguarda il tempo di ciclo.
Taglio laser: nessun costo di stampo (NRE=0), ma tempi di lavorazione elevati per ogni pezzo. Per un pezzo che richiede una complessità media, con un taglio laser a fibra occorrono dai 15 ai 90 secondi, il cui addebito è principalmente l'ammortamento, il gas con il tempo di lavorazione.
Stampaggio progressivo: investimento iniziale pesante per stampi (5.000-35.000) ma tempo di processo per parte molto breve, con un tempo di ciclo di soli 0,2-1,5 secondi. Il costo dipende principalmente dall'ammortamento dello stampo e dal materiale utilizzato.
Calcolo del punto di pareggio dei costi: un caso reale
Calcoliamo il punto di pareggio dei costi utilizzando un esempio specifico. Questo confronto dei costi di stampaggio dei metalli rivela chiaramente l'impatto decisivo della dimensione del lotto sul costo totale.
Parametri del caso:
Costo per il taglio laser per pezzo: $ 1,85
Costo progressivo dello stampo: $ 12.000
Costo per l'elaborazione dell'unità di stampaggio (compresi i materiali): $ 0,18
Ciò significa che quando la quantità dell'ordine supera i 7.185 pezzi, il costo totale dello stampaggio sarà inferiore a quello del taglio laser. Successivamente, lo stampaggio consente di risparmiare 1,67 dollari per ogni pezzo aggiuntivo prodotto. Per un ordine di 100.000 pezzi, lo stampaggio farà risparmiare più di $ 150.000 rispetto al taglio laser.
Differenze morfologiche dei bordi: funzionalità ed estetica
Oltre al costo, ci sono anche differenze dovute alle condizioni marginali dei due processi che influenzano i processi e le prestazioni successivi.
Bordi tagliati al laser: viene creata una zona alterata dal calore (HAZ) di 50–150 µm. Ciò modifica la microstruttura e la durezza del materiale. Per i componenti che verranno saldati o soggetti a carico dinamico, la ZTA può diventare il punto debole che porta al cedimento. Inoltre i bordi contengono scorie e necessitano di essere rettificati, una seconda operazione.
Bordo stampato: comprende una fascia lucida, una fascia di frattura e una microbava. La fascia lucida ha un'eccellente planarità, che la rende desiderabile come superficie di accoppiamento. Nonostante la bava, la sua altezza può essere controllata entro 0,03 mm controllando il gioco dello stampo e la lavorazione nel tempo, quindi spesso non richiede una rifinitura secondaria.
Figura 4: diagramma di flusso e diagramma dei costi che confrontano il volume di stampaggio progressivo e quello di taglio laser.
Quali sono le linee guida DFM chiave per la timbratura relative al raggio minimo di piegatura e allo spessore della lamiera?
Quali sono il raggio di piegatura e lo spessore minimi per lo stampaggio della lamiera? Lo spessore minimo della lamiera varia generalmente da 0,1 mm per il microstampaggio di precisione a 6,0 mm per le staffe strutturali. Il raggio di piegatura interno (R) non deve mai scendere sotto 1,0X t per i metalli duttili (SPCC/5052) o 1,5x-2,0xt per acciaio ad alta resistenza e SUS304 per evitare microfessurazioni da trazione della fibra esterna e un'eccessiva usura del punzone.
Diametro minimo del foro e distanza dal bordo del foro per la punzonatura: per evitare "rigonfiamenti" e deformazioni.
Un design di punzonatura errato può causare una deformazione del materiale che circonda il foro che distorce le dimensioni della parte. Quando rispondi a domande del tipo "Quali sono il raggio di curvatura e lo spessore minimi per lo stampaggio della lamiera?" ' dobbiamo ancheprendere in considerazione il processo di punzonatura.
Diametro minimo del punzone: per mantenere la resistenza del punzone, il diametro D del punzone non deve essere troppo piccolo. Per l'acciaio ordinario, ad esempio SPCC, D ≥ 1,0 t. Per SUS304 (un grado di acciaio inossidabile), considerando l'elevata resistenza, D ≥ 1,2 t.
Distanza minima dal bordo del foro: la distanza L dal centro del foro al bordo della parte deve essere sufficientemente grande da evitare la fuoriuscita del materiale del bordo durante la punzonatura. Di solito, la distanza minima dal bordo del foro deve essere L ≥ 2,0 t.
Distanza tra i fori: La spaziatura dei fori (foro da bordo a bordo) tra due fori contigui è normalmente maggiore di 2,0 t per evitare un'eccessiva deformazione del materiale tra i due fori durante la punzonatura.
Design con scanalatura di scarico della pressione di piegatura: impedisce lo strappo degli angoli
Se l'area vicino al bordo di un componente piegato non è progettata correttamente, può causare un'enorme concentrazione di sollecitazioni nell'angolo, con conseguente lacerazione.
Problema: quando la linea di piegatura si interseca con il bordo della parte, il materiale viene allungato durante il processo di piegatura e non c'è materiale che scorre sul bordo, il che rende molto facile la formazione di crepe.
Soluzione: progettare un taglio in rilievo all'estremità della linea di piegatura.
Larghezza della fessura (L): almeno 1,5 volte lo spessore della piastra, ovvero L ≥ 1,5 xt.
Profondità della scanalatura (D): almeno uguale al raggio interno della piega R più lo spessore della piastra t, ovvero D ≥ R + t.
Principio di progettazione: assicurarsi che la radice della scanalatura di scarico della pressione sia arrotondata anziché affilata, per disperdere ulteriormente lo stress.
Progettazione per la riduzione dei costi degli stampi: struttura semplificata e direzione unificata
I costi degli stampi sono uno dei costi principali nei progetti di stampaggio, poiché è possibile risparmiare notevolmente riducendo al minimo le modifiche alla progettazione delle parti. L'utilizzo della regola pratica del raggio di piegatura e del fattore K ridurrà al minimo le rilavorazioni durante la fase di progettazione iniziale.
Standardizzare la direzione di piegatura: durante la progettazione delle parti, standardizzare tutte le direzioni di piegatura per evitare l'uso complesso di cursori laterali (Cam Slides). Semplifica la struttura dello stampo e diminuisci i costi e il tasso di guasto.
Eliminazione del movimento laterale: il sistema di scorrimento laterale complicherà lo stampo e ne renderà più difficile la manutenzione. Quando possibile, eliminare il movimento del cursore modificando il design del pezzo (ad esempio sostituendo i fori laterali con punzoni verticali).
Utilizzare una progettazione standardizzata: ogni parte dello stampo di progettazione (punzoni guida base dello stampo) deve essere concepita per evitare progetti personalizzati per ridurre il ciclo e i costi di produzione dello stampo.
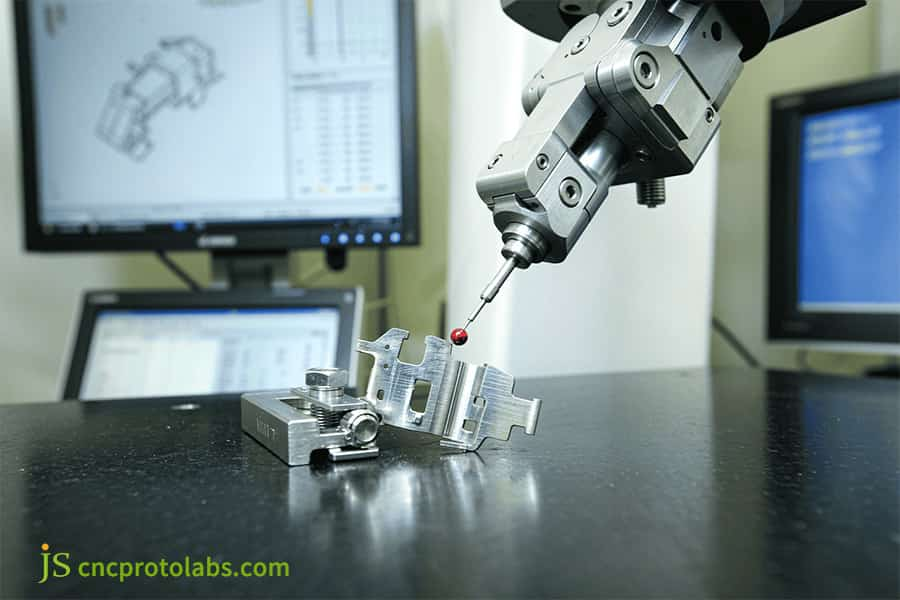
Figura 5: Macchina CMM che ispeziona la parte della staffa metallica stampata di precisione in fabbrica.
Quanto costano gli utensili per lo stampaggio dei metalli e come viene calcolato il tonnellaggio della pressa?
Il costo degli utensili per lo stampaggio dei metalli varia notevolmente in base alla complessità della parte e al volume di produzione. Gli stampi per stampaggio progressivo vanno da $ 5.000 per piccoli utensili a 4 stazioni fino a $ 35.000+. Per utensili automobilistici multi-azione complessi, con tempi di consegna tipici che vanno da 4 a 7 settimane compreso il campionamento pilota T1. I requisiti di tonnellaggio vengono calcolati utilizzando P = L × t × τ (spessore × resistenza al taglio), aggiungendo un buffer di sicurezza del 25% per prevenire lo stallo della pressa e la frattura dello stampo.
Guasto degli strumenti NRE (ingegneria non ricorrente)
Avere conoscenza di come modellare i costi contribuisce alle tecniche e ai colloqui adeguati sui costi con i fornitori. Un'analisi dei costi degli strumenti per lo stampaggio dei metalli può aiutare i ruoli addetti agli acquisti a preparare budget corretti.
Base dello stampo e pilastri/manicotti di guida (pezzi standard): costituiscono il20%-25% del totale e hanno costi fissi relativamente significativi, determinati dalle dimensioni dello stampo e dai requisiti di precisione.
Parti taglienti e di formatura del nucleo dello stampo: rappresentano il15%-20%, sono fondamentali per il tasso di variabilità dei costi, a seconda dei gradi di acciaio per stampi utilizzati (carburo cementato D2 DC53).
Elettroerosione a filo e lavorazione CNC: rappresentando il 35%-45% del costo totale, è la voce di costo più importante della produzione di stampi. È strettamente correlato alla complessità dello stampo, alla precisione e ai tempi di lavorazione.
Assemblaggio dell'installatore, rettifica e stampaggio di prova (T1–T3): 15%–20% del costo totale. Questa fase è fondamentale per la durata dimensionale dello stampo e per l'affidabilità del fissaggio; un installatore più esperto garantisce un ciclo più rapido e una qualità superiore. Più l'installatore è esperto, più veloce è il ciclo e maggiore è la qualità.
Logica di calcolo e fattore di sicurezza per il tonnellaggio totale di stampaggio
Il calcolo accurato del tonnellaggio richiesto della pressa è un prerequisito per evitare danni da sovraccarico della pressa e rottura dello stampo. Per quanto riguarda la domanda "Quanto costano gli utensili per stampi progressivi e qual è il tempo di consegna tipico?", il calcolo del tonnellaggio incide direttamente sulla portata e sul costo della progettazione dello stampo.
Formula della forza di taglio per la punzonatura:F = L × t × τ
F: Forza di taglio (unità: Newton N)
L: perimetro del profilo di chiusura (unità: millimetri mm)
t: Spessore della lamiera (unità: millimetri mm)
τ: Resistenza al taglio del materiale (unità: megapascal, MPa), solitamente 0,8 volte la resistenza alla trazione.
Impostazione del tonnellaggio totale: Dopo aver calcolato la forza di punzonatura teorica, è necessario considerare anche la forza di scarico, la forza di espulsione, la forza di bloccaggio e gli eventuali carichi decentrati. Tonnellaggio totale = F × 1,3 (fattore di sicurezza). Un margine di sicurezza del 25%-30% previene sovraccarichi istantanei causati da fluttuazioni dello spessore del materiale, opacizzazione dello stampo, ecc.
Ciclo di rettifica e manutenzione dello stampo: l'ancora di salvezza per mantenere la precisione
Tipo di stampo
Vita prevista (tratti)
Materiale
Fascia di prezzo tipica
Ciclo di riaffilatura
Strumento software/prototipo
1.000 - 5.000
Alluminio/Acciaio dolce
$ 2.500 - $ 5.000
Non applicabile
Strumento potenziato per la produzione
500.000 - 1.000.000
SKD11/D2 (58-60 HRC)
$ 8.000 - $ 20.000
Ogni 100.000 - 200.000 bracciate
Utensile in carburo ad alta durata
2.000.000 - 5.000.000+
Carburo di tungsteno (WC-Co)
$ 20.000 - $ 35.000+
Ogni 300.000 - 500.000 corse
Fonti: gradi di acciaio per utensili secondo ISO 4957:2018; intervalli di riaffilatura in base ai registri di produzione JS Precision (2025-2026).
La rettifica e la manutenzione dello stampo sono molto importanti per la precisione del pezzo e la durata dello stampo. Perché ogni molatura richiede solo una micromolatura di circa0,02-0,05 mm del tagliente per renderlo nuovamente affilato. Il tempo di rettifica è direttamente collegato alla qualità del design dello stampo e alla qualità del materiale, e una chiara condizione dei costi degli utensili di stampaggio può consentire alle aziende di pianificare in modo naturale il budget per l'investimento e la manutenzione dello stampo.
In che modo le certificazioni di stampaggio ISO 9001 e IATF 16949 garantiscono la qualità delle parti?
I protocolli di stampaggio ISO 9001 e IATF 16949 garantiscono l'assenza di difetti in tutti i cicli di produzione di massa tramite APQP strutturato, invio di documenti PPAP di livello 3 e controllo statistico del processo (SPC) in tempo reale. Implementando l'ispezione visiva automatizzata, proiettori ottici di profili senza contatto e monitoraggio Cpk continuo (Cpk ≥ 1,67), le strutture di servizio di stampaggio certificate eliminano la deriva dimensionale dovuta alle variazioni di spessore della bobina, accumulo di bave e microusura dell'utensile.
Documentazione di qualità e controllo del processo: tracciabilità dalla fonte alla spedizione
Per essere un buon fornitore di stampaggio della lamiera, il fornitore dovrebbe disporre di un buon sistema di gestione della qualità. Selezionare un fornitore di servizio di stampaggio lamiera affidabile con un buon sistema di gestione della qualità è la chiave per ottenere parti stabili alla fine.
Pianificazione avanzata della qualità del prodotto (APQP): fornitori e clienti creano in collaborazione un piano di qualità, identificano i punti di rischio e ideano azioni preventive all'inizio del progetto.
Processo di approvazione delle parti di produzione (PPAP): dopo la prima produzione di campioni, il fornitore invia un pacchetto di documentazione PPAP di livello 3, che include:
Registro di progettazione
Diagramma di flusso del processo
Analisi delle modalità e degli effetti del guasto del processo (PFMEA)
Piano di controllo
Risultati della misurazione a grandezza naturale (FAI)
Risultati dei test sui materiali/prestazioni
Studio della capacità iniziale del processo (Ppk/Cpk)
Controllo del processo: l'ispezione del primo articolo (FAI) e l'ispezione di pattuglia garantiscono che il processo di produzione sia sotto controllo e che tutti i registri di ispezione e le informazioni sui lotti di materiale siano tracciabili.
Controllo statistico di processo (SPC): lascia parlare i dati
L'SPC è uno degli strumenti e dei metodi più efficaci nella prevenzione e nel miglioramento dei difetti. Il fornitore che può eseguire il processo di produzione di precisione personalizzato può implementare l'SPC in corso per monitorare le dimensioni chiave e rendere il processo costantemente in condizioni stabili.
Cpk (Process Capability Index): Indica la capacità di un processo entro le tolleranze delle specifiche. Maggiore è il valore Cpk, più stretta è la variazione del processo e più stabile è il processo.
Requisito standard minimo: valore target Cpk della dimensione critica ≥ 1,33.
Elevati standard di requisiti: per le industrie automobilistiche e mediche per "caratteristiche critiche/di sicurezza" (come la forza di contatto terminale) è necessario un Cpk di ≥ 1,67.
Controllo dell'altezza della bava: se l'altezza della bava (solitamente controllata a < 0,03 mm) viene monitorata regolarmente, le tendenze dell'usura dello stampo possono essere identificate in anticipo e riparate prima che influiscano sulla funzionalità della parte.
Caso di progetto: dalla risoluzione dei problemi all'ottimizzazione dei costi
Sulla base dell'esperienza pratica di JS Precision nella fornitura di servizi di stampaggio ai produttori di sensori industriali, la risoluzione sistematica dei problemi è fondamentale per dimostrare il valore di un fornitore.
Punto dolente originale
Il cliente ha utilizzato una punzonatrice CNC per punzonare e piegare il materiale per formare gli alloggiamenti dei sensori SUS304 (spessore 0,40 mm). Il costo di lavorazione per parte arrivava fino a $ 1,65, con una variazione di tolleranza angolare di ±1,5° e un tasso di difetti di assemblaggio dell'8,5%.
Soluzione
L'acciaio per stampi DC53 è stato selezionato dal team di ingegneri JS Precision come materiale per stampi con rivestimento superficiale TD (diffusione termica) per migliorarne la resistenza all'usura. È stato introdotto un ulteriore processo di piegatura di precisione per le operazioni di piegatura critiche per controllare accuratamente il ritorno elastico.
Risultati quantitativi
Le tolleranze dimensionali sono stabili entro ±0,025 mm.
Il tasso di difetti di assemblaggio è diminuito dall'8,5% allo 0,15%.
La commissione di elaborazione per pezzo è diminuita da 1,65 a 0,14.
Il cliente recupera tutti i costi dello stampo quando vengono prodotti 12.000 pezzi.
Questo caso dimostra chiaramente come la progettazione professionale degli stampi e l'ottimizzazione dei processi possano risolvere contemporaneamente problemi di qualità e ottenere notevoli risparmi sui costi.
Se stai cercando un partner affidabile per lo stampaggio, sentiti libero di inviare i tuoi disegni a JS Precision. Ti forniremo un servizio completo, dalla progettazione dello stampo alla produzione di massa, garantendo l'equilibrio ottimale tra qualità e costo.
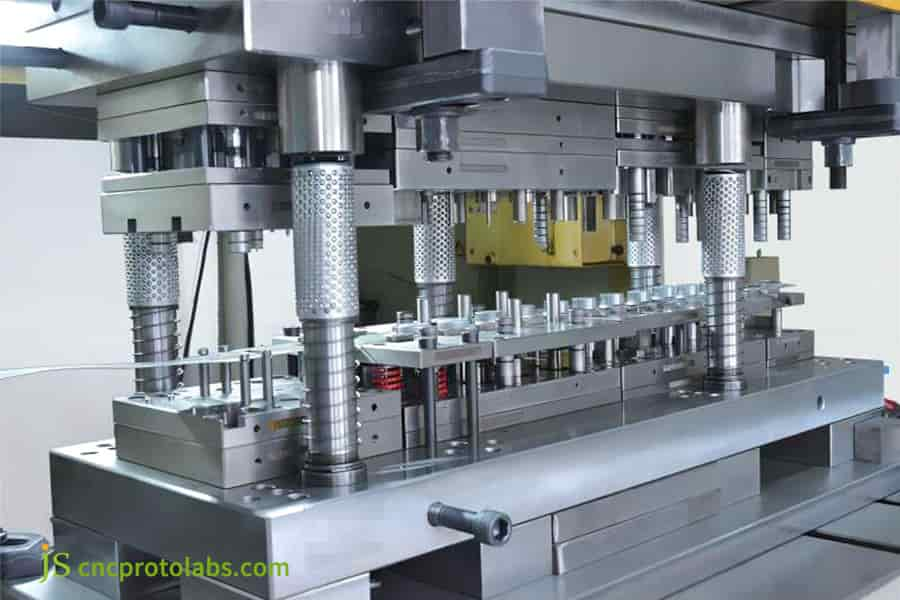
Figura 6: Pressa per stampaggio progressivo con attrezzature per la produzione di massa.
Domande frequenti
D1: A cosa serve lo stampaggio della lamiera?
La piegatura e la flangiatura vengono spesso utilizzate per produrre in serie componenti hardware 3D complessi e ad alta precisione mediante stampaggio di lamiere. I campi principali di varie applicazioni includono staffe strutturali automobilistiche, sbarre in rame di batterie di alimentazione, coperture di schermatura elettronica, chiusure per aerei e mascherine per apparecchi medici. Mantieneuna tolleranza stabile di ±0,02 mm a 30–500 SPM.
D2: Qual è il raggio di piegatura minimo (può essere correlato allo spessore della lamiera) per lo stampaggio della lamiera?
Lo spessore delle piastre per stampaggio comunemente utilizzate per la pressatura dei metalli va da 0,1 mm a 6,0 mm. Il raggio interno minimo di curvatura sull'allungamento del materiale: un'eccellente plasticità dell'alluminio 5052 o dell'acciaio laminato a freddo SPCC, il raggio minimo di curvatura può essere impostato su 1,0 t; per il materiale ad alta resistenza o incrudente (come il materiale SUS304), il raggio di curvatura deve essere impostato su 1,5-2,0 t per ridurre le screpolature della superficie esterna.
D3: Stampaggio della lamiera o lavorazione CNC: quale è più conveniente per 10.000 parti?
Se la domanda di produzione è di circa 10.000 pezzi, lo stampaggio della lamiera è molto più economico della lavorazione CNC. Sebbene il processo di produzione CNC non includa i costi iniziali di produzione dello stampo, il prezzo unitario è elevato a causa del tempo di taglio minimo per pezzo relativamente elevato, che varia da pochi minuti a decine di minuti. Lo stampaggio richiede attrezzature che costano dai $ 5.000 ai $ 15.000. Eppure il tempo di stampaggio per pezzo è solo circa 1 secondo. È possibile dimostrare che, dopo aver superato la soglia dei 5000 pezzi, il costo ammortizzato per pezzo stampato può essere inferiore di oltre il 60% rispetto alla controparte con lavorazione CNC.
Q4: Stampo progressivo vs stampo a trasferimento: quale dovrei scegliere?
Per pezzi di piccole e medie dimensioni con una domanda annua superiore a 20.000 pezzi, sono consigliabili stampi progressivi che eseguono una striscia continua a 80-300 SPM. Per pezzi imbutiti, irregolari o a sezione chiusa, è opportuno scegliere matrici transfer con movimentazione robotizzata.
Q5: Qual è il costo di uno stampo progressivo e quanto tempo ci vuole per farlo?
Un set di stampi progressivi costa circa 4.500 (stampi piccoli a 3-4 stazioni) fino a 35.000+ (stampi multistazione di precisione di grado automobilistico) con un ciclo di consegna tipico di 4-7 settimane che include analisi DFM, progettazione di stampi 3D, elettroerosione a filo e taglio a macchina CNC, assemblaggio e adattamento degli stampi, ispezione a grandezza naturale e verifica delle parti del primo pezzo.
D6: In che modo la selezione dei materiali incide sul costo complessivo dello stampaggio dei metalli?
I materiali influenzano direttamente i costi di approvvigionamento, il tasso di scarto e la frequenza di usura e manutenzione degli stampi. Le leghe ad alta resistenza alla trazione come SUS304 comportano un'usura del tagliente dello stampo 3-5 volte maggiore rispetto all'acciaio al carbonio SPCC, il che ha portato a un maggiore utilizzo di acciaio per stampi ad alto costo (ad esempio DC53) e a processi di rettifica più frequenti. Inoltre, la progettazione del layout della striscia determina l'utilizzo della materia prima. Oltre al costo di acquisizione della materia prima, una progettazione inadeguata del layout contribuirebbe al 15%-25% dello spreco di materiale.
D7: quale documentazione di QA fornisce JS Precision con lo stampaggio personalizzato della lamiera?
JS Precision offre una documentazione completa sulla qualità della spedizione su tutte le parti stampate personalizzate. Le spedizioni standard includeranno un rapporto di ispezione del primo articolo a grandezza naturale, un certificato di garanzia della qualità 3.1 delle materie prime, dati sui test di nebbia salina galvanica e rapporti RoHS/REACH. Gli ordini per il settore automobilistico e per uso medico includeranno un pacchetto di documentazione PPAP di livello 3 che comprende PFMEA, piani di controllo e dati sui test di capacità del processo Cpk.
Q8: i prototipi sono stampabili senza la necessità di costosi strumenti rigidi avanzati?
Sì, per la verifica del prototipo o la produzione di prova in piccoli lotti (da 100 pezzi a 2.000 pezzi), non è necessario permettersi i costosi stampi in acciaio a tempra progressiva. Nel ciclo di progettazione nazionale sono stati utilizzati spesso stampi semplici, basi universali a cambio rapido o pretranciatura laser integrata con piegatura CNC. Ciò può ridurre i costi iniziali degli utensili del 65%-80% e consegnare i campioni in 10-14 giorni.
Riepilogo
Il passaggio dalla prototipazione allo stampaggio per la produzione di massa è il percorso fondamentale per ridurre i costi unitari. Il rigoroso rispetto delle regole DFM, l'impostazione di distanze e raggi interni ragionevoli e la combinazione di tutto ciò con la selezione del materiale possono stabilizzare le tolleranze entro ±0,02 mm. Sfruttando i calcoli del tonnellaggio e la pianificazione della manutenzione degli stampi, i costi NRE possono essere ammortizzati su cicli di produzione di 5.000 o più unità, ottenendo prezzi unitari bassi, tempi di ciclo brevi e consegne senza difetti.
Pronto a ottimizzare la struttura delle parti e ottenere il budget per lo stampo? Sfrutta i servizi di stampaggio JS Precision per passare direttamente dal CAD 3D alla produzione di massa.Il nostro team di ingegneri fornisce analisi DFM, valutazione dell'utilizzo del layout e calcolo dell'ammortamento dello stampo entro 24 ore. Richiedi un preventivo gratuito e una revisione DFM immediatamente e comunica individualmente con ingegneri di stampi senior per garantire una produzione di massa ad alta coerenza di parti stampate in metallo controllando al contempo il budget di apertura dello stampo.
Esonero di responsabilità
I contenuti di questa pagina sono solo a scopo informativo. Per JS Precision Services, non ci sono dichiarazioni o garanzie, esplicite o implicite, in merito all'accuratezza, completezza o validità delle informazioni. È responsabilità dell'acquirente identificare i requisiti tecnici specifici e richiedere un preventivo formale per le parti. Vi preghiamo di contattarci per ulteriori informazioni.
 Italiano