Français



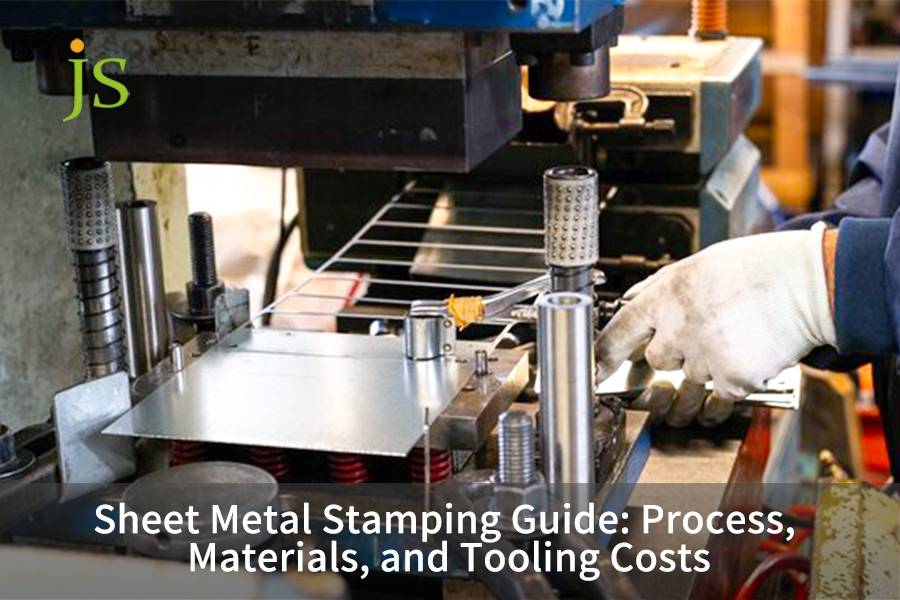

L'emboutissage de la tôle utilise des techniques de formage à froid pour convertir des bobines de tôle plate en composants de haute précision, soit par le biais de processus de découpage, de poinçonnage, de pliage ou d'emboutissage profond. Cette technologie de formage à froid joue un rôle déterminant dans la production de masse car elle atteint des tolérances allant jusqu'à ±0,02 mm à des vitesses de cyclage élevées (30 à 500 SPM) et contribue à amener de nouveaux concepts à l'échelle commerciale.
Tableau récapitulatif des réponses principales
Pour l'emboutissage des métaux, une fois que la production dépasse le seuil de rentabilité, des lots d'environ 5 000 à 10 000 pièces deviennent économiques lorsque des matrices progressives sont utilisées. Entre-temps, les tolérances peuvent être maintenues à ±0,02 mm et le temps de cycle par pièce réduit à moins d'une seconde.
|
Dimension d'évaluation |
Paramètres d'ingénierie clés/références industrielles |
Règle de sélection/Critères de décision |
|---|---|---|
|
Tolérances standards |
±0,02 mm à ±0,05 mm (classe de précision DIN 6930-2) |
Connecteurs électroniques → matrice progressive ; grandes enceintes embouties → filière de transfert |
|
Volume d'équilibre économique |
5 000 à 10 000 pièces (par rapport à une découpe CNC/laser) |
<1 000 pièces → pliage laser ; >5 000 pièces → matrice progressive ouverte |
|
Coût de l'outillage et délai de livraison |
3 000 $ à plus de 35 000 $ ; délai de livraison 3 à 6 semaines (y compris l'échantillon T1) |
Exécution pilote → outil logiciel ; production en millions de coups → filière progressive DC53 |
|
Qualités de matériaux compatibles |
SPCC, SUS304, Al5052-H32, laiton C2600 |
Emboutissage profond → SPCE ; résistance à la corrosion → 304 ; léger → 5052 |
|
Calcul du tonnage |
P = L × t × τ (périmètre × épaisseur × résistance au cisaillement) |
Le tonnage nominal de la machine doit réserver une marge de sécurité de 25 à 30 % |
Sources : Tolérance selon DIN 6930-2 : 2011 ; coût et délai de livraison selon les données internes de JS Precision (2025-2026) ; facteur de tonnage par pratique industrielle avec une marge de 25 % à 30 %.
Vous souhaitez évaluer si vos pièces sont adaptées à l'emboutissage ? Contactez JS Precision et notre équipe d'ingénieurs vous fournira une analyse DFM gratuite et un devis préliminaire dans les 24 heures pour vous aider à prendre une décision rapide.
Qu'est-ce que le processus d'emboutissage de tôle et comment s'adapte-t-il à la production de masse ?
Le processus d'emboutissage de la tôle est une méthode de formage à froid dans laquelle des presses mécaniques ou servo-presses de fort tonnage forcent une bande enroulée dans des matrices en acier à outils. En consolidant le découpage, le perçage, le formage et l'estampage en cycles continus fonctionnant à 30-500 SPM, il produit des composants avec des tolérances jusqu'à ±0,02 mm. L'emboutissage domine la fabrication en grand volume, car les dépenses initiales d'outillage sont amorties sur les grandes séries de production, réduisant ainsi les coûts de fabrication des pièces à un niveau proche de la valeur marchande des matières premières.
Dynamique d'emboutissage : Sélection entre presses mécaniques et servopresses
Le choix de la force motrice affecte directement la qualité du produit et l'efficacité de la production. Pour les débutants, un guide détaillé d'emboutissage de tôle peut aider à comprendre les principes de base des différents types de poinçonneuses.
- Poinçonneuse mécanique (mécanisme à manivelle) : elle utilise le stockage d'énergie par volant d'inertie, a une longueur de poinçon fixe et une course élevée, elle convient au poinçonnage simple à grande vitesse et à l'étirage peu profond. Le problème est que le temps de maintien au point mort bas est court. Pour cette raison, il est difficile de contrôler le retour élastique de formes complexes.
- Servopoinçonneuse : Elle est entraînée par un servomoteur avec maintien de la pression au point mort bas, programmation de la courbe de course et réglage continu de la vitesse, qui peut contrôler avec précision le flux de matériau et réduire le retour élastique et convient aux aciers à haute résistance et aux pièces d'emboutissage profond.
- Critères de sélection : pour une précision de ±0,05 mm ou mieux, le poinçonnage mécanique est suffisant. Les pièces nécessitant un contrôle strict du retour élastique ou un formage complexe nécessitent une servopresse. Une presse à poinçonner servo serait un meilleur choix.
Les racines techniques des fluctuations du prix des moules : des matériaux à la rigidité
Les différences significatives dans les prix des moules proviennent de plusieurs facteurs techniques clés.
- Tolérance sur l'épaisseur des bobines (Δt) : L'épaisseur des bobines fournies par les fournisseurs d'acier n'est pas une valeur fixe, par exemple la tôle laminée à froid SPCC aune tolérance de ±0,05 mm qui se traduit directement dans les pièces embouties pour influencer l'angle de pliage et le jeu d'ajustement. Plus cette tolérance est faible, plus le matériau est cher et plus l'ajustement du moule devient difficile.
- Le cadre du moule Seal diffère par sa rigidité : la base du moule en fonte (HT300) absorbe bien les vibrations, mais sa rigidité et sa résistance à la fatigue sont inférieures à celles d'uncadre en acier 45# ; un cadre en acier 45# traité thermiquement résiste à des charges excentriques plus importantes et maintient la précision à grande vitesse, à un coût plus élevé.
- Effet du retour élastique d'emboutissage : Le changement de l'épaisseur du matériau et la déformation élastique du jeu de matrices peuvent signifier que la force de formage réelle est différente de la force théoriquement calculée, et conduire également à un retour élastique imprévisible. Pour contrôler le retour élastique et fabriquer des pièces de bonne qualité, un jeu de matrices à haute rigidité et des tolérances serrées pour les matériaux sont nécessaires.
Aménagement en bandes : le premier obstacle à la réduction des coûts
La conception de la feuille a une influence décisive sur l'utilisation des matières premières et constitue en même temps le lien le plus direct pour contrôler les coûts d'emboutissage. Dans tout le processus d'emboutissage de la tôle,
- Taux d'utilisation standard : lors de l'optimisation de la disposition des pièces sur une bande (une rangée, une double rangée, une rangée décalée) dans la conception de matrices progressives, le taux d'utilisation standard peut être maintenu entre 75 % et 88 %.
- Facteurs affectant le taux d'utilisation : Forme géométrique de la pièce, valeur de recouvrement (largeur du support), pas d'avance. Il est courant d'avoir de faibles taux d'utilisation sur des pièces compliquées et irrégulières.
- Combiner diverses pièces conçues grâce à l'adoption d'unedisposition zéro déchet ou d'une disposition à faible déchet ou composer différentes pièces sur la même bande d'estampage grâce à la technologie d'imbrication peut considérablement améliorer l'utilisation des matériaux et réduire le coût unitaire.
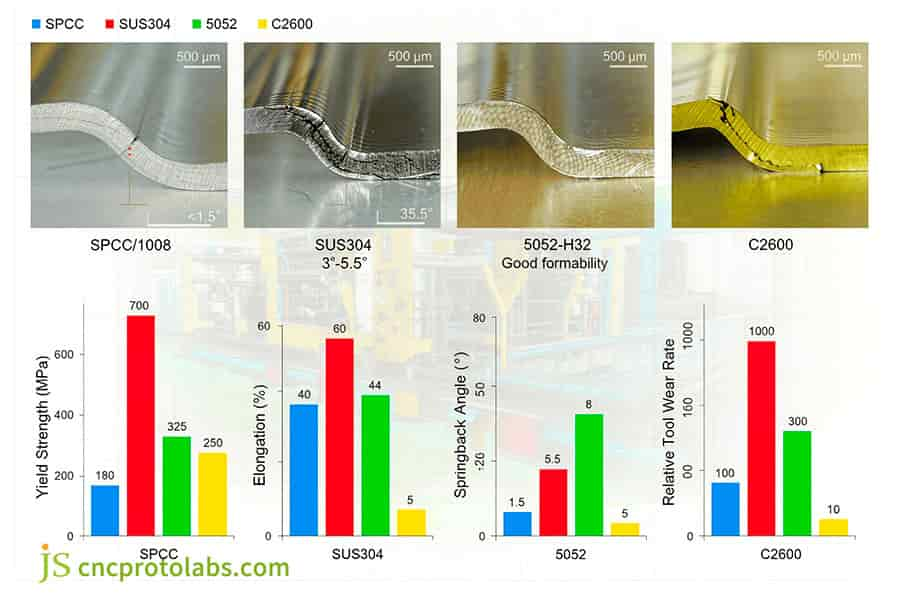
Figure 1 : Schéma du mécanisme de la presse à emboutir la tôle montrant le jeu de matrices et les composants.
Comment fonctionne l'estampage progressif par rapport à l'outillage de transfert et de scène ?
L'estampage progressif alimente le stock de bobines en continu à travers une série séquentielle de stations qui coupent, percent, plient et montent progressivement les pièces avant la découpe finale. Contrairement aux outils à une étape ou de transfert qui traitent des flans individuels, les matrices progressives fonctionnent à 80-300 SPM, atteignant des tolérances de position ±0,03 mm. La durée de vie de l'outil dépasse régulièrement 1 000 000 de courses lorsqu'il est configuré avec des plaquettes D2 ou en carbure de tungstène, minimisant ainsi les opérations secondaires à forte intensité de main d'œuvre.
Différences de vitesse d'avance de trois types de moules
Différents types de moules conviennent à de nombreuses exigences de production et caractéristiques des composants. Les principes fondamentaux de l'emboutissage progressif doivent être compris avant de sélectionner le moule optimal.
Outillage de scène :
- Principe de fonctionnement : Une seule de ces opérations (découpage, poinçonnage, pliage, etc.) est effectuée au cours d'un cycle d'emboutissage.
- Caractéristiques : Structure simple, faible coût de matrice (aussi bas qu'environ 2 500 $) bien que plusieurs presses ou plusieurs stations soient nécessaires, ce qui entraîne une faible efficacité et des erreurs de position cumulées élevées.
- Tâches applicables : Production d'essais en petits lots et pièces aux formes extrêmement simples (moins de 5 000 pièces).
Outils de transfert :
- Principe de fonctionnement : le bras robotique déplace des flans de tôle individuels vers et depuis des postes d'outillage séparés pour plusieurs opérations.
- Application : pièces de grande taille (comme les panneaux de porte d'automobile) ou pièces nécessitant un emboutissage profond. L'outillage est assez flexible mais le système de bras robotique est complexe et sa vitesse est plus lente que celle des matrices progressives (environ 15-40 SPM).
- Domaines d'applications : Réalisation de pièces de "grandes dimensions et de "formes complexes" par emboutissage profond.
Dé progressif :
- Principe de fonctionnement : Le matériau laminé était introduit dans la filière par un alimentateur. À l’intérieur d’une seule matrice, un certain nombre d’opérations, telles que le poinçonnage, le pliage et l’étirement, sont effectuées. L'élément final est ensuite découpé de la bande, ce que l'on appelle la séparation.
- Caractéristiques : efficacité de production très élevée (80-300 SPM), bonne précision de positionnement (±0,03 mm), faible rotation des produits semi-finis. Pourtant, la structure de la matrice est compliquée et le coût est très élevé (5 000 à 35 000+).
- Où peut-on l'utiliser : idéal pour la production de masse (>10 000 pièces) de composants de petite à moyenne précision (comme les connecteurs de commutateurs électroniques, les bornes, les ressorts, etc.)
Calcul du jeu de découpe : la règle d'or qui détermine la qualité des sections transversales
Le jeu de poinçonnage est l'espace d'un côté entre le poinçon et la matrice, il a une grande influence sur la qualité de la section transversale, la durée de vie de la matrice et la force de poinçonnage. Les normes correctes du jeu progressif de la matrice peuvent améliorer efficacement la qualité de la section transversale.
- Calcul : généralement, le jeu de découpage est proportionnel à l'épaisseur de la tôle t, C= (jeu de découpage) = k t où k est un coefficient. Pour un acier laminé à froid normal, la valeur recommandée de est souvent de 5 % à 12 % t. Pour une tôle d'acier SPCC de 1,0 mm d'épaisseur, le jeu sur un côté serait le jeu d'obturation de 0,05 mm.
- Impacts du jeu surdimensionné : diminution de la bande brillante sur la section transversale, augmentation de la bande de fracture, la hauteur de la bavure est supérieure à 10 % t et diminution de la précision des pièces.
- Résultats d'un jeu trop faible : deuxième cisaillement, deuxième bande brillante, augmentation de la force de poinçonnage et de l'usure de la matrice, ainsi que possible écaillage de la matrice.
- Meilleure solution : trouvez la valeur idéale de la valeur de jeu en suivant les normes professionnelles (voir DIN 9866 pour un exemple) ou en utilisant l'analyse par éléments finis (FEA) pour un certain type de matériau et son épaisseur.
Configuration des matériaux de moule : des pièces standards aux revêtements hautes performances
Le choix du bon matériau de moule et du bon traitement de surface est essentiel pour prolonger la durée de vie du moule et garantir la qualité du produit.
- Sélection de pièces standard : Dans des conditions de travail normales, l'acier pour moule SKD11 ou D2 est généralement utilisé comme pièces de travail du moule. La dureté peut être augmentée jusqu'à 58-60 HRC après traitement thermique, avec une bonne ténacité et résistance à l'usure ;
- Stations à forte usure : les stations qui poinçonnent des plaques épaisses ou de l'acier inoxydable nécessitent des matériaux de qualité supérieure tels que le DC53 (résistance à l'usure et ténacité élevées) ou du carbure cémenté (WC-Co, très haute résistance à l'usure mais très faible ténacité) comme pointes.
- Revêtement PVD en titane : il apporte un revêtement PVD (TiAlN, CrN, etc.) à la surface du moule qui peut réduire le coefficient de frottement, améliorer la dureté de la surface, offre des fonctions anti-adhérence et anti-rayures. Il est utilisé dans le cadre du marquage sur l'acier inoxydable et l'alliage d'aluminium.
Comment la sélection des matériaux d'emboutissage de tôle affecte-t-elle la formabilité et l'usure des outils ?
La sélection des matériaux d'emboutissage de tôle dicte les limites de formage, le tonnage requis et les taux de dégradation des matrices grâce à des propriétés physiques telles que la limite d'élasticité, l'allongement (A80) et l'exposant d'écrouissage (valeur n). Les alliages à haute ductilité tels que l'acier d'emboutissage profond SPCE (allongement > 35 %) facilitent les emboutissages complexes sans déchirure. À l'inverse, les matériaux à haute résistance accélèrent le frottement de l'outil et amplifient le retour élastique (2°-7°), ce qui nécessite une compensation prédictive par éléments finis (FEA) et une métallurgie spécialisée de l'acier moulé.
Paramètres clés de formage : Déchiffrer le code de formage des matériaux
Avoir une conception claire de 4 paramètres de conception avant de pouvoir faire le choix correct du matériau. Pour la procédure complète de sélection des matériaux d'emboutissage de tôle, un examen attentif de ces indicateurs est tout aussi important.
- Contrainte d'élasticité (Rp) : La contrainte correspondant à l'initiation de la déformation plastique. Plus la limite d'élasticité est élevée, plus la force de formage s'applique et le pire retour élastique se produit.
- Résistance à la traction (Rm) : contrainte maximale d'un matériau avant rupture, qui influence la force de poinçonnage et la limitation de contrainte de la matrice.
- Rapport de déformation plastique (valeur R) : un indice de résistance d'un matériau à l'amincissement lors de l'étirage. Plus la valeur est élevée, plus la ténacité du matériau est élevée.
- Indice d'écrouissage (valeur n) : représente le taux d'augmentation de la résistance du matériau avec déformation. Plus la valeur n est élevée, plus la déformation uniforme est importante. À l'inverse, l'augmentation de la valeur N augmente également l'usure du moule.
Performances de formage et critères de sélection pour quatre types de substrats
|
Matériel |
Contrainte d'élasticité (MPa) |
Résistance à la traction (MPa) |
Allongement A80 (%) |
valeur n |
Angle de retour élastique |
Notes d'application clés |
|---|---|---|---|---|---|---|
|
SPCC / 1008 Acier laminé à froid |
140 - 280 |
270 - 410 |
> 35 |
~0,20 |
< 1,5° |
Excellente formabilité, faible coût, adapté à l'estampage général. |
|
Acier inoxydable austénitique SUS304 |
205 - 310 |
520 - 720 |
> 40 |
~0,45 |
3° - 7° |
Écrouissage rapide, tonnage élevé nécessaire, sujet au grippage. |
|
Alliage d'aluminium 5052-H32 |
130 - 230 |
210 - 290 |
12 - 22 |
~0,16 |
<2° |
Bonne résistance à la corrosion, formabilité modérée, adaptée au pliage. |
|
Cartouche C2600 en laiton |
110 - 220 |
330 - 480 |
> 46 |
~0,35 |
< 1° |
Excellente ductilité, bonne conductivité électrique, mais sujette aux bavures sur les bords. |
Sources : ASTM A1008/A1008M-21 Spécification standard pour l'acier, les tôles, laminées à froid, le carbone, les structures, les alliages faibles à haute résistance et les alliages faibles à haute résistance avec formabilité améliorée ; Manuel international des métaux de l'ASM, Vol. 2.
Compensation des rebonds : de l'expérience à la science
Le retour élastique est un phénomène inévitable lors de l'emboutissage des métaux, en particulier pour l'acier à haute résistance et l'acier inoxydable. Des données fiables sur les propriétés des matériaux de tôle constituent la base de la compensation du retour élastique.
- Mécanisme de retour élastique : la libération de la contrainte résiduelle se produit après un pliage, les caractéristiques de forme de la pièce changent de la forme du moule à une légère différence.
- Compensation conventionnelle : la « courbure excessive » signifie que l'angle de la matrice est intentionnellement augmenté au-delà de l'angle du produit cible, en fonction de l'expérience. Les compensations de flexion excessive pour l'acier à faible teneur en carbone sont de 0,5°-1,5° et pour l'acier inoxydable SUS304 sont de 3,0°-5,5°.
- Méthode d'alimentation : Utilisation d'un logiciel d'analyse par éléments finis (FEA) pour effectuer une simulation numérique précise, principalement un processus de formage ; En utilisant FEA pour simuler le processus de formage, la quantité de retour élastique est prédite avec précision et corrigée au stade de la conception de la matrice, ce qui raccourcit considérablement le cycle d'essai-production et améliore le rendement initial.
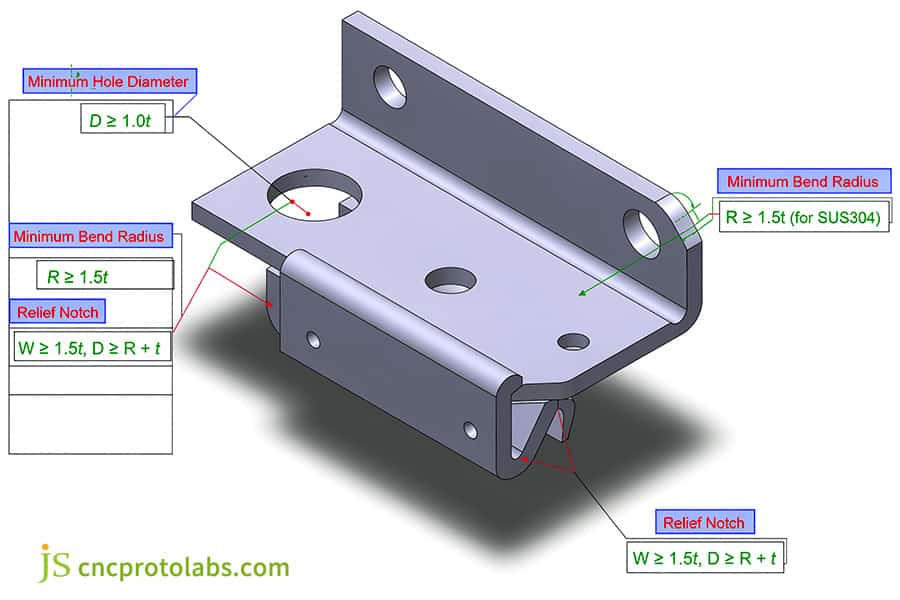
Figure 2 : Graphique analysant la formabilité, la limite d'élasticité et le taux d'usure des outils d'emboutissage.
Estampage en acier au carbone et en acier inoxydable : quelles sont les principales différences techniques ?
Dans l'emboutissage de l'acier au carbone et de l'acier inoxydable, les comportements mécaniques et à l'usure divergent fortement en raison du taux d'écrouissage rapide de l'acier inoxydable (valeur n ~0,45 contre ~0,20). L'acier inoxydable (SUS304) exige un tonnage 40 à 60 % plus élevé, un contrôle strict du jeu (8 % à 10 % t) et des matrices en carbure à revêtement PVD pour éviter un grippage grave. L'acier au carbone (SPCC/1010) offre une aptitude à l'emboutissage supérieure, un retour élastique minimal (<1,5°) et une durée de vie des poinçons 3 fois plus longue avant réaffûtage, réduisant considérablement les frais de maintenance.
Mécanisme de durcissement sous contrainte et qualité des bords
Une grande différence peut être constatée entre l'acier au carbone et l'acier inoxydable lors de l'emboutissage. Savoir quoi comparer dans la comparaison de l'emboutissage entre l'acier au carbone et l'acier inoxydable aidera à choisir les paramètres de processus appropriés.
- Transformation martensitique : la transformation martensitique induite par la déformation se produit lors de la déformation de l'acier inoxydable austénitique (comme le SUS304) à température ambiante. Une grande partie de l'austénite est transformée en martensite. Ce processus augmente considérablement la résistance et la dureté de l'acier, mais au détriment de la fragilité.
- Une zone de fracture plus grande au niveau des bords coupés de l'acier inoxydable subit un écrouissage mécanique très élevé par rapport à l'acier au carbone. La zone de fracture de l'acier inoxydable est plus large et la qualité de la section transversale est inférieure à celle de l'acier au carbone lors des processus de poinçonnage. Pour produire une bonne section transversale, un jeu de poinçonnage plus petit (8 % à 10 % t ) et un bord de matrice tranchant sont nécessaires.
- Contre-mesures : installez le moule avec revêtement PVD pour réduire la friction, ou optimisez la formule du lubrifiant, ou donnez au processus de rasage la forme d'un moule pour éliminer la zone de fracture rugueuse.
Comparaison de l'usure des moisissures : un compromis entre durée de vie et coût
S'appuyant sur l'expérience pratique de l'emboutissage de bornes de précision par JS Precision, l'effet du matériau sur la durée de vie de la matrice est un élément clé dans le choix du processus, et face à la difficulté de l'emboutissage profond avec de l'acier inoxydable, l'augmentation du matériau de la matrice devient d'une importance cruciale.
- Estampage de l'acier au carbone SPCC : Le poinçon est fabriqué en acier à matrice D2, dont le cycle de meulage est d'environ 150 000 à 250 000 coups, et peut fonctionner de manière stable pendant quelques semaines avant d'être réparé.
- Estampage de n'importe quel acier inoxydable SUS304 : en utilisant le même poinçon D2, l'intervalle de réaffûtage tombe à seulement 30 000 à 50 000 courses en raison de la dureté élevée et du taux d'écrouissage élevé de l'acier inoxydable, qui provoquent une usure rapide de la matrice.
- Solution : utilisez un meilleur matériau pour la fabrication des matrices STS. L'utilisation de DC53 ou d'acier rapide en poudre (par exemple ASP23) avec un revêtement PVD peut ramener la durée de vie du poinçon à au-dessus de 100 000 coups et le coût de la matrice sera 30 à 50 % plus élevé.
Différence de compensation de l'angle de retour : un paramètre de conception clé
Pendant le processus de pliage, le comportement de retour élastique des deux matériaux diffère considérablement et une compensation précise doit être effectuée dans la conception du moule.
- Acier à faible teneur en carbone (SPCC) : limite d'élasticité et module d'élasticité inférieurs, ce qui signifie moins de retour élastique. Lors de la conception de cintres, seulement 0,5°-1.5° Une compensation de flexion excessive doit être utilisée.
- Acier inoxydable typique SUS304 : un rendement élevé et un écrouissage rapide provoquent un retour élastique important, la conception peut devoir être de 85°, voire moins pour produire 90°, ce qui correspond à une compensation de flexion excessive 3,0°-5,5°.
- Importance mathématique : négliger cette différence se traduira par des pièces hors tolérance dans les angles et un assemblage raté. En conséquence, il est nécessaire d'estimer avec précision la quantité de retour élastique, soit par simulation FEA, soit par des formules empiriques, puis de le prendre en compte dans le système de conception du moule lors de la phase initiale de la conception du moule.
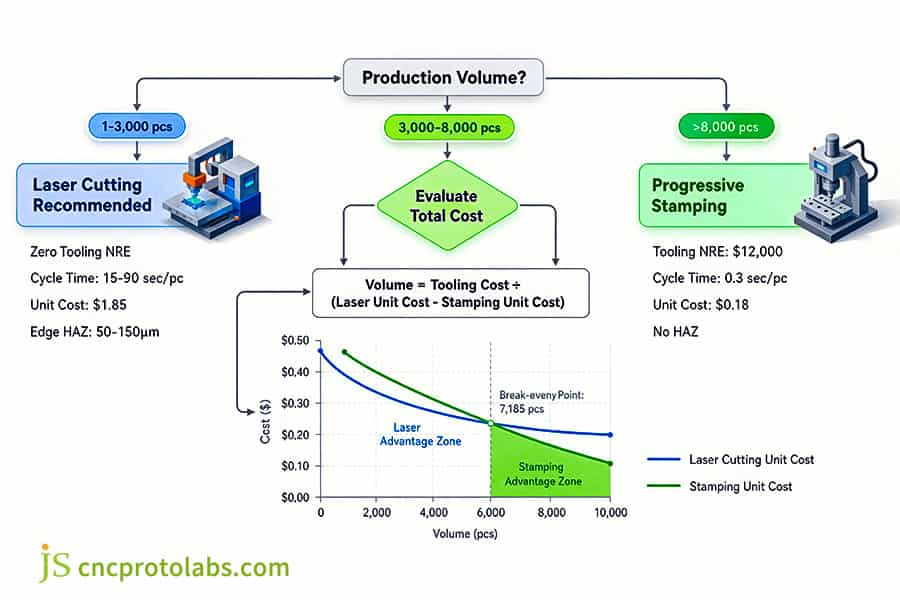
Figure 3 : modèle 3D d'un support estampé montrant les directives DFM pour le rayon de courbure minimum.
Estampage des métaux ou découpe laser : quel est le volume d'équilibre des coûts ?
La division économique entre l'emboutissage des métaux et la découpe laser dépend du volume de production par rapport à l'amortissement de l'outillage. La découpe laser ne nécessite aucun investissement en outillage (0 $ NRE) et une configuration rapide, dominant les petites séries de 1 à 3 000 pièces. Cependant, l’emboutissage progressif des métaux réduit les temps de cycle de 45 secondes à 0,3 seconde par pièce. Pour les volumes de production dépassant 5 000 à 8 000 unités, le coût de traitement unitaire ultra-faible de l'emboutissage amortit entièrement les dépenses d'outillage de matrice, générant ainsi des économies considérables.
Durée du cycle de traitement et structure des coûts : l'écart d'efficacité
Ces deux processus ont des structures de coûts totalement différentes qui définissent la gamme économique de production de chaque processus. Lorsque l'on compare le processus d'emboutissage des métaux et la découpe laser, la différence la plus évidente entre les deux processus réside dans le temps de cycle.
- Découpe laser : Pas de coût de moule (NRE=0), mais temps de traitement élevé pour chaque pièce. Pour une pièce nécessitant une complexité moyenne, cela prend entre 15 et 90 secondes avec une découpe laser fibre, la charge étant principalement l'amortissement, le gaz avec le temps de traitement.
- Estampage progressif : investissement initial important pour les moules (5 000 à 35 000) mais temps de traitement par pièce très court, le temps de cycle n'étant que de 0,2 à 1,5 secondes. Le coût dépend principalement de l'amortissement du moule et du matériau utilisé.
Calcul du seuil de rentabilité : un cas concret
Calculons le seuil de rentabilité des coûts à l'aide d'un exemple spécifique. Cette comparaison des coûts d'emboutissage des métaux révèle clairement l'impact décisif de la taille du lot sur le coût total.
Paramètres du cas :
- Frais de découpe laser par pièce : 1,85 $
- Coût du dé progressif : 12 000 $
- Frais de traitement de l'unité d'estampage (y compris les matériaux) : 0,18 $
Calcul du point de lot équilibré :
Volume = Coût du moule ÷ (Prix unitaire du laser − Prix unitaire de l'estampage) = 12 000 $ ÷ (1,85 $ − 0,18 $) ≈ 7 185 pièces
Cela signifie que lorsque la quantité commandée dépasse 7 185 pièces, le coût total de l'estampage sera inférieur à celui de la découpe laser. Par la suite, l'estampage permet d'économiser 1,67 $ par pièce supplémentaire produite. Pour une commande de 100 000 pièces, l'estampage permettra d'économiser plus de 150 000 $ par rapport à la découpe laser.
Différences de morphologie des chants : fonctionnalité et esthétique
Au-delà du coût, il existe également des différences dues aux conditions limites des deux processus qui influencent les processus et les performances ultérieurs.
- Bords découpés au laser : une zone affectée par la chaleur (ZAT) de 50 à 150 µm est créée. Cela modifie la microstructure et la dureté du matériau. Pour les composants qui seront soudés ou soumis à un chargement dynamique, la ZAT peut devenir le point faible conduisant à une défaillance. De plus les bords contiennent des scories et doivent être meulés, une seconde opération.
- Bord d'estampage : comprend une bande brillante, une bande de fracture et des micro-bavures. La bande brillante a une excellente planéité, ce qui en fait une surface de contact souhaitable. Malgré la bavure, sa hauteur peut être contrôlée à 0,03 mm près en contrôlant le jeu de la matrice et l'usinage dans le temps, de sorte qu'elle ne nécessite souvent pas de rognage secondaire.
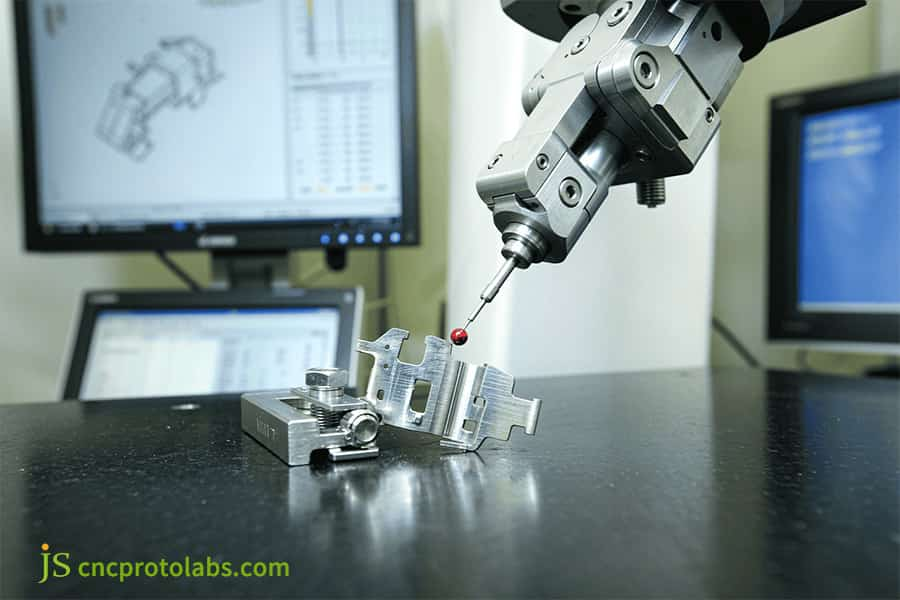
Figure 4 : Organigramme et tableau des coûts comparant le volume d'estampage progressif et le volume de découpe laser.
Quelles sont les principales directives DFM d'estampage concernant le rayon de courbure minimum et l'épaisseur de la feuille ?
Quels sont le rayon de courbure et l'épaisseur minimum pour l'emboutissage de tôle ? L'épaisseur minimale de la feuille varie généralement de 0,1 mm pour le micro-estampage de précision à 6,0 mm pour les supports structurels. Le rayon de courbure interne (R) ne doit jamais descendre en dessous de 1,0 X t pour les métaux ductiles (SPCC/5052) ou de 1,5 x à 2,0 xt pour l'acier à haute résistance et le SUS304 afin d'éviter les microfissures de traction des fibres externes et l'usure excessive du poinçon.
Diamètre minimum du trou et distance du bord du trou pour le poinçonnage : pour éviter le "bombage" et la déformation.
Une conception de poinçonnage incorrecte peut provoquer une déformation du matériau entourant le trou, ce qui fausse les dimensions de la pièce. Lorsque vous répondez à une question du type « Quels sont le rayon de courbure et l'épaisseur minimum pour l'emboutissage de la tôle ? ' nous devons également prendre en compte le processus de poinçonnage.
- Diamètre minimum du poinçon : Pour maintenir la résistance du poinçon, le diamètre D du poinçon ne doit pas être trop petit. Pour l'acier ordinaire, disons SPCC, D ≥ 1,0 t. Pour SUS304 (une nuance d'acier inoxydable), compte tenu de la haute résistance, D ≥ 1,2 t.
- Distance minimale du bord du trou :la distance L entre le centre du trou et le bord de la pièce doit être suffisamment grande pour éviter que le matériau du bord ne s'écrase pendant le poinçonnage. Habituellement, la distance minimale au bord du trou doit être L ≥ 2,0 t.
- Espacement des trous : L'espacement des trous (trou bord à bord) entre deux trous contigus est normalement supérieur à 2,0 t pour empêcher une déformation excessive du matériau entre les deux trous lors du poinçonnage.
Conception de rainure de soulagement de la pression de flexion : empêche la déchirure des coins
Si la zone proche du bord d'un composant plié n'est pas conçue correctement, cela peut provoquer une énorme concentration de contraintes au niveau du coin, conduisant à une déchirure.
- Problème : Lorsque la ligne de pliage croise le bord de la pièce, le matériau est étiré pendant le processus de pliage et aucun matériau ne s'écoule au bord, ce qui facilite grandement l'apparition de fissures.
- Solution : Concevez une coupe en relief à l'extrémité de la ligne de pliage.
- Largeur de fente (W) : au moins 1,5 fois l'épaisseur de la plaque, soit W ≥ 1,5 xt.
- Profondeur de rainure (D) : au moins égale au rayon intérieur du coude R plus l'épaisseur de la tôle t, c'est-à-dire D ≥ R + t.
- Principe de conception : Veillez à ce que la racine de la rainure de décompression soit arrondie plutôt que pointue, afin de disperser davantage les contraintes.
Conception de réduction des coûts de moulage : structure simplifiée et direction unifiée
Les coûts des matrices sont l'un des coûts majeurs des projets d'emboutissage, car ces coûts peuvent être considérablement réduits en minimisant les modifications de conception des pièces. L'utilisation du rayon de courbure et de la règle empirique du facteur K minimisera les retouches lors de la phase de conception initiale.
- Standardiser la direction de pliage : lors de la conception de pièces, normaliser toutes les directions de pliage pour éviter l'utilisation complexe de curseurs latéraux (Cam Slides). Simplifiez la structure du moule et diminuez le coût et le taux d'échec.
- Supprimer les mouvements latéraux : le système de curseurs latéraux compliquera le moule et le rendra plus difficile à entretenir. Lorsque cela est possible, éliminez le mouvement du curseur en modifiant la conception de la pièce (par exemple, en remplaçant les trous latéraux par des poinçons verticaux).
- Utiliser une conception standardisée : chaque pièce de moule de conception (poinçons de guidage de la base du moule) doit être destinée à éviter une conception personnalisée pour diminuer le cycle et le coût de fabrication du moule.
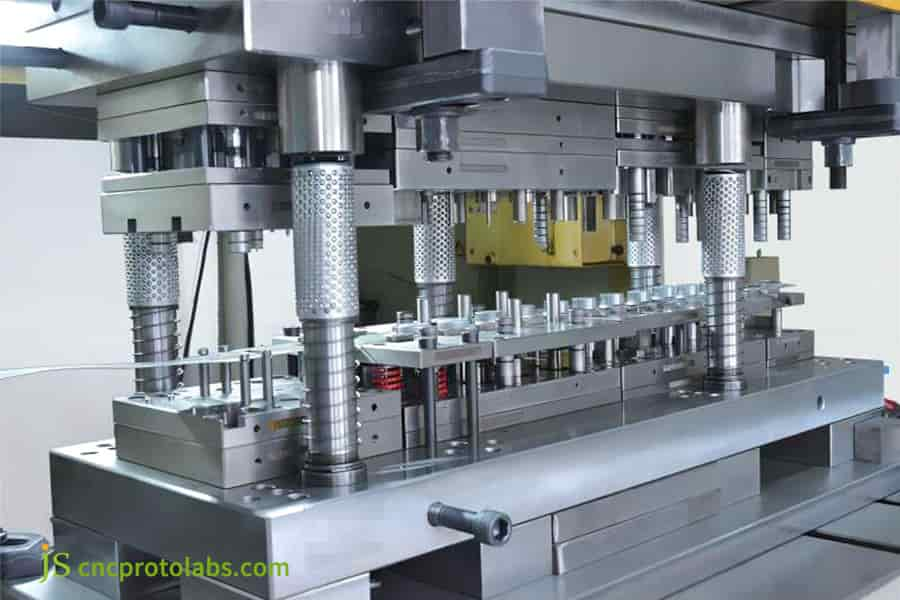
Figure 5 : Machine MMT inspectant une pièce de support métallique estampée avec précision en usine.
Combien coûte l'outillage d'emboutissage des métaux et comment le tonnage de la presse est-il calculé ?
Le coût des outils d'emboutissage des métaux varie considérablement en fonction de la complexité des pièces et du volume de production. Les matrices d'estampage progressif vont de 5 000 $ pour les petits outils à 4 stations jusqu'à 35 000 $+. Pour les outillages automobiles multi-actions complexes, avec des délais de livraison typiques allant de 4 à 7 semaines, échantillonnage pilote T1 compris. Les exigences de tonnage sont calculées en utilisant P = L × t × τ (épaisseur × résistance au cisaillement), en ajoutant un tampon de sécurité de 25 % pour éviter le blocage de la presse et la rupture de la matrice.
Répartition des outils NRE (ingénierie non récurrente)
Savoir où façonner les coûts contribue aux techniques et aux discussions sur les coûts appropriées avec les fournisseurs. Une analyse du coût des outils d'emboutissage des métaux peut aider les responsables des achats à préparer des budgets corrects.
- Base de moule et piliers/manchons de guidage (pièces standard) : représentent 20 % à 25 % du total et ont des coûts fixes relativement importants, déterminés par la taille du moule et les exigences de précision.
- Les pièces de pointe et les pièces formant le noyau du moule : représentant15 % à 20 %, sont essentielles au taux de variabilité des coûts, en fonction des nuances d'acier du moule utilisées (carbure cémenté D2 DC53).
- Usinage par électroérosion à fil et CNC : représentant 35 % à 45 % du coût total, c'est le poste de coût le plus important de la fabrication de moules. Elle est étroitement liée à la complexité du moule, à la précision et au temps d'usinage.
- Assemblage par un ajusteur, meulage et moulage d'essai (T1 à T3) : 15 à 20 % du coût total. Cette étape est essentielle à la durée de vie dimensionnelle et à la fiabilité de la fixation du moule ; un installateur plus expérimenté donne un cycle plus rapide et une qualité supérieure. Plus l'installateur est expérimenté, plus le cycle est rapide et plus la qualité est élevée.
Logique de calcul et facteur de sécurité du tonnage total d'emboutissage
Le calcul précis du tonnage de presse requis est une condition préalable pour éviter les dommages causés par une surcharge de la presse et la casse de la matrice. Concernant la question : "Combien coûte l'outillage à matrice progressive et quel est le délai de livraison habituel ?", le calcul du tonnagea un impact direct sur l'échelle et le coût de la conception de la matrice.
- Formule de force de cisaillement pour le poinçonnage : F = L × t × τ
- F : Force de coupe (unité : Newtons N)
- L : Périmètre du profil de découpe (unité : millimètres mm)
- t : Épaisseur de la tôle (unité : millimètres mm)
- τ : Résistance au cisaillement du matériau (unité : mégapascals, MPa), généralement 0,8 fois la résistance à la traction.
- Réglage du tonnage total : Après avoir calculé la force de poinçonnage théorique, la force de déchargement, la force d'éjection, la force de serrage et les éventuelles charges décentrées doivent également être prises en compte. Tonnage total = F × 1,3 (facteur de sécurité). Une marge de sécurité de 25 % à 30 % empêche les surcharges instantanées causées par les fluctuations de l'épaisseur du matériau, l'émoussement des matrices, etc.
Cycle de meulage et de maintenance des moules : la bouée de sauvetage pour maintenir la précision
|
Type de moule |
Durée de vie prévue (accidents vasculaires cérébraux) |
Matériel |
Gamme de prix typique |
Cycle de réaffûtage |
|---|---|---|---|---|
|
Outil logiciel/prototype |
1 000 à 5 000 |
Aluminium/Acier doux |
2 500 $ - 5 000 $ |
Non applicable |
|
Outil renforcé de production |
500 000 - 1 000 000 |
SKD11/D2 (58-60 HRC) |
8 000 $ - 20 000 $ |
Tous les 100 000 à 200 000 coups |
|
Outil en carbure à longue durée de vie |
2 000 000 à plus de 5 000 000 |
Carbure de tungstène (WC-Co) |
20 000 $ - 35 000 $+ |
Tous les 300 000 à 500 000 coups |
Sources : nuances d'acier à outils selon ISO 4957:2018 ; intervalles de réaffûtage selon les journaux de production JS Precision (2025-2026).
Le meulage et l'entretien du moule sont très importants pour la précision de la pièce et la durée de vie du moule. Parce que chaque meulage ne nécessite qu'un micro-meulage d'environ0,02-0,05mm du tranchant pour le rendre à nouveau tranchant. Le temps de broyage est directement lié à la qualité de la conception du moule et à la qualité des matériaux, et une condition claire du coût de l'outillage d'emboutissage peut permettre aux entreprises de planifier naturellement le budget d'investissement et de maintenance du moule.
Comment les certifications d'estampillage ISO 9001 et IATF 16949 garantissent-elles la qualité des pièces ?
Les protocoles d'estampage ISO 9001 et IATF 16949 garantissent une cohérence zéro défaut tout au long des cycles de production de masse via un APQP structuré, une soumission de documents PPAP niveau 3 et un contrôle statistique des processus (SPC) en temps réel. En déployant une inspection par vision automatisée, des projecteurs optiques de profil sans contact et une surveillance continue du Cpk (Cpk ≥ 1,67), les installations de service d'estampage certifiées éliminent la dérive dimensionnelle de la bobine. variations d'épaisseur, accumulation de bavures et micro-usure des outils.
Documentation qualité et contrôle des processus : traçabilité de la source à l'expédition
Pour être un bon fournisseur d'emboutissage de tôle, le fournisseur doit disposer d'un bon système de gestion de la qualité. La sélection d'un fournisseur de service d'emboutissage de tôle digne de confiance et doté d'un bon système de gestion de la qualité est la clé pour finalement stabiliser les pièces.
Planification avancée de la qualité des produits (APQP) : les fournisseurs et les clients créent en collaboration un plan qualité, identifient les points à risque et conçoivent des actions préventives dès le début du projet.
Processus d'approbation des pièces de production (PPAP) : après la production du premier échantillon, le fournisseur soumet un dossier de documentation PPAP niveau 3, comprenant :
- Enregistrement de conception
- Organigramme du processus
- Analyse des modes de défaillance et de leurs effets (PFMEA)
- Plan de contrôle
- Résultats de mesure en taille réelle (FAI)
- Résultats des tests de matériaux/performances
- Étude initiale de capabilité du processus (Ppk/Cpk)
Contrôle du processus : L'inspection du premier article (FAI) et l'inspection par patrouille garantissent que le processus de production est sous contrôle et que tous les enregistrements d'inspection et les informations sur les lots de matériaux sont traçables.
Contrôle statistique des processus (SPC) : laissez parler les données
SPC est l'un des outils et méthodes les plus efficaces en matière de prévention et amélioration des défauts. Le fournisseur qui peut réaliser le processus de fabrication de précision personnalisé peut mettre en œuvre le SPC dans le processus pour surveiller les dimensions clés et rendre le processus dans des conditions stables en permanence.
- Cpk (Process Capability Index) : indique la capacité d'un processus dans les tolérances des spécifications. Plus la valeur Cpk est élevée, plus la variation du processus est étroite et plus le processus est stable.
- Exigence standard minimale : Valeur cible Cpk de dimension critique ≥ 1,33.
- Niveau d'exigences élevé : Pour les industries automobile et médicale, pour les "caractéristiques de sécurité/critiques" (comme la force de contact terminale), il faut un Cpk de ≥ 1,67.
- Contrôle de la hauteur des bavures : si la hauteur des bavures (généralement contrôlée à < 0,03 mm) est surveillée régulièrement, les tendances de l'usure du moule peuvent être identifiées plus tôt et réparées avant qu'elles n'aient un impact sur la fonctionnalité de la pièce.
Cas de projet : De la résolution des problèmes à l'optimisation des coûts
Sur la base de l'expérience pratique de JS Precision dans la fourniture de services d'emboutissage aux fabricants de capteurs industriels, la résolution systématique des problèmes est au cœur de la démonstration de la valeur d'un fournisseur.
Point douloureux d'origine
Le client utilise une poinçonneuse CNC pour poinçonner et plier le matériau afin de former les boîtiers de capteurs SUS304 (0,40 mm d'épaisseur). Le coût de traitement par pièce variait jusqu'à 1,65 $, avec une variation de tolérance angulaire de ± 1,5 ° et un taux de défauts d'assemblage de 8,5 %.
Solution
L'acier pour matrice DC53 a été sélectionné par l'équipe d'ingénierie de JS Precision comme matériau de matrice avec revêtement de surface TD (diffusion thermique) pour améliorer sa résistance à l'usure. Un processus de pliage de réglage précis supplémentaire a été introduit pour les opérations de pliage critiques afin de contrôler le retour élastique avec précision.
Résultats quantitatifs
- Les tolérances dimensionnelles sont stables à ±0,025 mm près.
- Le taux de défauts d'assemblage a diminué de 8,5 % à 0,15 %.
- Les frais de traitement par pièce ont diminué de 1,65 à 0,14.
- Le client récupère tous les coûts de moulage lorsque 12 000 pièces sont produites.
Ce cas démontre clairement comment la conception professionnelle de moules et l'optimisation des processus peuvent simultanément résoudre les problèmes de qualité et réaliser des économies significatives.
Si vous recherchez un partenaire d'estampage fiable, n'hésitez pas à envoyer vos dessins à JS Precision. Nous vous fournirons un service unique, de la conception du moule à la production en série, garantissant l'équilibre optimal entre qualité et coût.
Figure 6 : Presse à emboutir progressive avec outillage pour la production de masse.
FAQ
Q1 : À quoi sert l'emboutissage de la tôle ?
Le pliage et le bridage sont le plus souvent utilisés pour produire en série des composants matériels 3D complexes et de haute précision par emboutissage de tôle. Les principaux domaines d'application comprennent les supports structurels automobiles, les barres omnibus en cuivre des batteries de puissance, les couvercles de blindage électronique, les loquets d'avion et les empeignes d'appareils médicaux. Il maintient une tolérance stable de ±0,02 mm à 30-500 SPM.
Q2 : Quel est le rayon de courbure minimum (peut être lié à l'épaisseur de la tôle) pour l'emboutissage de la tôle ?
L'épaisseur des plaques d'estampage couramment utilisées pour le pressage du métal est comprise entre 0,1 mm et 6,0 mm. Le rayon intérieur de courbure minimum lors de l'allongement du matériau : une excellente plasticité de l'aluminium 5052 ou de l'acier laminé à froid SPCC, le rayon de courbure minimum peut être réglé à 1,0 t ; pour le matériau à haute résistance ou écroui (comme le matériau SUS304), le rayon de courbure doit être réglé sur 1,5-2,0 t pour réduire la fissuration de la surface extérieure.
Q3 : Estampage de tôle ou usinage CNC : qu'est-ce qui est le plus rentable pour 10 000 pièces ?
Si la demande de production est d'environ 10 000 pièces, l'emboutissage de la tôle est bien moins cher que l'usinage CNC. Bien que le processus de production CNC n'inclut pas les coûts initiaux de fabrication du moule, le prix unitaire est élevé en raison du temps de découpe minimum par pièce relativement élevé, allant de quelques minutes à des dizaines de minutes. L'estampage nécessite un outillage coûtant entre 5 000 et 15 000 dollars. Pourtant, le temps d'estampage par pièce n'est qu'environ 1 seconde. Il peut être démontré qu'après avoir dépassé la barre des 5 000 pièces, le coût amorti par pièce d'estampage peut être inférieur de plus de 60 % à celui de l'équivalent d'usinage CNC.
Q4 : Estampage progressif ou matrice de transfert : laquelle dois-je choisir ?
Pour les pièces petites à moyennes dont la demande annuelle est supérieure à 20 000 pièces, des matrices progressives fonctionnant sur une bande continue à 80 - 300 SPM sont recommandées. Pour les pièces embouties, irrégulières ou à section fermée, il convient de choisir des matrices de transfert avec manipulation robotisée.
Q5 : Quel est le coût d'un outillage à matrice progressive et combien de temps faut-il pour le faire ?
Un jeu de matrices progressives coûte environ 4 500 (petites matrices à 3 ou 4 stations) à plus de 35 000 (matrices en carbure multi-stations de précision de qualité automobile) avec un cycle de livraison typique de 4 à 7 semaines comprenant l'analyse DFM, la conception de matrices en 3D, la découpe par électroérosion à fil et par machine CNC, l'assemblage et l'ajustement des matrices, l'inspection en taille réelle et la vérification de la première pièce.
Q6 : Comment la sélection des matériaux affecte-t-elle le coût global de l'emboutissage du métal ?
Les matériaux influencent directement le coût d'approvisionnement, le taux de rebut et la fréquence d'usure et de maintenance des moules. L'alliage à haute résistance à la traction tel que le SUS304 entraîne une usure des bords de coupe du moule 3 à 5 fois plus importante que l'acier au carbone SPCC, ce qui a conduit à une utilisation accrue d'acier pour moules coûteux (par exemple DC53) et à un processus de meulage plus fréquent. De plus, la conception de la disposition des bandes détermine l’utilisation de la matière première. Outre le coût d'acquisition de la matière première, une mauvaise conception de l'aménagement contribuerait à 15 à 25 % du gaspillage de matière.
Q7 : quelle documentation d'assurance qualité JS Precision fournit-il pour l'emboutissage de tôle personnalisé ?
JS Precision propose une documentation complète sur la qualité des expéditions pour toutes les pièces estampées personnalisées. Les expéditions standard comprendront un rapport d'inspection du premier article en taille réelle, un certificat d'assurance qualité des matières premières 3.1, des données de test au brouillard salin par galvanoplastie et des rapports RoHS/REACH. Les commandes de qualité automobile et médicale comprendront un ensemble de documentation PPAP niveau 3 comprenant PFMEA, plans de contrôle et données de test de capacité du processus Cpk.
Q8 : les prototypes sont-ils estampables sans nécessiter d'outillage dur avancé et coûteux ?
Oui, pour la vérification de prototypes ou la production d'essais en petits lots (100 pièces à 2 000 pièces), il n'est pas nécessaire d'acheter des matrices coûteuses en acier à durcissement progressif. Dans le cycle d'ingénierie, des matrices souples simples au niveau national, une base universelle de matrices à changement rapide ou un pré-découpage laser intégré au pliage CNC ont été fréquemment utilisés. Cela peut réduire le coût initial de l'outillage de 65 à 80 % et livrer des échantillons en 10 à 14 jours.
Résumé
Passer du prototypage à l'emboutissage de la production de masse est la principale voie à suivre pour réduire les coûts unitaires. Le strict respect des règles DFM, la définition de jeux et de rayons intérieurs raisonnables, et la combinaison de cela avec la sélection des matériaux peuvent stabiliser les tolérances à ± 0,02 mm. En tirant parti des calculs de tonnage et de la planification de la maintenance des moules, les coûts NRE peuvent être amortis sur des séries de production de 5 000 unités ou plus, ce qui permet d'obtenir des prix unitaires bas, des temps de cycle courts et une livraison zéro défaut.
Prêt à optimiser la structure des pièces et à obtenir un budget de moule ? Tirez parti des services d'emboutissage de JS Precision pour passer directement de la CAO 3D à la production de masse.Notre équipe d'ingénierie fournit une analyse DFM, une évaluation de l'utilisation de la configuration et un calcul d'amortissement du moule dans les 24 heures. Obtenez immédiatement un devis gratuit et un examen DFM et communiquez en tête-à-tête avec les ingénieurs de moules senior pour garantir une production en série de haute cohérence de pièces d'emboutissage en métal tout en contrôlant le budget d'ouverture du moule.
Avis de non-responsabilité
Le contenu de cette page est uniquement à des fins d'information. Pour JS Precision Services, il n'existe aucune représentation ou garantie, expresse ou implicite, quant à l'exactitude, l'exhaustivité ou la validité des informations. Il est de la responsabilité de l'acheteur d'identifier les exigences techniques spécifiques et de demander un devis formel de pièces. Veuillez nous contacter pour plus d'informations.
Ressource