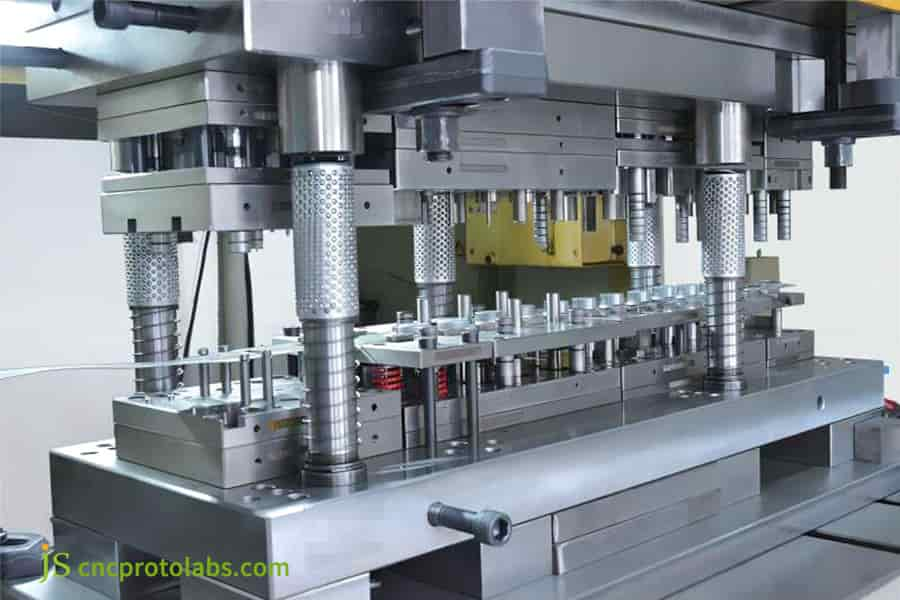
Руководство по штамповке листового металла: стоимость процесса, материалов и инструментов
Написал
JS Точность
Опубликовано
Sep 21 2026
Штамповка
Следуйте за нами
<дел>
При штамповке листового металла используются методы холодной формовки, позволяющие превращать рулоны плоского листового металла в высокоточные составные части посредством вырубки, штамповки, гибки или процессов глубокой вытяжки. Эта технология формования играет важную роль в массовом производстве из-за ее способности работать с допуском на высокие скорости цикла ±0,02 мм, а также способствует коммерциализации концепций.
Сводная таблица основных ответов
<блок-цитата>
Для штамповки металла превышение двух предельных точек (размер партии составляет около 5 000–10 000), обработка может быть достигнута при использовании прогрессивных штампов для продолжения производства, в то же время он может контролировать допуск в пределах ± 0,02 мм и сократить одиночный цикл обработки до менее 1 секунды.
<голова>
Оценочный параметр
Основные инженерные параметры/отраслевые показатели
Правило выбора/Критерии решения
<тело>
Стандартные допуски
От ±0,02 мм до ±0,05 мм (класс точности DIN 6930-2)
Электронные разъемы → прогрессивная матрица; большие корпуса глубокой вытяжки → трансферная матрица
Объем экономической безубыточности
5 000–10 000 шт. (по сравнению с ЧПУ/лазерной резкой)
P = L × t × τ (периметр × толщина × прочность на сдвиг)
Номинальный тоннаж машины должен иметь запас прочности 25–30 %.
<блок-цитата>
Источники: Допуски согласно DIN 6930-2: 2011; стоимость и сроки выполнения работ по внутренним данным JS Precision (2025–2026 гг.); тоннажный коэффициент на отраслевую практику с маржой 25–30 %.
Хотите оценить, подходят ли ваши детали для штамповки? Свяжитесь с JS Precision, и наша команда инженеров предоставит вам бесплатный анализ DFM и предварительное предложение в течение 24 часов, чтобы помочь вам быстро принять решение.
Что такое процесс штамповки листового металла и как он масштабируется для массового производства?
Процесс штамповки листового металла представляет собой метод холодной штамповки, при котором высокотоннажные механические или сервопрессы прижимают свернутую полосу к штампам из инструментальной стали. Объединив вырубку, прошивку, формовку и чеканку в непрерывные циклы, работающие со скоростью 30–500 об/мин, компания производит компоненты с допусками до ±0,02 мм. Штамповка доминирует в крупносерийном производстве, поскольку первоначальные затраты на оснастку амортизируются в ходе крупных производственных циклов, что снижает затраты на изготовление отдельных деталей почти до рыночной стоимости сырья.
Динамика штамповки: выбор между механическим и сервопрессом
Выбор движущей силы напрямую влияет на качество продукции и эффективность производства. Новичкам подробное руководство по штамповке листового металла поможет понять основные принципы работы различных типов штамповочных машин.
<ул>
Механический пробойник (кривошипно-шатунный механизм): он использует накопление энергии маховика, имеет фиксированную длину пуансона и большой ход, подходит для простой высокоскоростной штамповки и мелкой вытяжки. Проблема в том, что время удержания в нижней мертвой точке мало. Из-за этого трудно контролировать пружинение сложных форм.
Пробивной пресс с сервоприводом: Он приводится в движение серводвигателем с удержанием давления в нижней мертвой точке, программированием кривой хода и бесступенчатой регулировкой скорости, что позволяет точно контролировать поток материала и уменьшать упругую отдачу и подходит для деталей из высокопрочной стали и деталей глубокой вытяжки.
Критерии выбора:Массовое производство, конструктивные детали, точность +/0,05 мм или выше. Для штамповки M/C достаточно. Детали требовали строгого контроля упругости и сложной формовки. Сервопробивной пресс будет лучшим выбором.
Технические причины колебаний цен на пресс-формы: от материалов до жесткости
Существенные различия в ценах на пресс-формы обусловлены несколькими ключевыми техническими факторами.
<ул>
Допуск на толщину рулона (Δt): Толщина рулонов, поставляемых поставщиками стали, не является фиксированной величиной, например, холоднокатаный лист SPCC имеет допуск ±0,05 мм, который переносится непосредственно на штампованные детали и влияет на угол изгиба и посадочный зазор. Чем меньше этот допуск, тем дороже материал и тем сложнее становится регулировка формы.
Каркас пресс-формы для уплотнения различается по жесткости: чугунный каркас пресс-формы (HT300) хорошо поглощает вибрацию, но его жесткость и усталостная прочность не так хороши, как у стальной рамы 45#; Стальная рама из стали 45# после термообработки, выдерживающая большую эксцентрическую силу, может гарантировать точность при высокоскоростной штамповке, но, конечно, это стоит дороже.
Эффект пружинения штамповки: Изменение толщины материала и упругая деформация набора штампов могут означать, что фактическая сила штамповки отличается от теоретически рассчитанной силы, что также приводит к непредсказуемому пружинению. Для управления пружинением и изготовления деталей хорошего качества необходимы штампы высокой жесткости и жесткие допуски на материалы.
Раскладка полос: первое препятствие на пути к снижению затрат
Дизайн листа оказывает решающее влияние на использование сырья и в то же время является самым прямым связующим звеном с контролем затрат на штамповку. В рамках всего процесса штамповки листового металла
<ул>
Стандартный коэффициент использования: при оптимизации расположения деталей на полосе (один ряд, два ряда, шахматный ряд) при проектировании прогрессивных штампов стандартный коэффициент использования можно поддерживать на уровне 75–88%.
Факторы, влияющие на коэффициент использования:Геометрическая форма детали, величина перекрытия (ширина водила), шаг подачи. Небольшой коэффициент использования обычно наблюдается при работе со сложными и нестандартными деталями.
Объединение различных разработанных деталей за счет использования схемы без отходов или компоновки с низким уровнем отходов или составление различных деталей на одной и той же полосе штамповкой с помощью технологии раскроя может значительно улучшить использование материала и снизить себестоимость единицы продукции.
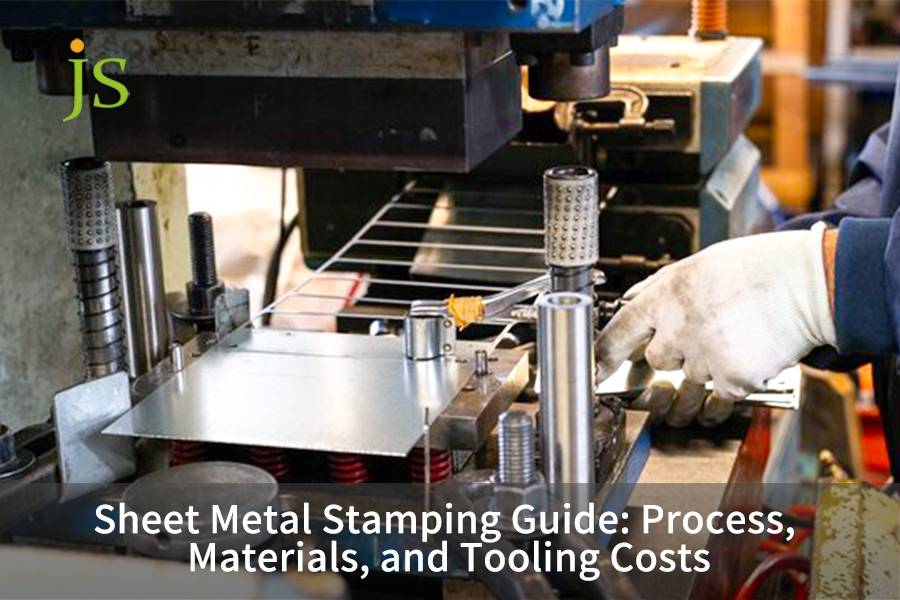
Рис. 1. Схема механизма штамповочного пресса из листового металла с указанием набора штампов и компонентов.
Как работает прогрессивная штамповка по сравнению с трансферной и поэтапной оснасткой?
При прогрессивной штамповке непрерывная рулонная масса проходит через последовательную серию станций, которые постепенно режут, прокалывают, сгибают и чеканят детали перед окончательной резкой. В отличие от одноступенчатых или передаточных инструментов, которые обрабатывают отдельные заготовки, прогрессивные штампы работают со скоростью 80–300 об/мин, обеспечивая позиционные допуски в пределах ±0,03 мм. Срок службы инструмента обычно превышает 1 000 000 ходов при использовании пластин D2 или твердосплавных пластин, что сводит к минимуму трудоемкие вторичные операции.
Различия в скорости подачи трех типов форм
Различные типы пресс-форм подходят для многих производственных требований и характеристик компонентов. Прежде чем выбрать оптимальную форму, необходимо понять основы прогрессивной штамповки.
Инструменты сцены:
<ул>
Принцип работы:За один цикл штамповки выполняется только одна из этих операций (вырубка, штамповка, гибка и т. д.).
Особенности: Простая конструкция, низкая стоимость штампа (всего около 2500 долларов США), хотя требуются несколько печатных машин или нескольких станций, что приводит к низкой эффективности и высоким совокупным ошибкам позиционирования.
Применимые вакансии: Мелкосерийное пробное производство и детали предельно простой формы (менее 5000 шт.).
Инструменты для переноса:
<ул>
Принцип работы: роботизированная рука перемещает отдельные заготовки из листового металла на отдельные инструментальные станции и обратно для выполнения нескольких операций.
Применение: крупные детали (например, автомобильные дверные панели) или детали, требующие глубокой вытяжки. Инструменты довольно гибкие, но система роботизированного манипулятора сложна, и ее скорость ниже, чем у прогрессивных штампов (около 15-40 об/мин).
Области применения:Изготовление деталей «крупных и сложных форм» методом глубокой вытяжки.
Прогрессивный кубик:
<ул>
Принцип работы:Прокатанный материал подается в матрицу с помощью питателя. Внутри одной матрицы был выполнен ряд операций, таких как штамповка, изгиб и растяжение. Затем последний элемент отрезается от полосы, что называется разделением.
Характеристики: очень высокая производительность (80-300 об/мин), хорошая точность позиционирования (±0,03 мм), низкий оборот полуфабрикатов. Однако конструкция матрицы сложна, а стоимость очень высока (5 000–35 000+).
Где это можно использовать: подходит для массового производства (>10 000 штук) компонентов малой и средней точности (например, разъемов электронных переключателей, клемм, пружин и т. д.)
Расчет зазора: золотое правило, определяющее качество поперечного сечения
Зазор штамповки — это зазор с одной стороны между пуансоном и штампом, он оказывает большое влияние на качество поперечного сечения, срок службы штампа и силу штамповки. Правильные стандарты прогрессивного зазора матрицы могут эффективно улучшить качество поперечного сечения.
<ол>
Расчет: обычно зазор для вырубки пропорционален толщине листа t, C= (зазор для вырубки) =k t, где k — коэффициент. Для обычной холоднокатаной стали рекомендуемое значение часто составляет 5–12 % t. Для стального листа SPCC толщиной 1,0 мм зазор с одной стороны будет равен зазору для вырубки 0,05 мм.
Влияние зазора увеличенного размера: уменьшение яркой полосы на поперечном сечении, увеличение полосы излома, высота заусенцев более 10% t и снижение точности деталей.
Результаты слишком малого зазора: второй сдвиг, вторая яркая полоса, повышенная сила штамповки и износ штампа, а также возможное сколы штампа.
Лучшее решение: найдите идеальное значение зазора, следуя профессиональным стандартам (см. пример DIN 9866) или используя анализ методом конечных элементов (FEA) для определенного типа материала и его толщины.
Конфигурация материала пресс-формы: от стандартных деталей до высокоэффективных покрытий
Выбор правильного материала формы и обработки поверхности является ключом к продлению срока службы формы и обеспечению качества продукции.
<ул>
Выбор стандартных деталей: При нормальных условиях работы в качестве рабочих частей формы обычно используется сталь SKD11 или D2. Твердость может быть увеличена до 58-60 HRC после термообработки, что обеспечивает хорошую ударную вязкость и износостойкость;
Настройка электростанции: на станциях с высокой степенью износа (штамповка толстых листов, штамповка нержавеющей стали) в качестве наконечников необходимо использовать материалы более высокого типа, такие как DC53 (высокая износостойкость и прочность) или цементированный карбид (WC-Co, очень высокая износостойкость, но очень низкая вязкость).
Титановое PVD-покрытие: оно наносит на поверхность формы PVD-покрытие (TiAlN, CrN и т. д.), которое может снизить коэффициент трения, повысить твердость поверхности, обеспечивает защиту от прилипания и царапин. Он используется при штамповке нержавеющей стали и алюминиевого сплава.
Как выбор материала для штамповки листового металла влияет на формуемость и износ инструмента?
Выбор материала для штамповки листового металла определяет пределы формовки, требуемый тоннаж и скорость деградации штампа через физические свойства, такие как предел текучести, удлинение (A80) и показатель наклепа (значение n). Сплавы с высокой пластичностью, такие как сталь для глубокой вытяжки SPCE (удлинение >35%), облегчают сложную вытяжку без разрывов. И наоборот, высокопрочные материалы ускоряют трение инструмента и усиливают угловое пружинение (2–7°), что требует прогнозируемой компенсации методом конечных элементов (FEA) и специальной металлургии штампов.
Основные параметры формовки: расшифровка кода формовки материалов
Имея четкое представление о 4 параметрах конструкции, прежде чем можно будет сделать правильный выбор материала. Для полноценной процедуры выбора материала для штамповки листового металла не менее важен тщательный учет этих показателей.
<ол>
Предел текучести (Rp): Напряжение, соответствующее началу пластической деформации. Чем больше предел текучести, тем больше прилагаемая формовочная сила и тем хуже происходит пружинение.
Прочность на разрыв (Rm): Максимальное напряжение материала перед разрушением, которое влияет на силу штамповки и ограничение напряжения штампа.
Коэффициент пластической деформации O (значение r): это индекс, в некоторой степени отражающий работу материала. Чем больше значение, тем выше прочность материала.
Индекс деформационного упрочнения (значение n): Представляет скорость увеличения прочности материала при деформации. Чем больше значение n, тем больше равномерная деформация. И наоборот, увеличенное значение n также увеличивает износ пресс-формы.
Формирование характеристик и критерии выбора четырех типов подложек
<голова>
<тр>
Материал
Предел текучести (МПа)
Прочность на разрыв (МПа)
Удлинение A80 (%)
n-значение
Угол упругого возврата
Основные замечания по применению
<тело>
<тр>
Холоднокатаная сталь SPCC / 1008
140–280
270–410
> 35
~0,20
< 1,5°
Отличная формуемость, низкая стоимость, подходит для общей штамповки.
<тр>
Аустенитная нержавеющая сталь SUS304
205–310
520–720
> 40
~0,45
3°–7°
Быстрая закалка, требуется большой тоннаж, склонность к истиранию.
<тр>
Алюминиевый сплав 5052-H32
130–230
210–290
12–22
~0,16
< 2°
Хорошая коррозионная стойкость, умеренная формуемость, подходит для изгиба.
<тр>
Картридж C2600, латунь
110–220
330–480
> 46
~0,35
< 1°
Отличная пластичность, хорошая электропроводность, но склонность к образованию заусенцев на краях.
<блок-цитата>
Источники: ASTM A1008/A1008M-21 Стандартные спецификации для стали, листовой, холоднокатаной, углеродистой, конструкционной, высокопрочной низколегированной и высокопрочной низколегированной стали с улучшенной формуемостью; Международный справочник по металлам ASM, Vol. 2.
Компенсация отскока: от опыта к науке
Упругость — неизбежное явление при штамповке металлов, особенно высокопрочных и нержавеющих сталей. Надежные данные о свойствах листового металла являются основой для компенсации пружинения.
<ул>
Пружинный механизм: снятие остаточного напряжения происходит после изгиба, фасонные особенности детали изменяются от формы формы до незначительного отклонения. Взаимосвязь между остаточным напряжением и (факторами влияния) следующая:
Обычная компенсация: «Чрезмерный изгиб» Угол матрицы увеличивается, как показывает опыт, и это превышает требования к продукту. Компенсация перегиба для низкоуглеродистой стали составляет 0,5–1,5°, а для нержавеющей стали SUS304 — 3,0–5,5°.
Метод подачи: Использование программного обеспечения для анализа методом конечных элементов (FEA) для точного численного моделирования, в основном процесса формования; на основе только что сказанного анализа, точного прогнозирования величины упругого возврата и корректировки его на этапе проектирования пресс-формы; означает значительное сокращение цикла пробного производства и повышение уровня успеха с первого раза.
Рис. 2. Диаграмма, анализирующая формуемость штамповочных материалов, предел текучести и скорость износа инструмента.
Штамповка из углеродистой стали и нержавеющей стали: каковы основные технические различия?
При штамповке из углеродистой стали и нержавеющей стали механическое поведение и поведение при износе резко различаются из-за высокой скорости наклепа нержавеющей стали (значение n ~ 0,45 против ~ 0,20). Нержавеющая сталь (SUS304) требует увеличения тоннажа на 40–60 %, жесткого контроля зазора (8–10 %) и твердосплавных матриц с PVD-покрытием для предотвращения сильного истирания. Углеродистая сталь (SPCC/1010) обеспечивает превосходную вытяжку, минимальную упругость (<1,5°) и в 3 раза более длительный срок службы пуансона до переточки, что значительно снижает затраты на техническое обслуживание.
Механизм деформационного упрочнения и качество кромки
Во время штамповки можно увидеть большую разницу между углеродистой сталью и нержавеющей сталью. Знание того, что сравнивать при штамповке углеродистой стали и нержавеющей стали, поможет выбрать правильные параметры процесса.
<ул>
Мартенситное превращение. Мартенситное превращение, вызванное деформацией, происходит при деформации аустенитной нержавеющей стали (например, SUS304) при комнатной температуре. Большое количество аустенита превращается в мартенсит. Этот процесс повышает прочность и твердость стали до очень высокого уровня, но за счет хрупкости.
Большая зона разрушения на режущей кромке: нержавеющая сталь подвергается механическому наклепу, чем углеродистая сталь, с очень высокой скоростью. В процессах штамповки зона излома у нержавеющей стали шире, а качество сечения ниже, чем у углеродистой стали. Для получения хорошего поперечного сечения необходим меньший зазор при штамповке (8–10% t) и острая кромка штампа.
Меры противодействия: установите форму с PVD-покрытием, чтобы снизить трение, или оптимизируйте формулу смазки, или обеспечьте процесс придания формы форме, чтобы избавиться от грубой зоны разрушения.
Сравнение износа пресс-форм: компромисс между сроком службы и стоимостью
Основываясь на практическом опыте прецизионной штамповки клемм с помощью JS Precision, влияние материала на срок службы штампа является ключевым моментом при выборе технологического маршрута, и когда приходится иметь дело с трудностями глубокой вытяжки нержавеющей стали, увеличение материала штампа становится критически важным.
<ул>
Штамповка из углеродистой стали SPCC: Пуансон изготовлен из штамповой стали D2, цикл шлифования которой составляет около 150 000–250 000 ходов, и может стабильно работать в течение нескольких недель до ремонта.
Штамповка любой нержавеющей стали SUS304: при использовании того же пуансона D2 период шлифования действительно сокращается до 30 000–50 000 ходов из-за высокой твердости и высокой скорости наклепа нержавеющей стали, что приводит к быстрому износу штампа.
Решение: используйте более качественный материал для изготовления штампов STS. Использование DC53 или порошковой быстрорежущей стали (например, ASP23) с PVD-покрытием может увеличить срок службы пуансона до уровня, превышающего 100 000 ходов, в то время как стоимость штампа увеличится на 30–50%.
Разница в компенсации угла упругой отдачи: ключевой параметр конструкции
В процессе изгиба упругое поведение двух материалов сильно различается, и при проектировании формы необходимо обеспечить точную компенсацию.
<ул>
Низкоуглеродистая сталь (SPCC): более низкий предел текучести и более низкий модуль упругости, что означает меньшую упругую отдачу. При проектировании гибочных штампов следует использовать компенсацию перегиба только на 0,5–1,5°.
SUS304 — типичная нержавеющая сталь: высокая текучесть и быстрое закаливание приводит к сильному пружинению, конструкция может быть рассчитана на 85° или даже меньше, чтобы получить 90°, что соответствует компенсации перегиба на 3,0–5,5°.
Математическая важность: игнорирование этой разницы приведет к тому, что детали будут выходить за пределы допусков по углам и неудачная сборка. В результате требуется точная оценка величины упругого возврата либо с помощью моделирования FEA, либо с помощью эмпирических формул, которые затем необходимо учитывать в системе проектирования пресс-форм на начальном этапе проектирования пресс-формы.
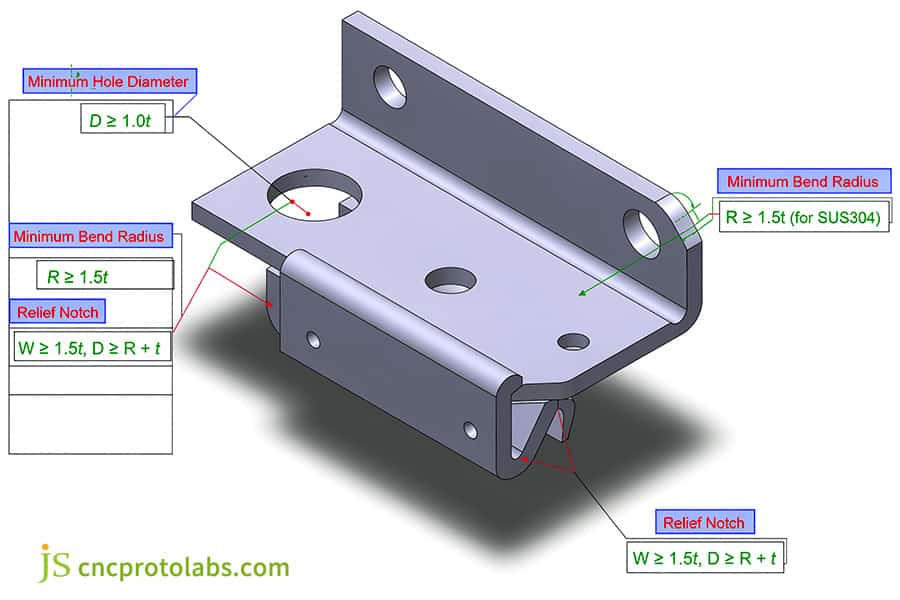
Рис. 3. 3D-модель штампованного кронштейна с указанием рекомендаций DFM по минимальному радиусу изгиба.
Штамповка металла или лазерная резка: каков объем безубыточности затрат?
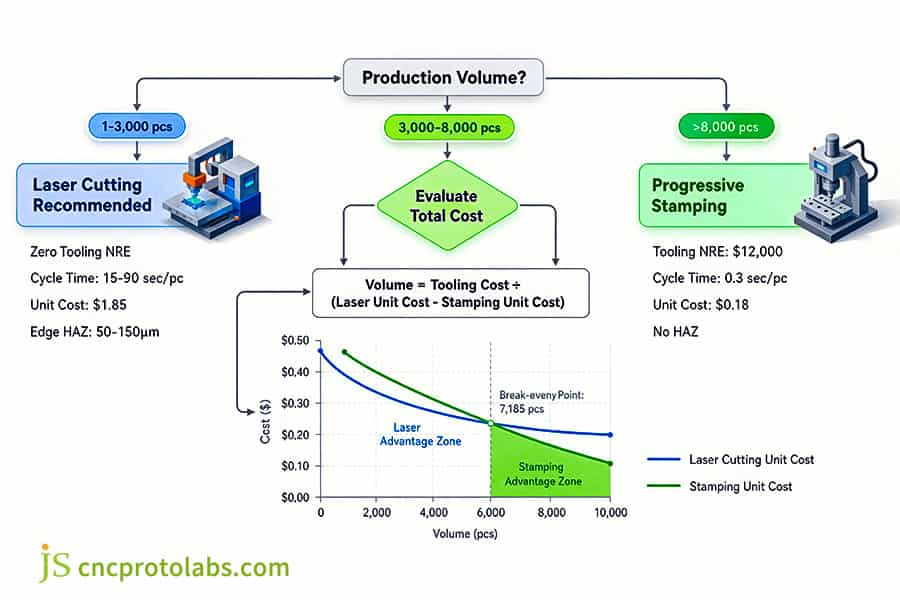
Экономическое разделение штамповки металла и лазерной резки зависит от объема производства и амортизации инструмента. Лазерная резка не требует вложений в инструмент (0 долларов США NRE) и быстрой настройки, что позволяет производить небольшие партии от 1 до 3000 деталей. Однако прогрессивная штамповка металла сокращает время цикла с 45 секунд до 0,3 секунды на деталь. При объемах производства, превышающих 5000–8000 единиц, сверхнизкая стоимость обработки единицы продукции полностью амортизирует затраты на оснастку, обеспечивая существенную экономию компаундов.
Время цикла обработки и структура затрат: разрыв в эффективности
Эти два процесса имеют совершенно разные структуры затрат, которые определяют экономический диапазон производства каждого процесса. При сравнении процесса штамповки металла и лазерной резки наиболее очевидная разница между этими двумя процессами заключается во времени цикла.
<ол>
Лазерная резка: Нет затрат на пресс-форму (NRE=0), но требуется большое время обработки каждой детали. Для детали, требующей средней сложности, при резке волоконным лазером требуется от 15 до 90 секунд, причем в основном взимается амортизация, а газ - время обработки.
Прогрессивная штамповка: Большие первоначальные инвестиции в пресс-формы (5 000–35 000), но очень короткое время обработки каждой детали, время цикла составляет всего 0,2–1,5 секунды. Стоимость в основном зависит от амортизации формы и используемого материала.
Расчет точки безубыточности по затратам: реальный пример
Рассчитаем точку безубыточности затрат на конкретном примере. Это сравнение затрат на штамповку металла ясно показывает решающее влияние размера партии на общую стоимость.
Параметры случая:
<ул>
Стоимость лазерной резки за штуку: 1,85 доллара США.
Стоимость прогрессивного кубика: 12 000 долларов США.
Сбор за обработку штамповочного узла (включая материалы): 0,18 доллара США.
Расчёт сбалансированной партии:
Объем = Стоимость пресс-формы / (Цена за единицу работы лазера – Цена за единицу штамповки) = 12 000 / (1,85–0,18 доллара США) ≈ 7 185 штук
Это означает, что когда количество заказа превышает 7185 штук, общая стоимость штамповки будет ниже, чем у лазерной резки. После этого штамповка экономит 1,67 на каждую дополнительную произведенную деталь. При заказе 100 000 штук штамповка позволит сэкономить более 150 000 по сравнению с лазерной резкой.
Различия в морфологии кромок: функциональность и эстетика
Помимо стоимости, существуют также различия, связанные с граничными условиями двух процессов, которые влияют на последующие процессы и производительность.
<ул>
Кромки, обработанные лазером: Создается зона термического влияния (ЗТВ) размером 50–150 м. При этом изменяется микроструктура и твердость материала. Для компонентов, которые будут сварены или подвергнуты динамической нагрузке, ЗТВ может стать слабым местом, приводящим к отказу. Кроме того, кромки содержат шлак и их необходимо отшлифовать (вторая операция).
Кромка для штамповки: включает яркую полосу, полосу излома и микрозаусенцы. Яркая полоса имеет превосходную плоскостность, что делает ее желательной сопрягаемой поверхностью. Несмотря на наличие заусенцев, контроль его высоты в пределах 0,03 мм достижим за счет контроля зазора матрицы и своевременной обработки, благодаря чему зачастую не требуется вторичная обрезка.
Рис. 4. Блок-схема и диаграмма затрат, сравнивающая объемы прогрессивной штамповки и лазерной резки.
Каковы основные рекомендации DFM по штамповке для минимального радиуса изгиба и толщины листа?
Каков минимальный радиус и толщина изгиба при штамповке листового металла? Минимальная толщина листа обычно составляет от 0,1 мм для точной микроштамповки до 6,0 мм для конструкционных кронштейнов. Внутренний радиус изгиба (R) никогда не должен опускаться ниже 1,0X t для пластичных металлов (SPCC/5052) или 1,5x-2,0xt для высокопрочной стали и SUS304, чтобы предотвратить растягивающее микротрещинование внешнего волокна и чрезмерный износ пуансона.
Минимальный диаметр отверстия и расстояние до края отверстия для перфорации: во избежание «выпучивания» и деформации.
Неправильная конструкция штамповки может привести к деформации материала, окружающего отверстие, что приведет к искажению размеров детали. При ответе на вопрос типа «Каков минимальный радиус и толщина изгиба при штамповке листового металла?» нам также необходимо принять во внимание процесс штамповки.
<ул>
Минимальный диаметр пуансона: Чтобы сохранить прочность пуансона, диаметр пуансона D не может быть слишком маленьким. Для обычной стали, например SPCC, D ≥ 1,0 т. Для SUS304 (марка нержавеющей стали) с учетом высокой прочности D ≥ 1,2 т.
Минимальное расстояние от края отверстия: расстояние L от центра отверстия до края детали должно быть достаточно большим, чтобы избежать выдавливания краевого материала во время штамповки. Обычно минимальное расстояние от края отверстия должно составлять L ≥ 2,0 т.
Расстояние между отверстиями:Расстояние между отверстиями (от края до края) между двумя смежными отверстиями обычно превышает 2,0 т, чтобы предотвратить чрезмерную деформацию материала между двумя отверстиями во время штамповки.
Конструкция канавки для сброса давления при изгибе: предотвращает разрыв углов
Если область возле края изогнутого компонента спроектирована неправильно, это может вызвать огромную концентрацию напряжения в углу, что приведет к разрыву.
<ул>
Проблема: Когда линия сгиба пересекается с краем детали, материал растягивается в процессе сгибания, и материал не может течь по краю, что очень облегчает возникновение трещин.
Решение: Создайте рельефный разрез в конце линии сгиба.
Ширина паза (W): не менее 1,5 толщины пластины, т. е. W ≥ 1,5 xt.
Глубина канавки (D): не менее равна внутреннему радиусу изгиба R плюс толщина пластины t, т. е. D ≥ R + t.
Принцип конструкции: обеспечьте, чтобы основание канавки для сброса давления было закругленным, а не острым, чтобы дополнительно рассеять напряжение.
Проект снижения затрат на пресс-форму: упрощенная структура и единое направление
Затраты на штампы являются одной из основных затрат в проектах штамповки, поскольку эти затраты можно значительно сэкономить за счет минимизации изменений в конструкции детали. Использование радиуса изгиба и эмпирического правила К-фактора сведет к минимуму доработку на начальном этапе проектирования.
<ул>
Стандартизация направления изгиба. при проектировании деталей стандартизируйте все направления изгиба, чтобы предотвратить сложное использование боковых ползунков (кулачковых направляющих). Упростите конструкцию пресс-формы, уменьшите стоимость и количество отказов.
Избавление от бокового движения: система боковых ползунков усложнит форму и затруднит ее обслуживание. Если это возможно, устраните движение ползунка, изменив конструкцию детали (например, заменив боковые отверстия вертикальными пробойниками).
Используйте стандартизированную конструкцию: все детали пресс-формы (пуансоны направляющих основания формы) должны быть спроектированы таким образом, чтобы избежать индивидуальной настройки и сократить цикл изготовления и стоимость пресс-формы.
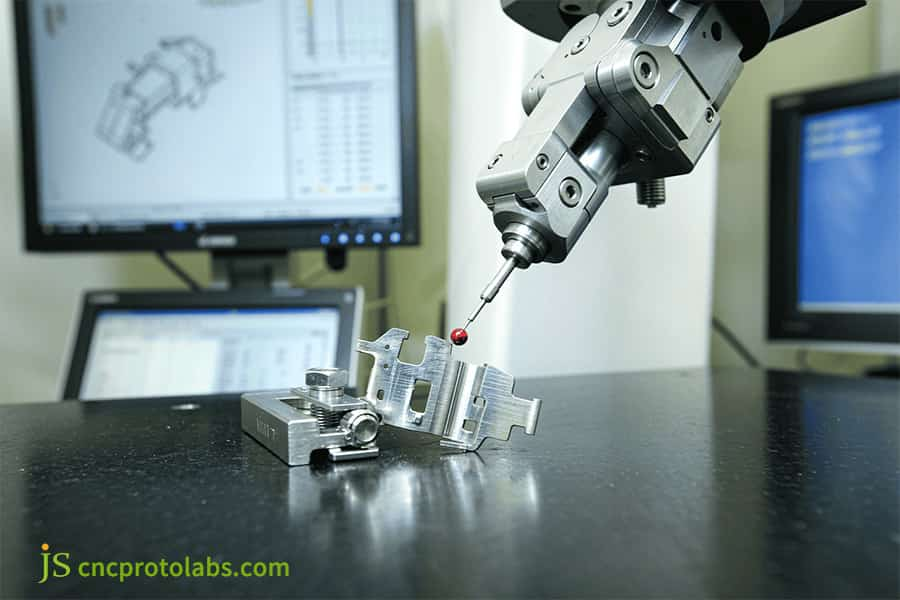
Рис. 5. Машина КИМ проверяет прецизионную штампованную металлическую деталь кронштейна на заводе.
Сколько стоит инструмент для штамповки металла и как рассчитывается тоннаж пресса?
Стоимость инструментов для штамповки металлов сильно варьируется в зависимости от сложности детали и объема производства. Диапазон прогрессивных штампов для штамповки варьируется от 5 000 для небольших инструментов с четырьмя станциями до 35 000+ для сложных многоцелевых автомобильных инструментов, с типичным сроком выполнения заказа от 4 до 7 недель, включая пилотный отбор проб T1. Требования к тоннажу рассчитываются по формуле P = L × t × τ (толщина × прочность на сдвиг) с добавлением 25 % буфера безопасности для предотвращения остановки пресса и разрушения матрицы.
Разбивка Tooling NRE (Tooling New Revenue)
Знание того, как формировать затраты, способствует разработке технологий и подходящим переговорам о стоимости с поставщиками. Анализ стоимости инструментов для штамповки металла может помочь специалистам по закупкам составить правильный бюджет.
<ул>
Основание формы и направляющие стойки/втулки (стандартные детали): составляют 20–25 % от общего объема и имеют относительно значительные постоянные затраты, зависящие от размера формы и требований к точности.
Режущая кромка и детали, формирующие стержень пресс-формы: , составляющие 15–20 %, являются ключевыми для уровня изменчивости затрат, в зависимости от используемой марки стали пресс-формы (цементированный карбид D2 DC53).
Проволочная электроэрозионная обработка и обработка на станках с ЧПУ: составляет 35–45 % от общей стоимости и является самой крупной статьей затрат при производстве пресс-форм. Это тесно связано со сложностью формы, точностью и временем обработки.
Сборка приспособления, шлифовка и пробное формование (время пробного формования T1-T3): 15%-20% от общей стоимости, для крепления необходим наибольший срок службы формы. Чем опытнее установщик, тем быстрее цикл и выше качество.
Логика расчета и коэффициент запаса общего тоннажа штамповки
Точный расчет необходимого тоннажа пресса является обязательным условием во избежание повреждений пресса от перегрузки и поломки штампа. Что касается вопроса: «Сколько стоит оснастка для прогрессивной штамповки и каково типичное время выполнения заказа?», расчет тоннажа напрямую влияет на масштаб и стоимость проектирования штампа.
<ул>
Формула поперечной силы для штамповки:F = L × t × τ
τ: Сопротивление материала сдвигу (единица измерения: мегапаскаль, МПа), обычно в 0,8 раза превышает предел прочности на разрыв.
Настройка общего тоннажа. После расчета теоретической силы продавливания необходимо также учитывать силу разгрузки, силу выталкивания, силу зажима и возможные смещенные от центра нагрузки. Общий тоннаж = F × 1,3 (коэффициент запаса прочности). Запас прочности в 25–30 % предотвращает мгновенные перегрузки, вызванные колебаниями толщины материала, затуплением матрицы и т. д.
Цикл шлифовки и технического обслуживания пресс-формы: залог поддержания точности
<голова>
<тр>
Тип пресс-формы
Ожидаемый срок службы (удары)
Материал
Типичный диапазон цен
Цикл переточки
<тело>
<тр>
Инструмент программного обеспечения/прототипа
1000–5000
Алюминий/мягкая сталь
2500–5000 долларов США
Не применимо
<тр>
Инструмент, закаленный в производстве
500 000–1 000 000
SKD11/D2 (58-60HRC)
8000–20 000 долларов США
Каждые 100–200 тысяч ударов
<тр>
Инструмент из твердого сплава с высоким сроком службы
2 000 000–5 000 000+
Карбид вольфрама (WC-Co)
20 000–35 000 и более долларов США
Каждые 300 – 500 тысяч ударов
<блок-цитата>
Источники: Марки инструментальных сталей согласно ISO 4957:2018; интервалы переточки согласно производственным журналам JS Precision (2025–2026 гг.).
Шлифование и уход за формой очень важны для точности детали и срока службы формы. Потому что при каждой заточке требуется всего лишь микрошлифовка около 0,02-0,05 мм режущей кромки, чтобы она снова стала острой. Время шлифовки напрямую связано с качеством конструкции пресс-формы и качеством материала, а четкое определение стоимости штамповочного инструмента может позволить предприятиям естественным образом планировать инвестиции в пресс-форму и бюджет на ее техническое обслуживание.
Как сертификаты штамповки ISO 9001 и IATF 16949 гарантируют качество деталей?
Протоколы штамповки ISO 9001 и IATF 16949 обеспечивают согласованность нулевых дефектов при массовом производстве посредством структурированного APQP, подачи документов уровня 3 PPAP и статистического управления процессами в реальном времени (SPC). За счет внедрения автоматизированного визуального контроля, оптических бесконтактных проекторов профиля и непрерывного мониторинга Cpk (Cpk ≥ 1,67) сертифицированные предприятия по штамповке устраняют отклонения размеров из-за изменений толщины рулона, накопления заусенцев и микроизноса инструмента.
Документация по качеству и контроль процессов: отслеживание от источника до отгрузки
Чтобы быть хорошим поставщиком штамповки листового металла, у него должна быть хорошая система управления качеством. Выбор заслуживающего доверия поставщика услуг по штамповке листового металла с хорошей системой управления качеством – это ключ к обеспечению стабильной работы деталей.
Расширенное планирование качества продукции (APQP): поставщики и клиенты совместно создают план качества, определяют точки риска и разрабатывают профилактические действия в начале проекта.
Процесс утверждения производственных деталей (PPAP): После производства первого образца поставщик представляет пакет документации PPAP уровня 3, включающий:
<ул>
Запись дизайна
Блок-схема процесса
Анализ видов и последствий сбоев процесса (PFMEA)
План управления
Полноразмерные результаты измерений (FAI)
Результаты испытаний материалов/производительности
Первоначальное исследование возможностей процесса (Ppk/Cpk)
Контроль процесса: первая проверка изделия (FAI) и патрульная проверка гарантируют, что производственный процесс находится под контролем, а все записи проверок и информация о партиях материалов отслеживаются.
Статистический контроль процессов (SPC): пусть данные говорят
SPC — один из наиболее эффективных инструментов и методов предотвращения и улучшения дефектов. Поставщик, который может выполнить индивидуальный точный производственный процесс, может внедрить SPC в процесс, чтобы контролировать ключевые параметры и постоянно поддерживать стабильное состояние процесса.
<ул>
Cpk (индекс возможностей процесса): указывает на возможность процесса в пределах допусков спецификаций. Чем выше значение Cpk, тем уже вариация процесса и тем стабильнее процесс.
Минимальное стандартное требование: Целевое значение Cpk критического параметра ≥ 1,33.
Высокие стандарты требований: Для автомобильной и медицинской промышленности для «безопасных/критических характеристик» (например, контактного усилия на клеммах) требуется Cpk ≥ 1,67.
Контроль высоты заусенцев. если высота заусенцев (обычно контролируемая на уровне <0,03 мм) регулярно контролируется, тенденции износа пресс-формы можно выявить раньше и устранить, прежде чем это повлияет на функциональность детали.
Пример проекта: от решения проблемных мест к оптимизации затрат
Основываясь на практическом опыте JS Precision в предоставлении услуг штамповки производителям промышленных датчиков, систематическое решение проблем является основой демонстрации ценности поставщика.
Первоначальная болевая точка
Клиент использовал штамповочный станок с ЧПУ для штамповки и сгибания материала для формирования корпусов датчиков SUS304 (толщиной 0,40 мм). Стоимость обработки каждого из них может достигать 1,65 доллара США, угловой допуск отличается в диапазоне ± 1,5 °, а уровень дефектов сборки составляет 8,5%.
Решение
Сталь DC53 была выбрана инженерной командой JS Precision в качестве материала матрицы с поверхностным покрытием TD (термодиффузионное) для повышения ее износостойкости. В критические операции гибки был введен дополнительный процесс точной настройки для точного контроля пружины.
Количественные результаты
<ул>
Допуски на размеры стабильны в пределах ±0,025 мм.
Доля дефектов сборки снизилась с 8,5% до 0,15%.
Стоимость обработки за штуку уменьшена с 1,65 до 0,14.
Клиент возмещает все затраты на пресс-формы при изготовлении 12 000 штук.
Этот случай наглядно демонстрирует, как профессиональное проектирование пресс-форм и оптимизация процессов могут одновременно решить проблемы с качеством и добиться значительной экономии средств.
Если вы ищете надежного партнера по штамповке, смело отправляйте свои рисунки в JS Precision. Мы предоставим вам комплексный сервис от проектирования пресс-форм до массового производства, гарантируя оптимальный баланс между качеством и стоимостью.
Рис. 6. Прогрессивный штамповочный пресс с оснасткой для массового производства.
Часто задаваемые вопросы
Вопрос 1: Для чего используется штамповка листового металла?
Гибка/отбортовка Наиболее часто применяется при массовом производстве высокоточных и сложных трехмерных аппаратных компонентов методом штамповки листового металла. Основные области различного применения включают автомобильные конструкционные кронштейны, медные шины силовых батарей, защитные кожухи для электронных устройств, замки самолетов и кожухи медицинского оборудования. Он стабилизирует самый важный допуск при погрешности ±0,02 мм при цикле штамповки 30–500 об/мин.
Q2: Каков минимальный радиус изгиба (может быть связан с толщиной листа) для штамповки листового металла?
Толщина обычно используемых штамповочных пластин для прессования металлов составляет от 0,1 мм до 6,0 мм. Минимальный внутренний радиус изгиба при удлинении материала: отличная пластичность алюминия 5052 или холоднокатаной стали SPCC, минимальный радиус изгиба может быть установлен на уровне 1,0 т; для высокопрочного или упрочняемого материала (например, материала SUS304) радиус изгиба следует устанавливать равным 1,5–2,0 т, чтобы уменьшить растрескивание внешней поверхности.
Q3: Штамповка листового металла или обработка на станке с ЧПУ: что более рентабельно для производства 10 000 деталей?
Если производственная потребность составляет около 10 000 штук, штамповка листового металла обходится намного дешевле, чем обработка на станке с ЧПУ. Хотя производственный процесс с ЧПУ не включает первоначальные затраты на изготовление пресс-форм, цена за единицу продукции высока из-за относительно высокого минимального времени резки одной детали, которое составляет от нескольких минут до десятков минут. Для штамповочного производства необходима пресс-форма стоимостью от 5000 до 15000 штук. Однако время штамповки одной детали составляет всего около 1 секунды. Можно показать, что после превышения отметки в 5000 штук амортизированная стоимость одной штампованной детали может быть более чем на 60% ниже, чем у аналога, обработанного на станке с ЧПУ.
Вопрос 4: Прогрессивная штамповка или трансферная матрица: что выбрать?
Для деталей аппаратного обеспечения малого и среднего размера, годовой спрос которых превышает 20 000 штук, рекомендуется использовать прогрессивные штампы, используя поток товаров с непрерывной полосой и используя производительность 80-300 об/мин. В зависимости от размера деталей, трубок глубокой вытяжки или неправильной формы (закрытое сечение) следует выбирать передаточные штампы, используя автоматические роботы для переноса отдельного листа между несколькими независимыми наборами штампов.
Вопрос 5: Какова стоимость прогрессивного штампового инструмента и сколько времени на это уходит?
Набор прогрессивных штампов стоит примерно от 4500 (небольшие штампы с 3–4 станциями) до 35 000+ (прецизионные многопозиционные твердосплавные штампы автомобильного класса) с типичным циклом поставки 4–7 недель, включая анализ DFM, 3D-проектирование штампа, проволочную электроэрозионную обработку и резку на станке с ЧПУ, сборку и установку штампа, полноразмерный контроль и проверку детали первой детали.
В6: Как выбор материалов влияет на общую стоимость штамповки металла?
Материалы напрямую влияют на стоимость закупок, процент брака, частоту износа пресс-форм и техническое обслуживание. Сплав с высокой прочностью на разрыв, такой как SUS304, приводит к более сильному износу режущей кромки формы в 3-5 раз по сравнению с углеродистой сталью SPCC, что привело к более широкому использованию дорогой стали для форм (например, DC53) и более частому процессу шлифования. Кроме того, конструкция раскладки полосы определяет использование сырья. Помимо затрат на приобретение сырья, плохая планировка приведет к 15–25 % потерь материала.
Вопрос 7: какую документацию по контролю качества предоставляет JS Precision для индивидуальной штамповки листового металла?
JS Precision предлагает полную документацию по качеству поставки для всех штампованных деталей, изготовленных по индивидуальному заказу. Стандартные поставки будут включать полноразмерный отчет о проверке первого изделия, сертификат обеспечения качества сырья 3.1, данные испытаний гальванического солевого тумана и отчеты RoHS/REACH. Заказы для автомобильной и медицинской отрасли будут включать пакет документации PPAP уровня 3, включая PFMEA, планы управления и данные испытаний возможностей процесса Cpk.
Вопрос 8: можно ли штамповать прототипы без необходимости использования дорогостоящего современного твердого инструмента?
Да, для проверки прототипа или мелкосерийного пробного производства (от 100 до 2000 штук) нет необходимости покупать дорогие штампы из стали с прогрессивной закалкой. В машиностроительном цикле часто использовались отечественные простые мягкие штампы, универсальные быстросменные штампы или лазерная предварительная заготовка, интегрированная с гибкой на станках с ЧПУ.15 Этот способ может сократить первоначальную стоимость штампов на 65–80 процентов15 для образцов, выполняемых за 10–14 дней.
Сводка
Переход от прототипирования к штамповке в массовом производстве — основной путь к снижению себестоимости единицы продукции. Строгое соблюдение правил DFM, установка разумных зазоров и внутренних радиусов, а также сочетание этого с выбором материала могут стабилизировать допуски в пределах ±0,02 мм. Используя расчеты тоннажа и планирование обслуживания пресс-форм, затраты NRE можно амортизировать при производстве 5000 или более единиц продукции, обеспечивая низкие цены за единицу продукции, длительное время цикла и поставку без дефектов.
Готовы оптимизировать структуру детали и получить бюджет на пресс-форму? Воспользуйтесь услугами прецизионной штамповки JS, чтобы сразу перейти от 3D CAD к массовому производству. Наша команда инженеров проводит анализ DFM, оценку использования компоновки и расчет амортизации пресс-формы в течение 24 часов. Свяжитесь с JS Precision прямо сейчас, чтобы поговорить один на один со старшим инженером и обеспечить стабильное массовое производство, одновременно контролируя бюджет.
Отказ от ответственности
Содержимое этой страницы предназначено только для информационных целей. Для JS Precision Services не существует никаких заявлений или гарантий, явных или подразумеваемых, относительно точности, полноты или достоверности информации. Покупатель несет ответственность за определение конкретных технических требований и запрос официального предложения по запчастям. Пожалуйста, свяжитесь с нами для получения дополнительной информации.
Эксперт по быстрому прототипированию и быстрому производству
Специализируется на механической обработке с ЧПУ, 3D-печати, уретановом литье, быстрой оснастке, литье под давлением, литье металлов, листовом металле и экструзии.
 Русский