Guia de estampagem de chapas metálicas: custos de processos, materiais e ferramentas
Escrito por
Precisão JS
Publicado
Sep 21 2026
Estampagem
Siga-nos
A estampagem de chapas metálicas utiliza técnicas de conformação a frio para converter bobinas de chapas metálicas planas em peças componentes de alta precisão, seja por meio de corte, puncionamento, dobra ou processos de estampagem profunda. Essa tecnologia de conformação a frio é fundamental na produção em massa porque atinge tolerâncias de até ±0,02 mm em altas velocidades de ciclagem (30–500 SPM) e ajuda a trazer novos conceitos para escala comercial.
Tabela de resumo das respostas principais
Para estampagem de metal, quando a produção ultrapassa o ponto de equilíbrio, lotes de cerca de 5.000 a 10.000 peças tornam-se econômicos quando matrizes progressivas são usadas. Enquanto isso, as tolerâncias podem ser mantidas dentro de ±0,02 mm e o tempo de ciclo por peça pode ser reduzido para menos de 1 segundo.
Dimensão de avaliação
Principais parâmetros de engenharia/benchmarks do setor
Regra de seleção/critérios de decisão
Tolerâncias padrão
±0,02 mm a ±0,05 mm (classe de precisão DIN 6930-2)
Conectores eletrônicos → matriz progressiva; grandes gabinetes estampados → matriz de transferência
Volume de equilíbrio econômico
5.000–10.000 peças (vs. corte CNC/laser)
<1.000 unidades → dobra a laser; >5.000 unidades → matriz progressiva aberta
Custo das ferramentas e prazo de entrega
US$ 3.000 a US$ 35.000 ou mais; prazo de entrega de 3 a 6 semanas (incluindo amostra T1)
Execução piloto → ferramenta suave; produção de um milhão de tempos → matriz progressiva DC53
P = L × t × τ (perímetro × espessura × resistência ao cisalhamento)
A tonelagem nominal da máquina deve reservar uma margem de segurança de 25% a 30%
Fontes: Tolerância de acordo com DIN 6930-2: 2011; custo e prazo de entrega por dados internos do JS Precision (2025–2026); fator de tonelagem por prática do setor com margem de 25% a 30%.
Quer avaliar se suas peças são adequadas para estampagem? Entre em contato com a JS Precision e nossa equipe de engenharia fornecerá uma análise DFM gratuita e um orçamento preliminar dentro de 24 horas para ajudá-lo a tomar uma decisão rápida.
O que é o processo de estampagem de chapas metálicas e como ele se adapta à produção em massa?
O processo de estampagem de chapas metálicas é um método de conformação a frio onde prensas mecânicas ou servo de alta tonelagem forçam tiras enroladas em matrizes de aço ferramenta. Ao consolidar corte, perfuração, conformação e cunhagem em ciclos contínuos operando a 30-500 SPM, ela produz componentes com tolerâncias de até ±0,02 mm. A estampagem domina a fabricação de alto volume porque as despesas iniciais com ferramentas são amortizadas em grandes tiragens de produção, reduzindo os custos de fabricação de peças para perto do valor de mercado da matéria-prima.
Dinâmica de estampagem: Seleção entre prensas mecânicas e servo
A escolha da força motriz afeta diretamente a qualidade do produto e a eficiência da produção. Para iniciantes, um guia detalhado de estampagem de chapa metálica pode ajudar a compreender os princípios básicos dos diferentes tipos de puncionadeiras.
Puncionadeira mecânica (mecanismo de manivela): usa armazenamento de energia do volante, tem comprimento de punção fixo e curso alto, é adequada para puncionamento simples de alta velocidade e desenho raso. O problema é que o tempo de espera no ponto morto inferior é curto. Por causa disso, é difícil controlar o retorno elástico de formas complexas.
Puncionadeira servo: É acionada por servo motor com retenção de pressão de ponto morto inferior, programação de curva de curso e ajuste de velocidade contínuo, que pode controlar com precisão o fluxo de material e reduzir o retorno elástico e é adequada para aço de alta resistência e peças de repuxo profundo.
Critérios de seleção: Para precisão de ±0,05 mm ou melhor, puncionamento mecânico é suficiente. Peças que exigem controle de retorno elástico rigoroso ou conformação complexa exigem uma prensa servo. A puncionadeira servo seria uma escolha melhor.
As raízes técnicas das flutuações nos preços dos moldes: dos materiais à rigidez
As diferenças significativas nos preços dos moldes resultam de vários fatores técnicos importantes.
Tolerância de espessura da bobina (Δt): A espessura das bobinas fornecidas pelos fornecedores de aço não é um valor fixo, por exemplo, a chapa laminada a frio SPCC tem uma tolerância de ±0,05 mm que é traduzida diretamente nas peças estampadas para influenciar o ângulo de curvatura e a folga de ajuste. Quanto menor for essa tolerância, mais caro será o material e mais difícil se tornará o ajuste do molde.
A estrutura do molde de vedação difere em rigidez: a base do molde em ferro fundido (HT300) absorve bem as vibrações, mas sua rigidez e resistência à fadiga são inferiores às de umaestrutura de aço 45#; uma estrutura de aço 45# tratada termicamente suporta cargas excêntricas maiores e mantém a precisão em alta velocidade – com custo mais alto.
Efeito do retorno elástico de estampagem: A mudança na espessura do material e a deformação elástica do conjunto de matrizes podem significar que a força de formação real diferente da força calculada teoricamente, também leva ao retorno elástico de forma imprevisível. Para controlar o retorno elástico e fabricar peças de boa qualidade, são necessários conjuntos de matrizes de alta rigidez e tolerâncias restritas para os materiais.
Layout em faixa: o primeiro obstáculo para a redução de custos
O desenho da chapa tem influência decisiva no aproveitamento da matéria-prima e é ao mesmo tempo a ligação mais direta para controlar os custos de estampagem. Dentro de todo o processo de estampagem de chapas metálicas,
Taxa de utilização padrão: ao otimizar a disposição das peças na tira (fileira única, fileira dupla, fileira escalonada) no projeto progressivo de matrizes, a taxa de utilização padrão pode ser mantida em 75%-88%.
Fatores que afetam a taxa de utilização: Forma geométrica da peça, valor de sobreposição (largura do transportador), passo de avanço. É comum que pequenas taxas de utilização sejam encontradas em peças complicadas e irregulares.
Combinar várias peças projetadas por meio da adoção de layout de desperdício zero ou layout de baixo desperdício ou compor peças diferentes na mesma tira estampada por meio da tecnologia de agrupamento pode melhorar muito a utilização do material e reduzir o custo unitário.
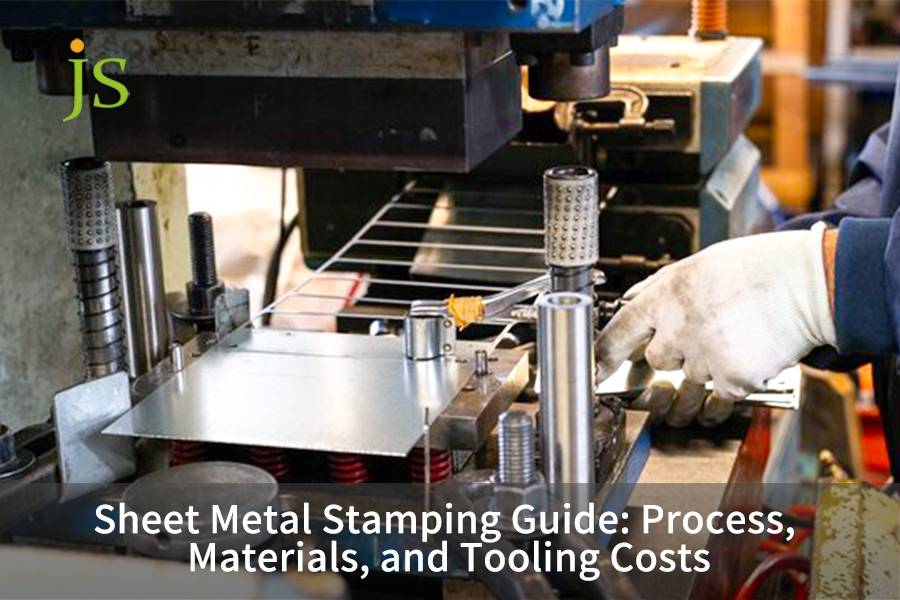
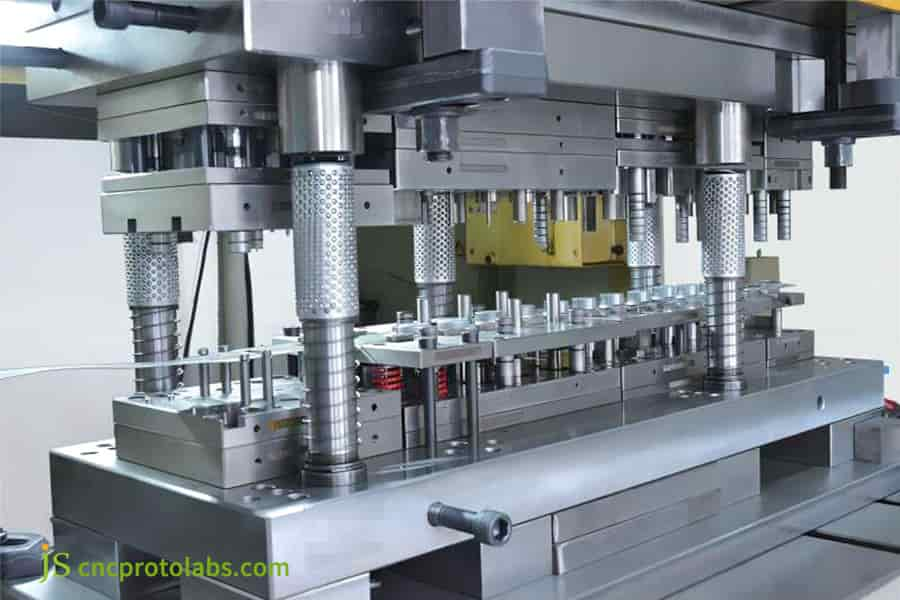
Figura 1: Diagrama do mecanismo da prensa de estampagem de chapa metálica mostrando o conjunto de matrizes e os componentes.
Como funciona a estampagem progressiva em comparação com as ferramentas de transferência e estágio?
A estampagem progressiva alimenta bobinas contínuas através de uma série sequencial de estações que cortam, perfuram, dobram e cunham peças de forma incremental antes do corte final. Em contraste com as ferramentas de estágio único ou de transferência que lidam com peças brutas individuais, as matrizes progressivas funcionam a 80-300 SPM, alcançando tolerâncias de posição dentro de ±0,03 mm. A vida útil da ferramenta excede rotineiramente 1.000.000 de golpes quando configurada com pastilhas D2 ou de metal duro, minimizando operações secundárias trabalhosas.
Diferenças na taxa de avanço de três tipos de moldes
Vários tipos de molde são adequados para muitos requisitos de produção e recursos de componentes. Os fundamentos da estampagem progressiva devem ser compreendidos antes de selecionar o molde ideal.
Ferramentas de estágio:
Princípio de funcionamento: Apenas uma destas operações (blanqueamento, puncionamento, dobra, etc.) é realizada em um ciclo de estampagem.
Características: Estrutura fácil, baixo custo de matriz (tão baixo quanto cerca de US$ 2.500), embora sejam necessárias múltiplas prensas ou múltiplas estações, dessa forma, baixa eficiência e altos erros de posição cumulativos.
Trabalhos aplicáveis: Produção experimental de pequenos lotes e peças com formatos extremamente simples (menos de 5.000 peças).
Ferramentas de transferência:
Princípio de funcionamento: o braço robótico move peças individuais de chapa metálica de e para estações de ferramentas separadas para múltiplas operações.
Aplicação: peças grandes (como painéis de portas automotivas) ou peças que envolvem estampagem profunda. As ferramentas são bastante flexíveis, mas o sistema de braço robótico é complexo e sua velocidade é mais lenta que as matrizes progressivas (cerca de 15-40 SPM).
Áreas de aplicação: Produção de peças de "formas grandes e complexas" por estampagem profunda.
Dado Progressivo:
Princípio de funcionamento: O material laminado foi fornecido à matriz por um alimentador. Dentro de uma única matriz, diversas operações, como puncionamento, dobramento e alongamento, são realizadas. O item final é então cortado da tira, o que é conhecido como separação.
Características: eficiência de produção muito alta (80-300 SPM), boa precisão posicional (±0,03 mm), baixa rotatividade de produtos semiacabados. No entanto, a estrutura da matriz é complicada e o custo é muito alto (5.000 a 35.000+).
Onde isso pode ser usado: bom para produção em massa (>10.000 peças) de componentes de precisão pequena a média (como conectores de interruptores eletrônicos, terminais, molas, etc.)
Cálculo da folga de corte: a regra de ouro que determina a qualidade da seção transversal
A folga de puncionamento é a folga de um lado entre o punção e a matriz, tem uma grande influência na qualidade da seção transversal, na vida útil da matriz e na força de puncionamento. Os padrões corretos de folga progressiva da matriz podem melhorar efetivamente a qualidade da seção transversal.
Cálculo: normalmente, a folga de corte é proporcional à espessura da chapa t, C= (folga de corte) =k t onde k é um coeficiente. Para um aço laminado a frio normal, o valor recomendado é frequentemente de 5%-12% t. Para chapa de aço SPCC de 1,0 mm de espessura, a folga em um lado seria a folga de 0,05 mm.
Impactos da folga superdimensionada: diminuição da faixa brilhante na seção transversal, aumento da faixa de fratura, altura da rebarba maior que 10% t e diminuição da precisão das peças.
Resultados de pouca folga: segundo cisalhamento, segunda faixa brilhante, maior força de punção e desgaste da matriz, e possível lascamento da matriz.
Melhor solução: encontre o valor ideal da folga seguindo padrões profissionais (veja DIN 9866 como exemplo) ou usando análise de elementos finitos (FEA) para algum tipo de material e sua espessura.
Configuração do material do molde: desde peças padrão até revestimentos de alto desempenho
Escolher o material do molde e o tratamento de superfície corretos é fundamental para prolongar a vida útil do molde e garantir a qualidade do produto.
Seleção de peças padrão: Em condições normais de trabalho, o aço para molde SKD11 ou D2 é geralmente usado como peças de trabalho do molde. A dureza pode ser aumentada para 58-60 HRC após tratamento térmico, com boa tenacidade e resistência ao desgaste;
Estações de alto desgaste: estações que puncionam chapas grossas ou aço inoxidável precisam de materiais de alta qualidade, como DC53 (alta resistência ao desgaste e tenacidade) ou metal duro (WC-Co, resistência ao desgaste muito alta, mas tenacidade muito baixa) como pontas.
Revestimento PVD de titânio: traz um revestimento PVD (TiAlN, CrN etc.) à superfície do molde que pode diminuir o coeficiente de atrito, aumentar a dureza da superfície, oferece recursos anti-adesão e anti-riscos. É usado em situações de carimbo em aço inoxidável e liga de alumínio.
Como a seleção do material de estampagem de chapa metálica afeta a conformabilidade e o desgaste da ferramenta?
A seleção do material de estampagem de chapa metálica determina os limites de conformação, a tonelagem necessária e as taxas de degradação da matriz por meio de propriedades físicas como resistência ao escoamento, alongamento (A80) e expoente de endurecimento (valor n). Ligas de alta ductilidade, como o aço para estampagem profunda SPCE (>35% de alongamento), facilitam estampagens complexas sem rasgar. Por outro lado, materiais de alta resistência aceleram o atrito da ferramenta e amplificam o retorno elástico angular (2°-7°), exigindo compensação preditiva de elementos finitos (FEA) e metalurgia de aço de matriz especializada.
Principais parâmetros de conformação: Decifrando o código de conformação dos materiais
Ter uma concepção clara de 4 parâmetros de projeto antes que a escolha correta do material possa ser feita. Para o procedimento completo de seleção do material de estampagem de chapa metálica, uma consideração cuidadosa desses indicadores é igualmente importante.
Resistência ao escoamento (Rp): A tensão correspondente ao início da deformação plástica. Quanto maior a resistência ao escoamento, maior a força de conformação aplicada e pior ocorre o retorno elástico.
Resistência à tração (Rm): A tensão máxima de um material antes da falha, que influencia a força de punção e a limitação de tensão da matriz.
Taxa de deformação plástica (valor r): um índice da resistência de um material ao desbaste durante a trefilação. Quanto maior o valor, maior a resistência do material.
Índice de endurecimento por trabalho (valor n): Representa a taxa de aumento da resistência do material com deformação. Quanto maior o valor n, maior será a deformação uniforme. Por outro lado, o aumento do valor n também aumenta o desgaste do molde.
Desempenho de conformação e critérios de seleção para quatro tipos de substratos
Material
Força de rendimento (MPa)
Resistência à tração (MPa)
Alongamento A80 (%)
valor n
Ângulo de retorno elástico
Principais notas de aplicação
SPCC / Aço laminado a frio 1008
140 - 280
270 - 410
> 35
~0,20
< 1,5°
Excelente formabilidade, baixo custo, adequado para estampagem geral.
Aço inoxidável austenítico SUS304
205 - 310
520 - 720
>40
~0,45
3° - 7°
Rápido endurecimento, alta tonelagem necessária, propenso a escoriações.
Liga de alumínio 5052-H32
130 - 230
210 - 290
12 - 22
~0,16
<2°
Boa resistência à corrosão, conformabilidade moderada, adequada para flexão.
Cartucho de latão C2600
110 - 220
330 - 480
> 46
~0,35
<1°
Excelente ductilidade, boa condutividade elétrica, mas propenso a rebarbas nas bordas.
Fontes: ASTM A1008/A1008M-21 Especificação padrão para aço, chapa, laminado a frio, carbono, estrutural, baixa liga de alta resistência e baixa liga de alta resistência com conformabilidade aprimorada; Manual Internacional de Metais ASM, Vol. 2.
Compensação de recuperação: da experiência à ciência
Springback é uma ocorrência inevitável durante a estampagem de metais, especialmente aço de alta resistência e aço inoxidável. Dados confiáveis de propriedades de materiais de chapa metálica são a base para a compensação de retorno elástico.
Mecanismo Springback: a liberação da tensão residual ocorre após uma dobra, as características do formato da peça mudam do formato do molde para uma ligeira diferença.
Compensação convencional: 'flexão excessiva' é o ângulo da matriz que é aumentado intencionalmente além do ângulo do produto alvo com base na experiência. As compensações de flexão excessiva para aço de baixo carbono são de 0,5°-1,5°e para o aço inoxidável SUS304 são de3,0°-5,5°.
Método de alimentação: Uso de software de análise de elementos finitos (FEA) para realizar simulação numérica precisa, principalmente do processo de formação; Usando FEA para simular o processo de conformação, a quantidade de retorno elástico é prevista com precisão e corrigida na fase de projeto da matriz, o que encurta significativamente o ciclo de produção experimental e melhora o rendimento inicial.
Figura 2: Gráfico que analisa a conformabilidade dos materiais de estampagem, o limite de escoamento e a taxa de desgaste da ferramenta.
Estampagem de aço carbono versus aço inoxidável: quais são as principais diferenças de engenharia?
Na estampagem de aço carbono versus aço inoxidável, os comportamentos mecânicos e de desgaste divergem acentuadamente devido à rápida taxa de endurecimento do aço inoxidável (valor n ~0,45 vs ~0,20). O aço inoxidável (SUS304) exige 40%-60% maior tonelagem, controle de folga rígido (8%-10% t) e matrizes de metal duro com revestimento PVD para evitar escoriações severas. O aço carbono (SPCC/1010) oferece estiragem superior, retorno elástico mínimo (<1,5°) e vida útil do punção 3x maior antes da reafiação, reduzindo significativamente a sobrecarga de manutenção.
Mecanismo de endurecimento por deformação e qualidade da aresta
Uma grande diferença pode ser vista entre o aço carbono e o inoxidável durante a estampagem. Saber o que comparar na comparação entre estampagem de aço carbono e aço inoxidável ajudará na escolha dos parâmetros de processo adequados.
Transformação martensítica: a transformação martensítica induzida por deformação ocorre na deformação do aço inoxidável austenítico (como SUS304) à temperatura ambiente. Uma grande quantidade de austenita é transformada em martensita. Este processo aumenta substancialmente a resistência e a dureza do aço, mas às custas da fragilidade.
Zona de fratura maior na aresta de corte do aço inoxidável é mecanicamente endurecida por trabalho do que o aço carbono em uma taxa muito alta. A zona de fratura no aço inoxidável é mais larga e a qualidade da seção transversal é inferior à do aço carbono nos processos de puncionamento. Para produzir uma boa seção transversal, são necessárias folgas de puncionamento menores (8%-10% t) e bordas afiadas da matriz.
Contramedidas: instale o molde revestido com PVD para diminuir o atrito, ou otimize a fórmula do lubrificante, ou forneça o processo de raspagem no formato do molde para eliminar a zona de fratura áspera.
Comparação do desgaste do molde: uma compensação entre vida útil e custo
Com base na experiência prática de estampagem de terminais de precisão pela JS Precision, o efeito do material na vida útil da matriz é uma coisa fundamental na escolha da rota do processo e, ao lidar com a dificuldade de estampagem profunda com aço inoxidável, aumentar o material da matriz torna-se extremamente importante.
Estampagem de aço carbono SPCC: O punção é feito de aço D2, cujo ciclo de retificação é de cerca de 150.000 a 250.000 golpes e pode operar de forma estável por algumas semanas antes de ser reparado.
Estampagem de qualquer aço inoxidável SUS304: usando o mesmo punção D2, o intervalo de reafiação cai para apenas 30.000–50.000 golpes devido à alta dureza e alta taxa de endurecimento do aço inoxidável, o que causa rápido desgaste da matriz.
Solução: use um material melhor para a fabricação da matriz STS. Usar DC53 ou aço rápido em pó (por exemplo, ASP23) com revestimento PVD pode trazer a vida útil do punção de volta para acima de 100.000 golpes e o custo da matriz será 30%–50% maior.
Diferença de compensação do ângulo de retorno elástico: um parâmetro chave de projeto
Durante o processo de dobra, o comportamento de retorno elástico dos dois materiais difere muito e uma compensação precisa deve ser feita no projeto do molde.
Aço de baixo carbono (SPCC): Menor resistência ao escoamento e menor módulo de elasticidade, o que significa menos retorno elástico. Ao projetar benddies, apenas 0,5°-1.5° deve ser usada compensação de flexão.
Aço inoxidável típico SUS304: alto rendimento e rápido endurecimento por trabalho causam retorno elástico pesado, o projeto pode ter que ser de 85°, ou até menos para produzir 90°, correspondendo a 3,0°-5,5° compensação de flexão excessiva.
Importância matemática: negligenciar esta diferença resultará em peças fora da tolerância nos ângulos euma montagem malsucedida. Como resultado, é necessário estimar exatamente o valor do retorno elástico, seja por meio de simulação FEA ou de fórmulas empíricas, para depois levar em consideração no sistema de projeto de molde na fase inicial do projeto de molde.
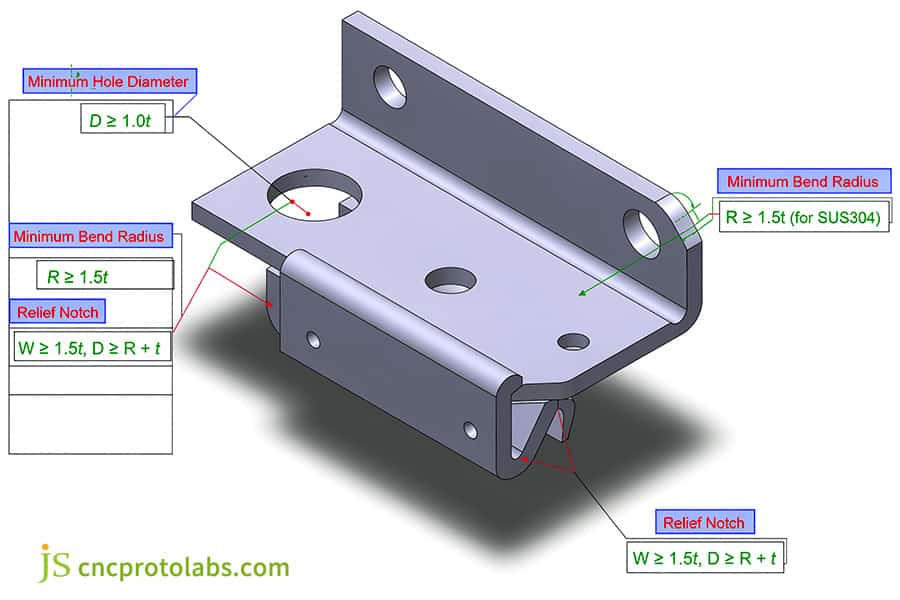
Figura 3: modelo 3D do suporte estampado mostrando as diretrizes do DFM para o raio mínimo de curvatura.
Estampagem de metal versus corte a laser: qual é o volume de equilíbrio de custos?
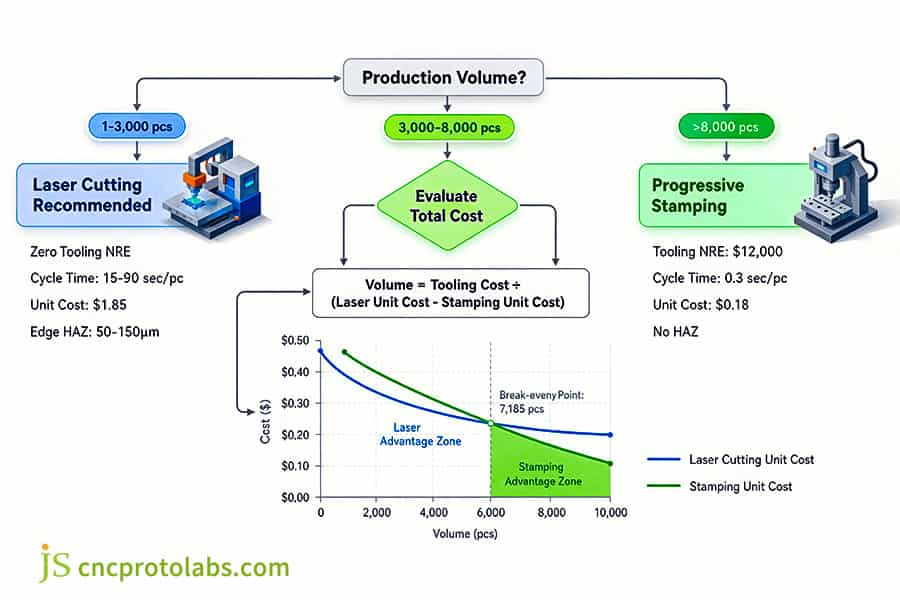
A divisão econômica entre estampagem de metal versus corte a laser depende do volume de produção versus amortização de ferramentas. O corte a laser não requer nenhum investimento em ferramentas (US$ 0 NRE) e configuração rápida, dominando tiragens baixas de 1 a 3.000 peças. No entanto, a estampagem progressiva de metal reduz os tempos de ciclo de 45 segundos para 0,3 segundos por peça. Para volumes de produção superiores a 5.000-8.000 unidades, o custo de processamento ultrabaixo por unidade da estampagem amortiza totalmente as despesas com ferramentas de matriz, gerando economias compostas substanciais.
Tempo do ciclo de processamento e estrutura de custos: a lacuna de eficiência
Esses dois processos têm estruturas de custos totalmente diferentes que definem a faixa econômica de produção de cada processo. Quando a comparação é feita entre o processo de estampagem de metal e o corte a laser, a diferença mais óbvia entre os dois processos está no tempo de ciclo.
Corte a laser: Sem custo de molde (NRE=0), mas alto tempo de processamento para cada peça. Para uma peça que requer uma complexidade média, leva entre 15 e 90 segundos com um corte a laser de fibra, sendo a carga principalmente a depreciação, o gás com o tempo de processamento.
Estampagem progressiva: Investimento inicial pesado para moldes (5.000-35.000) mas tempo de processo muito curto por peça, sendo o tempo de ciclo de apenas 0,2-1,5 segundos. O custo depende principalmente da amortização do molde e do material utilizado.
Cálculo do ponto de equilíbrio de custos: um caso do mundo real
Vamos calcular o ponto de equilíbrio de custos usando um exemplo específico. Esta comparação de custos de estampagem de metal revela claramente o impacto decisivo do tamanho do lote no custo total.
Parâmetros do caso:
Taxa de corte a laser por peça: US$ 1,85
Custo do dado progressivo: US$ 12.000
Taxa de processamento da unidade de estampagem (incluindo materiais): US$ 0,18
Cálculo de pontos de lote balanceado:
Volume = Custo do molde ÷ (preço unitário do laser - preço unitário de estampagem) = US$ 12.000 ÷ (US$ 1,85 - US$ 0,18) ≈ 7.185 peças
Isso significa que quando a quantidade do pedido ultrapassar 7.185 peças, o custo total da estampagem será inferior ao do corte a laser. Depois disso, a estampagem economiza US$ 1,67 por peça adicional produzida. Para um pedido de 100.000 peças, a estampagem economizará mais de US$ 150.000 em comparação ao corte a laser.
Diferenças morfológicas das bordas: funcionalidade e estética
Além do custo, também existem diferenças devido às condições extremas nos dois processos que influenciam os processos e o desempenho subsequentes.
Bordas cortadas a laser: É criada uma zona afetada pelo calor (ZTA) de 50–150 µm. Isso altera a microestrutura e a dureza do material. Para componentes que serão soldados ou sujeitos a carregamento dinâmico, a ZTA pode se tornar o ponto fraco que leva à falha. Além disso, as bordas contêm escória e precisam ser retificadas, uma segunda operação.
Borda de estampagem: inclui uma faixa brilhante, uma faixa de fratura e micro rebarbas. A faixa brilhante possui excelente planicidade, o que a torna uma superfície de contato desejável. Apesar da rebarba, sua altura pode ser controlada em 0,03 mm controlando a folga da matriz e a usinagem no tempo, de modo que muitas vezes não requer corte secundário.
Figura 4: Fluxograma e gráfico de custos comparando o volume de estampagem progressiva e corte a laser.
Quais são as principais diretrizes do DFM de estampagem para raio mínimo de dobra e espessura da chapa?
Qual é o raio de curvatura e a espessura mínimos para estampagem de chapas metálicas? A espessura mínima da chapa normalmente varia de 0,1 mm para microestampagem de precisão a 6,0 mm para suportes estruturais. O raio de curvatura interno (R) nunca deve cair abaixo de 1,0X t para metais dúcteis (SPCC/5052) ou 1,5x-2,0xt para aço de alta resistência e SUS304 para evitar microfissuras nas fibras externas e desgaste excessivo do punção.
Diâmetro mínimo do furo e distância da borda do furo para puncionamento: para evitar "abaulamento" e deformação.
O projeto de puncionamento incorreto pode causar uma deformação do material ao redor do furo, distorcendo as dimensões da peça. Ao responder a perguntas como 'Qual é o raio de curvatura mínimo e a espessura para estampagem de chapas metálicas? ' também precisamos levar em consideração o processo de perfuração.
Diâmetro mínimo do punção: Para manter a resistência do punção, o diâmetro D do punção não pode ser muito pequeno. Para aço comum, digamos SPCC, D ≥ 1,0 t. Para SUS304 (um tipo de aço inoxidável), considerando a alta resistência, D ≥ 1,2 t.
Distância mínima da borda do furo: a distância L do centro do furo até a borda da peça deve ser suficientemente grande para evitar que o material da borda seja comprimido durante a punção. Normalmente, a distância mínima da borda do furo deve ser L ≥ 2,0 t.
Espaçamento entre furos: O espaçamento entre furos (borda a borda) entre dois furos contíguos é normalmente maior que 2,0 t para evitar deformação excessiva do material entre os dois furos durante a puncionamento.
Design de ranhura de alívio de pressão de flexão: evita rasgos nos cantos
Se a área próxima à borda de um componente dobrado não for projetada corretamente, poderá causar uma grande concentração de tensão no canto, causando rasgos.
Problema: Quando a linha de dobra cruza a borda da peça, o material é esticado durante o processo de dobra e não há material para fluir na borda, o que facilita muito a ocorrência de rachaduras.
Solução: projete um corte em relevo no final da linha de dobra.
Largura da ranhura (W): pelo menos 1,5 vezes a espessura da placa, ou seja, W ≥ 1,5 xt.
Profundidade da ranhura (D): pelo menos igual ao raio interno da dobra R mais a espessura da placa t, ou seja, D ≥ R + t.
Princípio de design: Certifique-se de que a raiz da ranhura de alívio de pressão seja arredondada em vez de pontiaguda, para dispersar ainda mais a tensão.
Projeto de redução de custos de molde: estrutura simplificada e direção unificada
Os custos de matrizes são um dos principais custos em projetos de estampagem, pois esses custos podem ser bastante economizados minimizando as alterações no projeto das peças. Usar o raio de curvatura e a regra prática do fator K minimizará o retrabalho durante o estágio inicial do projeto.
Direção de dobra padronizada: ao projetar peças, padronize todas as direções de dobra para evitar o uso complexo de controles deslizantes laterais (Cam Slides). Simplifique a estrutura do molde e diminua o custo e a taxa de falhas.
Livrar-se do movimento lateral: o sistema deslizante lateral complicará o molde e tornará mais difícil sua manutenção. Quando possível, elimine o movimento do controle deslizante modificando o design da peça (por exemplo, substituindo furos laterais por punções verticais).
Use design padronizado: todo projeto de peças de molde (punções de guias de base de molde) deve ser planejado para evitar projetos personalizados para diminuir o ciclo e o custo de fabricação do molde.
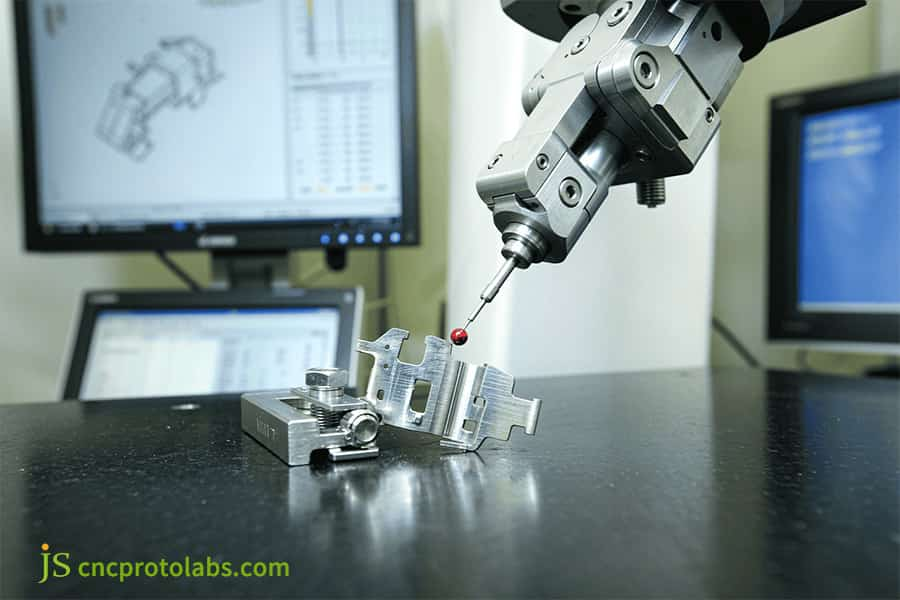
Figura 5: Máquina CMM inspecionando peça de suporte de metal estampada com precisão na fábrica.
Quanto custa o ferramental para estamparia de metal e como é calculada a tonelagem da prensa?
O custo das ferramentas de estampagem de metal varia amplamente com base na complexidade da peça e no volume de produção. As matrizes de estampagem progressiva variam de US$ 5.000 para pequenas ferramentas de 4 estações até US$ 35.000+. Para ferramentas automotivas complexas de múltiplas ações, com prazos de entrega típicos de 4 a 7 semanas, incluindo amostragem piloto T1. Os requisitos de tonelagem são calculados usando P = L × t × τ (espessura × resistência ao cisalhamento), adicionando um buffer de segurança de 25% para evitar o travamento da prensa e a fratura da matriz.
Detalhamento do Tooling NRE (Engenharia Não Recorrente)
Ter conhecimento de onde moldar custos contribui para técnicas e negociações de custos adequadas com fornecedores. Uma análise do custo das ferramentas de estampagem de metal pode ajudar as funções de compras a preparar orçamentos corretos.
Base do molde e pilares/mangas guia (peças padrão): compreendem 20%-25% do total e têm custos fixos relativamente significativos, moldados pelo tamanho do molde e requisitos de precisão.
Peças formadoras de aresta de corte e núcleo do molde: representando 15%-20%, são fundamentais para a taxa de variabilidade de custos, dependendo dos tipos de aço do molde utilizados (carboneto cimentado D2 DC53).
Eletroerosão a fio e usinagem CNC: representando 35%-45% do custo total, é o item de maior custo na fabricação de moldes. Está intimamente relacionado à complexidade do molde, precisão e tempo de usinagem.
Montagem do ajustador, retificação e moldagem de teste (T1–T3): 15%–20% do custo total. Esta etapa é essencial para a vida dimensional do molde e para a confiabilidade da fixação; um instalador mais experiente produz um ciclo mais rápido e de maior qualidade. Quanto mais experiente for o instalador, mais rápido será o ciclo e maior será a qualidade.
Lógica de cálculo e fator de segurança para tonelagem total de estampagem
Calcular com precisão a tonelagem necessária da prensa é um pré-requisito para evitar danos por sobrecarga da prensa e quebra da matriz. Em relação à pergunta: "Quanto custa o ferramental de matriz progressiva e qual é o prazo de entrega típico?", o cálculo da tonelagem impacta diretamente a escala e o custo do projeto da matriz.
Fórmula da força de cisalhamento para puncionamento:F = L × t × τ
F: Força de corte (unidade: Newtons N)
L: Perímetro do perfil cego (unidade: milímetros mm)
t: Espessura da chapa (unidade: milímetros mm)
τ: Resistência ao cisalhamento do material (unidade: megapascais, MPa), geralmente 0,8 vezes a resistência à tração.
Configuração da tonelagem total: Após calcular a força de punção teórica, também devem ser consideradas a força de descarga, força de ejeção, força de fixação e possíveis cargas descentralizadas. Tonelagem total = F × 1,3 (fator de segurança). Uma margem de segurança de 25% a 30% evita sobrecargas instantâneas causadas por flutuações na espessura do material, embotamento da matriz, etc.
Ciclo de retificação e manutenção de moldes: a salvação para manter a precisão
Tipo de molde
Vida Esperada (AVC)
Material
Faixa de preço típica
Ciclo de reafiação
Ferramenta de software/protótipo
1.000 - 5.000
Alumínio/Aço macio
US$ 2.500 - US$ 5.000
Não aplicável
Ferramenta reforçada de produção
500.000 - 1.000.000
SKD11/D2 (58-60 HRC)
US$ 8.000 - US$ 20.000
A cada 100 mil - 200 mil golpes
Ferramenta de metal duro de alta durabilidade
2.000.000 - mais de 5.000.000
Carbeto de tungstênio (WC-Co)
US$ 20.000 - US$ 35.000 ou mais
A cada 300 mil - 500 mil golpes
Fontes: classes de aço para ferramentas de acordo com ISO 4957:2018; intervalos de reafiação por registros de produção JS Precision (2025–2026).
A retificação e manutenção do molde são muito importantes para a precisão da peça e para a vida útil do molde. Porque cada desbaste precisa apenas de um micro-desbaste em cerca de 0,02-0,05mm da aresta de corte para torná-la novamente afiada. O tempo de moagem está diretamente conectado à qualidade do projeto do molde e à qualidade do material, e uma condição clara de custo das ferramentas de estampagem pode permitir que as empresas planejem o investimento no molde e o orçamento de manutenção naturalmente.
Como as certificações de estampagem ISO 9001 e IATF 16949 garantem a qualidade das peças?
Os protocolos de estampagem ISO 9001 e IATF 16949 garantem consistência sem defeitos em execuções de produção em massa por meio de APQP estruturado, envio de documentos PPAP nível 3 e controle estatístico de processo (SPC) em tempo real. Ao implantar inspeção de visão automatizada, projetores de perfil óptico sem contato e monitoramento contínuo de Cpk (Cpk ≥ 1,67), instalações de serviço de estampagem certificadas eliminam desvios dimensionais da espessura da bobina variações, acúmulo de rebarbas e microdesgaste da ferramenta.
Documentação de qualidade e controle de processos: rastreabilidade desde a origem até a remessa
Para ser um bom fornecedor de estampagem de chapas metálicas, o fornecedor deve ter um bom sistema de gestão de qualidade. Selecionar um serviço de estampagem de chapas metálicas confiável com um sistema de gerenciamento de boa qualidade é a chave para eventualmente estabilizar as peças.
Planejamento Avançado da Qualidade do Produto (APQP): fornecedores e clientes criam colaborativamente um plano de qualidade, identificam pontos de risco e elaboram ações preventivas no início do projeto.
Processo de aprovação de peça de produção (PPAP): Após a produção da primeira amostra, o fornecedor envia um pacote de documentação PPAP Nível 3, incluindo:
Registro de projeto
Fluxograma do processo
Análise de Modos e Efeitos de Falha de Processo (PFMEA)
Plano de controle
Resultados de medição em tamanho real (FAI)
Resultados dos testes de material/desempenho
Estudo inicial de capacidade do processo (Ppk/Cpk)
Controle de processo: a inspeção do primeiro artigo (FAI) e a inspeção de patrulha garantem que o processo de produção esteja sob controle e que todos os registros de inspeção e informações sobre lotes de materiais sejam rastreáveis.
Controle Estatístico de Processo (SPC): Deixe os Dados Falarem
O SPC é uma das ferramentas e métodos mais eficazes na prevenção e melhoria de defeitos. O fornecedor que pode realizar o processo de fabricação de precisão personalizado pode implementar o SPC no processo para monitorar as principais dimensões e tornar o processo em condições estáveis constantemente.
Cpk (Índice de Capacidade do Processo): Indica a capacidade de um processo dentro das tolerâncias das especificações. Quanto maior o valor de Cpk, mais estreita será a variação do processo e mais estável será o processo.
Requisito mínimo padrão: valor alvo de Cpk da dimensão crítica ≥ 1,33.
Alto padrão de demanda: Para indústrias automotivas e médicas, para "características críticas/de segurança" (como força de contato terminal), é necessário um Cpk de ≥ 1,67.
Controle da altura da rebarba: se a altura da rebarba (geralmente controlada para <0,03 mm) for monitorada regularmente, as tendências de desgaste do molde poderão ser identificadas mais cedo e reparadas antes que afetem a funcionalidade da peça.
Caso de projeto: da solução de problemas à otimização de custos
Com base na experiência prática da JS Precision no fornecimento de serviços de estampagem para fabricantes de sensores industriais, a solução sistemática de problemas é a essência da demonstração do valor de um fornecedor.
Ponto problemático original
O cliente tem usado uma puncionadeira CNC para puncionar e dobrar o material para formar os invólucros do sensor SUS304 (0,40 mm de espessura). O custo de processamento por peça chegou a US$ 1,65, com variação de tolerância angular de ±1,5° e uma taxa de defeito de montagem de 8,5%.
Solução
O aço da matriz DC53 foi selecionado pela equipe de engenharia da JS Precision como o material da matriz com revestimento de superfície TD (Difusão Térmica) para aumentar sua resistência ao desgaste. Um processo adicional de dobra de ajuste fino foi introduzido nas operações críticas de dobra para controlar o retorno elástico com precisão.
Resultados Quantitativos
As tolerâncias dimensionais são estáveis em ±0,025 mm.
A taxa de defeitos de montagem diminuiu de 8,5% para 0,15%.
A taxa de processamento por peça diminuiu de 1,65 para 0,14.
O cliente recupera todos os custos do molde quando 12.000 peças são produzidas.
Este caso demonstra claramente como o projeto profissional de moldes e a otimização de processos podem resolver simultaneamente problemas de qualidade e obter economias de custos significativas.
Se você está procurando um parceiro de estampagem confiável, sinta-se à vontade para enviar seus desenhos para a JS Precision. Forneceremos a você um serviço completo, desde o projeto do molde até a produção em massa, garantindo o equilíbrio ideal entre qualidade e custo.
Figura 6: Prensa de estampagem progressiva com ferramentas para produção em massa.
Perguntas frequentes
Q1: Para que é usada a estampagem de chapa metálica?
Dobrar e flangear são usados com mais frequência para produzir em massa componentes de hardware 3D complexos e de alta precisão por meio de estampagem de chapa metálica. Os principais campos de diversas aplicações incluem suportes estruturais automotivos, barramentos de cobre para baterias de energia, tampas de blindagem eletrônica, travas de aviões e vampiros de aparelhos médicos. Ele mantém uma tolerância estável de ±0,02 mm a 30–500 SPM.
Q2: Qual é o raio de curvatura mínimo (pode ser relacionado à espessura da chapa) para estampagem de chapa metálica?
A espessura das placas de estampagem comumente usadas para prensagem de metal é de 0,1 mm a 6,0 mm. O raio interno de curvatura mínimo no alongamento do material: uma excelente plasticidade de alumínio 5052 ou aço laminado a frio SPCC, o raio de curvatura mínimo pode ser definido para 1,0 t; para materiais de alta resistência ou de endurecimento (como o material SUS304), o raio de curvatura deve ser definido para 1,5-2,0 t para reduzir rachaduras na superfície externa.
Q3: Estampagem de chapa metálica versus usinagem CNC: o que é mais econômico para 10.000 peças?
Se a demanda de produção for de cerca de 10.000 peças, a estampagem de chapas metálicas é muito mais barata do que a usinagem CNC. Embora o processo de produção CNC não inclua os custos iniciais de fabricação do molde, o preço unitário é alto devido ao tempo mínimo de corte por peça relativamente alto, variando de alguns minutos a dezenas de minutos. A estampagem requer ferramentas que custam entre US$ 5.000 e US$ 15.000. No entanto, o tempo de estampagem por peça é de apenas cerca de 1 segundo. Pode-se comprovar que após ultrapassar a marca de 5.000 peças, o custo amortizado por peça estampada pode ser mais de 60% inferior ao da usinagem CNC.
Q4: Estampagem progressiva versus matriz de transferência: qual devo escolher?
Para peças pequenas e médias com demanda anual acima de 20.000 peças, são aconselháveis matrizes progressivas executando uma faixa contínua de 80 a 300 SPM. Para peças estampadas profundas, irregulares ou de seção fechada, devem ser escolhidas matrizes de transferência com manuseio robótico.
Q5: Qual é o custo de uma ferramenta de matriz progressiva e quanto tempo leva para fazer isso?
Um conjunto de matrizes progressivas custa aproximadamente 4.500 (matrizes pequenas de 3 a 4 estações) a mais de 35.000 (matrizes de metal duro multiestações de precisão automotiva) com um ciclo de entrega típico de 4-7 semanas incluindo análise DFM, projeto de matriz 3D, eletroerosão a fio e corte à máquina CNC, montagem e ajuste da matriz, inspeção de tamanho completo e verificação da peça da primeira peça.
Q6: Como a seleção de materiais afeta o custo geral da estampagem de metal?
Os materiais influenciam diretamente o custo de aquisição, a taxa de refugo e a frequência de desgaste e manutenção do molde. Ligas de alta resistência à tração, como SUS304, levam a um desgaste da borda de corte do molde 3 a 5 vezes mais pesado em comparação com o aço carbono SPCC, o que levou a um maior uso de aço para moldes de alto custo (por exemplo, DC53) e a um processo de retificação mais frequente. Além disso, o desenho do layout das tiras determina o uso da matéria-prima. Além do custo de aquisição da matéria-prima, um design de layout inadequado contribuiria para 15%-25% do desperdício de material.
Q7: qual documentação de controle de qualidade a JS Precision fornece com estampagem de chapa metálica personalizada?
A JS Precision oferece documentação completa de qualidade de remessa em todas as peças estampadas personalizadas. As remessas padrão incluirão um relatório de inspeção do primeiro artigo em tamanho real, certificado de garantia de qualidade da matéria-prima 3.1, dados de teste de névoa salina de galvanoplastia e relatórios RoHS/REACH. Os pedidos de nível automotivo e médico incluirão um pacote de documentação PPAP Nível 3, incluindo PFMEA, planos de controle e dados de teste de capacidade de processo Cpk.
Q8: Os protótipos podem ser estampados sem a necessidade de ferramentas avançadas e caras?
Sim, para verificação de protótipo ou produção experimental de pequenos lotes (100 peças a 2.000 peças), não há necessidade de pagar pelas dispendiosas matrizes de aço de endurecimento progressivo. No ciclo de engenharia, matrizes macias simples domésticas, base de matrizes de troca rápida universal ou pré-blanqueamento a laser integrado com dobra CNC eram utilizadas com frequência. Isso pode reduzir o custo inicial com ferramentas em 65% a 80% e entregar amostras em 10 a 14 dias.
Resumo
Passar da prototipagem para a estampagem de produção em massa é o caminho principal para reduzir o custo unitário. Seguir rigorosamente as regras do DFM, definir folgas e raios internos razoáveis e combinar isso com a seleção do material pode estabilizar tolerâncias dentro de ± 0,02 mm. Ao aproveitar os cálculos de tonelagem e o planejamento de manutenção do molde, os custos de NRE podem ser amortizados em tiragens de produção de 5.000 ou mais unidades, alcançando preços unitários baixos, tempos de ciclo curtos e entrega sem defeitos.
Pronto para otimizar a estrutura da peça e obter orçamento de molde? Aproveite os serviços de estampagem JS Precision para ir direto do CAD 3D para a produção em massa.Nossa equipe de engenharia fornece análise DFM, avaliação de utilização de layout e cálculo de amortização de molde em 24 horas. Obtenha um orçamento gratuito e analise o DFM imediatamente e comunique-se individualmente com engenheiros de moldes seniores para garantir a produção em massa de alta consistência de peças de estampagem de metal enquanto controla o orçamento de abertura do molde.
Isenção de responsabilidade
O conteúdo desta página é apenas para fins informativos. Para JS Precision Services, não há representações ou garantias, expressas ou implícitas, quanto à precisão, integridade ou validade das informações. É responsabilidade do comprador identificar os requisitos técnicos específicos e solicitar uma cotação formal de peças. Entre em contato conosco para obter mais informações.
Especialista em prototipagem rápida e fabricação rápida
Especializada em usinagem cnc, impressão 3D, fundição de uretano, ferramentas rápidas, moldagem por injeção, fundição de metal, chapa metálica e extrusão.
 Português (Brasil)