Guía de estampado de chapa metálica: costos de procesos, materiales y herramientas
Escrito por
Precisión JS
Publicado
Sep 21 2026
Pateadura
Síguenos
El estampado de chapa utiliza técnicas de conformado en frío para convertir bobinas de chapa plana en componentes de alta precisión, ya sea mediante procesos de doblado, punzonado o embutición profunda. Esta tecnología de conformado en frío es fundamental en la producción en masa porque logra tolerancias de hasta ±0,02 mm a altas velocidades de ciclo (30 a 500 SPM) y ayuda a llevar nuevos conceptos a escala comercial.
Tabla de resumen de respuestas principales
Para el estampado de metal, una vez que la producción supera el punto de equilibrio, los tamaños de lote de aproximadamente 5000 a 10 000 piezas se vuelven económicos cuando se utilizan troqueles progresivos. Mientras tanto, las tolerancias se pueden mantener dentro de ±0,02 mm y el tiempo del ciclo por pieza se puede reducir a menos de 1 segundo.
Dimensión de evaluación
Parámetros clave de ingeniería/puntos de referencia de la industria
Regla de selección/criterios de decisión
Tolerancias estándar
±0,02 mm a ±0,05 mm (clase de precisión DIN 6930-2)
Conectores electrónicos → matriz progresiva; grandes recintos embutidos → matriz de transferencia
Volumen de equilibrio económico
5.000–10.000 piezas (frente a CNC/corte por láser)
$3000–$35 000+; plazo de entrega de 3 a 6 semanas (incluida la muestra T1)
Ejecución piloto → herramienta suave; producción de un millón de golpes → matriz progresiva DC53
Calidades de materiales compatibles
SPCC, SUS304, Al5052-H32, latón C2600
Embutición profunda → SPCE; resistencia a la corrosión → 304; ligero → 5052
Cálculo de tonelaje
P = L × t × τ (perímetro × espesor × resistencia al corte)
El tonelaje nominal de la máquina debe reservar entre un 25% y un 30% de margen de seguridad
Fuentes: Tolerancia según DIN 6930-2: 2011; costo y tiempo de entrega según datos internos de JS Precision (2025-2026); factor de tonelaje por práctica industrial con un margen del 25 % al 30 %.
¿Quiere evaluar si sus piezas son adecuadas para estampar? Póngase en contacto con JS Precision y nuestro equipo de ingeniería le proporcionará un análisis DFM gratuito y una cotización preliminar dentro de las 24 horas para ayudarlo a tomar una decisión rápida.
¿Qué es el proceso de estampado de chapa metálica y cómo se adapta a la producción en masa?
El proceso de estampado de chapa metálica es un método de conformado en frío en el que prensas servo o mecánicas de alto tonelaje fuerzan la tira enrollada hacia matrices de acero para herramientas. Al consolidar el corte, la perforación, el conformado y el acuñado en ciclos continuos que funcionan a 30-500 SPM, produce componentes con tolerancias de hasta ±0,02 mm. El estampado domina la fabricación de gran volumen porque los gastos iniciales de herramientas se amortizan en grandes tiradas de producción, lo que reduce los costos de fabricación de piezas a un valor cercano al de mercado de la materia prima.
Dinámica de estampado: Selección entre prensas mecánicas y servo
La elección de la fuerza motriz afecta directamente a la calidad del producto y a la eficiencia de la producción. Para los principiantes, una guía detallada de estampado de chapa puede ayudar a comprender los principios básicos de los diferentes tipos de punzonadoras.
Prensa punzonadora mecánica (mecanismo de manivela): utiliza almacenamiento de energía del volante, tiene una longitud de punzón fija y una carrera alta, es adecuada para punzonado simple a alta velocidad y embutición superficial. El problema es que el tiempo de espera en el punto muerto inferior es corto. Debido a esto, es difícil controlar la recuperación elástica de formas complejas.
Punzonadora servo: es impulsada por un servomotor con mantenimiento de presión en el punto muerto inferior, programación de curva de carrera y ajuste continuo de velocidad, que puede controlar con precisión el flujo de material y reducir la recuperación elástica y es adecuado para acero de alta resistencia y piezas de embutición profunda.
Criterios de selección: para una precisión de ±0,05 mm o mejor, el punzonado mecánico es suficiente. Las piezas que requieren un control estricto de la recuperación elástica o un conformado complejo requieren una servoprensa. La punzonadora servo sería una mejor opción.
Las raíces técnicas de las fluctuaciones de los precios de los moldes: de los materiales a la rigidez
Las diferencias significativas en el precio de los moldes se deben a varios factores técnicos clave.
Tolerancia del espesor de la bobina (Δt): El espesor de las bobinas suministradas por los proveedores de acero no es un valor fijo; por ejemplo, la lámina laminada en frío SPCC tiene una tolerancia de ±0,05 mm que se traslada directamente a las piezas estampadas para influir en el ángulo de flexión y el espacio libre de ajuste. Cuanto menor sea esta tolerancia, más caro será el material y más difícil será el ajuste del molde.
El marco del molde sellado difiere en rigidez: la base del molde de hierro fundido (HT300) absorbe bien las vibraciones, pero su rigidez y resistencia a la fatiga son inferiores a las de un marco de acero 45#; un marco de acero 45# tratado térmicamente soporta cargas excéntricas más grandes y mantiene la precisión a alta velocidad, a un costo mayor.
Efecto del retorno elástico del estampado: El cambio del espesor del material y la deformación elástica del juego de troqueles pueden significar que la fuerza de formación real es diferente de la fuerza teóricamente calculada, y también conducen a un retorno elástico impredecible. Para controlar la recuperación elástica y fabricar piezas de buena calidad, son necesarios un juego de matrices de alta rigidez y tolerancias estrictas para los materiales.
Disposición de franjas: el primer obstáculo para reducir costes
El diseño de la chapa influye decisivamente en el uso de la materia prima y es al mismo tiempo la conexión más directa para controlar los costes de estampación. Dentro de todo el proceso de estampación de chapa,
Tasa de utilización estándar: al optimizar la disposición de las piezas en la tira (fila simple, fila doble, fila escalonada) en el diseño de troqueles progresivos, la tasa de utilización estándar se puede mantener en 75%-88%.
Factores que afectan la tasa de utilización: forma geométrica de la pieza, valor de superposición (ancho del soporte), paso de avance. Es común tener índices de utilización pequeños en piezas complicadas e irregulares.
Combinar varias piezas diseñadas mediante la adopción de un diseño de desperdicio cero o un diseño de bajo desperdicio o componer diferentes partes en la misma tira estampada mediante tecnología de anidamiento puede mejorar mucho la utilización del material y reducir el costo unitario.
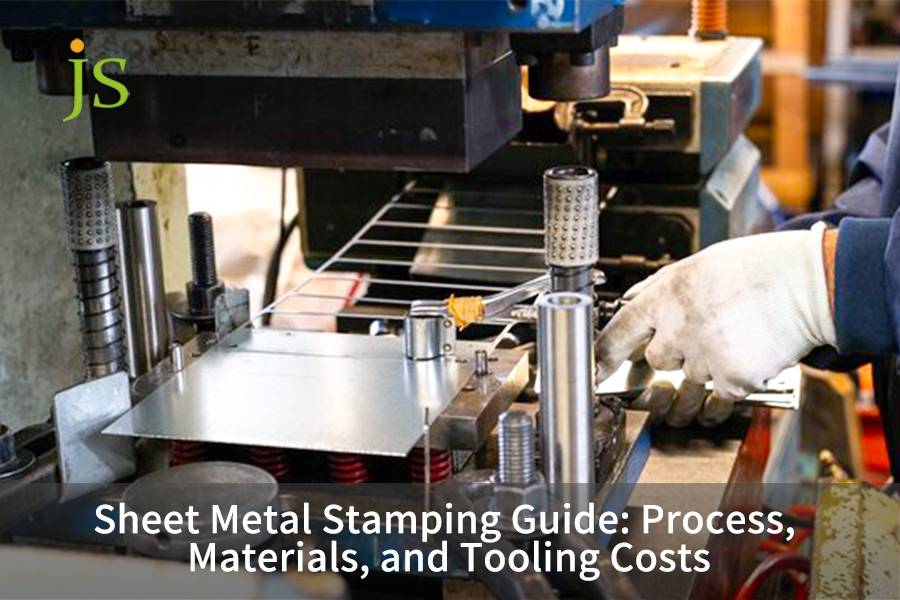
Figura 1: Diagrama del mecanismo de prensa de estampado de chapa que muestra el juego de matrices y los componentes.
¿Cómo funciona el estampado progresivo en comparación con las herramientas de transferencia y de etapa?
El estampado progresivo alimenta bobinas continuas a través de una serie secuencial de estaciones que cortan, perforan, doblan y acuñan piezas de forma incremental antes del corte final. A diferencia de las herramientas de transferencia o de una sola etapa que manejan piezas en bruto individuales, los troqueles progresivos funcionan a entre 80 y 300 SPM, logrando tolerancias posicionales dentro de ±0,03 mm. La vida útil de la herramienta supera habitualmente 1.000.000 de golpes cuando se configura con insertos D2 o de carburo de tungsteno, lo que minimiza las operaciones secundarias que requieren mucha mano de obra.
Diferencias en el avance de tres tipos de moldes
Hay varios tipos de moldes adecuados para muchos requisitos de producción y características de los componentes. Se deben comprender los fundamentos del estampado progresivo antes de seleccionar el molde óptimo.
Herramientas de escenario:
Principio de funcionamiento: Sólo una de estas operaciones (blanqueado, punzonado, doblado, etc.) se lleva a cabo en un ciclo de estampado.
Características: Estructura sencilla, bajo costo de matriz (tan bajo como alrededor de $2500), aunque se necesitan prensas múltiples o estaciones múltiples, de esta manera baja eficiencia y altos errores de posición acumulativos.
Trabajos aplicables: Producción de prueba en lotes pequeños y piezas con formas extremadamente simples (menos de 5000 piezas).
Transferir herramientas:
Principio de funcionamiento: el brazo robótico mueve piezas de chapa metálica individuales hacia y desde estaciones de herramientas separadas para múltiples operaciones.
Aplicación: piezas grandes (como paneles de puertas de automóviles) o piezas que implican embutición profunda. Las herramientas son bastante flexibles, pero el sistema de brazo robótico es complejo y su velocidad es más lenta que la de los troqueles progresivos (alrededor de 15-40 SPM).
Áreas de aplicación: Producción de piezas de "formas grandes y complejas" mediante embutición profunda.
Dado progresivo:
Principio de funcionamiento: El material laminado se suministraba al troquel mediante un alimentador. Dentro de un único troquel se realizan una serie de operaciones, como punzonado, doblado y estirado. Luego, el artículo final se corta de la tira, lo que se conoce como separación.
Características: muy alta eficiencia de producción (80-300 SPM), buena precisión posicional (±0,03 mm), baja rotación de productos semiacabados. Sin embargo, la estructura del troquel es complicada y el costo es muy alto (entre 5000 y 35 000+).
Dónde se puede utilizar: bueno para la producción en masa (>10 000 piezas) de componentes de precisión pequeña y mediana (como conectores de interruptores electrónicos, terminales, resortes, etc.)
Cálculo del juego de corte: la regla de oro que determina la calidad de la sección transversal
La holgura de punzonado es el espacio en un lado entre el punzón y la matriz, tiene una gran influencia en la calidad de la sección transversal, la vida útil de la matriz y la fuerza de punzonado. Los estándares correctos de la holgura progresiva del troquel pueden mejorar la calidad de la sección transversal de manera efectiva.
Cálculo: normalmente, el espacio libre es proporcional al espesor de la hoja t, C= (espacio libre) =kt t donde k es un coeficiente. Para un acero laminado en frío normal, el valor recomendado de suele ser del 5 % al 12 % t. Para chapa de acero SPCC de 1,0 mm de espesor, el espacio libre en un lado sería el espacio libre de 0,05 mm.
Impactos del espacio libre sobredimensionado: disminución de la banda brillante en la sección transversal, aumento de la banda de fractura, la altura de la rebaba es superior al 10% t y disminución de la precisión de las piezas.
Resultados de un espacio libre insuficiente: segundo corte, segunda banda brillante, mayor fuerza de punzonado y desgaste del troquel, y posible astillado del troquel.
Mejor solución: encuentre el valor ideal del espacio libre siguiendo estándares profesionales (consulte DIN 9866 para ver un ejemplo) o usando el análisis de elementos finitos (FEA) para algún tipo de material y su espesor.
Configuración del material del molde: desde piezas estándar hasta recubrimientos de alto rendimiento
Elegir el material del molde y el tratamiento de la superficie adecuados es clave para prolongar la vida útil del molde y garantizar la calidad del producto.
Selección de piezas estándar: En condiciones de trabajo normales, generalmente se utiliza acero para moldes SKD11 o D2 como piezas de trabajo del molde. La dureza se puede aumentar a 58-60 HRC después del tratamiento térmico, con buena tenacidad y resistencia al desgaste;
Estaciones de alto desgaste: las estaciones que perforan placas gruesas o acero inoxidable necesitan materiales de mayor calidad como DC53 (alta resistencia al desgaste y tenacidad) o carburo cementado (WC-Co, muy alta resistencia al desgaste pero muy baja tenacidad) como puntas.
Recubrimiento de titanio PVD: aporta un recubrimiento de PVD (TiAlN, CrN, etc.) a la superficie del molde que puede reducir el coeficiente de fricción, mejorar la dureza de la superficie y ofrece características antiadhesivas y antirrayas. Se utiliza en situaciones de estampado sobre acero inoxidable y aleación de aluminio.
¿Cómo afecta la selección del material de estampado de chapa a la conformabilidad y al desgaste de la herramienta?
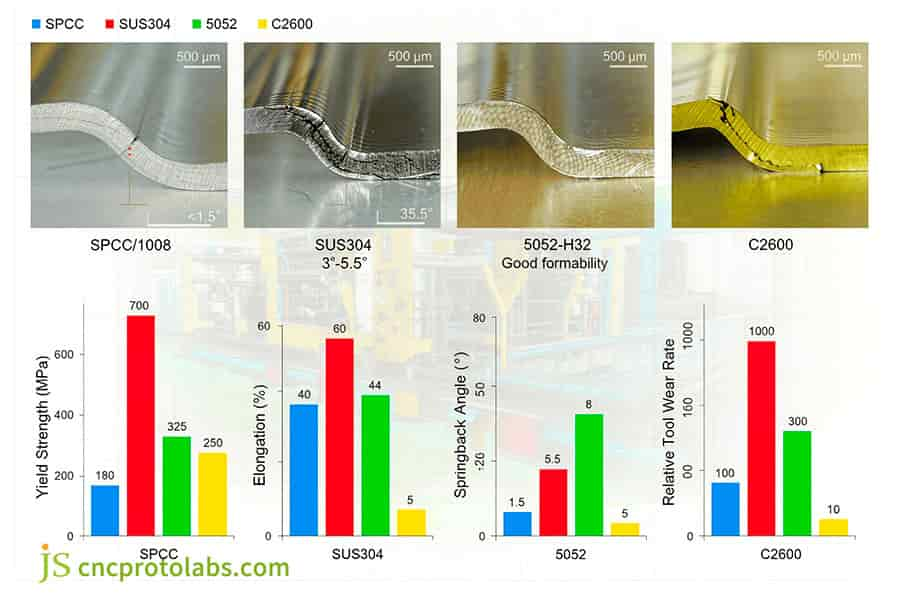
La selección del material de estampado de chapa determina los límites de formación, el tonelaje requerido y las tasas de degradación del troquel a través de propiedades físicas como límite elástico, alargamiento (A80) y exponente de endurecimiento por trabajo (valor n). Las aleaciones de alta ductilidad, como el acero de embutición profunda SPCE (>35 % de alargamiento), facilitan embuticiones complejas sin desgarros. Por el contrario, los materiales de alta resistencia aceleran la fricción de la herramienta y amplifican la recuperación elástica angular (2°-7°), lo que requiere compensación predictiva de elementos finitos (FEA) y metalurgia especializada del acero para troqueles.
Parámetros clave de conformado: descifrando el código de conformado de los materiales
Tener una concepción clara de 4 parámetros de diseño antes de poder realizar la elección correcta del material. Para el procedimiento completo de selección del material de estampado de chapa, una consideración cuidadosa de estos indicadores es igualmente importante.
Límite elástico (Rp): La tensión correspondiente al inicio de la deformación plástica. Cuanto mayor es el límite elástico, mayor se aplica la fuerza de conformación y se produce peor recuperación elástica.
Resistencia a la tracción (Rm): La tensión máxima de un material antes de fallar, que influye en la fuerza de punzonado y la limitación de tensiones del troquel.
Relación de deformación del plástico (valor r): un índice de la resistencia de un material al adelgazamiento durante el embutición. Cuanto mayor sea el valor, mayor será la dureza del material.
Índice de endurecimiento por trabajo (valor n): Representa la tasa de aumento de la resistencia del material con la deformación. Cuanto mayor sea el valor n, mayor será la deformación uniforme. Por el contrario, el aumento del valor n también aumenta el desgaste del molde.
Formación de criterios de selección y rendimiento para cuatro tipos de sustratos
Materiales
Límite elástico (MPa)
Resistencia a la tracción (MPa)
Alargamiento A80 (%)
valor n
Ángulo de recuperación
Notas clave de aplicación
SPCC/1008 Acero Laminado en Frío
140 - 280
270 - 410
> 35
~0,20
< 1,5°
Excelente formabilidad, bajo costo, adecuado para estampado general.
Acero inoxidable austenítico SUS304
205 - 310
520 - 720
> 40
~0,45
3° - 7°
Rápido endurecimiento por trabajo, se necesita alto tonelaje, propenso a irritarse.
Aleación de aluminio 5052-H32
130 - 230
210 - 290
12 - 22
~0,16
<2°
Buena resistencia a la corrosión, conformabilidad moderada, apto para flexión.
C2600 Cartucho Latón
110 - 220
330 - 480
> 46
~0,35
< 1°
Excelente ductilidad, buena conductividad eléctrica, pero propenso a rebabas en los bordes.
Fuentes: ASTM A1008/A1008M-21 Especificación estándar para acero, láminas, laminado en frío, al carbono, estructural, de baja aleación de alta resistencia y de baja aleación de alta resistencia con formabilidad mejorada; Manual internacional de metales de la ASM, vol. 2.
Compensación por rebote: de la experiencia a la ciencia
La recuperación elástica es un fenómeno inevitable durante el estampado de metales, en particular en aceros de alta resistencia y acero inoxidable. Los datos fiables sobre las propiedades de los materiales de chapa metálica son la base para la compensación de la recuperación elástica.
Mecanismo de recuperación elástica: la liberación de la tensión residual se produce después de una curvatura, las características de la pieza cambian de la forma del molde a una ligera diferencia.
Compensación convencional: 'Doblado excesivo' es el ángulo del troquel que se aumenta intencionalmente más allá del ángulo del producto objetivo según la experiencia. Las compensaciones de sobreflexión para acero con bajo contenido de carbono son de 0,5°-1,5° y para acero inoxidable SUS304 son de 3,0°-5,5°.
Método de alimentación: Uso de software de análisis de elementos finitos (FEA) para realizar una simulación numérica precisa, principalmente del proceso de formación; Al utilizar FEA para simular el proceso de conformado, la cantidad de recuperación elástica se predice con precisión y se corrige en la etapa de diseño del troquel, lo que acorta significativamente el ciclo de producción de prueba y mejora el rendimiento a la primera.
Figura 2: Gráfico que analiza la formabilidad de los materiales de estampado, el límite elástico y la tasa de desgaste de la herramienta.
Estampado de acero al carbono versus acero inoxidable: ¿cuáles son las principales diferencias de ingeniería?
En el estampado de acero al carbono frente a acero inoxidable, los comportamientos mecánicos y de desgaste divergen marcadamente debido a la rápida tasa de endurecimiento por trabajo del acero inoxidable (valor n ~0,45 frente a ~0,20). El acero inoxidable (SUS304) exige un tonelaje entre un 40 % y un 60 % más, un estricto control de la holgura (8 %-10 % t) y matrices de carburo recubiertas de PVD para evitar un desgaste severo. El acero al carbono (SPCC/1010) ofrece una capacidad de embutición superior, una recuperación elástica mínima (<1,5°) y una vida útil del punzón 3 veces más larga antes del reafilado, lo que reduce significativamente los gastos generales de mantenimiento.
Mecanismo de endurecimiento por deformación y calidad del borde
Se puede ver una gran diferencia entre el acero al carbono y el acero inoxidable durante el estampado. Saber qué comparar en la comparación de estampado de acero al carbono versus acero inoxidable ayudará a elegir los parámetros de proceso adecuados.
Transformación martensítica: la transformación martensítica inducida por deformación se produce al deformar acero inoxidable austenítico (como SUS304) a temperatura ambiente. Una gran cantidad de austenita se transforma en martensita. Este proceso aumenta sustancialmente la resistencia y la dureza del acero, pero a expensas de la fragilidad.
La zona de fractura más grande en el borde cortado del acero inoxidable se endurece mecánicamente por trabajo que el acero al carbono a un ritmo muy alto. La zona de fractura en el acero inoxidable es más ancha y la calidad de la sección es menor que en el acero al carbono en los procesos de punzonado. Para producir una buena sección transversal, se necesita un espacio libre de punzonado más pequeño (8%-10% t ) y un borde de matriz afilado.
Contramedidas: instalar el molde recubierto de PVD para reducir la fricción, optimizar la fórmula del lubricante o proporcionar el proceso de afeitado en forma de molde para eliminar la zona de fractura rugosa.
Comparación del desgaste del molde: una compensación entre la vida útil y el costo
A partir de la experiencia práctica del estampado de terminales de precisión de JS Precision, el efecto del material en la vida útil del troquel es un elemento clave a la hora de elegir la ruta del proceso, y cuando se trata de la dificultad de la embutición profunda con acero inoxidable, aumentar el material del troquel se vuelve de vital importancia.
Estampado de acero al carbono SPCC: El punzón está hecho de acero D2, cuyo ciclo de rectificado es de aproximadamente 150 000 - 250 000 golpes y puede funcionar de manera estable durante algunas semanas antes de ser reparado.
Estampado de cualquier acero inoxidable SUS304: utilizando el mismo punzón D2, el intervalo de rectificado se reduce a solo 30 000 a 50 000 golpes debido a la alta dureza y la alta tasa de endurecimiento por trabajo del acero inoxidable, lo que provoca un rápido desgaste de la matriz.
Solución: utilizar un mejor material para la fabricación del troquel STS. El uso de DC53 o acero en polvo de alta velocidad (por ejemplo, ASP23) con recubrimiento PVD puede devolver la vida útil del punzón a más de 100 000 golpes y el costo del troquel será entre un 30 % y un 50 % mayor.
Diferencia de compensación del ángulo de recuperación: un parámetro de diseño clave
Durante el proceso de curvado, el comportamiento elástico de los dos materiales difiere mucho y se debe realizar una compensación precisa en el diseño del molde.
Acero con bajo contenido de carbono (SPCC): Menor límite elástico y menor módulo de elasticidad, lo que significa menos recuperación elástica. Al diseñar matrices, solo 0,5°-1.5° Se debe utilizar una compensación de sobreflexión.
Acero inoxidable SUS304 típico: el alto rendimiento y el rápido endurecimiento por trabajo provocan una gran recuperación elástica; el diseño puede tener que ser de 85°, o incluso menos para producir 90°, lo que corresponde a una compensación de sobreflexión de 3,0°-5,5°.
Importancia matemática: descuidar esta diferencia dará como resultado piezas fuera de tolerancia en los ángulos y un ensamblaje fallido. Como resultado, es necesario estimar exactamente la cantidad de recuperación elástica, ya sea mediante simulación FEA o fórmulas empíricas que luego se tendrán en cuenta en el sistema de diseño del molde en la fase inicial del diseño del molde.
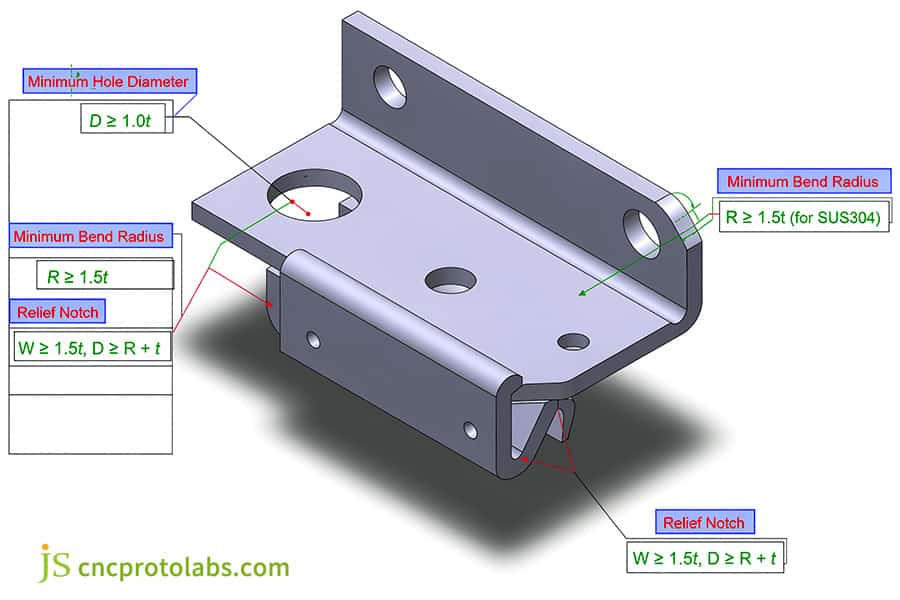
Figura 3: modelo 3D de soporte estampado que muestra las pautas DFM para el radio de curvatura mínimo.
Estampado de metal versus corte por láser: ¿Cuál es el volumen de equilibrio del costo?
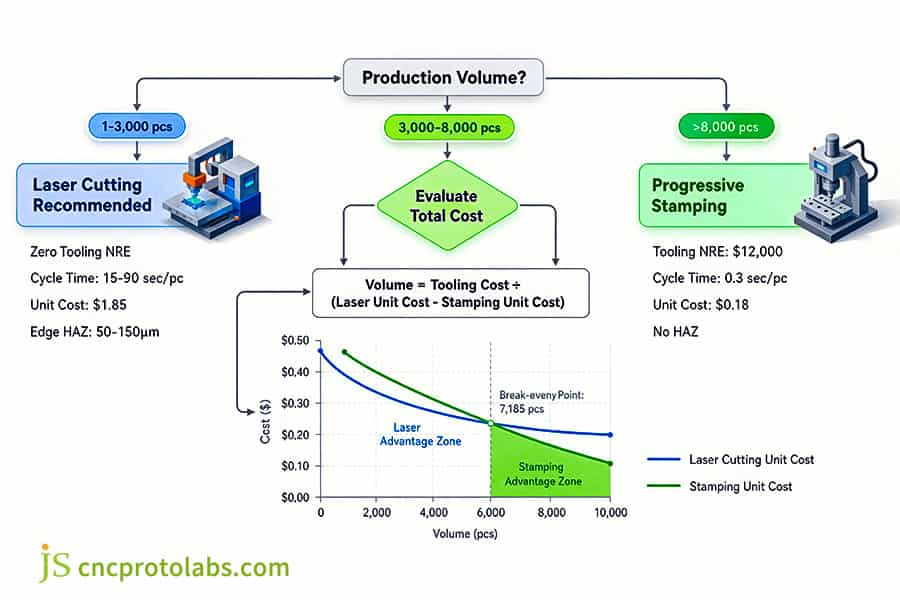
La división económica entre estampado de metal y corte por láser depende del volumen de producción versus la amortización de herramientas. El corte por láser requiere cero inversión en herramientas ($0 NRE) y una configuración rápida, dominando tiradas bajas de 1 a 3000 piezas. Sin embargo, el estampado progresivo de metal reduce los tiempos de ciclo de 45 segundos a 0,3 segundos por pieza. Para volúmenes de producción que superan las 5000-8000 unidades, el costo de procesamiento por unidad ultrabajo del estampado amortiza completamente los gastos de herramientas de troquelado, generando ahorros sustanciales en compuestos.
Tiempo del ciclo de procesamiento y estructura de costos: la brecha de eficiencia
Estos dos procesos tienen estructuras de costos completamente diferentes que definen el rango económico de producción de cada proceso. Cuando se hace la comparación entre el proceso de estampado de metal y el corte por láser, la diferencia más obvia entre los dos procesos está en el tiempo del ciclo.
Corte por láser: Sin coste de molde (NRE=0), pero alto tiempo de procesamiento para cada pieza. Para una pieza que requiere una complejidad media, se tarda entre 15 y 90 segundos con un corte por láser de fibra, siendo la carga principalmente la depreciación, el gas con el tiempo de procesamiento.
Estampado progresivo: inversión inicial elevada para los moldes (5.000-35.000) pero tiempo de proceso muy corto por pieza, el tiempo de ciclo es de sólo 0,2-1,5 segundos. El coste depende principalmente de la amortización del molde y del material utilizado.
Cálculo del punto de equilibrio de costos: un caso del mundo real
Calculemos el punto de equilibrio del costo usando un ejemplo específico. Esta comparación de costes de estampado de metal revela claramente el impacto decisivo del tamaño del lote en el coste total.
Parámetros del caso:
Tarifa de corte por láser por pieza: $1,85
Coste del troquel progresivo: 12 000 USD
Tarifa de procesamiento de la unidad de estampado (incluidos los materiales): 0,18 USD
Cálculo del punto de lote equilibrado:
Volumen = Costo del molde ÷ (Precio unitario del láser − Precio unitario de estampado) = $12 000 ÷ ($1,85 − $0,18) ≈ 7185 piezas
Esto significa que cuando la cantidad del pedido supera las 7185 piezas, el coste total del estampado será menor que el del corte por láser. A partir de entonces, el estampado ahorra 1,67 dólares por pieza adicional producida. Para un pedido de 100.000 piezas, el estampado ahorrará más de 150.000 dólares en comparación con el corte por láser.
Diferencias en la morfología de los bordes: funcionalidad y estética
Más allá del coste, también existen diferencias debido a las condiciones de los bordes de los dos procesos que influyen en los procesos posteriores y en el rendimiento.
Bordes cortados con láser: se crea una zona afectada por el calor (HAZ) de 50 a 150 µm. Esto cambia la microestructura y la dureza del material. Para componentes que serán soldados o sometidos a cargas dinámicas, la HAZ puede convertirse en el punto débil que conduce a la falla. Además los bordes contienen escoria y es necesario rectificarlos, una segunda operación.
Borde de estampación: incluye una banda brillante, una banda de fractura y micro rebaba. La banda brillante tiene una planitud excelente, lo que la convierte en una superficie de contacto deseable. A pesar de las rebabas, su altura se puede controlar dentro de 0,03 mm controlando la holgura del troquel y el mecanizado a tiempo, por lo que a menudo no requiere un recorte secundario.
Figura 4: Diagrama de flujo y diagrama de costos que comparan el volumen de estampado progresivo y corte por láser.
¿Cuáles son las pautas clave del DFM de estampado para el radio de curvatura mínimo y el espesor de la lámina?
¿Cuál es el radio de curvatura y el espesor mínimos para el estampado de chapa? El espesor mínimo de la lámina suele oscilar entre 0,1 mm para microestampado de precisión y 6,0 mm para soportes estructurales. El radio de curvatura interno (R) nunca debe caer por debajo de 1,0X t para metales dúctiles (SPCC/5052) o 1,5x-2,0xt para acero de alta resistencia y SUS304 para evitar microfisuras por tracción en las fibras exteriores y desgaste excesivo del punzón.
Diámetro mínimo del orificio y distancia al borde del orificio para perforar: para evitar "abultamiento" y deformación.
El diseño de punzonado incorrecto puede provocar una deformación del material que rodea el orificio, lo que distorsiona las dimensiones de la pieza. Cuando responda una pregunta como '¿Cuál es el radio de curvatura y el espesor mínimos para el estampado de chapa? ' También debemos tener en cuenta el proceso de perforación.
Diámetro mínimo del punzón: Para mantener la resistencia del punzón, no se permite que el diámetro del punzón D sea demasiado pequeño. Para acero ordinario, digamos SPCC, D ≥ 1,0 t. Para SUS304 (un grado de acero inoxidable), considerando la alta resistencia, D ≥ 1,2 t.
Distancia mínima al borde del orificio: la distancia L desde el centro del orificio hasta el borde de la pieza debe ser lo suficientemente grande para evitar que el material del borde se salga durante el punzonado. Normalmente, la distancia mínima al borde del agujero será L ≥ 2,0 t.
Espaciamiento entre orificios: el espacio entre orificios (borde a borde) entre dos orificios contiguos es normalmente superior a 2,0 t para evitar una deformación excesiva del material entre los dos orificios durante el punzonado.
Diseño de ranura de alivio de presión de flexión: evita que se rompan las esquinas
Si el área cerca del borde de un componente doblado no está diseñada correctamente, puede causar una gran concentración de tensión en la esquina, lo que provoca desgarros.
Problema: Cuando la línea de doblado se cruza con el borde de la pieza, el material se estira durante el proceso de doblado y no hay material que fluya en el borde, lo que hace que sea muy fácil que se produzcan grietas.
Solución: Diseñar un corte en relieve al final de la línea de plegado.
Ancho de ranura (W): al menos 1,5 veces el espesor de la placa, es decir, W ≥ 1,5 xt.
Profundidad de la ranura (D): al menos igual al radio interior del doblez R más el espesor de la placa t, es decir, D ≥ R + t.
Principio de diseño: Asegúrese de que la raíz de la ranura de alivio de presión sea redondeada en lugar de afilada, para dispersar aún más la tensión.
Diseño de reducción de costes del molde: estructura simplificada y dirección unificada
Los costos de los troqueles son uno de los costos más importantes en los proyectos de estampado, ya que estos costos se pueden ahorrar bastante minimizando los cambios en el diseño de las piezas. El uso del radio de curvatura y la regla general del factor K minimizará el retrabajo durante la etapa de diseño inicial.
Estandarizar la dirección de flexión: al diseñar piezas, estandarice todas las direcciones de flexión para evitar el uso complejo de controles deslizantes laterales (deslizadores de leva). Simplifique la estructura del molde y disminuya el costo y la tasa de fallas.
Eliminar el movimiento lateral: el sistema de control deslizante lateral complicará el molde y hará que sea más difícil de mantener. Cuando sea posible, elimine el movimiento deslizante modificando el diseño de la pieza (por ejemplo, reemplazando los agujeros laterales con punzones verticales).
Utilice un diseño estandarizado: las piezas del molde de cada diseño (punzones de guías de base del molde) deben estar diseñadas para evitar diseños personalizados para disminuir el ciclo y el costo de fabricación del molde.
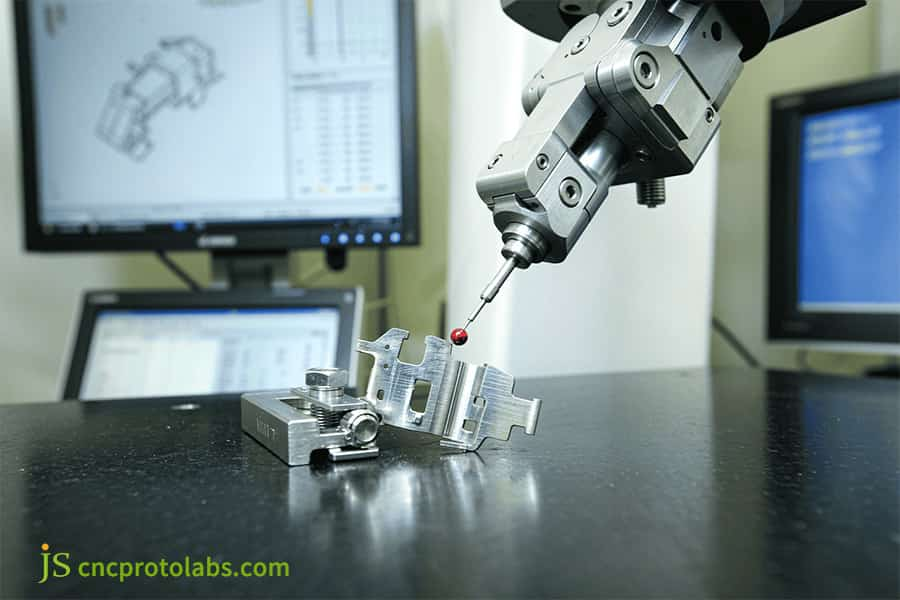
Figura 5: Máquina CMM inspeccionando una pieza de soporte de metal estampada con precisión en fábrica.
¿Cuánto cuestan las herramientas para estampado de metal y cómo se calcula el tonelaje de la prensa?
El costo de las herramientas de estampado de metal varía ampliamente según la complejidad de la pieza y el volumen de producción. Los troqueles de estampado progresivo van desde $ 5000 para herramientas pequeñas de 4 estaciones hasta $35 000+. Para herramientas automotrices complejas de acción múltiple, con plazos de entrega típicos que abarcan de 4 a 7 semanas, incluido el muestreo piloto T1. Los requisitos de tonelaje se calculan utilizando P = L × t × τ (espesor × resistencia al corte), agregando un amortiguador de seguridad del 25 % para evitar que la prensa se detenga y se rompa el troquel.
Desglose de herramientas NRE (Ingeniería no recurrente)
Tener conocimiento de dónde moldear los costos contribuye para técnicas y conversaciones de costos adecuadas con los proveedores. Un análisis del coste de las herramientas de estampado de metal puede ayudar a los responsables de compras a preparar presupuestos correctos.
Base del molde y pilares/manguitos guía (piezas estándar): comprenden entre el 20% y el 25% del total y tienen costos fijos relativamente significativos, determinados por el tamaño del molde y los requisitos de precisión.
Piezas de corte y núcleo de molde: representan 15%-20%, son clave para la tasa de variabilidad de costos y dependen de los grados de acero del molde utilizados (carburo cementado D2 DC53).
Mecanizado por electroerosión por hilo y CNC: representa 35%-45% del coste total y es el elemento de mayor coste en la fabricación de moldes. Está estrechamente relacionado con la complejidad del molde, la precisión y el tiempo de mecanizado.
Montaje del instalador, rectificado y moldeado de prueba (T1–T3): 15%–20% del costo total. Esta etapa es esencial para la vida dimensional del molde y la confiabilidad de la fijación; un instalador con más experiencia produce un ciclo más rápido y una mayor calidad. Cuanto más experimentado sea el instalador, más rápido será el ciclo y mayor será la calidad.
Lógica de cálculo y factor de seguridad para el tonelaje total de estampado
Calcular con precisión el tonelaje requerido de la prensa es un requisito previo para evitar daños por sobrecarga de la prensa y rotura del troquel. Con respecto a la pregunta "¿Cuánto cuesta el herramental de troquel progresivo y cuál es el plazo de entrega típico?", el cálculo del tonelaje afecta directamente la escala y el costo del diseño del troquel.
Fórmula de la fuerza cortante para punzonado:F = L × t × τ
F: Fuerza de corte (unidad: Newtons N)
L: Perímetro del perfil ciego (unidad: milímetros mm)
t: Espesor de la hoja (unidad: milímetros mm)
τ: Resistencia al corte del material (unidad: megapascales, MPa), normalmente 0,8 veces la resistencia a la tracción.
Configuración del tonelaje total: Después de calcular la fuerza teórica de punzonado, también se debe considerar la fuerza de descarga, la fuerza de expulsión, la fuerza de sujeción y las posibles cargas descentradas.Tonelaje total = F × 1,3 (factor de seguridad). Un margen de seguridad del 25%-30% evita sobrecargas instantáneas causadas por fluctuaciones del espesor del material, embotamiento del troquel, etc.
Ciclo de rectificado y mantenimiento de moldes: el salvavidas para mantener la precisión
Tipo de molde
Vida esperada (accidentes cerebrovasculares)
Materiales
Rango de precios típico
Ciclo de rectificado
Herramienta de software/prototipo
1.000 - 5.000
Aluminio / Acero Dulce
$2,500 - $5,000
No aplicable
Herramienta reforzada de producción
500.000 - 1.000.000
SKD11 / D2 (58-60 HRC)
$8,000 - $20,000
Cada 100.000 - 200.000 brazadas
Herramienta de carburo de alta duración
2.000.000 - 5.000.000+
Carburo de tungsteno (WC-Co)
$20,000 - $35,000+
Cada 300.000 - 500.000 brazadas
Fuentes: grados de acero para herramientas según ISO 4957:2018; intervalos de remolido según los registros de producción de JS Precision (2025-2026).
El rectificado y mantenimiento del molde es muy importante para la precisión de la pieza y la vida útil del molde. Porque cada rectificado solo necesita un microrectificado de aproximadamente 0,02-0,05 mm del filo para volver a afilarlo. El tiempo de rectificado está directamente relacionado con la calidad del diseño del molde y la calidad del material, y una condición clara del costo de las herramientas de estampado puede permitir a las empresas planificar la inversión del molde y el presupuesto de mantenimiento de forma natural.
¿Cómo garantizan las certificaciones de estampado ISO 9001 e IATF 16949 la calidad de las piezas?
Los protocolos de estampado ISO 9001 e IATF 16949 garantizan una coherencia sin defectos en las series de producción en masa a través de APQP estructurado, envío de documentos PPAP nivel 3 y control estadístico de procesos (SPC) en tiempo real. Al implementar inspección por visión automatizada, proyectores de perfiles ópticos sin contacto y monitoreo continuo de Cpk (Cpk ≥ 1,67), las instalaciones de servicio de estampado certificadas eliminan la deriva dimensional del espesor de bobina variaciones, acumulación de rebabas y microdesgaste de herramientas.
Documentación de calidad y control de procesos: trazabilidad desde el origen hasta el envío
Para ser un buen proveedor de estampado de chapa, el proveedor debe tener un buen sistema de gestión de calidad. Seleccionar un proveedor de servicio de estampado de chapa confiable con un buen sistema de gestión de calidad es la clave para estabilizar las piezas con el tiempo.
Planificación avanzada de la calidad del producto (APQP): proveedores y clientes crean de forma colaborativa un plan de calidad, identifican puntos de riesgo e idean acciones preventivas al inicio del proyecto.
Proceso de aprobación de piezas de producción (PPAP): después de la primera producción de muestra, el proveedor envía un paquete de documentación PPAP Nivel 3, que incluye:
Registro de diseño
Diagrama de flujo del proceso
Análisis de efectos y modos de fallo del proceso (PFMEA)
Plan de control
Resultados de medición de tamaño completo (FAI)
Resultados de las pruebas de material/rendimiento
Estudio de capacidad del proceso inicial (Ppk/Cpk)
Control del proceso: la inspección del primer artículo (FAI) y la inspección de patrulla garantizan que el proceso de producción esté bajo control y que todos los registros de inspección y la información de los lotes de materiales sean rastreables.
Control estadístico de procesos (SPC): Deje que los datos hablen
SPC es una de las herramientas y métodos más eficaces en la prevención y mejora de defectos. El proveedor que puede realizar el proceso de fabricación de precisión personalizado puede implementar el SPC en el proceso para monitorear las dimensiones clave y hacer que el proceso esté en condiciones estables constantemente.
Cpk (Índice de capacidad del proceso): Indica la capacidad de un proceso dentro de las tolerancias de las especificaciones. Cuanto mayor sea el valor de Cpk, menor será la variación del proceso y más estable será el proceso.
Requisito estándar mínimo: Valor objetivo de Cpk de dimensión crítica ≥ 1,33.
Alto nivel de exigencia: Para las industrias automotriz y médica, las "características críticas/de seguridad" (como la fuerza de contacto del terminal) necesitan un Cpk de ≥ 1,67.
Control de la altura de las rebabas: si la altura de las rebabas (normalmente controlada a < 0,03 mm) se controla periódicamente, las tendencias en el desgaste del molde se pueden identificar antes y realizar el mantenimiento antes de que afecte a la funcionalidad de la pieza.
Caso de proyecto: de la resolución de problemas a la optimización de costes
Basado en la experiencia práctica de JS Precision en la prestación de servicios de estampado a fabricantes de sensores industriales, la resolución sistemática de problemas es el núcleo de la demostración del valor de un proveedor.
Punto problemático original
El cliente ha estado utilizando una punzonadora CNC para perforar y doblar el material para formar las carcasas del sensor SUS304 (0,40 mm de espesor). El costo de procesamiento por pieza llegó hasta $1,65, con una variación de tolerancia angular de ±1,5° y una tasa de defectos de ensamblaje del 8,5 %.
Solución
El equipo de ingeniería de JS Precision seleccionó el acero para matrices DC53 como material para matrices con revestimiento de superficie TD (difusión térmica) para mejorar su resistencia al desgaste. Se introdujo un proceso de doblado de ajuste adicional en las operaciones de doblado críticas para controlar el retorno elástico con precisión.
Resultados cuantitativos
Las tolerancias dimensionales son estables dentro de ±0,025 mm.
La tasa de defectos de ensamblaje disminuyó del 8,5 % al 0,15 %.
La tarifa de procesamiento por pieza disminuyó de 1,65 a 0,14.
El cliente recupera todos los costes del molde cuando se producen 12.000 piezas.
Este caso demuestra claramente cómo el diseño profesional de moldes y la optimización de procesos pueden resolver simultáneamente problemas de calidad y lograr importantes ahorros de costos.
Si está buscando un socio de estampado confiable, no dude en enviar sus dibujos a JS Precision. Le brindaremos un servicio integral desde el diseño del molde hasta la producción en masa, garantizando el equilibrio óptimo entre calidad y costo.
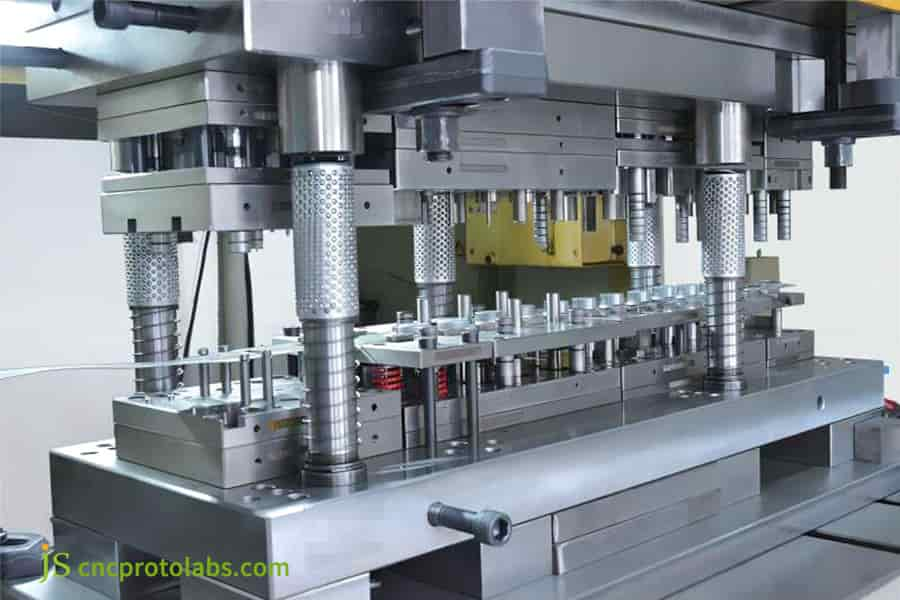
Figura 6: Prensa de troquelado progresivo con utillaje para producción en masa.
Preguntas frecuentes
P1: ¿Para qué se utiliza el estampado de chapa?
El doblado y el rebordeado se utilizan con mayor frecuencia para producir en masa componentes de hardware 3D complejos y de alta precisión mediante estampado de chapa. Los campos principales de diversas aplicaciones incluyen soportes estructurales para automóviles, barras colectoras de cobre para baterías eléctricas, cubiertas de blindaje electrónico, pestillos de aviones y válvulas de aparatos médicos. Mantiene una tolerancia estable de ±0,02 mm a entre 30 y 500 SPM.
P2: ¿Cuál es el radio de curvatura mínimo (puede estar relacionado con el espesor de la chapa) para el estampado de chapa?
El espesor de las placas de estampado de uso común para prensado de metales es de 0,1 mm a 6,0 mm. El radio interior de curvatura mínimo en el alargamiento del material: una plasticidad excelente del aluminio 5052 o acero laminado en frío SPCC, el radio de curvatura mínimo se puede establecer en 1,0 t; para el material de alta resistencia o endurecimiento por trabajo (como el material SUS304), el radio de curvatura debe establecerse en 1,5-2,0 t para reducir el agrietamiento de la superficie exterior.
P3: Estampado de chapa frente a mecanizado CNC: ¿cuál es más rentable para 10.000 piezas?
Si la demanda de producción es de unas 10.000 piezas, el estampado de chapa es mucho más barato que el mecanizado CNC. Aunque el proceso de producción CNC no incluye los costos iniciales de fabricación del molde, el precio unitario es alto debido al tiempo mínimo de corte por pieza relativamente alto, que oscila entre unos pocos minutos y decenas de minutos. El estampado requiere herramientas que cuestan entre 5.000 y 15.000 dólares. Sin embargo, el tiempo de estampado por pieza es sólo de aproximadamente 1 segundo. Se puede demostrar que después de exceder la marca de 5000 piezas, el costo amortizado por pieza estampada puede ser más de un 60% menor que la contraparte de mecanizado CNC.
P4: Estampación progresiva versus matriz de transferencia: ¿cuál debo elegir?
Para piezas pequeñas y medianas con una demanda anual superior a 20 000 piezas, se recomiendan troqueles progresivos que ejecuten una tira continua a 80-300 SPM. Para piezas embutidas, irregulares o de sección cerrada, se deben elegir matrices de transferencia con manipulación robótica.
P5: ¿Cuál es el costo de una herramienta de troquel progresivo y cuánto tiempo lleva hacerlo?
Un juego de troqueles progresivos cuesta aproximadamente entre 4500 (troqueles pequeños de 3 o 4 estaciones) y más de 35 000 (troqueles de carburo de múltiples estaciones de grado automotriz de precisión) con un ciclo de entrega típico de 4-7 semanas que incluye análisis DFM, diseño de troqueles en 3D, electroerosión por hilo y corte con máquina CNC, ensamblaje y ajuste del troquel, inspección de tamaño completo y verificación de la primera pieza.
P6: ¿Cómo afecta la selección de materiales al coste total del estampado de metal?
Los materiales influyen directamente en el coste de adquisición, la tasa de desechos y la frecuencia del desgaste y mantenimiento del molde. Las aleaciones de alta resistencia a la tracción, como SUS304, provocan un desgaste del borde de corte del molde entre 3 y 5 veces mayor en comparación con el acero al carbono SPCC, lo que llevó a un mayor uso de acero para moldes de alto costo (por ejemplo, DC53) y a un proceso de rectificado más frecuente. Además, el diseño de la disposición de las tiras determina el uso de materia prima. Aparte del coste de adquirir la materia prima, un diseño deficiente contribuiría al entre un 15% y un 25% del desperdicio de material.
P7: ¿Qué documentación de control de calidad proporciona JS Precision con el estampado de chapa personalizado?
JS Precision ofrece documentación completa de calidad de envío en todas las piezas estampadas personalizadas. Los envíos estándar incluirán un informe de inspección del primer artículo de tamaño completo, un certificado de garantía de calidad de la materia prima 3.1, datos de la prueba de pulverización de sal de galvanoplastia e informes RoHS/REACH. Los pedidos de grado médico y automotriz incluirán un paquete de documentación PPAP Nivel 3 que incluye PFMEA, planes de control y datos de prueba de capacidad del proceso Cpk.
P8: ¿Se pueden estampar los prototipos sin necesidad de herramientas costosas y avanzadas?
Sí, para la verificación de prototipos o la producción de prueba en lotes pequeños (de 100 piezas a 2000 piezas), no es necesario pagar los costosos troqueles de acero de endurecimiento progresivo. En el ciclo de ingeniería se utilizaban con frecuencia matrices blandas simples a nivel nacional, matrices universales de cambio rápido o precortado por láser integrado con doblado CNC. Esto puede reducir el coste inicial de las herramientas entre un 65 % y un 80 % y entregar muestras en entre 10 y 14 días.
Resumen
Pasar de la creación de prototipos al estampado de producción en masa es el camino principal para reducir el coste unitario. Cumplir estrictamente con las reglas DFM, establecer espacios libres y radios internos razonables y combinar esto con la selección de materiales puede estabilizar las tolerancias dentro de ±0,02 mm. Al aprovechar los cálculos de tonelaje y la planificación del mantenimiento de moldes, los costos de NRE se pueden amortizar en tiradas de producción de 5000 o más unidades, logrando precios unitarios bajos, tiempos de ciclo cortos y entrega sin defectos.
¿Listo para optimizar la estructura de la pieza y obtener el presupuesto del molde? Aproveche los servicios de estampado de JS Precision para pasar directamente del CAD 3D a la producción en masa.Nuestro equipo de ingeniería proporciona análisis DFM, evaluación de utilización del diseño y cálculo de amortización del molde en 24 horas. Obtenga una cotización gratuita y una revisión DFM de inmediato y comuníquese individualmente con ingenieros de moldes senior para garantizar una producción en masa de alta consistencia de piezas de estampado de metal mientras controla el presupuesto de apertura del molde.
Descargo de responsabilidad
El contenido de esta página tiene fines informativos únicamente. Para JS Precision Services, no existen representaciones ni garantías, expresas o implícitas, en cuanto a la exactitud, integridad o validez de la información. Es responsabilidad del comprador identificar los requisitos técnicos específicos y solicitar una cotización formal de piezas. Por favor contáctenos para más información.
Experto en creación rápida de prototipos y fabricación rápida
Nos especializamos en mecanizado CNC, impresión 3D, fundición de uretano, herramientas rápidas, moldeo por inyección, fundición de metales, chapa y extrusión.
 Español