 العربية




يستخدم ختم الصفائح المعدنية تقنيات التشكيل البارد لتحويل ملفات الصفائح المعدنية المسطحة إلى أجزاء مكونة دقيقة للغاية إما من خلال التقطيع والثني والثني أو عمليات الرسم العميق. تعتبر تقنية التشكيل على البارد هذه مفيدة في الإنتاج الضخم لأنها تحقق تفاوتات تصل إلى ±0.02 مم بسرعات دوران عالية (30-500 SPM)، وتساعد في جلب مفاهيم جديدة إلى النطاق التجاري.
جدول ملخص الإجابات الأساسية
<اقتباس>بالنسبة لختم المعادن، بمجرد أن يتجاوز الإنتاج نقطة التعادل، تصبح أحجام الدفعات التي تتراوح بين 5000 و10000 قطعة تقريبًا اقتصادية عند استخدام القوالب التقدمية. في هذه الأثناء، يمكن الاحتفاظ بالتفاوتات ضمن ±0.02 مم وخفض وقت الدورة لكل قطعة إلى أقل من ثانية واحدة.
<نمط الجدول = "العرض: 100%؛ طي الحدود: طي؛ لون الحدود: #000000؛ الارتفاع: 542.727 بكسل؛" الحدود = "1"> <الرأس>أبعاد التقييم
<النمط = "العرض: 32.728%; لون الحدود: #000000;">المعلمات الهندسية الرئيسية / معايير الصناعة
قاعدة الاختيار / معايير القرار
التفاوتات القياسية
±0.02 مم إلى ±0.05 مم (فئة الدقة DIN 6930-2)
الموصلات الإلكترونية → القالب التدريجي؛ حاويات كبيرة مرسومة بعمق ← قالب النقل
حجم التعادل الاقتصادي
5000-10000 قطعة (مقابل القطع باستخدام الحاسب الآلي/الليزر)
<1,000 جهاز كمبيوتر شخصى → الانحناء بالليزر؛ >5000 قطعة → فتح القالب التدريجي
تكلفة الأدوات والمدة الزمنية
3000 دولار - 35000 دولار+؛ المهلة الزمنية تتراوح من 3 إلى 6 أسابيع (بما في ذلك عينة T1)
التشغيل التجريبي ← أداة ناعمة؛ إنتاج مليون ضربة ← القالب التدريجي DC53
درجات المواد المتوافقة
SPCC، SUS304، Al5052-H32، C2600 نحاس
الرسم العميق → SPCE؛ مقاومة التآكل → 304؛ خفيفة الوزن → 5052
حساب الحمولة
P = L × t × τ (المحيط × السُمك × قوة القص)
يجب أن تحتفظ الحمولة المقدرة للآلة بهامش أمان يتراوح بين 25% و30%
المصادر: التسامح وفقًا DIN 6930-2: 2011؛ التكلفة والمدة الزمنية لكل بيانات JS Precision الداخلية (2025-2026)؛ عامل الحمولة لكل ممارسة صناعية بهامش 25%-30%.
هل تريد تقييم ما إذا كانت الأجزاء الخاصة بك مناسبة للختم؟ اتصل بـ JS Precision، وسيقدم لك فريقنا الهندسي تحليلًا مجانيًا لسوق دبي المالي وعرض أسعار أولي خلال 24 ساعة لمساعدتك في اتخاذ قرار سريع.
ما هي عملية ختم الصفائح المعدنية، وكيف يتم توسيع نطاقها للإنتاج الضخم؟
إن عملية ختم الصفائح المعدنية هي طريقة تشكيل على البارد حيث تقوم مكابس ميكانيكية أو مؤازرة ذات حمولة عالية بإجبار الشريط الملفوف على قالب فولاذي للأداة. من خلال دمج التقطيع والثقب والتشكيل والعملة في دورات مستمرة تعمل عند 30-500 SPM، يتم إنتاج مكونات ذات تفاوتات تصل إلى ±0.02 مم. يهيمن الختم على عمليات التصنيع كبيرة الحجم لأن نفقات الأدوات الأولية يتم استهلاكها على مدار عمليات الإنتاج الكبيرة، مما يقلل تكاليف تصنيع الأجزاء إلى قيمة قريبة من القيمة السوقية للمواد الخام.
ديناميكيات الختم: الاختيار بين المكابس الميكانيكية والمؤازرة
يؤثر اختيار القوة الدافعة بشكل مباشر على جودة المنتج وكفاءة الإنتاج. بالنسبة للمبتدئين، يمكن أن يساعد دليل ختم الصفائح المعدنية المفصل في فهم المبادئ الأساسية للأنواع المختلفة من آلات التثقيب.
- مكبس التثقيب الميكانيكي (آلية الكرنك): يستخدم تخزين طاقة دولاب الموازنة، وله طول ثقب ثابت وضربة عالية، وهو مناسب للتثقيب البسيط عالي السرعة والرسم الضحل. المشكلة هي أن وقت الانتظار عند النقطة الميتة السفلية قصير. ولهذا السبب، يصعب التحكم في الأشكال المعقدة.
- مكبس التثقيب المؤازر: يتم تشغيله بواسطة محرك مؤازر مع تثبيت ضغط المركز الميت السفلي، وبرمجة منحنى الشوط وضبط السرعة بدون خطوات، والذي يمكنه التحكم بدقة في تدفق المواد وتقليل الزنبرك الخلفي، وهو مناسب للفولاذ عالي القوة وأجزاء السحب العميق.
- معايير الاختيار: للحصول على دقة تبلغ ±0.05 مم أو أفضل، يكون التثقيب الميكانيكي كافيًا. الأجزاء التي تتطلب تحكمًا صارمًا في الزنبرك الخلفي أو تتطلب تشكيلًا معقدًا لضغط مؤازر. سيكون خيار الضغط المؤازر هو الخيار الأفضل.
الجذور الفنية لتقلبات أسعار القالب: من المواد إلى الصلابة
تنبع الاختلافات الكبيرة في أسعار القوالب من عدة عوامل فنية رئيسية.
- التسامح مع سمك الملف (Δt): إن سمك الملفات التي يوفرها موردو الصلب ليس قيمة ثابتة، على سبيل المثال، الصفائح المدرفلة على البارد من SPCC لديها تفاوت قدره ±0.05 مم والذي يتم ترجمته مباشرة إلى الأجزاء المختومة للتأثير على زاوية الانحناء وخلوص الملاءمة. كلما انخفض هذا التسامح، زادت تكلفة المادة وأصبح تعديل القالب أكثر صعوبة.
- يختلف إطار قالب الختم من حيث الصلابة: تمتص قاعدة قالب الحديد الزهر (HT300) الاهتزازات جيدًا، ولكن صلابتها وقوة الكلال أقل من تلك الموجودة في إطار فولاذي 45#؛ يتحمل الإطار الفولاذي المعالج بالحرارة 45# الأحمال اللامركزية الأكبر ويحافظ على الدقة عند السرعات العالية وبتكلفة أعلى.
- تأثير ختم الزنبرك الخلفي: يمكن أن يعني تغيير سمك المادة والتشوه المرن لمجموعة القالب أن قوة التشكيل الفعلية تختلف عن القوة المحسوبة نظريًا، كما تؤدي إلى ظهور الزنبرك الخلفي بشكل غير متوقع. للتحكم في الزنبرك الخلفي وتصنيع أجزاء عالية الجودة، من الضروري وجود مجموعة قوالب عالية الصلابة وتفاوتات صارمة للمواد.
تخطيط الشريط: العقبة الأولى أمام خفض التكاليف
لتصميم الورقة تأثير حاسم على استخدام المواد الخام وهو في نفس الوقت الاتصال الأكثر مباشرة للتحكم في تكاليف الختم. ضمن العملية الكاملة لختم الصفائح المعدنية،
- معدل الاستخدام القياسي: عند تحسين ترتيب الأجزاء على الشريط (صف واحد، صف مزدوج، صف متداخل) في تصميم القالب التدريجي، يمكن الحفاظ على معدل الاستخدام القياسي 75%-88%.
- العوامل المؤثرة على معدل الاستخدام: الشكل الهندسي للجزء، قيمة التداخل (عرض الحامل)، درجة التغذية. من الشائع وجود معدلات استخدام صغيرة في الأجزاء المعقدة وغير المنتظمة.
- الجمع بين أجزاء مصممة مختلفة من خلال اعتماد تخطيط بدون نفايات أو تخطيط منخفض النفايات أو إنشاء أجزاء مختلفة على نفس الشريط الختم من خلال تقنية التداخل يمكن أن يؤدي إلى تحسين استخدام المواد وتقليل تكلفة الوحدة.

الشكل 1: رسم تخطيطي لآلية ضغط ختم الصفائح المعدنية يوضح مجموعة القوالب ومكوناتها.
كيف يعمل الختم التدريجي مقارنةً بأدوات النقل والمرحلة؟
يعمل ختم القالب التدريجي على تغذية مخزون الملف المستمر من خلال سلسلة متتابعة من المحطات التي تقوم بقطع الأجزاء وثقبها وثنيها وعملها بشكل تدريجي قبل القطع النهائي. على النقيض من أدوات المرحلة الواحدة أو أدوات النقل التي تتعامل مع الفراغات الفردية، تعمل القوالب التقدمية عند 80-300 SPM، مما يحقق التفاوتات الموضعية في حدود ±0.03 مم. يتجاوز عمر الأداة بشكل روتيني 1,000,000 ضربة عند تهيئتها باستخدام D2 أو إدراجات كربيد التنجستن، مما يقلل من العمليات الثانوية كثيفة العمالة.
الاختلافات في معدل التغذية لثلاثة أنواع من القوالب
تعتبر الأنواع المختلفة من القوالب مناسبة للعديد من متطلبات الإنتاج وميزات المكونات. يجب فهم أساسيات الختم التدريجي بالقالب قبل اختيار القالب الأمثل.
أدوات المسرح:
- مبدأ العمل: يتم تنفيذ عملية واحدة فقط من هذه العمليات (التقطيع والثني والثني وما إلى ذلك) في دورة ختم واحدة.
- الميزات: هيكل سهل، وتكلفة منخفضة للقالب (تصل إلى حوالي 2500 دولار أمريكي) على الرغم من الحاجة إلى مكابس متعددة أو محطات متعددة، وبهذه الطريقة تكون الكفاءة منخفضة وأخطاء موضعية تراكمية عالية.
- الوظائف القابلة للتطبيق: الإنتاج التجريبي بكميات صغيرة وأجزاء بأشكال بسيطة للغاية (أقل من 5000 قطعة).
أدوات النقل:
- مبدأ العمل: تقوم الذراع الآلية بنقل الصفائح المعدنية الفارغة الفردية من وإلى محطات الأدوات المنفصلة لعمليات متعددة.
- التطبيق: الأجزاء الكبيرة (مثل ألواح أبواب السيارات) أو الأجزاء التي تتضمن رسمًا عميقًا. الأدوات مرنة للغاية ولكن نظام الذراع الآلي معقد وسرعته أبطأ من القوالب التقدمية (حوالي 15-40 SPM).
- مجالات التطبيقات: إنتاج الأجزاء "ذات الأشكال الكبيرة والمعقدة" عن طريق الرسم العميق.
القالب التقدمي:
- مبدأ العمل: تم إمداد المادة الملفوفة إلى القالب بواسطة وحدة تغذية. داخل قالب واحد، يتم تنفيذ عدد من العمليات - مثل الثقب، والثني، والتمدد. يتم بعد ذلك قطع العنصر النهائي بعيدًا عن الشريط، وهو ما يُعرف بالانفصال.
- الخصائص: كفاءة إنتاج عالية جدًا (80-300 SPM)، دقة موضعية جيدة (±0.03 مم)، معدل دوران منخفض للمنتجات شبه النهائية. ومع ذلك، فإن هيكل القالب معقد والتكلفة مرتفعة جدًا (5000-35000+).
- أين يمكن استخدام ذلك: مناسب للإنتاج الضخم (> 10000 قطعة) من المكونات الصغيرة إلى المتوسطة الدقة (مثل موصلات المفاتيح الإلكترونية والمحطات الطرفية والنوابض وما إلى ذلك)
حساب خلوص التقطيع: القاعدة الذهبية التي تحدد جودة المقطع العرضي
إن خلوص التثقيب هو الفجوة الموجودة على أحد الجانبين بين التثقيب والقالب، وله تأثير كبير على جودة المقطع العرضي، وعمر القالب وقوة التثقيب. قد تؤدي المعايير الصحيحة لخلوص القالب التدريجي إلى تحسين جودة المقطع العرضي بشكل فعال.
- الحساب: عادةً ما يتناسب خلوص الطمس مع سمك الورقة t، C= (خلوص الطمس) =k t حيث k هو المعامل. بالنسبة للصلب العادي المدلفن على البارد، القيمة الموصى بها غالبًا ما تكون 5%-12% t. بالنسبة للصفائح الفولاذية SPCC بسماكة 1.0 مم، فإن الخلوص على جانب واحد سيكون 0.05 مم.
- تأثيرات الخلوص الزائد عن الحد: انخفاض النطاق الساطع على المقطع العرضي، وزيادة نطاق الكسر، وارتفاع النتوء أعلى من 10% t، وانخفاض دقة الأجزاء.
- نتائج الخلوص المنخفض للغاية: القص الثاني، والشريط الساطع الثاني، وزيادة قوة التثقيب وتآكل القالب، واحتمال تقطيع القالب.
- الحل الأفضل: ابحث عن القيمة المثالية لقيمة التخليص باتباع المعايير المهنية (راجع DIN 9866 على سبيل المثال) أو استخدام تحليل العناصر المحدودة (FEA) لبعض أنواع المواد وسمكها.
تكوين مادة القالب: من الأجزاء القياسية إلى الطلاءات عالية الأداء
يعد اختيار مادة القالب المناسبة ومعالجة السطح أمرًا أساسيًا لإطالة عمر القالب وضمان جودة المنتج.
- اختيار الأجزاء القياسية: في ظل ظروف العمل العادية، يتم استخدام قوالب الفولاذ SKD11 أو D2 عادةً كأجزاء عمل للقالب. يمكن زيادة الصلابة إلى 58-60 HRC بعد المعالجة الحرارية، مع صلابة جيدة ومقاومة للتآكل؛
- المحطات شديدة التآكل: تحتاج المحطات التي تثقب الألواح السميكة أو الفولاذ المقاوم للصدأ إلى مواد عالية الجودة مثل DC53 (مقاومة تآكل عالية ومتانة) أو كربيد أسمنتي (WC-Co، مقاومة تآكل عالية جدًا ولكن صلابة منخفضة جدًا) كأطراف.
- طلاء التيتانيوم PVD: فهو يجلب طلاء PVD (TiAlN، CrN إلخ) إلى سطح القالب والذي يمكن أن يقلل معامل الاحتكاك، ويعزز صلابة السطح، ويوفر ميزات مضادة للالتصاق ومضادة للخدش. يتم استخدامه في حالة الختم على الفولاذ المقاوم للصدأ وسبائك الألومنيوم.
كيف يؤثر اختيار مواد ختم الصفائح المعدنية على قابلية التشكيل وتآكل الأدوات؟
يحدد اختيار مواد ختم الصفائح المعدنية حدود التشكيل، والحمولة المطلوبة، ومعدلات تدهور القالب من خلال الخصائص الفيزيائية مثل قوة الخضوع، والاستطالة (A80)، وأس تصلب العمل (القيمة n). تعمل السبائك عالية الليونة مثل فولاذ السحب العميق SPCE (> استطالة بنسبة 35٪) على تسهيل عمليات السحب المعقدة دون تمزق. على العكس من ذلك، تعمل المواد عالية القوة على تسريع احتكاك الأداة وتضخيم الزنبرك الزاوي (2°-7°)، مما يتطلب تعويضًا تنبؤيًا للعناصر المحدودة (FEA) وتعدينًا متخصصًا في قوالب الفولاذ.
معلمات التشكيل الرئيسية: فك رموز تشكيل المواد
وجود تصور واضح لمعلمات التصميم الأربعة قبل أن يتم الاختيار الصحيح للمادة. بالنسبة للإجراء الكامل لاختيار مادة ختم الصفائح المعدنية، فإن النظر بعناية في هذه المؤشرات له نفس القدر من الأهمية.
- قوة الخضوع (Rp): الضغط المطابق لبدء تشوه البلاستيك. كلما زادت قوة الخضوع، كلما زادت قوة التشكيل و كلما حدث الارتداد الأسوأ.
- قوة الشد (Rm): أقصى إجهاد للمادة قبل الفشل، والذي يؤثر على قوة التثقيب ومحدودية إجهاد القالب.
- نسبة إجهاد البلاستيك (قيمة r): مؤشر لمقاومة المادة للترقق أثناء الرسم. كلما كانت القيمة أكبر، زادت صلابة المادة.
- مؤشر تصلب العمل (القيمة n): يمثل معدل زيادة قوة المادة مع التشوه. كلما زادت قيمة n، كلما زاد التشوه الموحد. وعلى العكس من ذلك، فإن زيادة قيمة n تزيد أيضًا من تآكل القالب.
تشكيل معايير الأداء والاختيار لأربعة أنواع من الركائز
<نمط الجدول = "العرض: 100%؛ انهيار الحدود: انهيار؛ لون الحدود: #000000;" border="1"> <الرأس> <تر> <النمط = "العرض: 16.1004%؛ لون الحدود: #000000;">المواد
<النمط = "العرض: 11.8689%؛ لون الحدود: #000000;">قوة الخضوع (MPa)
<النمط = "العرض: 12.2817%؛ لون الحدود: #000000;">قوة الشد (MPa)
<النمط = "العرض: 11.1464%؛ لون الحدود: #000000;">الاستطالة A80 (%)
<النمط = "العرض: 8.97907%؛ لون الحدود: #000000;">القيمة n
<النمط = "العرض: 10.325%؛ لون الحدود: #000000;">زاوية الزنبرك
<النمط = "العرض: 29.2035%؛ لون الحدود: #000000;">ملاحظات التطبيق الرئيسية
<الجسم> <تر>الفولاذ المدرفل على البارد SPCC / 1008
140 - 280
270 - 410
> 35
~0.20
<1.5°
قابلية تشكيل ممتازة، وتكلفة منخفضة، ومناسبة للختم العام.
الفولاذ المقاوم للصدأ الأوستنيتي SUS304
205 - 310
520 - 720
> 40
~0.45
3° - 7°
التصلب السريع للعمل، الحمولة العالية مطلوبة، وعرضة للإزعاج.
سبائك الألومنيوم 5052-H32
130 - 230
210 - 290
12 - 22
~0.16
<2°
مقاومة جيدة للتآكل، وقابلية تشكيل متوسطة، ومناسبة للثني.
خرطوشة C2600 نحاسية
110 - 220
330 - 480
> 46
~0.35
<1°
ليونة ممتازة، وموصلية كهربائية جيدة، ولكنها عرضة للنتوءات الحادة.
المصادر: ASTM A1008/A1008M-21 المواصفات القياسية للصلب، والصفائح، والدرفلة على البارد، والكربون، والسبائك الهيكلية، والسبائك المنخفضة عالية القوة، والسبائك المنخفضة عالية القوة مع قابلية تشكيل محسنة؛ دليل المعادن الدولي ASM، المجلد. 2.
التعويض الارتدادي: من الخبرة إلى العلم
يعد Springback حدثًا لا مفر منه أثناء ختم المعادن على وجه الخصوص للفولاذ عالي القوة والفولاذ المقاوم للصدأ. تعد البيانات الموثوقة لخصائص مادة الصفائح المعدنية الأساس لتعويض الزنبرك.
- آلية الزنبرك الخلفي: يحدث إطلاق الضغط المتبقي بعد الانحناء، وتتغير ملامح شكل الجزء من شكل القالب إلى الاختلاف الطفيف.
- التعويض التقليدي: 'الإفراط في الانحناء' هو أن زاوية القالب يتم زيادتها عمدًا إلى ما هو أبعد من زاوية المنتج المستهدف بناءً على الخبرة. تكون تعويضات الانحناء الزائد للفولاذ منخفض الكربون 0.5°-1.5° والفولاذ المقاوم للصدأ SUS304 3.0°-5.5°.
- طريقة التغذية: استخدام برنامج تحليل العناصر المحدودة (FEA) لإجراء محاكاة عددية دقيقة لعملية التشكيل في الغالب؛ باستخدام FEA لمحاكاة عملية التشكيل، يتم التنبؤ بكمية الزنبرك بدقة وتصحيحها في مرحلة تصميم القالب، مما يقلل بشكل كبير من دورة الإنتاج التجريبي ويحسن العائد لأول مرة.
الشكل 2: رسم بياني يحلل قابلية تشكيل مواد الختم وقوة الخضوع ومعدل تآكل الأداة.
الصلب الكربوني مقابل ختم الفولاذ المقاوم للصدأ: ما هي الاختلافات الهندسية الرئيسية؟
في ختم الفولاذ الكربوني مقابل ختم الفولاذ المقاوم للصدأ، تتباين السلوكيات الميكانيكية وسلوك التآكل بشكل حاد بسبب معدل تصلب الفولاذ المقاوم للصدأ السريع (القيمة n ~0.45 مقابل ~0.20). يتطلب الفولاذ المقاوم للصدأ (SUS304) حمولة أعلى بنسبة 40%-60%، وتحكمًا محكمًا في الخلوص (8%-10% t)، وقوالب كربيد مطلية بمادة PVD لمنع التهيج الشديد. يوفر الفولاذ الكربوني (SPCC/1010) قابلية سحب فائقة، والحد الأدنى من الزنبرك الخلفي (<1.5 درجة)، وعمر عمل أطول بمقدار 3 مرات قبل إعادة الطحن، مما يقلل بشكل كبير من تكاليف الصيانة.
آلية تصلب الإجهاد وجودة الحافة
يمكن ملاحظة فرق كبير بين الفولاذ الكربوني والفولاذ المقاوم للصدأ أثناء الختم. إن معرفة ما يجب مقارنته في المقارنة بين ختم الفولاذ الكربوني والفولاذ المقاوم للصدأ سيساعد في اختيار معلمات العملية المناسبة.
- التحول المارتنسيتي: يحدث التحول المارتنسيتي الناتج عن الإجهاد عند تشوه الفولاذ المقاوم للصدأ الأوستنيتي (مثل SUS304) في درجة حرارة الغرفة. يتم تحويل كمية كبيرة من الأوستينيت إلى مارتنسيت. تعمل هذه العملية على زيادة قوة الفولاذ وصلابته بشكل كبير، ولكن على حساب الهشاشة.
- تؤدي منطقة الكسر الأكبر عند حافة القطع المصنوعة من الفولاذ المقاوم للصدأ إلى تصلب ميكانيكيًا مقارنة بالفولاذ الكربوني بمعدل مرتفع جدًا. منطقة الكسر في الفولاذ المقاوم للصدأ أوسع وجودة المقطع العرضي أقل منها في الفولاذ الكربوني في عمليات التثقيب. لإنتاج مقطع عرضي جيد، يلزم وجود مسافة تثقيب أصغر (8%-10% t) وحافة قالب حادة.
- الإجراءات المضادة: تثبيت القالب المطلي بمادة PVD لتقليل الاحتكاك، أو تحسين تركيبة مادة التشحيم، أو توفير عملية الحلاقة على شكل قالب للتخلص من منطقة الكسر الخشنة.
مقارنة تآكل العفن: المفاضلة بين العمر الافتراضي والتكلفة
بالاعتماد على الخبرة العملية للختم الطرفي الدقيق بدقة JS، يعد تأثير المواد على عمر القالب أمرًا أساسيًا في اختيار مسار العملية، وعند التعامل مع صعوبة السحب العميق باستخدام الفولاذ المقاوم للصدأ، تصبح زيادة مادة القالب أمرًا بالغ الأهمية.
- ختم الفولاذ الكربوني SPCC: الخرامة مصنوعة من الفولاذ القالب D2، الذي تبلغ دورة طحنه حوالي 150,000 - 250,000 ضربة، ويمكن أن يعمل بثبات لعدة أسابيع قبل إصلاحه.
- ختم أي فولاذ مقاوم للصدأ SUS304: باستخدام نفس المثقاب D2، ينخفض الفاصل الزمني لإعادة الطحن إلى 30000-50000 ضربة فقط بسبب الصلابة العالية ومعدل تصلب العمل العالي للفولاذ المقاوم للصدأ الذي يسبب تآكل سريع للقالب.
- الحل: استخدم مادة أفضل لصنع قوالب STS. يمكن أن يؤدي استخدام DC53 أو مسحوق الفولاذ عالي السرعة (مثل ASP23) مع طلاء PVD إلى إعادة عمر المثقاب إلى أكثر من 100000 ضربة وستكون تكلفة القالب أعلى بنسبة 30% إلى 50%.
فرق تعويض زاوية الزنبرك: معلمة تصميم رئيسية
أثناء عملية الثني، يختلف سلوك الزنبرك الخلفي للمادتين اختلافًا كبيرًا، ويجب إجراء تعويض دقيق في تصميم القالب.
- الفولاذ منخفض الكربون (SPCC): قوة إنتاج أقل ومعامل مرونة أقل، مما يعني تقليل الزنبرك الخلفي. عند تصميم الانحناءات، فقط 0.5°-1.5° يجب استخدام تعويض الانحناء الزائد.
- SUS304-الفولاذ المقاوم للصدأ النموذجي: يؤدي الإنتاج العالي والتصلب السريع للعمل إلى حدوث قفز ثقيل، وقد يجب أن يكون التصميم بزاوية 85 درجة، أو حتى أقل لإنتاج 90 درجة، بما يتوافق مع تعويض الانحناء الزائد 3.0°-5.5°.
- الأهمية الرياضية: إهمال هذا الاختلاف سيؤدي إلى أجزاء غير متسامحة في الزوايا تجميع غير ناجح. ونتيجة لذلك، من الضروري إجراء تقدير دقيق لكمية الزنبرك الخلفي، إما من خلال محاكاة FEA أو الصيغ التجريبية ثم أخذها في الاعتبار في نظام تصميم القالب في المرحلة الأولية لتصميم القالب.
الشكل 3: نموذج ثلاثي الأبعاد للقوس المختوم يوضح إرشادات سوق دبي المالي للحد الأدنى من نصف قطر الانحناء.
ختم المعدن مقابل القطع بالليزر: ما هو حجم تعادل التكلفة؟
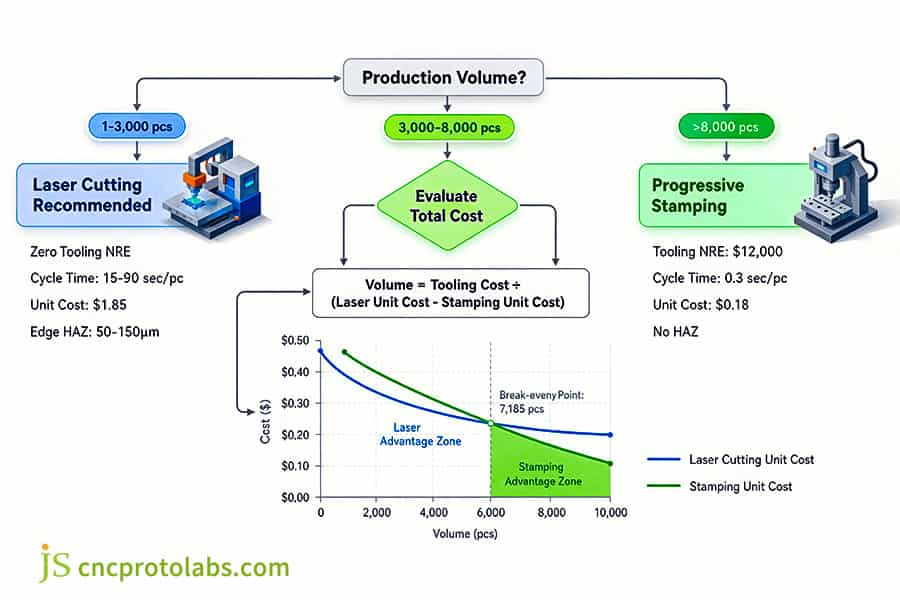
يعتمد التقسيم الاقتصادي في ختم المعادن مقابل القطع بالليزر على حجم الإنتاج مقابل استهلاك الأدوات. لا يتطلب القطع بالليزر أي استثمار في الأدوات (0 دولار أمريكي) وإعداد سريع، مما يهيمن على عمليات التشغيل المنخفضة من 1 إلى 3000 جزء. ومع ذلك، فإن الختم المعدني التدريجي يقلل أوقات الدورة من 45 ثانية إلى 0.3 ثانية لكل قطعة. بالنسبة لأحجام الإنتاج التي تتجاوز 5000 إلى 8000 وحدة، فإن تكلفة المعالجة المنخفضة للغاية لكل وحدة في عملية الختم تعمل على استهلاك نفقات أدوات القالب بالكامل، مما يؤدي إلى تحقيق وفورات مركبة كبيرة.
مدة دورة المعالجة وبنية التكلفة: فجوة الكفاءة
لدى هاتين العمليتين هياكل تكاليف مختلفة تمامًا تحدد النطاق الاقتصادي للإنتاج لكل عملية. عند المقارنة بين عملية ختم المعدن والقطع بالليزر، فإن الفرق الأكثر وضوحا بين العمليتين هو في زمن الدورة.
- القطع بالليزر: لا توجد تكلفة قالب (NRE=0)، ولكن وقت معالجة مرتفع لكل جزء. بالنسبة للجزء الذي يتطلب تعقيدًا متوسطًا، يستغرق الأمر ما بين 15 إلى 90 ثانية مع القطع بليزر الألياف، وتتمثل التكلفة بشكل أساسي في الاستهلاك والغاز مع وقت المعالجة.
- الختم التدريجي: استثمار أولي كبير للقوالب (5000-35000) ولكن وقت المعالجة قصير جدًا لكل جزء، حيث يتراوح وقت الدورة من 0.2 إلى 1.5 ثانية فقط. تعتمد التكلفة بشكل أساسي على استهلاك القالب والمادة المستخدمة.
حساب نقطة التعادل للتكلفة: حالة واقعية
دعونا نحسب نقطة تعادل التكلفة باستخدام مثال محدد. تكشف مقارنة تكلفة ختم المعدن بوضوح عن التأثير الحاسم لحجم الدفعة على التكلفة الإجمالية.
معلمات الحالة:
- رسوم القطع بالليزر للقطعة الواحدة: 1.85 دولار
- تكلفة القالب التقدمية: 12000 دولار
- رسوم معالجة وحدة الختم (بما في ذلك المواد): 0.18 دولار
حساب نقاط الدفعة المتوازنة:
الحجم = تكلفة القالب ÷ (سعر وحدة الليزر − سعر وحدة الختم) = 12000 دولار ÷ (1.85 دولار - 0.18 دولار) ≈ 7185 قطعة
وهذا يعني أنه عندما تتجاوز كمية الطلب 7,185 قطعة، فإن التكلفة الإجمالية للختم ستكون أقل من تكلفة القطع بالليزر. وبعد ذلك، يوفر الختم 1.67 دولارًا أمريكيًا لكل قطعة إضافية يتم إنتاجها. عند طلب 100000 قطعة، سيوفر الختم أكثر من 150000 دولار مقارنة بالقطع بالليزر.
الاختلافات في شكل الحواف: الوظيفة والجماليات
بعيدًا عن التكلفة، هناك أيضًا اختلافات بسبب شروط الحافة في العمليتين والتي تؤثر على العمليات اللاحقة والأداء.
- حواف مقطوعة بالليزر: يتم إنشاء منطقة متأثرة بالحرارة (HAZ) تبلغ 50-150 ميكرومتر. يؤدي هذا إلى تغيير البنية المجهرية للمادة وصلابتها. بالنسبة للمكونات التي سيتم لحامها، أو إخضاعها للتحميل الديناميكي، قد تصبح منطقة HAZ نقطة الضعف التي تؤدي إلى الفشل. بالإضافة إلى ذلك، تحتوي الحواف على خبث ويجب طحنها، وهي عملية ثانية.
- حافة الختم: تشتمل على شريط ساطع وشريط كسر وشفرات صغيرة. يتميز الشريط اللامع باستواء ممتاز، مما يجعله سطحًا مرغوبًا للتزاوج. على الرغم من النتوء، يمكن التحكم في ارتفاعه في حدود 0.03 مم عن طريق التحكم في خلوص القالب والتصنيع الآلي في الوقت المناسب، لذلك غالبًا لا يتطلب تشذيبًا ثانويًا.
الشكل 4: مخطط انسيابي ومخطط تكلفة يقارن بين الختم التدريجي وحجم القطع بالليزر.
ما هي إرشادات سوق دبي المالي للختم الرئيسي للحد الأدنى من نصف قطر الانحناء وسمك الورقة؟
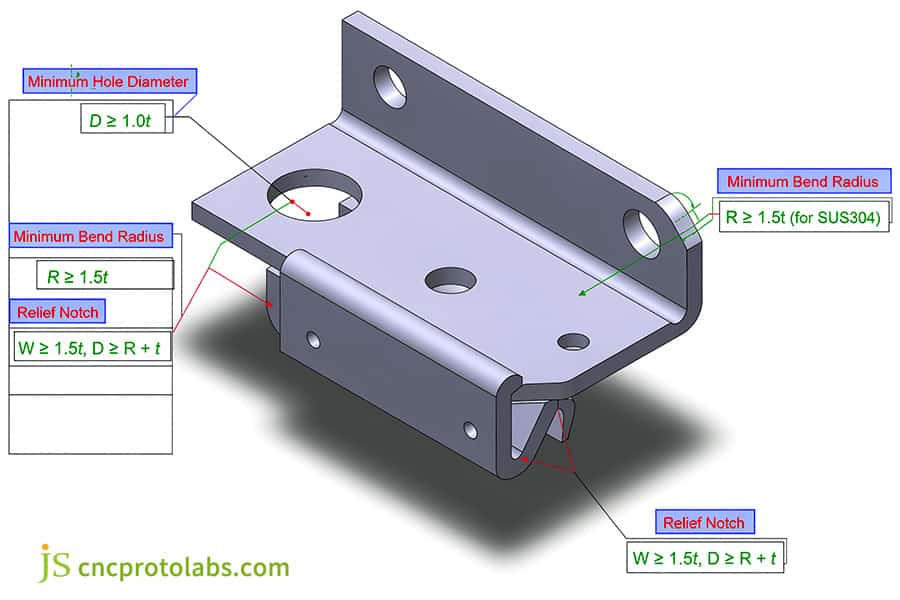
ما هو الحد الأدنى لنصف قطر الانحناء وسمك ختم الصفائح المعدنية؟ يتراوح الحد الأدنى لسمك الورقة عادةً من 0.1 مم للختم الدقيق الدقيق إلى 6.0 مم للأقواس الهيكلية. يجب ألا يقل نصف قطر الانحناء الداخلي (R) أبدًا عن أقل من 1.0X طن للمعادن المرنة (SPCC/5052) أو 1.5x-2.0xt للفولاذ عالي القوة وSUS304 لمنع التشقق الدقيق للألياف الخارجية القابلة للشد والتآكل المفرط للثقب.
الحد الأدنى لقطر الثقب ومسافة حافة الثقب للتثقيب: لتجنب "الانتفاخ" والتشوه.
قد يؤدي تصميم التثقيب غير الصحيح إلى تشوه المادة المحيطة بالثقب مما يؤدي إلى تشويه أبعاد الجزء. عند الإجابة على سؤال مثل "ما هو الحد الأدنى لنصف قطر الانحناء وسمك ختم الصفائح المعدنية؟" ' نحتاج أيضًا إلى أن نأخذ في الاعتبار عملية التثقيب.
- الحد الأدنى لقطر المثقاب: للحفاظ على قوة المثقاب، لا يُسمح بأن يكون قطر المثقاب D صغيرًا جدًا. بالنسبة للفولاذ العادي، على سبيل المثال SPCC، D ≥ 1.0 طن. بالنسبة لـ SUS304 (درجة من الفولاذ المقاوم للصدأ)، مع الأخذ في الاعتبار القوة العالية، D ≥ 1.2 طن.
- الحد الأدنى لمسافة حافة الثقب: يجب أن تكون المسافة L من مركز الثقب إلى حافة الجزء كبيرة بما يكفي لتجنب ضغط مادة الحافة أثناء التثقيب. عادة، يجب أن تكون مسافة حافة الثقب الدنيا L ≥ 2.0 طن.
- تباعد الثقب: عادةً ما يكون تباعد الثقب (من الحافة إلى الحافة) بين فتحتين متجاورتين أكبر من 2.0 طن لمنع التشوه المفرط للمادة بين الفتحتين أثناء التثقيب.
تصميم أخدود تخفيف الضغط المنحني: يمنع تمزق الزوايا
إذا لم يتم تصميم المنطقة القريبة من حافة المكون المثني بشكل صحيح، فقد يتسبب ذلك في تركيز ضغط كبير في الزاوية، مما يؤدي إلى التمزق.
- المشكلة: عندما يتقاطع خط الثني مع حافة الجزء، تتمدد المادة أثناء عملية الثني، ولا توجد مادة تتدفق عند الحافة، مما يجعل من السهل جدًا حدوث التشققات.
- الحل: صمم قطعًا بارزًا في نهاية خط الانحناء.
- عرض الفتحة (W): ما لا يقل عن 1.5 مرة من سمك اللوحة، أي W ≥ 1.5 xt.
- عمق الأخدود (D): يساوي على الأقل نصف القطر الداخلي للانحناء R بالإضافة إلى سمك اللوحة t، أي D ≥ R + t.
- مبدأ التصميم: تأكد من أن جذر أخدود تخفيف الضغط مستدير وليس حادًا، وذلك من أجل تشتيت الضغط بشكل أكبر.
تصميم تقليل تكلفة القالب: هيكل مبسط واتجاه موحد
تعد تكاليف القوالب إحدى التكاليف الرئيسية في ختم المشاريع، حيث يمكن توفير هذه التكاليف قليلاً عن طريق تقليل تغييرات تصميم الأجزاء. سيؤدي استخدام نصف قطر الانحناء وقاعدة عامل K إلى تقليل إعادة العمل أثناء مرحلة التصميم الأولية.
- توحيد اتجاه الانحناء: عند تصميم الأجزاء، قم بتوحيد اتجاه الانحناء بالكامل لمنع الاستخدام المعقد للشرائح الجانبية (شرائح الكامة). قم بتبسيط بنية القالب، وتقليل التكلفة ومعدل الفشل.
- التخلص من الحركة الجانبية: سيؤدي نظام التمرير الجانبي إلى تعقيد القالب ويجعل صيانته أكثر صعوبة. عندما يكون ذلك ممكنًا، ألغِ حركة شريط التمرير عن طريق تعديل تصميم القطعة (على سبيل المثال، استبدال الثقوب الجانبية بأخرى رأسية).
- استخدام تصميم موحد: يجب أن تكون كل أجزاء قالب التصميم (قاعدة القالب توجه اللكمات) مصممة لتجنب التصميم المخصص لتقليل دورة تصنيع القالب والتكلفة.
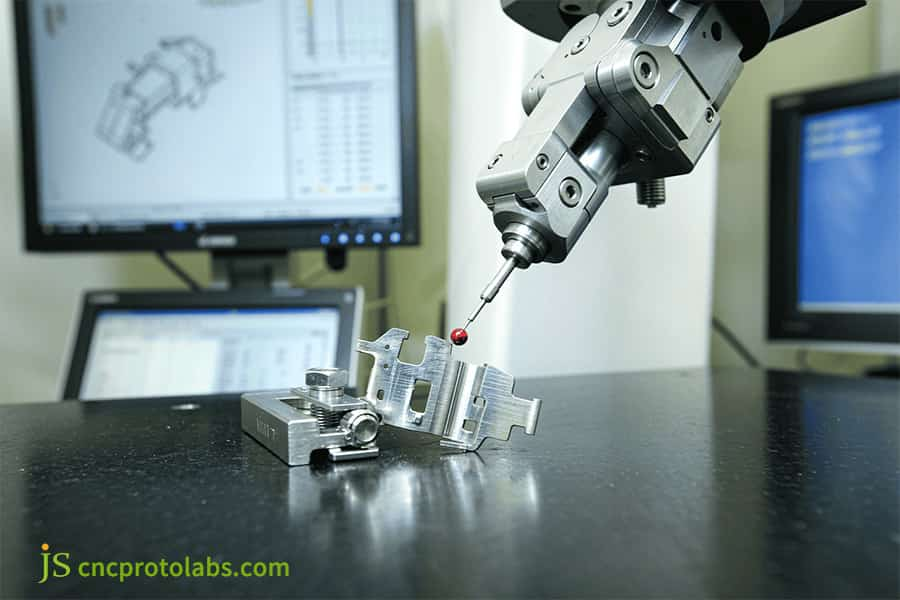
الشكل 5: آلة CMM تفحص أجزاء الدعامة المعدنية المختومة بدقة في المصنع.
ما هي تكلفة أدوات الختم المعدني، وكيف يتم حساب حمولة الصحافة؟
تختلف تكلفة أدوات ختم المعادن بشكل كبير بناءً على تعقيد الجزء وحجم الإنتاج. تتراوح أسعار قوالب الختم التدريجي من 5000 دولار أمريكي للأدوات الصغيرة المكونة من 4 محطات وتصل إلى 35000 دولار أمريكي. بالنسبة لأدوات السيارات المعقدة متعددة الإجراءات، مع فترات زمنية نموذجية تمتد من 4 إلى 7 أسابيع بما في ذلك أخذ العينات التجريبية T1. يتم حساب متطلبات الحمولة باستخدام P = L × t × τ (السُمك × قوة القص)، إضافة حاجز أمان بنسبة 25% لمنع توقف الضغط وكسر القالب.
تحليل أدوات NRE (الهندسة غير المتكررة)
إن المعرفة بمكان تحديد التكاليف تساهم في التقنيات ومحادثات التكلفة المناسبة مع الموردين. يمكن أن يساعد تحليل تكلفة أدوات ختم المعادن أدوار الشراء في إعداد الميزانيات الصحيحة.
- تمثل قاعدة القالب وأعمدة/أكمام التوجيه (القطع القياسية): 20%-25% من الإجمالي، ولها تكاليف ثابتة كبيرة نسبيًا، تتشكل حسب حجم القالب ومتطلبات الدقة.
- أجزاء التشكيل المتطورة وقلب القالب: تمثل 15%-20%، مفتاحًا لمعدل تقلب التكلفة، ويعتمد على درجات فولاذ القالب المستخدمة (كربيد الأسمنت D2 DC53).
- تصنيع الأسلاك EDM والتصنيع باستخدام الحاسب الآلي: يمثل 35%-45% من التكلفة الإجمالية، وهو أكبر عنصر تكلفة في تصنيع القوالب. ويرتبط ارتباطًا وثيقًا بتعقيد القالب والدقة ووقت المعالجة.
- تجميع التركيب والطحن والقولبة التجريبية (T1–T3): 15%-20% من التكلفة الإجمالية. هذه المرحلة ضرورية لحياة الأبعاد للقالب وموثوقية التثبيت؛ وينتج عن المجرب الأكثر خبرة دورة أسرع وجودة أعلى. كلما زادت خبرة المجرب، زادت سرعة الدورة، وارتفعت الجودة.
منطق الحساب وعامل الأمان لإجمالي حمولة الختم
يعد الحساب الدقيق لحمولة الضغط المطلوبة شرطًا أساسيًا لتجنب تلف الضغط الزائد وكسر القالب. فيما يتعلق بالسؤال، "كم تبلغ تكلفة أدوات القالب التقدمية، وما هي المهلة الزمنية النموذجية؟"، يؤثر حساب الحمولة بشكل مباشر على حجم وتكلفة تصميم القالب.
- صيغة قوة القص للتثقيب: F = L × t × τ
- F: قوة القطع (الوحدة: نيوتن N)
- L: محيط ملف التقطيع (الوحدة: ملليمتر مم)
- t: سمك الورقة (الوحدة: ملليمتر مم)
- τ: قوة القص للمادة (الوحدة: ميغاباسكال، MPa)، عادةً 0.8 مرة قوة الشد.
- إعداد الحمولة الإجمالية: بعد حساب قوة التثقيب النظرية، يجب أيضًا مراعاة قوة التفريغ، وقوة القذف، وقوة التثبيت، والأحمال المحتملة خارج المركز. الحمولة الإجمالية = F × 1.3 (عامل الأمان). يمنع هامش الأمان بنسبة 25%-30% الأحمال الزائدة اللحظية الناتجة عن تقلبات سمك المادة، وتبلد القالب، وما إلى ذلك.
دورة طحن القالب وصيانته: شريان الحياة للحفاظ على الدقة
<نمط الجدول = "العرض: 100%؛ طي الحدود: طي؛ لون الحدود: #000000؛" الحدود = "1"> <الرأس> <تر> <النمط = "العرض: 23.8801%; لون الحدود: #000000;">نوع القالب
العمر المتوقع (السكتات الدماغية)
<النمط = "العرض: 21.0872%; لون الحدود: #000000;">المواد
نطاق السعر النموذجي
دورة إعادة الطحن
<الجسم> <تر>أداة البرنامج/النموذج الأولي
1,000 - 5,000
الألومنيوم / الفولاذ الطري
2500 دولار - 5000 دولار
لا ينطبق
أداة تقوية الإنتاج
500,000 - 1,000,000
SKD11 / D2 (58-60 HRC)
8,000 دولار - 20,000 دولار
كل 100 ألف - 200 ألف ضربة
أداة كربيد عالية العمر
2,000,000 - 5,000,000+
كربيد التنجستن (WC-Co)
20,000 دولار - 35,000 دولار+
كل 300 ألف - 500 ألف ضربة
المصادر: درجات فولاذ الأدوات وفقًا ISO 4957:2018؛ فترات إعادة الطحن لكل سجلات إنتاج JS Precision (2025-2026).
يعد طحن القالب وصيانته أمرًا مهمًا جدًا لدقة الجزء وعمر القالب. لأن كل عملية طحن تحتاج فقط إلى طحن دقيق يبلغ حوالي 0.02-0.05 مم من حافة القطع لجعلها حادة مرة أخرى. يرتبط وقت الطحن بشكل مباشر بـ جودة تصميم القالب وجودة المواد، ويمكن لحالة تكلفة أدوات الختم الواضحة أن تتيح للمؤسسات التخطيط لميزانية الاستثمار في القالب والصيانة بشكل طبيعي.
كيف تضمن شهادات الختم ISO 9001 وIATF 16949 جودة الأجزاء؟
تضمن بروتوكولات الختم ISO 9001 وIATF 16949 الاتساق الخالي من العيوب عبر عمليات الإنتاج الضخم من خلال تقديم مستندات APQP، وPPAP من المستوى 3، والتحكم في العمليات الإحصائية في الوقت الحقيقي (SPC). من خلال نشر فحص الرؤية الآلي، وأجهزة عرض ملفات تعريف عدم الاتصال البصرية، ومراقبة Cpk المستمرة (Cpk ≥ 1.67)، تعمل مرافق خدمة الختم المعتمدة على القضاء على انحراف الأبعاد من اختلاف سُمك الملف، وتراكم النتوءات، والتآكل الدقيق للأداة.
توثيق الجودة ومراقبة العمليات: إمكانية التتبع من المصدر إلى الشحنة
لكي يكون المزود جيدًا لختم الصفائح المعدنية، يجب أن يكون لديه نظام جيد لإدارة الجودة. إن اختيار مورد لخدمة ختم الصفائح المعدنية جدير بالثقة مع نظام إدارة جودة جيد هو المفتاح للحصول على قطع ثابتة في نهاية المطاف.
التخطيط المتقدم لجودة المنتج (APQP): يقوم الموردون والعملاء بشكل تعاوني بإنشاء خطة جودة، وتحديد نقاط الخطر، ووضع إجراءات وقائية في بداية المشروع.
عملية الموافقة على جزء الإنتاج (PPAP): بعد إنتاج العينة الأولى، يقدم المورد حزمة وثائق PPAP من المستوى 3، بما في ذلك:
- سجل التصميم
- مخطط انسيابي للعملية
- تحليل وضع فشل العملية وتأثيراتها (PFMEA)
- خطة التحكم
- نتائج القياس بالحجم الكامل (FAI)
- نتائج اختبار المواد/الأداء
- دراسة قدرة العملية الأولية (Ppk/Cpk)
التحكم في العملية: يضمن فحص المادة الأولى (FAI) والتفتيش الدوري أن عملية الإنتاج تحت السيطرة، ويمكن تتبع جميع سجلات الفحص ومعلومات دفعة المواد.
التحكم في العمليات الإحصائية (SPC): دع البيانات تتحدث
تعد تقنية SPC واحدة من أكثر الأدوات والأساليب فعالية في منع العيوب وتحسينها. يمكن للمورد الذي يمكنه تنفيذ عملية التصنيع الدقيقة المخصصة تنفيذ SPC أثناء العملية لمراقبة الأبعاد الرئيسية وجعل العملية في حالة مستقرة باستمرار.
- Cpk (مؤشر قدرة العملية): يشير إلى قدرة العملية ضمن التفاوتات المسموح بها للمواصفات. كلما ارتفعت قيمة Cpk، كان تنوع العملية أضيق وأصبحت العملية أكثر استقرارًا.
- الحد الأدنى للمتطلبات القياسية: القيمة المستهدفة للبعد الحرج ≥ 1.33.
- مستوى عالٍ من المتطلبات: بالنسبة للسيارات والصناعات الطبية "لخاصية السلامة/الخصائص الحرجة" (مثل قوة الاتصال الطرفية)، فإنها تحتاج إلى Cpk بقيمة ≥ 1.67.
- التحكم في ارتفاع الغالف: إذا تمت مراقبة ارتفاع الغالف (يتم التحكم فيه عادةً إلى < 0.03 مم) بانتظام، فيمكن تحديد اتجاهات تآكل القالب مبكرًا وصيانتها قبل أن تؤثر على وظائف الأجزاء.
حالة المشروع: من حل المشكلات إلى تحسين التكلفة
استنادًا إلى الخبرة العملية لشركة JS Precision في تقديم خدمات الختم لمصنعي أجهزة الاستشعار الصناعية، يعد حل المشكلات بشكل منهجي هو جوهر إظهار قيمة المورد.
نقطة الألم الأصلية
يستخدم العميل آلة التثقيب CNC للتثقيب، وكذلك ثني المواد لتشكيل أغلفة أجهزة الاستشعار SUS304 (بسمك 0.40 مم). تراوحت تكلفة المعالجة لكل جزء من 1.65 دولارًا أمريكيًا، مع اختلاف التفاوت الزاوي بمقدار ±1.5 درجة ومعدل عيوب التجميع بنسبة 8.5%.
الحل
تم اختيار الفولاذ القالب DC53 بواسطة فريق هندسة JS Precision باعتباره مادة القالب ذات طلاء السطح TD (الانتشار الحراري) لتعزيز مقاومته للتآكل. تم إدخال عملية الضبط الدقيق الإضافية لعمليات الثني الحرجة للتحكم في الزنبرك الخلفي بدقة.
النتائج الكمية
- تظل تفاوتات الأبعاد ثابتة في حدود ±0.025 مم.
- انخفض معدل عيوب التجميع من 8.5% إلى 0.15%.
- انخفضت رسوم المعالجة لكل قطعة من 1.65 إلى 0.14.
- يسترد العميل جميع تكاليف القالب عند إنتاج 12000 قطعة.
توضح هذه الحالة بوضوح كيف يمكن لتصميم القالب الاحترافي وتحسين العملية أن يحل مشكلات الجودة ويحقق وفورات كبيرة في التكلفة في نفس الوقت.
إذا كنت تبحث عن شريك ختم موثوق به، فلا تتردد في إرسال رسوماتك إلى JS Precision. سوف نقدم لك خدمة شاملة بدءًا من تصميم القالب وحتى الإنتاج الضخم، مما يضمن التوازن الأمثل بين الجودة والتكلفة.
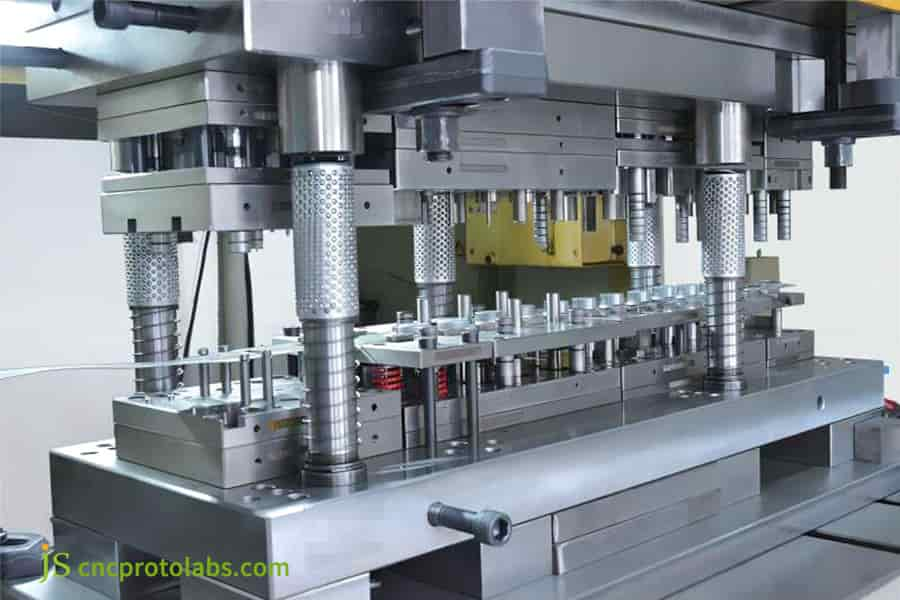
<ص>الشكل 6: آلة ضغط الختم التقدمي مع أدوات للإنتاج الضخم.
الأسئلة الشائعة
س1: ما هو استخدام ختم الصفائح المعدنية؟
يتم استخدام الثني والتشفيه في أغلب الأحيان لإنتاج مكونات أجهزة ثلاثية الأبعاد معقدة وعالية الدقة بكميات كبيرة عن طريق ختم الصفائح المعدنية. تشمل المجالات الرئيسية للتطبيقات المختلفة الأقواس الهيكلية للسيارات، وقضبان التوصيل النحاسية لبطاريات الطاقة، وأغطية التدريع الإلكترونية، ومزالج الطائرات، ورقعات الأجهزة الطبية. وهو يحمل تفاوتًا ثابتًا يبلغ ±0.02 مم عند 30-500 SPM.
س2: ما هو الحد الأدنى لنصف قطر الانحناء (يمكن أن يكون مرتبطًا بسمك الصفائح) لختم الصفائح المعدنية؟
يتراوح سمك ألواح الختم الشائعة الاستخدام لضغط المعادن من 0.1 مم إلى 6.0 مم. الحد الأدنى لنصف قطر الانحناء الداخلي على استطالة المواد: لدونة ممتازة من الألومنيوم 5052 أو الفولاذ المدلفن على البارد SPCC، يمكن ضبط الحد الأدنى لنصف قطر الانحناء على 1.0 طن؛ بالنسبة للمواد عالية القوة أو المواد المقوية للعمل (مثل مادة SUS304)، يجب ضبط نصف قطر الانحناء على 1.5-2.0 طن لتقليل تشقق السطح الخارجي.
س3: ختم الصفائح المعدنية مقابل التصنيع باستخدام الحاسب الآلي: أيهما أكثر فعالية من حيث التكلفة لـ 10000 قطعة؟
إذا كان الطلب على الإنتاج حوالي 10000 قطعة، فإن ختم الصفائح المعدنية أرخص بكثير من التصنيع باستخدام الحاسب الآلي. على الرغم من أن عملية الإنتاج باستخدام الحاسب الآلي لا تتضمن تكاليف تصنيع القالب الأولية، إلا أن سعر الوحدة مرتفع نظرًا لارتفاع الحد الأدنى لوقت القطع للقطعة الواحدة نسبيًا والذي يتراوح من بضع دقائق إلى عشرات الدقائق. يتطلب الختم أدوات تكلف ما بين 5000 إلى 15000 دولار. ومع ذلك، فإن وقت الختم لكل قطعة يبلغ حوالي ثانية واحدة فقط. ويمكن إثبات أنه بعد تجاوز علامة 5000 قطعة، يمكن أن تكون التكلفة المطفأة لكل قطعة ختم أقل بنسبة تزيد عن 60% من نظيرتها المستخدمة في التصنيع باستخدام الحاسب الآلي.
س4: ختم القالب التدريجي مقابل قالب النقل: ما الذي يجب أن أختاره؟
بالنسبة للأجزاء الصغيرة إلى المتوسطة التي يزيد الطلب السنوي عليها عن 20000 قطعة، يُنصح باستخدام القوالب التقدمية التي تعمل بشريط مستمر عند 80-300 SPM. بالنسبة للأجزاء المسحوبة بعمق، أو غير المنتظمة، أو ذات المقطع المغلق، يجب اختيار قوالب النقل باستخدام المعالجة الآلية.
س5: ما هي تكلفة أدوات القالب التقدمية، وما المدة التي يستغرقها القيام بذلك؟
تبلغ تكلفة مجموعة القوالب التقدمية ما يقرب من 4,500 (قالب صغير من 3 إلى 4 محطات) إلى أكثر من 35,000 (قالب كربيد متعدد المحطات من فئة السيارات الدقيقة) مع دورة تسليم نموذجية مدتها 4-7 أسابيع بما في ذلك تحليل DFM، وتصميم القالب ثلاثي الأبعاد، وقطع الأسلاك EDM وCNC، وتجميع القالب وملاءمته، وفحص الحجم الكامل والتحقق من أجزاء القطعة الأولى.
س6: كيف يؤثر اختيار المواد على التكلفة الإجمالية للختم المعدني؟
تؤثر المواد بشكل مباشر على تكلفة الشراء ومعدل الخردة وتكرار تآكل القالب وصيانته. تؤدي السبائك ذات قوة الشد العالية مثل SUS304 إلى تآكل حواف القطع أثقل بمقدار 3-5 مرات مقارنةً بالفولاذ الكربوني SPCC، مما أدى إلى استخدام المزيد من قوالب الفولاذ عالية التكلفة (على سبيل المثال DC53) وعمليات طحن أكثر تكرارًا. بالإضافة إلى ذلك، يحدد تصميم تخطيط الشريط استخدام المواد الخام. بخلاف تكلفة الحصول على المواد الخام، قد يساهم التصميم السيئ للتخطيط في 15%-25% من هدر المواد.
س7: ما هي وثائق ضمان الجودة التي تقدمها JS Precision لختم الصفائح المعدنية المخصصة؟
تقدم JS Precision وثائق كاملة لجودة الشحن على جميع الأجزاء المختومة حسب الطلب. ستتضمن الشحنات القياسية تقرير فحص المادة الأولى بالحجم الكامل، وشهادة ضمان جودة المواد الخام 3.1، وبيانات اختبار رش الملح بالطلاء الكهربائي، وتقارير RoHS/REACH. ستتضمن طلبات الدرجة الخاصة بالسيارات والطبية حزمة وثائق PPAP من المستوى 3 بما في ذلك PFMEA، وخطط التحكم، وبيانات اختبار قدرة عملية Cpk.
س8: هل النماذج الأولية قابلة للختم دون الحاجة إلى أدوات صلبة متقدمة ومكلفة؟
نعم، بالنسبة للتحقق من النماذج الأولية أو الإنتاج التجريبي بكميات صغيرة (100 قطعة إلى 2000 قطعة)، ليست هناك حاجة إلى تحمل تكلفة قوالب الفولاذ المتصلبة التدريجية باهظة الثمن. في الدورة الهندسية، تم استخدام القوالب الناعمة البسيطة محليًا، أو أساس قوالب التغيير السريع الشامل أو التقطيع المسبق بالليزر المدمج مع الثني باستخدام الحاسب الآلي بشكل متكرر. يمكن أن يؤدي هذا إلى خفض تكلفة الأدوات الأولية بنسبة 65%-80% وتسليم العينات في من 10 إلى 14 يومًا.
الملخص
يعد الانتقال من النماذج الأولية إلى ختم الإنتاج الضخم هو المسار الأساسي لتقليل تكلفة الوحدة. إن الالتزام الصارم بقواعد سوق دبي المالي، وتحديد الخلوصات المعقولة ونصف القطر الداخلي، والجمع بين ذلك واختيار المواد يمكن أن يؤدي إلى تثبيت التفاوتات المسموح بها في حدود ±0.02 مم. من خلال الاستفادة من حسابات الحمولة وتخطيط صيانة القالب، يمكن استهلاك تكاليف NRE عبر عمليات الإنتاج التي تبلغ 5000 وحدة أو أكثر، مما يحقق أسعار وحدة منخفضة، وأوقات دورة قصيرة، وتسليم خالي من العيوب.
هل أنت على استعداد لتحسين بنية الأجزاء والحصول على ميزانية القالب؟ استفد من خدمات الختم الدقيق من JS للانتقال مباشرة من التصميم بمساعدة الكمبيوتر ثلاثي الأبعاد إلى الإنتاج الضخم.يقدم فريقنا الهندسي تحليل سوق دبي المالي، وتقييم استخدام التخطيط، وحساب استهلاك القالب في غضون 24 ساعة. احصل على عرض أسعار مجاني وقم بمراجعة سوق دبي المالي على الفور وتواصل وجهًا لوجه مع كبار مهندسي القوالب لضمان إنتاج كميات كبيرة من أجزاء الختم المعدنية ذات الاتساق العالي مع التحكم في ميزانية فتح القالب.
إخلاء المسؤولية
محتويات هذه الصفحة هي لأغراض إعلامية فقط. بالنسبة إلى JS Precision Services، لا توجد إقرارات أو ضمانات، صريحة أو ضمنية، فيما يتعلق بدقة المعلومات أو اكتمالها أو صحتها. تقع على عاتق المشتري مسؤولية تحديد المتطلبات الفنية المحددة وطلب عرض أسعار رسمي للأجزاء. يرجى الاتصال بنا للحصول على مزيد من المعلومات.
المصدر

