 العربية




الضميمة الصفائح المعدنية المخصصة يعتمد ختم IP على ثلاثة متغيرات: ضغط الحشية بنسبة 25% - 35%، وهندسة الحافة الصلبة، ودرجة التثبيت محكمة بدرجة كافية لمنع انحناء اللوحة. تقدم الصفائح المعدنية زنبركًا وانحرافًا، لذلك يجب مراعاة قوة إنتاج المواد جنبًا إلى جنب مع لحام TIG المستمر وتشطيب السطح للوصول إلى IP65-IP67.
جدول الوجبات الجاهزة الأساسية: تصميم غلاف تصنيف IP
ماذا تعني رموز IP: يغطي الرقم الأول الدخول الصلب (5 = محمي من الغبار، 6 = محكم ضد الغبار)؛ والثاني يغطي الماء. يقاوم IP65 نفاثات الماء ذات الضغط المنخفض، ويقاوم IP66 نفاثات المياه القوية، ويقاوم IP67 الغمر المؤقت في 1 متر من الماء لمدة 30 دقيقة. كل خطوة للأعلى تضاعف تقريبًا ثلاثة أضعاف متطلبات الختم على صلابة الحافة ودرجة التثبيت.
|
معيار تصنيف IP |
وضع الفشل الأساسي |
حل الختم الموصى به |
هيكل مفتاح شفة الصفائح المعدنية والتسامح |
حد درجة التثبيت (مم) |
|---|---|---|---|---|
|
IP54 (الغبار/الرذاذ) |
قطع لدغ الزاوية، والانحناء الجزئي للوحة |
شريط لاصق مطاطي إسفنجي EPDM ذو خلية مغلقة |
شفة أحادية الطي، تسطيح السطح ≥ 0.5 مم |
≥ 120 (ر ≥ 1.2 مم) |
|
IP65 (طائرة الضغط المنخفض) |
يتسبب انحناء الزنبرك في رفع اللولب |
FIPFG رغوة البولي يوريثين المستمرة في الموقع |
أخدود توجيه على شكل حرف U، زاوية تسامح ±0.5 درجة |
≥ 75 (ر ≥ 1.5 مم) |
|
IP66 (البحار الشديدة/الضغط العالي) |
لحام المسام الصغيرة، وتسرب الغسالة اللولبية |
فلوروسيليكون مصبوب / حلقة سيليكون صلبة |
توقف شفة متاهة مزدوجة، وختم مسطح المرجع ≥ 0.2 مم |
≥ 50 (ر ≥ 2.0 مم) |
|
IP67 (الغمر المؤقت 1 متر) |
تجويف شفط الضغط السلبي، وتصفيح الطلاء |
حشية سيليكون مستمرة من قطعة واحدة مبركن |
لحام TIG مستمر بمحيط كامل باستخدام الحاسب الآلي بدون مسام + اختبار محكم الهواء |
≥ 40 + ختم عمود برشام غاطس |
المفتاح لتحقيق مستوى عالٍ من الحماية هو استخدام حواف صلبة مزدوجة مطوية لمواجهة انحناء اللوحة تحت قوة التحميل المسبق للتثبيت، مما يضمن انتظام الضغط في جميع أنحاء المحيط بالكامل في حدود 10% .
وفق إيك 60529:2013 ، تحدد درجات الحماية التي توفرها العبوات (رمز IP) عتبات ضغط نفاث الماء عند 30 كيلو باسكال لـ IPX5 و100 كيلو باسكال لـ IPX6، مما يؤكد صحة حدود الحمل الديناميكي في هذا الجدول.
كيفية تعيين حدود الدخول لتصميم حاوية تصنيف IP؟
يعتمد تصميم حاوية تصنيف IP على مطابقة بيئات التشغيل المستهدفة مع الحدود الميكانيكية المحددة للصفائح المعدنية، بما في ذلك قوة الخضوع، ونصف قطر الانحناء، وقوى التثبيت . يمنع تحقيق IP65 دخول الغبار ويقاوم نفاثات الماء بمعدل 12.5 لتر/دقيقة عند 30 كيلو باسكال، بينما يتحمل IP66 أمواجًا ثقيلة تصل إلى 100 لتر/دقيقة عند 100 كيلو باسكال. تشوه هذه القوى بسهولة الألواح المعدنية الرقيقة إذا تم حساب الصلابة الهيكلية وأختام المفاصل بشكل غير صحيح.
فئة الحماية IEC 60529 - تحليل حدود الحمل الهيدروليكي الديناميكي
- يستخدم اختبار IP65 فوهة مقاس 6.3 مم بمعدل 12.5 لتر/دقيقة و30 كيلو باسكال لمدة 3 دقائق. وهذا يفرض حمل تقشير محلي يبلغ حوالي 0.03 ميجا باسكال على اللوحة - وهي نقطة البداية لأي حساب للصلابة في تصميم حاوية تصنيف IP.
- يستخدم اختبار IP66 فوهة مقاس 12.5 مم بمعدل 100 لتر/دقيقة و100 كيلو باسكال. يجب أن تقاوم اللوحة حمل تقشير قدره 0.10 ميجا باسكال، وهو أعلى بكثير من حد الانحناء للوحة الرقيقة غير المقواة.
مقارنة معامل المرونة وقوة الانحناء لمواد الصفائح المعدنية الشائعة
- لدى SPCC معامل مرن يبلغ 200 جيجا باسكال وقوة إنتاج تبلغ 210 ميجا باسكال.
- تتميز سبائك الألومنيوم 5052-H32 بمعامل مرن يبلغ 70 جيجا باسكال وقوة إنتاج تبلغ 215 ميجا باسكال.
- يحتوي الفولاذ المقاوم للصدأ 304 على معامل مرن يبلغ 193 جيجا باسكال وقوة إنتاج تبلغ 240 ميجا باسكال.
يأخذ تصميم العلبة السليم الحاصل على تصنيف IP جميع خصائص المواد الثلاثة عند تحديد سطح الختم.
القيود الأساسية لتحمل التطوير وتشكيل التسامح على سطح مسند الختم
تفاوت القطع بالليزر هو ±0.1 مم، وتفاوت زاوية الانحناء هو ±0.5°، ويجب أن يكون تسطيح مسند تثبيت الحشية ≥ 0.2 مم.
في مشروع حاوية تخزين الطاقة الخارجية لعام 2025، قامت شركة JS Precision بتقليل الانحناء الربيع التعويض من 1.5 درجة إلى 0.8 درجة ، مما أدى إلى رفع معدل المرور الأول لختم سطح التسطيح من 82% إلى 97% - وهو دليل واضح على أن تخصيص التسامح أمر لا غنى عنه لتصميم حاوية تصنيف IP.
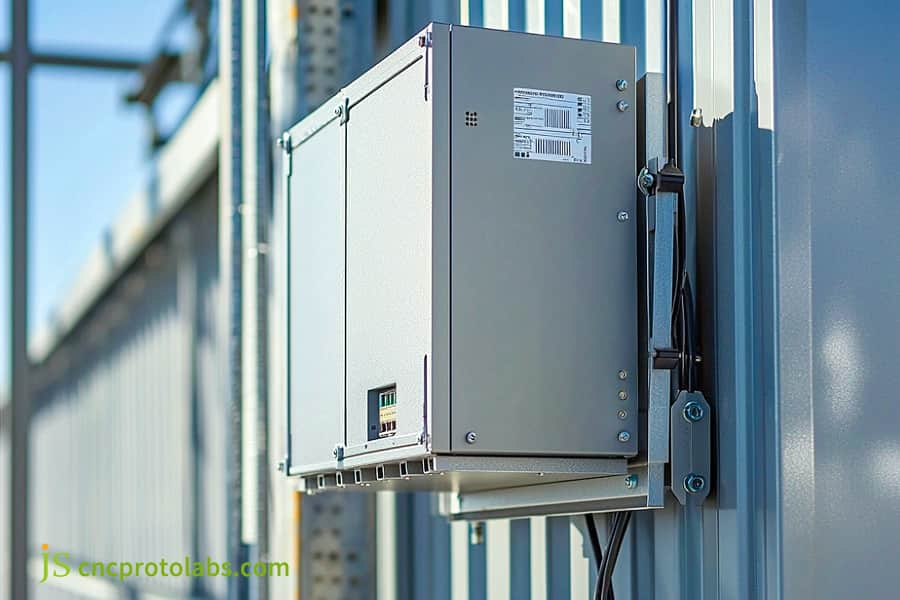
الشكل 1: حاوية كهربائية معدنية مثبتة على الحائط.
كيف تمنع هندسة الحافة الفجوات في غلاف الصفائح المعدنية؟
الضميمة الصفائح المعدنية سوق دبي المالي يقلل من فجوات الدخول عن طريق استبدال ملامسات الحافة المسطحة بالفلنجات المشكلة والمقويات المطوقة وانحناءات الإرجاع المتداخلة التي تزيد من صلابة الحافة بنسبة تزيد عن 300% . يتم تثبيت حواف الصفائح المعدنية المسطحة بين فترات التثبيت تحت عزم دوران الترباس. يحافظ دمج انحناء العودة الداخلي بزاوية 90 درجة على ضغط اتصال موحد ضد شريط الختم، مما يمنع مسارات التسرب المجهرية.
تقييم انحناء الزنبرك وتقوس اللوحة
- لحظة انحناء القصور الذاتي لمقطع واحد مطوي بزاوية قائمة هي 1.2 × t³/12؛ بالنسبة للحافة الميتة المطوية، تبلغ 4.8 × t³/12؛ وللأخدود التوجيهي المتداخل متعدد الطيات، 6.5 × طن³/12. زيادة الصلابة تتجاوز 300٪. ستمكن مثل هذه الميزة الرائعة عمليات التصنيع من إنتاج غلاف معدني مخصص خالي من التسرب .
- Springback هو 2°–3° للألمنيوم 5052-H32 و1°–2° للفولاذ المقاوم للصدأ 304، لذا يجب دمج التعويض المسبق لـ Springback في مرحلة تصميم الأدوات.
الحد الأدنى من القيود الهندسية لارتفاع الحافة ومعلمات قسم الأخدود الختم
- يجب أن يكون الحد الأدنى لارتفاع الشفة H ≥ 4t + R لمنع تداخل الانحناء من التسبب في التشوه وإغلاق الأخاديد. يجب أن يوضع هذا القيد في الاعتبار لكل حاوية معدنية مخصصة.
- قم بقياس أخدود الختم إلى 1.2 × العرض الحر للحشية و 0.8 × ارتفاعها الحر. ينتج عن ذلك ضغط اسمي بنسبة 20% مع ترك مساحة للحشية للتوسع بشكل جانبي دون تجاوز الأخدود.
مبدأ آلية الحد من الاتصال الصلب المعدني
تعمل الحافة الصلبة كنقطة توقف مادية، مما يخلق اتصالاً من المعدن إلى المعدن مما يحد من الضغط بنسبة 35% ويحمي الحشية من التكسير. يجب أن يكون مستوى التلامس مسطحًا في حدود 0.1 مم ، وهو ما يمنح العلبة متانة الغلق على المدى الطويل.
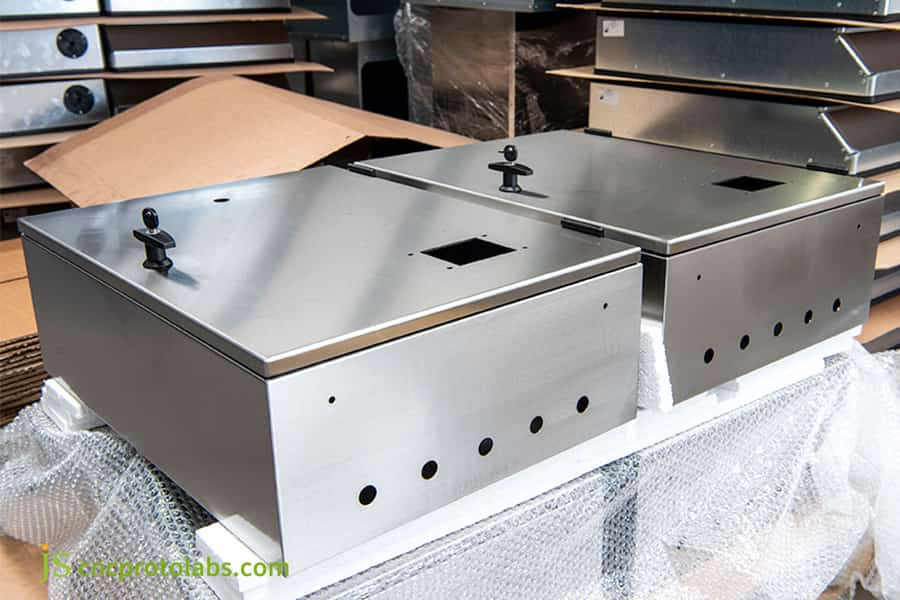
الشكل 2: صناديق تغليف من الصفائح المعدنية بتصميم شفة.
كيفية اختيار جوانات العلبة وحساب الضغط؟
يتطلب تصميم حشية العلبة المعدنية الحفاظ على انحراف الضغط المستمر بين 25% و35% لإسفنجات الخلايا المغلقة و 15% إلى 25% لللدائن الصلبة لتحقيق ختم IP66 متين. يؤدي الضغط الذي يقل عن 20% إلى ترك فراغات دقيقة متقطعة، في حين أن الضغط الزائد الذي يتجاوز 50% يؤدي إلى مجموعة ضغط سريعة وتدهور مبكر.
مقارنة الأداء ومعايير الضغط لشرائط منع تسرب الهيكل المشتركة في الهندسة
|
مواد الختم |
صلابة الشاطئ |
نسبة الضغط الموصى بها |
نطاق درجة حرارة الخدمة |
هيكل الصفائح المعدنية المطبق |
|---|---|---|---|---|
|
إسفنجة EPDM ذات الخلية المغلقة |
شور 00 40-50 |
25%-35% |
-40 درجة مئوية إلى +120 درجة مئوية |
شفة أحادية الطي، حافة مسطحة |
|
رغوة البولي يوريثان FIPFG |
شور أ 25-35 |
20%-30% |
-40 درجة مئوية إلى +85 درجة مئوية |
أخدود توجيه على شكل حرف U، توقف متاهة |
|
مطاط السيليكون المصبوب |
شور أ 50-60 |
15%-25% |
-60 درجة مئوية إلى +200 درجة مئوية |
شفة متاهة مزدوجة، توقف دقيق |
وفق أستم D1056-20 ، المواصفات القياسية للمواد الخلوية المرنة - الإسفنج أو المطاط الموسع، وASTM D395، طرق الاختبار القياسية لخاصية المطاط - مجموعة الضغط، تم تحديد انحراف الضغط وحدود مجموعة الضغط لـ EPDM للخلية المغلقة، والتحقق من صحة كل من نسبة الضغط 25% - 35% ومعيار مجموعة الضغط ≥15% في هذا القسم.
تعمل رغوة FIPFG في الموقع على التخلص من مسارات اختراق الشعيرات الدموية، مما يجعلها الطريق الأكثر موثوقية إلى IP66. بالمقارنة مع حشوات الصفائح المعدنية المقطوعة بالقالب، فإن عملية FIPFG تحدد بشكل مباشر موثوقية نظام الختم ، لأنها تزيل وصلات الزوايا وفجوات القص تمامًا.
عند ضغط 25%، تمارس EPDM ذات الخلية المغلقة قوة مضادة تبلغ حوالي 0.15 ميجا باسكال ، ورغوة البولي يوريثان FIPFG حوالي 0.08 ميجا باسكال ، والسيليكون الصلب المصبوب حوالي 0.25 ميجا باسكال . تعمل حشية الصفائح المعدنية المصممة جيدًا على موازنة هذه القوة المضادة ضد صلابة الحافة.
معايير مجموعة الضغط تحت درجة حرارة واسعة للدراجات
- يجب أن تكون مجموعة ضغط المادة ≥ 15% تحت نطاق واسع لدرجات الحرارة من -40 درجة مئوية إلى +85 درجة مئوية.
- في مشروع حاويات تخزين الطاقة لعام 2025 التابع لشركة JS Precision، قامت رغوة البولي يوريثان FIPFG بقياس 12% من مجموعة الضغط ، مقابل 22% للشرائط اللاصقة EPDM التقليدية - وهو دليل واضح على مدى أهمية اختيار المواد في تصميم حشوات العلبة المعدنية.

كيف تمنع خطوة التثبيت انحناء الألواح المعدنية؟
يعتمد أداء الصفائح المعدنية لختم IP على حساب درجة التثبيت باستخدام معادلات انحراف شعاع ثني اللوحة لضمان ألا يتجاوز الإزاحة بين البراغي المتجاورة 0.05 مم تحت أحمال الضغط المستهدفة. يؤدي وضع المثبتات بشكل متباعد بشكل مفرط إلى رفع الامتداد المركزي بشكل مرئي، في حين يؤدي تجميع المثبتات أقل من 25 مم إلى رفع تكاليف الإنتاج وإضعاف حواف الصفائح المعدنية.
اشتقاق صيغة تشوه انحراف الحزمة الثابتة عند حافة اللوحة:
يتم تجريد اللوحة الموجودة بين المسمارين كعارضة ثابتة، مع أقصى انحراف متوسط المدى:
δ = (ف × L⁴) / (384 × ه × أنا)
عندما يتجاوز δ 0.05 مم، ينقطع خط اتصال الختم. يتطلب الحفاظ على المدى تحت هذه القيم الحرجة التحكم في الأبعاد بدقة شريك تصنيع الصفائح المعدنية .
مرجع سريع للحد الأقصى لتباعد المسمار والتشوه المسموح به في منتصف المدى لمواد / سماكات الصفائح المعدنية المختلفة:
|
المواد والسمك |
الملعب الموصى به (مم) |
أقصى انحراف مسموح به (مم) |
حمل الضغط (N/m) |
حافة القص الهامش |
|---|---|---|---|---|
|
1.2 ملم فولاذ SPCC |
50-65 |
≥ 0.05 |
120 |
1.8 × العائد |
|
1.5 ملم 5052 ألومنيوم |
45-60 |
≥ 0.05 |
100 |
1.5 × العائد |
|
2.0 ملم 304 غير القابل للصدأ |
70-90 |
≥ 0.05 |
150 |
2.0 × العائد |
وفق أيزو 898-1:2013 ، الخواص الميكانيكية للمثبتات المصنوعة من الفولاذ الكربوني وسبائك الفولاذ - الجزء 1، فئات الخصائص المحددة هناك تحدد سعة تحميل مشبك التثبيت، وهي المدخلات لحسابات درجة الصوت في هذا الجدول.
لا تخترق المسامير المضغوطة ذات الفتحات العمياء جدار العلبة، لذا فهي توفر أعلى موثوقية محكمة الغلق وهي الاختيار المفضل لحاويات IP66/IP67 . إن الإعداد الصحيح للثقب وعزم الدوران للتثبيت هما ما يحول اختيار التصميم هذا إلى موثوقية محكمة الإغلاق.
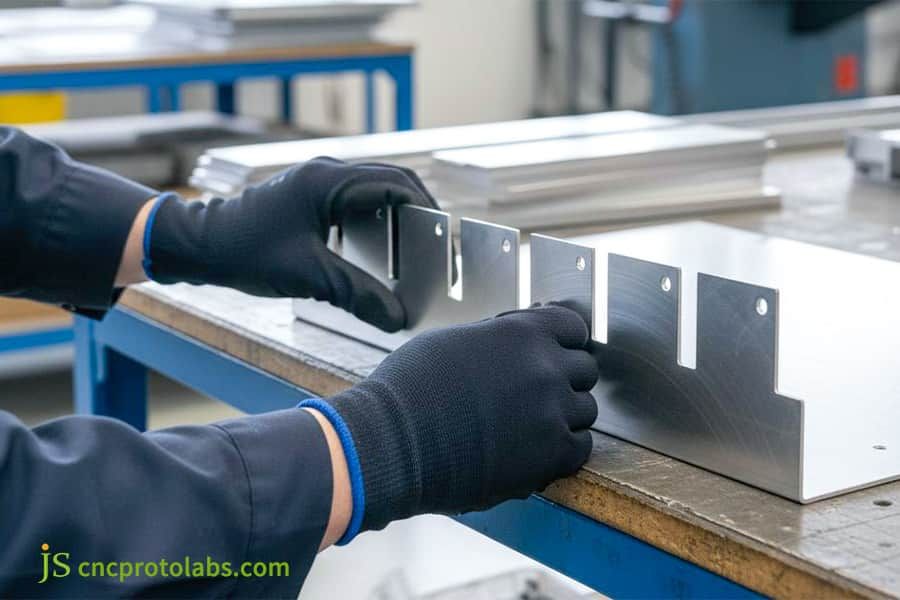
الشكل 3: العامل يقوم بتجميع أجزاء دعامة الصفائح المعدنية.
كيف تعمل نقوش الزوايا واللحامات المستمرة على إيقاف تسرب المياه؟
تعمل خدمة تصنيع الصفائح المعدنية الدقيقة على حل مشكلات إخفاق سدادات الزوايا من خلال تصميم النقوشات الدائرية أو النقوشات الدائرية المتطابقة مع لحام TIG الآلي المستمر بنسبة 100% لإغلاق التقاطعات متعددة المستويات بشكل كامل. تترك مكابس التثقيب القياسية فجوات متقاطعة عند مفاصل زاوية 90 درجة . تحدد ممارسات DFM الدقيقة علامات التبويب المتداخلة المقطوعة بالليزر والتي توفر مادة دعم هيكلية، مما يؤدي إلى التخلص من احتراق اللحام والمسامية الداخلية.
تأثير هندسة الزوايا المقطوعة على ضيق الهواء عند تقاطع الانحناء ثلاثي الجوانب
يترك الشطب ذو الفتحة المربعة فتحة توصيل مقاس 0.3-0.5 مم ، بينما تنتج زاوية التمزق شقًا شعريًا يبلغ عرضه 0.5-0.8 مم . عندما يتم تنسيق التقطيع والثني بالليزر على نفس المسند، فإن تداخل اللسان بمقدار 0.8 مم يغلق فتحة الوصلة تمامًا.
الفرق الأساسي بين اللحام البقعي واللحام بقوس الأرجون المستمر
- يترك اللحام البقعي فجوات شعرية مجهرية بين شذرات اللحام.
- مستمر لحام TIG ينتج درزًا غير منقطع حول المحيط بالكامل، مما يزيل المسارات الشعرية التي تتركها اللحامات النقطية وراءها .
فقط خلايا TIG الآلية أو المبرمجة باستمرار يمكنها الحفاظ على مدخلات الحرارة واستواء الحافة التي يتطلبها ذلك.
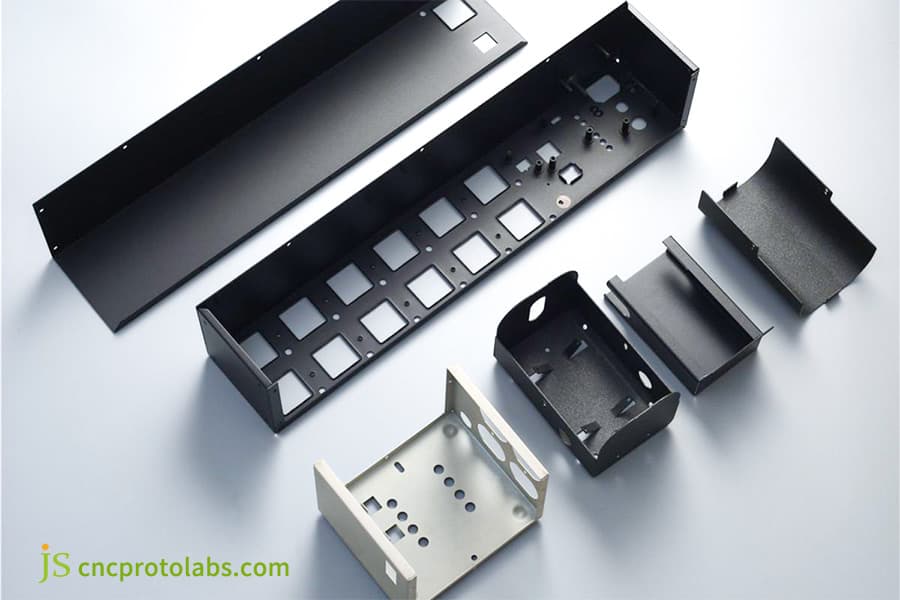
الشكل 4: مكونات مختلفة من الصفائح المعدنية موضوعة.
كيف يؤثر سمك مسحوق الطلاء على تفاوتات الصفائح المعدنية؟
تتوقف جودة خدمة تصنيع الصفائح المعدنية على حساب تراكم طبقة طلاء المسحوق (عادةً من 60 إلى 120 ميكرومتر) في مناطق الختم الحرجة. يؤدي رش المسحوق الزائد غير المقنع إلى إنشاء طائرات تلامس خشنة تحفز القص الموضعي على الحشيات المرنة وتتسبب في استرخاء سريع لأحمال التثبيت خلال الدورات الحرارية التشغيلية.
يؤدي تراكم الحواف الكهروستاتيكية إلى دفع سماكة الطلاء عند الانحناءات إلى ما يصل إلى 120 ميكرومتر، مما يتسبب في تداخل التجميع بمقدار 0.1-0.15 مم . إن إخفاء أرض الختم قبل الطلاء هو الطريقة الوحيدة الموثوقة لمنع ذلك - أي أن الطلاء يرفع سطح الختم.
ومع ارتخاء الطلاء من خلال الزحف اللزج المرن، يتم فقدان التحميل المسبق الأولي للمثبت وينخفض حمل المشبك بأكثر من 30% خلال 6 أشهر. يؤدي إخفاء أرض الختم والتحكم في بناء الفيلم إلى تقليل هذه الخسارة إلى أقل من 8٪ .
ما هي طرق اختبار التسرب التي تتحقق من أداء غلاف IP؟
يتم التحقق من سلامة غلاف الصفائح المعدنية المخصصة باستخدام اختبار تسرب اضمحلال الضغط ومعايرة غرف رش الماء وفقًا لبروتوكولي ISO 20653 وIEC 60529 . تقوم أدوات اضمحلال الهواء الآلية بقياس انخفاض الضغط الداخلي خلال 30 إلى 60 ثانية عند 20 إلى 50 كيلو باسكال، واكتشاف شقوق اللحام المجهرية التي يصل حجمها إلى 0.1 سم مكعب قبل أن تتقدم الوحدات إلى التجميع عالي الحجم.
جدول مصفوفة مصفوفة اختبار نوع IP65/IP66 لحالة رذاذ الماء وخط الإنتاج، انخفاض الضغط وكشف تسرب ضيق الهواء (Delta-P)
|
معلمة الاختبار |
اختبار الرش IPX5 |
IPX6 نفاث الضغط العالي |
اختبار الإنتاج دلتا-P |
معيار القبول |
|---|---|---|---|---|
|
قطر الفوهة (مم) |
6.3 |
12.5 |
غير متوفر (مسبار الهواء) |
وفقًا للمواصفة IEC 60529 |
|
ضغط الماء (كيلو باسكال) |
30 |
100 |
20-50 |
انخفاض الضغط ≥ 0.5 كيلو باسكال |
|
معدل التدفق (لتر/دقيقة) |
12.5 |
100 |
لا يوجد |
لا يوجد |
|
مدة الاختبار (دقيقة) |
3 |
3 |
0.5-1.0 |
قراءة مستقرة |
|
حد معدل التسرب (sccm) |
0 (ممنوع الدخول) |
0 (ممنوع الدخول) |
≥ 0.1 |
يمر |
وفقًا للمعيار IEC 60529:2013، لا يتطلب IP67 دخول الماء بعد 30 دقيقة من الغمر على عمق 1 متر. فيما يلي منهجية تحلل ضغط الإنتاج أدناه آيزو 20653:2023 كما هو مطبق على العبوات المختومة، ويتحقق من صحة عتبة الكشف البالغة 0.1 sccm في هذا الجدول.
مواصفات اختبار المسار المزدوج:
يتم اجتياز اختبار النوع عندما لا يدخل الماء إلى العلبة أثناء اختبار الرش لمدة 3 دقائق ويجتاز الجزء الداخلي الفحص بعد التجفيف. يتم اجتياز اختبار الضغط التفاضلي لخط الإنتاج (Delta-P) عندما يتم ضغط الجزء إلى 30 كيلو باسكال، ويتم الاحتفاظ به لمدة 30 ثانية، ويكون انخفاض الضغط ≥ 0.5 كيلو باسكال . يتحقق هذان المساران من تصميم حاوية تصنيف IP ويثبتان التحكم في اتساق الإنتاج الضخم.
دراسة الحالة: كيف قامت JS بإصلاح التسريبات بدقة في حاوية IP66
الدقة شبيبة صممت حاوية تخزين بطاريات من الألومنيوم 5052-H32 خارجية تلبي معايير IP66 من خلال إعادة تصميم تخطيط الحافة المسطحة المتسربة إلى ملف تعريف ختم متاهة مقوى مع مفاصل زاوية CNC TIG مستمرة. فشل النموذج الأولي في اختبارات رش الماء بسبب انحناء الحافة بمقدار 1.8 مم بين نقاط المسمار. قامت شركة JS Precision بتقليل مسافة التثبيت إلى 50 مم، وتحسين انحناءات الثني، وتوزيع السيليكون FIPFG الآلي، مما حقق معدل اختبار تسرب بنسبة 99.8% في 1200 وحدة إنتاج.
التحديات التي يواجهها العملاء
تعرضت حاوية البطارية الخارجية، المصنوعة من سبائك الألومنيوم 5052 مقاس 2.0 مم، 800 × 600 × 300 مم، من أحد مُدمجات نظام تخزين الطاقة الأوروبي، لحادث تسرب مياه شديد في اختبار عمود الماء عالي الضغط IP66. كانت الوحدة الأولى من العلبة المعدنية المصنوعة خصيصًا من الصفائح المعدنية تحتوي على شفة واحدة ذات زاوية قائمة مع شرائط رغوية لاصقة تم تطبيقها يدويًا على المفصل. تحت قوة 100 كيلو باسكال، تنحني لوحة الباب - المثبتة على مسافات 150 مم - للأعلى محليًا بين البراغي بمقدار 1.8 مم. وتم العثور على مناطق عيب صغيرة في الزوايا الملحومة يدويًا.
JS الحل الدقيق
- ترقية صلابة قسم الحافة: تمت إعادة تصميم الحافة المستقيمة إلى هيكل إيقاف رفرف مزدوج الطي إلى الداخل. هذا لا يؤدي فقط إلى زيادة 4.2 مرة في معامل قسم الانحناء ، ولكنه يحد أيضًا من تشوه ضغط القسم الأوسط إلى ≥ 0.05 مم.
- تعويض زاوية التقطيع بالليزر المساعد: تم إعادة تصميم مخطط تخطيط التثقيب المتكشف؛ يتم إضافة لسان مفصلي 0.8 مم إلى خط تقاطع الزاوية لإزالة الخطوط الشعرية الداكنة التي تظهر بعد عملية الثني.
- لحام TIG الكامل باستخدام روبوت CNC: يتم إجراء لحام آلي كامل عند إغلاق الزاوية، باستخدام كامل روبوت أوتوماتيكي بستة محاور . يتم التحكم في التشوه الحراري للحام باستخدام تركيبات نحاسية مبردة بالماء. تم الحفاظ على تسطيح الحافة حول المحيط الكامل في حدود 0.2 مم.
- توزيع FIPFG الآلي: تم استبدال تطبيق الحشية اليدوي بخلية مؤتمتة بالكامل تقوم بتوزيع السيليكون المكون من مكونين مباشرة على الجزء، مع نصف قطر زاوية مستمر يبلغ R3 مم مما يزيل الفجوات في الوصلات.
- تقليل درجة الميل والتثبيت الأعمى: تم تقليل مسافة التثبيت إلى 50 مم، وتم تغيير نقاط التثبيت إلى صواميل ضغط عمياء يتم تطبيقها من الخارج، دون ترك أي ثقوب . نفذت JS Precision معلمات العملية هذه على خط الإنتاج دون أي انحراف.
مراجعة تجارب الفشل والدروس المستفادة
في الدفعة التجريبية الأولى المطلية بالمسحوق، لم يتم استخدام أي أداة مخصصة لإخفاء أخدود الختم والحشية الموزعة . أدى حوالي 100 ميكرومتر من الرش الزائد إلى تقليل قوة التقشير بين السيليكون الرغوي والركيزة بنسبة 50%، مما تسبب في تصفيح موضعي أثناء دورة الصدمة الحرارية اللاحقة.
قام الفريق الهندسي بعد ذلك ببناء أداة إخفاء مخصصة تحافظ على الأخدود خاليًا تمامًا من الطلاء مع الحفاظ على خشونة السطح المعدني Ra ≥ 1.6 ميكرومتر، مما أدى إلى التخلص تمامًا من تصفيح الواجهة. كانت ترقية العملية الرئيسية هي نقل الإخفاء إلى مرحلة الطلاء المسبق، لذلك لم يعد الطلاء يتداخل مع ضغط الختم.
النتيجة النهائية
اجتازت العلبة المعاد تصميمها اختبار نوع IP66 في مختبر تابع لجهة خارجية معتمدة: لا يسمح بدخول الماء من أي اتجاه عند ضغط 100 كيلو باسكال. عبر دفعة إنتاج مكونة من 1200 وحدة، وصل معدل اختبار التسرب في المرة الأولى إلى 99.8% ، وانخفضت عمليات إعادة العمل المتعلقة بالتسرب في خط التجميع الخاصة بالعميل بنسبة 35%.
هل تحتاج إلى مساعدة في حل التسريبات في النماذج الأولية للحاويات الخارجية أو سوء الغلق في الإنتاج الضخم؟ اتصل بفريق هندسة JS Precision للحصول على نفس حل توزيع FIPFG الآلي واللحام المستمر بـ TIG، واحصل على العلبة الخاصة بك من خلال اختبار IP66 في المحاولة الأولى.
الأسئلة الشائعة
س1: ما هو الحد الأدنى لسماكة الصفائح المعدنية المطلوبة للحفاظ على تصنيف IP65؟
عند تصميم حاويات الصفائح المعدنية IP65 ، يجب أن تكون صفائح الفولاذ المدرفلة على البارد ≥ 1.5 مم، ويجب أن تكون سماكة صفائح سبائك الألومنيوم 5052 ≥ 2.0 مم. تكون الصفائح الأرق من 1.2 مم عرضة للتقوس والتشوه بين الامتدادات تحت التحميل المسبق للمسمار، مما يؤدي إلى ضغط غير متساوٍ وتسرب.
س 2: لماذا تفشل طبقات الصفائح المعدنية الملحومة القياسية في اختبارات دخول الماء IP66؟
تحتوي اللحامات النقطية على فجوات شعرية مجهرية تسمح للماء بالاختراق تحت تأثير نفاث ماء عالي الضغط بقوة 100 كيلو باسكال (أي ما يعادل مستوى IP66 المعتمد). فقط من خلال القيام بلحامات TIG المستمرة بنسبة 100%، يمكن ضمان أعلى مستوى من الختم.
س 3: كيف يمكن مقارنة توزيع حشية الصب في المكان (FIPFG) بالشريط التقليدي المقطوع؟
تستخدم حشية الصب في المكان (FIPFG) التوزيع الآلي للبولي يوريثين الخلوي الصغير لتشكيل خرزة سلسة ومغلقة الحلقة. إنه يزيل وصلات الزوايا وعيوب تسرب القص المتأصلة في الشريط المقطوع بالقالب، وعادةً ما يزيد من إنتاجية الحشية بنسبة تصل إلى 40% .
س 4: هل يمكن أن يحقق العلبة تصنيف الغمر IP67 دون استخدام الآلات الدقيقة؟
نعم. المتطلبات الأساسية هي شفة صلبة مقاومة للتشوه، ولحام TIG مستمر حول المحيط بالكامل، وتصميم مسمار كثيف. معًا، تسمح حشية السيليكون بضغط ثابت بنسبة 30% . يجب على كل وحدة أيضًا اجتياز اختبار تسرب الضغط قبل الشحن.
س5: كيف تحافظ ممرات الكابلات ولوحات الغدة على التصنيف العام لحاوية IP؟
استخدم وصلات الكابلات المقاومة للماء ذات تصنيف IP66/IP68 والمثبتة على ألواح تغطية مسطحة ومعززة. لا تضع أبدًا ثقوبًا على المنعطف أو بالقرب منه - فهذا يؤدي إلى تشويه خط الانحناء والإضرار بتركيبة الختم.
س 6: ما هو التسامح الذي يجب الحفاظ عليه بدقة الانحناء لضمان ضغط متساوي للحشية؟
يجب أن يظل تسامح زاوية الانحناء باستخدام الحاسب الآلي ضمن ±0.5° بينما يجب أن يكون انحراف تسطيح سطح ختم الحافة أقل من أو يساوي 0.2 مم . أي انحراف أكثر من 1 درجة قد يؤدي إلى أن تصبح الحشية على شكل إسفين وضغطها، مما يؤدي إلى ظهور مناطق ذات ضغط غير كافٍ وما يترتب على ذلك من تسرب.
س7: كيف تتحقق JS Precision من أداء ختم IP أثناء إنشاء النماذج الأولية ذات الحجم المنخفض؟
تستخدم JS Precision كاشف تسرب الضغط التفاضلي عالي الدقة لإجراء فحص محكم الإغلاق غير مدمر بنسبة 100%، وهي مجهزة بغرفة اختبار رذاذ الماء لإجراء اختبارات IPX5/IPX6، وتستخدم ماسحًا ضوئيًا ثلاثي الأبعاد للتحقق من تحمل سطح الختم.
س8: كيف يؤثر حجم التصنيع وتعقيد تصميم سوق دبي المالي على أسعار العبوات المخصصة؟
يعتمد سعر الوحدة للهيكل على طول اللحام الكامل، ووقت الطحن، وتعقيد مسار توزيع المادة اللاصقة، ونوع المادة الأساسية. تعمل الفتحات المنحنية القياسية على تقليل التكاليف بنسبة 25% تقريبًا مقارنة باللحام اليدوي. توفر دقة JS سوق دبي المالي التفصيلي وعرض الأسعار للتكلفة قائمة تعتمد على نماذج CAD ثلاثية الأبعاد خلال 24 ساعة.
ملخص
يعتمد تحقيق ختم IP موثوق به لهيكل الصفائح المعدنية المخصصة على التخلص من التشوهات المجهرية الناتجة عن الانحناء البارد واللحام. يتم تحقيق ذلك عن طريق زيادة معامل القسم من خلال طيات مزدوجة مضادة للاعوجاج، واستخدام ميكانيكا ثني الحزمة للتقارب وتشديد درجة الترباس، والجمع بين ذلك وتعويض اللفة بالليزر لإزالة الفراغات المشطوفة - وهو النهج الأساسي لحل التسريبات . بالإضافة إلى حسابات نسبة الضغط العلمية، وإخفاء الطلاء، واختبار إحكام الهواء، يمكن أن يتمتع الهيكل بمتانة طويلة الأمد.
هل تعاني من التسربات في النماذج الأولية للحاويات الخارجية أو سوء الغلق في الإنتاج الضخم؟ لا تدع عيوب سوق دبي المالي البسيطة تؤدي إلى إبطاء وقتك في السوق. تفتخر JS Precision بفريق من المهندسين ذوي الخبرة والقطع بالليزر المتقدم باستخدام الحاسب الآلي واللحام الآلي ومعدات الرغوة الآلية بالكامل. أرسل رسومات CAD ثلاثية الأبعاد الخاصة بك لفريقنا الهندسي الآن، وسنقدم تقييمًا كاملاً لسوق DFM للأغلفة المعدنية وعروض الأسعار في غضون 24 ساعة، بما في ذلك تحليل محكم الإغلاق واقتراحات إيقاف التحسين وتخطيط العملية .
تنصل
محتويات هذه الصفحة هي لأغراض إعلامية فقط. ل خدمات JS الدقيقة ، لا توجد أي إقرارات أو ضمانات، صريحة أو ضمنية، فيما يتعلق بدقة المعلومات أو اكتمالها أو صحتها. تقع على عاتق المشتري مسؤولية تحديد المتطلبات الفنية المحددة و طلب عرض أسعار رسمي للأجزاء . يرجى الاتصال بنا للحصول على مزيد من المعلومات.
الموارد

