 Español



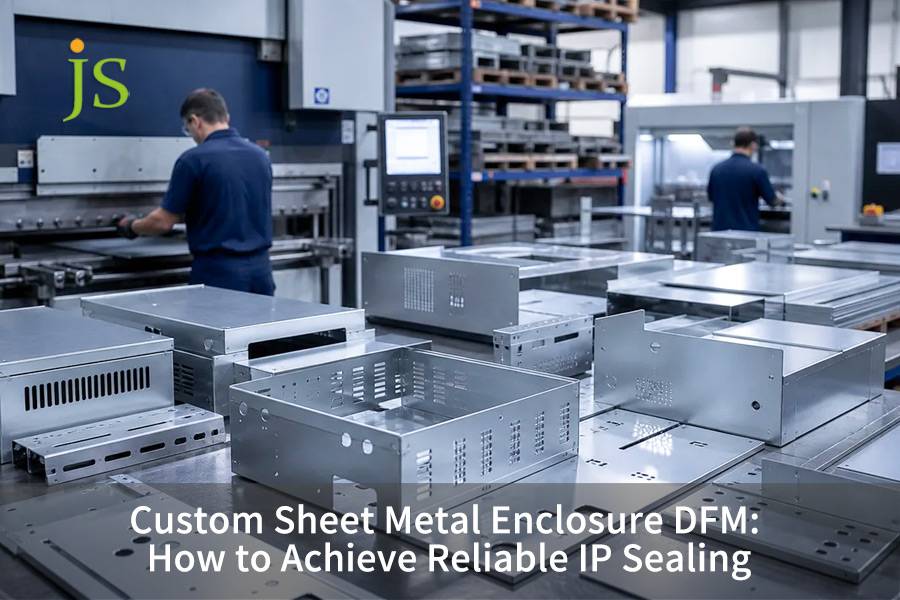

Cerramiento de chapa a medida El sellado IP depende de tres variables: compresión de la junta del 25% al 35%, geometría de brida rígida y paso del sujetador lo suficientemente apretado para evitar que el panel se doble. La chapa metálica introduce recuperación elástica y deflexión, por lo que se debe considerar el límite elástico del material junto con las soldaduras TIG continuas y el acabado de la superficie para alcanzar IP65-IP67.
Tabla de conclusiones principales: Diseño de gabinete con clasificación IP
Qué significan los códigos IP: El primer dígito cubre el ingreso de sólidos (5 = protegido contra el polvo, 6 = hermético al polvo); el segundo cubre el agua. IP65 resiste chorros de agua a baja presión, IP66 resiste chorros potentes y IP67 resiste la inmersión temporal en 1 m de agua durante 30 minutos. Cada paso adelante triplica aproximadamente la demanda de sellado en cuanto a rigidez de bridas y paso de sujetadores.
|
Estándar de clasificación IP |
Modo de falla central |
Solución de sellado recomendada |
Estructura clave y tolerancia de bridas de chapa metálica |
Límite de paso del sujetador (mm) |
|---|---|---|---|---|
|
IP54 (polvo/salpicaduras) |
Corte de rebabas en esquinas, microarqueamiento de paneles |
Tira adhesiva de caucho esponjoso EPDM de células cerradas |
Brida simple, planitud de superficie ≤ 0,5 mm |
≤ 120 (t ≥ 1,2 mm) |
|
IP65 (chorro de baja presión) |
El retorno elástico por flexión provoca el despegue entre tornillos |
Espuma continua de poliuretano in situ FIPFG |
Ranura guía de canal en U, tolerancia del ángulo de despliegue ±0,5° |
≤ 75 (t ≥ 1,5 mm) |
|
IP66 (mar embravecida/alta presión) |
Microporos de soldadura, filtración de arandelas de tornillo. |
Anillo de fluorosilicona moldeada/silicona sólida |
Tope de brida laberíntica doble, plano de referencia de sellado ≤ 0,2 mm |
≤ 50 (t ≥ 2,0 mm) |
|
IP67 (Inmersión temporal 1m) |
Succión de presión negativa de la cavidad, delaminación del revestimiento. |
Junta continua de silicona vulcanizada de una sola pieza |
Soldadura TIG continua sin poros de perímetro completo CNC + prueba de estanqueidad |
≤ 40 + junta de columna de remache avellanado |
La clave para lograr un alto nivel de protección es utilizar bridas rígidas de doble plegado para contrarrestar la flexión de la placa bajo la fuerza de precarga de sujeción, asegurando que la uniformidad de la compresión en toda la circunferencia esté dentro del 10% .
De acuerdo a CEI 60529:2013 , Los grados de protección proporcionados por los gabinetes (Código IP) definen los umbrales de presión del chorro de agua a 30 kPa para IPX5 y 100 kPa para IPX6, validando los límites de carga dinámica en esta tabla.
¿Cómo establecer límites de ingreso para el diseño de gabinetes con clasificación IP?
El diseño de un gabinete con clasificación IP se basa en hacer coincidir los entornos operativos objetivo con los límites mecánicos específicos de la chapa metálica, incluidos el límite elástico, los radios de curvatura y las fuerzas de sujeción de los sujetadores . Alcanzar IP65 evita la entrada de polvo y resiste chorros de agua de 12,5 L/min a 30 kPa, mientras que IP66 resiste mares agitados de 100 L/min a 100 kPa. Estas fuerzas distorsionan fácilmente los paneles de chapa delgada si la rigidez estructural y el sellado de las juntas se calculan incorrectamente.
Clase de protección IEC 60529: análisis de límites de carga hidráulica dinámica
- La prueba IP65 utiliza una boquilla de 6,3 mm a 12,5 L/min y 30 kPa durante 3 minutos. Esto impone una carga de pelado local de aproximadamente 0,03 MPa en el panel, el punto de partida para cualquier cálculo de rigidez en el diseño de gabinetes con clasificación IP.
- La prueba IP66 utiliza una boquilla de 12,5 mm a 100 L/min y 100 kPa. El panel debe resistir una carga de pelado de 0,10 MPa, muy por encima del límite de flexión de un panel delgado no reforzado.
Comparación del módulo elástico y la resistencia a la flexión de materiales de chapa comunes
- SPCC tiene un módulo elástico de 200 GPa y un límite elástico de 210 MPa.
- La aleación de aluminio 5052-H32 tiene un módulo elástico de 70 GPa y un límite elástico de 215 MPa.
- El acero inoxidable 304 tiene un módulo elástico de 193 GPa y un límite elástico de 240 MPa.
Un diseño sólido de gabinete con clasificación IP tiene en cuenta las tres propiedades del material al definir la superficie de sellado.
Restricciones primarias de tolerancia de desarrollo y tolerancia de formación en la superficie de referencia de sellado.
La tolerancia del corte por láser es de ±0,1 mm, la tolerancia del ángulo de flexión es de ±0,5° y la planitud de la referencia de montaje de la junta debe ser ≤ 0,2 mm.
En un proyecto de recinto de almacenamiento de energía al aire libre para 2025, JS Precision redujo el recuperación elástica de flexión compensación de 1,5° a 0,8° , lo que elevó la tasa de primer paso para la planitud de la superficie de sellado del 82 % al 97 % : evidencia clara de que la asignación de tolerancia es indispensable para el diseño de gabinetes con clasificación IP.
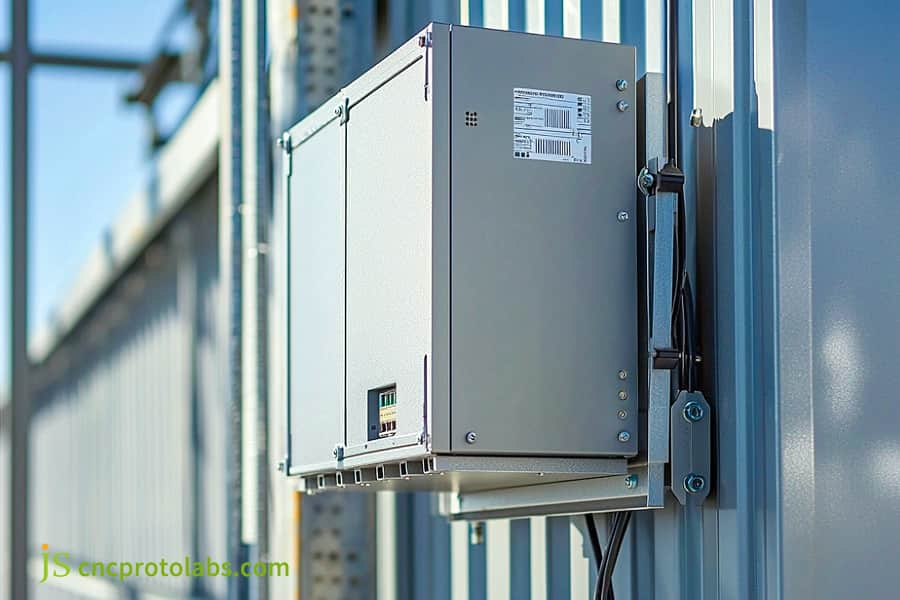
Figura 1: Armario eléctrico metálico montado en la pared.
¿Cómo previene la geometría de la brida los espacios en el gabinete de chapa metálica?
Caja de chapa DFM Minimiza los espacios de entrada reemplazando los contactos de los bordes planos con bridas formadas, refuerzos con dobladillo y curvas de retorno anidadas que aumentan la rigidez de los bordes en más de un 300 % . Los bordes planos de la hoja de metal se pandean entre los intervalos de los sujetadores bajo la torsión del perno. La incorporación de una curva de retorno interna de 90 grados mantiene una presión de contacto uniforme contra la tira de sellado, evitando vías de fuga microscópicas.
Evaluación de la recuperación elástica a la flexión y el arqueamiento del panel.
- El momento de inercia flector de una sola sección plegada en ángulo recto es 1,2 × t³/12; para un borde muerto plegado, es 4,8 × t³/12; y para una ranura guía anidada de pliegues múltiples, 6,5 × t³/12. El aumento de rigidez supera el 300%. Una característica tan notable permitirá que los procesos de fabricación produzcan carcasas de chapa metálica personalizadas y libres de fugas .
- La recuperación elástica es de 2° a 3° para el aluminio 5052-H32 y de 1° a 2° para el acero inoxidable 304, por lo que se debe incorporar una compensación previa de la recuperación elástica en la etapa de diseño de las herramientas.
Restricciones geométricas de altura mínima de brida y parámetros de sección de ranura de sellado
- La altura mínima de la brida será tal que H ≥ 4t + R para evitar que la interferencia de flexión cause deformación y selle las ranuras. Esta limitación debe tenerse en cuenta para cada gabinete de chapa metálica personalizado.
- Dimensione la ranura del sello a 1,2 veces el ancho libre de la junta y 0,8 veces su altura libre. Esto produce una compresión nominal del 20 % y deja espacio para que la junta se expanda lateralmente sin desbordar la ranura.
Principio del mecanismo de límite de contacto duro de metal.
Una brida rígida actúa como un tope físico duro, creando un contacto de metal con metal que limita la compresión al 35 % y protege la junta contra el aplastamiento. El plano de contacto debe ser plano dentro de 0,1 mm , que es lo que le da a la carcasa su durabilidad de sellado a largo plazo.
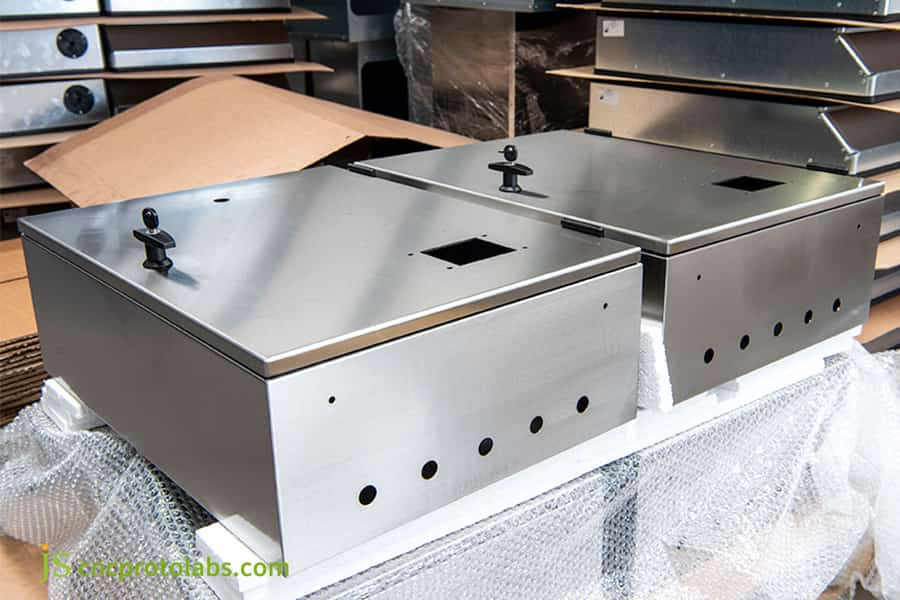
Figura 2: Cajas de gabinete de chapa con diseño de brida.
¿Cómo seleccionar juntas de carcasa y calcular la compresión?
El diseño de la junta del gabinete de chapa metálica requiere mantener una deflexión de compresión continua entre el 25% y el 35% para esponjas de celda cerrada y entre el 15% y el 25% para elastómeros sólidos para lograr un sellado IP66 duradero. Una compresión inferior al 20% deja microhuecos intermitentes, mientras que una sobrecompresión superior al 50% provoca una rápida compresión y una degradación prematura.
Comparación de los parámetros de rendimiento y compresión de tiras selladoras de chasis comunes en ingeniería
|
Material de sellado |
Dureza Shore |
Relación de compresión recomendada |
Rango de temperatura de servicio |
Estructura de chapa aplicable |
|---|---|---|---|---|
|
Esponja EPDM de celda cerrada |
Orilla 00 40–50 |
25%–35% |
-40°C a +120°C |
Brida simple, borde plano |
|
Espuma de PU FIPFG |
Orilla A 25–35 |
20%–30% |
-40°C a +85°C |
Ranura guía en forma de U, tope laberíntico |
|
Caucho de silicona moldeado |
Orilla A 50–60 |
15%–25% |
-60°C a +200°C |
Brida laberíntica doble, tope de precisión |
De acuerdo a Norma ASTM D1056-20 , Especificación estándar para materiales celulares flexibles: esponja o caucho expandido, y ASTM D395, Métodos de prueba estándar para propiedades del caucho: deformación por compresión, se definen los límites de deflexión por compresión y de deformación por compresión para EPDM de celda cerrada, validando tanto la relación de compresión del 25 % al 35 % como el criterio de deformación por compresión ≤15 % en esta sección.
La espumación in situ de FIPFG elimina las vías de penetración capilar, lo que la convierte en la ruta más confiable para alcanzar IP66. En comparación con las juntas de gabinete de chapa troquelada, el proceso FIPFG determina directamente la confiabilidad del sistema de sellado , porque elimina por completo los empalmes de las esquinas y los espacios de corte.
Con una compresión del 25%, el EPDM de células cerradas ejerce una fuerza contraria de aproximadamente 0,15 MPa , la espuma de poliuretano FIPFG de aproximadamente 0,08 MPa y la silicona sólida moldeada de aproximadamente 0,25 MPa . Una junta de carcasa de chapa de metal bien diseñada equilibra esta fuerza contraria con la rigidez de la brida.
Criterios de ajuste de compresión bajo ciclos de temperatura amplios
- La deformación por compresión del material debe ser ≤ 15 % en un amplio rango de ciclos de temperatura de -40 °C a +85 °C.
- En el proyecto de gabinete de almacenamiento de energía de JS Precision de 2025, la espuma de poliuretano FIPFG midió un 12 % de deformación por compresión , frente al 22 % de las tiras adhesivas de EPDM convencionales: una evidencia clara de la importancia de la selección de materiales en el diseño de juntas de gabinetes de chapa metálica.

¿Cómo evita el paso del sujetador que los paneles de chapa se doblen?
El rendimiento del sellado IP de la lámina metálica depende del cálculo del paso del sujetador utilizando ecuaciones de deflexión de la viga de flexión del panel para garantizar que el desplazamiento entre tornillos adyacentes no supere los 0,05 mm bajo cargas de compresión objetivo. Colocar los sujetadores demasiado separados da como resultado un despegue visible del tramo central, mientras que agrupar los sujetadores por debajo de 25 mm aumenta los costos de producción y debilita los bordes de la chapa.
Derivación de la fórmula para la deformación por deflexión de la viga fija en el borde del panel:
El panel entre los dos pernos se abstrae como una viga fija, con una flecha máxima a mitad de luz:
δ = (q × L⁴) / (384 × E × I)
Cuando δ excede 0,05 mm, la línea de contacto de sellado se desprende. Mantener el tramo por debajo de estos valores críticos requiere el control dimensional de un equipo de precisión. socio de fabricación de chapa .
Referencia rápida del espaciado máximo entre tornillos y la deformación permitida a mitad del tramo para diferentes materiales/espesores de chapa metálica:
|
Material y espesor |
Paso recomendado (mm) |
Deflexión máxima permitida (mm) |
Carga de compresión (N/m) |
Margen de corte del borde |
|---|---|---|---|---|
|
Acero SPCC de 1,2 mm |
50–65 |
≤ 0,05 |
120 |
1,8× rendimiento |
|
Aluminio 5052 de 1,5 mm. |
45–60 |
≤ 0,05 |
100 |
1,5× rendimiento |
|
2,0 mm de acero inoxidable 304 |
70–90 |
≤ 0,05 |
150 |
2,0× rendimiento |
De acuerdo a ISO 898-1:2013 , Propiedades mecánicas de sujetadores hechos de acero al carbono y acero aleado: Parte 1, las clases de propiedad definidas allí determinan la capacidad de carga de sujeción de un sujetador, que es la entrada para los cálculos de paso en esta tabla.
Los pernos de ajuste a presión con orificio ciego no penetran la pared del gabinete, por lo que ofrecen la mayor confiabilidad hermética y son la opción preferida para gabinetes IP66/IP67 . La preparación correcta del orificio y el torque de instalación son los que convierten esta elección de diseño en una confiabilidad hermética verificada.
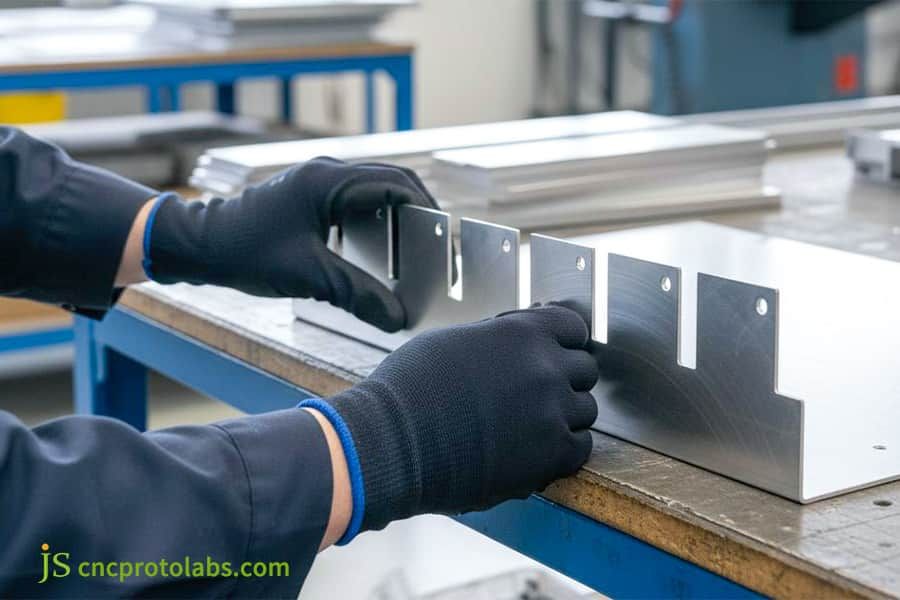
Figura 3: Trabajador ensamblando piezas de soporte de chapa metálica.
¿Cómo detienen las fugas de agua los relieves de las esquinas y las soldaduras continuas?
El servicio de fabricación de chapa de precisión resuelve fallas en el sellado de las esquinas mediante la ingeniería de relieves de esquina circulares o en forma de lágrima combinados con soldadura TIG robótica 100 % continua para sellar completamente las intersecciones de múltiples planos. Las punzonadoras estándar dejan espacios entrecruzados en las juntas de las esquinas de 90 grados . Las prácticas de Precision DFM especifican pestañas superpuestas cortadas con láser que proporcionan material de respaldo estructural, eliminando el quemado de la soldadura y la porosidad interna.
La influencia de la geometría de las esquinas cortadas en la estanqueidad al aire en la intersección de la flexión de tres lados
El chaflán del orificio cuadrado deja un orificio de unión de 0,3 a 0,5 mm , mientras que el ángulo de desgarro produce una hendidura capilar que mide entre 0,5 y 0,8 mm de ancho . Cuando el corte por láser y el doblado se coordinan con el mismo dato, una superposición de lengüeta de 0,8 mm cierra completamente el orificio de unión.
La distinción fundamental entre soldadura por puntos y soldadura continua por arco de argón
- La soldadura por puntos deja espacios capilares microscópicos entre las pepitas de soldadura.
- Continuo soldadura TIG Produce una costura continua alrededor de todo el perímetro, eliminando los caminos capilares que dejan las soldaduras por puntos .
Sólo las células TIG robóticas o programadas de forma consistente pueden mantener el aporte de calor y la planitud de la brida que esto requiere.
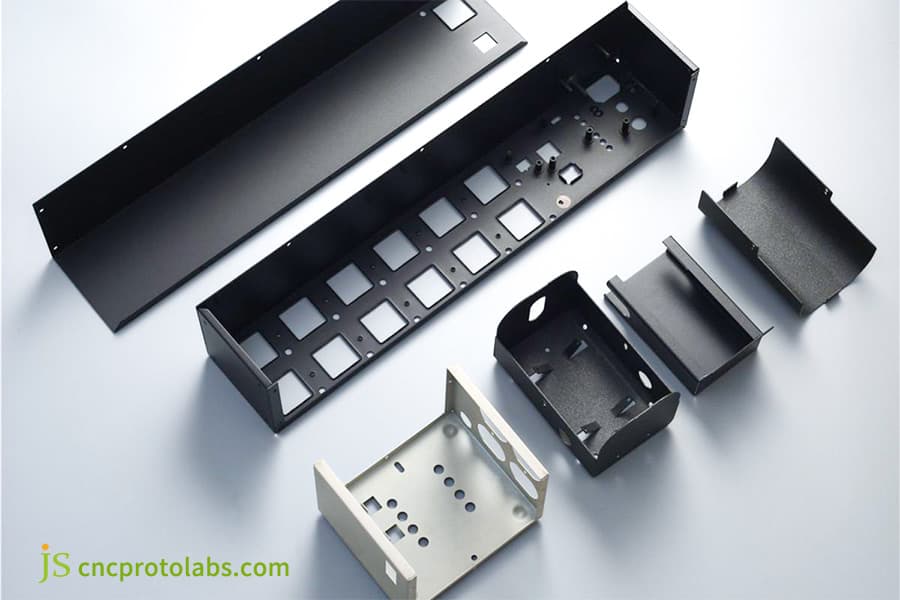
Figura 4: Disposición de varios componentes del gabinete de chapa metálica.
¿Cómo afecta el espesor del recubrimiento en polvo a las tolerancias de la chapa metálica?
La calidad del servicio de fabricación de chapa metálica depende de tener en cuenta la acumulación de película de recubrimiento en polvo (normalmente de 60 a 120 μm) en superficies de sellado críticas. El exceso de pulverización de polvo desenmascarado crea planos de contacto rugosos que inducen un corte localizado en las juntas elastoméricas y provocan una rápida relajación de la carga de sujeción de los sujetadores durante los ciclos térmicos operativos.
La acumulación electrostática en los bordes aumenta el espesor del recubrimiento en las curvas hasta 120 μm, lo que provoca interferencias en el ensamblaje de 0,1 a 0,15 mm . Enmascarar la superficie del sello antes del recubrimiento es la única forma confiable de evitar esto, es decir, que el recubrimiento levante la superficie de sellado.
A medida que el recubrimiento se relaja a través de la fluencia viscoelástica, la precarga inicial del sujetador se pierde y la carga de sujeción cae en más de un 30 % en 6 meses. Enmascarar la superficie del sello y controlar la formación de película reduce esa pérdida a tan sólo un 8% .
¿Qué métodos de prueba de fugas verifican el rendimiento del gabinete IP?
La integridad del gabinete de chapa personalizada se verifica mediante pruebas de fugas por caída de presión y cámaras de pulverización de agua calibradas de acuerdo con los protocolos ISO 20653 e IEC 60529 . Los instrumentos automatizados de descomposición del aire miden las caídas de presión interior durante 30 a 60 segundos de 20 a 50 kPa, detectando fisuras de soldadura microscópicas de hasta 0,1 sccm antes de que las unidades avancen al ensamblaje de gran volumen.
Prueba de tipo IP65/IP66 Condición de pulverización de agua y caída de presión de la línea de producción y estanqueidad al aire Detección de fugas (Delta-P) Tabla de matriz de parámetros de prueba
|
Parámetro de prueba |
Prueba de pulverización IPX5 |
Chorro de alta presión IPX6 |
Prueba Delta-P de producción |
Criterio de aceptación |
|---|---|---|---|---|
|
Diámetro de la boquilla (mm) |
6.3 |
12.5 |
N/A (sonda de aire) |
Según IEC 60529 |
|
Presión de agua (kPa) |
30 |
100 |
20–50 |
Caída de presión ≤ 0,5 kPa |
|
Caudal (l/min) |
12.5 |
100 |
N / A |
N / A |
|
Duración de la prueba (min) |
3 |
3 |
0,5–1,0 |
Lectura estable |
|
Límite de tasa de fuga (sccm) |
0 (sin ingreso) |
0 (sin ingreso) |
≤ 0,1 |
Aprobar |
Según IEC 60529:2013, IP67 no requiere entrada de agua después de 30 minutos de inmersión a 1 m. La siguiente metodología de caída de presión de producción es la siguiente: ISO 20653:2023 tal como se aplica a gabinetes sellados, y valida el umbral de detección de 0,1 sccm en esta tabla.
Especificaciones de prueba de doble vía:
La prueba de tipo pasa cuando no ingresa agua al gabinete durante la prueba de rociado de 3 minutos y el interior pasa la inspección después del secado. La prueba de presión diferencial de la línea de producción (Delta-P) pasa cuando la pieza se presuriza a 30 kPa, se mantiene durante 30 segundos y la caída de presión es ≤ 0,5 kPa . Estas dos pistas verifican el diseño del gabinete con clasificación IP y demuestran el control de la consistencia de la producción en masa.
Estudio de caso: Cómo JS Precision solucionó fugas en un gabinete IP66
Precisión JS diseñó un gabinete de almacenamiento de batería de aluminio 5052-H32 para exteriores que cumple con los estándares IP66 mediante el rediseño de un diseño de brida plana con fugas en un perfil de sello de laberinto rígido con juntas de esquina CNC TIG continuas. El prototipo inicial no pasó las pruebas de pulverización de agua debido a una curvatura de borde de 1,8 mm entre las puntas de los tornillos. JS Precision redujo el paso de los sujetadores a 50 mm, optimizó los alivios de curvatura y automatizó la dosificación de silicona FIPFG, logrando una tasa de prueba de fugas de primer paso del 99,8 % en 1200 unidades de producción.
Desafíos que enfrentan los clientes
Un gabinete de batería exterior, fabricado con aleación de aluminio 5052 de 2,0 mm, 800 × 600 × 300 mm, de un integrador de sistemas de almacenamiento de energía europeo, sufrió un grave incidente de fuga de agua en una prueba de columna de agua a alta presión IP66. La primera unidad del recinto de chapa a medida tenía una única brida en ángulo recto con tiras de espuma adhesiva aplicadas manualmente en la junta. Bajo el chorro de 100 kPa, el panel de la puerta, fijado a intervalos de 150 mm, se inclinó localmente entre los tornillos 1,8 mm hacia arriba. Y se encontraron pequeñas áreas defectuosas en las esquinas soldadas manualmente.
Solución de precisión JS
- Mejora de la rigidez de la sección de brida: la brida recta se rediseña en una estructura de tope de aleta plegable hacia adentro doblemente doblada. Esto no solo aumenta 4,2 veces el módulo de la sección de flexión , sino que también restringe la deformación por compresión de la sección media a ≤ 0,05 mm.
- Compensación de esquinas de supresión con láser auxiliar: se rediseña el diagrama de disposición de perforación desplegada; Se añade una lengüeta articulada de 0,8 mm a la línea de intersección de las esquinas para eliminar las líneas capilares oscuras que aparecen después de la operación de doblado.
- Soldadura TIG Completa con robot CNC: Se realiza una soldadura robotizada total en el cierre de esquina, utilizando un robot automático de seis ejes . La deformación térmica de la soldadura se controla con accesorios de cobre refrigerados por agua. La planitud de la brida en todo el perímetro se mantuvo dentro de 0,2 mm.
- Dispensación robótica de FIPFG: la aplicación manual de juntas fue reemplazada por una celda totalmente automatizada que dispensa silicona de dos componentes directamente sobre la pieza, con un radio de esquina continuo de R3 mm que eliminó los espacios en los empalmes.
- Reducción de paso y fijación ciega: el paso de los sujetadores se redujo a 50 mm y los puntos de fijación se cambiaron a tuercas ciegas de ajuste a presión aplicadas desde el exterior, sin dejar orificios pasantes . JS Precision implementó estos parámetros de proceso en la línea de producción sin desviaciones.
Revisión de experiencias de fracaso y lecciones aprendidas.
En el primer lote piloto con recubrimiento en polvo, no se utilizó ningún accesorio específico para enmascarar la ranura del sello y la junta dispensada . Aproximadamente 100 μm de exceso de pulverización redujeron la resistencia al pelado entre la silicona espumada y el sustrato en un 50 %, provocando una deslaminación localizada durante los ciclos de choque térmico posteriores.
Luego, el equipo de ingeniería construyó un dispositivo de enmascaramiento exclusivo que mantiene la ranura completamente libre de pintura y al mismo tiempo mantiene una rugosidad de la superficie metálica de Ra ≤ 1,6 μm, lo que eliminó por completo la delaminación de la interfaz. La mejora clave del proceso fue trasladar el enmascaramiento a la etapa de pre-recubrimiento, de modo que el recubrimiento ya no pueda interferir con la compresión del sellado.
resultado final
La carcasa rediseñada pasó la prueba de tipo IP66 en un laboratorio externo acreditado: sin entrada de agua desde ninguna dirección a 100 kPa. En un lote de producción de 1200 unidades, la tasa de prueba de fugas en el primer paso alcanzó el 99,8 % y el retrabajo relacionado con fugas en la línea de montaje del cliente se redujo en un 35 %.
¿Necesita ayuda para resolver fugas en prototipos de gabinetes para exteriores o un sellado deficiente en la producción en masa? Comuníquese con el equipo de ingeniería de JS Precision para obtener la misma solución robótica de dispensación FIPFG y soldadura TIG continua, y obtenga su gabinete a través de la prueba IP66 en el primer intento.
Preguntas frecuentes
P1: ¿Cuál es el espesor mínimo de la chapa metálica requerido para mantener una clasificación IP65?
Al diseñar gabinetes de chapa metálica IP65 , las láminas de acero laminadas en frío deben tener ≥ 1,5 mm de espesor y las láminas de aleación de aluminio 5052 deben tener ≥ 2,0 mm de espesor. Las láminas de menos de 1,2 mm son propensas a arquearse y deformarse entre tramos bajo la precarga de los pernos, lo que provoca presiones desiguales y fugas.
P2: ¿Por qué las uniones de chapa metálica soldadas por puntos estándar no superan las pruebas de entrada de agua IP66?
Los puntos de soldadura tienen espacios capilares microscópicos que permiten que el agua penetre bajo el impacto de un chorro de agua a alta presión de 100 kPa (equivalente al nivel certificado IP66). Sólo haciendo soldaduras de sellado TIG 100% continuas se podría garantizar el más alto nivel de sellado.
P3: ¿Cómo se compara la dispensación de juntas de vertido in situ (FIPFG) con la cinta troquelada tradicional?
Las juntas de vertido in situ (FIPFG) utilizan la dispensación robótica de poliuretano microcelular para formar un cordón de circuito cerrado sin costuras. Elimina los empalmes de esquina y los defectos de fuga por corte inherentes a la cinta troquelada y, por lo general, aumenta el rendimiento de las juntas hasta en un 40 % .
P4: ¿Puede un gabinete alcanzar una clasificación de inmersión IP67 sin mecanizado de precisión?
Sí. Los requisitos previos son una brida rígida resistente a la deformación, soldadura TIG continua en todo el perímetro y una disposición densa de los pernos. Juntos, permiten que la junta de silicona mantenga una compresión estable del 30% . Cada unidad también debe pasar una prueba de fugas por caída de presión antes del envío.
P5: ¿Cómo preservan los pasacables y las placas prensaestopas la clasificación IP general del gabinete?
Utilice prensaestopas impermeables con clasificación IP66/IP68 montados sobre placas de cubierta planas reforzadas. Nunca coloque orificios en una curva o cerca de ella ; hacerlo distorsiona la línea de curvatura y compromete el ajuste del sellado.
P6: ¿Qué tolerancia debe mantener la flexión de precisión para garantizar una compresión uniforme de la junta?
La tolerancia del ángulo de flexión del CNC deberá permanecer dentro de ±0,5°, mientras que la desviación de planitud de la superficie de sellado de la brida será ≤ 0,2 mm . Cualquier desviación superior a 1° provocaría que la junta quedara en forma de cuña y apretada, dando lugar a zonas de compresión insuficiente y consecuentes fugas.
P7: ¿Cómo verifica JS Precision el rendimiento del sellado IP durante la creación de prototipos de bajo volumen?
JS Precision emplea un detector de fugas de presión diferencial de alta precisión para realizar una prueba de hermeticidad 100 % no destructiva y está equipado con una cámara de prueba de pulverización de agua para realizar pruebas IPX5/IPX6 y utiliza un escáner 3D para verificar la tolerancia de la superficie de sellado.
P8: ¿Cómo afectan el volumen de fabricación y la complejidad del diseño DFM al precio de los gabinetes personalizados?
El precio unitario del chasis depende de la longitud total de la soldadura, el tiempo de rectificado, la complejidad de la ruta de dispensación del adhesivo y el tipo de material base. Las ranuras dobladas estándar reducen los costos aproximadamente un 25 % en comparación con la soldadura manual. JS precisión proporciona un DFM detallado y una cotización de costos lista basada en modelos CAD 3D en 24 horas.
Resumen
Lograr un sellado IP confiable para bisagras de chasis de chapa metálica personalizadas al eliminar las deformaciones microscópicas causadas por el doblado y la soldadura en frío. Esto se logra aumentando el módulo de sección a través de pliegues dobles antideformación, utilizando mecanismos de flexión de vigas para converger y apretar el paso de los pernos, y combinando esto con compensación de traslape láser para eliminar los huecos achaflanados: el enfoque fundamental para resolver fugas . Combinado con cálculos científicos de la relación de compresión, enmascaramiento del recubrimiento y pruebas de hermeticidad, se puede dotar al chasis de una durabilidad a largo plazo.
¿Tiene problemas con fugas en prototipos de gabinetes para exteriores o con un sellado deficiente en la producción en masa? No permita que defectos menores de DFM retrasen su tiempo de comercialización. JS Precision cuenta con un equipo de ingenieros experimentados y equipos avanzados de corte por láser CNC, soldadura robótica y formación de espuma totalmente automatizados. Envía tus dibujos CAD en 3D Comuníquese con nuestro equipo de ingeniería ahora y le brindaremos una evaluación DFM completa del gabinete de chapa metálica y una cotización dentro de las 24 horas, incluido un análisis de hermeticidad, sugerencias de optimización de paradas y planificación de procesos .
Descargo de responsabilidad
El contenido de esta página tiene únicamente fines informativos. Para Servicios de precisión JS , no existen representaciones ni garantías, expresas o implícitas, en cuanto a la exactitud, integridad o validez de la información. Es responsabilidad del comprador identificar los requisitos técnicos específicos y Solicite una cotización formal de piezas. . Por favor contáctenos para más información.
Recurso

