 Português (Brasil)




Gabinete de chapa metálica personalizado A vedação IP depende de três variáveis: compressão de 25% a 35% da junta, geometria rígida do flange e passo do fixador suficientemente apertado para evitar o arqueamento do painel. A chapa metálica introduz retorno elástico e deflexão, portanto, a resistência ao escoamento do material deve ser considerada juntamente com soldas TIG contínuas e acabamento superficial para atingir IP65–IP67.
Tabela principal: Design de gabinete de classificação IP
O que significam os códigos IP: O primeiro dígito cobre a entrada de sólidos (5 = protegido contra poeira, 6 = à prova de poeira); o segundo cobre a água. IP65 resiste a jatos de água de baixa pressão, IP66 resiste a jatos potentes e IP67 sobrevive à imersão temporária em 1 m de água por 30 minutos. Cada passo acima triplica aproximadamente a demanda de vedação na rigidez do flange e no passo do fixador.
|
Padrão de classificação IP |
Modo de falha principal |
Solução de vedação recomendada |
Estrutura e tolerância chave do flange de chapa metálica |
Limite de passo do fixador (mm) |
|---|---|---|---|---|
|
IP54 (Poeira/Respingos) |
Corte de rebarbas de canto, micro-arqueamento de painel |
Fita adesiva de borracha esponjosa EPDM de célula fechada |
Flange de dobra única, planicidade da superfície ≤ 0,5 mm |
≤ 120 (t ≥ 1,2 mm) |
|
IP65 (jato de baixa pressão) |
O retorno elástico em curva causa o levantamento entre parafusos |
Espuma contínua de poliuretano in situ FIPFG |
Ranhura guia do canal em U, tolerância de ângulo de desdobramento ±0,5° |
≤ 75 (t ≥ 1,5mm) |
|
IP66 (Mares agitados/alta pressão) |
Microporos de solda, infiltração de arruela de parafuso |
Fluorossilicone moldado/anel de silicone sólido |
Batente de flange de labirinto duplo, planicidade de referência de vedação ≤ 0,2 mm |
≤ 50 (t ≥ 2,0 mm) |
|
IP67 (Imersão temporária 1m) |
Sucção de pressão negativa da cavidade, delaminação do revestimento |
Junta de silicone contínua de peça única vulcanizada |
Solda TIG contínua sem poros CNC de perímetro total + teste de estanqueidade |
≤ 40 + vedação de coluna de rebite de prensa escareada |
A chave para alcançar um alto nível de proteção é usar flanges rígidas duplamente dobradas para neutralizar a flexão da placa sob a força de pré-carga de fixação, garantindo que a uniformidade de compressão em toda a circunferência esteja dentro de 10% .
De acordo com CEI 60529:2013 , Os graus de proteção fornecidos pelos invólucros (Código IP) definem os limites de pressão do jato de água em 30 kPa para IPX5 e 100 kPa para IPX6, validando os limites de carga dinâmica nesta tabela.
Como definir limites de entrada para design de gabinete com classificação IP?
Um projeto de gabinete com classificação IP depende da correspondência entre ambientes operacionais alvo e limites mecânicos específicos de chapa metálica, incluindo resistência ao escoamento, raios de curvatura e forças de fixação de fixadores . Alcançar o IP65 evita a entrada de poeira e resiste a jatos de água de 12,5 L/min a 30 kPa, enquanto o IP66 suporta mares agitados de 100 L/min a 100 kPa. Essas forças distorcem facilmente os painéis de chapa metálica fina se a rigidez estrutural e a vedação das juntas forem calculadas incorretamente.
Classe de proteção IEC 60529 - Análise de limite de carga hidráulica dinâmica
- O teste IP65 usa um bico de 6,3 mm a 12,5 L/min e 30 kPa por 3 minutos. Isto impõe uma carga de remoção local de aproximadamente 0,03 MPa no painel – o ponto de partida para qualquer cálculo de rigidez no projeto de gabinete com classificação IP.
- O teste IP66 utiliza um bico de 12,5 mm a 100 L/min e 100 kPa. O painel deve resistir a uma carga de descascamento de 0,10 MPa, muito acima do limite de flexão de um painel fino não reforçado.
Comparação do módulo de elasticidade e da resistência à flexão de materiais de chapa metálica comuns
- SPCC tem um módulo de elasticidade de 200 GPa e um limite de escoamento de 210 MPa.
- A liga de alumínio 5052-H32 tem um módulo de elasticidade de 70 GPa e um limite de escoamento de 215 MPa.
- O aço inoxidável 304 tem um módulo de elasticidade de 193 GPa e um limite de escoamento de 240 MPa.
Um design de gabinete com classificação IP sólido leva em conta todas as três propriedades do material ao definir a superfície de vedação.
Restrições primárias de tolerância de desenvolvimento e tolerância de formação na superfície de referência de vedação
A tolerância de corte a laser é de ±0,1 mm, a tolerância do ângulo de flexão é de ±0,5° e o nivelamento do dado de montagem da gaxeta deve ser ≤ 0,2 mm.
Em um projeto de gabinete de armazenamento de energia externo para 2025, a JS Precision reduziu o flexão de retorno elástico compensação de 1,5° para 0,8° , o que elevou a taxa de primeira passagem para planicidade da superfície de vedação de 82% para 97% — evidência clara de que a alocação de tolerância é indispensável para o projeto de gabinete com classificação IP.
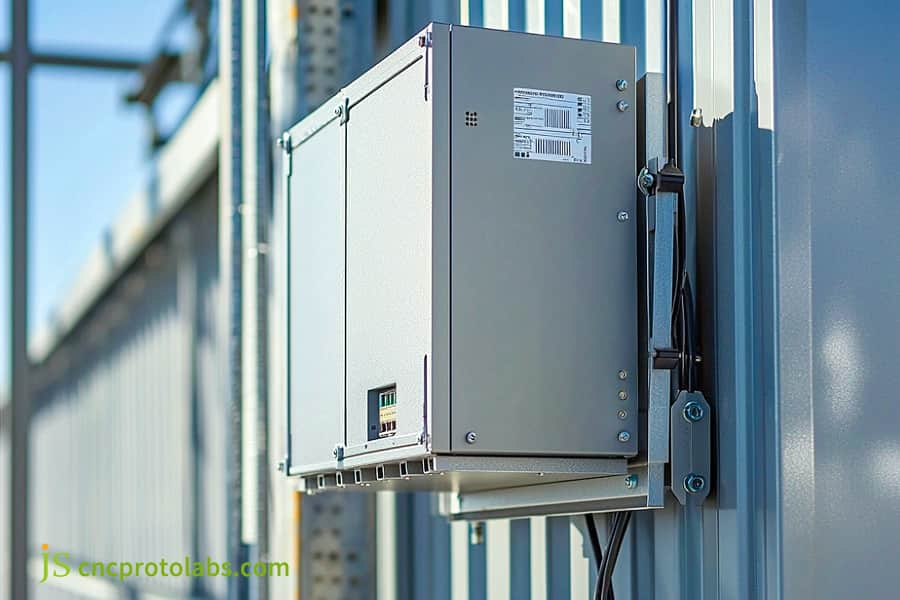
Figura 1: Gabinete elétrico metálico montado na parede.
Como a geometria do flange evita lacunas no invólucro de chapa metálica?
Caixa em chapa metálica DFM minimiza as lacunas de entrada, substituindo os contatos de borda plana por flanges formadas, reforços com bainha e curvas de retorno aninhadas que aumentam a rigidez da borda em mais de 300% . Bordas de chapa plana curvam-se entre os intervalos de fixação sob o torque do parafuso. A incorporação de uma curva de retorno interna de 90 graus mantém uma pressão de contato uniforme contra a tira de vedação, evitando caminhos microscópicos de vazamento.
Avaliação do retorno elástico à flexão e do arqueamento do painel
- O momento fletor de inércia de uma única seção dobrada em ângulo reto é 1,2 × t³/12; para uma borda morta dobrada, é 4,8 × t³/12; e para uma ranhura guia aninhada multidobra, 6,5 × t³/12. O aumento da rigidez ultrapassa 300%. Uma característica tão notável permitirá que os processos de fabricação produzam gabinetes de chapa metálica personalizados e livres de vazamentos .
- O retorno elástico é de 2°–3° para o alumínio 5052-H32 e de 1°–2° para o aço inoxidável 304, portanto, a pré-compensação do retorno elástico deve ser incorporada na fase de projeto da ferramenta.
Restrições geométricas de altura mínima do flange e parâmetros da seção da ranhura de vedação
- A altura mínima do flange deve ser tal que H ≥ 4t + R para evitar que a interferência de flexão cause deformação, vedando as ranhuras. Essa limitação deve ser lembrada para cada gabinete de chapa metálica personalizado.
- Dimensione a ranhura de vedação para 1,2× a largura livre da junta e 0,8× a sua altura livre. Isso produz uma compressão nominal de 20%, deixando espaço para a junta se expandir lateralmente sem transbordar a ranhura.
Princípio do mecanismo de limite de contato rígido de metal
Um flange rígido atua como um batente físico, criando contato metal com metal que limita a compressão em 35% e protege a junta contra esmagamento. O plano de contato deve ser plano dentro de 0,1 mm , o que confere ao invólucro sua durabilidade de vedação a longo prazo.
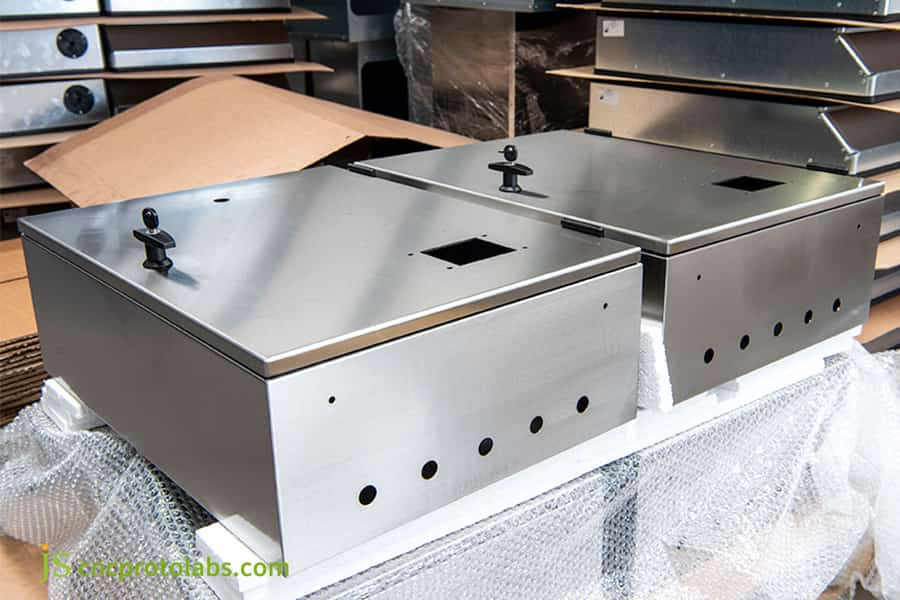
Figura 2: Caixas de gabinete de chapa metálica com design de flange.
Como selecionar juntas de gabinete e calcular a compressão?
O projeto da gaxeta do invólucro de chapa metálica requer a manutenção de uma deflexão de compressão contínua entre 25% e 35% para esponjas de célula fechada e 15% a 25% para elastômeros sólidos para obter vedação IP66 durável. A compressão abaixo de 20% deixa microvazios intermitentes, enquanto a compressão excessiva além de 50% desencadeia uma rápida deformação da compressão e degradação prematura.
Comparação dos parâmetros de desempenho e compressão de tiras de vedação de chassi comuns em engenharia
|
Material de vedação |
Dureza Shore |
Taxa de compressão recomendada |
Faixa de temperatura de serviço |
Estrutura de chapa metálica aplicável |
|---|---|---|---|---|
|
Esponja EPDM de célula fechada |
Costa 00 40–50 |
25%–35% |
-40°C a +120°C |
Flange de dobra única, borda plana |
|
Espuma PU FIPFG |
Costa A 25–35 |
20%–30% |
-40°C a +85°C |
Ranhura guia em canal U, batente em labirinto |
|
Borracha de silicone moldada |
Costa A 50–60 |
15%–25% |
-60°C a +200°C |
Flange de labirinto duplo, batente de precisão |
De acordo com ASTM D1056-20 , Especificação padrão para materiais celulares flexíveis - esponja ou borracha expandida e ASTM D395, Métodos de teste padrão para propriedade de borracha - conjunto de compressão, são definidos os limites de deflexão de compressão e de conjunto de compressão para EPDM de célula fechada, validando a taxa de compressão de 25% a 35% e o critério de conjunto de compressão ≤15% nesta seção.
A formação de espuma in-situ FIPFG elimina caminhos de penetração capilar, o que a torna a rota mais confiável para IP66. Comparado com juntas de invólucro de chapa metálica cortada, o processo FIPFG determina diretamente a confiabilidade do sistema de vedação , porque remove completamente emendas de canto e lacunas de cisalhamento.
A uma compressão de 25%, o EPDM de célula fechada exerce uma força contrária de cerca de 0,15 MPa , a espuma de poliuretano FIPFG cerca de 0,08 MPa e o silicone sólido moldado cerca de 0,25 MPa . Uma junta de invólucro de chapa metálica bem projetada equilibra essa força contrária com a rigidez do flange.
Critérios de conjunto de compressão sob ciclos de ampla temperatura
- A deformação por compressão do material deve ser ≤ 15% sob uma ampla faixa de ciclos de temperatura de -40°C a +85°C.
- No projeto de gabinete de armazenamento de energia da JS Precision para 2025, a espuma de poliuretano FIPFG mediu 12% de deformação por compressão , contra 22% para tiras adesivas EPDM convencionais – uma evidência clara de quanto a seleção de material é importante no projeto de gaxetas de gabinete de chapa metálica.

Como o passo do fixador evita o arqueamento do painel de chapa metálica?
O desempenho da chapa metálica com vedação IP depende do cálculo do passo do fixador usando equações de deflexão da viga de flexão do painel para garantir que o deslocamento entre parafusos adjacentes não exceda 0,05 mm sob cargas de compressão alvo. Colocar fixadores excessivamente distantes resulta em levantamento visível do vão central, enquanto agrupar fixadores abaixo de 25 mm aumenta os custos de produção e enfraquece as bordas da chapa metálica.
Derivação da fórmula para deformação por deflexão da viga fixa na borda do painel:
O painel entre os dois parafusos é abstraído como uma viga fixa, com flecha máxima no meio do vão:
δ = (q × L⁴) / (384 × E × I)
Quando δ excede 0,05 mm, a linha de contato de vedação se solta. Manter o vão abaixo desses valores críticos requer o controle dimensional de uma precisão parceiro de fabricação de chapas metálicas .
Referência rápida do espaçamento máximo dos parafusos e deformação permitida no meio do vão para diferentes materiais/espessuras de chapa metálica:
|
Material e Espessura |
Passo recomendado (mm) |
Deflexão máxima permitida (mm) |
Carga de compressão (N/m) |
Margem de cisalhamento da borda |
|---|---|---|---|---|
|
Aço SPCC de 1,2 mm |
50–65 |
≤ 0,05 |
120 |
1,8× rendimento |
|
1,5mm 5052 Alumínio |
45–60 |
≤ 0,05 |
100 |
1,5× rendimento |
|
2,0mm Inox 304 |
70–90 |
≤ 0,05 |
150 |
2,0× rendimento |
De acordo com ISO 898-1:2013 , Propriedades mecânicas de fixadores feitos de aço carbono e aço-liga — Parte 1, as classes de propriedades definidas determinam a capacidade de carga de fixação de um fixador, que é a entrada para os cálculos de passo nesta tabela.
Os pinos de encaixe por pressão com furo cego não penetram na parede do gabinete, portanto oferecem a mais alta confiabilidade de hermeticidade e são a escolha preferida para gabinetes IP66/IP67 . A preparação correta do furo e o torque de instalação são o que transformam essa escolha de projeto em confiabilidade hermética verificada.
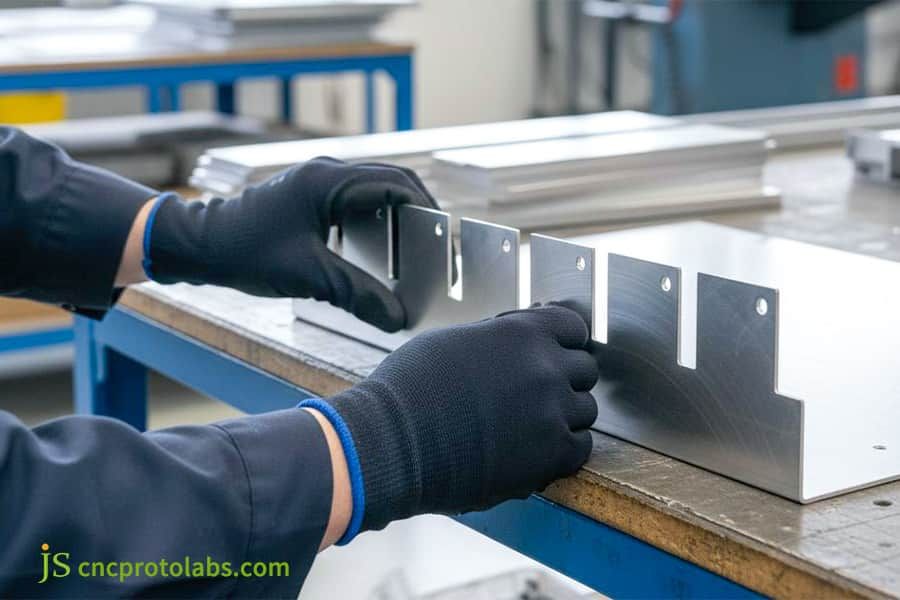
Figura 3: Trabalhador montando peças de suporte de chapa metálica.
Como os relevos de canto e as soldas contínuas impedem vazamentos de água?
O serviço de fabricação de chapas metálicas de precisão resolve falhas de vedação de canto projetando relevos de canto circulares ou em forma de lágrima combinados com soldagem TIG robótica 100% contínua para vedar totalmente interseções de vários planos. As puncionadeiras padrão deixam fendas que se cruzam nas juntas de canto de 90 graus . As práticas de DFM de precisão especificam abas sobrepostas cortadas a laser que fornecem material de suporte estrutural, eliminando queimaduras de solda e porosidade interna.
A influência da geometria do canto cortado na estanqueidade ao ar na interseção da flexão de três lados
O chanfro do furo quadrado deixa um furo de junção de 0,3–0,5 mm , enquanto o ângulo de rasgo produz uma fenda capilar medindo 0,5–0,8 mm de largura . Quando a supressão e a flexão do laser são coordenadas com o mesmo ponto de referência, uma sobreposição de lingueta de 0,8 mm fecha completamente o orifício de junção.
A distinção fundamental entre soldagem por pontos e soldagem por arco de argônio contínuo
- A soldagem a ponto deixa lacunas capilares microscópicas entre as pepitas de solda.
- Contínuo Soldagem TIG produz uma costura contínua em todo o perímetro, eliminando os caminhos capilares que as soldas por pontos deixam para trás .
Somente células TIG robóticas ou programadas de forma consistente podem manter a entrada de calor e a planicidade do flange exigidas.
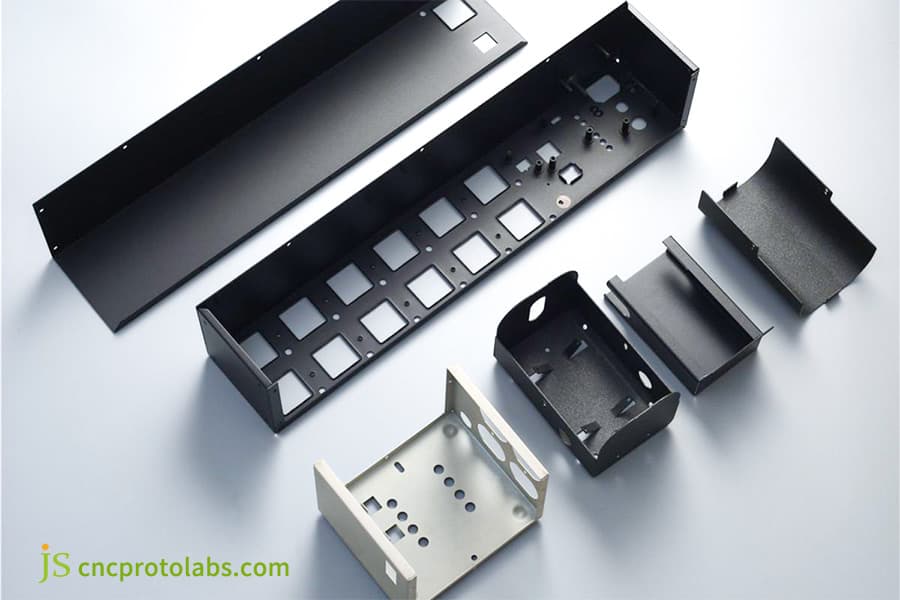
Figura 4: Vários componentes de gabinete de chapa metálica dispostos.
Como a espessura do revestimento em pó afeta as tolerâncias das chapas metálicas?
A qualidade do serviço de fabricação de chapas metálicas depende da contabilização do acúmulo de filme de revestimento em pó (normalmente de 60 a 120 μm) em áreas críticas de vedação. A pulverização excessiva de pó não mascarado cria planos de contato ásperos que induzem cisalhamento localizado em juntas elastoméricas e causam rápido relaxamento da carga de fixação do fixador durante os ciclos térmicos operacionais.
O acúmulo eletrostático de bordas aumenta a espessura do revestimento nas curvas para até 120 μm, causando interferência na montagem de 0,1–0,15 mm . Mascarar a área de vedação antes do revestimento é a única maneira confiável de evitar isso – ou seja, o revestimento levantando a superfície de vedação.
À medida que o revestimento relaxa através da fluência viscoelástica, a pré-carga inicial do fixador é perdida e a carga do fixador cai mais de 30% em 6 meses. Mascarar a área de vedação e controlar a formação do filme reduz essa perda para apenas 8% .
Quais métodos de teste de vazamento verificam o desempenho do gabinete IP?
A integridade do invólucro de chapa metálica personalizada é verificada usando testes de vazamento por queda de pressão e câmaras de pulverização de água calibradas de acordo com os protocolos ISO 20653 e IEC 60529 . Instrumentos automatizados de redução de ar medem quedas de pressão interna em 30 a 60 segundos a 20 a 50 kPa, detectando fissuras microscópicas de solda de até 0,1 sccm antes que as unidades avancem para a montagem de alto volume.
Teste do tipo IP65/IP66 Condição de pulverização de água e queda de pressão da linha de produção e detecção de vazamento de estanqueidade ao ar (Delta-P) Tabela de matriz de parâmetros de teste
|
Parâmetro de teste |
Teste de pulverização IPX5 |
Jato de alta pressão IPX6 |
Teste Delta-P de produção |
Critério de Aceitação |
|---|---|---|---|---|
|
Diâmetro do bico (mm) |
6.3 |
12,5 |
N/A (sonda de ar) |
De acordo com IEC 60529 |
|
Pressão da Água (kPa) |
30 |
100 |
20–50 |
Queda de pressão ≤ 0,5 kPa |
|
Taxa de fluxo (L/min) |
12,5 |
100 |
N / D |
N / D |
|
Duração do teste (min) |
3 |
3 |
0,5–1,0 |
Leitura estável |
|
Limite de taxa de vazamento (sccm) |
0 (sem entrada) |
0 (sem entrada) |
≤ 0,1 |
Passar |
De acordo com a IEC 60529:2013, o IP67 não exige entrada de água após 30 minutos de imersão a 1 m. A metodologia de redução da pressão de produção abaixo segue ISO 20653:2023 conforme aplicado a gabinetes selados e valida o limite de detecção de 0,1 sccm nesta tabela.
Especificações de teste de pista dupla:
O teste de tipo é aprovado quando nenhuma água entra no gabinete durante o teste de pulverização de 3 minutos e o interior é aprovado na inspeção após a secagem. O teste de pressão diferencial da linha de produção (Delta-P) é aprovado quando a peça é pressurizada a 30 kPa, mantida por 30 segundos, e a queda de pressão é ≤ 0,5 kPa . Esses dois trilhos verificam o design do gabinete com classificação IP e demonstram o controle da consistência da produção em massa.
Estudo de caso: como o JS Precision corrigiu vazamentos em um gabinete IP66
Precisão JS projetou um gabinete externo de armazenamento de bateria de alumínio 5052-H32 que atende aos padrões IP66, redesenhando um layout de flange plano com vazamento em um perfil de vedação de labirinto rígido com juntas de canto CNC TIG contínuas. O protótipo inicial falhou nos testes de pulverização de água devido ao arqueamento da borda de 1,8 mm entre as pontas dos parafusos. A JS Precision reduziu o passo do fixador para 50 mm, relevos de curvatura otimizados e distribuição automatizada de silicone FIPFG, alcançando uma taxa de teste de vazamento de primeira passagem de 99,8% em 1.200 unidades de produção.
Desafios enfrentados pelos clientes
Um invólucro de bateria externo, feito de liga de alumínio 5052 de 2,0 mm, 800 × 600 × 300 mm, de um integrador europeu de sistema de armazenamento de energia, sofreu um grave incidente de vazamento de água em um teste de coluna de água de alta pressão IP66. A primeira unidade do gabinete de chapa metálica sob medida tinha um único flange em ângulo reto com tiras adesivas de espuma aplicadas manualmente na junta. Sob o jato de 100 kPa, o painel da porta – fixado em intervalos de 150 mm – curvou-se para cima localmente entre os parafusos em 1,8 mm. E foram encontradas pequenas áreas de defeitos nos cantos soldados manualmente.
Solução de precisão JS
- Atualização da rigidez da seção do flange: O flange reto foi redesenhado em uma estrutura de batente de aba dobrada duplamente para dentro. Isto não só traz um aumento de 4,2 vezes no módulo da seção de flexão , mas também restringe a deformação por compressão da seção intermediária a ≤ 0,05 mm.
- Compensação de canto de supressão de laser auxiliar: O diagrama de layout de puncionamento desdobrado foi redesenhado; uma lingueta articulada de 0,8 mm é adicionada à linha de interseção do canto para eliminar linhas escuras capilares que aparecem após a operação de dobra.
- Soldagem TIG Full com robô CNC: Uma soldagem robótica total é realizada no fechamento do canto, utilizando um robô automático de seis eixos . A deformação térmica da soldagem é controlada com acessórios de cobre resfriados a água. O nivelamento do flange em todo o perímetro foi mantido dentro de 0,2 mm.
- Dosificação robótica de FIPFG: A aplicação manual da junta foi substituída por uma célula totalmente automatizada que dispensa silicone de dois componentes diretamente na peça, com um raio de canto contínuo de R3 mm que eliminou lacunas nas emendas.
- Redução do passo e fixação cega: O passo do fixador foi reduzido para 50 mm e os pontos de fixação foram alterados para porcas de encaixe cego aplicadas pelo exterior, sem deixar furos passantes . A JS Precision implementou esses parâmetros de processo na linha de produção sem desvios.
Revisão de experiências de fracasso e lições aprendidas
No primeiro lote piloto com revestimento em pó, nenhum acessório dedicado foi usado para mascarar a ranhura de vedação e a gaxeta dispensada . Cerca de 100 μm de excesso de pulverização reduziram a resistência ao descascamento entre a espuma de silicone e o substrato em 50%, causando delaminação localizada durante o ciclo de choque térmico subsequente.
A equipe de engenharia construiu então um dispositivo de mascaramento dedicado que mantém a ranhura completamente livre de tinta, ao mesmo tempo que mantém uma rugosidade da superfície metálica de Ra ≤ 1,6 μm, o que eliminou totalmente a delaminação da interface. A principal atualização do processo foi mover o mascaramento para o estágio de pré-revestimento, para que o revestimento não pudesse mais interferir na compressão da vedação.
Resultado final
O gabinete reprojetado passou no teste de tipo IP66 em um laboratório terceirizado credenciado: nenhuma entrada de água de qualquer direção a 100 kPa. Em um lote de produção de 1.200 unidades, a taxa de teste de vazamento na primeira passagem atingiu 99,8% e o retrabalho relacionado a vazamentos na linha de montagem do cliente caiu 35%.
Precisa de ajuda para resolver vazamentos em protótipos de gabinetes externos ou vedação deficiente na produção em massa? Entre em contato com a equipe de engenharia da JS Precision para obter a mesma solução robótica de distribuição FIPFG e soldagem TIG contínua e faça com que seu gabinete passe pelo teste IP66 na primeira tentativa.
Perguntas frequentes
Q1: Qual é a espessura mínima da chapa metálica necessária para manter uma classificação IP65?
Ao projetar gabinetes de chapa metálica IP65 , as chapas de aço laminadas a frio devem ter ≥ 1,5 mm de espessura e as chapas de liga de alumínio 5052 devem ter ≥ 2,0 mm de espessura. Chapas mais finas que 1,2 mm são propensas a arquear e deformar entre vãos sob pré-carga do parafuso, levando a pressão irregular e vazamento.
Q2: Por que as costuras de chapa metálica soldadas por pontos padrão falham nos testes de entrada de água IP66?
As soldas por pontos têm lacunas capilares microscópicas que permitem a penetração da água sob o impacto de um jato de água de alta pressão de 100 kPa (equivalente ao nível de certificação IP66). Somente fazendo soldas de vedação TIG 100% contínuas o mais alto nível de vedação poderia ser garantido.
Q3: Como a distribuição de gaxetas pour-in-place (FIPFG) se compara à fita tradicional cortada?
A gaxeta pour-in-place (FIPFG) usa distribuição robótica de poliuretano microcelular para formar um cordão de circuito fechado sem costura. Ele elimina as emendas de canto e os defeitos de vazamento de cisalhamento inerentes à fita cortada e normalmente aumenta o rendimento da vedação em até 40% .
P4: Um gabinete pode atingir uma classificação de imersão IP67 sem usinagem de precisão?
Sim. Os pré-requisitos são um flange rígido resistente à deformação, soldagem TIG contínua em todo o perímetro e um layout de parafuso denso. Juntos, eles permitem que a junta de silicone mantenha uma compressão estável de 30% . Cada unidade também deve passar por um teste de vazamento por queda de pressão antes do envio.
P5: Como as passagens de cabos e as placas passa-cabos preservam a classificação geral do gabinete IP?
Use prensa-cabos à prova d'água com classificação IP66/IP68 montados em placas de cobertura planas e reforçadas. Nunca faça furos em ou perto de uma curva – isso distorce a linha de dobra e compromete o ajuste de vedação.
Q6: Que tolerância a flexão de precisão deve manter para garantir uma compressão uniforme da junta?
A tolerância do ângulo de flexão CNC deve permanecer dentro de ±0,5°, enquanto o desvio de planicidade da superfície de vedação do flange deve ser ≤ 0,2 mm . Qualquer desvio superior a 1° resultaria na formação de uma cunha e na compressão da junta, dando origem a áreas de compressão insuficiente e consequentes fugas.
P7: Como o JS Precision verifica o desempenho da vedação IP durante a prototipagem de baixo volume?
JS Precision emprega um detector de vazamento de pressão diferencial de alta precisão para realizar triagem de estanqueidade 100% não destrutiva e está equipado com uma câmara de teste de spray de água para realizar testes IPX5/IPX6 e usa um scanner 3D para verificar a tolerância da superfície de vedação.
P8: Como o volume de fabricação e a complexidade do projeto DFM afetam os preços dos gabinetes personalizados?
O preço unitário do chassi depende do comprimento total da solda, do tempo de retificação, da complexidade do caminho de distribuição do adesivo e do tipo de material de base. As ranhuras dobradas padrão reduzem os custos em aproximadamente 25% em comparação com a soldagem manual. JS Precision fornece um DFM detalhado e cotação de custos lista baseada em modelos CAD 3D em 24 horas.
Resumo
Alcançar uma vedação IP confiável para chassis de chapa metálica personalizados depende da eliminação de deformações microscópicas causadas por dobra a frio e soldagem. Isto é conseguido aumentando o módulo da seção através de dobras duplas anti-empenamento, utilizando a mecânica de flexão do feixe para convergir e apertar o passo do parafuso, e combinando isso com compensação de volta a laser para eliminar vazios chanfrados – a abordagem fundamental para resolver vazamentos . Combinado com cálculos científicos de taxa de compressão, mascaramento de revestimento e testes de estanqueidade, o chassi pode ser dotado de durabilidade a longo prazo.
Lutando com vazamentos em protótipos de gabinetes externos ou com vedação deficiente na produção em massa? Não deixe que pequenos defeitos do DFM atrasem seu tempo de lançamento no mercado. A JS Precision possui uma equipe de engenheiros experientes e avançados equipamentos de corte a laser CNC, soldagem robótica e formação de espuma totalmente automatizados. Envie seus desenhos CAD 3D à nossa equipe de engenharia agora, e forneceremos uma avaliação completa do DFM do invólucro de chapa metálica e uma cotação dentro de 24 horas, incluindo análise de estanqueidade, sugestões de otimização de parada e planejamento de processo .
Isenção de responsabilidade
O conteúdo desta página é apenas para fins informativos. Para Serviços de precisão JS , não há representações ou garantias, expressas ou implícitas, quanto à exatidão, integridade ou validade das informações. É responsabilidade do comprador identificar requisitos técnicos específicos e solicite uma cotação formal de peças . Entre em contato conosco para mais informações.
Recurso

