 Deutsch




Kundenspezifisches Blechgehäuse Die IP-Dichtung hängt von drei Variablen ab: 25–35 % Dichtungskompression, starre Flanschgeometrie und ein Befestigungsabstand, der eng genug ist, um ein Durchbiegen der Platte zu verhindern. Blech führt zu Rückfederung und Durchbiegung, daher muss neben kontinuierlichen WIG-Schweißungen und Oberflächenveredelung auch die Streckgrenze des Materials berücksichtigt werden, um IP65–IP67 zu erreichen.
Kerntabelle zum Mitnehmen: Gehäusedesign mit IP-Schutzklasse
Was die IP-Codes bedeuten: Die erste Ziffer deckt festes Eindringen ab (5 = staubgeschützt, 6 = staubdicht); der zweite deckt Wasser ab. IP65 widersteht Wasserstrahlen mit geringem Druck, IP66 widersteht starken Wasserstrahlen und IP67 übersteht vorübergehendes Eintauchen in 1 m tiefes Wasser für 30 Minuten. Jeder Schritt nach oben verdreifacht ungefähr den Dichtungsbedarf hinsichtlich der Flanschsteifigkeit und des Befestigungsabstands.
|
IP-Bewertungsstandard |
Kernfehlermodus |
Empfohlene Dichtungslösung |
Schlüsselstruktur und Toleranz des Blechflansches |
Befestigungsabstandsgrenze (mm) |
|---|---|---|---|---|
|
IP54 (Staub/Spritzwasser) |
Schneiden von Eckgraten, Mikrobiegen von Platten |
Geschlossenzelliger EPDM-Mooskautschuk-Klebestreifen |
Einfachfalzflansch, Oberflächenebenheit ≤ 0,5 mm |
≤ 120 (t ≥ 1,2 mm) |
|
IP65 (Niederdruckstrahl) |
Die Rückfederung der Biegung führt zum Abheben zwischen den Schrauben |
FIPFG kontinuierliches Polyurethan-In-situ-Schäumen |
U-Kanal-Führungsnut, Entfaltungswinkeltoleranz ±0,5° |
≤ 75 (t ≥ 1,5 mm) |
|
IP66 (Schwere See/Hochdruck) |
Mikroporen verschweißen, Schraubenscheibendurchsickern |
Geformter Ring aus Fluorsilikon / massivem Silikon |
Doppelter Labyrinthflanschanschlag, Ebenheit des Dichtungsbezugs ≤ 0,2 mm |
≤ 50 (t ≥ 2,0 mm) |
|
IP67 (vorübergehendes Eintauchen 1 m) |
Unterdruckabsaugung im Hohlraum, Delaminierung der Beschichtung |
Vulkanisierte einteilige durchgehende Silikondichtung |
Porenfreie WIG-Schweißnaht und Luftdichtheitsprüfung über den gesamten Umfang hinweg per CNC-Steuerung |
≤ 40 + versenkte Pressnietsäulendichtung |
Der Schlüssel zum Erreichen eines hohen Schutzniveaus liegt in der Verwendung doppelt gefalteter starrer Flansche, um der Biegung der Platte unter der Befestigungsvorspannkraft entgegenzuwirken und sicherzustellen, dass die Gleichmäßigkeit der Kompression über den gesamten Umfang innerhalb von 10 % liegt.
Entsprechend IEC 60529:2013 , Schutzgrade durch Gehäuse (IP-Code) legen die Wasserstrahldruckschwellen bei 30 kPa für IPX5 und 100 kPa für IPX6 fest und validieren die dynamischen Belastungsgrenzen in dieser Tabelle.
Wie legt man Eingangsgrenzen für das Gehäusedesign mit IP-Bewertung fest?
Bei der Gestaltung eines Gehäuses mit IP-Einstufung ist es wichtig, dass die Zielbetriebsumgebungen an bestimmte mechanische Grenzen des Blechs angepasst werden, einschließlich Streckgrenze, Biegeradien und Klemmkräfte der Befestigungselemente . Die Schutzart IP65 verhindert das Eindringen von Staub und hält Wasserstrahlen mit 12,5 l/min bei 30 kPa stand, während IP66 schwerer See mit 100 l/min bei 100 kPa standhält. Diese Kräfte verformen dünne Blechplatten leicht, wenn die Struktursteifigkeit und die Fugendichtungen falsch berechnet werden.
Schutzklasse IEC 60529 – Grenzanalyse der dynamischen hydraulischen Belastung
- Beim IP65-Test wird eine 6,3-mm-Düse mit 12,5 l/min und 30 kPa für 3 Minuten verwendet. Dadurch wird eine lokale Schällast von etwa 0,03 MPa auf das Panel ausgeübt – der Ausgangspunkt für jede Steifigkeitsberechnung bei der IP-Schutzart des Gehäusedesigns.
- Beim IP66-Test wird eine 12,5-mm-Düse bei 100 l/min und 100 kPa verwendet. Die Platte muss einer Schälbelastung von 0,10 MPa standhalten, was weit über der Biegegrenze einer unverstärkten dünnen Platte liegt.
Vergleich des Elastizitätsmoduls und der Biegefestigkeit gängiger Blechmaterialien
- SPCC hat einen Elastizitätsmodul von 200 GPa und eine Streckgrenze von 210 MPa.
- Die Aluminiumlegierung 5052-H32 hat einen Elastizitätsmodul von 70 GPa und eine Streckgrenze von 215 MPa.
- Edelstahl 304 hat einen Elastizitätsmodul von 193 GPa und eine Streckgrenze von 240 MPa.
Ein solides IP-geschütztes Gehäusedesign berücksichtigt bei der Definition der Dichtfläche alle drei Materialeigenschaften.
Primäre Einschränkungen der Entwicklungstoleranz und Formtoleranz auf der Dichtungsbezugsfläche
Die Toleranz beim Laserschneiden beträgt ±0,1 mm, die Biegewinkeltoleranz beträgt ±0,5° und die Ebenheit des Dichtungsmontagebezugspunkts muss ≤ 0,2 mm sein.
Bei einem Outdoor-Energiespeichergehäuseprojekt im Jahr 2025 reduzierte JS Precision die Biegerückfederung Kompensation von 1,5° auf 0,8° , was die First-Pass-Rate für die Ebenheit der Dichtungsoberfläche von 82 % auf 97 % erhöhte – ein klarer Beweis dafür, dass die Toleranzverteilung für die IP-Schutzart des Gehäusedesigns unerlässlich ist.
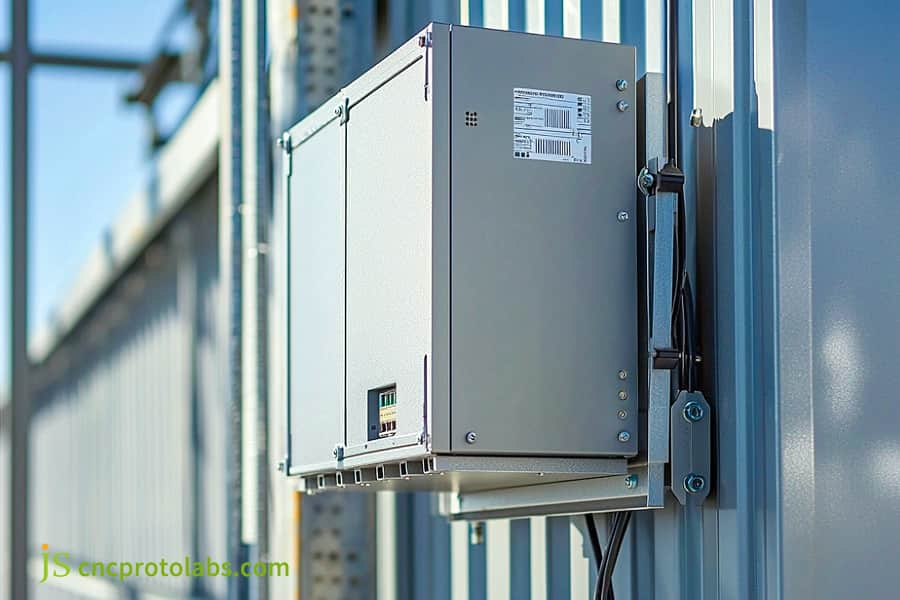
Abbildung 1: An der Wand montiertes Metallschaltgehäuse.
Wie verhindert die Flanschgeometrie Lücken im Blechgehäuse?
Blechgehäuse DFM minimiert Eintrittsspalte, indem flache Kantenkontakte durch geformte Flansche, gesäumte Versteifungen und verschachtelte Rückbiegungen ersetzt werden, die die Kantensteifigkeit um über 300 % erhöhen . Flache Blechkanten verbeulen sich zwischen den Befestigungsintervallen unter dem Drehmoment der Schrauben. Durch die integrierte 90-Grad-Rückkehrbiegung bleibt der Kontaktdruck gegen den Dichtungsstreifen gleichmäßig und verhindert so mikroskopisch kleine Leckagepfade.
Beurteilung der Biegerückfederung und Plattenwölbung
- Das Biegeträgheitsmoment eines einzelnen rechtwinklig gefalteten Abschnitts beträgt 1,2 × t³/12; für eine gefaltete Totkante beträgt sie 4,8 × t³/12; und für eine mehrfach geschachtelte Führungsnut 6,5 × t³/12. Die Steifigkeitssteigerung beträgt über 300 %. Eine solch bemerkenswerte Eigenschaft wird es den Herstellungsprozessen ermöglichen, maßgeschneiderte Blechgehäuse ohne Leckage herzustellen.
- Die Rückfederung beträgt 2°–3° für 5052-H32-Aluminium und 1°–2° für 304-Edelstahl, daher muss eine Vorkompensation der Rückfederung bereits in der Werkzeugkonstruktionsphase eingebaut werden.
Geometrische Mindestflanschhöhen und Parameter des Dichtungsnutabschnitts
- Die minimale Flanschhöhe muss so sein, dass H ≥ 4t + R ist, um zu verhindern, dass Biegeinterferenzen zu Verformungen und Dichtungsnuten führen. Diese Einschränkung sollte bei jedem maßgefertigten Blechgehäuse berücksichtigt werden.
- Bemessen Sie die Dichtungsnut auf das 1,2-fache der freien Breite der Dichtung und das 0,8-fache ihrer freien Höhe. Dies ergibt eine nominelle Kompression von 20 % und lässt der Dichtung gleichzeitig Raum, sich seitlich auszudehnen, ohne über die Nut hinauszulaufen.
Prinzip des Metall-Hartkontakt-Begrenzungsmechanismus
Ein starrer Flansch fungiert als physischer harter Anschlag und stellt einen Metall-zu-Metall-Kontakt her, der die Kompression auf 35 % begrenzt und die Dichtung vor Quetschungen schützt. Die Kontaktfläche muss innerhalb von 0,1 mm flach sein, was dem Gehäuse seine langfristige Dichtigkeit verleiht.
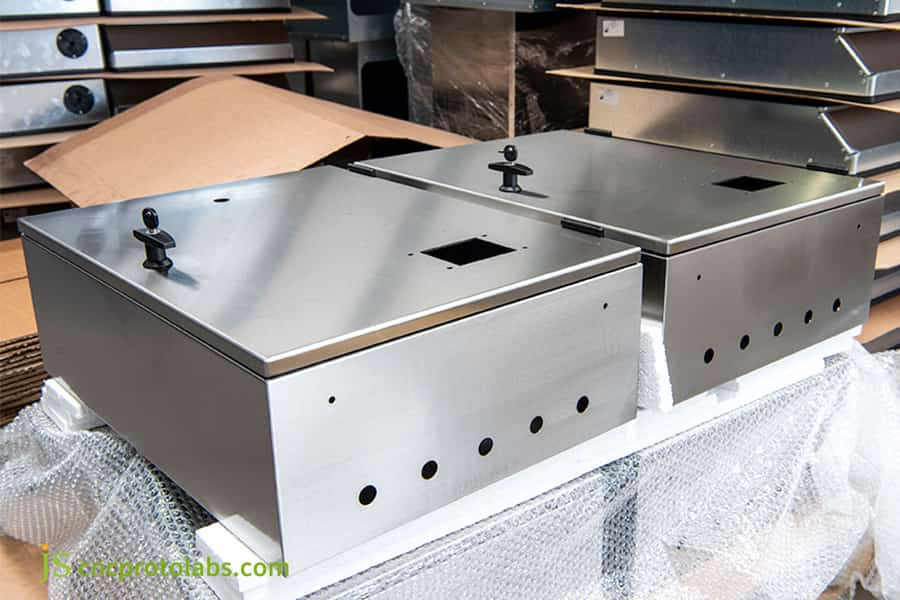
Abbildung 2: Blechgehäuse in Flanschbauweise.
Wie wählt man Gehäusedichtungen aus und berechnet die Kompression?
Bei der Konstruktion von Blechgehäusedichtungen muss eine kontinuierliche Druckverformung zwischen 25 % und 35 % bei geschlossenzelligen Schwämmen und 15 % bis 25 % bei festen Elastomeren aufrechterhalten werden, um eine dauerhafte IP66-Dichtung zu erreichen. Eine Kompression unter 20 % hinterlässt zeitweise Mikroporen, während eine übermäßige Kompression über 50 % zu einem schnellen Druckverformungsrest und einer vorzeitigen Verschlechterung führt.
Vergleich der Leistungs- und Kompressionsparameter gängiger Chassis-Dichtungsstreifen im Maschinenbau
|
Dichtungsmaterial |
Shore-Härte |
Empfohlenes Kompressionsverhältnis |
Betriebstemperaturbereich |
Anwendbare Blechstruktur |
|---|---|---|---|---|
|
Geschlossenzelliger EPDM-Schwamm |
Shore 00 40–50 |
25 %–35 % |
-40°C bis +120°C |
Einfachfalzflansch, flache Kante |
|
FIPFG PU-Schaum |
Shore A 25–35 |
20 %–30 % |
-40°C bis +85°C |
U-Kanal-Führungsnut, Labyrinthanschlag |
|
Geformter Silikonkautschuk |
Shore A 50–60 |
15 %–25 % |
-60°C bis +200°C |
Doppelter Labyrinthflansch, Präzisionsanschlag |
Entsprechend ASTM D1056-20 , Standardspezifikation für flexible Zellmaterialien – Schwamm oder expandierter Gummi, und ASTM D395, Standardtestmethoden für Gummieigenschaften – Druckverformungsrest, werden die Druckverformungs- und Druckverformungsrestgrenzen für geschlossenzelliges EPDM definiert und validieren in diesem Abschnitt sowohl das Kompressionsverhältnis von 25 %–35 % als auch das Druckverformungsrestkriterium ≤15 %.
Durch das In-situ-Schäumen von FIPFG werden kapillare Penetrationswege eliminiert, was es zum zuverlässigsten Weg zu IP66 macht. Im Vergleich zu gestanzten Gehäusedichtungen aus Blech bestimmt das FIPFG-Verfahren direkt die Zuverlässigkeit des Dichtungssystems , da Eckverbindungen und Scherspalte vollständig entfernt werden.
Bei 25 % Kompression übt geschlossenzelliges EPDM eine Gegenkraft von etwa 0,15 MPa aus, FIPFG-Polyurethanschaum etwa 0,08 MPa und geformtes festes Silikon etwa 0,25 MPa . Eine gut gestaltete Gehäusedichtung aus Blech gleicht diese Gegenkraft gegen die Flanschsteifigkeit aus.
Kriterien für den Druckverformungsrest bei wechselnden Temperaturen
- Der Druckverformungsrest des Materials muss in einem weiten Temperaturwechselbereich von -40 °C bis +85 °C ≤ 15 % betragen.
- Im Energiespeichergehäuse-Projekt 2025 von JS Precision wurde bei FIPFG-Polyurethanschaum ein Druckverformungsrest von 12 % gemessen, im Vergleich zu 22 % bei herkömmlichen EPDM-Klebestreifen – ein klarer Beweis dafür, wie wichtig die Materialauswahl bei der Konstruktion von Blechgehäusedichtungen ist.

Wie verhindert der Befestigungsabstand ein Durchbiegen von Blechtafeln?
Die Leistung von IP-Dichtungsblechen hängt von der Berechnung des Befestigungsabstands mithilfe der Biegebalken-Durchbiegungsgleichungen der Platte ab, um sicherzustellen, dass die Verschiebung zwischen benachbarten Schrauben unter angestrebten Drucklasten 0,05 mm nicht überschreitet . Wenn die Befestigungselemente zu weit voneinander entfernt angebracht werden, kommt es zu einem sichtbaren Abheben in der Mitte der Spannweite, wohingegen die Anhäufung von Befestigungselementen unter 25 mm die Produktionskosten in die Höhe treibt und die Blechkanten schwächt.
Herleitung der Formel für die Durchbiegungsverformung des Festträgers am Plattenrand:
Das Paneel zwischen den beiden Bolzen wird als fester Balken mit einer maximalen Durchbiegung in der Mitte der Spannweite abstrahiert:
δ = (q × L⁴) / (384 × E × I)
Wenn δ 0,05 mm überschreitet, löst sich die Dichtungskontaktlinie ab. Um die Spanne unter diesen kritischen Werten zu halten, ist eine Maßkontrolle einer Präzision erforderlich Partner für Blechbearbeitung .
Kurzübersicht über den maximalen Schraubenabstand und die zulässige Verformung in der Mitte der Spannweite für verschiedene Blechmaterialien/-dicken:
|
Material und Dicke |
Empfohlener Abstand (mm) |
Max. zulässige Durchbiegung (mm) |
Kompressionslast (N/m) |
Kantenscherspielraum |
|---|---|---|---|---|
|
1,2 mm SPCC-Stahl |
50–65 |
≤ 0,05 |
120 |
1,8-fache Ausbeute |
|
1,5 mm 5052 Aluminium |
45–60 |
≤ 0,05 |
100 |
1,5-fache Ausbeute |
|
2,0 mm 304 Edelstahl |
70–90 |
≤ 0,05 |
150 |
2,0-fache Ausbeute |
Entsprechend ISO 898-1:2013 , Mechanische Eigenschaften von Verbindungselementen aus Kohlenstoffstahl und legiertem Stahl – Teil 1, die dort definierten Eigenschaftsklassen bestimmen die Klemmbelastbarkeit eines Verbindungselements, die als Eingabe für die Steigungsberechnungen in dieser Tabelle dient.
Sackloch-Einpressbolzen dringen nicht in die Gehäusewand ein, bieten daher höchste Luftdichtheitszuverlässigkeit und sind die bevorzugte Wahl für IP66/IP67-Gehäuse . Die richtige Bohrlochvorbereitung und das korrekte Installationsdrehmoment machen diese Konstruktionsentscheidung zu einer geprüften luftdichten Zuverlässigkeit.
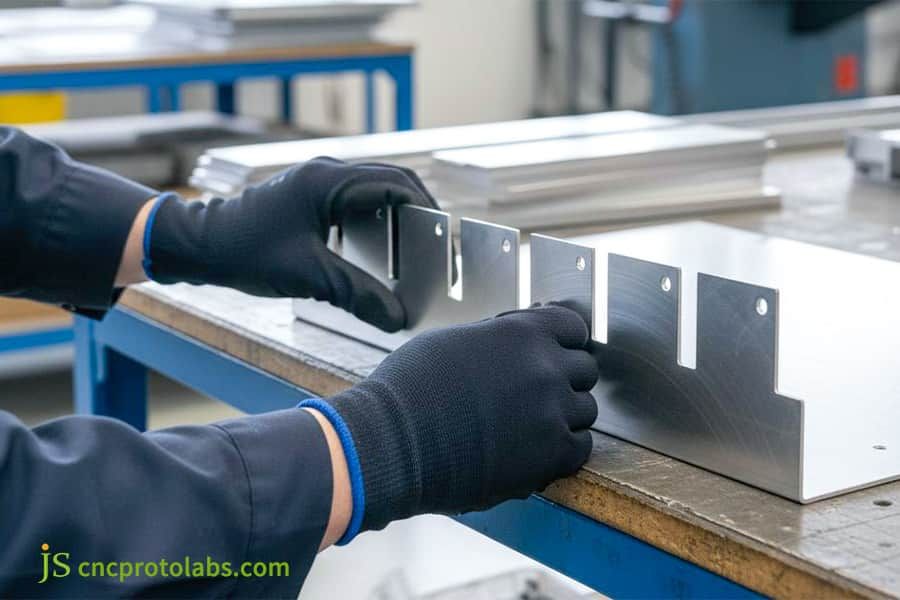
Abbildung 3: Arbeiter montiert Blechhalterungsteile.
Wie verhindern Eckentlastungen und durchgehende Schweißnähte Wasserlecks?
Der Präzisions-Blechfertigungsservice behebt Eckdichtungsfehler durch die Entwicklung tropfenförmiger oder kreisförmiger Eckentlastungen in Kombination mit 100 % kontinuierlichem WIG-Roboterschweißen, um Kreuzungen mit mehreren Ebenen vollständig abzudichten. Standard-Stanzpressen hinterlassen bei 90-Grad-Eckverbindungen Schnittspaltspalte . Präzisions-DFM-Verfahren spezifizieren lasergeschnittene überlappende Laschen, die als strukturelles Trägermaterial dienen und so ein Durchbrennen der Schweißnaht und innere Porosität verhindern.
Der Einfluss der Schnitteckengeometrie auf die Luftdichtheit am Schnittpunkt der dreiseitigen Biegung
Die quadratische Lochfase hinterlässt ein Verbindungsloch von 0,3–0,5 mm , während der Abreißwinkel einen Kapillarschlitz mit einer Breite von 0,5–0,8 mm ergibt. Wenn das Laserschneiden und -biegen auf denselben Bezugspunkt abgestimmt ist, verschließt eine Zungenüberlappung von 0,8 mm das Verbindungsloch vollständig.
Der grundlegende Unterschied zwischen Punktschweißen und kontinuierlichem Argon-Lichtbogenschweißen
- Beim Punktschweißen entstehen mikroskopisch kleine Kapillarspalte zwischen den Schweißpunkten.
- Kontinuierlich WIG-Schweißen Erzeugt eine ununterbrochene Naht um den gesamten Umfang und eliminiert die Kapillarpfade, die bei Punktschweißungen entstehen .
Nur robotische oder durchgängig programmierte WIG-Zellen können die erforderliche Wärmeeinbringung und Flanschebenheit aufrechterhalten.
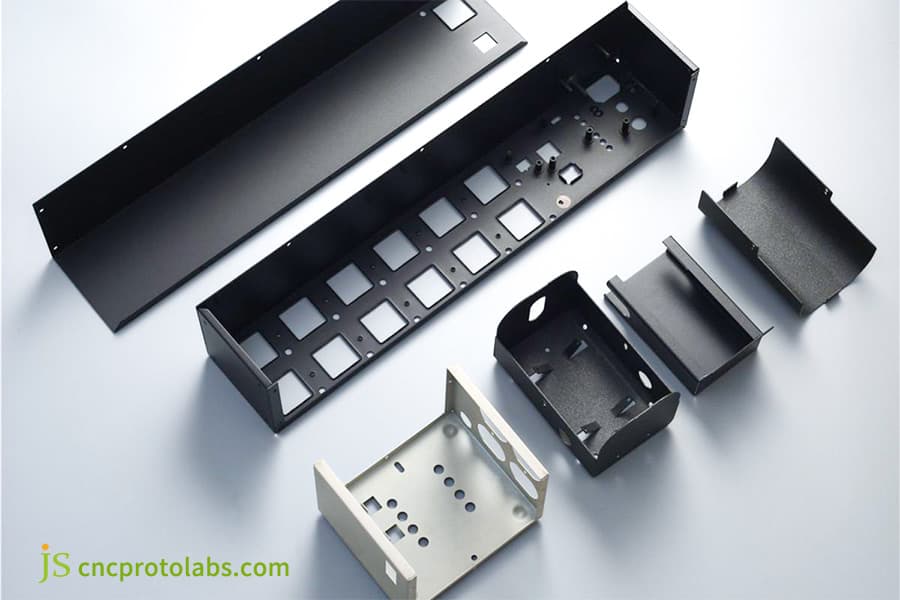
Abbildung 4: Verschiedene Blechgehäusekomponenten angeordnet.
Wie wirkt sich die Dicke der Pulverbeschichtung auf die Blechtoleranzen aus?
Die Qualität der Blechbearbeitungsdienstleistungen hängt von der Berücksichtigung der Pulverbeschichtungsfilmbildung (typischerweise 60 bis 120 μm) auf kritischen Dichtungsflächen ab. Unmaskiertes Pulver-Overspray erzeugt raue Kontaktflächen, die örtliche Scherkräfte an Elastomerdichtungen hervorrufen und eine schnelle Entspannung der Klemmkraft der Befestigungselemente über thermische Betriebszyklen hinweg bewirken.
Der elektrostatische Kantenaufbau erhöht die Beschichtungsdicke an den Biegungen auf bis zu 120 μm und führt zu Montagestörungen von 0,1–0,15 mm . Die einzige zuverlässige Möglichkeit, dies zu verhindern, ist das Abdecken der Dichtungsfläche vor dem Beschichten, d. h. das Anheben der Dichtungsfläche durch die Beschichtung.
Da sich die Beschichtung durch viskoelastisches Kriechen entspannt, geht die anfängliche Vorspannung des Befestigungselements verloren und die Klemmkraft sinkt innerhalb von 6 Monaten um mehr als 30 %. Durch das Abdecken der Versiegelungsfläche und die Kontrolle des Filmaufbaus wird dieser Verlust auf nur 8 % reduziert.
Welche Lecktestmethoden überprüfen die Leistung von IP-Gehäusen?
Die Integrität kundenspezifischer Blechgehäuse wird mithilfe von Druckabfall-Lecktests und kalibrierten Wassersprühkammern gemäß den Protokollen ISO 20653 und IEC 60529 überprüft. Automatisierte Luftzerfallsinstrumente messen Innendruckabfälle über 30 bis 60 Sekunden bei 20 bis 50 kPa und erkennen mikroskopisch kleine Schweißrisse bis zu 0,1 sccm, bevor die Einheiten zur Großserienmontage übergehen.
IP65/IP66-Typprüfung Wassersprühzustand und Druckabfall in der Produktionslinie und Testparameter-Matrixtabelle für die Luftdichtheitsleckerkennung (Delta-P).
|
Testparameter |
IPX5-Sprühtest |
IPX6 Hochdruckstrahl |
Produktions-Delta-P-Test |
Akzeptanzkriterium |
|---|---|---|---|---|
|
Düsendurchmesser (mm) |
6.3 |
12.5 |
N/A (Luftsonde) |
Gemäß IEC 60529 |
|
Wasserdruck (kPa) |
30 |
100 |
20–50 |
Druckabfall ≤ 0,5 kPa |
|
Durchflussrate (l/min) |
12.5 |
100 |
N / A |
N / A |
|
Testdauer (Min.) |
3 |
3 |
0,5–1,0 |
Stabiles Lesen |
|
Leckratengrenze (sccm) |
0 (kein Eingang) |
0 (kein Eingang) |
≤ 0,1 |
Passieren |
Gemäß IEC 60529:2013 erfordert IP67, dass nach 30-minütigem Eintauchen in 1 m Tiefe kein Wasser eindringen kann. Nachfolgend finden Sie die Methode zum Produktionsdruckabfall ISO 20653:2023 wie es auf versiegelte Gehäuse angewendet wird, und validiert den Erkennungsschwellenwert von 0,1 sccm in dieser Tabelle.
Spezifikationen für zweigleisige Tests:
Die Typprüfung ist bestanden, wenn während des 3-minütigen Sprühtests kein Wasser in das Gehäuse eindringt und der Innenraum die Prüfung nach dem Trocknen besteht. Der Differenzdrucktest (Delta-P) in der Produktionslinie ist bestanden, wenn das Teil unter einem Druck von 30 kPa steht, 30 Sekunden lang gehalten wird und der Druckabfall ≤ 0,5 kPa beträgt. Diese beiden Tracks verifizieren die IP-Schutzart des Gehäusedesigns und demonstrieren die Kontrolle der Massenproduktionskonsistenz.
Fallstudie: Wie JS Precision Lecks in einem IP66-Gehäuse reparierte
JS Präzision hat ein Batteriespeichergehäuse aus 5052-H32-Aluminium für den Außenbereich entwickelt, das den IP66-Standards entspricht, indem ein undichtes Flachflanschlayout in ein versteiftes Labyrinthdichtungsprofil mit durchgehenden CNC-WIG-Eckverbindungen umgestaltet wurde. Der erste Prototyp scheiterte bei Wassersprühtests aufgrund einer Kantenverbiegung von 1,8 mm zwischen den Schraubenpunkten. JS Precision reduzierte den Befestigungsabstand auf 50 mm, optimierte Biegeentlastungen und automatisierte FIPFG-Silikonabgabe und erreichte eine Dichtheitstestrate von 99,8 % beim ersten Durchgang in 1.200 Produktionseinheiten.
Herausforderungen für Kunden
Bei einem Outdoor-Batteriegehäuse aus 2,0 mm starker 5052-Aluminiumlegierung (800 × 600 × 300 mm) eines europäischen Energiespeichersystemintegrators kam es bei einem IP66-Hochdruck-Wassersäulentest zu einem schweren Wasserleck . Die erste Einheit des maßgeschneiderten Blechgehäuses hatte einen einzelnen rechtwinkligen Flansch mit manuell angebrachten Klebeschaumstreifen an der Verbindung. Unter dem 100-kPa-Strahl wölbte sich das in Abständen von 150 mm befestigte Türpaneel lokal zwischen den Schrauben um 1,8 mm nach oben. Außerdem wurden an den manuell geschweißten Ecken kleine Defektstellen festgestellt.
JS-Präzisionslösung
- Verbesserung der Steifigkeit des Flanschabschnitts: Der gerade Flansch wurde in eine doppelt gefaltete, nach innen faltbare Klappenstoppstruktur umgestaltet. Dies führt nicht nur zu einer 4,2-fachen Erhöhung des Biegemoments , sondern begrenzt auch die Druckverformung im Mittelteil auf ≤ 0,05 mm.
- Zusätzlicher Laser-Blanking-Eckenausgleich: Das Entfaltungs-Stanz-Layout-Diagramm wurde neu gestaltet; Der Eckschnittlinie ist eine 0,8 mm starke Gelenkzunge hinzugefügt, um kapillare dunkle Linien zu vermeiden , die nach dem Biegevorgang auftreten.
- WIG-Vollschweißen mit CNC-Roboter: Am Eckabschluss wird mit einem Vollautomaten ein Vollschweißen durchgeführt automatischer Sechs-Achsen-Roboter . Die thermische Verformung beim Schweißen wird mit wassergekühlten Kupfervorrichtungen kontrolliert. Die Ebenheit des Flansches um den gesamten Umfang wurde innerhalb von 0,2 mm gehalten.
- Roboter-FIPFG-Dosierung: Die manuelle Dichtungsanwendung wurde durch eine vollautomatische Zelle ersetzt, die Zweikomponenten-Silikon direkt auf das Teil aufträgt, mit einem kontinuierlichen Eckenradius von R3 mm, der Lücken an den Verbindungsstellen beseitigt.
- Reduzierung der Steigung und Blindbefestigung: Die Steigung der Befestigungselemente wurde auf 50 mm reduziert und die Befestigungspunkte wurden auf Blind-Einpressmuttern umgestellt, die von außen angebracht werden und keine Durchgangslöcher hinterlassen. JS Precision hat diese Prozessparameter ohne Abweichung in der Produktionslinie umgesetzt.
Rückblick auf Fehlererfahrungen und gewonnene Erkenntnisse
In der ersten pulverbeschichteten Pilotcharge wurde keine spezielle Vorrichtung zum Abdecken der Dichtungsnut und der ausgegebenen Dichtung verwendet. Etwa 100 μm Overspray reduzierten die Abziehfestigkeit zwischen dem geschäumten Silikon und dem Substrat um 50 %, was zu einer lokalen Delaminierung während der anschließenden Thermoschockzyklen führte.
Das Ingenieurteam baute dann eine spezielle Maskierungsvorrichtung, die die Nut vollständig frei von Farbe hält und gleichzeitig eine Metalloberflächenrauheit von Ra ≤ 1,6 μm aufrechterhält, wodurch eine Grenzflächenablösung vollständig verhindert wird. Die wichtigste Prozessverbesserung bestand darin, die Maskierung in die Vorbeschichtungsphase zu verlagern, sodass die Beschichtung die Dichtungskompression nicht mehr beeinträchtigen kann.
Endergebnis
Das neu gestaltete Gehäuse hat die IP66-Typprüfung in einem akkreditierten Drittlabor bestanden : kein Wassereintritt aus allen Richtungen bei 100 kPa. Bei einer Produktionscharge von 1.200 Einheiten erreichte die Dichtheitsprüfungsrate beim ersten Durchgang 99,8 % , und die Nacharbeit des Kunden im Zusammenhang mit Lecks am Fließband sank um 35 %.
Benötigen Sie Hilfe bei der Behebung von Lecks in Prototypen von Außengehäusen oder schlechter Abdichtung in der Massenproduktion? Kontaktieren Sie das Engineering-Team von JS Precision für die gleiche Roboter-FIPFG-Ausgabe- und kontinuierliche WIG-Schweißlösung und bestehen Sie Ihr Gehäuse gleich beim ersten Versuch durch die IP66-Prüfung.
FAQs
F1: Welche Mindestblechdicke ist erforderlich, um die Schutzart IP65 aufrechtzuerhalten?
Bei der Gestaltung von IP65-Blechgehäusen sollten kaltgewalzte Stahlbleche ≥ 1,5 mm dick sein, und 5052-Aluminiumlegierungsbleche sollten ≥ 2,0 mm dick sein. Bleche, die dünner als 1,2 mm sind, neigen unter der Vorspannung der Schrauben zu Wölbungen und Verformungen zwischen den Spannweiten, was zu ungleichmäßigem Druck und Undichtigkeiten führt.
F2: Warum bestehen standardmäßige punktgeschweißte Blechnähte die IP66-Wassereintrittstests nicht?
Punktschweißnähte weisen mikroskopisch kleine Kapillarspalten auf, die das Eindringen von Wasser unter dem Einfluss eines 100 kPa-Hochdruckwasserstrahls (entspricht IP66-Zertifizierung) ermöglichen. Nur durch 100 % durchgängige WIG-Dichtungsschweißungen konnte ein Höchstmaß an Abdichtung gewährleistet werden.
F3: Wie ist die Dosierung von Dichtungen durch Gießen vor Ort (FIPFG) im Vergleich zu herkömmlichem gestanztem Klebeband?
Bei der Pour-in-Place-Dichtung (FIPFG) wird mikrozellulares Polyurethan durch einen Roboter dosiert, um eine nahtlose, geschlossene Raupe zu bilden. Es eliminiert die Eckspleiße und Scherleckfehler, die bei gestanztem Klebeband auftreten, und erhöht den Dichtungsdurchsatz in der Regel um bis zu 40 % .
F4: Kann ein Gehäuse ohne Präzisionsbearbeitung die Schutzart IP67 zum Eintauchen erreichen?
Ja. Voraussetzungen sind ein verformungsfester starrer Flansch, eine durchgehende WIG-Schweißung über den gesamten Umfang und eine dichte Bolzenanordnung. Zusammen sorgen diese dafür, dass die Silikondichtung eine stabile Kompression von 30 % hält. Jedes Gerät muss vor dem Versand außerdem eine Druckabfall-Dichtheitsprüfung bestehen.
F5: Wie bewahren Kabeldurchführungen und Flanschplatten die gesamte IP-Schutzart des Gehäuses?
Verwenden Sie wasserdichte Kabelverschraubungen der Schutzart IP66/IP68, die auf flachen, verstärkten Abdeckplatten montiert sind. Bringen Sie niemals Löcher an oder in der Nähe einer Biegung an – dies verzerrt die Biegelinie und beeinträchtigt den Dichtsitz.
F6: Welche Toleranz muss beim Präzisionsbiegen eingehalten werden, um eine gleichmäßige Dichtungskomprimierung zu gewährleisten?
Die CNC-Biegewinkeltoleranz muss innerhalb von ±0,5° bleiben, während die Ebenheitsabweichung der Flanschdichtfläche ≤ 0,2 mm betragen muss. Jede Abweichung von mehr als 1° würde dazu führen, dass die Dichtung keilförmig wird und gequetscht wird, was zu Bereichen mit unzureichender Kompression und daraus resultierender Undichtigkeit führt.
F7: Wie überprüft JS Precision die IP-Dichtungsleistung beim Prototyping in kleinen Stückzahlen?
JS Precision verwendet einen hochpräzisen Differenzdruck-Leckdetektor, um eine 100 % zerstörungsfreie Luftdichtheitsprüfung durchzuführen, ist mit einer Wassersprühtestkammer zur Durchführung von IPX5/IPX6-Tests ausgestattet und verwendet einen 3D-Scanner, um die Toleranz der Dichtungsoberfläche zu überprüfen.
F8: Wie wirken sich das Fertigungsvolumen und die Komplexität des DFM-Designs auf die Preise für kundenspezifische Gehäuse aus?
Der Stückpreis des Chassis hängt von der gesamten Schweißnahtlänge, der Schleifzeit, der Komplexität des Klebstoffauftragswegs und der Art des Grundmaterials ab. Standardmäßig gebogene Schlitze senken die Kosten im Vergleich zum manuellen Schweißen um etwa 25 % . JS Precision bietet ein detailliertes DFM- und Kostenangebot Liste basierend auf 3D-CAD-Modellen innerhalb von 24 Stunden.
Zusammenfassung
Um eine zuverlässige IP-Dichtung für maßgeschneiderte Blechchassis-Scharniere zu erreichen, müssen mikroskopische Verformungen durch Kaltbiegen und Schweißen vermieden werden. Erreicht wird dies durch die Erhöhung des Widerstandsmoments durch doppelte Anti-Verzugsfalten, die Nutzung der Strahlbiegemechanik zur Konvergenz und Verkleinerung des Schraubenabstands und die Kombination mit der Laser-Überlappungskompensation zur Beseitigung abgeschrägter Hohlräume – der grundlegende Ansatz zur Behebung von Lecks . In Kombination mit wissenschaftlichen Berechnungen des Kompressionsverhältnisses, Beschichtungsmaskierung und Luftdichtheitsprüfungen kann dem Chassis eine langfristige Haltbarkeit verliehen werden.
Haben Sie Probleme mit Undichtigkeiten in Prototypen von Außengehäusen oder schlechter Abdichtung in der Massenproduktion? Lassen Sie nicht zu, dass kleinere DFM-Fehler Ihre Markteinführung verlangsamen. JS Precision verfügt über ein Team erfahrener Ingenieure und fortschrittliche CNC-Laserschneid-, Roboterschweiß- und vollautomatische Schäumanlagen. Senden Sie Ihre 3D-CAD-Zeichnungen Wenden Sie sich jetzt an unser Technikteam, und wir stellen Ihnen innerhalb von 24 Stunden eine vollständige DFM-Bewertung und ein Angebot für Blechgehäuse zur Verfügung, einschließlich Luftdichtheitsanalyse, Vorschläge zur Stopp-Optimierung und Prozessplanung .
Haftungsausschluss
Der Inhalt dieser Seite dient ausschließlich Informationszwecken. Für JS Precision Services Es gibt keine Zusicherungen oder Gewährleistungen, weder ausdrücklich noch stillschweigend, hinsichtlich der Richtigkeit, Vollständigkeit oder Gültigkeit der Informationen. Es liegt in der Verantwortung des Käufers, spezifische technische Anforderungen zu ermitteln und zu ermitteln Fordern Sie ein formelles Teileangebot an . Bitte kontaktieren Sie uns für weitere Informationen.
Ressource

