 Français




Choisir un fournisseur fiable pour l'emboutissage de tôles nécessite de vérifier cinq critères opérationnels clés : une force de presse certifiée (de 25 à plus de 500 tonnes) adaptée à la géométrie des pièces, des tolérances d'outillage précises (±0,05 mm), les certifications ISO 9001/IATF 16949, une quantité minimale de commande flexible (de 100 à 100 000 pièces) et des délais de livraison transparents. L'emboutissage de métaux sur mesure est un procédé de formage à froid à grande vitesse qui transforme des bobines de tôle en pièces complexes à l'aide d'outils de précision.
Résumé des réponses principales
Le critère essentiel pour évaluer les fournisseurs de pièces embouties est la précision et les capacités de maintenance de leur propre atelier de moulage ; la priorité doit être accordée aux usines qui proposent une conception de compensation du retour élastique DFM, qui promettent des moules sans entretien à vie et qui prennent en charge la vérification par petits lots à partir de 100 pièces.
Dimension d'évaluation | Norme de seuil | Référence d'excellence du secteur (JS Precision) | Impact sur les achats |
|---|---|---|---|
Tolérances | ±0,005" (±0,12 mm) | ±0,0015"–±0,002" (±0,038–0,05 mm) | Élimine les interférences d'assemblage, garantit le rendement de l'assemblage automatisé |
Outillage et matrices | Moulage sous-traité, pas de presse d'essai interne | Atelier d'électroérosion à fil intégré + atelier de précision, maintenance à vie | Réduit la durée des essais de 4 semaines à 10-14 jours ouvrables |
Stratégie MOQ | Rigide, plus de 10 000 pièces | Support à plusieurs niveaux : outillage souple de 100 pièces à plus de 100 000 pièces progressives | Réduit le risque irrécupérable des outils NPI |
Certifications de qualité | Norme ISO 9001 de base uniquement | ISO 9001:2026 + MMT Zeiss + rapports FAI par lots | Blocage des fissures par lots, des bavures excessives et de la dérive dimensionnelle |
Délai de préavis et urgence | Outillage : 6 à 8 semaines, sans urgence | Outillage : 15 à 20 jours ouvrables, échantillons express : 5 à 7 jours | Garantit le respect des délais du nouveau projet et empêche l'arrêt de la ligne de production. |
Source des données : benchmarks internes du projet JS Precision et exigences de la norme ISO 9001:2026 (édition actuelle ; édition précédente ISO 9001:2015).
Comment évaluer un fournisseur de pièces embouties en tôle en fonction de ses tolérances et de ses capacités d'outillage ?
L'évaluation des capacités d'un fournisseur en matière de tolérances d'emboutissage sur mesure commence par la vérification de la capacité de son atelier d'outillage à respecter des tolérances inférieures à ±0,05 mm (0,002 pouce) sur des matrices progressives. La précision de la fabrication des matrices garantit la répétabilité dimensionnelle des pièces finales, en maintenant le retour élastique et la hauteur des bavures sous la barre des 10 % de l'épaisseur, même sur des séries longues.
Classification et prise de décision concernant les matrices d'estampage
Le type de moule détermine le coût, le délai de livraison et la qualité. La précision du moule est un facteur clé dans l'évaluation des tolérances d'emboutissage des métaux.
- Moule monobloc d'ingénierie (outillage souple) : convient à la validation de 100 à 2 000 pièces, le coût du moule commence à environ 1 500 $, convient à la phase de lancement de nouveaux produits.
- Matrice progressive : Convient à la production en série de 10 000 pièces ou plus , avec un coût de matrice de 5 000 à 25 000+, une vitesse de course de 60 à 120 coups/minute et un faible coût par pièce.
- Seuil de décision : L’outillage progressif est préférable pour les lots de plus de 5 000 pièces ; la découpe laser et le pliage sont recommandés pour les lots de moins de 500 pièces.
Propriétés des matériaux et compensation du retour élastique
Les différences significatives de limite d'élasticité entre les différents matériaux affectent directement la conception du moule.
- Tôle laminée à froid SPCC : limite d'élasticité 210 MPa, angle de retour élastique 1°–3°.
- Alliage d'aluminium 5052/6061 : limite d'élasticité 130–240 MPa, angle de retour élastique 3°–6°, nécessite une compensation de flexion de 2°–5°.
- Acier inoxydable SUS304 : limite d'élasticité 520 MPa, écart de poinçonnage augmenté à 12 %–15 % de l'épaisseur du matériau, matériau de la matrice Cr12MoV ou DC53 , dureté HRC 58–62.
- Cuivre C1100 : ductilité extrêmement élevée, nécessite un poinçon en carbure + revêtement PVD, jeu de poinçonnage de 5 % à 8 %.
Matériel de contrôle qualité et réception
L'emboutissage de précision repose sur la précision des équipements de test et le contrôle du processus.
- Machine de mesure tridimensionnelle Zeiss : Précision de mesure ±0,001 mm , pour la détection de la planéité et de la position.
- Instrument de mesure d'image : Détecte rapidement la hauteur des bavures et le diamètre des trous, 3 à 5 fois plus vite qu'une machine à mesurer tridimensionnelle.
- Cpk ≥ 1,33 : 99,97 % des produits sont qualifiés.
ISO 2768-m: 1989 — Tolérances générales pour les dimensions linéaires et angulaires des pièces de tôle formées. La classe « m » autorise ±0,1 mm pour les dimensions jusqu’à 6 mm et ±0,3 mm pour les dimensions jusqu’à 30 mm. L’emboutissage de précision visant ±0,05 mm doit être réalisé au-delà de cette valeur de référence.
Obtenez un devis gratuit — Recevez sous 24 heures une analyse DFM détaillée et une ventilation des coûts d'outillage.
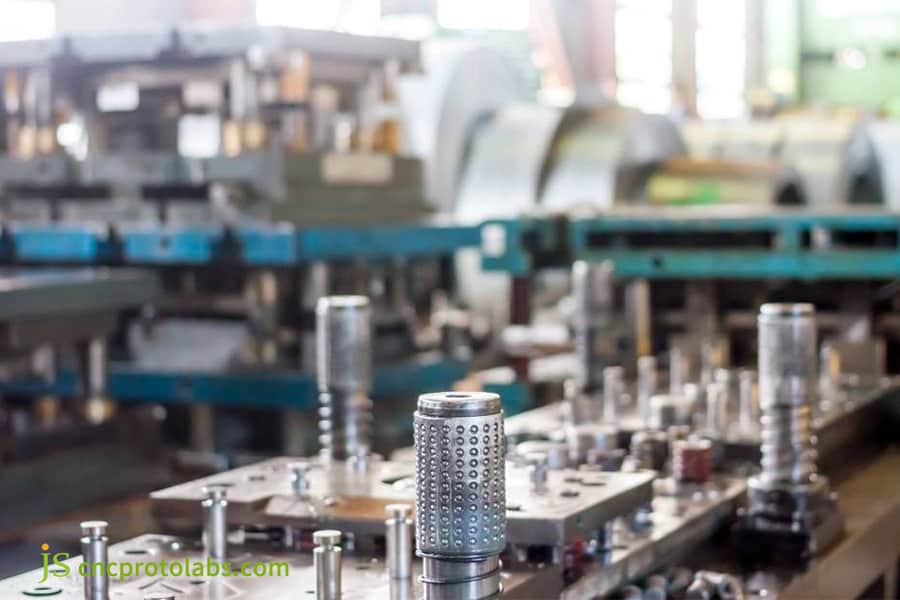
Figure 1 : Gros plan sur les composants d'outillage à matrice progressive pour l'emboutissage de tôles en usine.
Quel est le coût de l'emboutissage de métaux sur mesure, selon le matériau et le volume ?
Le prix d'un emboutissage métallique sur mesure varie de 0,02 $ à 3,50 $ par unité selon la nuance d'alliage, la complexité de la pièce et le volume de la commande, les coûts d'outillage initiaux se situant entre 1 500 $ et 25 000 $ . L'outillage représente la majeure partie du capital initial ; le prix unitaire diminue donc fortement pour les lots plus importants.
Les quatre éléments d'une citation
Pour obtenir un devis précis pour l'emboutissage de pièces métalliques sur mesure, il est nécessaire de confirmer quatre modules de coûts. Comprendre les différences de coûts entre l'emboutissage et la fabrication de tôles, en comparant différents procédés, permet de faire le bon choix : l'emboutissage convient à la production en grande série à faible coût , tandis que la fabrication de tôles est plus adaptée aux petites séries de pièces complexes.
- Outillage/NRE : 1 500 $ à 5 000 $ pour une opération unique, 5 000 $ à plus de 25 000 $ pour les matrices progressives.
- Coût du substrat matériel : poids net + taux de rebut de 20 % à 40 %, qui peut être réduit à 15 % à 25 % après optimisation.
- Coût de la main-d'œuvre pour une presse à poinçonner : 50 à 150 $/heure, vitesse de poinçonnage 60 à 120 coups/minute.
- Traitement de surface postérieur : électroplacage 0,01 $ à 0,10 $/pièce, anodisation 0,02 $ à 0,08 $/pièce, passivation 0,005 $ à 0,02 $/pièce.
Tableau des fourchettes de prix
Pour connaître les coûts d'emboutissage de métaux sur mesure en fonction des matériaux et des volumes, reportez-vous au tableau ci-dessous :
Qualité du matériau | Classe de tolérance | 100 à 500 pièces (prototype) | 2 000 à 5 000 pièces (faible volume) | 20 000 à 100 000 pièces (production) |
|---|---|---|---|---|
Acier au carbone SPCC | Standard ±0,005" | 1,50 $ à 3,50 $/pièce + 1 500 $ d’outillage | 0,35 $ à 0,85 $/pièce + 1 500 $ d’outillage | 0,06 $ à 0,18 $/pièce + 1 500 $ d’outillage |
Aluminium 5052 | Standard ±0,005" | 2,00 $ à 4,50 $/pièce + 2 000 $ d’outillage | 0,50 $ à 1,20 $/pièce + 2 000 $ d’outillage | 0,10 $ à 0,28 $/pièce + 2 000 $ d’outillage |
Acier inoxydable SUS304 | Standard ±0,005" | 2,80 $ à 5,50 $/pièce + 3 000 $ d’outillage | 0,80 $ à 1,80 $/pièce + 3 000 $ d’outillage | 0,18 $ à 0,38 $/pièce + 3 000 $ d’outillage |
Acier au carbone SPCC | Précision ±0,0015" | 2,50 $ à 5,00 $/pièce + 3 500 $ d’outillage | 0,65 $ à 1,50 $/pièce + 3 500 $ d’outillage | 0,12 $ à 0,32 $/pièce + 3 500 $ d’outillage |
Cuivre C1100 | Précision ±0,0015" | 4,00 $ à 8,00 $/pièce + 5 000 $ d’outillage | 1,20 $ à 2,80 $/pièce + 5 000 $ d’outillage | 0,25 $ à 0,55 $/pièce + 5 000 $ d’outillage |
Sources de données : base de données de coûts internes de JS Precision (moyennes des projets 2024-2026) ; points de référence pour les prix de l'acier ASTM A1008/A1008M-23 .
Optimisation de la disposition des bandes
Le coût des matériaux d'emboutissage représente 50 à 70 % du coût unitaire ; l'optimisation de la disposition permet de réduire directement le prix.
- Configuration initiale : taux d’utilisation des matériaux 55 %–65 %, taux de déchets 35 %–45 %.
- Agencement optimisé : le taux d'utilisation peut être augmenté à plus de 75 % et le taux de déchets réduit à 15-25 %.
- Impact économique : Pour une production annuelle de 500 000 pièces SPCC, l’augmentation du taux d’utilisation des matériaux de 60 % à 75 % permet de réaliser des économies annuelles de 12 000 à 18 000 $.

Comment optimiser la quantité minimale de commande (MOQ) pour l'emboutissage de pièces métalliques sur mesure en faible volume ?
Pour optimiser la quantité minimale de commande (MOQ) en emboutissage métallique pour les petites séries, il est nécessaire de recourir à des outillages de prototypage rapide ou à des jeux de matrices modulaires hybrides afin de limiter les coûts initiaux. L'utilisation de porte-matrices modulaires et de matrices découpées au laser permet de réduire les coûts d'outillage initiaux de 40 % à 60 %, rendant possible la réalisation économique de séries pilotes de 100 à 1 000 pièces avant d'opter pour des matrices progressives.
Comparaison entre les modèles souples et rigides
Les exigences de quantité minimale de commande (MOQ) pour l'emboutissage de pièces métalliques sur mesure en petites séries peuvent être satisfaites grâce à des moules flexibles. De nombreux prestataires de services d'emboutissage de tôle proposent ce type de moules flexibles afin d'aider leurs clients à démarrer avec de petites séries.
Paramètre | Outillage souple (outillage par étapes) | Outillage dur (matrice progressive) |
|---|---|---|
Durée de vie de l'outil (coups) | 1 000 à 5 000 | Plus de 500 000 |
Coût de l'outillage (USD) | 1 500 $ – 4 000 $ | 5 000 $ à 25 000 $ et plus |
Délai de mise en œuvre | 10 à 14 jours ouvrables | 15 à 20 jours ouvrables |
Taille de lot recommandée | < 5 000 pièces | > 20 000 pièces |
Coût unitaire pour 1 000 unités | 1,50 $–3,00 $ | Pas économique |
Coût unitaire pour 50 000 unités | Non durable | 0,05 $–0,25 $ |
Sources de données : ASM Handbook Volume 14B : Travail des métaux : Formage de tôles (2006).
Engagement d'entretien à vie contre les moisissures
JS Precision offre une protection gratuite à vie des moules : le moule initial appartient au client, et les commandes suivantes n’entraînent que les coûts de matériaux et de main-d’œuvre ; maintenance proactive tous les 50 000 coups ; et enregistrements de moules traçables numériquement.
Quels sont les facteurs qui déterminent le délai de livraison pour l'emboutissage de métaux sur mesure et comment les commandes express sont-elles traitées ?
Les délais de production accélérés pour l'emboutissage des métaux sont en moyenne de 3 à 6 semaines pour la fabrication des outillages, auxquels s'ajoutent 1 à 2 semaines pour les échantillons T1 et la production. Les commandes urgentes bénéficient de délais de 5 à 7 jours grâce à l'électroérosion à fil parallèle, l'utilisation de blocs d'acier à outils pré-trempés et une capacité de presse pré-allouée.
Chronologie standard
Lorsqu'il est impératif de réduire les délais de livraison d'un fournisseur de pièces embouties , chaque étape peut être optimisée. Grâce à un guide détaillé des délais de prototypage rapide, vous pouvez identifier précisément les points d'accélération possibles à chaque étape.
- Examen DFM : 1 à 2 jours ouvrables.
- Traitement du moule : 10 à 14 jours ouvrables (ébauche CNC, électroérosion à fil, traitement thermique HRC 58–62, rectification fine et assemblage).
- Essai T1 + FAI : 2 jours ouvrables.
- Production de masse : 10 000 à 50 000 pièces/jour.
Traitement accéléré
- Les moules standard sont facilement disponibles, ce qui réduit le délai de 3 à 5 jours.
- Grâce à quatre machines d'électroérosion à fil fonctionnant en parallèle, le temps de cycle du moule a été réduit de 14 jours à 7-9 jours.
- Pré-stocker les billettes de Cr12MoV, DC53 et SKD11 .
- Réservez 20 % de la capacité de la presse à poinçonner chaque semaine et mettez-la en service dans les 48 heures suivant la réception de la notification.
Quelles certifications d'emboutissage de métaux et spécifications de demande de devis protègent votre qualité et votre propriété intellectuelle ?
Un devis pour l'emboutissage de métaux sur mesure doit être accompagné de certifications telles que l'ISO 9001:2015 pour l'industrie générale, l'IATF 16949 pour l'automobile et l'ISO 13485 pour les pièces embouties à usage médical . Une demande de devis détaillée, assortie d'un accord de confidentialité, protège vos modèles CAO et élimine tout problème de dimensions.
Vérification des qualifications
Vérifiez les certifications du fournisseur avant de demander un devis pour un emboutissage de métal sur mesure.
- ISO 9001:2026 : Norme minimale actuelle. À vérifier sur le site web du CNAS/IAF.
- IATF 16949 : Essentiel pour les pièces automobiles, couvrant APQP, PPAP, FMEA , etc.
- ISO 13485 : Uniquement pour les pièces médicales estampées, nécessitant un système de traçabilité et une salle blanche.
Spécifications du package du fichier RFQ
- Modèle 3D (STEP/IGES) + dessins techniques 2D (annotés avec les références, GD&T).
- Normes des matériaux (nuances ASTM/EN/JIS, tolérances d'épaisseur).
- Traitement de surface (épaisseur de la couche électroplaquée, durée du test au brouillard salin ASTM B117 72h).
- Forme d'emballage (en vrac/transporteur/palette).
Protection de la propriété intellectuelle
Les fournisseurs réputés signent des accords de confidentialité bilingues ; les modèles CAO sont stockés sur des serveurs indépendants ; la photographie est interdite dans l’atelier ; les dessins des moules sont cryptés ; la propriété des moules appartient au client et chaque moule est destiné à un usage exclusif.
Comment les tolérances critiques sont-elles atteintes dans les composants estampés sur mesure pour véhicules électriques ?
L'obtention de tolérances d'emboutissage optimales nécessite la compensation du retour élastique par une géométrie de matrice prédictive et des inserts de précision. Pour les bornes en cuivre, l'utilisation de poinçons en carbure micro-ajustés et d'un contrôle optique garantit une planéité à ±0,025 mm près et réduit les défauts à moins de 0,2 % sur 250 000 cycles.
Contexte et défis
- Industrie : Systèmes de stockage d'énergie pour véhicules à énergies nouvelles.
- Composants : bornes de barre omnibus d'électrode de batterie en cuivre C1100, épaisseur de plaque 0,8 mm.
- Exigence clé : Planéité de la surface conductrice ≤ 0,04 mm .
- Problèmes précédents : taux de rebut du fournisseur externe de 18,5 %, écart de planéité de 0,06 à 0,12 mm, usure importante du moule.
Solutions et résultats
Des tolérances strictes en matière d'emboutissage des métaux ont été à l'origine de quatre innovations . Ce cas est également présenté dans notreguide de fabrication de tôles comme un exemple éloquent de maîtrise des tolérances exigeante.
- Amélioration du matériau de la matrice : poinçon en carbure + revêtement PVD , durée de vie augmentée de 5 000 à 50 000 cycles.
- Mécanisme de précharge à angle négatif : ajoutez une précharge de 3° pour contrer le retour élastique et contrôler la planéité à ±0,025 mm près.
- Optimisation de l'agencement : Le taux d'utilisation des matériaux est passé de 58 % à 76 %.
- Inspection optique complète en ligne : 180 pièces par minute sont inspectées et les produits hors tolérance sont automatiquement rejetés.
- Résultats quantitatifs : 180 coups/minute, 250 000 coups continus sans temps d'arrêt ; planéité ±0,025 mm ; taux de défauts réduit de 18,5 % à 0,2 % ; premier moule livré en 18 jours ouvrables.
Discutez avec l'ingénieur pour examiner les tolérances de rayon de courbure, les dispositions des bandes de matériau et les stratégies d'amortissement des outils.
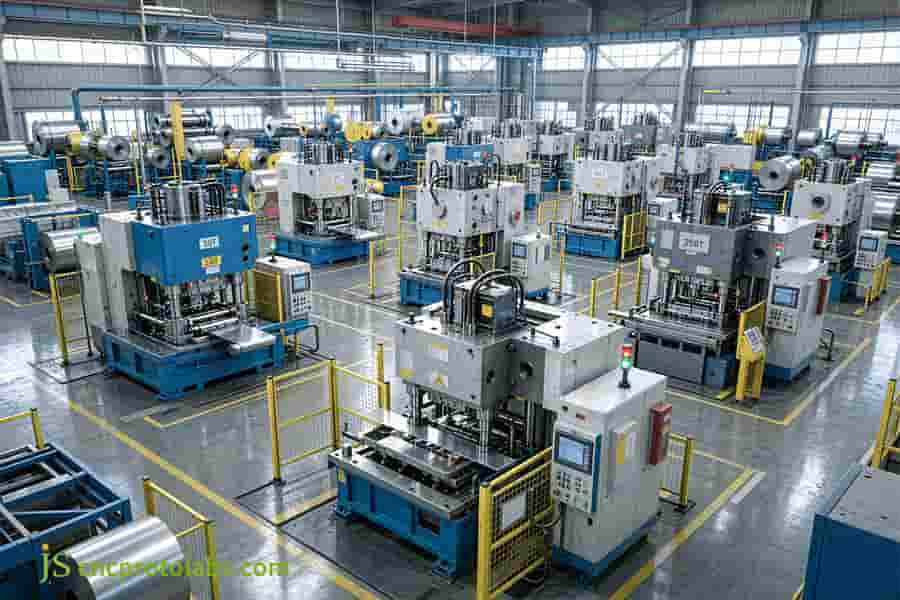
Figure 2 : Rangée de presses à emboutir avec des bobines métalliques atteignant des tolérances critiques dans l'atelier.
FAQ
Q1 : Combien coûte l'emboutissage de métal sur mesure, et quels facteurs influencent le prix ?
Le coût total de l'emboutissage sur mesure comprend les frais de moule (1 500 à plus de 25 000 €), le coût des matériaux (50 % à 70 %) et le coût de la main-d'œuvre. Pour une production en grande série (plus de 50 000 pièces), le coût unitaire peut descendre jusqu'à 0,05 à 0,35 €. Des tolérances serrées, des alliages spéciaux et des opérations de finition augmentent le prix.
Q2 : Puis-je commander des pièces estampées sur mesure en petite quantité, et quel est le MOQ typique ?
Oui. Les solutions de moulage souple ou de découpe laser permettent la production d'essai de 100 à 500 pièces sans engendrer de coûts supplémentaires liés à l'outillage progressif. Les usines traditionnelles exigent généralement plus de 10 000 pièces , mais les usines modernes peuvent réaliser avec souplesse des tests de nouveaux produits en petites séries.
Q3 : Quel est le délai de livraison standard d'un fournisseur de pièces métalliques embouties, et peut-il être accéléré ?
Le cycle standard est de 3 à 5 semaines (fabrication du moule) + 1 à 2 semaines (production en série) . Un traitement accéléré permet de réduire la fabrication du moule à 10-14 jours ouvrables et celle des échantillons FAI à 5-7 jours, grâce à la production en parallèle et aux capacités réservées.
Q4 : Quelles sont les tolérances typiques d'emboutissage de métaux qu'un fournisseur étranger peut respecter de manière fiable ?
Qualité commerciale : ±0,12 mm (0,005 po) ; qualité de précision : ±0,038–0,05 mm (0,0015 po– ±0,002 po). Selon l’épaisseur du matériau, sa résistance à la traction et le matériau du moule, un contrôle par machine à mesurer tridimensionnelle (MMT) est nécessaire pour garantir un coefficient de corrélation (Cpk) ≥ 1,33.
Q5 : Comment les choix de matières premières affectent-ils le coût des matériaux d'emboutissage des métaux ?
Les matières premières représentent 50 à 70 % des coûts. L'acier inoxydable SPCC est le plus économique, suivi de l'aluminium 5052, tandis que l'acier inoxydable SUS304 et le cuivre C1100 sont nettement plus chers. Optimiser l'agencement pour augmenter le taux d'utilisation à plus de 75 % permet de réduire directement les coûts.
Q6 : Quelles certifications d’emboutissage de métaux les acheteurs doivent-ils vérifier avant d’émettre un bon de commande ?
Les pièces à usage général doivent être conformes à la norme ISO 9001:2026 ; les pièces automobiles, à la norme IATF 16949 ; et les pièces médicales, à la norme ISO 13485. Vérifiez le numéro de certificat (vérifiable par CNAS/IAF) pour confirmer les capacités de déclaration MTR, RoHS et FAI.
Q7 : Comment les fournisseurs d'emboutissage de précision protègent-ils les dessins CAO et la propriété intellectuelle propriétaires ?
Un accord de confidentialité bilingue est signé ; les fichiers CAO sont stockés sur un serveur distinct ; la photographie est interdite dans l'atelier ; les dessins des moules sont cryptés ; les moules appartiennent au client, sont destinés à un usage exclusif et ne peuvent être transférés sans autorisation .
Q8 : Quels protocoles d'assurance qualité s'appliquent si les pièces estampées arrivent hors spécifications ?
Le fournisseur lancera une analyse 8D sous 24 heures . Si le défaut est confirmé comme étant dû à un défaut de moule ou d'usinage, le fournisseur assurera gratuitement la réparation ou le remplacement du moule, ou procédera à un remboursement afin de garantir la continuité de la production de l'acheteur.
Résumé
Le choix du bon partenaire d'emboutissage préserve le cycle de vie de vos produits, vos marges et la fiabilité de vos livraisons. Un fournisseur verticalement intégré, disposant d'un atelier d'usinage de moules en interne, de certifications ISO et d'une capacité de production flexible, garantit une montée en puissance fluide du prototype à la production de masse .
- Téléchargez votre dessin pour accéder à un retour d'information DFM automatisé en temps réel et à une optimisation de la fabricabilité.
- Obtenez un devis gratuit auprès de JS Precision et recevez un détail des prix transparent sous 24 heures.
Clause de non-responsabilité
Le contenu de cette page est fourni à titre informatif uniquement. JS Precision Services n'offre aucune garantie, expresse ou implicite, quant à l'exactitude, l'exhaustivité ou la validité des informations. Il incombe à l'acheteur d'identifier ses besoins techniques spécifiques et de demander un devis officiel . Veuillez nous contacter pour plus d'informations.
Ressource

