 Deutsch



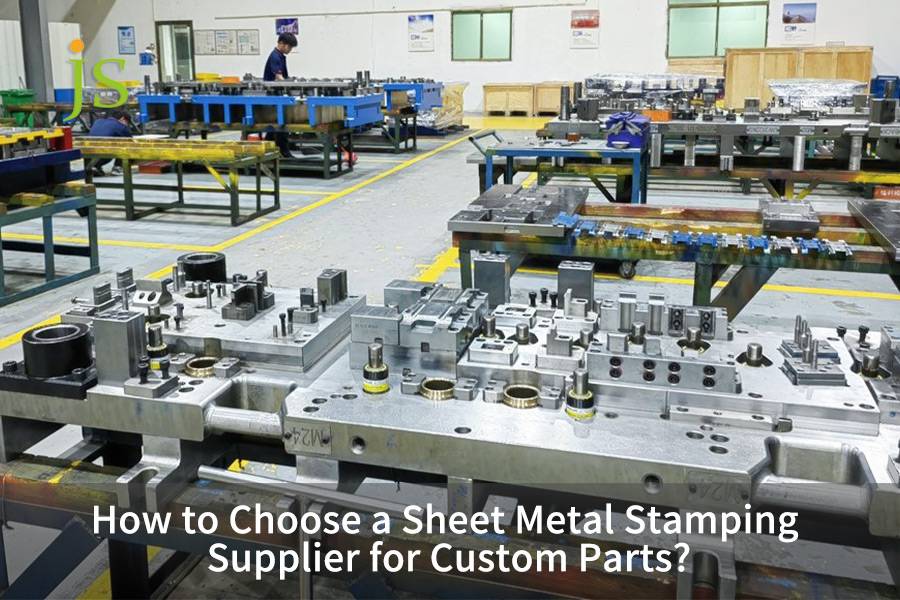

Die Auswahl eines zuverlässigen Lieferanten für Blechumformung erfordert die Prüfung von fünf zentralen Leistungsmerkmalen: verifizierte Presskraft (25 bis über 500 Tonnen), die der Teilegeometrie entspricht, präzise Werkzeugtoleranzen (±0,002 Zoll oder ±0,05 mm), ISO 9001/IATF 16949-Zertifizierungen, flexible Mindestbestellmengen (100 bis 100.000 Stück) und transparente Lieferzeiten. Die kundenspezifische Blechumformung ist ein Hochgeschwindigkeits-Kaltumformverfahren, bei dem Blechcoils mithilfe von Präzisionswerkzeugen in komplexe Teile umgewandelt werden.
Zusammenfassung der wichtigsten Antworten
Entscheidend für die Bewertung von Stanzwerkzeuglieferanten sind die Präzision und die Wartungskapazitäten ihrer eigenen Werkzeugbauwerkstatt; Priorität sollte Fabriken eingeräumt werden, die eine DFM-Rückfederungskompensation anbieten, lebenslang wartungsfreie Werkzeuge versprechen und die Überprüfung in kleinen Serien ab 100 Stück unterstützen.
Bewertungsdimension | Schwellenwertstandard | Branchen-Exzellenz-Benchmark (JS Precision) | Auswirkungen auf die Beschaffung |
|---|---|---|---|
Toleranzen | ±0,005" (±0,12 mm) | ±0,0015"–±0,002" (±0,038–0,05 mm) | Verhindert Montageinterferenzen und gewährleistet eine hohe Ausbeute bei der automatisierten Montage. |
Werkzeugbau | Ausgelagerte Stanzerei, keine hauseigene Testpresse | Eigene Drahterodier- und Präzisionswerkzeugfertigung, lebenslange Wartung | Verkürzt die Testiteration von 4 Wochen auf 10–14 Arbeitstage |
MOQ-Strategie | Starr, über 10.000 Stück | Gestaffelte Unterstützung: Von 100-teiligem Softtooling bis hin zu 100.000+ progressiven Werkzeugen | Verringert das Risiko von Investitionen in NPI-Werkzeuge |
Qualitätszertifizierungen | Nur grundlegende ISO 9001-Konformität | ISO 9001:2026 + Zeiss CMM + Chargen-FAI-Berichte | Chargenrisse, Gratbildung, Maßabweichungen |
Lieferzeit & Eilzeit | Werkzeugbauzeit 6–8 Wochen, keine Eile | Werkzeugerstellung 15–20 Werktage, Eilmuster 5–7 Tage | Gewährleistet den neuen Projektzeitplan und verhindert Produktionsstillstände. |
Datenquelle: Interne Projekt-Benchmarks von JS Precision & Anforderungen der ISO 9001:2026 (aktuelle Ausgabe; vorherige Ausgabe ISO 9001:2015).
Wie bewertet man einen Lieferanten für Blechumformung anhand von Toleranz- und Werkzeugkapazitäten?
Die Beurteilung der Toleranzgenauigkeit eines Lieferanten bei der kundenspezifischen Metallstanzung beginnt mit der Prüfung, ob der hauseigene Werkzeugbau Toleranzen von weniger als ±0,002 Zoll (±0,05 mm) bei Folgeverbundwerkzeugen einhalten kann. Die präzise Werkzeugkonstruktion bestimmt die Wiederholgenauigkeit der Endprodukte und hält Rückfederung und Gratbildung über längere Serien hinweg unter 10 % der Materialstärke.
Klassifizierung und Entscheidungsfindung bei Stanzwerkzeugen
Die Art der Form bestimmt Kosten, Lieferzeit und Qualität. Die Präzision der Form ist ein entscheidender Faktor bei der Beurteilung der Toleranzen beim Metallstanzen.
- Konstruktion von Einwegwerkzeugen (Soft Tooling): Geeignet für die Validierung von 100 bis 2.000 Stück, Werkzeugkosten ab ca. 1.500 US-Dollar, geeignet für die NPI-Phase.
- Folgeverbundwerkzeug: Geeignet für die Massenproduktion von 10.000 oder mehr Stück , mit Werkzeugkosten von 5.000–25.000+, Hubgeschwindigkeit von 60–120 Hüben/Minute und niedrigen Stückkosten.
- Entscheidungsschwelle: Für Losgrößen > 5.000 Stück ist das Folgeverbundwerkzeug besser geeignet; für Losgrößen < 500 Stück wird Laserschneiden + Biegen empfohlen.
Materialeigenschaften und Rückfederungskompensation
Die erheblichen Unterschiede in der Streckgrenze verschiedener Werkstoffe wirken sich direkt auf die Werkzeugkonstruktion aus.
- SPCC-kaltgewalztes Blech: Streckgrenze 210 MPa, Rückfederungswinkel 1°–3°.
- Aluminiumlegierung 5052/6061: Streckgrenze 130–240 MPa, Rückfederungswinkel 3°–6°, erfordert Biegekompensation von 2°–5°.
- Edelstahl SUS304: Streckgrenze 520 MPa, Stanzspalt erhöht auf 12%–15% der Materialdicke, Werkzeugmaterial Cr12MoV oder DC53 , Härte HRC 58–62.
- Kupfer C1100: extrem hohe Duktilität, erfordert Hartmetallstempel + PVD-Beschichtung, Stanzspalt 5%–8%.
Qualitätskontrolle Hardware und Abnahme
Präzisionsstanzen hängt von der Genauigkeit der Prüfgeräte und der Prozesskontrolle ab.
- Zeiss CMM: Messgenauigkeit ±0,001 mm , zur Erkennung von Ebenheit und Position.
- Bildvermessungsinstrument: Erkennt schnell die Grathöhe und den Lochdurchmesser, 3-5 Mal schneller als ein Koordinatenmessgerät.
- Cpk ≥ 1,33: 99,97 % der Produkte erfüllen die Anforderungen.
ISO 2768-m: 1989 – Allgemeine Toleranzen für Längen- und Winkelmaße von umgeformten Blechteilen. Klasse „m“ erlaubt ±0,1 mm für Maße bis 6 mm und ±0,3 mm für Maße bis 30 mm. Präzisionsstanzteile mit einem Zielwert von ±0,05 mm müssen über diese Basistoleranz hinausgehen.
Fordern Sie ein kostenloses Angebot an – Sie erhalten innerhalb von 24 Stunden eine detaillierte DFM-Analyse und eine Aufschlüsselung der Werkzeugkosten.
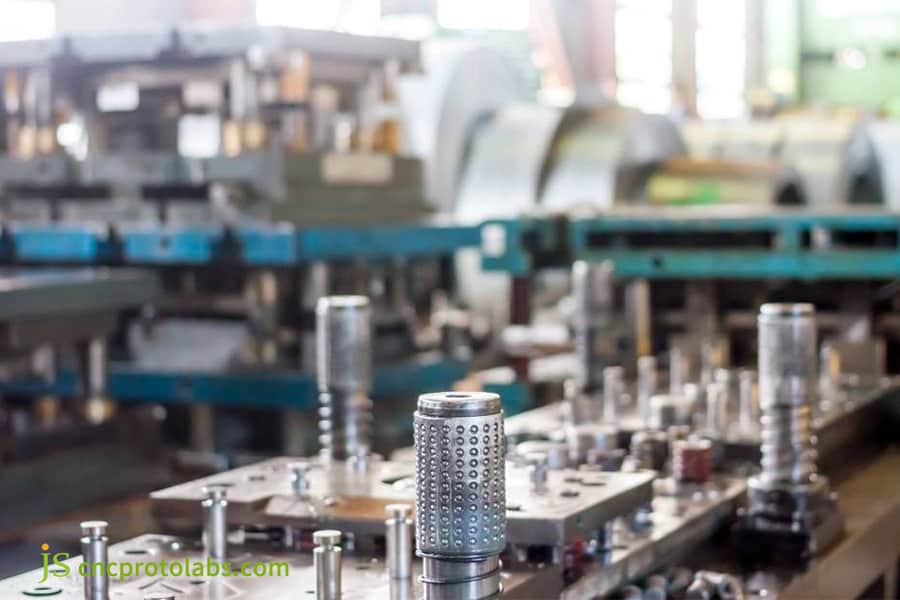
Abbildung 1: Nahaufnahme von Folgeverbundwerkzeugkomponenten für das Blechstanzen in einer Fabrik.
Wie hoch sind die Kosten für kundenspezifisches Metallstanzen in Abhängigkeit von Material und Stückzahl?
Die Kosten für kundenspezifische Metallstanzteile liegen je nach Legierung, Teilekomplexität und Auftragsmenge zwischen 0,02 und 3,50 US-Dollar pro Stück, wobei die Werkzeugkosten zwischen 1.500 und 25.000 US-Dollar liegen . Da die Werkzeugkosten den größten Teil des Anfangskapitals ausmachen, sinkt der Stückpreis bei größeren Losgrößen deutlich.
Vier Elemente des Zitierens
Um ein präzises Angebot für kundenspezifische Metallstanzteile zu erhalten, müssen vier Kostenfaktoren geprüft werden. Das Verständnis der Kostenunterschiede zwischen Metallstanzen und Blechbearbeitung beim Vergleich verschiedener Verfahren hilft, die richtige Wahl zu treffen: Stanzen eignet sich für die kostengünstige Massenproduktion , während Blechbearbeitung besser für Kleinserien mit komplexen Teilen geeignet ist.
- Werkzeugkosten/Entwicklungskosten: 1.500–5.000 US-Dollar für einen einzelnen Arbeitsgang, 5.000–25.000+ US-Dollar für Folgeverbundwerkzeuge.
- Materialkosten: Nettogewicht + Ausschussquote 20%–40%, die nach Optimierung auf 15%–25% reduziert werden kann.
- Arbeitskosten für die Stanzpresse: 50–150 $/Stunde, Stanzgeschwindigkeit 60–120 Hübe/Minute.
- Nachbehandlung der Oberfläche: Galvanisierung 0,01–0,10 $/Stück, Anodisierung 0,02–0,08 $/Stück, Passivierung 0,005–0,02 $/Stück.
Preistabelle
Die Kosten für kundenspezifisches Metallstanzen in Abhängigkeit von Material und Stückzahl entnehmen Sie bitte der folgenden Tabelle:
Materialklasse | Toleranzklasse | 100–500 Stück (Prototyp) | 2.000–5.000 Stück (geringe Stückzahl) | 20.000–100.000 Stück (Produktion) |
|---|---|---|---|---|
SPCC-Kohlenstoffstahl | Standard ±0,005" | 1,50–3,50 $/Stück + 1.500 $ Werkzeugkosten | 0,35–0,85 $/Stück + 1.500 $ Werkzeugkosten | 0,06–0,18 $/Stück + 1.500 $ Werkzeugkosten |
5052 Aluminium | Standard ±0,005" | 2,00–4,50 $/Stück + 2.000 $ Werkzeugkosten | 0,50–1,20 $/Stück + 2.000 $ Werkzeugkosten | 0,10–0,28 $/Stück + 2.000 $ Werkzeugkosten |
Edelstahl SUS304 | Standard ±0,005" | 2,80–5,50 $/Stück + 3.000 $ Werkzeugkosten | 0,80–1,80 $/Stück + 3.000 $ Werkzeugkosten | 0,18–0,38 $/Stück + 3.000 $ Werkzeugkosten |
SPCC-Kohlenstoffstahl | Präzision ±0,0015" | 2,50–5,00 $/Stück + 3.500 $ Werkzeugkosten | 0,65–1,50 $/Stück + 3.500 $ Werkzeugkosten | 0,12–0,32 $/Stück + 3.500 $ Werkzeugkosten |
C1100 Kupfer | Präzision ±0,0015" | 4,00–8,00 $/Stück + 5.000 $ Werkzeugkosten | 1,20–2,80 $/Stück + 5.000 $ Werkzeugkosten | 0,25–0,55 $/Stück + 5.000 $ Werkzeugkosten |
Datenquellen: Interne Kostendatenbank von JS Precision (Projektdurchschnittswerte 2024–2026); Preisbenchmarks für Stahl nach ASTM A1008/A1008M-23 .
Optimierung des Streifenlayouts
Die Materialkosten für die Metallstanzung machen 50–70 % der Stückkosten aus; eine Optimierung des Layouts senkt den Preis direkt.
- Ausgangslayout: Materialausnutzungsgrad 55%–65%, Abfallquote 35%–45%.
- Optimiertes Layout: Die Auslastung kann auf über 75 % gesteigert und die Abfallrate auf 15–25 % reduziert werden.
- Wirtschaftliche Auswirkungen: Bei einer Jahresproduktion von 500.000 SPCC-Teilen führt eine Steigerung der Materialausnutzung von 60 % auf 75 % zu jährlichen Einsparungen von 12.000 bis 18.000 US-Dollar.

Wie lässt sich die Mindestbestellmenge (MOQ) für die Metallstanzung bei Kleinserien kundenspezifischer Teile optimieren?
Um die Mindestbestellmenge für die Metallstanzung bei Kleinserien zu optimieren, empfiehlt sich der Einsatz von Rapid-Prototyping-Werkzeugen oder hybriden modularen Werkzeugsätzen, um hohe Vorlaufkosten zu vermeiden. Durch die Verwendung modularer Werkzeughalter und lasergeschnittener Werkzeugplatten lassen sich die anfänglichen Werkzeugkosten um 40 % bis 60 % senken. Dies ermöglicht wirtschaftliche Pilotserien von 100 bis 1.000 Stück, bevor Folgeverbundwerkzeuge angeschafft werden müssen.
Vergleich zwischen weichen und harten Modellen
Die Anforderungen an kleine Stückzahlen kundenspezifischer Stanzteile lassen sich mit flexiblen Formen erfüllen. Viele professionelle Anbieter von Blechstanzdienstleistungen bieten solche flexiblen Formlösungen an, um Kunden den Einstieg in die Kleinserienfertigung zu erleichtern.
Parameter | Weiche Werkzeuge (Stufenwerkzeuge) | Hartwerkzeuge (Folgeverbundwerkzeug) |
|---|---|---|
Werkzeugstandzeit (Hubzahl) | 1.000–5.000 | Mehr als 500.000 |
Werkzeugkosten (USD) | 1.500–4.000 US-Dollar | 5.000 bis 25.000 US-Dollar+ |
Lieferzeit | 10–14 Werktage | 15–20 Werktage |
Empfohlene Chargengröße | < 5.000 Stück | > 20.000 Stück |
Stückkosten bei 1.000 Stück | 1,50–3,00 $ | Nicht wirtschaftlich |
Stückkosten bei 50.000 Stück | Nicht nachhaltig | 0,05–0,25 $ |
Datenquellen: ASM Handbook Volume 14B : Metalworking: Sheet Forming (2006).
Lebenslange Schimmelpilz-Instandhaltungsverpflichtung
JS Precision bietet lebenslangen kostenlosen Werkzeugschutz: Das ursprüngliche Werkzeug gehört dem Kunden, und bei Folgeaufträgen fallen nur Material- und Arbeitskosten an; proaktive Wartung alle 50.000 Hübe ; und digital nachvollziehbare Werkzeugaufzeichnungen.
Wovon hängt die Lieferzeit für kundenspezifische Metallstanzteile ab und wie werden Eilaufträge bearbeitet?
Die Lieferzeiten für beschleunigte Stanzverfahren betragen im Durchschnitt 3 bis 6 Wochen für die Werkzeugherstellung, zuzüglich 1–2 Wochen für T1-Muster und Serienproduktion. Eilaufträge erreichen Lieferzeiten von 5–7 Tagen durch paralleles Drahterodieren, vorgehärtete Werkzeugstahlblöcke und vorab reservierte Pressenkapazität.
Standardzeitleiste
Wenn die Lieferzeit eines Metallstanzteilelieferanten verkürzt werden muss, kann jede Phase optimiert werden. In Kombination mit einem detaillierten Leitfaden zur Schnellfertigung von Prototypen können Sie genau erkennen, wo in jeder Phase eine Beschleunigung möglich ist:
- DFM-Prüfung: 1–2 Werktage.
- Formbearbeitung: 10–14 Werktage (CNC-Schruppfräsen, Drahterodieren, Wärmebehandlung HRC 58–62, Feinschleifen und Montage).
- T1-Testlauf + FAI: 2 Werktage.
- Massenproduktion: 10.000–50.000 Stück/Tag.
Beschleunigte Bearbeitung
- Standardformen sind problemlos erhältlich, wodurch sich die Zeit um 3–5 Tage verkürzt.
- Durch den parallelen Betrieb von vier Drahterodiermaschinen konnte die Zykluszeit der Form von 14 Tagen auf 7–9 Tage reduziert werden.
- Vorablagerung von Cr12MoV-, DC53- und SKD11 -Rohlingen.
- Reservieren Sie wöchentlich 20 % der Stanzpressenkapazität und nehmen Sie diese innerhalb von 48 Stunden nach Erhalt der Benachrichtigung in Betrieb.
Welche Zertifizierungen und Angebotsanfragespezifikationen im Bereich Metallstanzen schützen Ihre Qualität und Ihr geistiges Eigentum?
Ein Angebot für kundenspezifische Metallstanzteile muss durch Zertifizierungen wie ISO 9001:2015 für die allgemeine Industrie, IATF 16949 für die Automobilindustrie und ISO 13485 für Stanzteile in medizinischen Bereichen belegt sein. Eine umfassende Angebotsanfrage (RFQ) in Verbindung mit einer Geheimhaltungsvereinbarung (NDA) schützt Ihre CAD-Modelle und vermeidet Maßprobleme.
Qualifikationsprüfung
Prüfen Sie die Zertifizierungen des Lieferanten, bevor Sie ein Angebot für kundenspezifische Metallstanzarbeiten anfordern.
- ISO 9001:2026: Aktueller Mindeststandard. Überprüfen Sie dies durch Einloggen auf der CNAS/IAF-Website.
- IATF 16949: Unverzichtbar für Automobilteile, umfasst APQP, PPAP, FMEA usw.
- ISO 13485: Nur für medizinische Stanzteile, erfordert Rückverfolgbarkeitssystem und Reinraum.
RFQ-Dateipaketspezifikation
- 3D-Modell (STEP/IGES) + 2D-Konstruktionszeichnungen (mit Bezugspunkten, GD&T versehen).
- Werkstoffnormen (ASTM/EN/JIS-Güten, Dickentoleranzen).
- Oberflächenbehandlung (Dicke der galvanisierten Schicht, Dauer des Salzsprühtests ASTM B117 72h).
- Verpackungsform (lose/Transporteur/Palette).
IP-Schutz
Seriöse Lieferanten unterzeichnen zweisprachige Geheimhaltungsvereinbarungen; CAD-Modelle werden auf unabhängigen Servern gespeichert; Fotografieren ist in der Werkstatt verboten; Formenzeichnungen werden verschlüsselt; das Eigentum an der Form verbleibt beim Kunden , und jede Form ist nur für den jeweiligen Zweck bestimmt.
Wie werden kritische Toleranzen bei kundenspezifischen Stanzteilen für Elektrofahrzeuge erreicht?
Um die Toleranzen beim Metallstanzen zu erreichen, ist es notwendig, die Rückfederung durch vorausschauende Werkzeuggeometrie und Präzisionseinsätze zu kompensieren. Bei Kupferanschlüssen gewährleistet der Einsatz mikrojustierter Hartmetallstempel und optischer Inspektion eine Planarität innerhalb von ±0,025 mm und reduziert die Fehlerrate über 250.000 Zyklen auf unter 0,2 % .
Hintergrund und Herausforderungen
- Branche: Energiespeichersysteme für Fahrzeuge mit alternativen Antrieben.
- Komponenten: C1100 Kupfer-Batterieelektroden-Sammelschienenanschlüsse, Plattendicke 0,8 mm.
- Wichtigste Anforderung: Ebenheit der leitfähigen Oberfläche ≤ 0,04 mm .
- Bisherige Probleme: Ausschussquote des externen Lieferanten 18,5 %, Planheitsabweichung 0,06–0,12 mm, starker Werkzeugverschleiß.
Lösungen und Ergebnisse
Strenge Toleranzen beim Metallstanzen haben vier Innovationen vorangetrieben. Dieser Fall ist auch in unseremLeitfaden zur Blechbearbeitung als Paradebeispiel für anspruchsvolle Toleranzkontrolle enthalten:
- Verbesserung des Werkzeugmaterials: Hartmetallstempel + PVD-Beschichtung , Lebensdauer von 5.000 Zyklen auf 50.000 Zyklen erhöht.
- Mechanismus zur Vorspannung mit negativem Winkel: Eine Vorspannung von 3° wirkt der Rückfederung entgegen und gewährleistet eine Planheit innerhalb von ±0,025 mm.
- Layoutoptimierung: Die Materialauslastung wurde von 58 % auf 76 % erhöht.
- Optische Online-Vollinspektion: Es werden 180 Stück pro Minute geprüft, und Produkte, die außerhalb der Toleranz liegen, werden automatisch aussortiert.
- Quantitative Ergebnisse: 180 Hübe/Minute, 250.000 kontinuierliche Hübe ohne Ausfallzeiten; Ebenheit ±0,025 mm; Fehlerrate von 18,5 % auf 0,2 % reduziert; erste Form innerhalb von 18 Arbeitstagen geliefert.
Sprechen Sie mit dem Ingenieur, um die Biegeradiustoleranzen, die Materialstreifenanordnung und die Werkzeugamortisationsstrategien zu überprüfen.
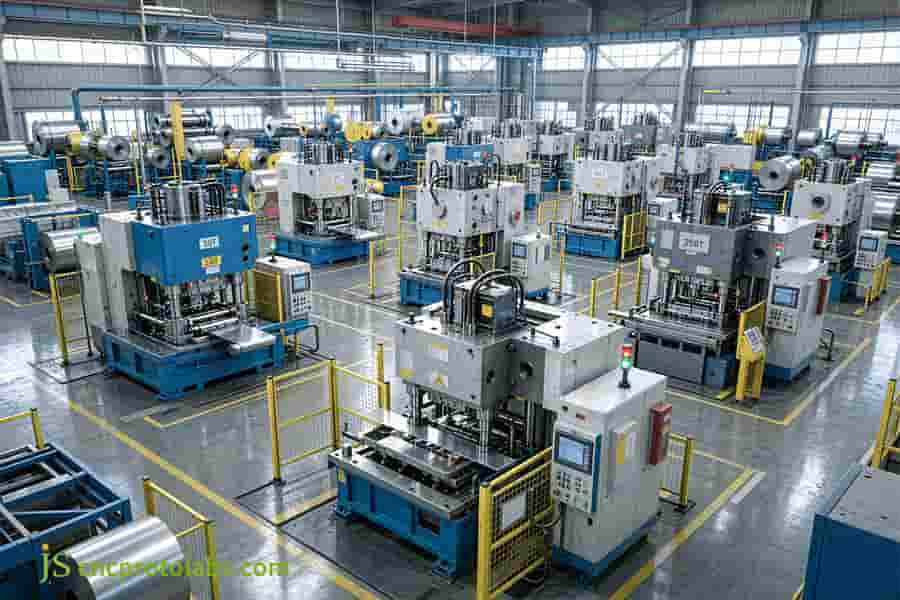
Abbildung 2: Reihe von Stanzpressen mit Metallspulen, die in der Werkstatt kritische Toleranzen erreichen.
Häufig gestellte Fragen
Frage 1: Wie viel kostet die individuelle Metallstanzung und welche Faktoren beeinflussen den Preis?
Die Gesamtkosten für kundenspezifische Stanzteile setzen sich aus Werkzeugkosten (1.500–25.000+), Materialkosten (50–70 %) und Lohnkosten zusammen. Bei Serienfertigung (über 50.000 Stück) können die Stückkosten bis auf 0,05–0,35 sinken. Enge Toleranzen, Speziallegierungen und Nachbearbeitung erhöhen den Preis.
Frage 2: Kann ich kundenspezifische Stanzteile in kleinen Mengen bestellen, und wie hoch ist die übliche Mindestbestellmenge?
Ja. Weichform- oder Laserschneidverfahren ermöglichen die Testproduktion von 100–500 Stück ohne die Kosten für Folgeverbundwerkzeuge. Traditionelle Fabriken benötigen üblicherweise Produktionsmengen von über 10.000 Stück , moderne Fabriken hingegen können flexibel Kleinserien für die Produktinitiierungsprüfung (NPI) fertigen.
Frage 3: Wie lange ist die übliche Lieferzeit eines Metallstanzteilelieferanten, und kann diese beschleunigt werden?
Der Standardzyklus beträgt 3–5 Wochen (Formenbau) + 1–2 Wochen (Serienproduktion) . Durch beschleunigte Bearbeitung können der Formenbau auf 10–14 Arbeitstage und die FAI-Muster auf 5–7 Tage verkürzt werden, wobei Parallelverarbeitung und freie Kapazitäten genutzt werden.
Frage 4: Welche typischen Toleranzen beim Metallstanzen kann ein ausländischer Lieferant zuverlässig einhalten?
Handelsübliche Güteklasse ±0,12 mm (0,005 Zoll), Präzisionsgüteklasse ±0,038–0,05 mm (0,0015–±0,002 Zoll). Abhängig von Materialstärke, Zugfestigkeit und Formmaterial ist eine Koordinatenmessmaschine (KMG) erforderlich, um einen Cpk-Wert von ≥ 1,33 sicherzustellen.
Frage 5: Wie beeinflussen die Rohmaterialwahlen die Materialkosten für Metallstanzteile?
Die Rohstoffe machen 50–70 % der Kosten aus. SPCC ist am wirtschaftlichsten, gefolgt von Aluminium 5052, während SUS304 und Kupfer C1100 deutlich teurer sind. Durch eine optimierte Anlagenauslastung von über 75 % lassen sich die Kosten direkt senken.
Frage 6: Welche Zertifizierungen für Metallstanzarbeiten sollten Käufer vor der Erteilung einer Bestellung überprüfen?
Für allgemeine Bauteile ist die Norm ISO 9001:2026 erforderlich; für Automobilteile die Norm IATF 16949 ; für Medizinprodukte die Norm ISO 13485. Überprüfen Sie die Zertifikatsnummer (überprüfbar über CNAS/IAF), um die Einhaltung der MTR-, RoHS- und FAI-Richtlinien zu bestätigen.
Frage 7: Wie schützen Anbieter von Präzisionsstanzteilen firmeneigene CAD-Zeichnungen und geistiges Eigentum?
Es wird eine zweisprachige Geheimhaltungsvereinbarung unterzeichnet; CAD-Dateien werden auf einem separaten Server gespeichert; Fotografieren ist in der Werkstatt verboten; Formenzeichnungen werden verschlüsselt; die Formen gehören dem Kunden, sind nur für den vorgesehenen Gebrauch bestimmt und dürfen nicht ohne Genehmigung weitergegeben werden.
Frage 8: Welche Qualitätssicherungsmaßnahmen gelten, wenn gestanzte Teile außerhalb der Spezifikation ankommen?
Der Lieferant wird innerhalb von 24 Stunden eine 8D-Analyse einleiten. Sollte sich herausstellen, dass der Defekt auf Form- oder Bearbeitungsfehler zurückzuführen ist, wird der Lieferant eine kostenlose Formreparatur, einen kostenlosen Ersatz oder eine Rückerstattung anbieten, um sicherzustellen, dass die Produktionslinie des Käufers ununterbrochen weiterläuft.
Zusammenfassung
Der richtige Stanzpartner sichert den Produktlebenszyklus, die Margen und die Lieferzuverlässigkeit. Ein vertikal integrierter Lieferant mit eigener Werkzeugfertigung, ISO-Zertifizierungen und flexiblen Produktionsmengen gewährleistet eine reibungslose Skalierung vom Prototyp bis zur Serienproduktion .
- Laden Sie Ihre Zeichnung hoch , um automatisiertes DFM-Feedback in Echtzeit und Optimierung der Herstellbarkeit zu erhalten.
- Fordern Sie ein kostenloses Angebot von JS Precision an und erhalten Sie innerhalb von 24 Stunden eine detaillierte und transparente Preisaufstellung.
Haftungsausschluss
Die Inhalte dieser Seite dienen ausschließlich Informationszwecken. JS Precision Services übernimmt keine Gewähr für die Richtigkeit, Vollständigkeit oder Gültigkeit der Informationen. Es obliegt dem Käufer, die spezifischen technischen Anforderungen zu ermitteln und ein formelles Teileangebot anzufordern . Für weitere Informationen kontaktieren Sie uns bitte.
Ressource

