 Español



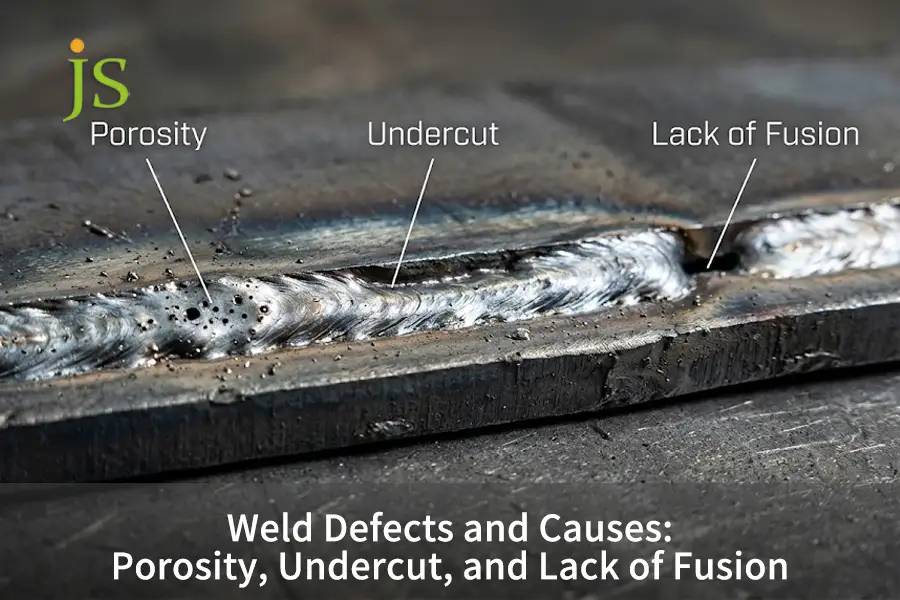

Defectos y causas comunes de la soldadura Los defectos de soldadura, en primer lugar, resultan de una entrada de calor incorrecta, contaminación de la superficie, cobertura insuficiente de gas de protección y un mal ajuste de la junta. Las causas de los defectos de soldadura, como la porosidad, surgen cuando las bolsas de gas quedan atrapadas en el baño de soldadura fundido durante solidificación rápidaEl socavamiento se produce cuando un alto voltaje de arco o una velocidad de avance excesiva funden la base del metal sin un relleno adecuado de material de aporte. Por el contrario, la falta de fusión se produce cuando el arco no funde las paredes de la junta antes de depositar el material de aporte. Comprender estas causas fundamentales es esencial para prevenir rechazos estructurales en cumplimiento con la normativa. Especificaciones AWS D1.1.
Principales defectos de soldadura, causas y prevención
Conclusión principal: Los defectos de soldadura se deben principalmente al desequilibrio térmico, la pérdida de protección y los problemas de separación de la junta, pero una configuración adecuada del rango de voltaje, el caudal de gas y los procesos de limpieza pueden solucionar la mayoría de los problemas de soldadura en el taller.
| Tipo de defecto | Causa principal | Parámetros críticos | Regla de prevención |
| Porosidad | Turbulencia de gas o liberación de hidrógeno por grasa superficial | Pureza del gas ≥99,99%, caudal 12–18 L/min | Limpie el metal base a ≥25 mm de la junta, proteja contra vientos cruzados >2 m/s. |
| Vender a menor precio que | Borde de la placa de limpieza con alto voltaje de arco y alta velocidad de desplazamiento | Tolerancia de voltaje ≤±1,5 V, ángulo 10°–15° | Reduzca la velocidad de desplazamiento, haga una pausa de 0,5 a 1,0 s en los bordes de las juntas. |
| Falta de fusión | Bisel estrecho, espacio de raíz cero o baja entrada de calor. | Aporte de calor ≥0,8 kJ/mm, ranura ≥60° | Mantenga la cara de la raíz ≤1,5 mm, muela la cascarilla entre pasadas y limpie la escoria. |
¿Cuáles son los defectos de soldadura más comunes y sus causas en la fabricación industrial?
Común defectos y causas de la soldadura surgen de desequilibrios térmicos, químicos y físicos dentro del baño fundido durante el enfriamiento. Cualquier variación entre los valores reales del arco y los especificados en el Especificación del procedimiento de soldadura Esto afectará considerablemente las tasas de enfriamiento. El desequilibrio térmico puede provocar atrapamiento de gases, impedir la fusión de las paredes laterales o incluso dañar los bordes del metal base. Mantener una velocidad de avance constante, un voltaje adecuado y un buen ajuste de la junta evita más del 90 % de las fallas de soldadura.
Los ingenieros determinan la categoría de defectos de soldadura en función de la Términos y definiciones del estándar AWS A3.0. Las discontinuidades, que se describen como cambios en la estructura mecánica o metalúrgica de la soldadura, califican como defectos cuando exceder las tolerancias prescritas en los planos de ingeniería. Revisar el proceso de soldadura de metales.
Tres procesos físicos fundamentales que provocan fallos en la soldadura
Existen tres fenómenos físicos básicos que determinan si el depósito de soldadura está intacto o no:
- Gradiente de tensión superficial (convección de Marangoni): Las diferencias de temperatura entre el centro del arco y los flancos de la soldadura provocan la circulación del flujo. La alta velocidad del flujo transporta el metal líquido en dirección opuesta a los bordes de la junta, lo que genera espacios vacíos.
- Disminución de la solubilidad de los gases (Ley de Sieverts): El metal fundido está altamente saturado de hidrógeno, oxígeno y nitrógeno. Al enfriarse, la solubilidad disminuye rápidamente. Las burbujas quedan atrapadas si la velocidad de solidificación es mayor que la velocidad de ascenso de las burbujas.
- Choques térmicos en la zona afectada por el calor (ZAC): La zona afectada por el calor (la zona que sufre cambios estructurales debido a la exposición al calor pero que no se funde) experimenta choques térmicos. Un precalentamiento inadecuado da como resultado estructuras endurecidas de martensitatensiones de contracción y microfisuras.
Los defectos de soldadura se producen cuando el metal de soldadura se solidifica sin liberar el gas atrapado, llenando la esquina de la junta y fundiéndose con el metal base.
¿Cuáles son las principales causas de la porosidad en las soldaduras y los métodos para prevenirla?
La porosidad de la soldadura causa Por lo general, implican gases volátiles que se disuelven en el baño fundido y no escapan antes de la solidificación rápida. El lubricante de arrastre, la humedad en el aire o un flujo de gas de protección turbulento que exceda los 20 L/min (que causa turbulencia de fluidos) pueden atrapar huecos esféricos o agujeros de gusano, puntos de rocío en el rango de -40 °C o menos y el desengrasado químico asegura que la densidad alcance Norma ISO 5817 Nivel B, mientras que equilibrar el aporte de calor evita Distorsión térmica de soldadura y DFM problemas con la fabricación de chapa metálica delgada.
La apariencia física de la porosidad
La porosidad disminuye la superficie transversal de la soldadura que soporta la carga, lo que crea una concentración de tensiones debido a la fatiga del material:
- Porosidad uniformemente dispersa: Agujeros microscópicos dispersos creados debido a la humectación del electrodo o a una cobertura deficiente por parte del blindaje.
- Porosidad agrupada: Aglomeraciones de agujeros creadas debido al inicio y la parada inestables del arco, o al arrastre del electrodo fuera del área de protección.
- Porosidad de conductos lineales (agujeros de gusano): Largos túneles de gas creados debido a la excesiva generación de gas en los pasos de congelación rápida.
Contaminación por hidrógeno y humedad
El hidrógeno es la principal causa de porosidad en las soldaduras de acero al carbono y aluminio. La humedad se descompone debido al calor del arco eléctrico, formando hidrógeno y oxígeno, los cuales se disuelven fácilmente en el baño de fusión.
- Humedad de almacenamiento: Almacene la placa cruda a una humedad relativa inferior al 60%.
- Productos de repostería consumibles: Precaliente los electrodos revestidos (SMAW) a una temperatura de entre 250 °C y 350 °C durante 1 hora antes de iniciar el arco.
- Preparación mecánica: Elimine la cascarilla de laminación, el óxido, el aceite y la pintura a una distancia mínima de 25 mm del borde de cada ranura.
Velocidad de flujo del gas de protección y turbulencia
El arco necesita una cobertura de gas ininterrumpida para evitar la contaminación atmosférica:
- Caudal bajo (inferior a 10 L/min): El aire exterior se introduce en la trayectoria del arco eléctrico, lo que provoca porosidad por nitrógeno y óxido de hierro.
- Caudal elevado (superior a 20 l/min): La alta velocidad del flujo de gas produce una baja presión, creando un vacío (efecto Venturi) que atrae el aire directamente hacia la piscina.
- Compra productos Crosswinds: Las corrientes de aire con una velocidad superior a 2 m/s alejan la columna de gas protectora del arco eléctrico. Utilice barreras físicas para proteger su estación.
La porosidad se produce cuando el aceite, el agua o el aire pasan al estado gaseoso dentro del acero líquido y quedan atrapados durante la solidificación del metal.
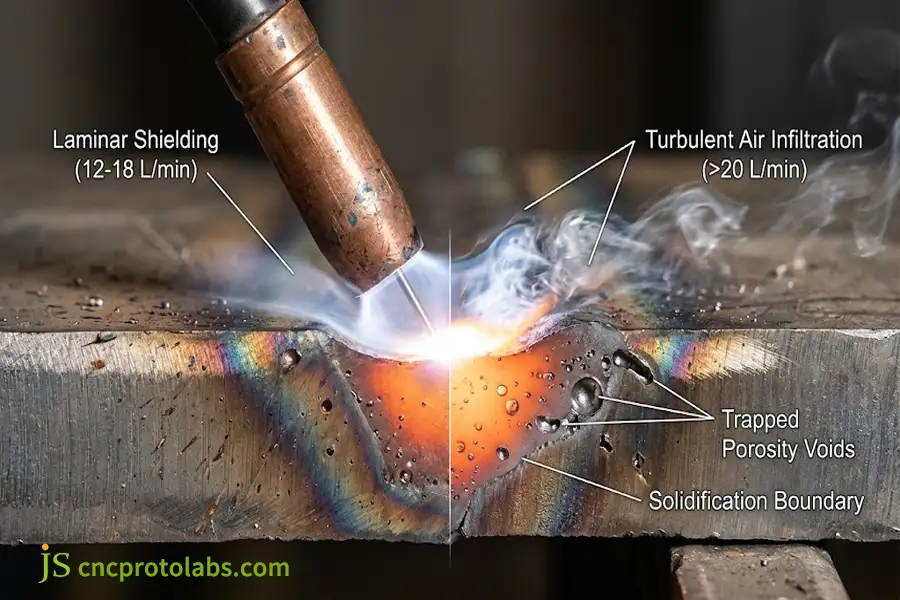
Esquema de sección transversal que ilustra las causas de la porosidad de la soldadura debidas al flujo turbulento del gas de protección y a la infiltración del aire ambiente (generado por IA).
¿Cuáles son las causas de la soldadura por socavación y las correcciones del proceso?
La soldadura de socavado causa El problema radica en el exceso de voltaje del arco y las velocidades de desplazamiento extremas que erosionan la placa base sin un relleno adecuado. Una fuerza de arco electromecánica excesiva expulsa el metal líquido de los bordes de la soldadura, dejando surcos que superar los 0,5 mm de profundidad. Velocidad de desplazamiento estable de 250–350 mm/min y Ángulo de la antorcha de 10°-15° Previene la formación prematura de surcos en los dedos del pie.
Riesgo de daños geométricos debido a la ranura de soldadura
La socavación es una muesca mecánica afilada que existe alrededor de la costura de soldadura. Cuando se somete a carga cíclica, se produce un aumento repentino en la concentración de tensiones locales. (Kt ≥ 2,5), lo que inicia la formación prematura de grietas por fatiga.
Ventanas de proceso GMAW recomendadas para prevenir el socavamiento del cordón de soldadura.
Nota importante: Limitar la velocidad de desplazamiento por debajo de los valores especificados y seleccionar el voltaje adecuado garantiza que no se produzcan daños por arco eléctrico.
|
Espesor de la placa (t) |
Corriente de soldadura (A) |
Voltaje del arco (V) |
Velocidad máxima de viaje segura |
Límite ISO 5817 (Profundidad máxima) |
|
Lámina de 1,5 mm |
70–95 A |
16,5–18,0 V |
400 mm/min |
Se permiten defectos pequeños: profundidad ≤0,2 mm |
|
Placa de 3,0 mm |
130–160 A |
19,0–21,0 V |
350 mm/min |
Límite de nivel B: profundidad ≤0,05 t (máx. 0,3 mm) |
|
Placa de 6,0 mm |
210–250 A |
23,5–25,5 V |
280 mm/min |
Límite de nivel B: profundidad ≤0,05 t (máx. 0,5 mm) |
|
Sección ≥10,0 mm |
280–340 A |
27,0–30,0 V |
220 mm/min |
Se requiere una transición suave, profundidad máxima de 0,5 mm. |
Voltaje, calor y fuerzas del plasma de arco
El voltaje del arco determina el tamaño real del arco eléctrico. Con alto voltaje, el arco se vuelve más ancho:
- Ampliación del arco: La amplia curvatura provoca el derretimiento prematuro de los hombros en la parte superior del surco.
- Desplazamiento por fusión: Este metal fundido es empujado desde el arco hacia el centro del baño de soldadura.
- Congelación prematura: El charco se congela antes de que el metal líquido vuelva a fluir para rellenar los bordes de la puntera.
- Ventana correctiva: Disminuya el voltaje entre 1,5 V y 2,5 V para concentrar la raíz del arco en la junta.
Ángulos de la antorcha y dinámica de la velocidad de desplazamiento
- Límites de velocidad de circulación: Soldar a velocidades superiores a 450 mm/min crea un charco de agua detrás. Para entonces, la ranura fundida se enfría antes de que el metal de aportación la rellene.
- Ángulo de trabajo de la antorcha: Al soldar en la posición 2F, inclinar la antorcha hacia arriba corta la placa vertical. Mantén la linterna en un ángulo de medio 45°..
- Tiempo de pausa del tejido: Mientras se realiza el tejido, mantenga la antorcha inmóvil durante 0,5 a 1,0 segundo a cada lado para añadir completamente el material de relleno en la punta de la junta.
El socavamiento se produce debido a la alta temperatura y velocidad de la antorcha, lo que da como resultado el corte de una ranura vacía en la placa y la insuficiente deposición de material de aporte.
¿Cómo se desarrollan la falta de soldadura por fusión y las inclusiones de escoria?
Falta de soldadura por fusión e inclusión de escoria Los defectos surgen cuando el calor no logra penetrar las superficies de las juntas o el fundente fundido queda atrapado entre cordones sucesivos. Ángulos de bisel inadecuados menores a 50 grados o presencia de cascarilla de laminación físicamente inhibir los enlaces atómicosUna apertura adecuada de la raíz hasta 1,5–2,5 mm y la limpieza de la escoria entre pasadas de soldadura garantizarán la penetración a través de juntas de acero gruesas. Detalles Diseño y ajuste de juntas soldadas Los parámetros pueden prevenir estos problemas de unión.
Los tres tipos críticos de fusión incompleta
A diferencia de la porosidad superficial o la socavación, falta de soldadura por fusión representa un plano interno de unión metalúrgica cero:
- Falta de fusión en el lateral: En este caso, el material de relleno se desliza sobre la superficie biselada sin provocar la fusión del material base.
- Falta de fusión entre pasos: La nueva soldadura se realiza sobre las soldaduras antiguas sin fundirse con ellas.
- Falta de fusión de raíz: Esto ocurre cuando la gota de raíz no funde los bordes inferiores del material base.
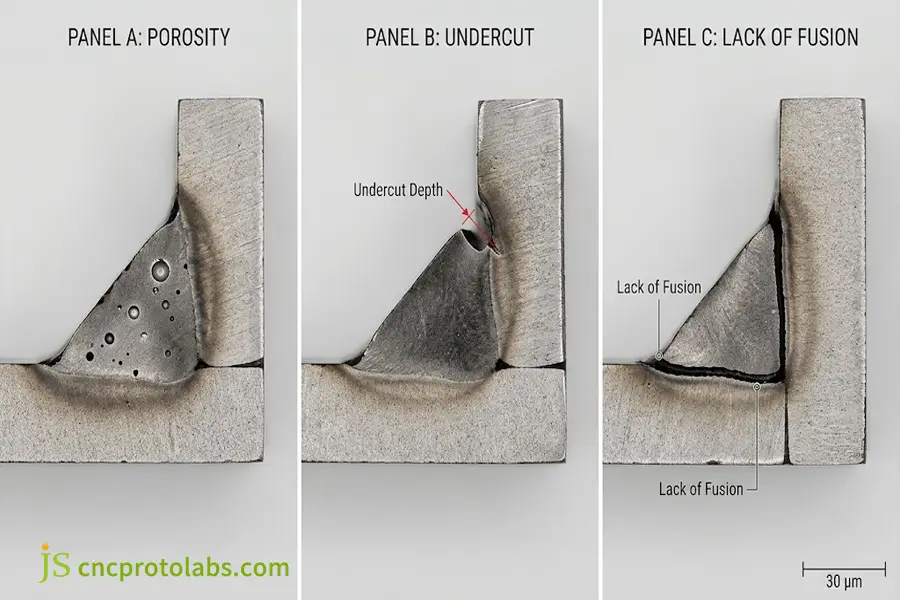
Comparación macrográfica que muestra secciones transversales de defectos de porosidad, socavación y falta de fusión (generados por IA).
Llenado en frío y aporte de calor insuficiente
El relleno en frío (el material de relleno pasa sobre un sustrato sólido) es un proceso común en la soldadura por arco metálico con gas de cortocircuito (GMAW-S):
- Ajustes de baja corriente: El operario disminuye el valor de la corriente para evitar salpicaduras o quemaduras en las láminas delgadas.
- Baja energía térmica: El alambre se quema formando gotas, pero no hay suficiente energía para fundir la placa del sustrato.
- Adhesión sin fusión: El metal fundido se desliza por el sustrato de forma similar a como la cera se desliza sobre una lámina de vidrio. Visualmente es uniforme, pero al reflejarse la luz se separa.
- Parámetro objetivo: Asegúrese de que el aporte de calor calculado (kJ/mm) sea suficiente para el espesor de la placa.
Ángulos de bisel de juntas e inclusión de escoria
Las juntas estrechas impiden que la energía del arco eléctrico penetre profundamente en las esquinas de la junta:
- Ángulo de bisel en V: Si realizas los cortes en bisel con un ángulo inferior a 50°, el arco solo cubrirá la parte superior sin llegar a la zona de la raíz. Utiliza ángulos de bisel de 60° o superiores.
- Espacio entre raíces: La ausencia de espacio entre las placas de sujeción impide la penetración. Mantenga un espacio entre las raíces de 1,5 mm a 2,5 mm utilizando espaciadores temporales.
- Escoria atrapada: En el proceso FCAW o SMAW, la escoria actúa como una capa vítrea que se forma sobre el cordón de soldadura caliente. Si se realiza el siguiente cordón sin eliminar la escoria, esta queda atrapada. Limpie cada cordón con un cepillo de alambre o un desincrustador de agujas.
La falta de fusión se produce cuando la placa base no se funde, sino que simplemente descansa sobre el alambre de soldadura; la inclusión de escoria se produce cuando se entierra la escoria vítrea en lugar de limpiarla antes de hacer el siguiente cordón.
¿Por qué los controles estándar eliminan las causas de los defectos de soldadura de raíz?
La prevención sistemática de defectos de soldadura se basa en la combinación de especificaciones de procedimiento de soldadura (WPS) cualificadas con rigurosos controles de calidad antes, durante y después de la soldadura. La estandarización de la geometría del bisel, la limpieza del alambre y la aplicación de ensayos no destructivos (END) eliminan la variabilidad del operario. Mantener un control estricto del proceso sobre los dispositivos de sujeción y los parámetros térmicos garantiza ensamblajes estructurales sin defectos en entornos de producción exigentes.
Fase 1: Preparación previa a la soldadura y consumibles
- Limpieza de la superficie de las juntas: Elimine el óxido, los residuos de láser y la humedad. Limpie la zona de soldadura con acetona.
- Inspeccionar el ajuste: Asegúrese de que las caras de la raíz tengan un espesor de entre 1,0 mm y 1,5 mm y verifique que la holgura de la raíz sea la indicada en los planos.
- Artículos consumibles de la tienda: Asegúrese de que las varillas de bajo contenido de hidrógeno se almacenen en hornos de calentamiento a más de 120 °C.
Fase 2: Controles de soldadura durante el proceso
- Monitorear la entrada de calor: Calcular el aporte de calor utilizando parámetros estándar:
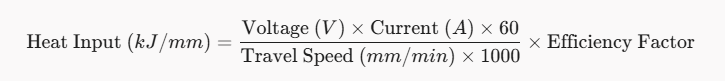
- Controlar las temperaturas entre pasos: La temperatura entre pasadas del acero inoxidable debe mantenerse por debajo de 200 °C para evitar la formación de carburos. Los aceros estructurales deben mantenerse por encima de 100 °C para evitar la fragilización por hidrógeno.
- Compruebe el suministro de gas: Utilice un caudalímetro portátil para comprobar el flujo de gas en la boquilla del soplete de soldadura, en lugar de en el regulador de la bombona.
Fase 3: Ensayos no destructivos después de la soldadura (END)
Selección de técnicas de ensayos no destructivos para identificar imperfecciones en soldaduras
Conclusión principal: La combinación de la inspección superficial con la inspección ultrasónica volumétrica o radiográfica permitirá identificar tanto los defectos de soldadura superficiales como los subsuperficiales.
|
Método de inspección no destructiva |
Imperfección de soldadura objetivo |
Sensibilidad de detección |
Limitación importante en el taller |
|
Pruebas visuales (TV) |
Socavación superficial, porosidad superficial, superposición |
Alto (defectos superficiales ≥0,2 mm) |
Detecta únicamente discontinuidades superficiales. |
|
Ensayos de penetración (PT) |
Microporos que rompen la superficie, grietas en la punta |
Alto (aberturas superficiales ≥1 μm) |
Requiere un prelavado químico limpio, solo para la superficie. |
|
Ensayos ultrasónicos (UT) |
Falta de fusión en la pared lateral, laminaciones profundas |
Altos (defectos volumétricos y planares) |
Depende de los ángulos de la sonda y de la habilidad del técnico. |
|
Pruebas radiográficas (RT) |
Porosidad interna de las tuberías, bolsas de escoria densa |
Alto (vacíos volumétricos ≥1% de espesor) |
Requiere contención de radiación, no detecta grietas planas estrechas. |
La eliminación de defectos de soldadura implica limpiar el acero, mantener altos estándares en las especificaciones eléctricas y, finalmente, comprobar la soldadura mediante los instrumentos de prueba adecuados.
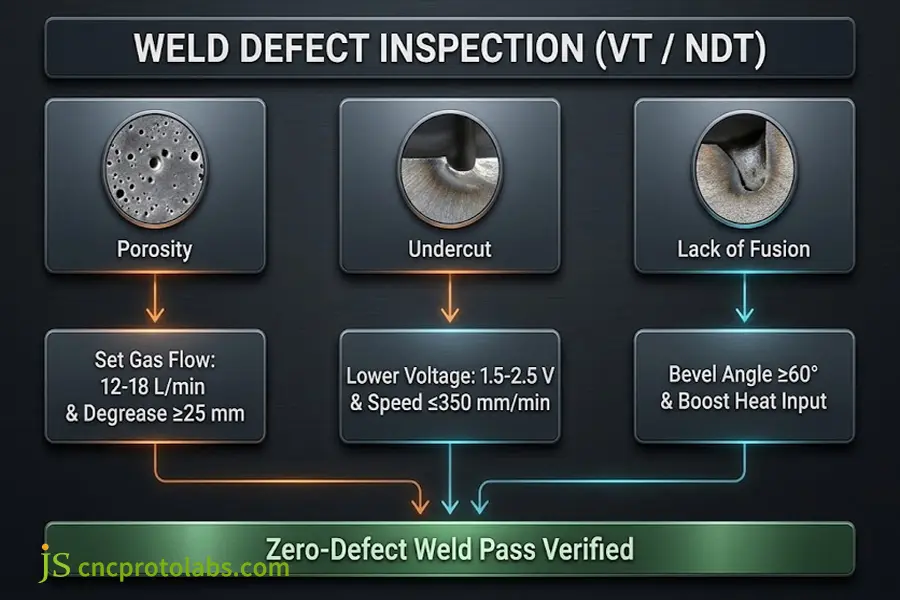
Diagrama de flujo para la resolución de problemas industriales que muestra las acciones correctivas para defectos de soldadura y sus causas (generado por IA).
Preguntas frecuentes
¿Qué causa la porosidad en la soldadura?
La porosidad se debe a burbujas de nitrógeno, hidrógeno u oxígeno Atrapadas en el charco congelado. Las principales causas de porosidad son la humedad, el borde aceitoso de la placa, los electrodos húmedos y las corrientes de aire superiores a 2 m/s que arrastran los gases fuera del blindaje. El desengrase, así como la colocación, el horneado y el uso de rejillas antiviento, evitan la formación de burbujas.
¿Por qué se produce la socavación en la soldadura?
El alto voltaje del arco y la rápida velocidad de desplazamiento provocan que el borde del metal base se funda más rápido de lo que el material de relleno puede rellenarlo. El arco rápido expulsa metal de los bordes. Una reducción de 1 a 2 voltios en el voltaje del arco y en la velocidad de desplazamiento evita el desgaste del borde.
¿Cómo prevenir la falta de fusión?
Se debe aumentar la corriente de soldadura, ensanchar los ángulos de ranura hasta 60° y... La abertura de la raíz debe mantenerse entre 1,5 y 2,0 mm.El arco debe dirigirse hacia los bordes de la placa principal para lograr una fusión completa.
¿Cómo afecta el caudal del gas de protección a la porosidad de la soldadura?
El caudal del gas de protección debe mantenerse entre De 12 a 18 L/min Para boquillas estándar. Un caudal menor permite la entrada de aire dentro del arco, mientras que caudales superiores a 22 L/min provocan turbulencias, que atraen aire atmosférico y generan cavidades dentro del depósito.
¿Puede la prueba visual (TV) detectar la falta de fusión interna?
La falta de fusión solo se puede detectar mediante pruebas visuales (VT), cuando el defecto se produce en los dedos abiertos o en el paso de la raíz, pero la falta de fusión de la pared lateral subsuperficial no se puede detectar ya que existe dentro de las juntas de múltiples pasos y necesita pruebas ultrasónicas (UT) o pruebas radiográficas (RT).
¿Cuál es la principal diferencia entre una inclusión de escoria y la porosidad?
La porosidad se compone de cavidades huecas creadas por los gases, mientras que las inclusiones de escoria son partículas sólidas de una sustancia vítrea. La porosidad se origina por la contaminación atmosférica, mientras que las inclusiones de escoria son consecuencia de una mala eliminación de la escoria.
Conclusión: Control de defectos de soldadura en la fabricación de precisión.
El control de la porosidad, la socavación y la falla de fusión se logra pasando de la inspección posterior a la soldadura al control de los parámetros del proceso. Al controlar el aporte térmico, las dimensiones de ajuste de la junta y la pureza del gas, la incidencia de defectos de soldadura se mantiene por debajo del 1,5 %. La adopción de la especificación del procedimiento de soldadura elimina la inconsistencia del soldador y garantiza que el producto soldado cumpla con sus propiedades mecánicas.
Poner en práctica estas tolerancias y estándares de unión requiere una ejecución disciplinada en el taller. Descubra cómo nuestro equipo maneja criterios de soldadura estrictos y especificaciones de ensamblaje a través de nuestra servicios de soldadura de chapa metálica.
